

TL;DR. Роботизированный укладчик паллет настолько хорош, насколько хорош его захват. Выберите неправильный инструмент на конце рычага (EOAT), и вы уроните продукт, раздавите ящики или вообще не сможете поднять груз. Вещь №1, которая решает, какой захват вам нужен, — это не робот, а поверхность упаковки: плоская или неровная, пористая или гладкая, маслянистая или сухая, завернутая в термоусадочную пленку или голая. В этом руководстве каждая распространенная поверхность упаковки сопоставлена с подходящим захватом, толщиной пены, вакуумным потоком и геометрией вилки, с реальными ценовыми диапазонами, математическими расчетами силы и вакуума, а также 5 ошибками, которые допускают интеграторы.
Майкл Чжан, инженер по автоматизации. Майкл выбрал EOAT для более чем 60 ячеек паллетирования, включая пакеты, ящики, лотки и катушки.
1. Почему выбор зависит от поверхности
Опрос вторичной упаковки, проведенный PMMI в 2025 году, показывает, что 38 % жалоб на производительность роботизированных укладчиков связаны с захватом, а не с роботом. Рычаг Fanuc или ABB может повторять точность ±0,05 мм, но если пенопластовая прокладка не может плотно прилегать к пыльному мешку, повторяемость не имеет значения.
Физика проста: вакуумному захвату требуется (а) уплотнение по поверхности, (б) достаточный поток вакуума, чтобы удерживать вес, и (в) материал, который не протекает. Плоский гофрированный корпус герметизируется за миллисекунды. Лоток в термоусадочной пленке с выступами пропускает 60% вакуума. Тканый полиэтиленовый пакет протекает через само переплетение. Выбирайте захват, соответствующий поверхности, а не наоборот.
У нас есть специальные камеры, в которых рука класса 120 кг простаивала в течение трех недель, потому что интегратор подобрал плоскую присоску для мешка, который не закрывается. Исправлением стал не более крупный робот, а пенопластовая подушка на отдельном контуре плюс трубка Вентури большего размера. Когда вы находитесь на этаже интеграции и ячейка не осуществляет комплектацию, сначала доберитесь до поверхности, а не до каталога роботов.
Думайте о печати как о динамическом событии, а не как о статичной поверхности. В плоском корпусе RSC колодка ударяется, сжимается на 1–2 мм и удерживает вакуум в течение 200–300 мс. На лотке, упакованном в термоусадочную пленку с приподнятыми лентами пленки, подушечка ударяется, но пленка отклоняется на 3–5 мм и протекает по краям ленты до тех пор, пока уровень вакуума не сможет вытянуть пленку ровно – к этому времени таймер цикла уже сработал. Само переплетение тканого полиэтиленового пакета представляет собой сеть пор диаметром 0,1 мм; воздух проходит постоянно, и ни один насос не успевает за ним. Это не «неожиданные неудачи» — они предсказуемы, и именно поэтому в каждой хорошей спецификации вопрос о поверхности стоит перед вопросом о выборе робота.
Вторая причина, по которой поверхность доминирует, заключается в том, что она фиксирует одновременно три других параметра: материал прокладки, толщину пены и уровень вакуума. Как только вы освоите поверхность, эти трое последуют за вами. Полезная нагрузка, радиус действия и скорость робота по-прежнему важны, но их выбирают после, а не до.
Настоящий сигнал клиента: Артур (Канада) об упаковках с неровной поверхностью
В октябре 2026 года Артур — канадский интегратор, вместе с которым мы разрабатывали кобот-паллетайзер, — напрямую спросил нас о захвате для упаковок с неровным верхом, которые его клиент использует. Он нашел это руководство на sunaurakey.com, прочитал его и оттолкнул: “На вашем веб-сайте было хорошее руководство о том, как их выбирать, но в нем не было подробностей о внешнем виде упаковки и о том, как это влияет на выбор”. Ниже приведен фактический обмен сообщениями в WhatsApp.
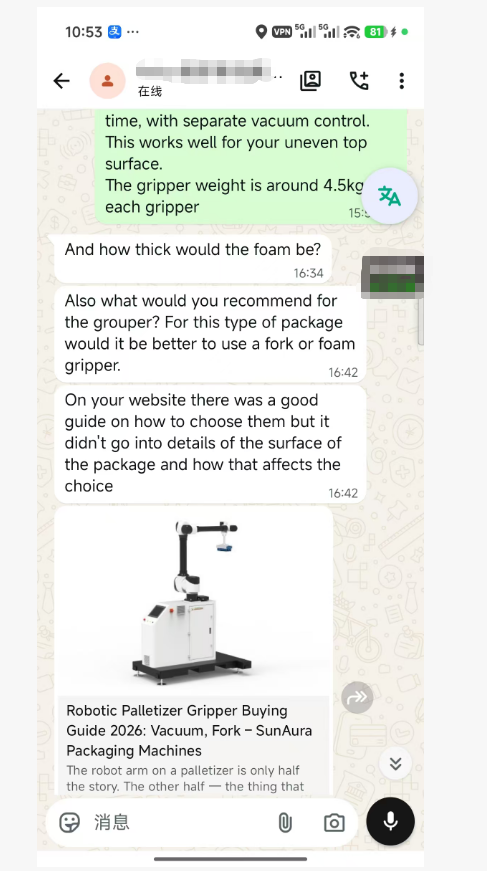
<р>Наше решение для его случая: две пенопластовые подушечки, по одной на упаковку, позволяющие одновременно собирать две упаковки, каждая в отдельной независимой вакуумной зоне. Вес захвата 4,5 кг, что с запасом соответствует бюджету полезной нагрузки его кобота в 10 кг. Мы выбрали размер пенопласта с открытыми порами для его конкретного профиля упаковки, а не для стандартной прокладки одного размера, поэтому уплотнение удерживается, несмотря на неровный верх. Это именно та строка “многозонная пенопластовая подушка для неровных поверхностей” в Таблице 2 выше, и именно поэтому мы указали комбинацию вилка+пылесос только для высоких/неустойчивых грузов, а не для его коротких коробчатых рюкзаков.
Если вы выбираете захват для неравномерных, многозахватывающих или смешанных нагрузок, отправьте нам образец упаковки — мы подберем размер пенопласта, вакуумный поток и количество подушек в соответствии с вашей фактической поверхностью, а не по каталожным спецификациям.
2. Четыре типа захватов
<таблица>
<тело>
Таблица — это отправная точка, а не приговор. Выберите тип, который соответствует 80% ваших SKU, а затем примите тот факт, что оставшимся 20% потребуется либо второй инструмент, либо смена инструмента, либо станция ручного подбора. Мы редко видели, чтобы один EOAT обрабатывал 100% линию из 15 SKU без регулируемой рамы или многозонной компоновки. Бюджет на это заложен в дизайне, что не стало неожиданностью после FAT.
Несколько компромиссов, которые стоит назвать. Одиночные плоские подушечки самые дешевые и легкие, но они работают только на одном типе поверхности — если на вашей линии используются коробки RSC и лотки в термоусадочной пленке, плоская подушечка будет протекать по лоткам, и у вас возникнет соблазн создать чрезмерный вакуум, что приведет к разрушению коробок. Прокладки из пенопласта стоят в 2 раза дороже, но бесплатно поглощают изменения поверхности. Механические вилки наиболее надежны при работе с пористыми или маслянистыми продуктами, но для них требуется плоская, доступная нижняя сторона — лотки с открытым верхом или пакеты в термоусадочной пленке без нижней ленты не выдержат вилку. Боковые зажимы самые дорогие и тяжелые, но они являются единственным вариантом для пачек в термоусадочной упаковке, где ни верх, ни низ не обеспечивают чистую поверхность захвата.
3. Подробное руководство по принятию решений
<таблица>
<тело>
4. Толщина пенопластовой прокладки: что на самом деле важно
Пенополиуретан с открытыми порами представляет собой пластичный слой, который заполняет зазор между жесткой подушкой и неровной поверхностью. Толщина не является предпочтением — она соответствует шероховатости поверхности:
<таблица>
<тело>
Более толстый пенопласт лучше прилегает к телу, но (а) снижает эффективную полезную нагрузку — пенопласт сжимается и центр тяжести смещается, и (б) изнашивается быстрее. Для применения с двойным подбором, например, для двухкомпонентной упаковки канадского клиента: две пенопластовые прокладки толщиной 10 мм, каждая со своим собственным вакуумным генератором, являются стандартной спецификацией. Вес каждой площадки составляет ~4–5 кг (EOAT), что вполне соответствует грузоподъемности коллаборативного или легкого промышленного робота 12–20 кг.
Два практических замечания. Во-первых, плотность пенопласта имеет такое же значение, как и толщина: 30–40 кг/м³ для открытых ячеек — это диапазон укладки на поддоны; более мягкая пена лучше прилегает, но рвется об острые края коробки. Во-вторых, пенопласт прикрепляется к алюминиевой или углеродной пластине. Пластина должна быть ровной в пределах 0,5 мм по длине — покоробленная пластина подтекает в одном углу, какой бы хороший пенопласт ни был. Получив прокладку, перед установкой положите на нее линейку.
Пена разрушается по трем предсказуемым причинам. Он постоянно сжимается (вы видите плоское место на месте корпуса), истирается на передней кромке (там, где накладка касается верхней части корпуса во время подхода) или отслаивается от пластины (вы видите зазор на линии соединения). Первые два изношены — заменяйте по графику. Третий — дефект склейки — отправьте обратно производителю, потому что он будет повторяться на каждой колодке из этой партии. Не пытайтесь переклеить отслоившуюся площадку на леску; облигация выйдет из строя в середине цикла и продукт упадет.
5. Размеры генератора вакуума
Не выбирайте размер вакуумного насоса только по количеству колодок. Размер зависит от скорости утечки и силы удержания, а не от каталожной наклейки «до X кг». Каталожный номер предполагает идеальное прилегание к идеально плоской стальной пластине. Ваш случай не такой.
Уравнение удерживающей силы
Теоретическая сила удержания вакуумной подушечки проста:
W = P × A
где W — теоретическая восходящая сила в ньютонах, P — перепад давления вакуума по отношению к атмосфере (паскали), а A — эффективная герметичная площадь подушки (квадратные метры). Переведите кПа в Па, умножив на 1000. Чтобы получить кг-силу, разделите W на 9,81.
Работающий пример. Пенопластовая прокладка размером 300 × 400 мм на плоском корпусе имеет теоретическую площадь уплотнения 0,12 м². При -60 кПа (дифференциал 60 000 Па) W = 60 000 × 0,12 = 7 200 Н ≈ 734 кг. Это потолок, если бы герметичность была идеальной. Это не. Эффективная герметизируемая площадь на реальном гофрокорпусе составляет скорее 60–80 % площади пластины, а на пенопластовой прокладке с открытыми порами на неровной поверхности она падает до 30–50 %. Таким образом, в приведенном примере вы действительно держите 220–370 кг — все еще значительно больше, чем ящик весом 15 –30 кг, но при использовании пористого или пыльного продукта запас быстро уменьшается.
Вот почему существует фактор безопасности. Отраслевой диапазон паллетирования составляет 3–5× SF для обычного горизонтального комплектования, 6–10× для ячеек с высоким ускорением, многослойных мешков или нестабильных грузов. Сначала выберите SF, затем рассчитайте площадь площадки или уровень вакуума.
Уровень вакуума (кПа) в зависимости от расхода (л/мин) в зависимости от площади площадки
Три числа ходят вместе, и вы не можете максимизировать все три. Эжектор Вентури меняет поток на уровень вакуума:
<ул>
<ли>Полностью пористые: деревянные, мешковины, тканевые мешки: откажитесь от вакуума; используйте механический захват.
Распространенной ошибкой в спецификации является определение уровня вакуума для плоского корпуса по каталогу и игнорирование наихудшего пыльного случая. На сухом RSC нормально -60 кПа при 20 л/мин. В той же ячейке, в которой используется корпус из переработанного волокна со свободными волокнами сверху, давление уплотнения падает на 15–20 кПа, и насос не успевает за ним. Размер худшего SKU в линейке, а не среднего. Если для худшей модели требуется -80 кПа и 60 л/мин, вся ячейка должна работать с этой спецификацией — в простых случаях вы всегда можете уменьшить вакуум.
Обычный диапазон диаметра индивидуальной присоски составляет 40–80 мм на чашку для сильфонных подушечек. Чашки большего размера (80–120 мм) используются для ящиков весом 20–40 кг, но для их установки требуется больший поток. Пенопластовые прокладки покрывают квадратные плиты размером 150–400 мм; размер тарелки определяет площадь уплотнения, а не количество отдельных чашек.
Подача сжатого воздуха имеет значение. Большинство трубок Вентури работают на цеховом воздухе с давлением 5–6 бар и потребляют 10–40 л/мин сжатого воздуха на одну ступень эжектора. Если давление воздуха в установке колеблется ниже 4,5 бар, уровень вакуума падает на 10–20 кПа, даже если эжектор «правильно подобран». Установите блок фильтра-регулятора-смазки в пределах 2 м от EOAT и резервуар емкостью 5–10 л, если элемент находится далеко от основного коллектора.
Вакуумная обратная связь
Добавьте вакуумный выключатель в каждой зоне. Установите отключение на уровне 70–80 % от рабочего уровня. Если давление падает ниже порогового значения, робот дает сбой, прежде чем сбросить нагрузку. Эта единственная функция предотвращает 90% инцидентов с падением продукта, которые мы наблюдали на местах. Пропустите его, и вы обнаружите, что уронили пачку, когда она упадет на пол.
Эжектор Вентури или центральный вакуумный насос
Два способа создания вакуума в ячейке паллетайзера. Большинство интеграторов по умолчанию используют эжекторы Вентури, установленные непосредственно на EOAT — по одному на площадку, рабочее давление 5–6 бар на входе, вакуум на выходе. Они дешевы (50–200 долларов за штуку), легки и быстры (вакуум за 100–300 мс). Компромиссом является расход сжатого воздуха: 10–40 л/мин цехового воздуха на эжектор при непрерывной работе. На ячейке с 4-мя пластинами при 15 отборах в минуту это составляет 40–160 л/мин воздуха — реальные деньги на счетах за воздух и реальная нагрузка на компрессор.
Альтернативой является центральный вакуумный насос (сухой роторно-лопастной или кулачковый, 0,75–2,2 кВт). Он стоит на полу, работает под постоянным вакуумом и питает все колодки через шланг. Меньший расход воздуха, тише, более стабильный уровень. Но он увеличивает площадь ячейки на 20–50 кг, требует 20–40-метрового вакуумного шланга к EOAT (что увеличивает инерцию и время цикла) и не открывается — если насос отключается, каждая площадка на ячейке сразу теряет вакуум. Мы устанавливаем центральные насосы только на ячейках с 6+ площадками, работающими круглосуточно, 7 дней в неделю, где экономия воздуха окупается менее чем за 18 месяцев. Для 1–4 площадок по умолчанию используется Вентури.
6. Расчет силы механического захвата
Вилки и боковые зажимы не используют вакуум. Они удерживаются за счет трения между поверхностью захвата и упаковкой. Математика:
F_hold = μ × N × n × SF
где F_hold — сила трения, противодействующая скольжению в ньютонах, μ — коэффициент трения между поверхностью захвата и поверхностью упаковки, N — нормальная сила зажима на каждую контактную поверхность (ньютоны), n — количество контактных поверхностей (1 для одной стороны вилки, 2 для двустороннего зажима), а SF — коэффициент запаса прочности, обычно 2–4× для зажима, 3–5× для ячеек с большим ускорением.
Типичные значения μ, которые мы видим в спецификации:
<ул>
Работающий пример. Двусторонний боковой зажим на мешок 20 кг. Требуемая фиксация = 20 × 9,81 = 196 Н. μ = 0,4, n = 2, SF = 3. Перестановка: N = 196 / (0,4 × 2 × 3) ≈ 82 Н на сторону. Это тривиально для пневматического цилиндра диаметром 40 мм при давлении 5 бар, но при ускорении робота запас быстро сокращается. При ускорении 0,5 g динамическая сила удваивается, поэтому ваш эффективный SF падает с 3× до 1,5×. Мы завышаем цилиндр вдвое по сравнению со статическим расчетом и используем регулятор давления, чтобы клиент мог настроить силу зажима на самую слабую модель, а не на самую сильную.
Для вилок путь нагрузки представляет собой вертикальную опору, а не трение. Длина наконечника должна быть в 1,3–1,5 раза больше площади упаковки, чтобы упаковка не опрокинулась с вилки во время транспортировки. Ширина наконечника 40–80 мм для стандартных случаев, 80–120 мм для блочных или плиточных нагрузок. Добавьте радиус 5–10 мм на кончике, чтобы вилка не врезалась в дно корпуса при скольжении.
В одном пункте интеграторы ошибаются: усилие зажима не означает «чем больше, тем лучше». Чрезмерное зажатие сдавливает гофрокартоны (теряя 20–30% прочности корпуса при разрушении гофры), вмятин на пластиковых ведрах и разрушает термоусадочную пленку, в результате чего связка становится нестабильной. Поджимные накладки. Правильный путь: начать с нижнего предела расчетного диапазона, выполнить 20 циклов, затем увеличивать давление с шагом 0,5 бар до тех пор, пока пакет не перестанет скользить при полном ускорении робота. Остановитесь там. Отметьте настройку регулятора и заблокируйте ее. Для линий с несколькими артикулами и весом ящиков от 5 до 25 кг давление зажима, определяемое рецептом, оправдывает усилия ПЛК.
7. Контрольный список настройки, прежде чем запросить цену
<ол>
8. Пять ошибок интеграторов
<ол>
<ли>Нет вакуумного датчика. Вы обнаруживаете, что уронили рюкзак, когда он падает на пол, а не во время подъема. Вакуумный переключатель стоимостью 100 долларов, подключенный к входу аварийного останова робота, улавливает потерю менее чем за 100 мс — робот останавливается до того, как начнет двигаться. Добавьте его в каждую зону.
9. Обслуживание и быстроизнашивающиеся детали
Ячейка укладки на поддоны — это не инструмент, который можно установить и забыть. EOAT является наиболее изнашиваемым компонентом линии, поскольку он соприкасается с продуктом в каждом цикле. Планируйте техническое обслуживание с первого дня, иначе вам придется чинить его в ночную смену.
Замена поролона и чашки
Прокладки из пенопласта с открытыми порами служат 3–12 месяцев в производстве. Диапазон широк, поскольку он отслеживает скорость подбора и поверхность: пыльный или абразивный продукт (строительные материалы, переработанная древесноволокнистая плита) изнашивается вспененным материалом за 3–6 месяцев при скорости 15–25 подборов в минуту. Чистые сухие случаи RSC в пищевых центрах могут храниться 9–12 месяцев. Осматривайте ежемесячно. Замените прокладку, если вы увидите: видимые разрывы или сжатые постоянные вмятины на пенопласте, падение уровня вакуума в заведомо исправном пакете более чем на 10 кПа от базовой линии или видимый «образец износа», когда пенопласт истончался на одном крае. Сильфонные присоски на плоских инструментах трескаются на извилинах; заменяйте комплектом, а не по отдельности.
Фильтры и трубки
Запустите линейный вакуумный фильтр с размером пор 5 мкм в каждой зоне. Заменяйте каждые 6–12 месяцев или раньше в пыльных условиях (3 месяца типично для линий из кирпича, плитки или переработанного картона). Засоренный фильтр выглядит точно так же, как плохое уплотнение — вы будете искать поверхностные проблемы, которые на самом деле являются грязным фильтром. Ежегодно проверяйте вакуумные трубки на наличие трещин на фитингах; отверстие диаметром 1 мм при температуре -60 кПа пропускает 10–20 л/мин, чего достаточно, чтобы нарушить краевое уплотнение. Раз в год повторно затягивайте фитинги с соединением нажатием. Прислушивайтесь к утечкам на расстоянии 1 м при работающем насосе — вы их услышите.
Годовой бюджет часов и запасных частей
Бюджет 4–8 часов планового обслуживания на элемент в год: замена прокладок, замена фильтров, проверка утечек, затяжка болтов крепежных элементов EOAT и калибровка вакуумного переключателя по манометру. Добавьте еще 8–16 часов незапланированного реагирования в год в бюджет на первые два года — это реалистично, а не пессимистично. Расходы на запасные части составляют около 10–15 % от первоначальной стоимости захвата в год. Держите на полке одну запасную пенопластовую прокладку и одну запасную трубку Вентури; Срок изготовления нестандартных пенопластовых пластин составляет 2–4 недели, а простоя ячейки на 3 недели стоит больше десятка запасных прокладок.
Контрольный список ввода в эксплуатацию в первый день
Прежде чем подписать FAT, запустите их в присутствии клиента. Выберите каждый SKU на полной скорости цикла 30 раз. Измерьте уровень вакуума с помощью регистратора данных — он должен оставаться в пределах ±5 кПа от заданного значения на протяжении всего подъема. Выбирайте намеренно пыльный или влажный рюкзак (худший артикул) — если он упадет, значит, меньшего размера будет EOAT, а не робот. Специально протестируйте упаковку на пенопластовую подушку с высоты 1 м: если она не сломается, запас прочности достаточен. Наконец, попросите специалиста по обслуживанию клиента заменить пенопластовую прокладку прямо перед вами — если это занимает более 15 минут или требуется два человека, значит, дизайн не подходит их команде. Зафиксируйте базовый уровень вакуума для каждого SKU на наклейке на EOAT; этот номер будет вашим номером для будущего обслуживания.
10. Рекомендации по сценариям
<таблица>
<тело>
Выберите строку, которая соответствует вашему доминирующему SKU, а затем проведите стресс-тестирование ее на фоне худшего SKU (самого тяжелого, самого неровного или самого жирного). Если рекомендация не соответствует этому пункту, ячейке потребуется либо второй EOAT со заменой инструмента, либо другой основной инструмент. Не поставляйте аккумулятор, который работает только с хорошими артикулами — плохие прибудут в первый день производства.
11. Часто задаваемые вопросы
У вас есть поверхность, в которой вы не уверены? Отправьте нам образец упаковки или пять фотографий сверху, сбоку и снизу. Мы подберем пенопласт, вакуумный поток и количество подушек в соответствии с вашей фактической поверхностью, а не по каталогу. Вот как в случае с Артуром появились две независимые зоны пенообразования на EOAT весом 4,5 кг, и как большинство наших ячеек паллетайзера покидают FAT без сброшенной упаковки во время пробного запуска.

Michael designs automated palletizing stations and ties upstream case or bag flow to downstream stretch wrapping. His work spans conventional layer palletizers, robotic arm cells, conveyor routing, safety fencing and handover logic between machines. He writes about palletizer selection, load stability and how an end-of-line sequence should be balanced.
Полная биография ›