

TL;DR. Zrobotyzowany paletyzator jest tak dobry, jak jego chwytak. Wybierz niewłaściwe narzędzie do końcówek ramienia (EOAT), a upuścisz produkt, zmiażdżysz skrzynki lub w ogóle nie będziesz mógł podnieść ładunku. Najważniejszą rzeczą, która decyduje o tym, jakiego chwytaka potrzebujesz, nie jest robot — liczy się powierzchnia opakowania: płaska czy nierówna, porowata czy gładka, tłusta czy sucha, owinięta w folię czy goła. W tym przewodniku przypisano każdą typową powierzchnię opakowania do odpowiedniego chwytaka, grubości pianki, przepływu podciśnienia i geometrii wideł, z rzeczywistymi przedziałami cenowymi, matematyką dotyczącą wymiarowania siły i podciśnienia oraz 5 błędami popełnianymi przez integratorów.
Autor: Michael Zhang, inżynier automatyk. Michael określił EOAT dla ponad 60 ogniw paletyzujących, w tym do zastosowań w workach, skrzynkach, tacach i zwojach.
1. Dlaczego powierzchnia decyduje o wyborze
Ankieta PMMI dotycząca opakowań wtórnych przeprowadzona w 2025 r. wykazała, że 38% skarg dotyczących działania robotycznych paletyzatorów ma swoje korzenie w chwytaku, a nie w robocie. Ramię Fanuc lub ABB może powtarzać się z dokładnością do ±0,05 mm — ale jeśli podkładka piankowa nie może uszczelnić zakurzonej torby, powtarzalność nie ma znaczenia.
Fizyka jest prosta: chwytak próżniowy wymaga (a) uszczelnienia względem powierzchni, (b) przepływu podciśnienia wystarczającego do utrzymania ciężaru oraz (c) materiału, który nie przecieka. Płaskie opakowanie z tektury falistej uszczelnia się w ciągu milisekund. Taca owinięta folią termokurczliwą z wypukłościami powoduje wyciek 60% próżni. Tkany woreczek foliowy przecieka przez sam splot. Wybierz chwytak tak, aby pasował do powierzchni, a nie odwrotnie.
Mamy specjalne ogniwa, w których ramię klasy 120 kg pozostawało bezczynne przez trzy tygodnie, ponieważ integrator dopasował płaską przyssawkę do worka, który nie byłby szczelny. Rozwiązaniem nie był większy robot — była to piankowa podkładka wnękowa na oddzielnym obwodzie i większa zwężka Venturiego. Kiedy jesteś na podłodze integracyjnej i komórka nie zbiera, sięgnij najpierw po powierzchnię, a nie po katalog robota.
Pomyśl o pieczęci jako o wydarzeniu dynamicznym, a nie o powierzchni statycznej. W płaskiej obudowie RSC podkładka uderza, ściska 1–2 mm i utrzymuje podciśnienie w ciągu 200–300 ms. Na tacce owiniętej folią termokurczliwą z wypukłymi paskami folii podkładka uderza, ale folia ugina się o 3–5 mm i przecieka na krawędziach paska, aż poziom podciśnienia będzie w stanie rozciągnąć folię na płasko – w tym czasie licznik cyklu już się uruchomił. Na tkanym worku foliowym sam splot stanowi sieć porów o średnicy 0,1 mm; powietrze przepływa przez cały czas i żadna pompa nie jest w stanie za nim nadążać. To nie są „niespodziewane awarie” — są przewidywalne i dlatego w każdym dobrym BOM-ie pytanie dotyczące powierzchni pojawia się przed pytaniem o wybór robota.
Drugim powodem, dla którego powierzchnia dominuje, jest to, że ustala jednocześnie trzy inne parametry: materiał podkładki, grubość pianki i poziom podciśnienia. Kiedy już poznasz powierzchnię, ci trzej podążają za nią. Ładowność, zasięg i prędkość robota są nadal ważne, ale wybiera się je później, a nie przed.
Prawdziwy sygnał klienta: Artur (Kanada) na opakowaniach o nierównej powierzchni
W październiku 2026 r. Artur — kanadyjski integrator, z którym projektowaliśmy paletyzator cobot — zapytał nas bezpośrednio o chwytak do opakowań swojego klienta o nierównych wierzchołkach. Znalazł ten przewodnik na sunaurakey.com, przeczytał go i odrzucił: „W Twojej witrynie znajdował się dobry przewodnik, jak je wybrać, ale nie zawierał szczegółów dotyczących powierzchni opakowania i jego wpływu na wybór.” Poniżej znajduje się faktyczna wymiana WhatsApp.
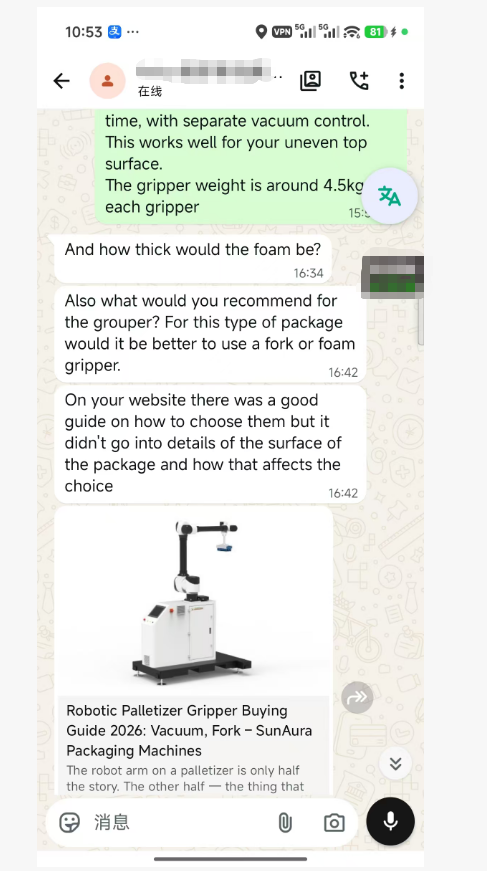
Nasze rozwiązanie dla jego przypadku: dwie podkładki z pianki, po jednej w opakowaniu, pobieranie dwóch paczek jednocześnie, każda w osobnej, niezależnej strefie próżniowej. Waga chwytaka 4,5 kg, co mieści się w budżecie jego cobota wynoszącym 10 kg, z marginesem. Dopasowaliśmy piankę o otwartych komórkach do konkretnego profilu opakowania — a nie do standardowej podkładki jednego rozmiaru — aby uszczelka trzymała się pomimo nierównej góry. To jest dokładnie wiersz „wielostrefowa podkładka piankowa do nierównych powierzchni” w Tabeli 2 powyżej i dlatego wyszczególniliśmy kombinację widelca i odkurzacza tylko dla wysokich/niestabilnych ładunków, a nie dla krótkich, pudełkowatych opakowań.
Jeśli określasz chwytak do ładunków nierównych, wielokrotnych lub o mieszanej powierzchni, prześlij nam próbkę opakowania — dopasujemy wielkość pianki, przepływ podciśnienia i liczbę podkładek do rzeczywistej powierzchni, a nie specyfikacji katalogowej.
2. Cztery typy chwytaków
Tabela jest punktem wyjścia, a nie werdyktem. Wybierz typ, który pasuje do 80% Twoich SKU, a następnie zaakceptuj, że pozostałe 20% potrzebuje drugiego narzędzia, zmiany narzędzia lub stanowiska ręcznej kompletacji. Rzadko spotykaliśmy pojedynczą klamkę EOAT w 100% z linii 15-SKU bez regulowanej ramki lub układu wielostrefowego. Budżet na to w projekcie, a nie niespodzianka po FAT.
Kilka kompromisów, które warto wymienić. Pojedyncze płaskie podkładki są najtańsze i najlżejsze, ale działają tylko na jednym typie powierzchni — jeśli na Twojej linii łączysz pudełka RSC z tackami owiniętymi w folię termokurczliwą, płaska podkładka będzie przeciekać na tacach i będziesz mieć pokusę nadmiernego podciśnienia, co zmiażdży pudełka. Podkładki piankowe kosztują 2 razy więcej, ale absorbują zmiany powierzchni za darmo. Widły mechaniczne sprawdzają się najlepiej w przypadku produktów porowatych lub zaolejonych, wymagają jednak płaskiego, dostępnego spodu — tace z otwartą górą lub pakiety owinięte folią termokurczliwą bez dolnej taśmy nie podtrzymają widelca. Zaciski boczne są najdroższe i najcięższe, ale stanowią jedyną opcję w przypadku wiązek termokurczliwych, w których ani góra, ani dół nie zapewniają czystej powierzchni uchwytu.
3. Przewodnik dotyczący podejmowania decyzji „powierzchnia po powierzchni”
4. Grubość podkładki piankowej: co tak naprawdę ma znaczenie
Pianka poliuretanowa o otwartych komórkach to dopasowująca się warstwa, która wypełnia lukę pomiędzy sztywną podkładką a nierówną powierzchnią. Grubość nie jest preferencją — odpowiada chropowatości powierzchni:
Grubsza pianka lepiej dopasowuje się do kształtu, ale (a) zmniejsza efektywną ładowność — pianka ściska się i środek ciężkości przesuwa się, oraz (b) zużywa się szybciej. W przypadku zastosowań z podwójnym pobieraniem, takich jak dwupak klienta z Kanady, standardową specyfikacją są dwie podkładki piankowe o grubości 10 mm, każda z własnym generatorem podciśnienia. Waga każdej podkładki ~4–5 kg EOAT, co mieści się w granicach 12–20 kg udźwigu robota współpracującego lub lekkiego robota przemysłowego.
Dwie uwagi praktyczne. Po pierwsze, gęstość pianki jest równie ważna jak jej grubość: zakres paletyzacji to 30–40 kg/m3 z otwartymi komórkami; bardziej miękka pianka dopasowuje się bardziej, ale pęka na ostrych krawędziach pudełka. Po drugie, pianka jest połączona z płytą aluminiową lub węglową. Płyta musi być płaska na długości 0,5 mm — wypaczona płyta przecieka w jednym rogu, niezależnie od jakości pianki. Gdy otrzymasz podkładkę, przed instalacją połóż na niej linijkę.
Pianka zawodzi na trzy przewidywalne sposoby. Uciska się trwale (widać płaskie miejsce w miejscu osadzenia etui), ściera się na krawędzi natarcia (w miejscu, gdzie podkładka ociera się o górną część obudowy podczas zbliżania się) lub oddziela się od płytki (widać przerwę na linii łączenia). Pierwsze dwa to zużycie — wymiana zgodnie z harmonogramem. Trzecia to wada klejenia – odeślij do producenta, bo będzie się powtarzać na każdym podkładce z tej partii. Nie próbuj ponownie przyklejać rozwarstwionej podkładki na żyłce; wiązanie zakończy się niepowodzeniem w połowie cyklu i spowoduje utratę produktu.
5. Dobór generatora podciśnienia
Nie dobieraj pompy próżniowej wyłącznie na podstawie liczby klocków. Rozmiar na podstawie szybkości wycieku i obliczenia siły trzymania, a nie na podstawie naklejki katalogowej „do X kg”. Numer katalogowy zakłada idealne uszczelnienie na idealnie płaskiej płycie stalowej. W Twoim przypadku tak nie jest.
Równanie siły trzymania
Teoretyczna siła trzymania podkładki próżniowej jest prosta:
W = P × A
gdzie W to teoretyczna siła skierowana ku górze w niutonach, P to różnica ciśnień podciśnienia w stosunku do atmosfery (paskale), a A to efektywna uszczelniona powierzchnia podkładki (w metrach kwadratowych). Zamień kPa na Pa, mnożąc przez 1000. Aby otrzymać siłę w kg, podziel W przez 9,81.
Zastosowany przykład. Podkładka piankowa o wymiarach 300 × 400 mm na płaskiej obudowie ma teoretyczną powierzchnię uszczelnienia 0,12 m². Przy -60 kPa (różnica 60 000 Pa) W = 60 000 × 0,12 = 7200 N ≈ 734 kg. To jest sufit, gdyby uszczelnienie było idealne. Tak nie jest. Efektywna powierzchnia uszczelnienia w przypadku prawdziwego opakowania z tektury falistej to mniej więcej 60–80% powierzchni płyty, a w przypadku podkładki z pianki otwartokomórkowej na nierównej powierzchni spada do 30–50%. Zatem w tym przykładzie faktycznie trzymasz 220–370 kg — wciąż znacznie powyżej skrzynki o masie 15–30 kg, ale margines szybko się kurczy w przypadku porowatego lub zakurzonego produktu.
Dlatego istnieje współczynnik bezpieczeństwa. Branżowy zakres paletyzacji to 3–5× SF dla zwykłych poziomych picków, 6–10× dla ogniw o dużym przyspieszeniu, worków warstwowych lub niestabilnych ładunków. Najpierw wybierz SF, a następnie oblicz ponownie powierzchnię podkładki lub poziom podciśnienia.
Poziom podciśnienia (kPa) vs przepływ (L/min) vs powierzchnia podkładki
Trzy liczby przesuwają się razem i nie można maksować wszystkich trzech. Eżektor Venturiego zamienia przepływ na poziom podciśnienia:
- Płaska tektura falista, sucha (mała nieszczelność): -55 do -65 kPa, przepływ 10–30 l/min na podkładkę. Wystarczy jednostopniowa zwężka Venturiego.
- Podkładka piankowa na nierównej powierzchni (średni wyciek): -45 do -60 kPa, 30–60 l/min na podkładkę. Pianka otwartokomórkowa przecieka zgodnie z projektem; potrzebujesz przepływu, aby utrzymać poziom pomimo wycieku.
- Lekko porowata krawędź/zakurzony worek (duża nieszczelność): wcisnąć do -70 do -85 kPa, 50–80 l/min na podkładkę. Nawet wtedy wydajność jest marginalna — jeśli wielkość wycieku przekracza wydajność pompy, należy przejść na mechaniczną.
- W pełni porowate: torby drewniane, jutowe, materiałowe: porzuć próżnię; użyj uchwytu mechanicznego.
Częstym błędem w specyfikacji jest dobranie poziomu podciśnienia do płaskiej obudowy katalogowej i ignorowanie najgorszego przypadku, w którym jest zakurzony. Na suchym RSC, -60 kPa przy 20 l/min jest w porządku. W tym samym ogniwie wyposażonym w obudowę z włókien pochodzących z recyklingu z luźnymi włóknami na górze, ciśnienie spada o 15–20 kPa, a pompa nie nadąża. Rozmiar dla najgorszego SKU w linii, a nie średniego. Jeśli najgorszy SKU wymaga -80 kPa i 60 l/min, całe ogniwo powinno działać przy tej specyfikacji — w łatwych przypadkach zawsze można zmniejszyć podciśnienie.
Indywidualny zakres średnic przyssawek wynosi 40–80 mm na przyssawkę w przypadku podkładek mieszkowych. Większe przyssawki (80–120 mm) stosuje się w skrzynkach o masie 20–40 kg, ale wymagają one większego przepływu do osadzania. Podkładki piankowe pokrywają płyty kwadratowe o średnicy 150–400 mm; rozmiar talerza określa obszar uszczelnienia, a nie liczbę poszczególnych filiżanek.
Zaopatrzenie w sprężone powietrze ma znaczenie. Większość zwężek Venturi pracuje na powietrzu warsztatowym o ciśnieniu 5–6 barów i zużywa 10–40 l/min sprężonego powietrza na stopień eżektora. Jeśli ciśnienie powietrza w instalacji waha się poniżej 4,5 bara, poziom podciśnienia spada o 10–20 kPa, mimo że eżektor jest „odpowiednio dobrany”. Dodaj zespół filtr-regulator-smar w odległości 2 m od EOAT i zbiornik o pojemności 5–10 l, jeśli ogniwo znajduje się daleko od głównego kolektora.
Sprzężenie zwrotne
Dodaj wyłącznik próżniowy do każdej strefy. Ustaw wyłączenie na 70–80% poziomu roboczego. Jeśli ciśnienie spadnie poniżej progu, robot ulegnie awarii przed upuszczeniem ładunku. Ta pojedyncza funkcja zapobiega 90% przypadków upuszczenia produktu, które zaobserwowaliśmy w terenie. Pomiń to, a gdy wylądujesz na podłodze, dowiesz się, że upuściłeś paczkę.
Eżektor Venturiego a centralna pompa próżniowa
Dwa sposoby wytwarzania próżni w celi paletyzatora. Większość integratorów domyślnie montuje eżektory Venturiego bezpośrednio na EOAT — po jednym na podkładkę, wlot powietrza w warsztacie pod ciśnieniem 5–6 barów, wylot próżni. Są tanie (50–200 USD za sztukę), lekkie i szybkie (odkurzanie w ciągu 100–300 ms). Kompromisem jest zużycie sprężonego powietrza: 10–40 l/min powietrza warsztatowego na eżektor, w sposób ciągły podczas pracy. W ogniwie z 4 podkładkami przy 15 cyklach/min, czyli 40–160 l/min powietrza — prawdziwe pieniądze na rachunku za powietrze w zakładzie i prawdziwe obciążenie sprężarki.
Alternatywą jest centralna pompa próżniowa (sucha łopatkowa lub kłowa, 0,75–2,2 kW). Znajduje się na podłodze, pracuje przy stałym podciśnieniu i zasila wszystkie podkładki przez wąż. Niższe rachunki za powietrze, cichszy i bardziej spójny poziom. Zwiększa jednak powierzchnię ogniwa o 20–50 kg, wymaga węża podciśnieniowego o długości 20–40 m do EOAT (co zwiększa bezwładność i czas cyklu) oraz powoduje awarię otwierania — w przypadku wyłączenia pompy każda podkładka ogniwa jednocześnie traci podciśnienie. Pompy centralne określamy tylko w ogniwach z ponad 6 podkładkami pracującymi 24 godziny na dobę, 7 dni w tygodniu, gdzie oszczędności w zużyciu powietrza zwracają się w czasie krótszym niż 18 miesięcy. W przypadku 1–4 elektrod domyślną jest zwężka Venturiego.
6. Mechaniczne obliczanie siły chwytaka
Widły i zaciski boczne nie korzystają z podciśnienia. Trzymają się poprzez tarcie pomiędzy powierzchnią chwytaka a opakowaniem. Matematyka:
F_hold = μ × N × n × SF
gdzie F_hold to siła tarcia zapobiegająca poślizgowi w niutonach, μ to współczynnik tarcia pomiędzy powierzchnią chwytaka a powierzchnią opakowania, N to normalna siła zaciskania na powierzchnię styku (niutony), n to liczba powierzchni stykowych (1 dla pojedynczej strony widełek, 2 dla zacisku dwustronnego), a SF to współczynnik bezpieczeństwa, zwykle 2–4× dla zaciskania, 3–5× dla ogniw o dużym obciążeniu przyspieszającym.
Typowe wartości μ, które widzimy w specyfikacji:
- Podkładka gumowa na suchej tekturze falistej: 0,4–0,6
- Podkładka gumowa na gładkim plastiku/folii termokurczliwej: 0,25–0,4
- Stal ząbkowana na bloku drewnianym/betonowym: 0,5–0,7
- Gołe aluminium na oleistej warstwie: 0,15–0,25 — za niskie, zawsze pokryte gumą
- PTFE / powierzchnia pokryta śliską powłoką: 0,1–0,2 — unikać zaciskania; użyj obsługi wideł
Zastosowany przykład. Obustronny zacisk boczny na worek 20 kg. Wymagane trzymanie = 20 × 9,81 = 196 N. μ = 0,4, n = 2, SF = 3. Przegrupowane: N = 196 / (0,4 × 2 × 3) ≈ 82 N na stronę. Jest to trywialne w przypadku cylindra pneumatycznego o średnicy 40 mm i ciśnieniu 5 barów — ale margines szybko się kurczy pod wpływem przyspieszania robota. Przy przyspieszeniu 0,5 g siła dynamiczna podwaja się, więc efektywne SF spada z 3× do 1,5×. Zwiększamy rozmiar cylindra dwukrotnie w stosunku do obliczeń statycznych i używamy regulatora ciśnienia, aby klient mógł dostosować siłę zacisku do najsłabszego SKU, a nie najsilniejszego.
W przypadku wideł droga obciążenia to podparcie pionowe, a nie tarcie. Długość końcówki powinna wynosić 1,3–1,5 × powierzchnia opakowania, aby opakowanie nie przechyliło się z widelców podczas przenoszenia. Szerokość końcówki 40–80 mm dla standardowych skrzynek, 80–120 mm dla ładunków blokowych lub płytek. Dodaj promień 5–10 mm na końcu, aby widelec nie wcinał się w dno obudowy podczas wsuwania.
Integratorzy jednego punktu dostrajania mylą się: siła zacisku nie oznacza, że „im więcej, tym lepiej”. Nadmierne zaciskanie miażdży tekturę falistą (utrata 20–30% wytrzymałości obudowy po zapadnięciu się rowka), wgniata plastikowe wiadra i zapada folię termokurczliwą, przez co wiązka staje się niestabilna. Poślizgi pod dociskiem. Właściwy sposób: zacząć od dolnej granicy obliczonego zakresu, wykonać 20 cykli, następnie zwiększać ciśnienie w krokach co 0,5 bara, aż opakowanie nie będzie się już ślizgać przy pełnym przyspieszeniu robota. Zatrzymaj się. Oznacz ustawienie regulatora i zablokuj je. W przypadku linii składających się z wielu SKU i o masie opakowań od 5 do 25 kg, nacisk zacisku oparty na recepturze na jednostkę SKU jest wart wysiłku PLC.
7. Lista kontrolna konfiguracji, zanim poprosisz o wycenę
- Wyślij 5–10 zdjęć rzeczywistej górnej powierzchni produktu oraz przekrój pudełka/torby.
- Podać maksymalną wagę opakowania i warstwy.
- Podać minimalną powierzchnię opakowania/torby (chwytak musi zmieścić się w najmniejszej paczce).
- Określ, czy produkt jest zaolejony, zakurzony, mokry, owinięty folią czy goły.
- Podaj integratorowi docelowy czas cyklu (pobrania na minutę).
- Zapytaj: czy każda strefa pobierania znajduje się w oddzielnym obwodzie próżniowym? (Wymagane w przypadku wielokrotnego wyboru.)
- Zapytaj: jaka jest waga EOAT? (Musi pozostawić na robocie >30% marginesu ładunku.)
- Zapytaj: jaki gatunek i grubość pianki? Pobierz arkusz danych.
- Zapytaj: jaka jest cena części zamiennych do podkładki piankowej? (Noś element; należy go wymieniać co 6–12 miesięcy.)
- Zapytaj: czy możesz zapewnić wersję próbną naszego rzeczywistego produktu przed ostatecznym zakupem?
8. Pięć błędów popełnianych przez integratorów
- Wybór płaskiej podkładki na nierówną torbę. Działa przez tydzień, po czym wycieka i upuszcza produkt. Użyj pianki. Integrator zazwyczaj „weryfikuje” wybór na podstawie czystej, nowej torby prosto z paletyzatora — która jest najbardziej płaska, jaką kiedykolwiek można znaleźć. Po 24 godzinach na linii worki zbierają kurz, zwisają i odkształcają się. Podkładka uszczelniona pierwszego dnia nie uszczelnia ósmego dnia.
- Jeden wspólny obwód podciśnienia dla podwójnego pobrania. Kiedy jedno opakowanie się przesuwa, oba opadają. Użyj niezależnych obwodów na każdy pad. Jest to najczęstsza awaria podwójnego pick-upa, którą rozwiązujemy i jest to różnica wynosząca 50 dolarów za zwężkę Venturiego, a nie fundamentalna cecha konstrukcyjna. Integrator oszczędza pieniądze na BOM-ie, a użytkownik końcowy płaci za to w postaci utraconego produktu.
- Za duży rozmiar robota, ale za mały rozmiar próżni. Robot o masie 120 kg na generatorze podciśnienia o masie 50 kg nie jest w stanie podnosić porowatych skrzynek. Robot jest zakupem jednorazowym; system próżniowy działa w każdym cyklu. Klienci pytają nas o roboty 200 kg do 20 kg skrzynek – robot nie jest wąskim gardłem.
- Brak czujnika sprzężenia zwrotnego podciśnienia. Dowiadujesz się, że upuściłeś paczkę, gdy wyląduje na podłodze, a nie podczas podnoszenia. Przełącznik próżniowy o wartości 100 dolarów podłączony do wejścia zatrzymania awaryjnego robota wychwytuje stratę w czasie krótszym niż 100 ms — robot zatrzymuje się, zanim się poruszy. Dodaj go do każdej strefy.
- Ignorując wagę EOAT. Robotowi o masie 20 kg z chwytakiem o masie 6 kg pozostało tylko 14 kg na produkt — kupujący zapominają, że sam chwytak wlicza się do ładunku. Potem zastanawiają się, dlaczego robot popełnia błąd przy produkcie ważącym 12 kg. Zawsze najpierw odejmij wagę EOAT, następnie wagę produktu, a następnie zostaw 30% marginesu.
9. Konserwacja i części eksploatacyjne
Cena paletyzująca nie jest narzędziem, które można założyć i zapomnieć. EOAT jest najbardziej zużytym elementem linii, ponieważ styka się z produktem w każdym cyklu. Zaplanuj konserwację od pierwszego dnia, w przeciwnym razie będziesz ją naprawiać na nocnej zmianie.
Wymiana pianki i miseczki
Podkładki z pianki otwartokomórkowej wytrzymują 3–12 miesięcy w produkcji. Asortyment jest szeroki, ponieważ śledzi prędkość pobierania i powierzchnię: produkt zakurzony lub ścierny (materiały budowlane, płyta pilśniowa z recyklingu) zużywa piankę w ciągu 3–6 miesięcy przy 15–25 pobraniach/min. Czyste, suche pojemniki RSC w DC zajmującym się żywnością mogą działać przez 9–12 miesięcy. Sprawdzaj co miesiąc. Wymień podkładkę, jeśli zauważysz którekolwiek z: widoczne rozdarcia lub ściśnięte, trwałe wgniecenia w piance, poziom podciśnienia w dobrze znanym opakowaniu spadnie o więcej niż 10 kPa w stosunku do wartości początkowej lub widoczne „zużycie wzoru” w miejscu przerzedzenia pianki na jednej krawędzi. Przyssawki mieszkowe narzędzi z płaską podkładką pękają na zwojach; wymieniaj jako zestaw, a nie pojedynczo.
Filtry i przewody
Uruchom wbudowany filtr próżniowy 5 μm w każdej strefie. Wymieniaj co 6–12 miesięcy lub wcześniej w zapylonych środowiskach (typowo 3 miesiące w przypadku linii z cegieł, płytek lub tektury pochodzącej z recyklingu). Zatkany filtr można odczytać dokładnie tak, jak w przypadku uszkodzonej uszczelki — będziesz ścigał problemy powierzchniowe, które w rzeczywistości są brudnym filtrem. Co roku sprawdzaj przewody podciśnieniowe pod kątem pęknięć na złączkach; otwór o średnicy 1 mm przy -60 kPa powoduje wyciek 10–20 l/min, wystarczający do upuszczenia uszczelnienia brzeżnego. Raz w roku ponownie dokręcić złącza wciskane. Słuchaj wycieków w odległości 1 m przy pracującej pompie — usłyszysz je.
Roczny budżet godzin i części zamiennych
Budżet 4–8 godzin planowanej konserwacji na ogniwo rocznie: wymiana klocków, wymiana filtra, sprawdzenie szczelności, moment dokręcania śrub na elementach złącznych EOAT i kalibracja przełącznika podciśnienia względem manometru. Dodaj kolejne 8–16 godzin nieplanowanych przestojów reaktywnych rocznie do budżetu na pierwsze dwa lata — to jest realistyczne, a nie pesymistyczne. Wydatki na części zamienne wynoszą około 10–15% oryginalnej ceny zakupu chwytaka. Trzymaj jedną zapasową podkładkę piankową i jedną zapasową zwężkę Venturiego na półce; czas realizacji niestandardowych płyt piankowych wynosi 2–4 tygodnie, a wyłączenie ogniwa na 3 tygodnie kosztuje kilkanaście zapasowych podkładek.
Lista kontrolna pierwszego dnia uruchomienia
Zanim podpiszesz FAT, uruchom je w obecności klienta. Wybierz każdy SKU przy pełnej prędkości cyklu 30 razy. Zmierz poziom podciśnienia na rejestratorze danych — powinien on mieścić się w granicach ±5 kPa wartości docelowej przez cały czas trwania windy. Wybierz celowo zakurzony lub mokry plecak (najgorszy przypadek SKU) — jeśli spadnie, oznacza to, że EOAT jest za mały, a nie robot. Celowo przetestuj paczkę z wysokości 1 m na piankową podkładkę: jeśli nie pęknie, margines przytrzymania jest wystarczający. Na koniec poproś kierownika konserwacji klienta o wymianę podkładki piankowej przed tobą — jeśli zajmuje to więcej niż 15 minut lub potrzebne są dwie osoby, projekt jest nieodpowiedni dla jego zespołu. Udokumentuj podstawowy poziom podciśnienia dla każdego SKU na naklejce na EOAT; ten numer to numer referencyjny Twojej przyszłej konserwacji.
10. Zalecenia scenariuszowe
Wybierz wiersz pasujący do dominującego SKU, a następnie przetestuj go w porównaniu z najgorszym SKU (najcięższym, najbardziej nierównym lub najbardziej oleistym). Jeśli zalecenie nie powiedzie się w tym przypadku, komórka potrzebuje drugiego EOAT ze zmianą narzędzia lub innego narzędzia podstawowego. Nie wysyłaj ogniw, które działają tylko z dobrymi jednostkami SKU — złe docierają pierwszego dnia produkcji.
11. Często zadawane pytania
Masz powierzchnię, co do której nie jesteś pewien? Prześlij nam próbkę opakowania lub pięć zdjęć z góry, z boku i z dołu. Dopasujemy wielkość pianki, przepływ podciśnienia i liczbę padów do rzeczywistej powierzchni – a nie specyfikacji katalogowej. Tak zakończył się przypadek Artura z dwiema niezależnymi strefami piany na EOAT o masie 4,5 kg i jak większość naszych ogniw paletyzujących opuszcza FAT bez upuszczonego opakowania w trakcie pracy próbnej.

Michael designs automated palletizing stations and ties upstream case or bag flow to downstream stretch wrapping. His work spans conventional layer palletizers, robotic arm cells, conveyor routing, safety fencing and handover logic between machines. He writes about palletizer selection, load stability and how an end-of-line sequence should be balanced.
Pełny profil ›