

TL;DR. Un pallettizzatore robotizzato è efficace quanto la sua pinza. Scegli l’utensile terminale (EOAT) sbagliato e farai cadere il prodotto, schiaccerai le casse o non riuscirai affatto a raccogliere il carico. La cosa numero 1 che decide di quale pinza hai bisogno non è il robot, ma la superficie della confezione: piatta o irregolare, porosa o liscia, oleosa o asciutta, termoretraibile o nuda. Questa guida mappa ogni superficie comune della confezione in base alla pinza, allo spessore della schiuma, al flusso del vuoto e alla geometria della forca corretti, con le fasce di prezzo reali, i calcoli per il dimensionamento della forza e del vuoto e i 5 errori commessi dagli integratori.
Di Michael Zhang, ingegnere dell’automazione. Michael ha specificato EOAT per oltre 60 celle di pallettizzazione, comprese applicazioni su sacchetti, casse, vassoi e bobine.
1. Perché la superficie guida la scelta
sondaggio PMMI sugli imballaggi secondari del 2025 rileva che il 38% dei reclami sulle prestazioni del pallettizzatore robotizzato sono riconducibili alla pinza, non al robot. Un braccio Fanuc o ABB può ripetere fino a ±0,05 mm, ma se il cuscinetto in schiuma non riesce a sigillare un sacchetto impolverato, la ripetibilità è irrilevante.
La fisica è semplice: una pinza a vuoto necessita di (a) una tenuta contro la superficie, (b) un flusso di vuoto sufficiente per sostenere il peso e (c) materiale che non perda. Una cassa ondulata piatta si sigilla in pochi millisecondi. Un vassoio termoretraibile con creste perde il 60% del vuoto. Un sacchetto di plastica tessuto perde attraverso la trama stessa. Scegli la pinza in modo che corrisponda alla superficie, non viceversa.
Abbiamo specificato celle in cui un braccio di classe 120 kg è rimasto inattivo per tre settimane perché l’integratore ha dimensionato una ventosa piatta per un sacchetto che non si sigillava. La soluzione non era un robot più grande: era un tampone con cavità in schiuma su un circuito separato, oltre a un Venturi più grande. Quando ti trovi al piano di integrazione e una cella non sta effettuando la raccolta, raggiungi prima la superficie, non il catalogo del robot.
Pensa al sigillo come a un evento dinamico, non a una superficie statica. Su un case RSC piatto, il tampone colpisce, si comprime di 1–2 mm e mantiene il vuoto entro 200–300 ms. Su un vassoio termoretraibile con fasce di pellicola sollevate, il tampone colpisce, ma la pellicola si deforma di 3-5 mm e perde ai bordi della fascia finché il livello di vuoto non riesce ad appiattire la pellicola, momento in cui il timer del ciclo è già passato. Su un sacchetto di plastica intrecciato, la trama stessa è una rete di pori da 0,1 mm; l’aria passa continuamente e nessuna pompa riesce a tenere il passo. Questi non sono “fallimenti a sorpresa”: sono prevedibili e sono il motivo per cui in ogni buona distinta base la domanda relativa alla superficie viene prima di quella relativa alla selezione del robot.
Il secondo motivo per cui la superficie è dominante è che fissa altri tre parametri contemporaneamente: materiale del cuscinetto, spessore della schiuma e livello di vuoto. Una volta che conosci la superficie, questi tre seguono. Il carico utile, la portata e la velocità del robot sono ancora importanti, ma vengono scelti dopo, non prima.
Segnale reale del cliente: Artur (Canada) su confezioni con superficie irregolare
Nell’ottobre 2026, Artur, un integratore canadese con cui abbiamo progettato un pallettizzatore cobot, ci ha chiesto direttamente informazioni sulla pinza per le confezioni con parte superiore irregolare del suo cliente. Ha trovato questa guida su sunaurakey.com, l’ha letta e ha respinto: “Sul vostro sito web c’era una buona guida su come sceglierli, ma non entrava nei dettagli della superficie della confezione e di come ciò influisce sulla scelta.” Di seguito è riportato l’effettivo scambio di WhatsApp.
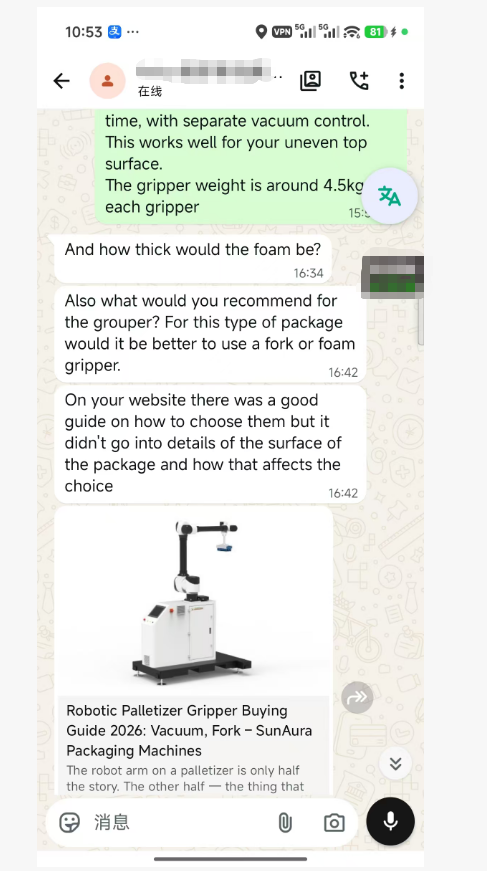
La nostra soluzione per questo caso: due tamponi in schiuma, uno per confezione, che prelevano due confezioni contemporaneamente, ciascuna nella propria zona di vuoto indipendente. Peso della pinza 4,5 kg, che si adatta con margine al budget di carico utile di 10 kg del suo cobot. Abbiamo dimensionato la schiuma a celle aperte per il suo profilo specifico dello zaino (non per un cuscinetto standard di taglia unica) in modo che la tenuta resista nonostante la parte superiore irregolare. Questa è esattamente la riga “cuscinetto in schiuma multizona per superfici irregolari” nella tabella 2 sopra, e il motivo per cui abbiamo specificato la combinazione forca+aspirapolvere solo per carichi alti/instabili anziché per i suoi zaini bassi e squadrati.
Se stai specificando una pinza per carichi irregolari, multi-pick o con superficie mista, inviaci il campione della confezione: dimensioneremo la schiuma, il flusso di vuoto e il numero di cuscinetti in base alla tua superficie effettiva, non alle specifiche del catalogo.
2. Quattro tipi di pinze
La tabella è un punto di partenza, non un verdetto. Scegli il tipo che corrisponde all’80% dei tuoi SKU, quindi accetta che il restante 20% necessiti di un secondo strumento, di un cambio utensile o di una stazione di prelievo manuale. Raramente abbiamo visto un singolo EOAT gestire il 100% di una linea da 15 SKU senza un telaio regolabile o un layout multizona. Budget per questo nel design, non come sorpresa dopo FAT.
Alcuni compromessi che vale la pena menzionare. I cuscinetti piatti singoli sono più economici e leggeri, ma funzionano solo su un tipo di superficie: se la tua linea unisce custodie RSC con vassoi termoretraibili, il cuscinetto piatto colerà sui vassoi e sarai tentato di aspirare eccessivamente, schiacciando le custodie. I cuscinetti per cavità in schiuma costano 2 volte di più ma assorbono gratuitamente le variazioni della superficie. Le forche meccaniche sono le più affidabili su prodotti porosi o oleosi, ma richiedono una parte inferiore piatta e accessibile: vassoi con parte superiore aperta o fardelli termoretraibili senza fascia inferiore non supportano una forca. Le fascette laterali sono le più costose e pesanti, ma sono l’unica opzione per i pacchi termoretraibili dove né la parte superiore né quella inferiore offrono una superficie di presa pulita.
3. Guida alle decisioni superficie per superficie
4. Spessore del cuscinetto in schiuma: ciò che conta davvero
La schiuma poliuretanica a cellule aperte è lo strato conformabile che colma il divario tra un’imbottitura rigida e una superficie irregolare. Lo spessore non è una preferenza: corrisponde alla ruvidità della superficie:
La schiuma più spessa si adatta meglio ma (a) riduce il carico utile effettivo: la schiuma si comprime e il centro di gravità si sposta e (b) si usura più velocemente. Per un’applicazione a doppia presa come la confezione da 2 del cliente canadese: due cuscinetti in schiuma da 10 mm, ciascuno con il proprio generatore di vuoto, sono la specifica standard. Ogni pad ha un peso EOAT di circa 4-5 kg, ben entro la capacità di 12-20 kg di un robot collaborativo o industriale leggero.
Due note pratiche. Innanzitutto, la densità della schiuma conta tanto quanto lo spessore: 30–40 kg/m³ a celle aperte è il range di pallettizzazione; la schiuma più morbida si adatta di più ma si strappa sui bordi affilati della scatola. In secondo luogo, la schiuma viene incollata su una piastra di alluminio o carbonio. La piastra deve essere piatta entro 0,5 mm sulla sua lunghezza: una piastra deformata perde da un angolo, indipendentemente dalla qualità della schiuma. Quando ricevi un pad, posiziona un righello su di esso prima dell’installazione.
La schiuma fallisce in tre modi prevedibili. Si comprime in modo permanente (si vede un punto piatto dove si trova la custodia), si abrade sul bordo anteriore (dove il cuscinetto sfiora la parte superiore della custodia durante l’avvicinamento) o si delamina dalla piastra (si vede uno spazio sulla linea di unione). I primi due sono usurati: sostituisci nei tempi previsti. Il terzo è un difetto di incollaggio: rispeditelo al produttore, perché si ripeterà su ogni assorbente di quel lotto. Non tentare di incollare nuovamente un tampone delaminato sulla linea; l’obbligazione fallirà a metà ciclo e diminuirà il prodotto.
5. Dimensionamento del generatore di vuoto
Non dimensionare la pompa per vuoto solo in base al numero di ventose. Dimensioni in base al tasso di perdita e ai calcoli della forza di tenuta, non in base all’adesivo del catalogo “fino a X kg”. Il numero di catalogo presuppone una perfetta tenuta su una piastra d’acciaio perfettamente piana. Il tuo caso non è questo.
L’equazione della forza di trattenuta
La forza di tenuta teorica di una ventosa è semplice:
L = P × A
dove W è la forza teorica verso l’alto in newton, P è la differenza di pressione del vuoto rispetto all’atmosfera (pascal) e A è l’effettiva area sigillata del cuscinetto (metri quadrati). Converti kPa in Pa moltiplicando per 1.000. Per ottenere la forza in kg, dividi W per 9,81.
Esempio pratico. Un tampone in schiuma da 300 × 400 mm su una custodia piatta ha un’area di tenuta teorica di 0,12 m². A -60 kPa (differenziale di 60.000 Pa), W = 60.000 × 0,12 = 7.200 N ≈ 734 kg. Questo sarebbe il soffitto se la tenuta fosse perfetta. Non lo è. L’area sigillata effettiva su un vero involucro ondulato è più vicina al 60–80% della piastra, mentre su un cuscinetto in schiuma a celle aperte su una superficie irregolare scende al 30–50%. Quindi nell’esempio stai effettivamente trattenendo 220-370 kg, ancora ben al di sopra di una cassa da 15-30 kg, ma il margine si riduce rapidamente su prodotti porosi o polverosi.
Ecco perché esiste il fattore sicurezza. L’intervallo di settore per la pallettizzazione è 3–5× SF per i normali prelievi orizzontali, 6–10× per celle ad alta accelerazione, sacchi a strati o carichi instabili. Scegli prima l’SF, quindi calcola all’indietro l’area del cuscinetto o il livello di vuoto.
Livello di vuoto (kPa) rispetto al flusso (l/min) rispetto all’area del cuscinetto
Tre numeri si muovono insieme e non puoi massimizzarli tutti e tre. Un eiettore Venturi scambia il flusso con il livello di vuoto:
- Custodia ondulata piatta, asciutta (basse perdite): da -55 a -65 kPa, flusso da 10 a 30 l/min per tampone. È sufficiente un Venturi monostadio.
- Cuscinetto in schiuma su superficie irregolare (perdita media): da -45 a -60 kPa, 30–60 l/min per cuscinetto. Perdite di schiuma a celle aperte in base alla progettazione; è necessario che il flusso mantenga il livello nonostante le perdite.
- Bordo leggermente poroso/sacchetto pieno di polvere (perdite elevate): spingere da -70 a -85 kPa, 50–80 L/min per tampone. Anche in questo caso, le prestazioni sono marginali: se il tasso di perdita supera la capacità della pompa, passare alla meccanica.
- Completamente poroso: legno, tela, sacchetti di stoffa: abbandonare il vuoto; utilizzare la presa meccanica.
Un errore comune nelle specifiche è dimensionare il livello di vuoto per il caso del catalogo piatto e ignorare il caso peggiore polveroso. Su un RSC asciutto, -60 kPa con 20 L/min va bene. Sulla stessa cella che fa funzionare un involucro di fibra riciclata con fibre sciolte sulla parte superiore, la tenuta diminuisce di 15-20 kPa e la pompa non riesce a tenere il passo. Taglia per il peggiore SKU della linea, non la media. Se lo SKU peggiore necessita di -80 kPa e 60 l/min, l’intera cella dovrebbe funzionare a quelle specifiche: puoi sempre abbassare il vuoto sui case più semplici.
L’intervallo tipico del diametro della singola ventosa è 40–80 mm per tazza per ventose a soffietto. Le tazze più grandi (80–120 mm) vengono utilizzate su casse da 20–40 kg ma richiedono un flusso maggiore per posizionarsi. I cuscinetti per cavità in schiuma coprono piastre quadrate da 150–400 mm; la dimensione della piastra determina l’area di saldatura, non il numero delle singole tazze.
La fornitura di aria compressa è importante. La maggior parte dei Venturi funziona con aria di lavoro a 5–6 bar e consuma 10–40 L/min di aria compressa per stadio dell’eiettore. Se l’aria dell’impianto fluttua al di sotto di 4,5 bar, il livello di vuoto scende di 10–20 kPa anche se l’eiettore è “dimensionato correttamente”. Aggiungere un’unità filtro-regolatore-lubrificante entro 2 m dall’EOAT e un serbatoio da 5-10 litri se la cella è lontana dal collettore principale.
Feedback sul vuoto
Aggiungi un vacuostato su ciascuna zona. Impostare lo scatto al 70–80% del livello operativo. Se la pressione scende al di sotto della soglia, il robot va in errore prima di far cadere il carico. Questa singola funzionalità previene il 90% dei casi di caduta di prodotto riscontrati sul campo. Saltalo e scoprirai di aver lasciato cadere un pacco quando atterra sul pavimento.
Eiettore Venturi vs pompa per vuoto centralizzata
Due modi per generare il vuoto su una cella di pallettizzazione. La maggior parte degli integratori utilizzano per impostazione predefinita eiettori Venturi montati direttamente sull’EOAT: uno per pad, ingresso aria in officina a 5-6 bar, aspirazione fuori. Sono economici ($ 50–$ 200 ciascuno), leggeri e veloci (vuoto in 100–300 ms). Il compromesso è il consumo di aria compressa: 10–40 l/min di aria di officina per eiettore, ininterrottamente durante il funzionamento. Su una cella a 4 piastre a 15 prese/min, ovvero 40-160 l/min di aria: soldi veri sulla bolletta dell’aria dell’impianto e un carico reale sul compressore.
L’alternativa è una pompa per vuoto centralizzata (rotativa a palette o a camme, da 0,75–2,2 kW). Si trova sul pavimento, funziona a vuoto costante e alimenta tutti gli assorbenti attraverso un tubo. Bolletta aerea più bassa, livello più silenzioso e più coerente. Ma aggiunge 20–50 kg all’ingombro della cella, richiede un tubo per il vuoto di 20–40 m all’EOAT (che aggiunge inerzia e tempo di ciclo) e non si apre: se la pompa scatta, ogni cuscinetto della cella perde immediatamente il vuoto. Specifichiamo le pompe centrali solo su celle con più di 6 pannelli in funzione 24 ore su 24, 7 giorni su 7, dove il risparmio d’aria viene ripagato in meno di 18 mesi. Per 1-4 pad, Venturi è l’impostazione predefinita.
6. Calcolo della forza meccanica della pinza
Le forcelle e i morsetti laterali non utilizzano il vuoto. Si trattengono per attrito tra la faccia della pinza e il pacco. I conti:
F_hold = μ × N × n × SF
dove F_hold è la forza di attrito che resiste allo scivolamento in newton, μ è il coefficiente di attrito tra la faccia della pinza e la superficie della confezione, N è la forza di bloccaggio normale per faccia di contatto (newton), n è il numero di facce di contatto (1 per un lato della forcella singolo, 2 per un morsetto bilaterale) e SF è il fattore di sicurezza, in genere 2–4× per il bloccaggio, 3–5× per celle ad alta accelerazione.
Valori μ tipici che vediamo nelle specifiche:
- Cuscinetto in gomma su cartone ondulato asciutto: 0,4–0,6
- Cuscinetto in gomma su plastica liscia/pellicola termoretraibile: 0,25–0,4
- Acciaio seghettato su blocco di legno/cemento: 0,5–0,7
- Alluminio nudo su pellicola oleosa: 0,15–0,25 — troppo basso, sempre rivestito in gomma
- PTFE/superficie rivestita scivolosa: 0,1–0,2 — evitare il serraggio; utilizzare il supporto a forcella
Esempio pratico. Una pinza laterale bilaterale su un sacco da 20 kg. Tenuta richiesta = 20 × 9,81 = 196 N. μ = 0,4, n = 2, SF = 3. Riorganizzato: N = 196 / (0,4 × 2 × 3) ≈ 82 N per lato. Ciò è banale per un cilindro pneumatico con alesaggio di 40 mm a 5 bar, ma il margine si riduce rapidamente con l’accelerazione del robot. A 0,5 g di accelerazione, la forza dinamica raddoppia, quindi la tua SF effettiva scende da 3× a 1,5×. Sovradimensioniamo il cilindro di 2 volte il calcolo statico e utilizziamo un regolatore di pressione in modo che il cliente possa regolare la forza di chiusura sullo SKU più debole anziché su quello più resistente.
Per le forche, il percorso del carico è il supporto verticale, non l’attrito. La lunghezza della punta deve essere pari a 1,3–1,5 volte l’impronta del pacco in modo che il pacco non si ribalti dalla forca durante il trasferimento. Larghezza della punta 40–80 mm per custodie standard, 80–120 mm per carichi di blocchi o piastrelle. Aggiungi un raggio di 5-10 mm alla punta in modo che la forcella non seghi il fondo della custodia quando si scivola sotto.
Gli integratori di punti di regolazione sbagliano: la forza di serraggio non significa “più è meglio”. Un serraggio eccessivo schiaccia le casse di cartone ondulato (perdendo il 20-30% della resistenza della cassa una volta che la scanalatura crolla), ammacca i secchi di plastica e fa collassare la pellicola termoretraibile rendendo il pacco instabile. Scivola sotto il serraggio. Il modo giusto: iniziare dal limite inferiore dell’intervallo calcolato, eseguire 20 cicli, quindi aumentare la pressione in incrementi di 0,5 bar finché il pacco non scivola più alla massima accelerazione del robot. Fermati lì. Contrassegnare l’impostazione del regolatore e bloccarla. Per le linee multi-SKU con casse di peso compreso tra 5 e 25 kg, la pressione di chiusura basata su ricetta per SKU vale lo sforzo del PLC.
7. Checklist di configurazione prima di chiedere un preventivo
- Invia 5-10 foto della superficie superiore del prodotto reale, più una sezione trasversale della custodia/borsa.
- Indicare il peso massimo per pacco e per strato.
- Indicare l’ingombro minimo della cassa/borsa (la pinza deve adattarsi al pacco più piccolo).
- Indicare se il prodotto è oleoso, polveroso, bagnato, termoretraibile o nudo.
- Comunica all’integratore il tuo obiettivo di tempo di ciclo (prelievi al minuto).
- Chiedere: ciascuna zona di prelievo si trova su un circuito del vuoto separato? (Obbligatorio per la scelta multipla.)
- Chiedere: qual è il peso EOAT? (Deve lasciare un margine di carico utile >30% sul robot.)
- Chiedi: quale grado e spessore della schiuma? Ottieni la scheda tecnica.
- Chiedi: qual è il prezzo dei pezzi di ricambio per un tampone in schiuma? (Articolo indossato; sostituzione prevista ogni 6-12 mesi.)
- Chiedi: puoi fornire una prova del nostro prodotto reale prima dell’acquisto finale?
8. Cinque errori commessi dagli integratori
- Specificando un tampone piatto su una borsa irregolare. Funziona per una settimana, poi perde e lascia cadere il prodotto. Usa la schiuma. L’integratore solitamente “convalida” la scelta su un sacchetto nuovo e pulito, direttamente dal pallettizzatore, ovvero il sacchetto più piatto che sarà mai. Dopo 24 ore sulla linea, i sacchetti raccolgono polvere, si afflosciano e si deformano. Il tampone che sigillava il primo giorno non sigilla l’ottavo giorno.
- Un circuito del vuoto comune per un doppio prelievo. Quando una confezione si sposta, cadono entrambe. Utilizzare circuiti indipendenti per pad. Questo è l’errore a doppia scelta più comune che risolviamo ed è una differenza Venturi di $ 50, non un elemento fondamentale della progettazione. L’integratore risparmia sulla distinta base e l’utente finale lo paga con il prodotto eliminato.
- Sovradimensionamento del robot ma sottodimensionamento del vuoto. Un robot da 120 kg su un generatore di vuoto da 50 kg non può sollevare casse porose. Il robot è un acquisto una tantum; il sistema del vuoto esegue ogni ciclo. I clienti ci chiedono circa robot da 200 kg per casse da 20 kg: il robot non è il collo di bottiglia.
- Nessun sensore di feedback del vuoto. Scopri di aver lasciato cadere un pacco quando atterra sul pavimento, non durante il sollevamento. Un vacuostato da 100 dollari collegato all’ingresso E-stop del robot rileva la perdita in meno di 100 ms: il robot si ferma prima di muoversi. Aggiungilo su ogni zona.
- Ignorando il peso EOAT. A un robot da 20 kg con una pinza da 6 kg restano solo 14 kg di prodotto: gli acquirenti dimenticano che la pinza stessa conta nel carico utile. Poi si chiedono perché il robot presenta errori con un prodotto di 12 kg. Sottrai sempre prima il peso EOAT, poi il peso del prodotto, quindi lascia un margine del 30%.
9. Manutenzione e parti soggette ad usura
Una cella di pallettizzazione non è uno strumento “imposta e dimentica”. L’EOAT è il componente più usurato della linea, perché tocca il prodotto ad ogni ciclo. Pianifica la manutenzione fin dal primo giorno o la aggiusterai durante il turno di notte.
Sostituzione schiuma e coppetta
I cuscinetti in schiuma a celle aperte durano 3-12 mesi in produzione. La gamma è ampia perché tiene traccia della velocità di prelievo e della superficie: prodotti polverosi o abrasivi (materiali da costruzione, pannelli di fibra riciclata) consumano schiuma in 3–6 mesi a 15–25 picchi/min. I contenitori RSC puliti e asciutti in un DC alimentare possono durare 9-12 mesi. Ispezionare mensilmente. Sostituire il tampone quando si nota uno qualsiasi dei seguenti casi: strappi visibili o ammaccature permanenti compresse nella schiuma, livello di vuoto su una confezione sicuramente buona che scende di oltre 10 kPa rispetto alla linea di base o “usura del modello” visibile in cui la schiuma si è assottigliata su un bordo. Le ventose a soffietto sugli utensili a tampone piatto si rompono in corrispondenza delle convoluzioni; sostituisci come set, non individualmente.
Filtri e tubi
Esegui un filtro a vuoto in linea da 5 μm su ogni zona. Sostituire ogni 6-12 mesi, o prima in ambienti polverosi (3 mesi sono tipici per le linee di mattoni, piastrelle o cartone riciclato). Un filtro intasato si legge esattamente come una cattiva tenuta: inseguirai problemi superficiali che in realtà sono un filtro sporco. Controllare annualmente che i tubi del vuoto non presentino crepe sui raccordi; un foro da 1 mm a -60 kPa perde 10–20 l/min, sufficienti a far cadere un sigillo marginale. Serrare nuovamente i raccordi push-to-connect una volta all’anno. Ascolta eventuali perdite a 1 m di distanza con la pompa in funzione: le sentirai.
Ore annuali e budget di riserva
Budget 4-8 ore di manutenzione pianificata per cella all’anno: sostituzione delle pastiglie, sostituzione del filtro, controllo delle perdite, coppia dei bulloni sui dispositivi di fissaggio EOAT e calibrazione del vacuostato rispetto a un manometro. Aggiungere altre 8-16 ore di inattività reattiva non pianificata all’anno nel budget per i primi due anni: è realistico, non pessimistico. La spesa per i pezzi di ricambio ammonta a circa il 10–15% annuo del prezzo di acquisto originale della pinza. Tenere un tampone di schiuma di riserva e un Venturi di riserva sullo scaffale; il tempo di consegna per le piastre in schiuma personalizzate è di 2-4 settimane e una cella smontata per 3 settimane costa più di una dozzina di cuscinetti di ricambio.
Lista di controllo per la messa in servizio il primo giorno
Prima di firmare la FAT, esegui queste operazioni in presenza del cliente. Scegli ogni SKU a velocità di ciclo completo 30 volte. Misurare il livello di vuoto su un datalogger: dovrebbe rimanere entro ±5 kPa dal target durante l’intero sollevamento. Scegli un pacco volutamente polveroso o bagnato (lo SKU nel caso peggiore): se cade, l’EOAT è sottodimensionato, non il robot. Testare appositamente un pacco a 1 m di altezza su un tampone di schiuma: se non si rompe, il margine di tenuta è adeguato. Infine, chiedi al responsabile della manutenzione del cliente di scambiare un cuscinetto in schiuma davanti a te: se ci vogliono più di 15 minuti o sono necessarie due persone, il design è sbagliato per il loro team. Documentare il livello di vuoto di base per ogni SKU su un adesivo sull’EOAT; quel numero è il tuo futuro riferimento per la manutenzione.
10. Consigli sugli scenari
Scegli la riga che corrisponde al tuo SKU dominante, quindi esegui uno stress test rispetto al tuo SKU peggiore (il più pesante, il più irregolare o il più oleoso). Se la raccomandazione fallisce, la cella necessita di un secondo EOAT con cambio utensile o di uno strumento primario diverso. Non spedire una cella che funziona solo con gli SKU buoni: quelli cattivi arrivano il primo giorno di produzione.
11. Domande frequenti
Hai una superficie di cui non sei sicuro? Inviaci il campione della confezione o cinque foto dall’alto, dal lato e dal basso. Dimensioneremo la schiuma, il flusso di vuoto e il numero di cuscinetti in base alla superficie effettiva, non alle specifiche del catalogo. È così che il caso di Artur si è concluso con due zone di schiuma indipendenti su un EOAT da 4,5 kg e come la maggior parte delle nostre celle di pallettizzazione lasciano il FAT senza che il pacco cadesse durante il ciclo di prova.

Michael designs automated palletizing stations and ties upstream case or bag flow to downstream stretch wrapping. His work spans conventional layer palletizers, robotic arm cells, conveyor routing, safety fencing and handover logic between machines. He writes about palletizer selection, load stability and how an end-of-line sequence should be balanced.
Vedi biografia completa ›