

Формирователь коробов в начале пост-пака и заканчиватель коробов в конце выглядят как две простые машины, но вместе они решают, работает ли ваша упаковочная линия или ждёт. Недоспецифицируйте любую из них — и вы накапливаете очередь плоских коробок или открытых коробов каждую смену. Это руководство проводит через то, как SunAura Packaging Machines проектирует ячейки формирования и запечатывания коробов, как их согласовать с реальной скоростью линии и что проверить до заказа.
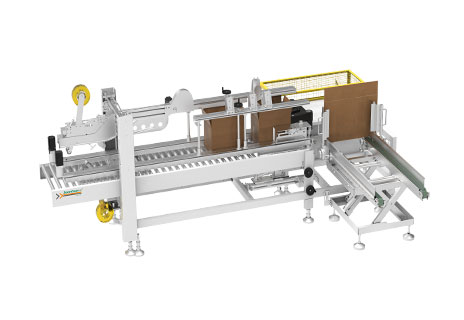
Где формирование и запечатывание коробов находятся в линии
Типичный пост-пак следует чёткой последовательности: формирователь коробов вытягивает плоский гофрозаготовок, открывает его в квадрат, складывает донные крылья и запечатывает их скотчем или горячим клеем; сформированный короб затем транспортируется на упаковочную станцию, где продукт загружается вручную или автоматически; заканчиватель коробов складывает и запечатывает верх; а закрытый короб может пройти через этикетирование, стреппинг или стретч-обмотку до палетизации. Когда эти станции сбалансированы, коробки и продукт движутся непрерывно. Когда нет — самая медленная станция задаёт темп всей линии.
Поисковые запросы покупателей, такие как «автоматический формирователь коробов продаётся», «поставщик машины запечатывания коробок» или «производитель линии упаковки в короба», обычно приходят от заводов, которые переросли ручное формирование коробок — точка, которая наступает на удивление рано, как только выпуск растёт или рабочая сила становится ненадёжной.
Ручное, полуавтоматическое и автоматическое: где проходят границы
Ручное формирование и запечатывание
При низких объёмах оператор открывает коробки и складывает крылья вручную, часто используя простой дозатор скотча. Это требует почти никакого капитала и допускает частые смены размеров коробок, но это медленно, непоследовательно и физически утомительно. Это имеет смысл для очень низкого выпуска или сильно переменных коротких выпусков.
Полуавтоматическое запечатывание
Фиксированный заканчиватель коробов складывает и заклеивает верх, пока оператор проталкивает короб; оператор всё ещё формирует коробку и загружает её. Это самое частое первое обновление, потому что оно немедленно убирает самый медленный, наименее эргономичный шаг — заклеивание — за умеренную стоимость. Заводы, делающие несколько сотен коробов за смену, часто начинают здесь.
Автоматическое формирование и запечатывание
Как только выпуск становится непрерывным, автоматические машины быстро окупаются. Формирователь коробов может формировать и запечатывать дно 10–25 и более коробов в минуту без оператора, а автоматический заканчиватель соответствует этому темпу нижестояще. Для роботизированной гибкости по размерам коробок роботизированный формирователь коробов AIS400 использует роботизированную руку pick-and-place для открытия заготовок вместо фиксированного механического магазина, что сокращает переналадку между размерами коробов.
Скотч против горячего клея при запечатывании
И формирователи, и заканчиватели предлагают два метода закрытия. Чувствительный к давлению скотч прост, чист, легко меняется и хорошо подходит для общих экспортных коробов; это выбор по умолчанию для большинства покупателей. Горячий клей убирает расходный скотч, даёт пломбу, доказывающую вскрытие, и может быть дешевле на короб при высоком объёме, но он добавляет клеевую систему, обслуживание и время прогрева, и он менее прощающий на пыльном или переработанном картоне. Если вы экспортируете через влажный климат или требуете защитные пломбы, обсудите клей с поставщиком; в остальном скотч — это старт с меньшим риском.
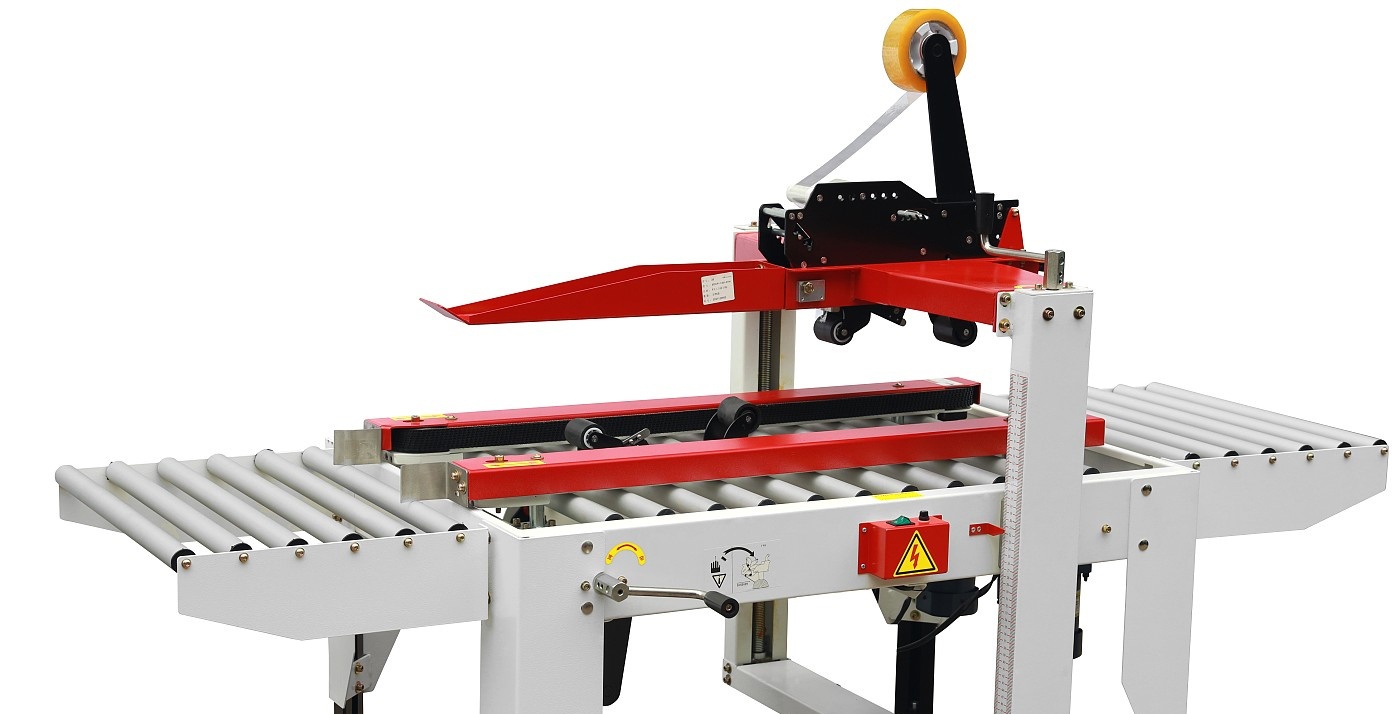
Ключевые спецификации для правильного расчёта
- Диапазон коробов и мин/макс размеры. Предоставьте длину, ширину и высоту каждого гофрокороба, который вы выпускаете, включая самый тяжёлый загруженный вес. Магазин и геометрия складывания крыльев рассчитываются под этот диапазон.
- Коробов в минуту, измеренные на ограничении. Формирователь, упаковочная станция и заканчиватель должны все встречать ваш пик. Автоматический формирователь, питающий ручную упаковочную ячейку, помогает только если упаковка не является узким местом.
- Качество заготовок и тип картона. Сильно переработанные или покоробленные заготовки заклинивают магазины. Автоматические формирователи работают лучше всего с стабильным сухим картоном; специфицируйте ваш сорт картона.
- Метод закрытия и расходники. Укажите ширину скотча или тип клея и подтвердите доступность запасных частей.
- Время переналадки между размерами коробов. Если вы выпускаете много SKU, приоритезируйте бесинструментальные воспроизводимые регулировки; роботизированные формирователи превосходят здесь.
- Ограждение безопасности и блокировки. Автоматические машины должны включать защищённые магазины, аварийные остановки и заблокированный доступ.
Балансировка ячейки: наиболее упускаемый шаг
Большинство плохо работающих коробочных линий не сломаны — они несбалансированы. Распространённый паттерн: быстрый формирователь, один ручной упаковщик и достаточный заканчиватель: упаковщик является реальным ограничением, и коробки выстраиваются в очередь независимо от рейтингов машин. Решение — либо добавить упаковочную рабочую силу, либо перейти на автоматическую загрузку. Инженеры должны отобразить такт каждой станции в секундах, определить самую медленную и сбалансировать под неё. Когда требуется автоматическая загрузка продукта, линия переходит к системе формирование–упаковка–запечатывание–палетизация коробов, которая полностью убирает ручную станцию.

Нижестоящие шаги, замыкающие цикл
После запечатывания большинство экспортных коробов требуют одного или нескольких отделочных шагов. Этикетировщик наносит отгрузочные или прослеживающие этикетки; стреппинг-машина обвязывает короба или пачки; а паллет-обёртчик объединяет груз в единицу. Для автономной обвязки заводы часто добавляют автоматическую стреппинг-машину в автономном исполнении, а палетированные грузы затем стретч-обматываются для устойчивости в пути. Совместная спецификация этого гарантирует, что высоты конвейеров, сигналы и скорости совпадают с первого дня.
Распространённые ошибки и как их избежать
- Покупка формирователя и заканчивателя у разных поставщиков без подтверждения связи и конвейерной совместимости, оставляя интегратору исправление несоответствий.
- Расчёт на сегодняшний выпуск без запаса, так что скромное увеличение продаж насыщает линию в течение года.
- Игнорирование качества заготовок, затем обвинение машины в заклиниваниях, вызванных покоробленным картоном.
- Забывание об ограничении ручной упаковки при автоматизации только формирования коробок.
- Упущение доступа для загрузки магазина и обслуживания — быстрая машина, которую неудобно догружать, теряет своё преимущество.
Что прислать в вашем запросе
Предоставьте размеры коробов для всех SKU с загруженными весами; требуемые коробов в минуту на пике; предпочтение скотч против клея; сорт картона и поставщик; является ли загрузка продукта ручной или автоматической; нижестоящие шаги, такие как этикетирование и палетизация; доступное питание, воздух и площадь пола; и ваш пункт доставки. Чем полнее запрос, тем меньше неожиданностей. Отправьте эти детали через контактную страницу SunAura Packaging Machines и изучите связанное оборудование на обзоре продукции.
Часто задаваемые вопросы
Сколько коробов в минуту оправдывает автоматический формирователь?
Универсального числа нет, но заводы, стабильно формирующие более примерно 5–8 коробов в минуту через смену, обычно возмещают стоимость за счёт экономии на рабочей силе и стабильности; ваш собственный тариф на рабочую силу решает это.
Может ли один формирователь обрабатывать много разных размеров коробок?
Да, в указанном диапазоне. Роботизированные формирователи и бесинструментальные конструкции переналадки лучше всего обрабатывают смешанные размеры; фиксированные механические машины быстрее, но менее гибки.
Должен ли заканчиватель соответствовать точной скорости формирователя?
Он должен встречать или превышать сбалансированный пик линии, включая упаковочную станцию. Соответствие бренд-новым пиковым рейтингам менее важно, чем соответствие реальных тактов.
Является ли горячий клей лучшим для экспортных коробов?
Скотч остаётся более безопасным выбором по умолчанию для общего экспорта; клей подходит для высокообъёмных, доказывающих вскрытие или влажносредних применений после надлежащей оценки.
Рекомендуемое оборудование
- Роботизированный формирователь коробов AIS400 — гибкое, быстрое переналаживаемое формирование коробок.
- Автоматический заканчиватель коробов FA500F — стабильная верхняя запечатка на скорости линии.
- Интегрированная линия формирование–упаковка–запечатывание–палетизация — пост-пак без участия рук.
- Автономная стреппинг-машина — надёжная обвязка до палетизации.
Проработанный пример балансировки линии
Рассмотрим завод, нацеленный на 12 запечатанных коробов в минуту. Формирователь оценён в 15, заканчиватель в 18, но один оператор загружает продукт примерно за семь секунд на короб — примерно 8,5 коробов в минуту. Независимо от рейтингов машин, линия производит примерно 8,5 коробов в минуту, и открытые коробки выстраиваются в очередь на упаковочной станции. Добавление второго загрузчика поднимает ручную производительность до примерно 17, в какой момент цель 12 достижима, а формирователь становится ближайшим ограничением. Та же арифметика, выраженная в секундах на станцию, выявляет истинное узкое место, ничего не тратя. Это упражнение, которое SunAura Packaging Machines проводит с каждым запросом: перечислите такт каждой станции, сбалансируйте под самую медленную, и только затем решайте, где окупается автоматизация.
Там, где даже два загрузчика не могут поспевать — распространено на трёхсменных высоковыпускающих линиях — решение — автоматическая загрузка продукта, которая складывает шаг упаковки в машину и позволяет всей ячейке работать на одной синхронизированной скорости. Это именно та конфигурация, которая поставляется как интегрированная пост-пак система.
Дизайн коробов и как он влияет на машины
Дизайн гофрокороба рассматривается как второстепенный во многих проектах, но он управляет обеими машинами. Замок производителя, геометрия крыльев, глубина биговки и флор картона всё влияют на то, начисто ли заготовка открывается в формирователе и насколько надёжно верх складывается в заканчивателе. Короба с избыточной биговкой схлопываются при формировании; короба с недостаточной биговкой сопротивляются складыванию и заклинивают. Стабильная заготовка от качественного переработчика поэтому не роскошь на автоматическом оборудовании — это предусловие. Покупатели должны зафиксировать спецификацию короба, включая сорт картона и размеры, с их поставщиком коробок и предоставить образцы заготовок для испытания машины.
Загруженный вес имеет значение не меньше, чем размеры. Тяжёлые короба требуют прочных роликов конвейера и положительного складывания крыльев, в то время как очень лёгкие короба могут двигаться непредсказуемо и нуждаются в направляющих, а не усилии. Сообщение полного диапазона весов предотвращает машину, специфицированную под средний груз, от плохой обработки самых лёгких и тяжёлых SKU на концах диапазона.
Дисциплина переналадки для смешанных SKU
Заводы, выпускающие много размеров коробов, теряют реальный выпуск на переналадке, даже когда каждая машина быстрая. Практический ответ — сочетание правильной машины и правильной дисциплины: бесинструментальные регулировки, помеченные или пронумерованные настройки и сохранённые рецепты убирают метод проб и ошибок, который удлиняет каждую смену размера. Роботизированные формирователи особенно ценны здесь, потому что движение руки перепрограммируется, а не механически сбрасывается, а сервозаканчиватель может хранить настройки крыльев и конвейера по SKU. Документирование воспроизводимой процедуры переналадки и обучение операторов на ней защищает прирост производительности, который автоматизация должна обеспечить.
Обслуживание, запасные части и время безотказной работы
Пост-пак машины механически проще, чем высокоскоростной обёртчик, но они всё ещё нуждаются в рутинном внимании. Лезвия ножей скотча изнашиваются, клеевые фильтры забиваются, фотоэлементы собирают пыль, а подшипники конвейера нуждаются в смазке. Короткая плановая процедура обслуживания и небольшой комплект запасных частей — лезвия, датчики, ремни и предохранители — предотвращают остановку всей линии из-за мелкой изнашиваемой детали. Для линий, работающих в несколько смен, определение расходных и изнашиваемых частей при передаче и согласование их доступности является частью обоснованного решения о покупке. Нижестояще автоматическая стреппинг-машина и обмотка палет должны разделять ту же логику обслуживания, чтобы отделка работала так же надёжно, как ячейки формирования и запечатывания.
Ввод в эксплуатацию и обучение операторов
Хорошо специфицированная линия всё ещё зависит от людей, которые её запускают. При вводе в эксплуатацию последовательность должна идти от проверок отдельных станций к холостому прогону без продукта, затем к загруженному прогону на возрастающей скорости, с датчиками, складывателями крыльев и настройками запечатывания, подтверждёнными на каждом этапе. Обучение операторов загрузке магазина, устранению предсказуемого мелкого заклинивания, смене скотча или плёнки и распознаванию того, когда неисправность требует инженера, защищает производительность линии после ухода поставщика. Фиксация этих процедур в коротком, специфичном для площадки чек-листе — а не полагание на общее руководство — заставляет знания пережить смену персонала. SunAura Packaging Machines вводит в эксплуатацию свои интегрированные линии таким образом и проверяет сбалансированный такт в реальных условиях до передачи, так что производительность, согласованная в компоновке, — это производительность, которую заказчик реально достигает.
Проверка производительности после передачи
Последняя дисциплина — проверить производительность против данных, с которых начался проект. Как только ячейка введена в эксплуатацию и операторы обучены, запустите репрезентативный производственный период — полную смену через обычный микс SKU — и запишите фактически запечатанные короба, остановки и их причины, а также время переналадки между размерами. Сравнение этих цифр со сбалансированным тактом из компоновки подтверждает, доставляет ли линия свою предполагаемую производительность, и указывает на любую оставшуюся регулировку. Отношение к производительности как к чему-то, что нужно измерить после установки, а не предполагать из каталожного рейтинга, — это то, что превращает купленную линию в надёжно производительную. Для заводов, планирующих эту проверку, SunAura Packaging Machines поддерживает первые производственные прогоны своего интегрированного пост-пак оборудования и просматривает записанные данные такта с командой заказчика.
Заключение
Формирование и запечатывание коробов лучше рассматривать как одну сбалансированную ячейку, а не две независимые закупки. Определите ваш диапазон коробов, измерьте такт каждой станции и рассчитайте под реальное ограничение — которое часто является ручной загрузкой, а не машинами. SunAura Packaging Machines поставляет формирователи, заканчиватели, конвейеры и интегрированные линии как единый объём поставки, так что ячейка специфицируется, синхронизируется и вводится в эксплуатацию вместе. Пришлите ваши размеры коробов и пиковые коробов в минуту, и мы вернём сбалансированную компоновку с реалистичными тактами.

Michael designs automated palletizing stations and ties upstream case or bag flow to downstream stretch wrapping. His work spans conventional layer palletizers, robotic arm cells, conveyor routing, safety fencing and handover logic between machines. He writes about palletizer selection, load stability and how an end-of-line sequence should be balanced.
Полная биография ›