

Większość projektów w zakresie maszyn pakujących nie startuje na terenie zielonym, lecz w zakładzie, który już pracuje. Nowa kartoniarka, szybsza pakowarka przepływowa, dodatkowa owijarka zbiorcza termokurczliwa albo współpracujący robot paletyzujący trafia na rampę przy linii, która działa od lat — i najtrudniejsze nie jest kupno maszyny, lecz sprawienie, by porozumiała się z tą, którą już Państwo mają. Zła integracja to najczęstsza przyczyna, dla której sprawna maszyna po montażu nie osiąga zakładanych parametrów. Ten przewodnik wyjaśnia, jak zintegrować nowe maszyny pakujące z istniejącymi liniami produkcyjnymi w zakładzie bez wielomiesięcznego opóźnienia i stałego wąskiego gardła.
SunAura Packaging Machines regularnie montuje nowe urządzenia obok linii liczących dziesiątki lat, a projekty przebiegające bez zakłóceń łączy jedna cecha: zdyscyplinowana faza inżynierii wstępnej. Projekty, które utykają, mają jeden wspólny nawyk — traktowanie nowej maszyny jako samodzielnego zakupu, a nie jako węzła istniejącego systemu.
Dlaczego projekty integracji zawodzą
Awarie rzadko objawiają się komunikatem, że maszyna jest zepsuta. Objawiają się tak, że nowa linia pracuje bez zarzutu sama, ale po podłączeniu do starej nigdy nie osiąga prędkości docelowej. Produkt przyjeżdża przekoszony z przenośnika zasilającego, sygnały sterujące się nie uzgadniają, brakuje miejsca na bufor akumulacyjny albo stara maszyna nie nadąża z podawaniem. To nie są usterki nowego urządzenia, lecz wady interfejsu, które powinny zostać wykryte przed budową maszyny. Lekiem jest inżynieria z wyprzedzeniem, a nie doraźne łatanie.
Krok 1: zinwentaryzuj istniejącą linię, zanim cokolwiek zaprojektujesz
Integracja zaczyna się od trzeźwej inwentaryzacji tego, co już istnieje. Zanim nowa maszyna zostanie zaprojektowana, trzeba udokumentować stan obecny: jakie maszyny pracują w sekwencji, jakie są wysokości ich wejść i wyjść, jaka jest ich prędkość i takt, w jaki sposób produkt jest przenoszony między nimi, ile jest dostępnej powierzchni oraz jaka jest istniejąca infrastruktura elektryczna i pneumatyczna. Należy sfilmować pracującą linię i zmierzyć czasy przekazań. Warto zanotować każde miejsce, w którym produkt już teraz jest na granicy tolerancji — właśnie tam nowa maszyna ujawni problemy.
Inwentaryzacja to najcenniejszy rezultat projektu. Odpowiada na pytanie, czy nowa maszyna rzeczywiście pasuje — fizycznie i eksploatacyjnie. Jeśli dozownik przed linią nie potrafi produkować szybciej, niż nowa pakowarka zużywa produkt, zakup pakowarki o dwukrotnie wyższej wydajności przyniesie wyłącznie przestoje. Zapraszamy do lektury naszego materiału na temat całkowitego kosztu posiadania automatycznych linii pakujących aby założenia integracji zasilały Państwa analizę biznesową, a nie tylko plan rozmieszczenia maszyn.
Krok 2: precyzyjnie zdefiniuj interfejs mechaniczny
Maszyny nie dają się ze sobą połączyć z powodu najdrobniejszych niezgodności mechanicznych. Interfejs trzeba opisać z taką samą rygorystycznością, jakiej wymagałby inżynier mechanik:
- Wysokość przekazania i poziom taśmy. Wysokości taśmy na wejściu i wyjściu muszą się zgadzać w granicach kilku milimetrów; produkt, który spada lub przeskakuje szczelinę, zakleszcza się albo przekosza.
- Geometria przekazania produktu. Czy produkt jest pchany, podnoszony czy przenoszony na grzebieniu? Należy dopasować się do metody stosowanej na istniejących odcinkach przed i za maszyną albo zaprojektować przenośnik pomostowy, który to umożliwi.
- Odstępy i rozstaw. Produkty muszą docierać do nowej maszyny z właściwym skokiem. Jeśli urządzenia przed linią zrzucają produkt w skupiskach, przed wejściem potrzebny jest separator lub stół buforowy.
- Zajmowana powierzchnia i dostęp. Należy potwierdzić, że nowa maszyna mieści się na dostępnej powierzchni, z zapasem miejsca na serwisowanie, wymianę rolek lub folii oraz ruch operatora. Maszyny zainstalowanej z piętnastocentymetrowym prześwitem nie da się serwisować.
- Orientacja. Należy potwierdzić, że produkt wchodzi i wychodzi w orientacji oczekiwanej przez nową maszynę; obrót produktu o 90 stopni w środku linii jest łatwą modyfikacją, jeśli zostanie zaplanowany, a niemożliwą, jeśli nie.
Krok 3: zaprojektuj uzgadnianie sygnałów elektrycznych i sterowania
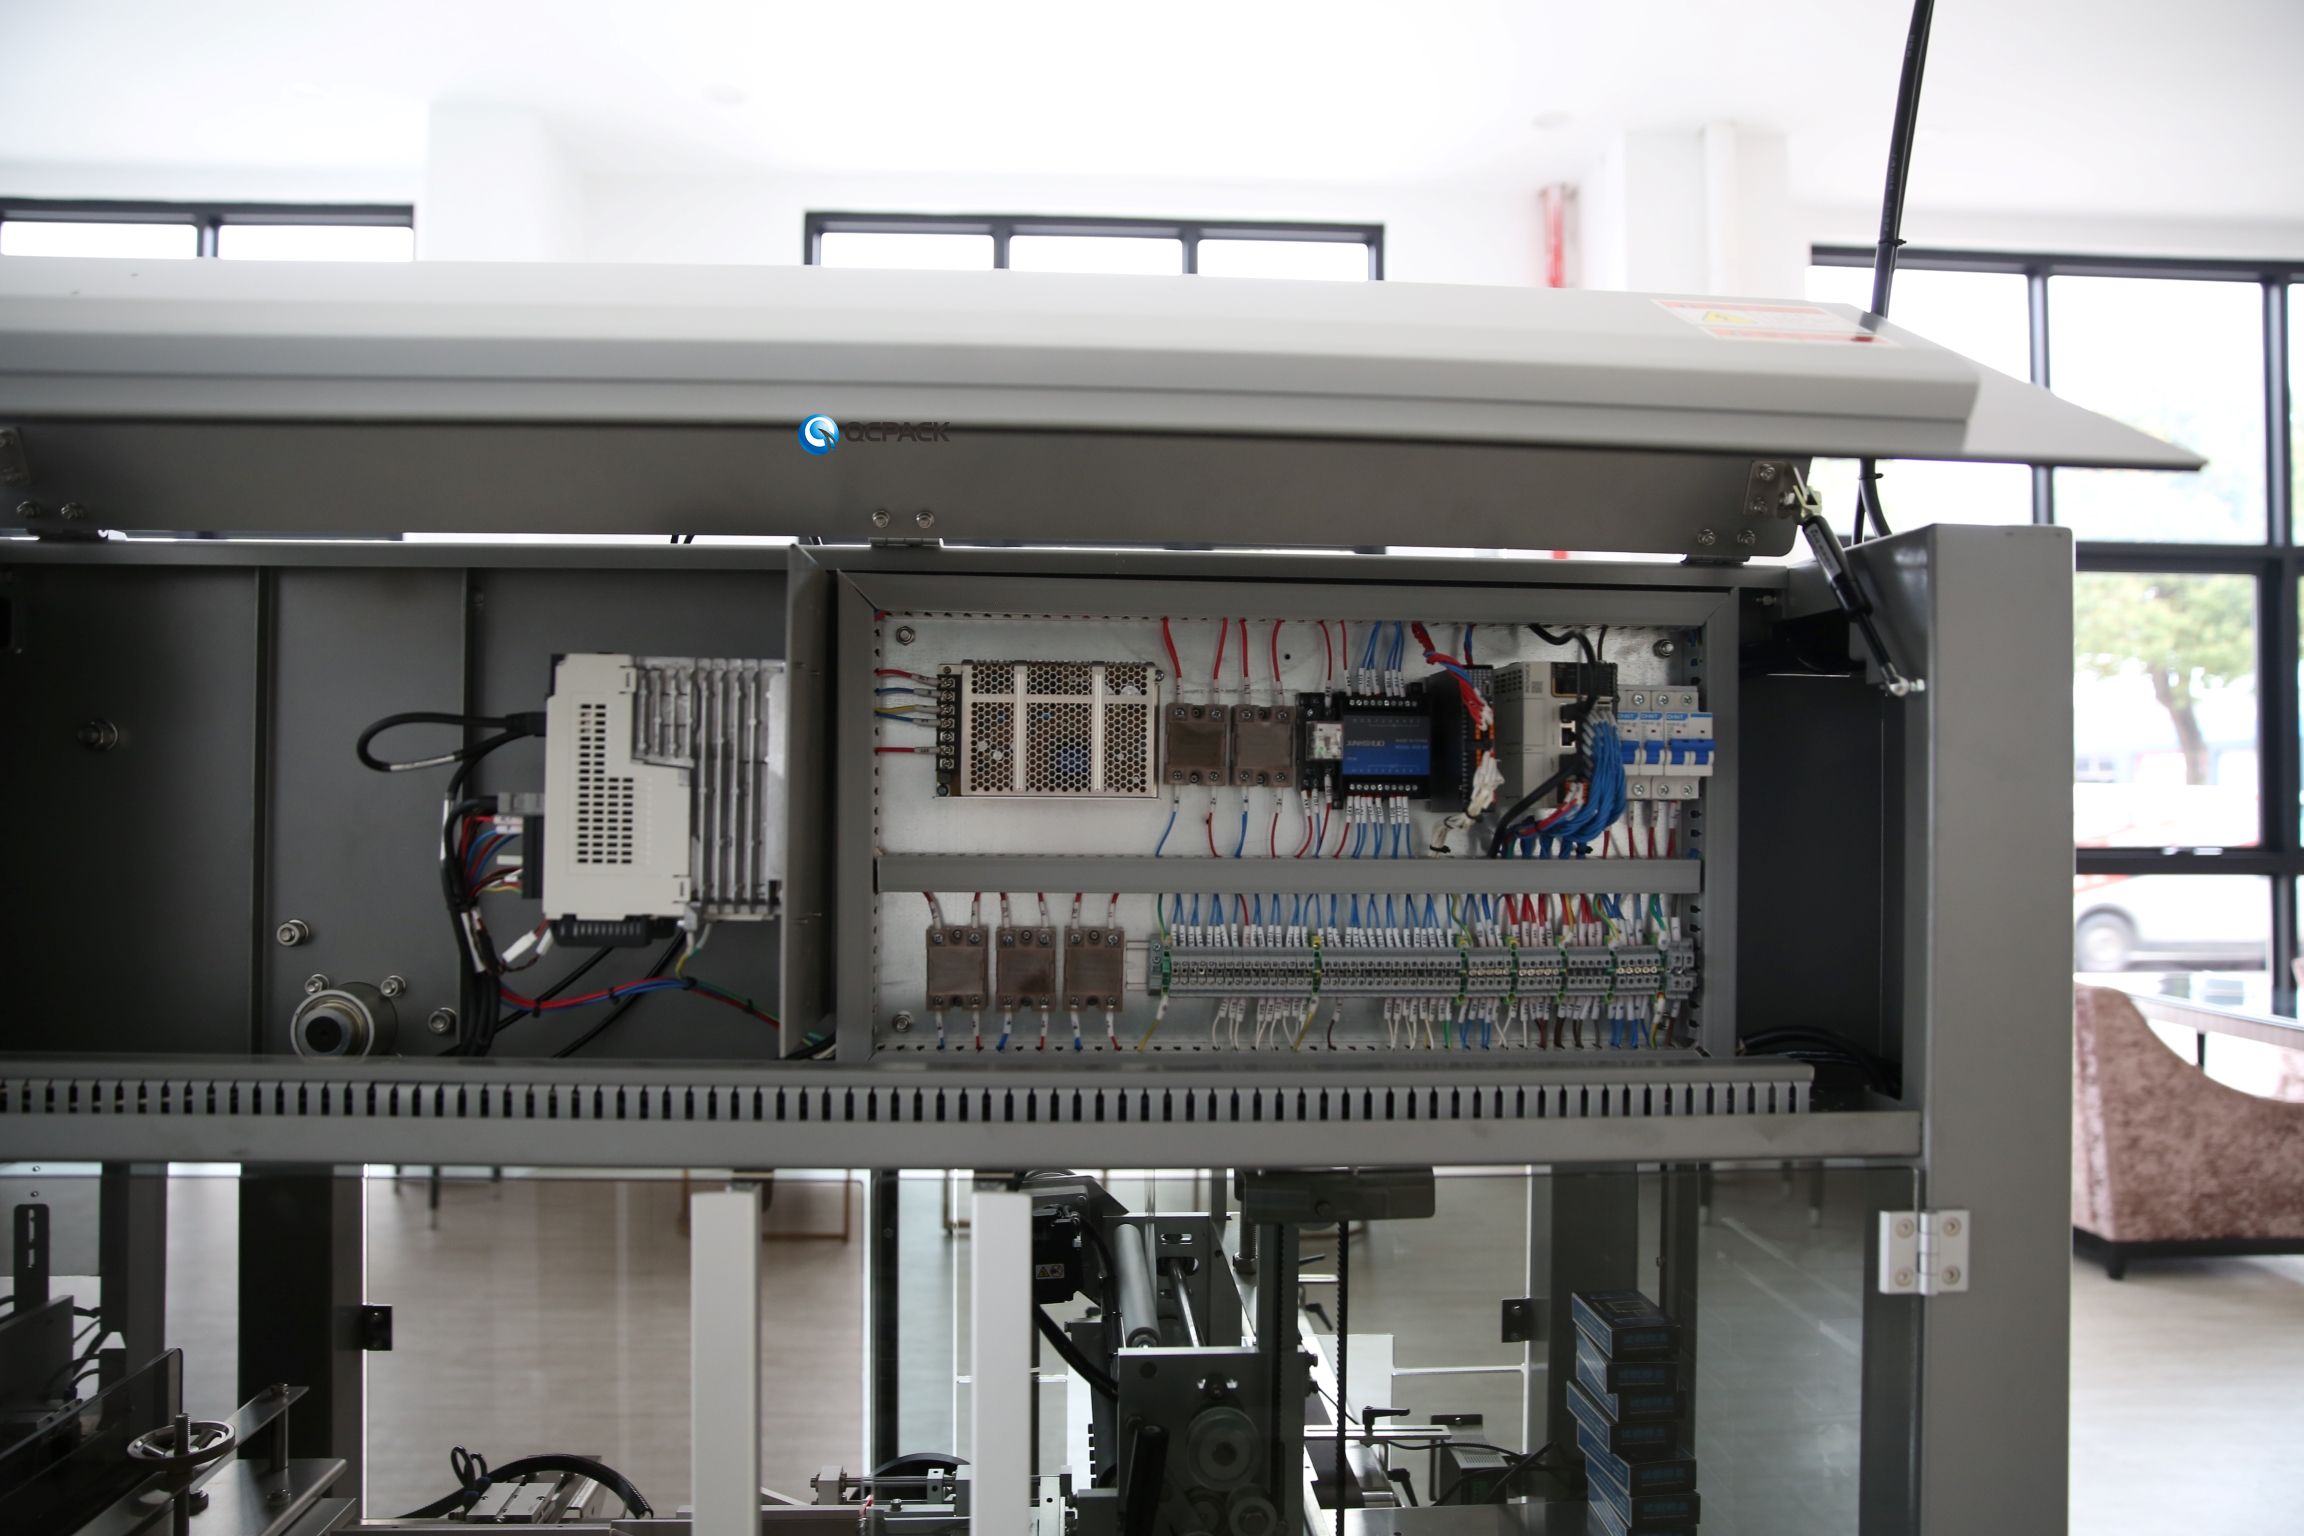
Tu rozstrzyga się powodzenie projektów integracji. Dwie maszyny są naprawdę zintegrowane dopiero wtedy, gdy ich układy sterowania wymieniają właściwe sygnały we właściwym momencie.
Sygnały we/wy przewodowe
Maszyny muszą przynajmniej przekazywać komunikaty: gotowość, praca, awaria, zbliżające się zatrzymanie, zapełnienie bufora. Gdy maszyna poprzedzająca wykryje awarię, maszyna następna musi zwolnić lub zatrzymać się w sposób kontrolowany; gdy maszyna następna jest zablokowana, poprzedzająca nie może dalej podawać produktu do zatoru. Te sygnały uzgadniania i okablowanie między szafami sterowniczymi należy określić z góry. Nowa maszyna pracująca na pełnej prędkości bez względu na to, co robi stara, w kilka sekund spiętrzy produkt.
Sieć i protokół
Współczesne maszyny komunikują się przez fieldbus lub przemysłowy Ethernet — Ethernet/IP, PROFINET, Modbus albo OPC UA. Należy potwierdzić, że sterownik nowej maszyny obsługuje ten sam protokół co istniejący sterownik PLC, albo założyć w budżecie bramę protokołową. Nie wolno zakładać, że dwie maszyny różnych dostawców porozumieją się natywnie. Jeśli w zakładzie działa warstwa MES lub SCADA, trzeba określić, jakie dane nowa maszyna ma udostępniać: licznik, prędkość, kody usterek, OEE oraz — jeśli dotyczy — serializację na poziomie opakowania. Maszyny SunAura Packaging Machines są dostarczane z interfejsem OPC UA i standardowymi wejściami/wyjściami, dzięki czemu włączają się do większości istniejących architektur.
Integracja systemów bezpieczeństwa
Obwody bezpieczeństwa nie łączą się automatycznie. Gdy dwie maszyny stają się jedną linią, ich wyłączniki awaryjne, osłony i kurtyny świetlne muszą zostać objęte jedną logiką bezpiecznego zatrzymania. Wykwalifikowany integrator układów sterowania musi potwierdzić, że połączona linia spełnia wymagania dyrektywy maszynowej; nigdy nie należy pozostawiać blokad bezpieczeństwa nowej maszyny jako niezależnych od starej linii.
Krok 4: zaplanuj buforowanie i akumulację
Linie startują i zatrzymują się w różnym rytmie. Bez pojemności akumulacyjnej krótki postój jednej maszyny natychmiast przenosi się na całą linię. Między maszynami należy przewidzieć stół buforowy lub przenośnik z buforem o wielkości pozwalającej przetrwać najdłuższy prawdopodobny mikroprzestój urządzeń poprzedzających. Linie z niedoborem bufora dobrze wyglądają na papierze, a w praktyce drgają. Nadmiar bufora marnuje powierzchnię i podnosi koszty. Wielkość bufora należy dobrać do zmierzonej częstotliwości mikroprzestojów, a nie do szacunku.
Krok 5: ujednolić sposób pracy operatorów i służb utrzymania ruchu
Nowa maszyna z zupełnie innym panelem HMI, inną metodą przezbrojenia i inną logiką części zamiennych działa przeciwko istniejącemu zespołowi. Tam, gdzie to możliwe, warto wybierać urządzenia, których system receptur, osłony i punkty smarowania są zgodne z tym, co operatorzy już znają. Jeśli nowa maszyna musi się różnić — na przykład gdy do linii mechanicznych pakowarek dodawana jest kartoniarka serwosterowana — szkolenia trzeba wpisać do harmonogramu projektu, a nie traktować ich jako dodatek. Operatorzy przeszkoleni z logiki uzgadniania sygnałów nie zatrzymają całej linii z powodu każdej drobnej usterki nowej maszyny.
Krok 6: uruchamiaj etapami, a nie jednym skokiem
Pośpiech w dążeniu do pełnej produkcji od pierwszego dnia to najczęstsza przyczyna wymykania się projektów integracji spod kontroli. Uruchomienie należy podzielić na etapy:
- Rozpakowanie i test pojedynczej maszyny. Nową maszynę należy uruchomić samodzielnie, poza linią, i wykazać, że spełnia specyfikację na Państwa produkcie.
- Przebieg na sucho. Maszynę podłącza się do linii, ale pracuje bez rzeczywistego produktu; sprawdza się sygnały uzgadniania oraz logikę zatrzymania i rozruchu.
- Przebieg z produktem przy niskiej prędkości. Rzeczywisty produkt przechodzi z połową prędkości; obserwuje się przekazania, akumulację i logikę odrzutów.
- Stopniowe dojście do prędkości docelowej. Prędkość podnosi się do wartości projektowej i utrzymuje; trzeba potwierdzić, że utrzymuje ją cała linia, a nie tylko nowa maszyna.
- Przebieg przezbrojenia. Wykonuje się rzeczywiste przezbrojenie na inny produkt od początku do końca; ujawnia ono problemy interfejsu, które praca z jednym SKU ukrywa.
Każdy etap ma jednoznaczny punkt odbioru. Nie należy przechodzić dalej, dopóki poprzedni etap się nie utrzyma. W regulowanych liniach farmaceutycznych etapy te odpowiadają dokumentacji IQ/OQ; trzeba je wpisać w kryteria odbioru od samego początku.
Krok 7: zaplanuj montaż w realnym oknie produkcyjnym
Integracja wymaga zatrzymania istniejącej linii, przynajmniej częściowego. To okno jest osobnym projektem. Montaż w pośpiechu w ciągu jednego długiego weekendu prawie zawsze się nie udaje; interfejsy, które normalnie zajmują cztery dni, rzadko dają się ścisnąć do jednego. Przestój należy zaplanować na okres niskiego popytu, wcześniej przygotować maszynę i materiały, a elektryka, inżyniera sterowania i ekipę mechaniczną mieć zaplanowanych i dostępnych, zanim poluzuje się pierwszą śrubę. W harmonogramie montażu trzeba przewidzieć rezerwę co najmniej 25% oraz wskazać awaryjną konfigurację ręczną lub tymczasową, aby linia mogła wysyłać produkt, jeśli uruchomienie się opóźni. Każdą modyfikację starej linii należy nanieść na rysunki powykonawcze w dniu jej wykonania; nieudokumentowane przełączenie okablowania odkryte pół roku później to koszmar utrzymania ruchu.
Trzy pułapki interfejsu powtarzające się w niemal każdym projekcie
Doświadczenie pokazuje, że najwięcej kosztują te same trzy niezgodności. Po pierwsze, niezgodność skoku produktu: nowa maszyna oczekuje produktów równomiernie rozstawionych, a otrzymuje chaotyczny, skupiony podawany strumień ze zużytej taśmy poprzedzającej. Lekiem jest separator lub bufor przed wejściem, wskazany już podczas inwentaryzacji. Po drugie, niezgodność logiki awarii: nowa maszyna zatrzymuje się natychmiast przy drobnej usterce, podczas gdy odcinek poprzedzający pracuje dalej i piętrzy produkt w martwej strefie. Lekiem są opisane wyżej sygnały uzgadniania we/wy, sprawdzone w przebiegu na sucho. Po trzecie, niezgodność materiałów eksploatacyjnych i części zamiennych: folia, taśmy lub czujniki nowej maszyny nie są objęte systemem zakupowym zakładu, więc pierwsza awaria czeka na zamówienie. Materiały eksploatacyjne trzeba wpisać do wykazu BOM przed uruchomieniem, a nie w trakcie awarii. Nazwanie tych trzech ryzyk na spotkaniu inauguracyjnym pozwala im zapobiec.
Krok 8: przyjmij realistyczne założenia dotyczące OEE i wydajności
Nowa maszyna rzadko podnosi całą linię do swojej prędkości nominalnej. Linia jest tak szybka, jak jej najwolniejsze ogniwo. Jeśli wąskim gardłem jest dozownik przed linią, dodanie szybszej maszyny za nim nic nie zmieni, dopóki nie zostanie rozwiązany problem dozownika. Rzeczywistą, ustabilizowaną wydajność zintegrowanej linii trzeba zmierzyć w reprezentatywnym tygodniu i planować pod rzeczywiste wąskie gardło, a nie pod prędkość z broszury nowej maszyny. Decyzje zakupowe dotyczące kartoniarek opisane w naszym przewodniku zakupowym po kartoniarkach dla producentów farmaceutycznych i kosmetycznych powinny być podejmowane na podstawie tej samej analizy wąskich gardeł.
Miejsce SunAura Packaging Machines w projekcie
Ryzyko integracji wyraźnie spada, gdy cały interfejs projektuje ten sam dostawca. SunAura Packaging Machines buduje kompletne linie — pakowarki przepływowe, kartoniarki, owijarki zbiorcze termokurczliwe i paletyzację końcową — dzięki czemu interfejsy mechaniczne, elektryczne i sterowania są projektowane jako jeden system, a nie dopasowywane na miejscu. Zakres pod klucz przedstawia przegląd rozwiązań pakujących oraz pełny katalog produktów. Przykłady automatyzacji końcowego etapu pakowania to współpracujący robot paletyzujący który z minimalnymi modyfikacjami podłącza się do wyjścia istniejącej zamykarki do kartonów, oraz dwuosiowa robotyczna pakowarka zbiorcza zaprojektowana do współpracy z kartoniarkami poprzedzającymi. W zakresie pakowania termokurczliwego i łączenia w wiązki automatyczna maszyna do pakowania termokurczliwego z zgrzewaniem bocznym integruje się bezproblemowo za przenośnikiem grupującym.
Po uruchomieniu nowej maszyny integrację trzeba chronić zdyscyplinowaną rutyną utrzymania; nasz harmonogram przeglądów zapobiegawczych dla szybkich urządzeń pakujących zapobiega degradacji zarówno sygnałów uzgadniania, jak i mechaniki. A ponieważ zawodna stara maszyna niweczy nawet doskonałą nową, warto mieć pod ręką podstawy diagnostyki — nasz przewodnik diagnozowania maszyn do pakowania termokurczliwego szczegółowo omawia stronę pakowania termokurczliwego.
Krótka lista kontrolna integracji
- Zinwentaryzuj i sfilmuj istniejącą linię; zmierz czas każdego przekazania.
- Potwierdź pisemnie wysokość przekazania, szczelinę, orientację i zajmowaną powierzchnię.
- Określ z góry sygnały uzgadniania we/wy, protokół sieciowy i integrację systemów bezpieczeństwa.
- Dobierz wielkość akumulacji do zmierzonej częstotliwości mikroprzestojów.
- Zaplanuj szkolenie operatorów i służb utrzymania ruchu przed uruchomieniem.
- Uruchamiaj w pięciu etapach z punktami odbioru, kończąc rzeczywistym przezbrojeniem.
- Zmierz wydajność zintegrowanej linii w reprezentatywnym tygodniu i znajdź rzeczywiste wąskie gardło.
- Przekaż służbom utrzymania ruchu kompletne rysunki powykonawcze, listy sygnałów i wykaz części zamiennych, zanim dostawca opuści zakład.
Integracja nowych maszyn pakujących z istniejącą linią jest przedsięwzięciem inżynieryjno-projektowym w nie mniejszym stopniu niż zakupem. O powodzeniu decydują wstępna inwentaryzacja i specyfikacja interfejsu. Dostawcę trzeba włączyć w tę fazę wcześnie — zanim maszyna zostanie zbudowana, a nie po jej dostawie. Dobrze zintegrowana linia pracuje jak jedna maszyna; źle zintegrowana pracuje jak pięć maszyn walczących ze sobą. Różnica rozstrzyga się niemal w całości w pierwszych dwóch tygodniach inżynierii, a nie na hali montażowej. Zespoły, które nie doceniają tej fazy, regularnie obserwują, jak uruchomienie przesuwa się z dni na tygodnie.
Prosimy udostępnić układ linii i przepływ produktu zespołowi inżynierów SunAura Packaging Machines przez stronę kontaktową, a zaprojektujemy interfejs tak, aby nowa maszyna stała się częścią płynnie pracującej linii, a nie frustrującą wyspą.

David leads our case sealing and cartoning engineering team. Over 14 years he has specified, installed and commissioned hundreds of random-size case sealers, top- and side-loading cartoners, and automatic case packers for food, household and industrial product lines. He writes buying guides and troubleshooting articles around seal quality, tape and hot-melt glue selection, and carton throughput limits.
Pełny profil ›