

La mayoría de los proyectos de maquinaria de embalaje no empiezan en una planta nueva, sino en una fábrica que ya está produciendo. Una cartonera nueva, una envolvedora de flujo más rápida, una retractiladora de agrupación que se añade o un robot paletizador colaborativo llegan al muelle de carga junto a una línea que lleva años en producción, y la dificultad no está en comprar la máquina, sino en hacer que se entienda con la que ya tiene. Una integración deficiente es la razón más habitual por la que una máquina nueva y capaz rinde por debajo de lo esperado tras la instalación. Esta guía explica cómo integrar maquinaria de embalaje nueva en las líneas de producción existentes de la fábrica sin retrasos de varios meses ni un cuello de botella permanente.
SunAura Packaging Machines instala con regularidad equipos nuevos junto a líneas con décadas de servicio, y los proyectos que salen bien comparten una fase de ingeniería previa rigurosa. Los que se atascan comparten una costumbre: tratar la máquina nueva como una compra aislada y no como un nodo de un sistema que ya existe.
Por qué fracasan los proyectos de integración
El fallo rara vez se manifiesta como «la máquina está averiada». Se manifiesta en que la nueva línea funciona perfectamente sola, pero nunca alcanza la velocidad objetivo cuando se conecta a la antigua. El producto llega torcido desde un transportador aguas arriba, las señales de control no se entienden, la línea no tiene sitio para el pulmón de acumulación o la máquina vieja no puede alimentar con suficiente rapidez. No son defectos del equipo nuevo, sino defectos de interfaz que deberían haberse detectado antes de fabricar la máquina. La solución es ingeniería anticipada, no parches a posteriori.
Paso 1: auditar la línea existente antes de especificar nada
La integración empieza con una auditoría fría de lo que ya hay. Antes de diseñar la máquina nueva, documente el estado actual: qué máquinas trabajan en secuencia, sus alturas de entrada y salida, su velocidad y su sincronización, la forma en que se transfieren los productos entre ellas, la superficie disponible y la infraestructura eléctrica y neumática existente. Grabe la línea en funcionamiento. Cronometre las transferencias. Anote cada punto en el que el producto ya va justo: esos son los puntos que la máquina nueva sacará a la luz.
Esta auditoría es el entregable más valioso del proyecto. Indica si la máquina nueva encajará de verdad, física y operativamente. Si la llenadora aguas arriba no puede producir más rápido de lo que consume la nueva envolvedora, comprar una envolvedora con el doble de velocidad nominal no aporta nada salvo tiempo muerto. Consulte nuestra guía complementaria sobre el coste total de propiedad de las líneas de embalaje automáticas para que los supuestos de integración alimenten su caso de negocio y no solo su distribución en planta.
Paso 2: definir con precisión la interfaz mecánica
Las máquinas no se acoplan por los desajustes mecánicos más pequeños. Especifique la interfaz con el mismo rigor que exigiría un ingeniero mecánico:
- Altura de transferencia y nivel de banda. Las alturas de las cintas de entrada y salida deben coincidir con una tolerancia de pocos milímetros; un producto que cae o que salva un hueco se atasca o se torcea.
- Geometría de transferencia del producto. ¿El producto se empuja, se recoge o se entrega sobre un vuelo? Iguale el método existente aguas arriba y aguas abajo, o diseñe un transportador puente que lo haga.
- Hueco y espaciado. Los productos deben llegar a la máquina nueva con el paso correcto. Si el equipo aguas arriba descarga el producto a montones, necesita un separador o una mesa de acumulación antes de la entrada.
- Superficie ocupada y acceso. Confirme que la máquina nueva cabe en la superficie disponible, con espacio para el mantenimiento, los cambios de rollo o de film y el movimiento de los operarios. Una máquina instalada con quince centímetros de holgura no se puede mantener.
- Orientation. Confirme que el producto entra y sale en la orientación que espera la máquina nueva; girar un producto 90 grados a mitad de línea es una adaptación sencilla si se planifica e imposible si no.
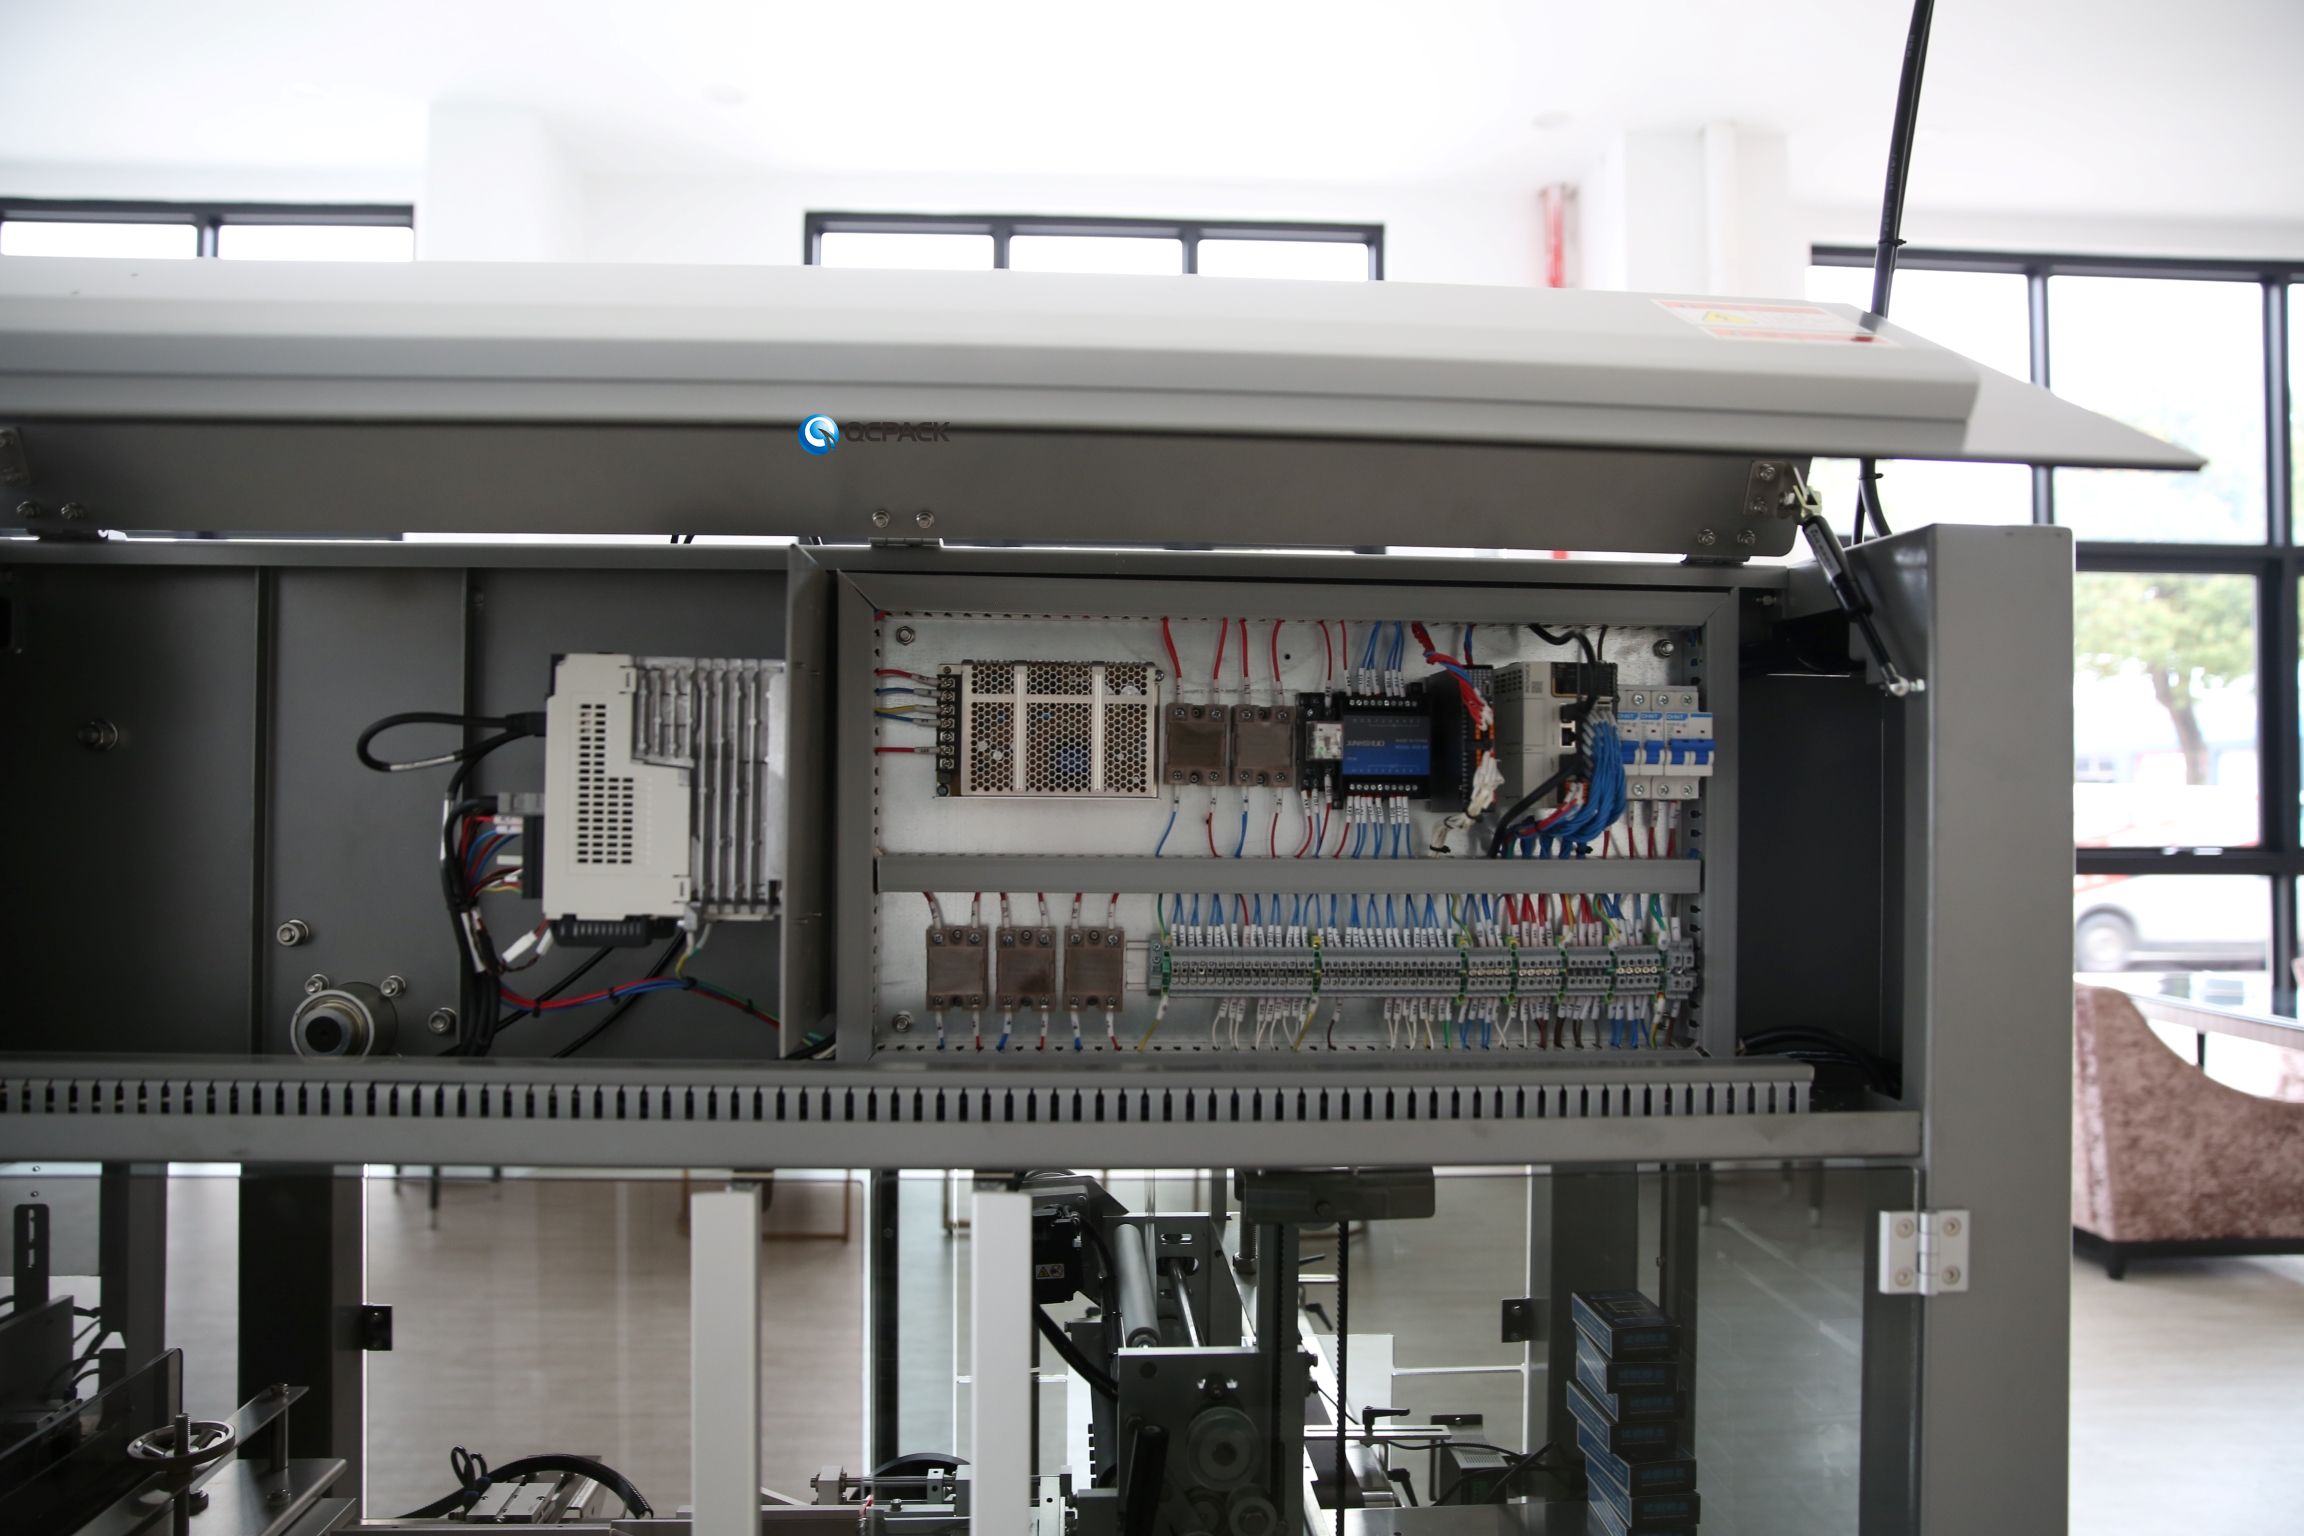
Paso 3: diseñar el enlace eléctrico y de control
Aquí es donde los proyectos de integración se salvan o se hunden. Dos máquinas solo están realmente integradas cuando sus sistemas de control intercambian las señales correctas en el momento correcto.
Señales de E/S cableadas
Como mínimo, las máquinas deben comunicarse: «estoy lista», «estoy en marcha», «tengo un fallo», «voy a parar», «mi pulmón está lleno». Cuando la máquina aguas arriba detecta un fallo, la de aguas abajo debe reducir la marcha o detenerse de forma controlada; cuando la de aguas abajo se bloquea, la de aguas arriba no debe seguir alimentando producto hacia un atasco. Especifique estas señales de enlace y el cable entre los armarios de control desde el principio. Una máquina nueva que trabaja a plena marcha sin tener en cuenta lo que hace la antigua acumulará producto en segundos.
Red y protocolo
Las máquinas modernas hablan fieldbus o Ethernet industrial: EtherNet/IP, PROFINET, Modbus u OPC UA. Confirme que el controlador de la máquina nueva habla el mismo protocolo que su PLC actual, o presupueste una pasarela. No dé por hecho que dos máquinas de proveedores distintos se comunicarán de forma nativa. Si su fábrica utiliza una capa MES o SCADA, defina qué datos debe publicar la máquina nueva: recuento, velocidad, códigos de fallo, OEE y serialización a nivel de pack cuando proceda. Las máquinas de SunAura Packaging Machines se especifican con exposición OPC UA y E/S estándar para integrarse en la mayoría de las arquitecturas existentes.
Integración de la seguridad
Los circuitos de seguridad no se fusionan solos. Cuando dos máquinas pasan a formar una línea, sus paradas de emergencia, resguardos y cortinas fotoeléctricas deben integrarse en una única lógica de parada segura. Un integrador de controles cualificado debe verificar que la línea combinada cumple la directiva de máquinas; no deje nunca que los enclavamientos de seguridad de la máquina nueva funcionen de forma independiente de la línea antigua.
Paso 4: planificar el pulmón y la acumulación
Las líneas arrancan y paran a ritmos distintos. Sin capacidad de acumulación, una parada breve en una máquina se propaga al instante a toda la línea. Incluya entre las máquinas una mesa de acumulación o un transportador con pulmón dimensionado para absorber la microparada más larga previsible del equipo aguas arriba. Las líneas con poco pulmón parecen fluidas sobre el papel y tiemblan en la realidad. El exceso de pulmón desperdicia superficie y coste. Dimensiónelo según la frecuencia real de microparadas medida, no según una estimación.
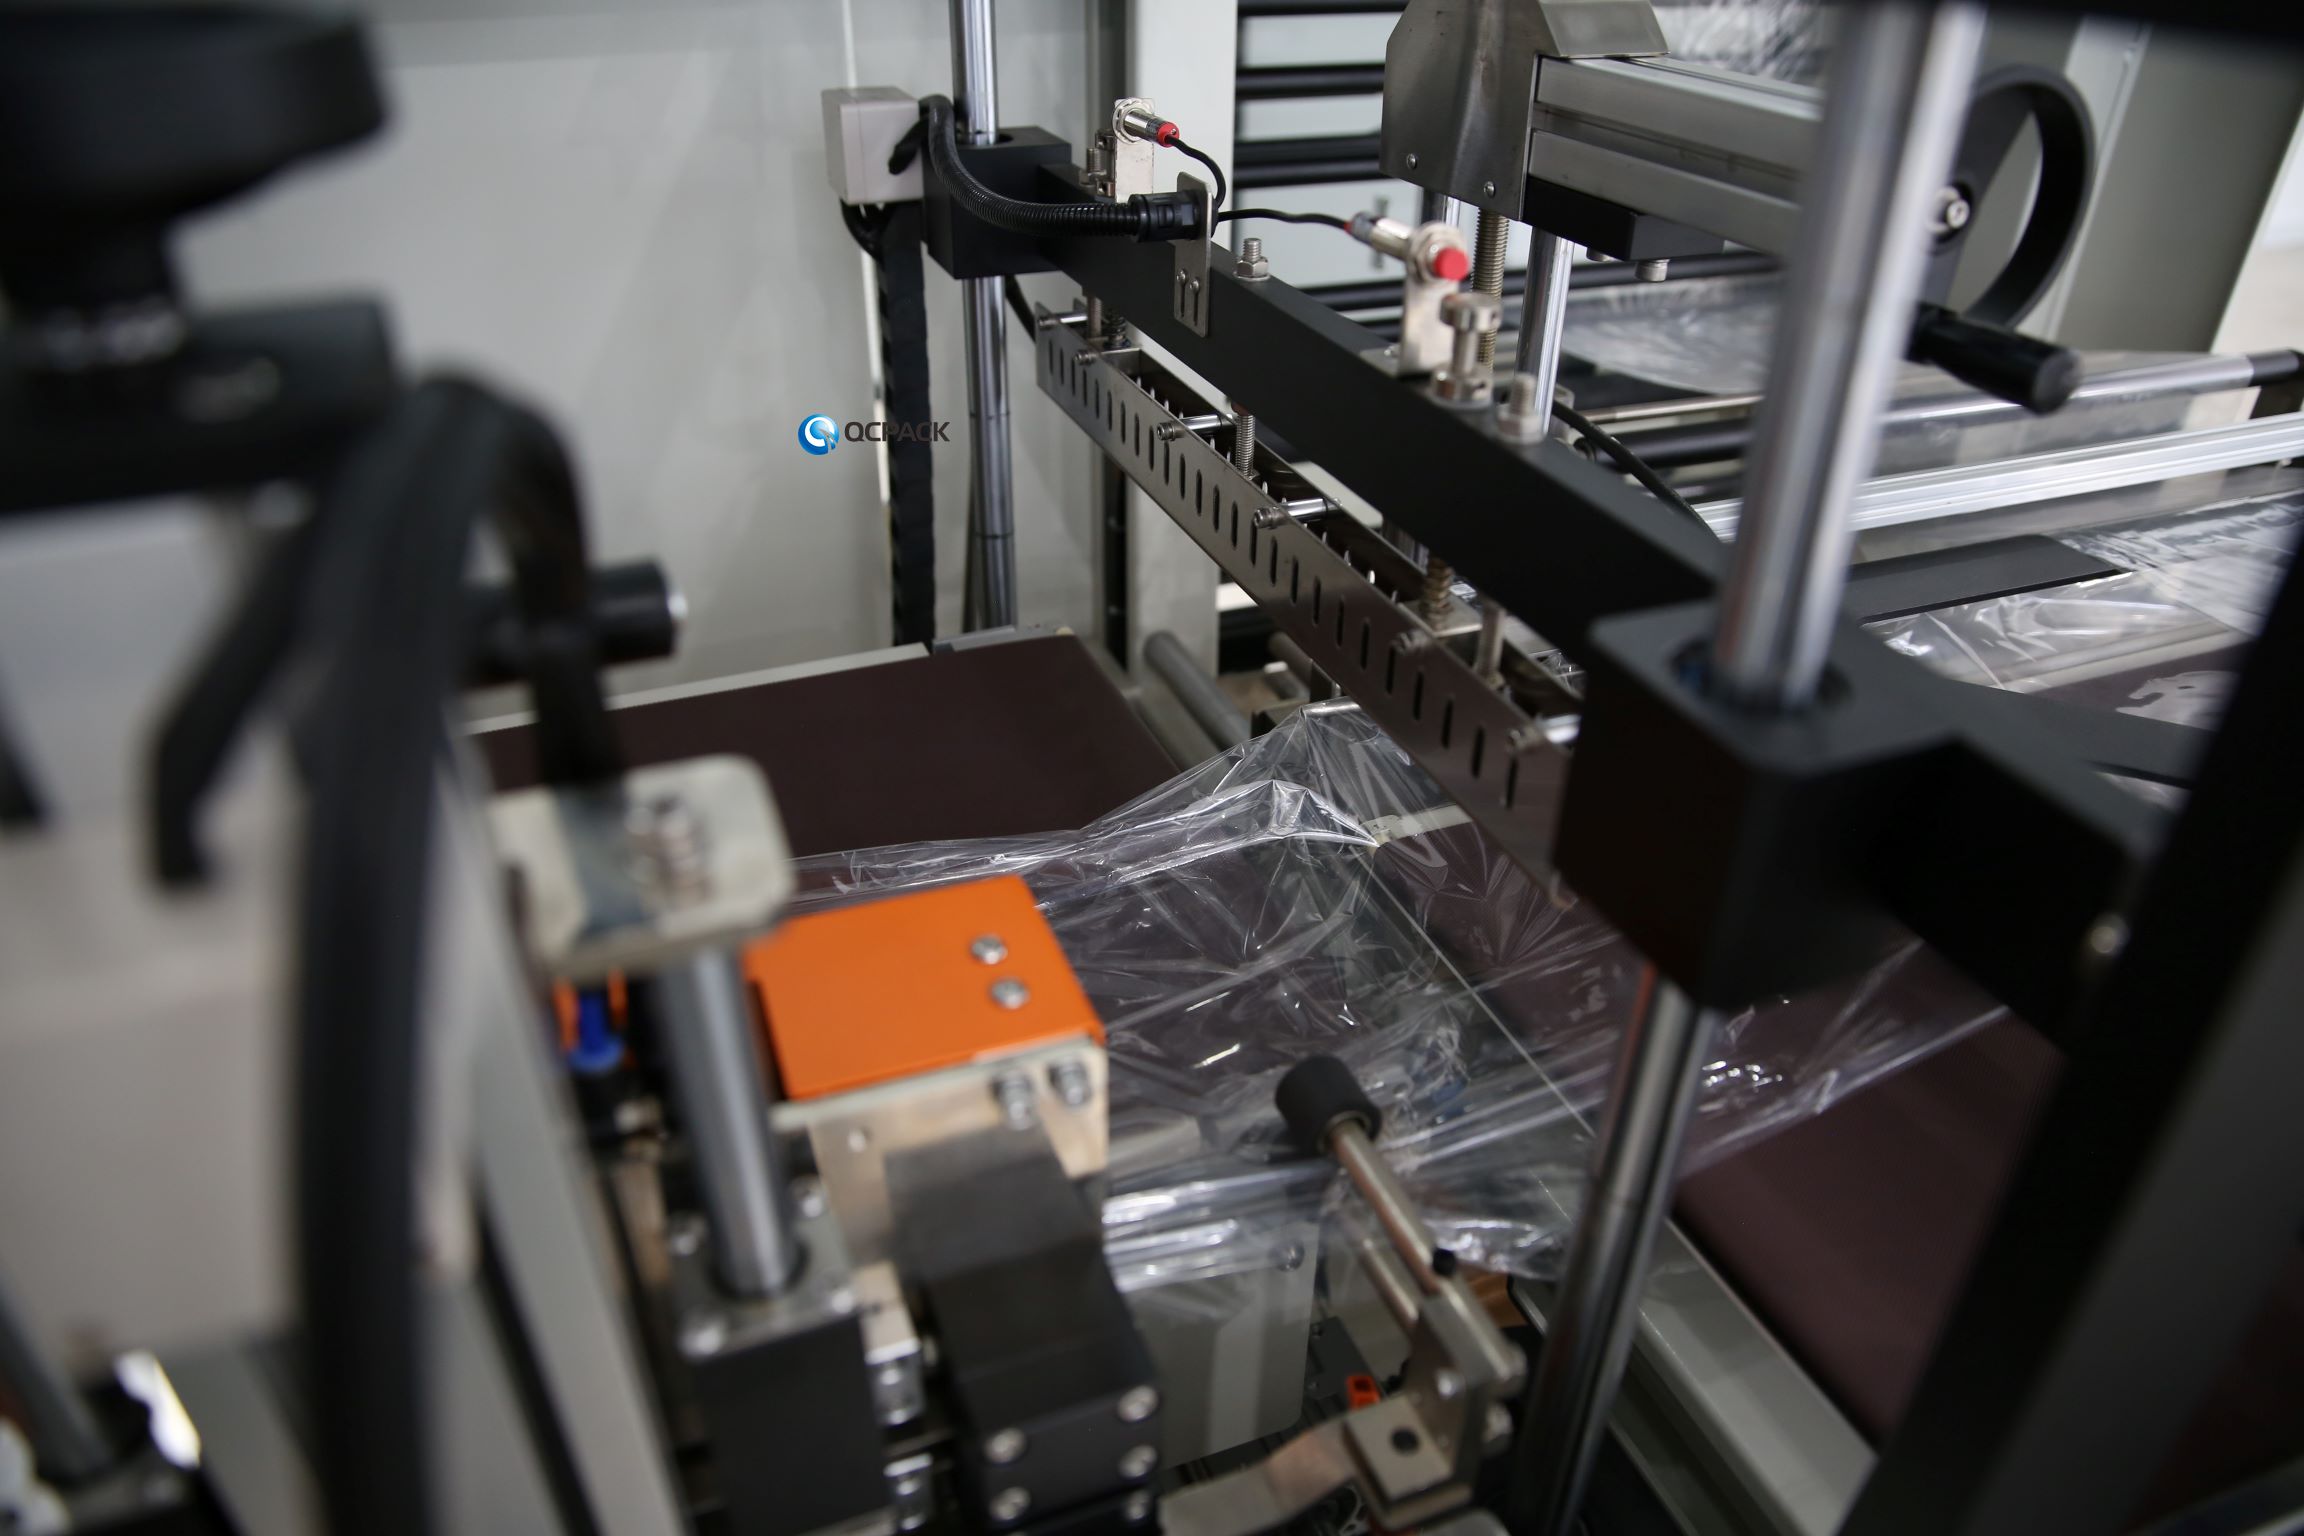
Paso 5: estandarizar el flujo de trabajo de operación y mantenimiento
Una máquina nueva con una HMI completamente distinta, otro método de cambio de formato y otra lógica de repuestos choca con el equipo existente. Siempre que sea posible, elija equipos cuyo sistema de recetas, resguardos y puntos de lubricación coincidan con lo que los operarios ya conocen. Si la máquina nueva tiene que ser distinta —por ejemplo, una cartonera servo en una línea de envolvedoras mecánicas—, incluya la formación en el calendario del proyecto y no como algo accesorio. Los operarios que no conocen la lógica de enlace paran toda la línea ante cualquier fallo menor de la máquina nueva.
Paso 6: poner en marcha por fases, no de un salto
Precipitarse a la producción plena el primer día es la forma de que un proyecto de integración se descontrole. Divida la puesta en marcha en fases:
- Desembalaje y prueba individual. Haga funcionar la máquina nueva sola, fuera de la línea, para demostrar que cumple su especificación con su producto.
- Marcha en seco. Conéctela a la línea pero sin producto real; verifique las señales de enlace y la lógica de parada y arranque.
- Marcha con producto a baja velocidad. Trabaje con producto real a media velocidad; observe las transferencias, la acumulación y la lógica de rechazo.
- Subida a la velocidad objetivo. Eleve la velocidad hasta la de diseño y manténgala; confirme que toda la línea, no solo la máquina nueva, la sostiene.
- Marcha con cambio de formato. Realice un cambio de producto completo de principio a fin; esto revela problemas de interfaz que la producción de un solo SKU oculta.
Cada fase tiene una puerta de aceptación clara. No avance hasta que se cumpla la anterior. En líneas farmacéuticas reguladas, estas fases se corresponden con la documentación de IQ/OQ; inclúyalas en los criterios de aceptación desde el principio.
Paso 7: programar la instalación en una ventana de producción realista
Una integración exige detener la línea existente, al menos en parte. Esa ventana es un proyecto en sí misma. Una instalación acelerada en un solo fin de semana largo casi siempre fracasa; las interfaces que requieren cuatro días no suelen comprimirse en uno. Planifique la parada para un periodo de baja demanda, prepare de antemano la máquina y los materiales, y tenga programados y disponibles al electricista, al ingeniero de controles y al equipo mecánico antes de aflojar el primer tornillo. Reserve un margen de contingencia de al menos el 25 % en el calendario de instalación e identifique una configuración manual o temporal de respaldo para que la línea pueda expedir producto si la puesta en marcha se retrasa. Documente cada modificación de la línea antigua en los planos finales el mismo día en que se hace; un recableado sin documentar que aparece seis meses después es una pesadilla para el mantenimiento.
Tres errores de interfaz que se repiten en casi todos los proyectos
La experiencia demuestra que los tres mismos desajustes son los que más cuestan. El primero es el desajuste en el paso del producto: la máquina nueva espera productos espaciados de forma regular, pero recibe una alimentación irregular y amontonada de una cinta aguas arriba desgastada. El remedio es un separador o una acumulación antes de la entrada, especificado en la auditoría. El segundo es el desajuste en la lógica de fallos: la máquina nueva se para al instante ante un fallo menor mientras la de aguas arriba sigue funcionando y acumula producto en la zona muerta. El remedio son las E/S de enlace descritas antes, verificadas en la marcha en seco. El tercero es el desajuste de consumibles y repuestos: el film, las correas o los sensores de la máquina nueva no están en el sistema de compras de la planta, así que el primer fallo queda a la espera de una orden de compra. Cargue los consumibles en la lista de materiales antes de la puesta en marcha, no durante una avería. Nombrar estos tres puntos en la reunión de inicio evita que aparezcan.
Paso 8: fijar expectativas realistas sobre OEE y cadencia
Una máquina nueva rara vez eleva toda una línea a la velocidad de su placa. La línea es tan rápida como su nodo más lento. Si el cuello de botella es la llenadora aguas arriba, añadir una máquina más rápida aguas abajo no mejora nada hasta resolver la llenadora. Mida la cadencia real y sostenida de la línea integrada durante una semana representativa y planifique en torno al cuello de botella real, no a la velocidad de catálogo de la máquina nueva. Las decisiones de compra de cartoneras que se describen en nuestra guía de compra de cartoneras para fabricantes farmacéuticos y cosméticos deberían tomarse con el mismo análisis de cuello de botella.
Dónde encaja SunAura Packaging Machines
El riesgo de integración cae en picado cuando un mismo proveedor diseña toda la interfaz. SunAura Packaging Machines construye líneas completas —envolvedoras de flujo, cartoneras, retractiladoras de agrupación y paletizado de fin de línea—, de modo que las interfaces mecánicas, eléctricas y de control se diseñan como un solo sistema en lugar de acoplarse en planta. Para un alcance llave en mano, consulte la visión general de soluciones de embalaje y el catálogo de productos completo. Entre los ejemplos de automatización de fin de línea figura un robot paletizador colaborativo que se instala en la salida de una selladora de cajas existente con una modificación mínima, y una encajonadora robótica de 2 ejes diseñada para entenderse con las cartoneras aguas arriba. Para el retractilado y la agrupación, una retractiladora automática de sellado lateral se integra sin problemas después de un transportador de agrupación.
Una vez que la máquina nueva está en marcha, proteja la integración con una rutina de mantenimiento disciplinada; nuestro plan de mantenimiento preventivo para equipos de embalaje de alta velocidad evita que el enlace y la mecánica se degraden. Y como una máquina antigua poco fiable echa por tierra incluso a la nueva perfecta, tenga a mano los fundamentos de diagnóstico: nuestra guía de solución de problemas de las retractiladoras cubre el lado del retractilado en profundidad.
Una lista de verificación breve para la integración
- Audite y grabe la línea existente; cronometre cada transferencia.
- Confirme por escrito la altura de transferencia, el hueco, la orientación y la superficie ocupada.
- Especifique desde el principio las E/S de enlace, el protocolo de red y la integración de seguridad.
- Dimensione la acumulación según la frecuencia real de microparadas medida.
- Planifique la formación de operarios y de mantenimiento antes de la puesta en marcha.
- Ponga en marcha en cinco fases con puertas de aceptación y termine con un cambio de formato real.
- Mida la cadencia de la línea integrada durante una semana representativa; localice el cuello de botella real.
- Entregue al mantenimiento los planos finales completos, las listas de señales y la lista de materiales de repuestos antes de que el proveedor se marche.
Integrar maquinaria de embalaje nueva en una línea existente es tanto un ejercicio de ingeniería y de gestión de proyectos como una compra. La auditoría previa y la especificación de interfaces son donde se ganan y se pierden los proyectos. Involucre al proveedor en esa fase desde el principio, antes de que la máquina se fabrique y no cuando llegue. Una línea bien integrada funciona como una sola máquina; una línea mal integrada funciona como cinco máquinas que se pelean. La diferencia se decide casi por completo en las dos primeras semanas de ingeniería, no en la nave de instalación. Los equipos que subestiman esta fase ven con frecuencia cómo la puesta en marcha se alarga de días a semanas.
Comparta la distribución de su línea y el flujo de producto con el equipo de ingeniería de SunAura Packaging Machines a través de la página de contacto, y diseñaremos la interfaz para que la máquina nueva forme parte de una línea fluida y no de una isla frustrante.

David leads our case sealing and cartoning engineering team. Over 14 years he has specified, installed and commissioned hundreds of random-size case sealers, top- and side-loading cartoners, and automatic case packers for food, household and industrial product lines. He writes buying guides and troubleshooting articles around seal quality, tape and hot-melt glue selection, and carton throughput limits.
Ver biografía completa ›