

대부분의 포장 설비 프로젝트는 신규 부지에서 시작하지 않습니다. 이미 가동 중인 공장에서 시작합니다. 새 카토너(상자 포장기), 더 빠른 플로우 포장기, 추가된 수축 번들러 또는 협동 팔레타이징 로봇이 수년째 생산 중인 라인 옆 하역장에 도착합니다. 어려운 일은 설비를 사는 것이 아니라 이미 보유한 설비와 대화하게 만드는 일입니다. 통합이 부실한 것이 설치 후 성능이 기대에 못 미치는 가장 흔한 이유입니다. 이 가이드에서는 신규 포장 설비를 기존 공장 생산 라인에 연동하는 방법 을 수개월 지연이나 상시 병목 없이 설명합니다.
SunAura Packaging Machines는 수십 년 된 라인 옆에 새 설비를 정기적으로 설치합니다. 순조로운 프로젝트에는 공통점이 있는데, 바로 초기 엔지니어링 단계를 철저히 거친다는 것입니다. 지연되는 프로젝트에도 공통점이 있습니다. 새 설비를 기존 시스템의 한 노드가 아니라 독립된 구매로 취급한다는 점입니다.
통합 프로젝트가 실패하는 이유
실패는 좀처럼 ‘설비가 고장 났다’로 드러나지 않습니다. 새 라인은 단독으로는 훌륭히 돌지만 기존 라인에 연결하면 목표 속도에 도달하지 못하는 식입니다. 상류 컨베이어에서 제품이 비뚤게 오거나, 제어 신호가 핸드셰이크되지 않거나, 버퍼 Accumulation 공간이 부족하거나, 기존 설비가 충분히 빠르게 공급하지 못합니다. 이는 새 설비의 결함이 아니라 제작 전에 잡았어야 할 인터페이스 결함입니다. 해법은 사후 땜질이 아니라 앞단에 배치한 엔지니어링입니다.
1단계: 사양 확정 전에 기존 라인을 점검하십시오
통합은 지금 있는 것을 냉정하게 점검하는 데서 시작합니다. 새 설비를 설계하기 전에 현재 상태를 기록하십시오. 어떤 설비가 어떤 순서로 돌고, 인피드·아웃피드 높이와 속도·타이밍이 어떠하며, 제품이 설비 사이에서 어떻게 넘어가고, 바닥 면적이 얼마나 남아 있으며, 전기·공압 인프라가 어떤지 문서화합니다. 가동 중인 라인을 촬영하고 핸드오프 시간을 재고, 이미 아슬아슬한 지점을 모두 적어 두십시오. 바로 그 지점을 새 설비가 드러냅니다.
이 점검이 프로젝트에서 가장 값진 산출물입니다. 새 설비가 물리적으로도 운전 면에서도 실제로 맞는지 알려 줍니다. 상류 충전기가 새 래퍼가 소비하는 속도보다 빠르게 생산하지 못한다면, 두 배 속도의 래퍼를 사도 유휴 시간만 늘어납니다. 자동 포장 라인의 총소유비용 관련 지침도 함께 읽어, 통합 가정이 배치도뿐 아니라 사업 타당성에도 반영되게 하십시오.
2단계: 기계적 인터페이스를 정확히 정의하십시오
설비는 사소한 기계적 불일치로도 맞물리지 않습니다. 기계 엔지니어가 요구하는 수준으로 인터페이스를 명시하십시오.
- 이송 높이와 벨트 레벨. 인피드와 아웃피드 벨트 높이는 수 mm 이내로 맞아야 합니다. 틈에서 제품이 떨어지거나 단차를 넘으면 걸리거나 비뚤어집니다.
- 제품 이송 형상. 제품을 밀어서, 집어서, 아니면 플라이트에 실어 넘깁니까? 기존 상류·하류 방식과 맞추거나, 이를 맞춰 주는 브리지 컨베이어를 설계하십시오.
- 간격과 피치. 제품은 올바른 피치로 새 설비에 도착해야 합니다. 상류 설비가 제품을 뭉쳐서 쏟아낸다면 인피드 앞에 분리기나 Accumulation 테이블이 필요합니다.
- 설치 면적과 접근성. 새 설비가 확보된 바닥에 들어가는지, 정비와 롤·필름 교체, 작업자 이동 공간이 남는지 확인하십시오. 여유가 150 mm뿐인 설비는 정비할 수 없습니다.
- 방향. 제품이 새 설비가 기대하는 방향으로 들어가고 나오는지 확인하십시오. 라인 중간에서 제품을 90도 돌리는 일은 계획하면 쉬운 개조지만, 계획하지 않으면 불가능합니다.
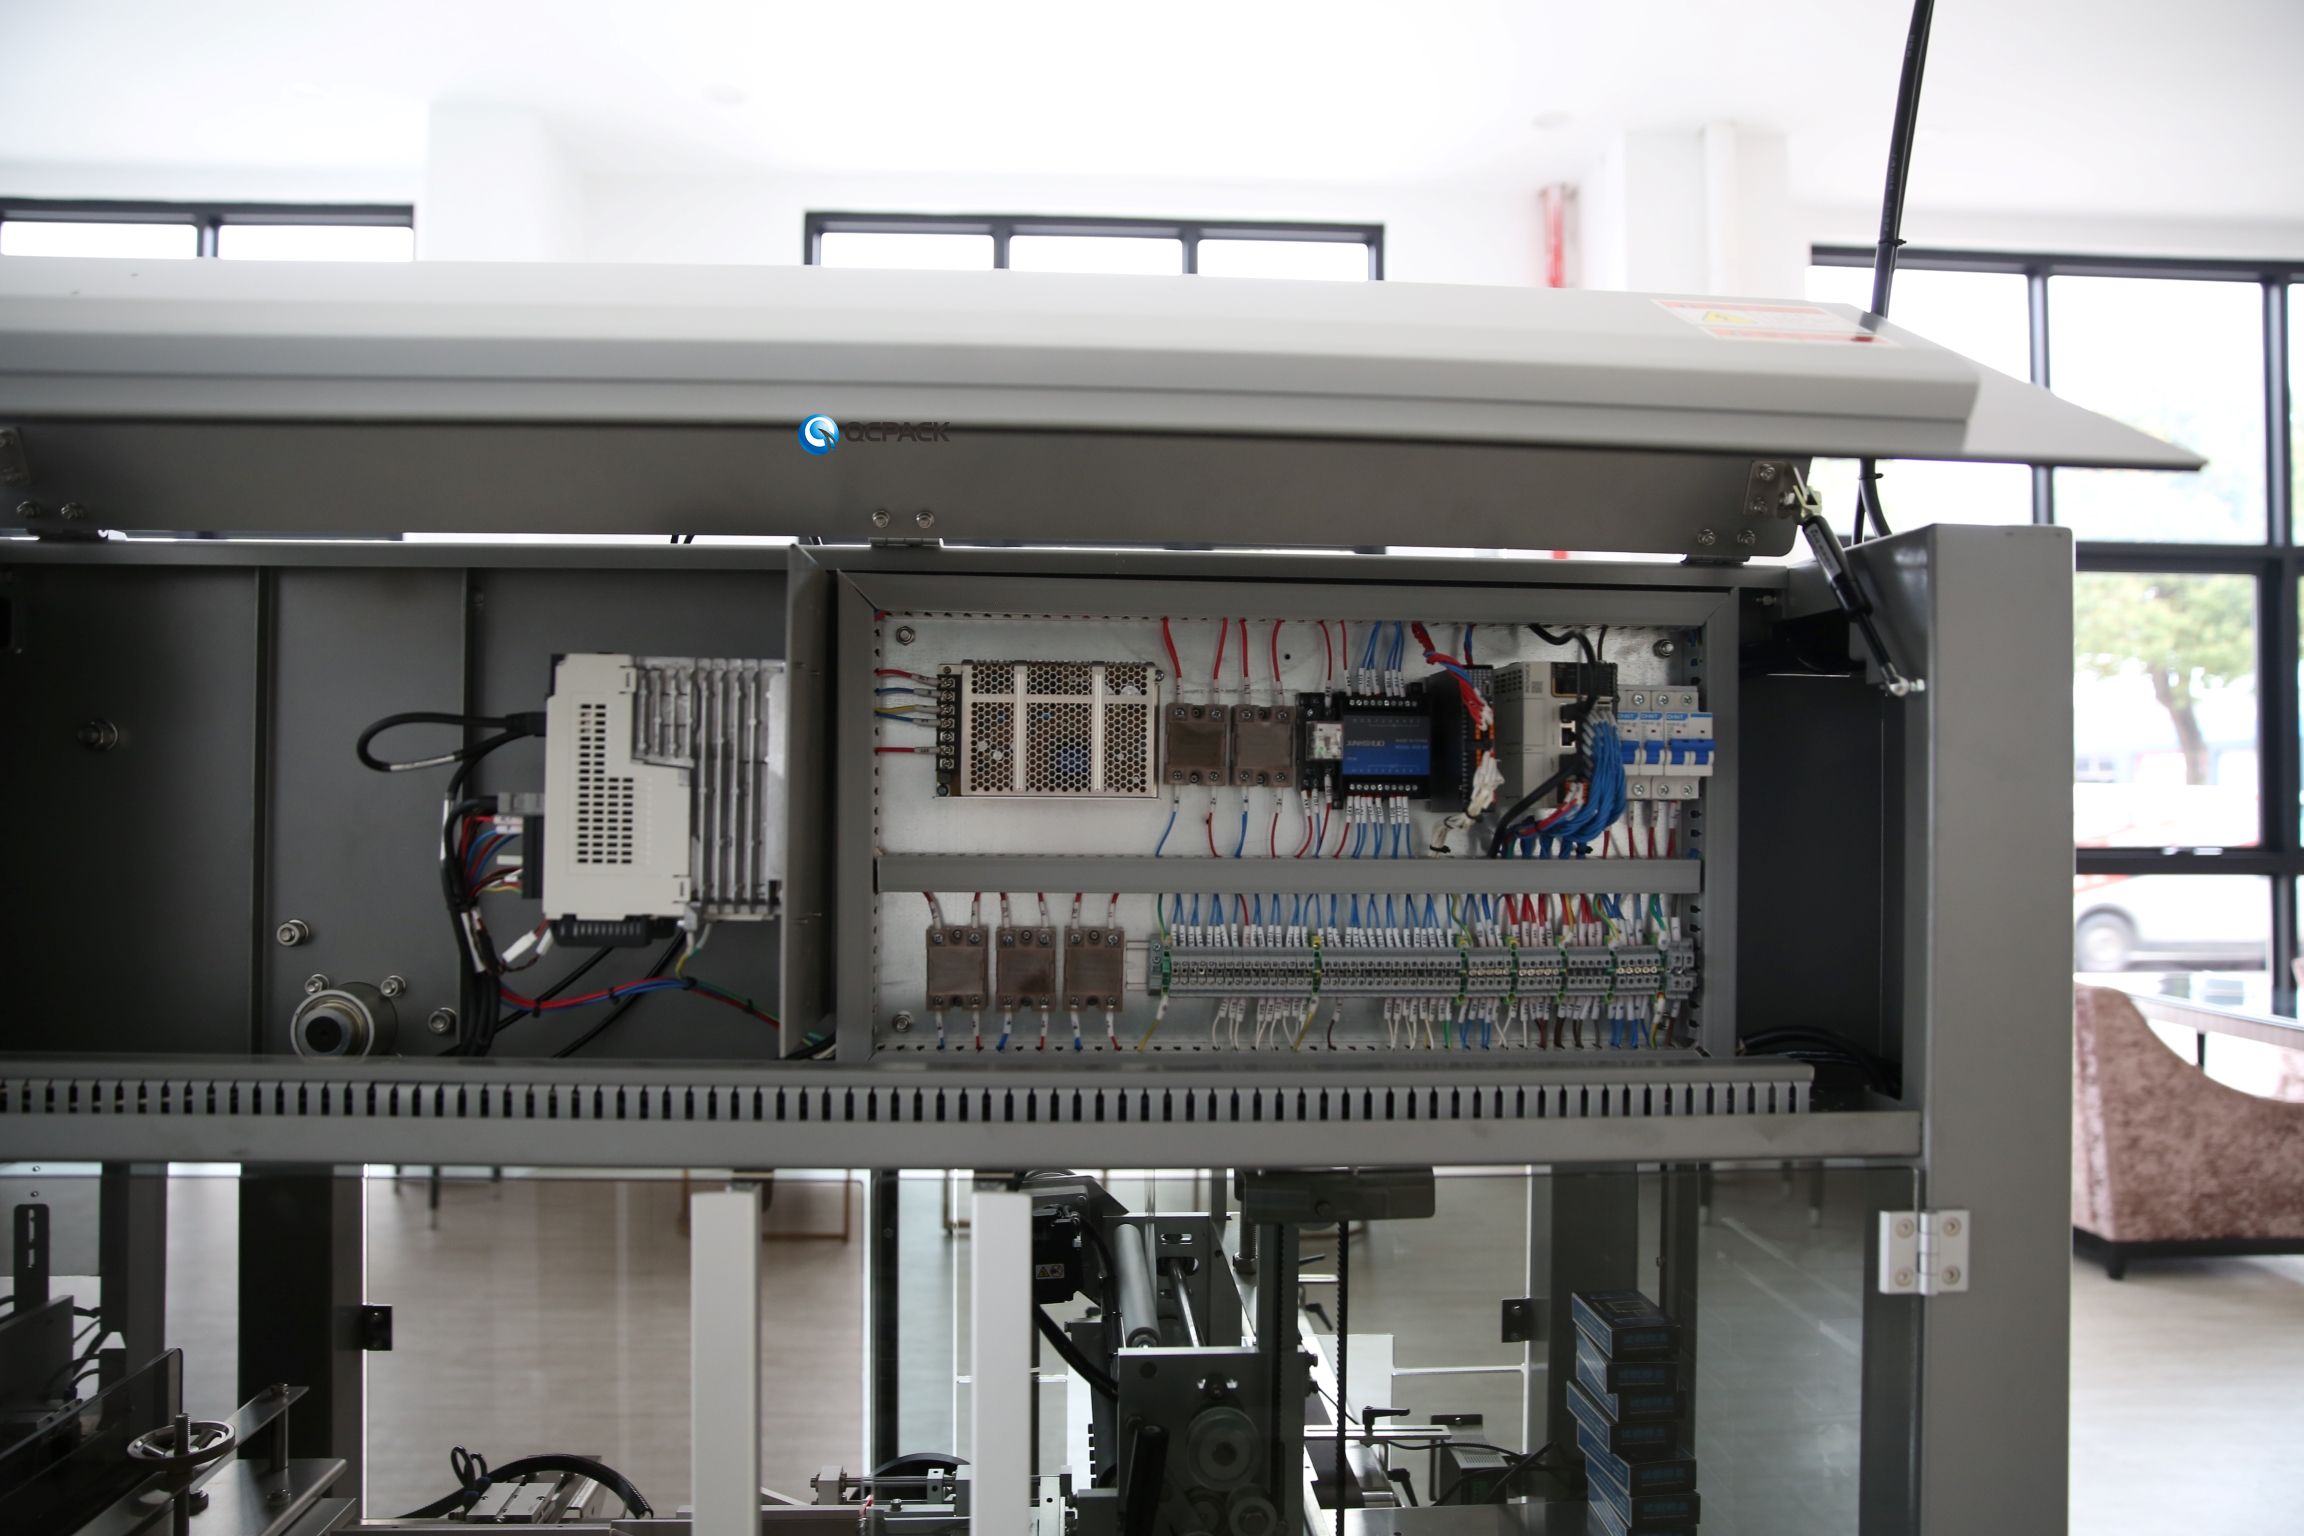
3단계: 전기·제어 핸드셰이크를 설계하십시오
통합 프로젝트의 성패가 여기서 갈립니다. 두 설비는 제어 시스템이 적절한 신호를 적절한 시점에 주고받을 때만 진짜로 통합된 것입니다.
하드와이어 I/O 신호
최소한 ‘준비 완료’, ‘가동 중’, ‘고장 발생’, ‘정지 임박’, ‘버퍼 가득 참’ 신호는 주고받아야 합니다. 상류 설비가 고장을 감지하면 하류는 제어된 방식으로 감속·정지해야 하고, 하류가 막히면 상류가 걸림 지점으로 제품을 계속 밀어 넣지 않아야 합니다. 이 핸드셰이크 신호와 제어 캐비닛 사이 케이블을 착공 전에 명시하십시오. 기존 설비 상태와 무관하게 무조건 full 속도로 도는 신설비는 수 초 만에 제품을 쌓아 버립니다.
네트워크와 프로토콜
최신 설비는 필드버스나 산업용 이더넷, 곧 Ethernet/IP, PROFINET, Modbus, OPC UA로 통신합니다. 새 설비 제어기가 기존 PLC와 같은 프로토콜을 쓰는지 확인하거나 게이트웨이 예산을 잡으십시오. 제조사가 다른 두 설비가 저절로 통신한다고 가정하지 마십시오. 공장에 MES나 SCADA 계층이 있다면 새 설비가 내보낼 데이터, 곧 생산 수량, 속도, 고장 코드, OEE, 필요 시 팩 단위 시리얼라이제이션을 정의하십시오. SunAura Packaging Machines 설비는 OPC UA와 표준 I/O를 노출하도록 사양화되어 대부분의 기존 구성에 그대로 들어맞습니다.
안전 연동
안전 회로는 저절로 합쳐지지 않습니다. 두 설비가 하나의 라인이 되면 비상 정지, 가드, 라이트 커튼을 하나의 안전 정지 로직으로 통합해야 합니다. 자격을 갖춘 제어 통합업체가 결합 라인이 기계지침을 충족하는지 검증해야 하며, 새 설비의 안전 인터록을 기존 라인과 독립적으로 동작하게 두어서는 안 됩니다.
4단계: 버퍼와 Accumulation을 계획하십시오
라인마다 기동·정지 속도가 다릅니다. 축적 용량이 없으면 한 설비의 짧은 정지가 즉시 라인 전체로 번집니다. 설비 사이에 Accumulation 테이블이나 버퍼 컨베이어를 두고, 상류 설비에서 가장 길게 예상되는 미세 정지를 견딜 크기로 잡으십시오. 버퍼가 부족한 라인은 서류상 매끄럽지만 실제로는 출렁이고, 과하면 바닥과 비용을 낭비합니다. 추측이 아니라 실측한 미세 정지 빈도로 크기를 정하십시오.
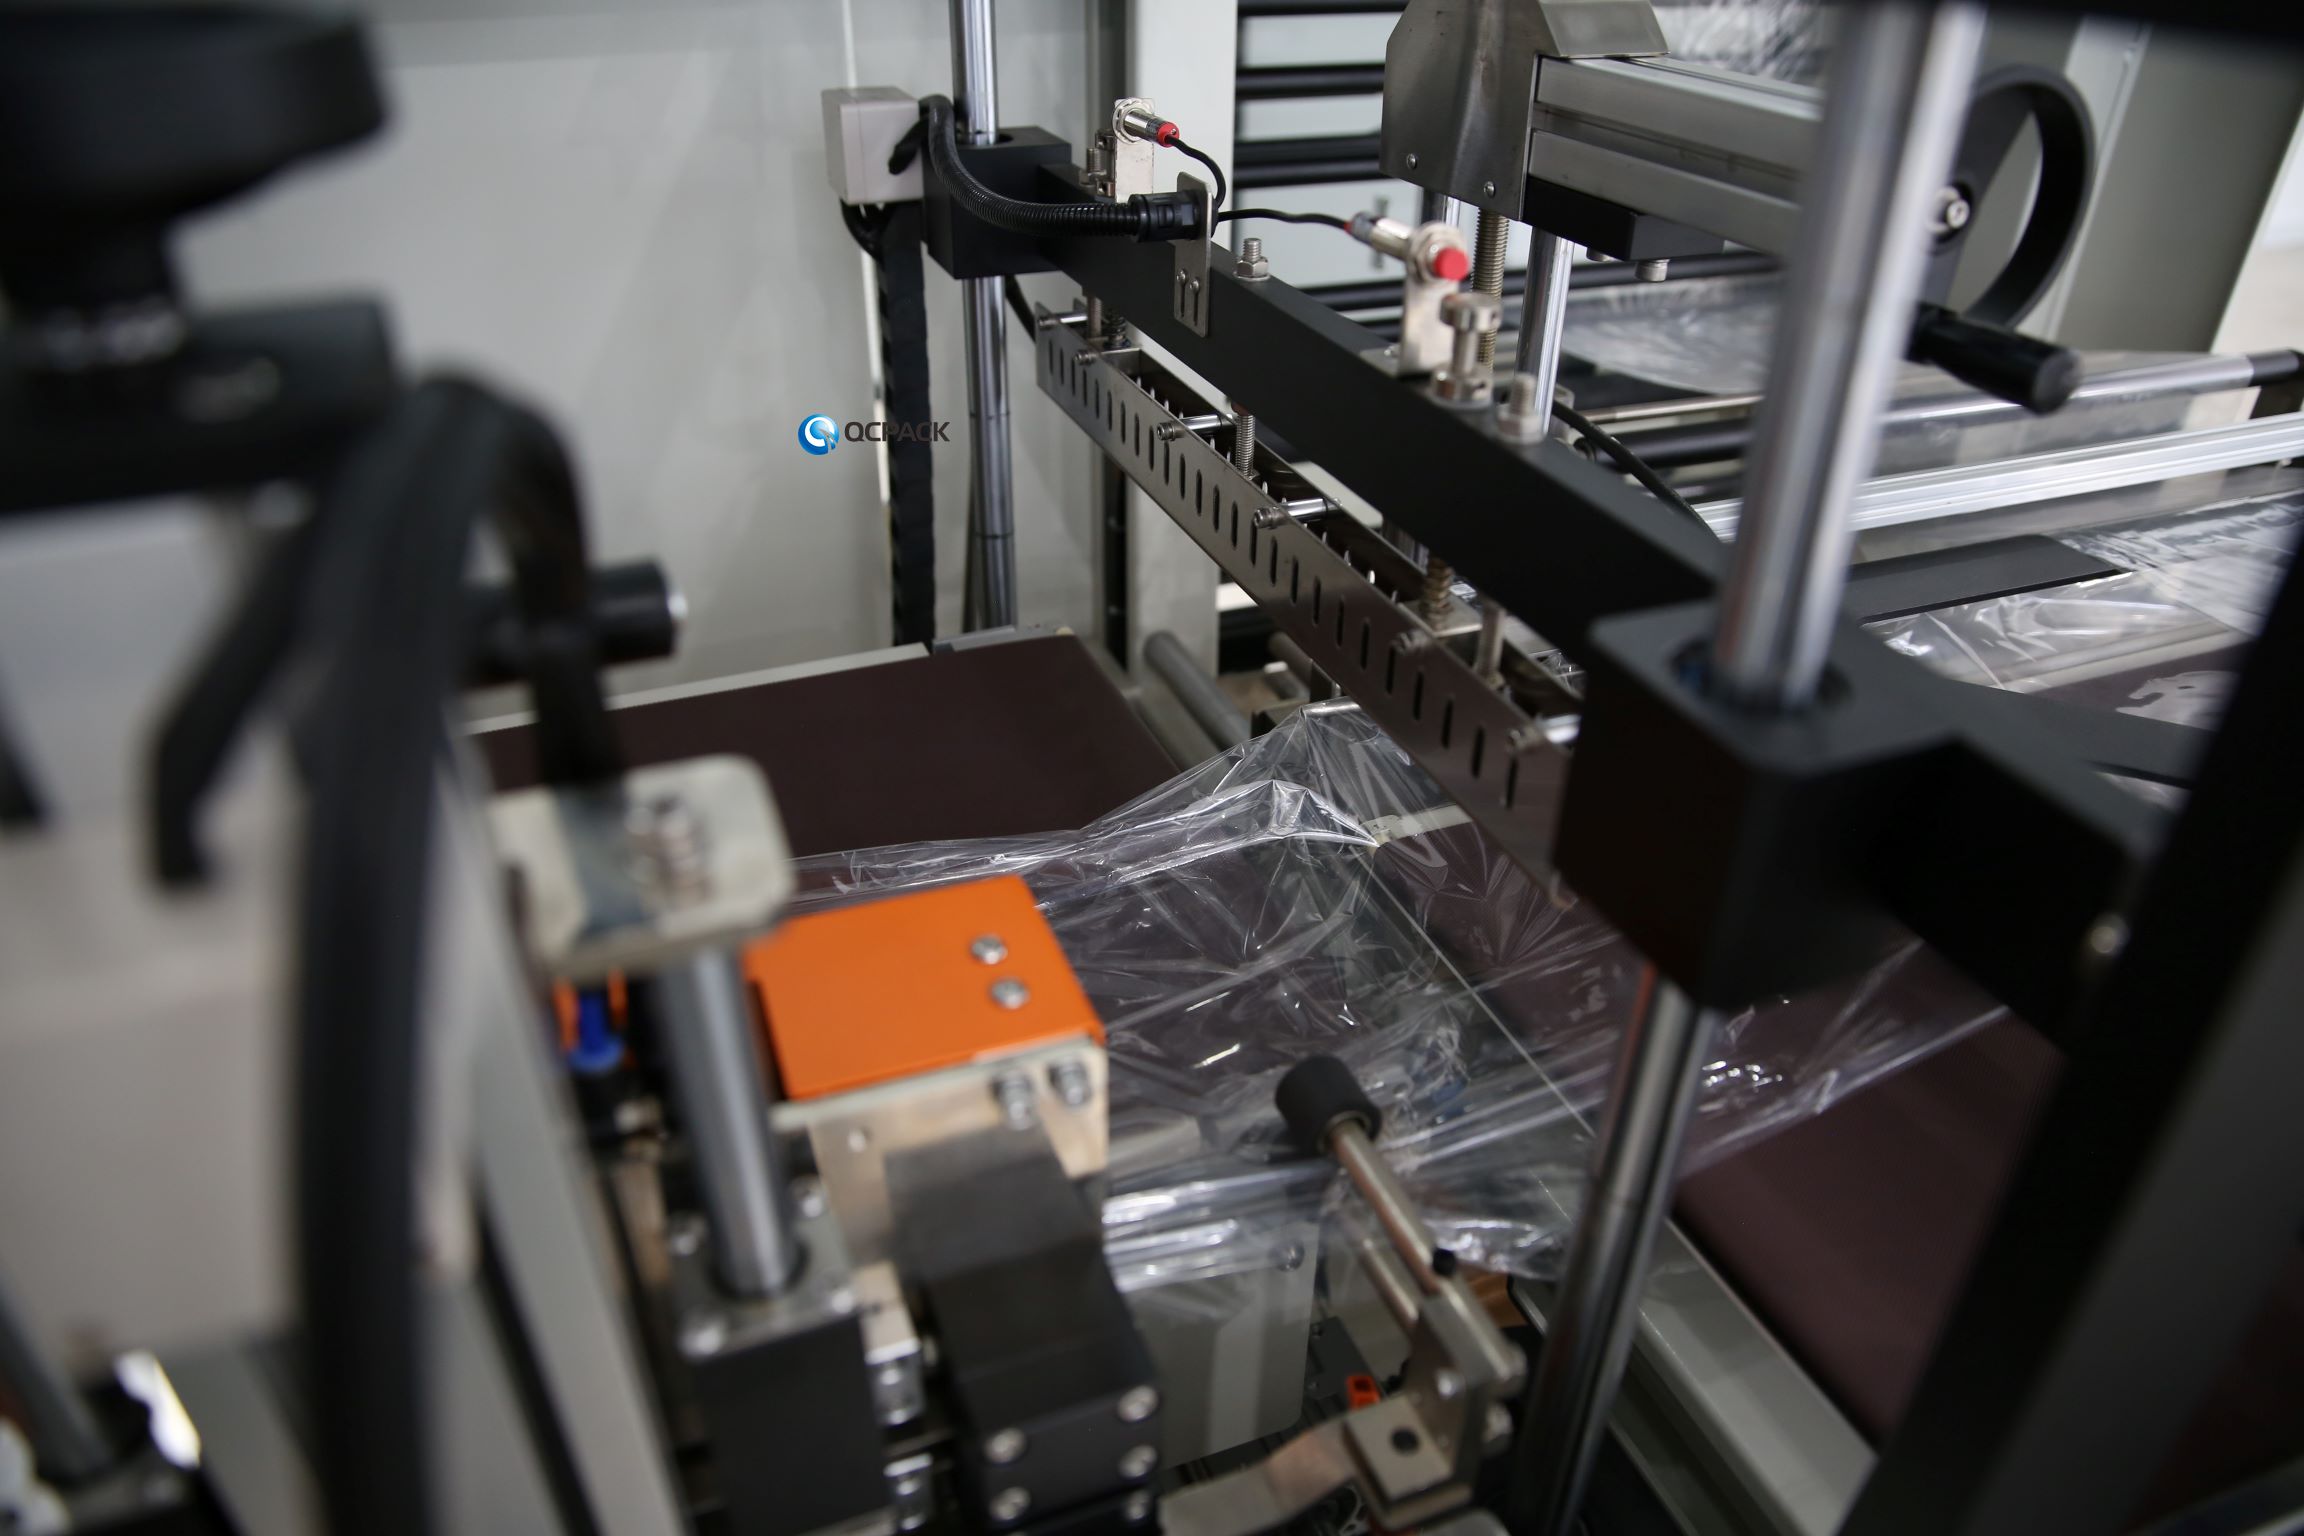
5단계: 운전·정비 작업 흐름을 표준화하십시오
HMI, 포맷 체인지 방식, 예비 부품 체계가 전혀 다른 신설비는 기존 팀과 부딪힙니다. 가능하면 레시피 체계, 방호, 급유 지점이 작업자가 이미 아는 방식과 맞는 설비를 고르십시오. 기계식 래퍼 라인에 서보 카토너를 더하는 등 차이가 불가피하다면, 교육을 사후가 아니라 프로젝트 일정에 포함하십시오. 핸드셰이크 로직을 교육받지 못한 작업자는 신설비의 사소한 고장마다 라인 전체를 세웁니다.
6단계: 한 번에 가지 말고 단계별로 시운전하십시오
첫날부터 full 생산에 들어가는 것이 통합 프로젝트를 꼬이게 하는 지름길입니다. 시운전을 단계로 나누십시오.
- 개봉 및 단독 시험. 새 설비를 라인에서 분리해 단독으로 가동하여, 자사 제품에서 사양을 충족하는지 입증합니다.
- 무부하 시험. 라인에 연결하되 실제 제품 없이 가동하며, 핸드셰이크 신호와 기동·정지 로직을 확인합니다.
- 저속 실제품 시험. 실제 제품을 절반 속도로 돌리며 핸드오프, Accumulation, 리젝트 로직을 관찰합니다.
- 목표 속도로 승격. 설계 속도까지 올려 유지하며, 신설비뿐 아니라 라인 전체가 그 속도를 버티는지 확인합니다.
- 포맷 체인지 시험. 실제 제품 교체를 처음부터 끝까지 수행합니다. 단일 SKU 가동에서는 숨겨졌던 인터페이스 문제가 여기서 드러납니다.
각 단계에는 명확한 합격 관문이 있습니다. 앞 단계가 유지되지 않으면 다음으로 넘어가지 마십시오. 규제 대상 제약 라인에서는 이 단계가 IQ/OQ 문서에 대응하므로, 처음부터 인수 기준에 포함하십시오.
7단계: 현실적인 생산 창구에 맞춰 설치 일정을 잡으십시오
통합에는 기존 라인의 전면 또는 부분 정지가 필요하며, 그 창구 자체가 별도 프로젝트입니다. 길게 쉬는 주말 하루에 몰아 넣는 설치는 거의 항상 실패합니다. 나흘 걸리는 인터페이스 작업을 하루로 압축할 수는 없습니다. 수요가 낮은 시기에 셧다운을 잡고, 설비와 자재를 미리 반입하고, 첫 볼트를 풀기 전에 전기기사, 제어 엔지니어, 기계 반을 일정에 확보해 두십시오. 설치 일정에 최소 25% 예비를 얹고, 시운전이 밀려도 제품을 출하할 수 있도록 수동 또는 임시 구성을 마련하십시오. 기존 라인을 손댄 내용은 그날 그날 as-built 도면에 기록하십시오. 6개월 뒤에 발견된 기록 없는 배선 변경은 정비 악몽입니다.
거의 모든 프로젝트에서 되풀이되는 인터페이스 함정 3가지
경험상 가장 비용이 큰 불일치는 늘 같은 세 가지입니다. 첫째, 제품 피치 불일치입니다. 신설비는 일정 간격을 기대하는데 낡은 상류 벨트가 뭉쳐서 무작위로 공급합니다. 해법은 점검 단계에서 지정한 인피드 앞 분리기 또는 Accumulation입니다. 둘째, 고장 로직 불일치입니다. 신설비가 사소한 고장에 즉시 멈추는데 상류는 계속 돌아 죽은 구간에 제품을 쌓습니다. 해법은 위에서 설명한 핸드셰이크 I/O이며, 무부하 시험에서 검증합니다. 셋째, 소모품·예비 부품 불일치입니다. 신설비의 필름, 벨트, 센서가 공장 구매 시스템에 등록되지 않아 첫 고장이 발주 대기로 멈춥니다. 소모품은 고장 중이 아니라 시운전 전에 BOM에 올리십시오. 착수 회의에서 이 세 가지를 이름 붙여 짚으면 대부분 예방됩니다.
8단계: OEE와 처리량에 현실적인 기대를 두십시오
신설비 하나가 라인 전체를 자기 명판 속도까지 끌어올리는 일은 드뭅니다. 라인은 가장 느린 노드만큼만 빠릅니다. 상류 충전기가 병목이라면 하류를 더 빠르게 바꿔도 충전기를 손보기 전에는 개선이 없습니다. 대표적인 한 주 동안 통합 라인의 실제 유지 처리량을 측정하고, 신설비 카탈로그 속도가 아니라 실제 병목을 기준으로 계획하십시오. 당사의 제약·화장품 제조사용 카토너 구매 가이드 의 카토너 선정도 같은 병목 분석을 바탕으로 이루어져야 합니다.
SunAura Packaging Machines의 역할
같은 공급사가 인터페이스 전체를 설계하면 통합 위험이 크게 떨어집니다. SunAura Packaging Machines는 플로우 포장기, 카토너, 수축 번들러, 후단 팔레타이징까지 라인 전체를 제작하므로 기계·전기·제어 인터페이스를 현장에서 맞추는 것이 아니라 하나의 시스템으로 설계합니다. 턴키 범위는 당사의 포장 솔루션 개요와 전체 제품 카탈로그에서 보실 수 있습니다. 후단 자동화 사례로는 기존 케이스 실러 아웃피드에 최소 개조로 얹는 협동 팔레타이징 로봇 , 그리고 상류 카토너와 핸드셰이크하도록 설계된 2축 로봇 케이스 패커 가 있습니다. 수축·번들링에는 자동 사이드 실 수축 포장기 가 정렬 컨베이어 뒤에 깔끔하게 연동됩니다.
새 설비가 가동된 뒤에는 체계적인 유지 루틴으로 통합 상태를 지키십시오. 당사의 고속 포장 설비 예방 정비 일정 이 핸드셰이크와 기계부 성능 저하를 막아 줍니다. 또한 신뢰성 낮은 구설비는 완벽한 신설비마저 무력화하므로 기본 트러블슈팅을 가까이 두십시오. 당사의 열수축 포장기 트러블슈팅 가이드 가 수축 파트를 깊이 다룹니다.
간단한 통합 체크리스트
- 기존 라인을 점검·촬영하고 모든 핸드오프 시간을 재십시오.
- 이송 높이, 간격, 방향, 설치 면적을 문서로 확인하십시오.
- 핸드셰이크 I/O, 네트워크 프로토콜, 안전 연동을 착공 전에 명시하십시오.
- 실측한 미세 정지 빈도에 맞춰 Accumulation 크기를 잡으십시오.
- 시운전 전에 운전·정비 교육을 계획하십시오.
- 합격 관문을 둔 다섯 단계로 시운전하고, 실제 포맷 체인지로 마무리하십시오.
- 대표 한 주 동안 통합 라인 처리량을 측정해 진짜 병목을 찾으십시오.
- 공급사가 철수하기 전에 as-built 도면, 신호 목록, 예비 부품 BOM을 정비팀에 인계하십시오.
기존 라인에 신규 포장 설비를 연동하는 일은 구매인 동시에 엔지니어링이자 프로젝트 관리입니다. 성패는 초기 점검과 인터페이스 사양에서 갈립니다. 공급사를 설비 제작 전, 도착 후가 아니라 이 단계에 먼저 참여시키십시오. 잘 통합된 라인은 설비 하나처럼 돌고, 부실하게 통합된 라인은 서로 싸우는 다섯 대처럼 돕니다. 그 차이는 설치 현장이 아니라 첫 2주간의 엔지니어링에서 거의 전부 결정됩니다. 이 단계를 가볍게 보는 팀은 시운전이 며칠에서 몇 주로 밀리는 일을 되풀이해서 겪습니다.
라인 배치도와 제품 흐름을 당사 엔지니어링팀에 문의 페이지를 통해 보내주시면, 새 설비가 답답한 섬이 아니라 매끄러운 라인의 일부가 되도록 인터페이스를 설계해 드립니다.

David leads our case sealing and cartoning engineering team. Over 14 years he has specified, installed and commissioned hundreds of random-size case sealers, top- and side-loading cartoners, and automatic case packers for food, household and industrial product lines. He writes buying guides and troubleshooting articles around seal quality, tape and hot-melt glue selection, and carton throughput limits.
전체 약력 보기 ›