

包装機械の案件の多くは、更地からの新設ではなく、すでに稼働している工場から始まります。新しいカートナー、高速の横型ピロー包装機、追加するシュリンク結束機、あるいは協働パレタイジングロボットが、何年も生産を続けてきたラインの隣の荷受け場に届く。難しいのは機械を買うことではなく、すでに持っている設備と会話させることです。統合がまずいことが、性能十分な新機種が据付け後に力を出せない最も多い原因です。本稿では、数か月の遅れも恒久的なボトルネックも出さずに 新しい包装機械を既設の生産ラインへ組み込む 方法を解説します。
SunAura Packaging Machines は、何十年も使われてきたラインの隣へ新設備を据える仕事を日常的に手掛けています。うまく進む案件に共通するのは、前半のエンジニアリングをきちんと踏むこと。頓挫する案件に共通するのは、新機種を既存システムの一つの節点ではなく、単独の購入品として扱う癖です。
統合案件が失敗する理由
失敗は「機械が壊れた」としては現れません。単独では見事に回る新しいラインが、旧ラインにつないだ途端に目標速度に届かない、という形で現れます。製品が上流コンベアから斜めに流れてくる、制御信号が握手しない、蓄積バッファを置く余地がない、旧機の供給が追いつかない。どれも新設備の不良ではなく、機械を造る前に摘んでおくべきインターフェースの不備です。必要なのは後からの弥縫策ではなく、前半に集中した設計です。
ステップ 1:仕様を決める前に既設ラインを監査する
統合は、いまあるものを冷静に洗い出すことから始まります。新機の設計に先立ち、現状を記録します。どの機械がどの順に動いているか、供給・排出の高さ、速度とタイミング、製品が機械間でどう受け渡されているか、使える床面積、既設の電気・空圧設備です。稼働中のラインを撮影し、受け渡しの時間を測り、製品がすでにぎりぎりになっている箇所をすべて書き留めます。そこがまさに、新しい機械が弱点をあぶり出す場所です。
この監査こそ、案件で最も価値のある成果物です。新しい機械が物理的にも運転的にも本当に収まるかどうかが、ここで分かります。上流の充填機が新しい包装機の消費速度以上に出せないなら、定格 2 倍の包装機を買っても、得られるのは遊び時間だけです。統合の前提条件をレイアウト図だけでなく事業性の検討にも反映させるため、併せて 自動包装ラインの総保有コスト の解説をお読みください。
ステップ 2:機械的なインターフェースを厳密に定義する
機械同士がうまく噛み合わない原因は、ごく小さな寸法の食い違いです。機械エンジニアが要求するのと同じ厳密さで、インターフェースを指定してください。
- 受け渡し高さとベルトレベル。 供給・排出のベルト高さは数 mm 以内で合わせます。段差や隙間で製品が落ちたり引っかかったりすると、詰まりや斜行の原因になります。
- 製品の受け渡し形状。 製品は押し出し、取出し、それともフライトでの受け渡しですか。既設の上流・下流の方式に合わせるか、それを橋渡しするコンベアを設計します。
- 隙間とピッチ。 製品は正しいピッチで新機に到着する必要があります。上流が塊のまま落としてくるなら、供給部の前に分離装置か蓄積テーブルが要ります。
- 設置面積とアクセス。 保守、ロール・フィルム交换、オペレーターの動線の分まで含めて、使える床に収まるか確認します。周囲に 150 mm しか余裕がなければ、まともに整備できません。
- 向き。 製品が新機の想定する向きで出入りすることを確認します。ラインの途中で 90 °回すのは、計画してあれば簡単な後付けですが、後からでは不可能です。
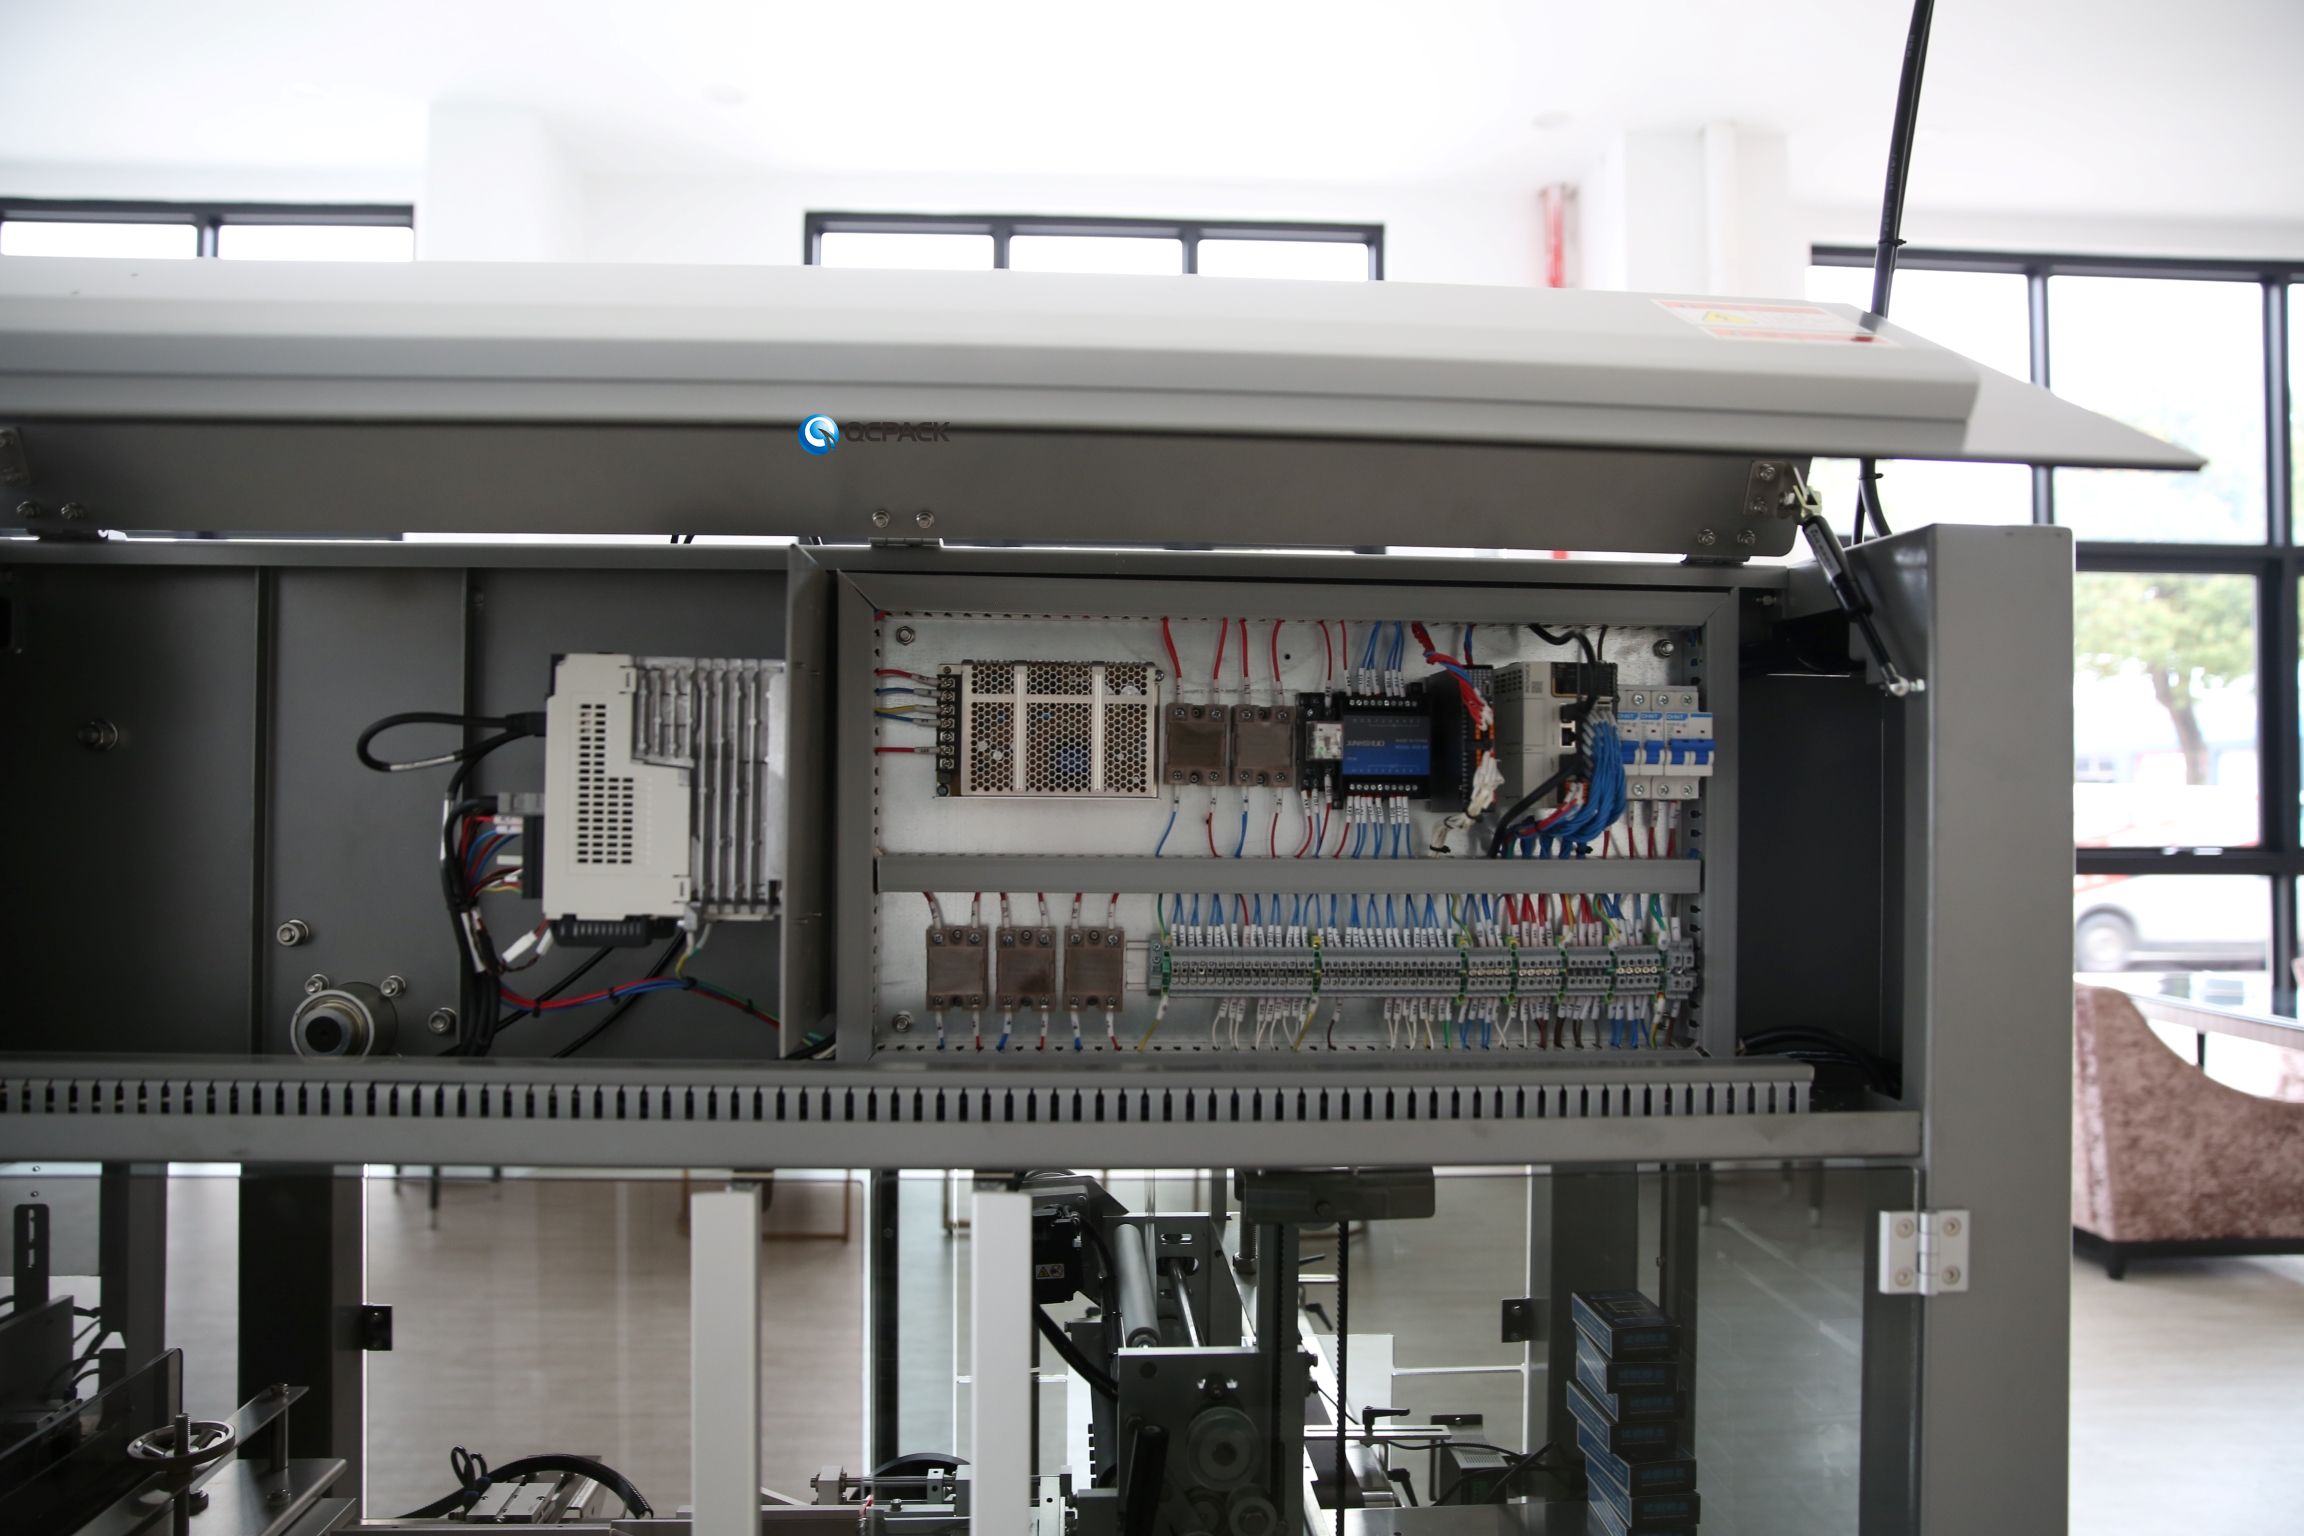
ステップ 3:電気・制御の握手を設計する
統合案件の生死が決まるのはここです。二台の機械が本当に統合されていると言えるのは、制御システムが適切な信号を適切なタイミングでやり取りしているときだけです。
ハード配線の I/O 信号
最低限、「運転準備完了」「運転中」「故障発生」「まもなく停止」「バッファ満杯」を伝えられる必要があります。上流が故障を検知したら下流は制御された形で減速・停止し、下流が詰まったら上流は詰まりの中へ製品を送り続けてはなりません。これらの握手信号と制御盤間のケーブルは、前もって指定しておきます。旧機の状態にかかわらず全速で回り続ける新機は、数秒で製品を積み上げてしまいます。
ネットワークと通信規約
最新の機械はフィールドバスまたは産業用イーサネット、すなわち Ethernet/IP、PROFINET、Modbus、OPC UA を話します。新機のコントローラが既設 PLC と同じ規約に対応するか確認し、違えばゲートウェイを予算に入れます。メーカーが違う二台が初めから会話できると思い込まないでください。工場に MES や SCADA の層がある場合は、新機が何を発信すべきかを決めます。カウント、速度、故障コード、OEE、そして該当すればパック単位のシリアライズ情報です。SunAura Packaging Machines の機械は OPC UA と標準 I/O を公開する仕様としており、多くの既設構成へそのまま組み込めます。
安全の統合
安全回路は自動的には融合しません。二台が一つのラインになるとき、非常停止、ガード、ライトカーテンは単一の安全停止ロジックへ統合せねばなりません。統合後のラインが機械指令に適合することは、資格のある制御インテグレーターが検証する必要があります。新機の安全インターロックを、旧ラインから独立して動作させたままにしてはいけません。
ステップ 4:バッファと蓄積を計画する
ラインは機械ごとに違う速さで止まり、動きます。蓄積容量がないと、1 台の短い停止が即座にライン全体へ伝播します。機械の間に蓄積テーブルかバッファコンベアを入れ、上流で起こり得る最も長い微小停止をやり過ごせる寸法にします。バッファ不足のラインは紙の上では滑らかでも、実機ではびくつきます。余らせれば床とコストの無駄です。勘ではなく、実測した微小停止の頻度に合わせて決めてください。
ステップ 5:操作・保全の手順を揃える
HMI がまったく違い、段取り替えのやり方も違い、予備部品の考え方も違う新機は、既存のチームとぶつかります。可能な限り、レシピ体系、ガード、給油箇所がオペレーターの知っている形に揃った設備を選んでください。どうしても違う場合、たとえば機械式包装機の並びにサーボ式カートナーを足すようなときは、操作研修を後付けではなく案件の日程に組み込みます。握手ロジックを教わっていないオペレーターは、新機の些細な故障のたびにライン全体を止めてしまいます。
ステップ 6:一気にではなく段階的に試運転する
初日から全量生産へ急ぐのが、統合案件が迷走する典型です。試運転は段階に分けます。
- 開梱と単体試験。 新機をラインから外した状態で単独運転し、貴社の製品で仕様を満たすことを確かめます。
- 空運転。 ラインへ接続し、実製品なしで回して握手信号と停止・起動ロジックを検証します。
- 低速の実運転。 実製品を半分の速度で流し、受け渡し、蓄積、排除ロジックを観察します。
- 目標速度へ引き上げ。 設計速度まで上げて保持し、新機だけでなくライン全体がそれを維持できるか確認します。
- 段取り替え運転。 実際の品目変更を通しで行います。単一 SKU の運転では隠れていたインターフェースの不具合が、ここで表れます。
各段階に明確な合格ゲートを設け、前段が安定するまで次へ進みません。規制下にある医薬品ラインでは、これらの段階は IQ/OQ の文書に対応します。最初から検収基準に織り込んでください。
ステップ 7:現実的な生産停止枠に合わせて据付けを組む
統合には、既設ラインを少なくとも一部止めることが必要で、この停止枠そのものが一つのプロジェクトです。長い週末 1 回で詰め込むのは、ほぼ確実に失敗します。本来 4 日かかるインターフェースを 1 日へ圧縮できないからです。停止は需要の少ない時期に置き、機械と材料を先に搬入し、電気工、制御エンジニア、機械班を最初のボルトを緩める前から待機させておきます。据付け日程には最低 25 % の予備を取り、試運転が遅れても出荷できるよう、手作業または仮構成の退路も決めておきます。旧線への変更は、その日のうちに竣工図へ書き込みます。記録されない配線変更が半年後に見つかるのは、保全にとって悪夢です。
ほぼすべての案件で繰り返す、三つのインターフェースの落とし穴
経験上、同じ三つの食い違いが最も高くつきます。第一は製品ピッチの不一致です。新機は等間隔の到着を想定しているのに、摩耗した上流ベルトが塊のまま不規則に落としてくる。対策は監査結果に基づき、供給部の前に分離機か蓄積機を入れることです。第二は故障ロジックの不一致です。新機が軽微な故障で即座に止まる一方、上流が回り続けて製品を停止域へ積み上げる。対策は前述の握手 I/O で、空運転で検証します。第三は消耗品・予備部品の不一致です。新機のフィルム、ベルト、センサーが工場の調達システムに登録されておらず、最初の故障が発注待ちになる。消耗品は故障時ではなく試運転前に部品表へ登録してください。キックオフ会議でこの三つを名指ししておけば、たいてい防げます。
ステップ 8:OEE と処理能力に現実的な見通しを置く
新しい機械がライン全体を自機の銘板速度まで引き上げることは、めったにありません。ラインの速さは最も遅い節で決まります。上流の充填機がボトルネックなら、そこを手当てしない限り、下流を速くしても何も変わりません。代表的な 1 週間でライン全体の実際の持続処理能力を測り、新機のカタログ速度ではなく本当のボトルネックを基準に計画を立てます。 医薬品・化粧品メーカー向けカートナー選定ガイド での機種判断も、同じボトルネック分析に基づいて行ってください。
SunAura Packaging Machines が担える範囲
インターフェース全体を同じサプライヤーが設計すると、統合リスクは一気に下がります。SunAura Packaging Machines は横型ピロー包装機、カートナー、シュリンク結束機、後段パレタイジングまでライン一式を製作するため、機械・電気・制御のインターフェースを現場で婚合わせるのではなく、一つのシステムとして設計できます。ターンキー範囲は 包装ソリューション の概要と、 製品カタログをご覧ください。後段自動化の例としては、 協働パレタイジングロボット を既設ケースシーラーの出口へ最小限の改造で接続する例や、 2 軸ロボット式ケースパッカー を上流カートナーと握手するよう設計する例があります。シュリンク・結束では、 自動サイドシールシュリンク包装機 が集合コンベアの後にすっきり組み込めます。
新機が稼働したら、規律ある保全で統合を守ってください。 高速包装設備の予防保全計画 が握手と機構の劣化を防ぎます。また、旧機が不安定なら新品が完璧でも台無しになるため、トラブルシューティングの基本を手元に置いておきましょう。 熱収縮包装機のトラブルシューティングガイド はシュリンク側を詳しく扱っています。
統合の短いチェックリスト
- 既設ラインを監査・撮影し、すべての受け渡しを計測する。
- 受け渡し高さ、隙間、向き、設置面積を文書で確認する。
- 握手 I/O、通信規約、安全の統合を前もって指定する。
- 蓄積量は実測した微小停止の頻度に合わせる。
- 操作・保全の研修は試運転前に計画する。
- 合格ゲート付きの 5 段階で試運転し、実際の品目変更で締める。
- 代表的な 1 週間で統合後の処理能力を測り、真のボトルネックを突き止める。
- サプライヤーが引き上げる前に、竣工図、信号リスト、予備部品の部品表を保全へ引き渡す。
新しい包装機械を既設ラインへ組み込むのは、購入であると同時にエンジニアリングであり、プロジェクト管理です。成否を分けるのは、前半の監査とインターフェース仕様です。機械が到着してからではなく、造られる前にサプライヤーをこの段階へ引き込んでください。うまく統合されたラインは一台の機械のように回り、まずい統合のラインは五台の機械が喧嘩しているように動きます。その差は据付け現場ではなく、最初の 2 週間の設計でほぼ決まります。この段階を甘く見るチームは、試運転が数日で済むはずが数週間へ伸びるのを繰り返し目にします。
ラインのレイアウトと製品の流れを、 お問い合わせページから SunAura Packaging Machines のエンジニアリングチームまでお送りください。新しい機械が孤立した使いにくい島ではなく、滑らかなラインの一部になるよう、インターフェースを設計します。

David leads our case sealing and cartoning engineering team. Over 14 years he has specified, installed and commissioned hundreds of random-size case sealers, top- and side-loading cartoners, and automatic case packers for food, household and industrial product lines. He writes buying guides and troubleshooting articles around seal quality, tape and hot-melt glue selection, and carton throughput limits.
プロフィールを見る ›