

Urządzenia pakujące pracujące z dużą prędkością nie psują się bez ostrzeżenia. Zawodzą po miesiącach drobnych zaniedbań, które się sumują: łożysko, które nie dostaje smaru, pas, którego nigdy nie dociągnięto, czujnik, którego nikt nie wyczyścił, listwa zgrzewająca z pękniętą taśmą PTFE, pozostawiona w pracy. Zadaniem harmonogramu konserwacji zapobiegawczej urządzeń pakujących pracujących z dużą prędkością polega na wychwyceniu tych pogorszeń podczas zaplanowanego postoju, długo zanim staną się nieplanowaną i kosztowną awarią. Dla inżynierów zakładowych i kierowników utrzymania ruchu prowadzących linie wielozmianowe spisana i konsekwentnie realizowana rutyna konserwacyjna jest najpewniejszą dźwignią dostępności maszyn.
SunAura Packaging Machines uruchamia linie pakujące u klientów z branży spożywczej, kosmetycznej i farmaceutycznej, a linie, które utrzymują sprawność przez dziesięciolecia, niemal zawsze mają zdyscyplinowany program utrzymania. Ten artykuł zawiera praktyczny harmonogram, który można zaadaptować do własnych maszyn, uporządkowany według interwałów.
Dlaczego konserwacja zapobiegawcza się zwraca
Konserwacja naprawcza — usuwanie usterki po jej wystąpieniu — jest kosztowna z trzech powodów: ekspresowa wysyłka części, nadgodziny pracowników oraz utrata produkcji w oknie, którego nikt nie zaplanował. Linia, która staje w piątkowy wieczór, kosztuje znacznie więcej niż linia serwisowana w zaplanowany wtorkowy poranek. Konserwacja zapobiegawcza wymienia krótkie, zaplanowane okna pracy na duże, nieplanowane straty. Na linii wysokowydajnej jeden nieplanowany ośmiogodzinny postój może kosztować więcej niż cały rok konserwacji planowej. Rachunek nie pozostawia wątpliwości.
Konserwacja zapobiegawcza chroni także jakość. Zużyta listwa zgrzewająca, która zaczyna przepuszczać, czujnik z dryfem lub zanieczyszczony tor folii generują wady, które trafiają do klienta. Wykrycie tych pogorszeń podczas zaplanowanego postoju, długo przed tym, jak staną się nieplanowaną i kosztowną awarią, to istota całego programu konserwacji.
Bezpieczeństwo to pierwsza zasada konserwacji
Żadne zadanie konserwacyjne nie jest warte urazu. Przed każdą kontrolą wykraczającą poza oględziny zewnętrzne zastosuj procedurę blokady i oznaczenia (LOTO), zwolnij nagromadzoną energię i upewnij się, że napędy nie mogą się uruchomić. Wysokowydajne linie często wykonują ruchy, których trudno się spodziewać, a osłona zdjęta na chwilę przy załączonym zasilaniu to wciąż najczęstsza przyczyna wypadków w pakowaniu. Wpisz bezpieczeństwo do harmonogramu jako pierwszy punkt każdego zadania, nie jako dopisek — wtedy nikt nie potraktuje go jako formalności.
Zasada: kontroluj, czyść, smaruj, reguluj, wymieniaj zgodnie z harmonogramem
Każde zadanie konserwacyjne jest jedną z pięciu czynności. Kontrola oznacza patrzenie i pomiar. Czyszczenie oznacza usunięcie pyłu, resztek kleju i zabrudzeń produktem. Smarowanie oznacza podanie właściwego środka we właściwej ilości we właściwym punkcie. Regulacja oznacza przywrócenie ustawienia do wartości z dokumentacji. Wymiana oznacza zastąpienie zużytego elementu częścią o zalecanym oznaczeniu. Sprowadzenie wszystkich prac do tych pięciu kategorii ułatwia napisanie harmonogramu i przeszkolenie ludzi, którzy będą go realizować.
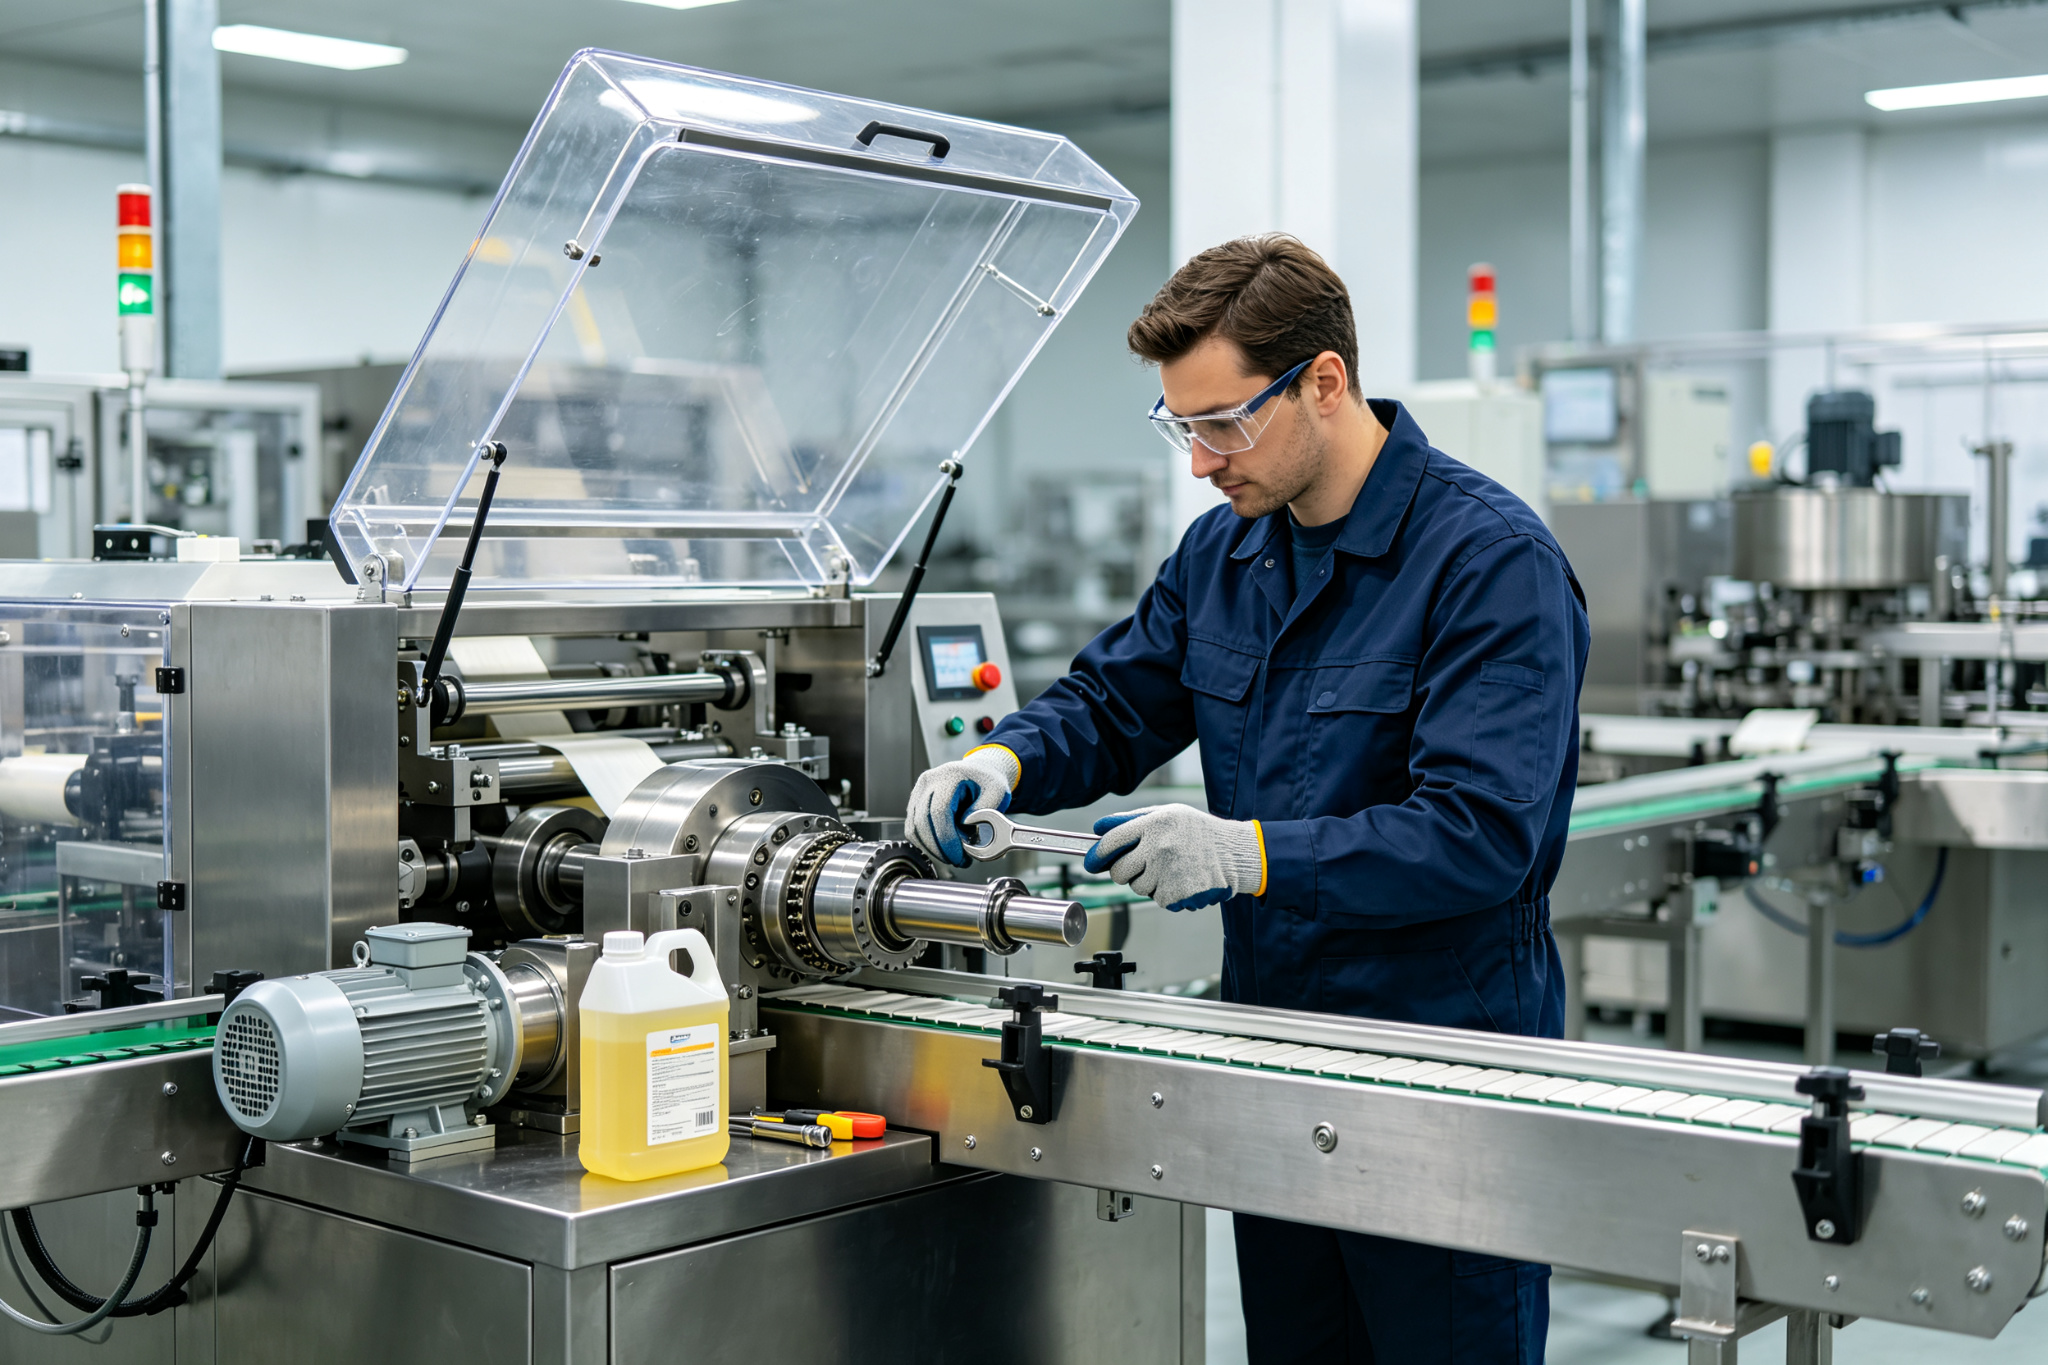
Konserwacja codzienna (na początku i na końcu każdej zmiany)
Czynności codzienne są krótkie, ale niepodlegające negocjacjom. Zapobiegają najwolniejszym procesom zużycia i wychwytują oczywiste problemy jeszcze przed rozpoczęciem produkcji.
- Oględziny zewnętrzne. Szukaj luzów na osłonach, nieszczelności powietrza, wycieków oleju, nagromadzonego pyłu z folii oraz śladów zatorów produktu. Przy rozruchu nasłuchuj nietypowych dźwięków.
- Oczyść strefy zgrzewania i formowania. Pył z folii, resztki kleju i zabrudzenia produktem narastają szybko i powodują wady. Wyczesz szczotką lub odkurz listwy zgrzewające, formierkę i strefy składania.
- Sprawdź urządzenia zabezpieczające. Przetestuj wyłącznik awaryjny i osłony z blokadą. Osłona, która omija blokadę, to niebezpieczeństwo czekające na pierwszy audyt.
- Zapisz liczniki startowe i alarmy. Przy przekazaniu zmiany zanotuj każdy kod usterki wyświetlany na HMI, aby powtarzające się błędy nie ginęły między zmianami.
- Sprawdź ciśnienie powietrza i odwodnij filtr. Zbyt niskie lub zawilgocone sprężone powietrze powoduje niestabilną pracę pneumatyki. Odwodnij filtr sprężarki i potwierdź ciśnienie w linii na maszynie.
Konserwacja tygodniowa
Czynności tygodniowe dotyczą zużycia i regulacji, które zmieniają się w skali dni, a nie godzin.
- Smaruj zgodnie z tabelą smarowania. Każda maszyna ma oznaczone punkty smarowania. Stosuj smar określony w dokumentacji i nigdy nie zastępuj go produktem, który nie ma dopuszczenia do kontaktu z żywnością tam, gdzie jest wymagane. Nadmiar smaru szkodzi tak samo jak jego brak.
- Sprawdź i wyreguluj napięcie pasów. Pasy napędowe rozciągają się i ślizgają. Sprawdź ich pracę przy zalecanym napięciu i wymień każdy pas, który jest zeszklony, pęknięty lub postrzępiony.
- Sprawdź tor folii i wahacz naprężający. Potwierdź, że hamulec odwijania działa płynnie, wahacz swobodnie pracuje, a rolki i łożyska nie są zużyte.
- Skontroluj szczęki zgrzewające i taśmę PTFE. W zgrzewarkach szukaj przecięć lub pęcherzy na tkaninie PTFE; uszkodzona powierzchnia daje słabe lub nierówne zgrzewy. Wymieniaj przy pierwszym objawie uszkodzenia, a nie dopiero po pojawieniu się wad.
- Oczyść i sprawdź czujniki. Fotokomórki i czujniki zbliżeniowe pokryte pyłem tracą czułość. Przetrzyj je i sprawdź, czy zadziałają prawidłowo.
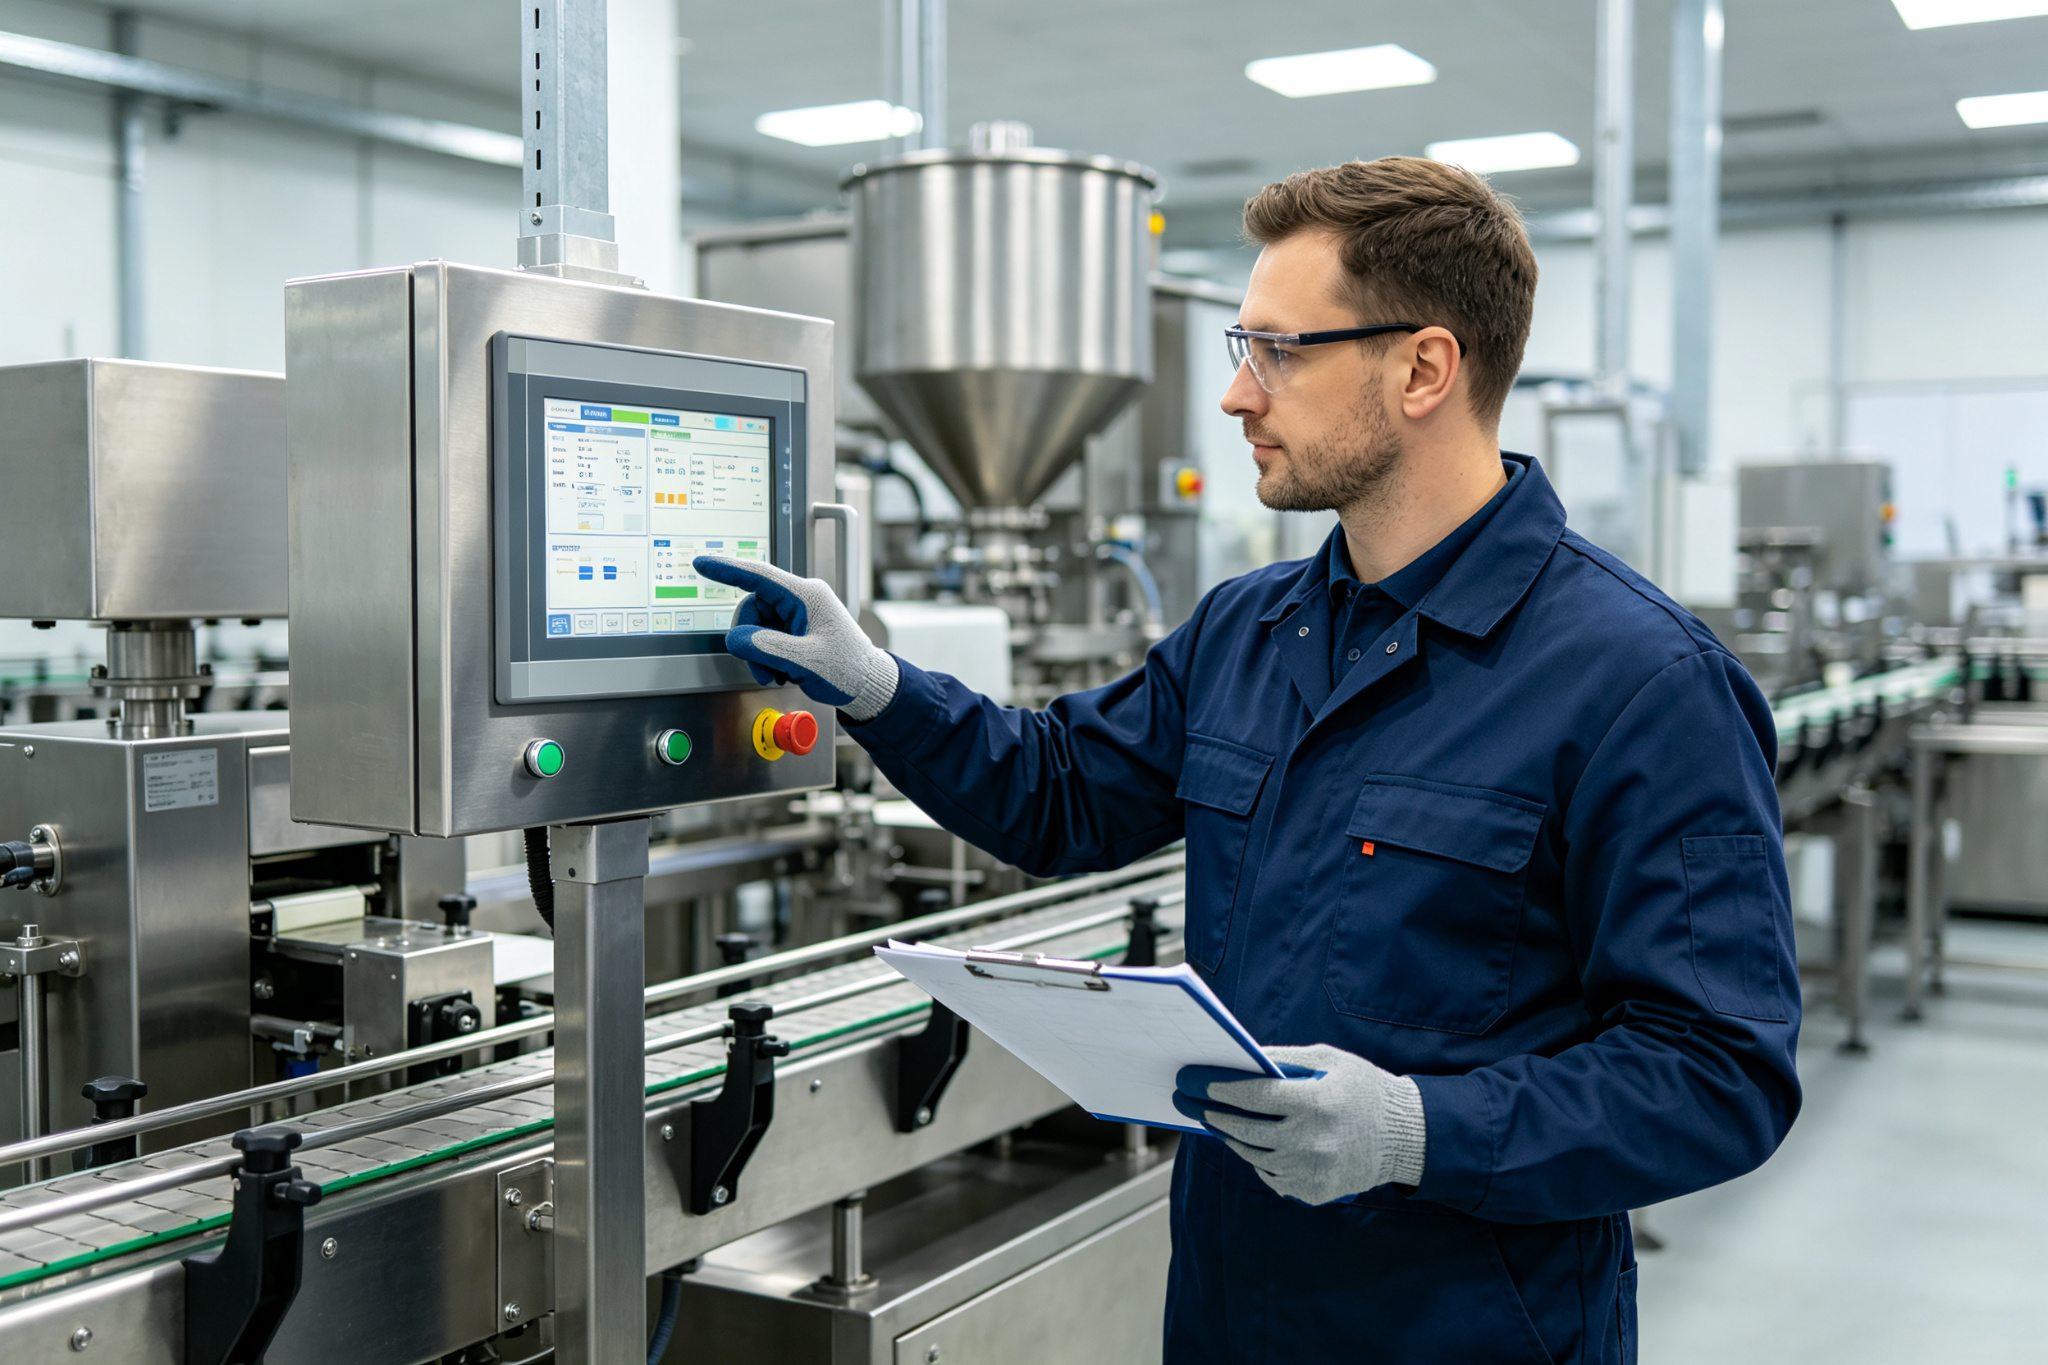
Konserwacja miesięczna
Czynności miesięczne wymagają zatrzymania maszyny i często zdjęcia osłon.
- Skontroluj łożyska i prowadnice liniowe. Sprawdź wyczuwalny luz i nasłuchuj odgłosów pod obciążeniem. Łożysko liniowe z luzem powoduje błędy pozycjonowania, których nie naprawi żadne czyszczenie.
- Sprawdź stan szafy elektrycznej. Potwierdź, że wentylatory i filtry są czyste, drzwi szczelne, a szafa się nie przegrzewa. Przegrzana szafa szybko postarza elektronikę.
- Skontroluj łańcuchy, koła łańcuchowe i lamele przenośnika. Szukaj rozciągnięcia łańcucha i zużycia kół; zużyty łańcuch przeskakuje i powoduje błędy podziałki produktu.
- Sprawdź osprzęt przenoszenia produktu. Sprawdź zużycie popychaczy, zabieraków, przyssawek i prowadnic grupujących; to właśnie te części mają bezpośredni kontakt z produktem.
- Przejrzyj rejestr alarmów. Wyciągnij historię alarmów z HMI i szukaj powtarzających się wzorców. Usterka pojawiająca się dwa razy w tygodniu to wizyta serwisowa, która czeka na zaplanowanie.
Konserwacja i kalibracja kwartalna
Przy pracach kwartalnych do gry wchodzą pomiary i kalibracja.
- Skalibruj czujniki temperatury i regulatory. W zgrzewarkach i tunelach termokurczliwych porównaj wskazania termopar z sondą wzorcową. Czujnik z dryfem wskazujący zbyt wysoką temperaturę pozwala regulatorowi przegrzać folię. Czujniki poza tolerancją należy skalibrować ponownie lub wymienić.
- Sprawdź obwody bezpieczeństwa. Sprawdź, czy każdy wyłącznik awaryjny i blokada osłony faktycznie odcinają zasilanie zgodnie z projektem. W większości zakładów objętych regulacjami jest to również wymóg audytowy.
- Sprawdź stan napędów serwo i przekładni. Nasłuchuj hałasu, sprawdź wycieki oleju i przejrzyj temperatury silników w okresie pracy. Napędy serwo rzadko padają nagle — najpierw przez miesiące sygnalizują problem.
- Dokręć elementy złączne i sprawdź uziemienie. Wibracje luzują śruby w ciągu miesięcy; kwartalna kontrola momentu dokręcenia krytycznych mocowań zapobiega rozjeżdżaniu się ustawienia.
Coroczny przegląd główny
Czynności roczne to przeglądy pogłębione, dopasowane do planowanego postoju świątecznego.
- Wymieniaj części zużywające się zapobiegawczo. Wymieniaj pasy, przewody i zestaw drutów zgrzewających po zalecanym czasie eksploatacji, a nie po awarii — w oknie, w którym linia i tak stoi.
- Skontroluj i wyczyść szafę sterowniczą od wewnątrz. W ciągu roku do szaf przedostaje się pył i chłodziwo; wyczyść styki i sprawdź, czy każda złączka jest dobrze osadzona.
- Przejrzyj i zaktualizuj zapas części zamiennych. Skonfrontuj ubiegłoroczne rzeczywiste awarie z listą magazynową. Część, której nigdy nie potrzebowano, można ograniczyć, a część zamawianą awaryjnie należy dopisać do zapasu.
- Skalibruj ponownie całą linię. Ustaw ponownie przenośniki, sprawdź podziałkę produktu i potwierdź, że receptury przezbrojenia nadal wczytują się prawidłowo po roku modyfikacji.
- Zleć dostawcy przegląd roczny, jeśli umowa serwisowa przewiduje taką usługę — dostawca zna historię maszyny i wskaże punkty wymagające szczególnej uwagi. Świeże spojrzenie na maszynę wychwyci to, czego Państwa załoga nauczyła się nie zauważać.
Typowe tryby awarii i czynności konserwacyjne, które im zapobiegają
Warto wiedzieć, czemu się zapobiega. Słabe lub nieszczelne zgrzewy wynikają ze zużytej taśmy PTFE, niewspółosiowości szczęk lub odchylenia temperatury. Zatory zwykle powodują zabrudzone czujniki, wyrobione prowadnice lub zmieniony naciąg pasa. Błędy pozycjonowania wynikają z luzu na łożyskach liniowych lub rozciągniętego łańcucha. Nieprawidłowe cięcie wskazuje na zużytą klingę lub przesunięte pasowanie. Znając związek objawu z przyczyną, można skrócić harmonogram konserwacji do działań, które naprawdę zapobiegają konkretnym awariom, i przestać poświęcać czas na czynności, które niczego nie zmieniają.
Prowadź prosty rejestr awarii obok rejestru konserwacji. Przy każdej naprawie zapisuj, co się zepsuło, ile godzin przepracował element i jaki objaw pojawił się pierwszy. Po roku taki rejestr wskaże, które części zużywające się wymagają krótszych interwałów, a które są serwisowane nadmiernie. Harmonogram konserwacji powinien być dokumentem żywym, dostrajany na podstawie własnych danych, a nie bezrefleksyjnie przepisany z instrukcji.
Przeszkol zespół, który wykonuje te prace
Harmonogram na papierze jest bezużyteczny, jeśli operatorzy i technicy, którzy mają go realizować, nigdy nie zostali przeszkoleni. Zaplanuj szkolenie przy uruchomieniu i włącz do niego obsługę oraz utrzymanie ruchu. Pokaż, gdzie znajdują się punkty smarowania, jak sprawdzić napięcie pasa i jak odczytać rejestr alarmów z HMI. Ustal jedną osobę odpowiedzialną za harmonogram i podpis przy każdej wykonanej czynności. Prosty, widoczny arkusz przy maszynie działa lepiej niż rozbudowany system, z którego nikt nie korzysta.
Budowa harmonogramu: według motogodzin, nie tylko według kalendarza
Maszyny wysokowydajne zużywają się różnie w zależności od cyklu pracy. Linia pracująca na trzy zmiany zużywa się znacznie szybciej niż ta sama linia na jednej zmianie. Dlatego harmonogram oparty wyłącznie na kalendarzu z czasem się rozjeżdża. Liczba motogodzin i cykli z HMI to lepsza podstawa: po przekroczeniu progu maszyna sama przypomina o przeglądzie. Przelicz interwały na motogodziny, a kalendarz pozostaw jako zabezpieczenie dla linii pracujących rzadko.
Części zamienne jako warunek sprawnej konserwacji
Harmonogram bez części zamiennych to plan oczekiwania na dostawę. W magazynie trzymaj te elementy zużywające się, które rzeczywiście zawodzą — listwy zgrzewające, druty zgrzewające, taśmę PTFE, paski napędowe, przyssawki, bezpieczniki i typowe czujniki. Ustal minimalny poziom zapasu i uzupełniaj go przy każdym zużyciu. Części, które psują się rzadko, wystarczy mieć w katalogu dostawcy z potwierdzonym czasem dostawy, zamiast zamrażać w nich kapitał. kalkulacji całkowitego kosztu posiadania automatycznych linii pakujących, ponieważ przestoje i koszt części to dwie z największych pozycji w całym cyklu życia. W części dotyczącej pakowania termokurczliwego polecamy nasz poradnik rozwiązywania problemów z zgrzewarkami termokurczliwymi wymienia części zużywające się, na które trzeba uważać w zgrzewarkach i tunelach.
Jak przełożyć to na urządzenia SunAura Packaging Machines
SunAura Packaging Machines dostarcza każdą maszynę z instrukcją obsługi i konserwacji, oznaczoną tabelą smarowania oraz listą zalecanych części zamiennych. Podany harmonogram to ogólne ramy; dokładne interwały i numery części znajdują się w instrukcji Państwa maszyny. W urządzeniach serwo, takich jak kartoniarka serwo, HMI raportuje czas pracy i historię alarmów, dzięki czemu harmonogram wynika z rzeczywistego wykorzystania. W pakowarkach przepływowych, takich jak pakowarka przepływowa z pięcioma serwonapędami, cotygodniowej kontroli podlegają tor folii i zespół zgrzewający. W paletyzacji na końcu linii z robot paletyzujący współpracujący, uwaga przenosi się na prowadzenie przewodów, oprzyrządowanie i skanery bezpieczeństwa. Niezależnie od miejsca maszyny w linii zasada pozostaje ta sama: kontroluj, czyść, smaruj, reguluj i wymieniaj zgodnie z zapisanym harmonogramem.
Gdy linia jest rozbudowywana lub modyfikowana, nowe urządzenia należy włączyć do programu konserwacji od pierwszego dnia; nasz poradnik dotyczący integracji nowych maszyn pakujących z istniejącymi liniami produkcyjnymi wyjaśnia, dlaczego takie przekazanie ma znaczenie. Przy doborze nowej maszyny obciążenie konserwacją jest kryterium zakupowym, a nie dodatkiem do niego — poradnik kupującego kartoniarki dla producentów farmaceutycznych i kosmetycznych wprost wskazuje kwestie dostępu serwisowego i wsparcia częściami zamiennymi.
Jednostronicowy kalendarz konserwacji do wdrożenia od zaraz
- Codziennie: oględziny, czyszczenie strefy zgrzewania, test wyłącznika awaryjnego, odwodnienie filtra powietrza, zapis alarmów.
- Co tydzień: smarowanie, kontrola pasów, przegląd taśmy PTFE i czujników, kontrola wahacza.
- Co miesiąc: przegląd łożysk i prowadnic, czyszczenie wentylatorów szafy, analiza rejestru alarmów.
- Co kwartał: kalibracja termopar, testy obwodów bezpieczeństwa, kontrola stanu napędów serwo.
- Co rok: wymiana części zużywających się, gruntowne czyszczenie szafy, uzupełnienie zapasu części, ponowne ustawienie linii.
Konserwacja zapobiegawcza zamienia linię pakującą ze źródła niespodzianek w przewidywalny majątek. To nie jest efektowna praca, ale na linii wysokowydajnej decyduje o tym, czy plan wysyłek zostanie dotrzymany, czy trzeba będzie tłumaczyć opóźnione zamówienie. SunAura Packaging Machines wspiera klientów instrukcjami, częściami zamiennymi oraz serwis posprzedażowy; aby otrzymać kopię zalecanego harmonogramu dla swojej maszyny lub omówić umowę serwisową, skontaktuj się z naszym zespołem przez stronę kontaktową.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
Pełny profil ›