

La maggior parte dei progetti di macchine confezionatrici non parte da un sito verde. Parte da una fabbrica già in produzione. Una nuova astucciatrice, una confezionatrice flow pack più veloce, un aggiuntivo fardellatore con film termoretraibile o un robot collaborativo di pallettizzazione arriva in banchina accanto a una linea che lavora da anni, e la parte difficile non è comprare la macchina: è farla dialogare con quella che avete già. La scarsa integrazione è la ragione più frequente per cui una macchina nuova e valida rende meno dopo l’installazione. Questa guida spiega come integrare nuove macchine confezionatrici nelle linee di produzione esistenti senza ritardi di mesi né colli di bottiglia permanenti.
SunAura Packaging Machines installa regolarmente nuovi impianti accanto a linee vecchie di decenni, e i progetti che filano lisci condividono una fase di ingegneria preliminare rigorosa. I progetti che si arenano hanno un’abitudine in comune: trattare la nuova macchina come un acquisto isolato invece che come un nodo di un sistema esistente.
Perché i progetti di integrazione falliscono
Raramente il fallimento si presenta come «la macchina è rotta». Si presenta così: la nuova linea funziona benissimo da sola ma, una volta collegata alla vecchia, non raggiunge mai la velocità obiettivo. Il prodotto arriva storto da un trasportatore a monte, i segnali di controllo non si sincronizzano, la linea non ha spazio per l’accumulo, oppure la vecchia macchina non riesce ad alimentare abbastanza in fretta. Non sono difetti del nuovo impianto: sono difetti d’interfaccia che andavano intercettati prima di costruire la macchina. La soluzione è ingegneria anticipata, non cerotti a posteriori.
Passo 1: analizzare la linea esistente prima di scrivere qualsiasi specifica
L’integrazione comincia da un’analisi spietata di ciò che esiste già. Prima di progettare la nuova macchina, documentate lo stato attuale: quali macchine lavorano in sequenza, le altezze di ingresso e uscita, velocità e tempi, il modo in cui i prodotti passano da una all’altra, lo spazio a terra disponibile e le infrastrutture elettriche e pneumatiche esistenti. Filmate la linea in funzione. Cronometrate ogni passaggio di mano. Annotate ogni punto in cui i prodotti sono già al limite: sono esattamente i punti che la nuova macchina metterà sotto stress.
Questa analisi è il risultato più prezioso del progetto. Vi dice se la nuova macchina ci starà davvero, fisicamente e operativamente. Se la riempitrice a monte non riesce a produrre più di quanto la nuova confezionatrice consumi, comprare una confezionatrice con il doppio della velocità nominale vi regala solo tempo morto. Leggete la nostra guida di accompagnamento sul costo totale di possesso delle linee di confezionamento automatiche perché le ipotesi di integrazione alimentino il business case, non solo il layout.
Passo 2: definire con precisione l’interfaccia meccanica
Le macchine non si sposano per i più piccoli disallineamenti meccanici. Specificate l’interfaccia con lo stesso rigore che chiederebbe un progettista meccanico:
- Altezza di trasferimento e piano nastro. Le altezze dei nastri di ingresso e uscita devono coincidere entro pochi millimetri; un prodotto che cade o scavalca un dislivello si inceppa o si disallinea.
- Geometria di trasferimento del prodotto. Il prodotto viene spinto, prelevato o passato su un dito trasportatore? Replicate il metodo esistente a monte e a valle, oppure progettate un trasportatore ponte che lo faccia.
- Distanza e passo. I prodotti devono arrivare alla nuova macchina con il passo corretto. Se l’impianto a monte scarica i prodotti a gruppi, serve un separatore o un tavolo di accumulo prima dell’ingresso.
- Ingombro e accessibilità. Verificate che la nuova macchina stia nello spazio disponibile, con margine per la manutenzione, il cambio bobina o film e il movimento degli operatori. Una macchina installata con quindici centimetri di luce non si può manutenere.
- Orientamento. Verificate che il prodotto entri ed esca nell’orientamento atteso dalla nuova macchina; ruotare un prodotto di 90 gradi a metà linea è un retrofit semplice se previsto e impossibile se non lo è.
Passo 3: progettare la sincronizzazione elettrica e dei controlli
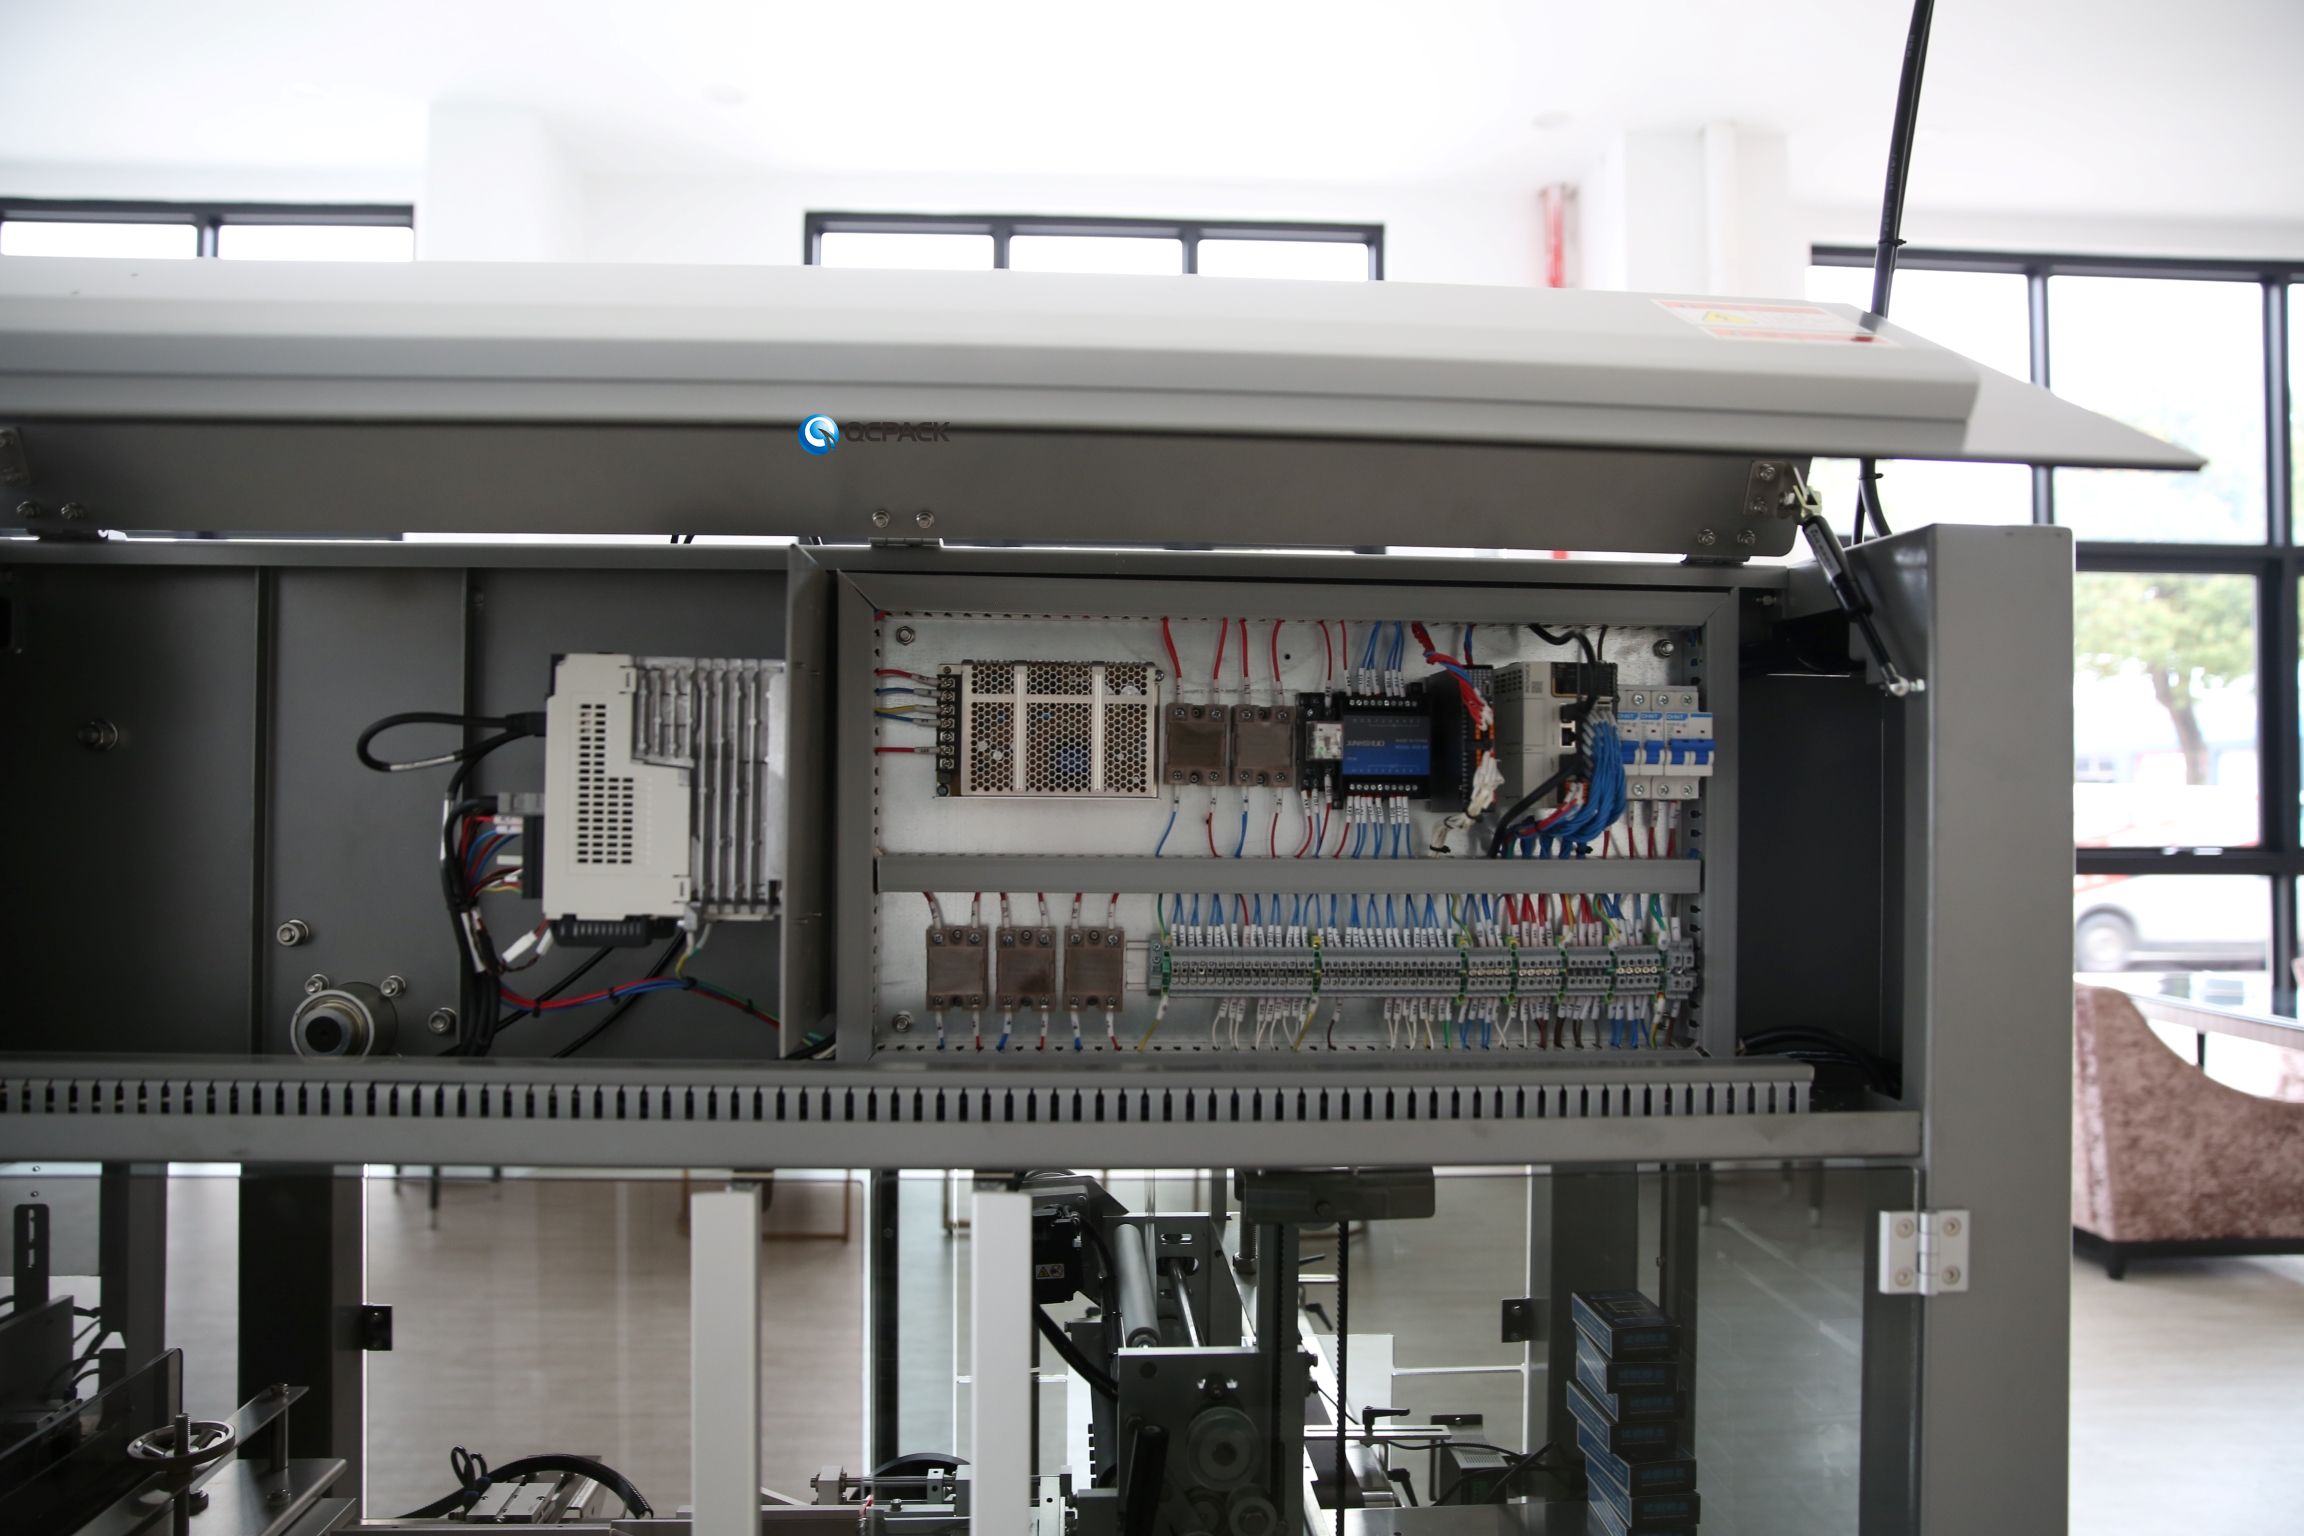
Qui i progetti di integrazione vivono o muoiono. Due macchine sono davvero integrate solo quando i loro sistemi di controllo si scambiano i segnali giusti al momento giusto.
Segnali I/O cablati
Come minimo le macchine devono comunicare: «sono pronta», «sto lavorando», «ho un guasto», «sto per fermarmi», «il mio accumulo è pieno». Quando la macchina a monte rileva un guasto, quella a valle deve rallentare o fermarsi in modo controllato; quando quella a valle si blocca, quella a monte non deve continuare ad alimentare prodotto in un inceppamento. Specificate in anticipo questi segnali di sincronizzazione e il cavo tra i quadri. Una macchina nuova che va a tutta velocità senza sapere cosa fa la vecchia riempie l’area di prodotto in pochi secondi.
Rete e protocollo
Le macchine moderne parlano fieldbus o Ethernet industriale: EtherNet/IP, PROFINET, Modbus o OPC UA. Verificate che il controllore della nuova macchina parli lo stesso protocollo del vostro PLC esistente, oppure mettete a budget un gateway. Non date per scontato che due macchine di fornitori diversi si capiscano in modo nativo. Se la vostra fabbrica usa un MES o uno SCADA, definite quali dati la nuova macchina deve pubblicare: conteggio, velocità, codici di guasto, OEE e serializzazione a livello di confezione dove applicabile. Le macchine SunAura Packaging Machines sono specificate per esporre OPC UA e I/O standard, così si inseriscono nella maggior parte delle architetture esistenti.
Integrazione della sicurezza
I circuiti di sicurezza non si fondono da soli. Quando due macchine diventano una linea, i loro funghi di emergenza, ripari e barriere fotoelettriche vanno integrati in un’unica logica di arresto sicuro. Un integratore qualificato dei controlli deve verificare che la linea combinata rispetti la direttiva macchine; non lasciate mai che gli interblocchi di sicurezza della nuova macchina funzionino in modo indipendente dalla linea esistente.
Passo 4: pianificare accumulo e tampone
Le linee partono e si fermano a velocità diverse. Senza capacità di accumulo, un breve arresto su una macchina si propaga all’istante a tutta la linea. Inserite tra le macchine un tavolo di accumulo o un trasportatore tampone dimensionato per assorbire il più lungo micro-arresto prevedibile dell’impianto a monte. Le linee sotto-tamponate sono fluide sulla carta e scattano nella realtà. Quelle sovra-tamponate sprecano spazio e denaro. Dimensionate sulla frequenza misurata dei micro-arresti, non su una stima.
Passo 5: standardizzare il flusso di lavoro per operatori e manutenzione
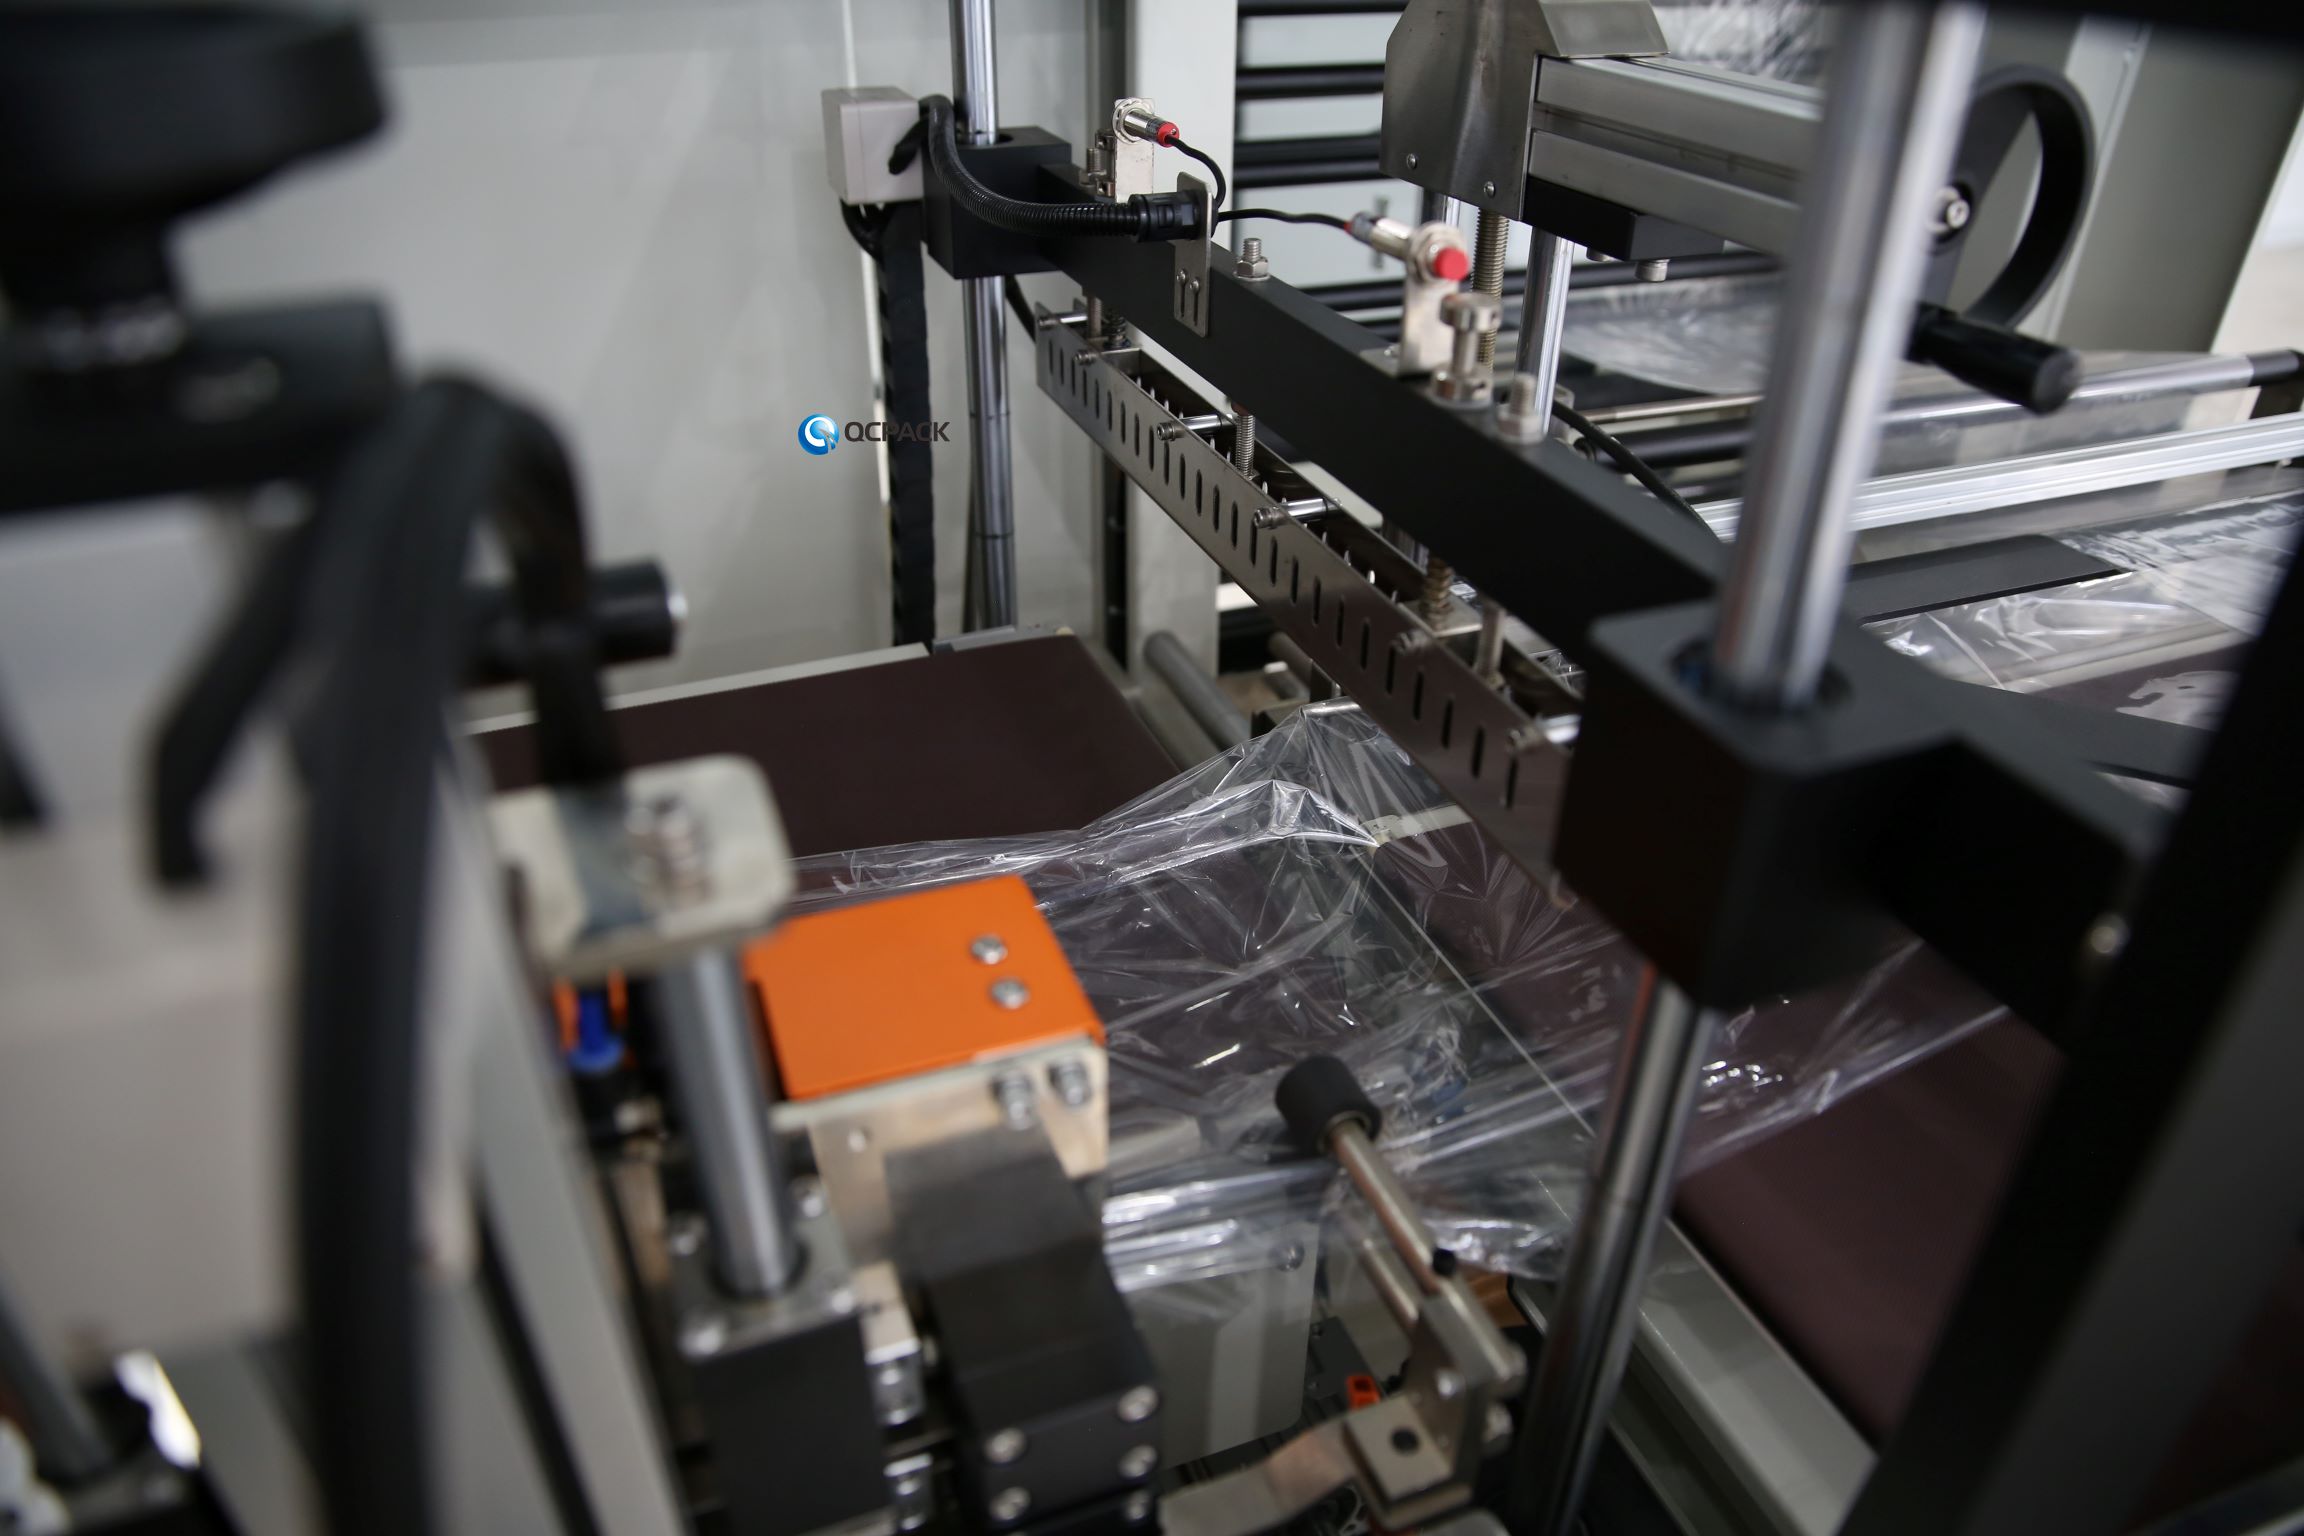
Una macchina nuova con un HMI del tutto diverso, un altro metodo di cambio formato e una logica ricambi diversa va contro il team esistente. Dove possibile, scegliete impianti il cui sistema ricette, le cui protezioni e i punti di lubrificazione coincidono con ciò che gli operatori già conoscono. Se la macchina nuova deve essere diversa — per esempio un’astucciatrice servo in una linea di confezionatrici meccaniche — inserite la formazione nel piano progetto, non come ripensamento. Operatori non formati sulla logica di sincronizzazione fermano l’intera linea a ogni minimo allarme della nuova macchina.
Passo 6: avviare per fasi, non con un salto solo
Correre alla produzione piena il primo giorno è il modo in cui i progetti di integrazione vanno alla deriva. Procedete per fasi:
- Disimballaggio e test della singola macchina. Fate girare la nuova macchina da sola, fuori linea, per dimostrare che rispetta la specifica sul vostro prodotto.
- Prova a vuoto. Collegatela alla linea ma senza prodotto reale; verificate segnali di sincronizzazione e logica di stop/start.
- Prova a bassa velocità con prodotto. Fate girare prodotto reale a metà velocità; osservate passaggi di mano, accumulo e logica di scarto.
- Salita alla velocità obiettivo. Portate alla velocità di progetto e mantenete: verificate che tutta la linea, non solo la macchina nuova, la sostenga.
- Prova di cambio formato. Eseguite un cambio prodotto reale dall’inizio alla fine; è ciò che fa emergere i problemi d’interfaccia nascosti dalla produzione a SKU unico.
Ogni fase ha un criterio di accettazione chiaro. Non passate alla successiva finché la precedente non è confermata. Per le linee farmaceutiche regolamentate queste fasi corrispondono alla documentazione IQ/OQ: inseritele nei criteri di accettazione fin dall’inizio.
Passo 7: programmare l’installazione su una finestra produttiva realistica
Un’integrazione richiede che la linea esistente si fermi, almeno in parte. Quella finestra è un progetto a sé. Un’installazione frettolosa in un unico fine settimana lungo quasi sempre fallisce; le interfacce che richiedono quattro giorni non si comprimono in uno. Pianificate l’arresto in un periodo di bassa domanda, preparate in anticipo macchina e materiali, e assicuratevi che elettricista, ingegnere dei controlli e squadra meccanica siano programmati e disponibili prima che si allenti il primo bullone. Prevedete un margine di contingenza di almeno il 25% sul programma di installazione e definite una configurazione manuale o temporanea di riserva, così che la linea possa spedire prodotto se la messa in servizio slitta. Documentate ogni modifica alla linea esistente sui disegni as-built il giorno stesso in cui la fate: un cablaggio rifatto e non documentato, scoperto sei mesi dopo, è un incubo per la manutenzione.
Tre trappole d’interfaccia che ricorrono in quasi ogni progetto
L’esperienza mostra che i tre disallineamenti seguenti costano di più. Primo, disallineamento del passo prodotto: la nuova macchina si aspetta prodotti distanziati ma riceve un flusso irregolare e casuale da un nastro usurato a monte. Il rimedio è un separatore o un accumulo prima dell’ingresso, previsto in fase di analisi. Secondo, disallineamento della logica di guasto: la nuova macchina si ferma all’istante per un difetto minore mentre quella a monte continua, ammassando prodotto nella zona morta. Il rimedio è la sincronizzazione I/O descritta sopra, verificata nella prova a vuoto. Terzo, disallineamento di consumabili e ricambi: film, cinghie o sensori della nuova macchina non sono nel sistema acquisti dello stabilimento, così il primo guasto aspetta un ordine. Caricate i consumabili nella distinta base prima della messa in servizio, non durante un fermo. Nominare questi tre punti nella riunione di avvio li previene.
Passo 8: fissare aspettative realistiche su OEE e capacità produttiva
Una macchina nuova raramente porta l’intera linea alla sua velocità di targa. La linea è veloce quanto il suo nodo più lento. Se la riempitrice a monte è il collo di bottiglia, aggiungere a valle una macchina più veloce non migliora nulla finché non si interviene sulla riempitrice. Misurate la capacità reale e sostenuta della linea integrata su una settimana rappresentativa e pianificate sul collo di bottiglia effettivo, non sulla velocità da brochure della nuova macchina. Le decisioni d’acquisto di un’astucciatrice nella nostra guida all’acquisto di astucciatrici per produttori farmaceutici e cosmetici vanno prese sulla stessa analisi del collo di bottiglia.
Il ruolo di SunAura Packaging Machines
Il rischio di integrazione cala bruscamente quando un unico fornitore progetta tutta l’interfaccia. SunAura Packaging Machines costruisce linee complete — confezionatrici flow pack, astucciatrici, fardellatori con film termoretraibile e pallettizzazione di fine linea — così le interfacce meccaniche, elettriche e di controllo sono progettate come un solo sistema invece di essere accordate in cantiere. Per un ambito chiavi in mano consultate la panoramica soluzioni di confezionamento e il catalogo prodotti completo. Esempi di automazione di fine linea sono un robot collaborativo di pallettizzazione che si cala sull’uscita di una sigillatrice per cartoni esistente con modifiche minime, e un imballatore robotizzato a 2 assi progettato per sincronizzarsi con le astucciatrici a monte. Per termoretrazione e fardellatura, una confezionatrice termoretraibile con sigillatura laterale automatica si integra senza problemi dopo un trasportatore di raggruppamento.
Una volta che la nuova macchina è in produzione, proteggete l’integrazione con una routine di cura metodica: il nostro programma di manutenzione preventiva per macchine confezionatrici ad alta velocità impedisce che sincronizzazione e meccanica degradino. E poiché una vecchia macchina inaffidabile mina anche il migliore dei nuovi impianti, tenete a portata di mano le basi della diagnostica: la nostra guida alla risoluzione dei guasti delle confezionatrici termoretraibili tratta a fondo il lato termoretrazione.
Breve checklist di integrazione
- Analizzate e filmate la linea esistente; cronometrate ogni passaggio di mano.
- Confermate per iscritto altezza di trasferimento, passo, orientamento e ingombro.
- Specificate in anticipo I/O di sincronizzazione, protocollo di rete e integrazione di sicurezza.
- Dimensionate l’accumulo sulla frequenza misurata dei micro-arresti.
- Pianificate la formazione di operatori e manutentori prima della messa in servizio.
- Avviate in cinque fasi con criteri di accettazione, chiudendo con un cambio formato reale.
- Misurate la capacità della linea integrata su una settimana rappresentativa; trovate il collo di bottiglia reale.
- Consegnate alla manutenzione disegni as-built completi, liste segnali e distinta ricambi prima che il fornitore vada via.
Integrare nuove macchine confezionatrici in una linea esistente è tanto un esercizio di ingegneria e project management quanto un acquisto. L’analisi preliminare e la specifica d’interfaccia sono il terreno su cui i progetti si vincono o si perdono. Coinvolgete il fornitore in quella fase presto: prima che la macchina sia costruita, non dopo che è arrivata. Una linea ben integrata lavora come una sola macchina; una linea integrata male lavora come cinque macchine che si fanno la guerra. La differenza si decide quasi interamente nelle prime due settimane di ingegneria, non in reparto durante il montaggio. I team che sottovalutano questa fase vedono regolarmente la messa in servizio slittare da giorni a settimane.
Condividete il layout di linea e il flusso di prodotto con il team di ingegneria SunAura Packaging Machines tramite la pagina contatti, e progetteremo l’interfaccia perché la nuova macchina diventi parte di una linea fluida, non un’isola di frustrazione.

David leads our case sealing and cartoning engineering team. Over 14 years he has specified, installed and commissioned hundreds of random-size case sealers, top- and side-loading cartoners, and automatic case packers for food, household and industrial product lines. He writes buying guides and troubleshooting articles around seal quality, tape and hot-melt glue selection, and carton throughput limits.
Vedi biografia completa ›