

A maioria dos projetos de máquinas de embalagem não começa em um terreno limpo. Eles começam em uma fábrica que já está operando. Uma nova cartonadeira, uma flow wrapper mais rápida, uma encapadora shrink adicional, ou um robô colaborativo de paletização chega em uma doca de descarga ao lado de uma linha que está em produção há anos, e a parte difícil não é comprar a máquina — é fazê-la conversar com a que você já tem. Integração ruim é a razão mais comum pela qual uma máquina nova capaz tem desempenho inferior após a instalação. Este guia explica como integrar novo maquinário de embalagem às linhas de produção existentes da fábrica sem um atraso de vários meses ou um gargalo permanente.
A SunAura Packaging Machines instala regularmente equipamentos novos ao lado de linhas com décadas de operação, e os projetos que correm bem compartilham uma fase de engenharia de frente disciplinada. Os projetos que emperram compartilham um hábito: tratar a nova máquina como uma compra independente em vez de um nó em um sistema existente.
Por que projetos de integração falham
A falha raramente aparece como “a máquina está quebrada”. Ela aparece como a nova linha rodando perfeitamente por si só mas nunca atingindo a velocidade alvo uma vez conectada à antiga. O produto chega enviesado de um transportador upstream, os sinais de controle não fazem handshake, a linha fica sem espaço para buffer de acumulo, ou a máquina antiga não alimenta rápido o suficiente. Estes não são defeitos no equipamento novo; são defeitos de interface que deveriam ter sido captados antes da máquina ser construída. A correção é engenharia front-loaded, não curativos após o fato.
Passo 1: Audite a linha existente antes de especificar qualquer coisa
A integração começa com uma auditoria de olhos frios do que já existe. Antes da nova máquina ser projetada, documente o estado atual: quais máquinas rodam em sequência, suas alturas de alimentação e descarga, sua velocidade e sincronismo, a forma como os produtos são transferidos entre elas, o espaço de piso disponível, e a infraestrutura elétrica e pneumática existente. Filme a linha em operação. Cronometre as transferências. Anote cada lugar onde os produtos já estão no limite — esses são os lugares onde a nova máquina vai expor.
Esta auditoria é o deliverable mais valioso do projeto. Ela te diz se a nova máquina vai realmente caber, física e operacionalmente. Se o envase upstream não consegue produzir mais rápido do que o novo encapador consome, comprar um encapador com classificação duas vezes mais rápida não te compra nada além de tempo parado. Leia nossa orientação complementar sobre custo total de propriedade para linhas de embalagem automáticas para que as premissas de integração alimentem seu business case, não apenas seu layout.
Passo 2: Defina a interface mecânica com precisão
Máquinas deixam de casar pelos menores desencontros mecânicos. Especifique a interface com o mesmo rigor que um engenheiro mecânico exigiria:
- Altura de transferência e nível da correia. As alturas da correia de alimentação e descarga devem casar dentro de alguns milímetros; um produto que cai ou transposiciona sobre uma folga atola ou enviesa.
- Geometria de transferência do produto. O produto é empurrado, pego, ou entregue em uma correia de lâminas? Case com o método upstream e downstream existente, ou projete um transportador ponte que o faça.
- Folga e espaçamento. Os produtos devem chegar à nova máquina com o passo correto. Se o equipamento upstream despeja produtos em aglomerados, você precisa de um separador ou mesa de acumulo antes da alimentação.
- Área de piso e acesso. Confirme que a nova máquina cabe no piso disponível, com espaço para manutenção, troca de rolos ou filme, e movimento do operador. Uma máquina instalada com 15 cm de folga não pode ser atendida.
- Orientação. Confirme que o produto entra e sai na orientação que a nova máquina espera; rotacionar um produto 90 graus no meio da linha é um retrofit fácil se planejado, impossível se não for.
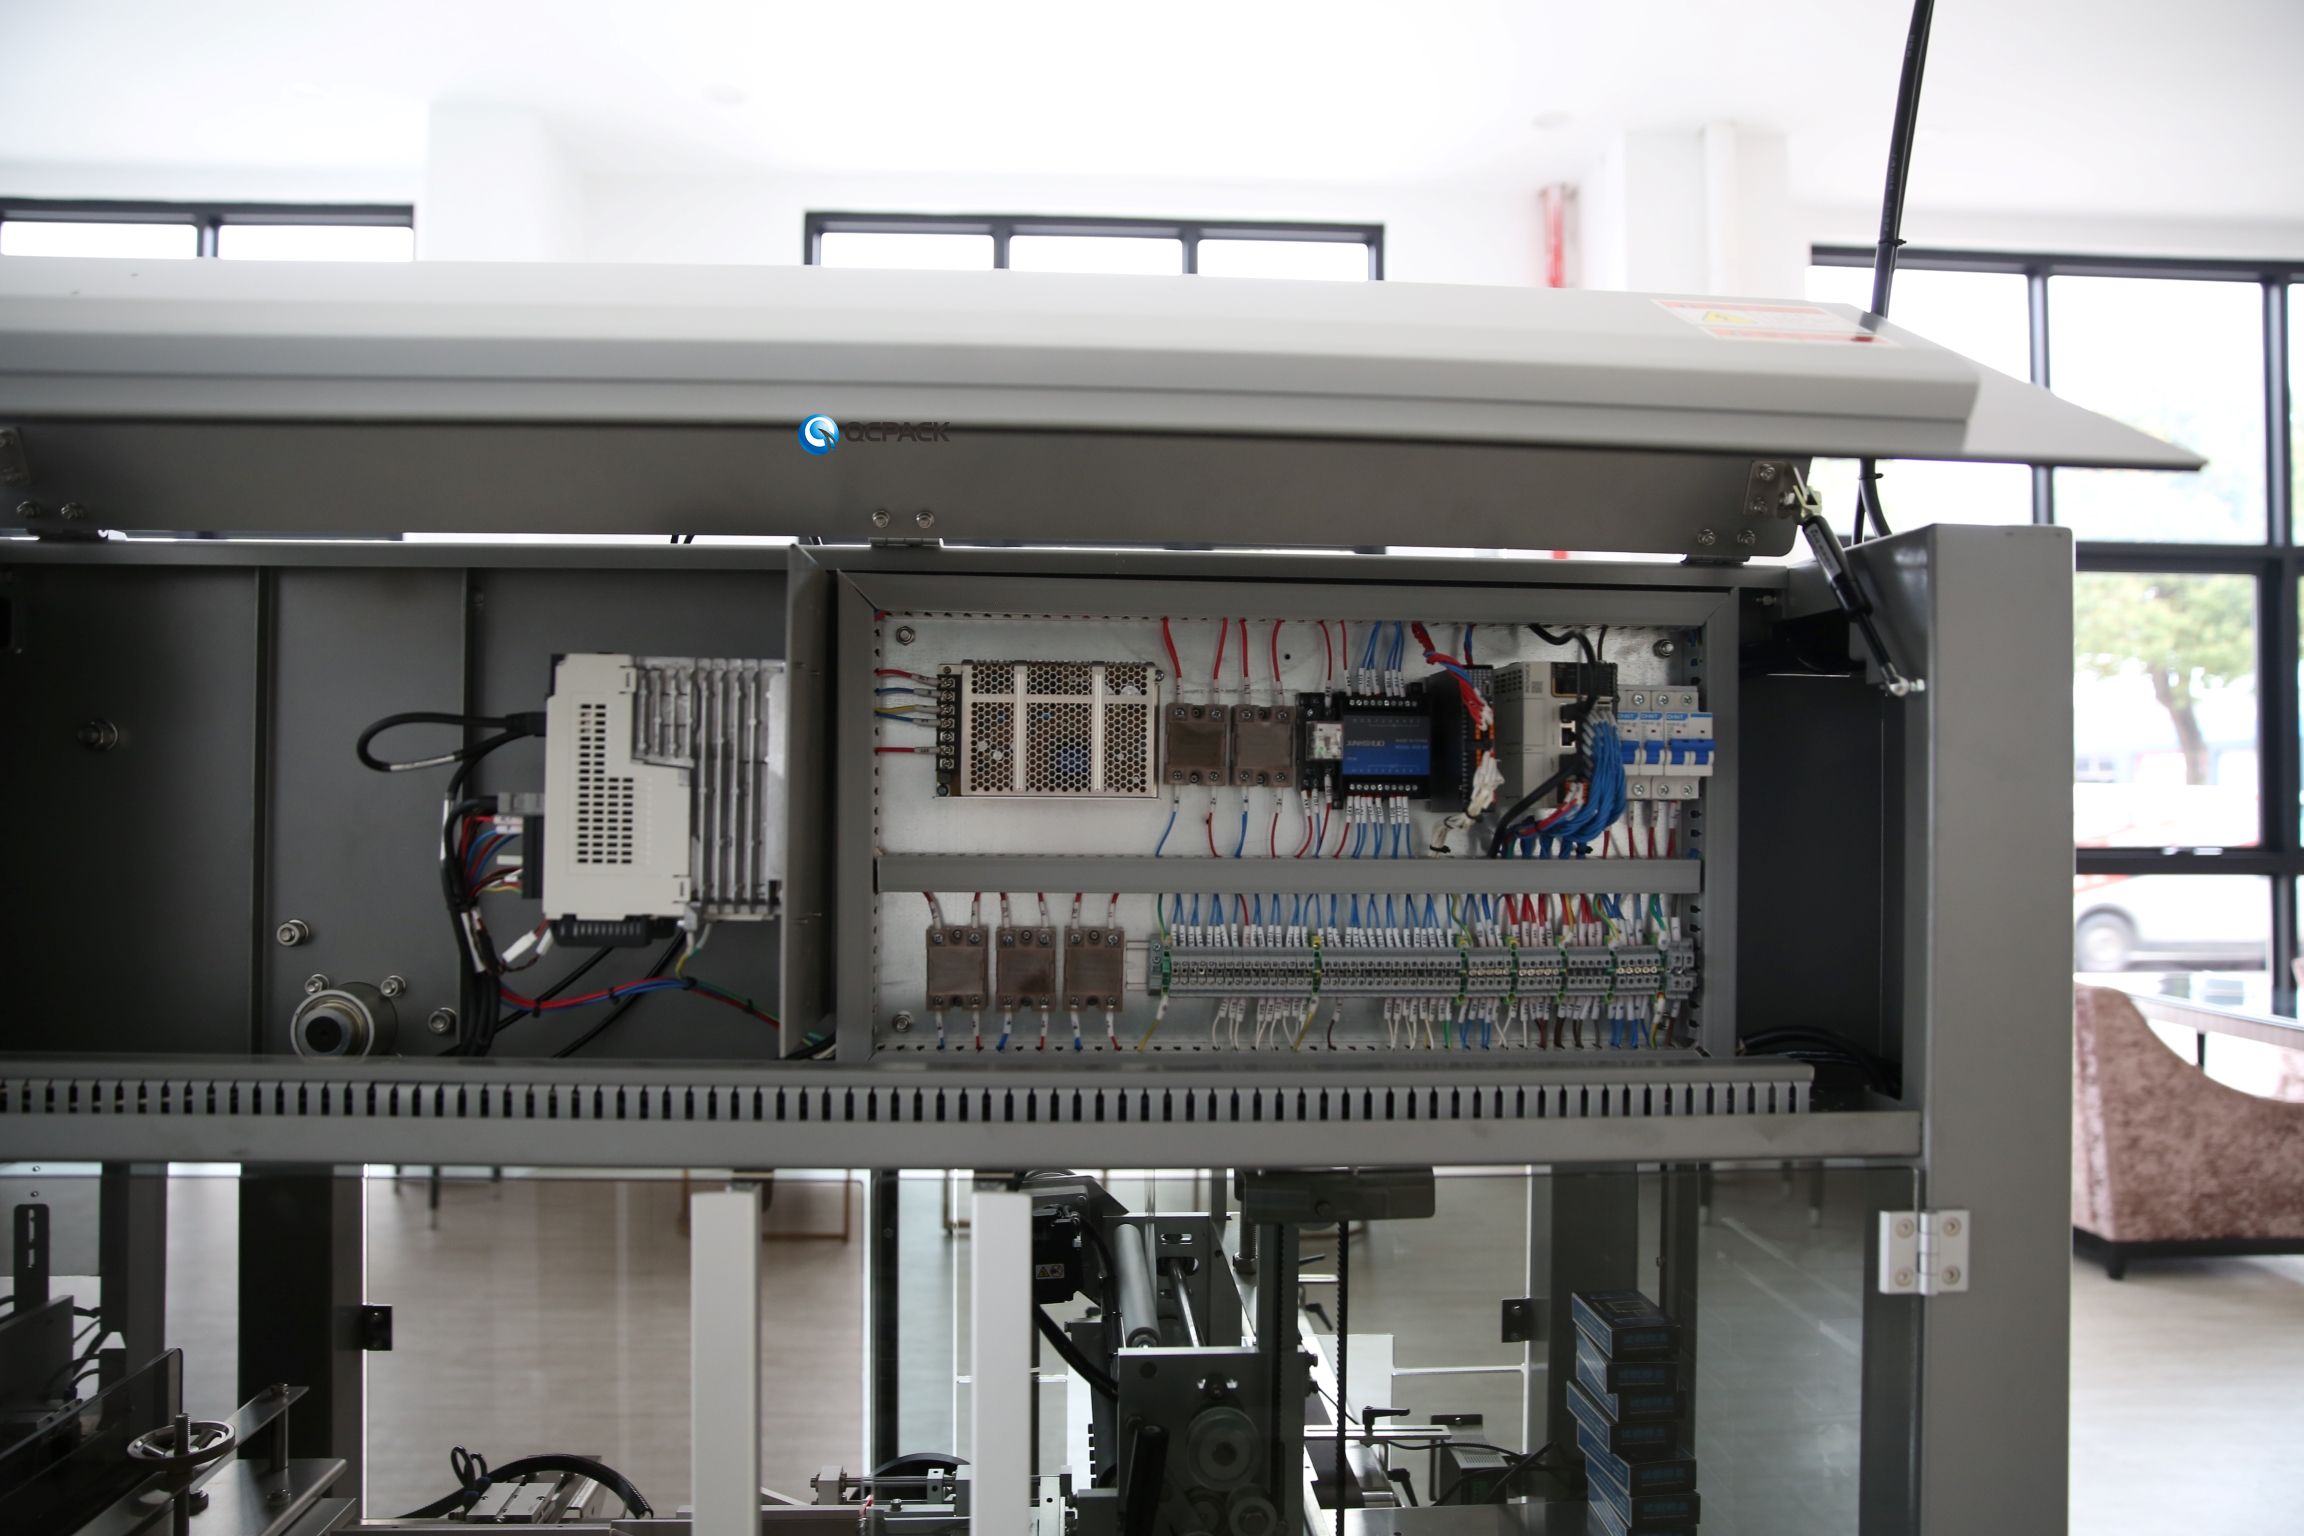
Passo 3: Projete o handshake elétrico e de controles
É aqui que projetos de integração vivem ou morrem. Duas máquinas só estão verdadeiramente integradas quando seus sistemas de controle trocam os sinais certos na hora certa.
Sinais de E/S cabeados
No mínimo, as máquinas precisam se comunicar: “estou pronto”, “estou rodando”, “tenho uma falha”, “estou prestes a parar”, “meu buffer está cheio”. Quando a máquina upstream detecta uma falha, a máquina downstream deve reduzir ou parar de forma controlada; quando a máquina downstream bloqueia, a upstream não deve continuar alimentando produto em um atolamento. Especifique esses sinais de handshake e o cabo entre os gabinetes de controle desde o início. Uma nova máquina que simplesmente roda a toda velocidade independentemente do que a máquina antiga faz vai empilhar produto em segundos.
Rede e protocolo
Máquinas modernas falam fieldbus ou Ethernet industrial — Ethernet/IP, PROFINET, Modbus, ou OPC UA. Confirme que o controlador da nova máquina fala o mesmo protocolo que o seu PLC existente, ou orce um gateway. Não assuma que duas máquinas de fornecedores diferentes vão se comunicar nativamente. Se a sua fábrica usa uma camada MES ou SCADA, defina quais dados a nova máquina deve publicar: contagem, velocidade, códigos de falha, OEE, e serialização a nível de embalagem onde aplicável. As máquinas SunAura Packaging Machines são especificadas para expor OPC UA e E/S padrão para que se encaixem na maioria das arquiteturas existentes.
Integração de segurança
Circuitos de segurança não se fundem automaticamente. Quando duas máquinas se tornam uma linha, seus e-stops, proteções e cortinas de luz devem ser integrados em uma única lógica de parada segura. Um integrador de controles qualificado deve verificar se a linha combinada atende à diretriz de máquinas; nunca deixe os intertravamentos de segurança da nova máquina operarem independentemente da linha antiga.
Passo 4: Planeje buffer e acumulo
Linhas começam e param em taxas diferentes. Sem capacidade de acumulo, uma parada breve em uma máquina se propaga instantaneamente para a linha toda. Inclua uma mesa de acumulo ou transportador buffered entre máquinas dimensionado para atravessar a micro-parada mais longa provável do equipamento upstream. Linhas com buffer insuficiente parecem suaves no papel e tremelam na realidade. Buffer excessivo desperdiça espaço de piso e custo. Dimensionne-o para a sua frequência medida de micro-parada, não para um chute.
Passo 5: Padronize o fluxo de trabalho do operador e da manutenção
Uma nova máquina com um HMI totalmente diferente, um método de troca diferente, e uma lógica de peças de reposição diferente briga com a equipe existente. Onde possível, escolha equipamento cujo sistema de receitas, proteções e pontos de lubrificação estejam alinhados com o que os operadores já conhecem. Se a nova máquina precisa ser diferente — por exemplo, adicionar uma cartonadeira servo a uma linha de encapadoras mecânicas — construa o treinamento no cronograma do projeto, não como uma reflexão tardia. Operadores que não são treinados na lógica de handshake vão parar a linha toda para cada falha mínima na nova máquina.
Passo 6: Comissionamento por fases, não de uma vez
Correr para a produção total no primeiro dia é como projetos de integração saem de controle. Faça o comissionamento por fases:
- Desembalar e testar máquina única. Opere a nova máquina sozinha, fora da linha, para provar que atende à sua especificação no seu produto.
- Dry run. Conecte-a à linha mas opere sem produto real; verifique os sinais de handshake e a lógica de parar/ligar.
- Wet run em baixa velocidade. Opere produto real em meia velocidade; observe as transferências, o acumulo e a lógica de rejeição.
- Evolua para a velocidade alvo. Aumente para a velocidade de projeto e mantenha; confirme que a linha toda, não apenas a nova máquina, a sustenta.
- Rodada de troca. Execute uma troca de produto real de ponta a ponta; isso expõe problemas de interface que a operação single-SKU esconde.
Cada fase tem um portão de aceite claro. Não avance até que a anterior se mantenha. Para linhas farmacêuticas reguladas, essas fases mapeiam para documentação IQ/OQ; construa-as nos critérios de aceite desde o início.
Passo 7: Agende a instalação em torno de uma janela de produção realista
Uma integração exige que a linha existente pare, pelo menos parcialmente. Essa janela é um projeto próprio. Uma instalação apressada em um único longo fim de semana quase sempre falha; as interfaces que levam quatro dias geralmente não podem ser comprimidas em um. Planeje o desligamento para um período de baixa demanda, pré-posicione a máquina e os materiais, e tenha o eletricista, engenheiro de controles e a equipe mecânica agendados e disponíveis antes do primeiro parafuso ser solto. Leve um buffer de contingência de pelo menos 25% no cronograma de instalação, e identifique uma configuração manual ou temporária de fallback para que a linha possa embarcar produto se o comissionamento atrasar. Documente cada modificação na linha antiga nos desenhos as-built no dia em que acontece; uma religação não documentada descoberta seis meses depois é um pesadelo de manutenção.
Três armadilhas de interface que se repetem em quase todo projeto
A experiência mostra que os mesmos três desencontros custam mais. Primeiro, desencontro no passo do produto: a nova máquina espera produtos espaçados uniformemente mas recebe uma alimentação aglomerada e aleatória de uma correia upstream desgastada. A cura é um separador ou acumulador antes da alimentação, especificado na auditoria. Segundo, desencontro na lógica de falha: a nova máquina para instantaneamente em uma falha mínima enquanto a upstream continua rodando, empilhando produto na zona morta. A cura é o handshake de E/S descrito acima, verificado no dry run. Terceiro, desencontro em insumos e peças: o filme, correias ou sensores da nova máquina não estão no sistema de compras da planta, então a primeira falha espera por um pedido de compra. Carregue os insumos no BOM antes do comissionamento, não durante uma quebra. Nomear estes três na reunião de kickoff os previne.
Passo 8: Defina expectativas realistas de OEE e vazão
Uma nova máquina raramente eleva uma linha toda para sua própria velocidade de placa. A linha é tão rápida quanto seu nó mais lento. Se o envase upstream é o gargalo, adicionar uma máquina downstream mais rápida não melhora nada até que o envase seja endereçado. Meça a vazão real e sustentada da linha integrada ao longo de uma semana representativa, e planeje em torno do gargalo real em vez da velocidade de brochura da nova máquina. As decisões de compra de cartonadeiras em nosso guia de compra de cartonadeiras para fabricantes farmacêuticos e cosméticos devem ser feitas contra a mesma análise de gargalo.
Onde a SunAura Packaging Machines se encaixa
O risco de integração cai drasticamente quando o mesmo fornecedor projeta toda a interface. A SunAura Packaging Machines constrói linhas completas — flow wrappers, cartonadeiras, encapadoras shrink, e paletização de final de linha — para que as interfaces mecânicas, elétricas e de controles sejam projetadas como um sistema em vez de casadas no local. Para um escopo turnkey, veja a visão geral de soluções de embalagem e o catálogo de produtos completo. Exemplos de automação de final de linha incluem um robô colaborativo de paletização que cai na descarga de uma seladora de caixas existente com modificação mínima, e uma embaladeira robótica de caixas de dois eixos projetada para fazer handshake com cartonadeiras upstream. Para shrink e fardos, uma encapadora automática de selagem lateral por shrink integra limpamente após um transportador de collation.
Uma vez que a nova máquina está no ar, proteja a integração com uma rotina de manutenção disciplinada; nosso cronograma de manutenção preventiva para equipamentos de embalagem de alta velocidade mantém o handshake e a mecânica de degradar. E porque uma máquina antiga não confiável mina até mesmo uma nova perfeita, mantenha o básico de troubleshooting à mão — nosso guia de troubleshooting de máquina de embalagem heat shrink cobre o lado shrink em profundidade.
Um checklist curto de integração
- Audite e filme a linha existente; cronometre cada transferência.
- Confirme altura de transferência, folga, orientação e área de piso por escrito.
- Especifique handshake de E/S, protocolo de rede e integração de segurança desde o início.
- Dimensionne o acumulo para a sua frequência medida de micro-parada.
- Planeje treinamento de operador e manutenção antes do comissionamento.
- Comissionamento em cinco fases com portões de aceite, terminando em uma troca real.
- Meça a vazão da linha integrada ao longo de uma semana representativa; encontre o gargalo real.
- Entregue os desenhos as-built completos, listas de sinais e BOM de peças de reposição para a manutenção antes do fornecedor sair.
Integrar novo maquinário de embalagem a uma linha existente é um exercício de engenharia e gestão de projetos tanto quanto uma compra. A auditoria de frente e a especificação de interface é onde projetos bem-sucedidos são ganhos e perdidos. Traga o fornecedor para essa fase cedo — antes da máquina ser construída, não depois que ela chega. Uma linha bem integrada roda como uma máquina; uma linha mal integrada roda como cinco máquinas brigando entre si. A diferença é quase inteiramente decidida nas primeiras duas semanas de engenharia, não no chão de instalação. Equipes que subestimam essa fase rotineiramente veem o comissionamento escorregar de dias para semanas.
Compartilhe o layout da sua linha e o fluxo de produtos com a equipe de engenharia da SunAura Packaging Machines pela página de contato, e nós projetaremos a interface para que a nova máquina se torne parte de uma linha suave em vez de uma ilha frustrante.

David leads our case sealing and cartoning engineering team. Over 14 years he has specified, installed and commissioned hundreds of random-size case sealers, top- and side-loading cartoners, and automatic case packers for food, household and industrial product lines. He writes buying guides and troubleshooting articles around seal quality, tape and hot-melt glue selection, and carton throughput limits.
Ver biografia completa ›