

Owijarki termokurczliwe należą do najbardziej produktywnych — i do najbardziej kapryśnych — urządzeń w linii pakującej. Gdy zgrzewarka L, zgrzewarka boczna lub owijarka rękawowa przestaje produkować czysty, pozbawiony zmarszczek, hermetyczny pakunek, cała linia za belownicą zwalnia lub staje. Dla kierowników zakupów, inżynierów zakładowych i kierowników produkcji prowadzących linie spożywcze, napojowe, kosmetyczne lub dóbr domowych, diagnoza usterek owijarki termokurczliwej to umiejętność, która odróżnia dwuminutowy restart od czterogodzinnej paniki.
Ten przewodnik prowadzi przez najczęstsze polowe usterki urządzeń do owijania termokurczliwego, logikę przyczyny źródłowej za każdą i sekwencję naprawy lub regulacji krok po kroku, jaką ekipa utrzymania może podążać przed eskalacją do serwisu SunAura Packaging Machines. Jest napisany dla operatorów i techników, którzy potrzebują diagnozować na podłodze, a nie dla inżyniera sterowania na połączeniu wideo.
Dlaczego usterki obkurczania dominują przestoje linii pakującej
System obkurczania ma trzy ciasno sprzężone podsystemy, które muszą działać w idealnym rytmie: głowica zgrzewająca (tnąca i zgrzewająca folię), przenośnik (przemieszczający wiązkę) i tunel grzewczy (obkurczający folię). Usterka w którymkolwiek z nich objawia się jako wizualna usterka opakowania. W przeciwieństwie do flow wrapperu, gdzie błędna rejestracja pokazuje się jako off-center druk, usterki maszyny obkurczającej są zwykle oczywiste dla oka: zmarszczki, luźne pakunki, spalona folia lub wiązka, która w ogóle się nie obkurcza. To sprawia, że maszyna wygląda na „zepsutą”, podczas gdy w rzeczywistości zwykle jest poza regulacją.
Większość zgłoszeń naprawczych obkurczania, jakie otrzymuje SunAura Packaging Machines, to nie katastrofalne awarie. To stany dryfu: tunel stracił kilka stopni, czas przebywania zgrzewu wysunął się, albo dostawca folii zmienił gatunek bez pasującej zmiany parametrów. Traktowanie ich jako problemów kalibracji, a nie awarii komponentów, to najszybsza droga z powrotem do przepustowości.
Zanim dotkniesz maszyny: bezpieczeństwo i rutyna diagnostyczna
Urządzenia do obkurczania cieplnego niosą trzy niezależne zagrożenia: wysokotemperaturowe elementy grzejne (często 120–180 °C w tunelu), transformatory zgrzewu wysokiego napięcia i ruchome łańcuchy napędu folii. Blokada/tagout, rękawice żaroodporne i czas studzenia co najmniej dziesięciu minut przed otwarciem tunelu są niepodważalne. Nigdy nie sięgaj do tunelu, gdy jest zasilany.
Gdy bezpiecznie, podążaj zdyscyplinowaną pętlą diagnostyczną przed zmianą części:
- Przechwyć usterkę jako próbkę. Zachowaj ostatnie dziesięć złych pakunków w torbie. Objaw — zmarszczki vs dziury vs luźny zgrzew — to Twoja najbardziej wiarygodna wskazówka.
- Zapisz parametry na żywo. Temperatury stref tunelu, prędkość przenośnika (m/min), czas zgrzewu, temperatura zgrzewu i napięcie folii na taśmie napinacza. Zapisz je; nie ufaj pamięci.
- Wyodrębnij podsystem. Uruchom pusty tunel przez pięć minut. Jeśli sama folia zgrzewa się słabo, problem leży w zgrzewarce, nie w tunelu. Jeśli zgrzew wygląda idealnie, ale obkurczanie jest słabe, problem jest termiczny.
- Zmieniaj jedną zmienną naraz. Najszybszy sposób na utratę zmiany to podniesienie temperatury, prędkości i czasu zgrzewu jednocześnie, a potem niemożność stwierdzenia, co to naprawiło.
Usterka 1: Pofałdowana, „skórka pomarańczowa” lub luźna folia termokurczliwa
To pojedyncza najczęstsza skarga. Pakunek zgrzewa poprawnie, ale po tunelu folia jest luźna, pofałdowana lub ma teksturę skórki pomarańczowej zamiast ciasnego, błyszczącego wykończenia.
Przyczyny źródłowe i kroki naprawy
Temperatura tunelu za niska. Sprawdź rzeczywistą temperaturę ręcznym pistoletem na podczerwień na wyjściu produktu, a nie tylko na wyświetlaczu sterownika. Termopara odczytująca o 10 °C za wysoko powie Ci, że wszystko w porządku, podczas gdy folia nigdy w pełni nie mięknie. Jeśli zmierzona temperatura jest niska, przekalibruj lub wymień termoparę, zanim założysz, że bank grzejny jest słaby. Dla folii PVdC lub PET-G używanych w owijaniu kosmetycznym wąskie okno procesowe oznacza, że nawet spadek o 15 °C rujnuje wykończenie.
Czas przebywania za krótki. Podnieś czas przebywania, zwalniając przenośnik lub wydłużając pobyt w tunelu. Wiązka potrzebuje wystarczająco czasu powyżej temperatury obkurczania folii, by się zrelaksować, a potem zgasnąć o produkt. Jeśli zwolnienie przenośnika naprawia zmarszczki, Twoja pierwotna prędkość była poza obwiednią termiczną.
Przepływ gorącego powietrza nierówny. Zatkane dysze powietrza lub zsunięty pasek wentylatora dają zimną stronę tunelu. Skontroluj komory tunelu pod kątem narostu pyłu folii i wyczyść dysze. Zmiana temperatury bok-do-boku większa niż mniej więcej 8 °C na szerokości produktu zawsze będzie fałdować.
Napięcie folii za ciasne na wejściu. Jeśli folia jest naciągnięta przed obkurczaniem, nie może zrelaksować się wokół geometrii produktu. Poluzuj hamulce taśmy napinacza i pozwól folii formować się naturalnie wokół wiązki.
Usterka 2: Słaby lub otwarty zgrzew; folia rozdziela się na szwie
Słaby zgrzew podłużny lub końcowy oznacza, że opakowanie nie przechodzi testu szczelności, upadku lub kurzu. Folia może wyglądać na zgrzewaną, ale łatwo się łuszczy.
Przyczyny źródłowe i kroki naprawy
Czas zgrzewu za krótki. Szczęki zgrzewarki zgrzewają przez roztopienie wewnętrznej warstwy pod ciśnieniem. Zbyt krótki czas przebywania zostawia nie roztopiony środek. Zwiększaj czas przebywania w przyrostach 0,1 sekundy i powtarzaj test wytrzymałości łuszczenia.
Dryf temperatury szczęk zgrzewających. Szczęki zgrzewające zużywają się, a powłoka PTFE na prętach teflonowych pęka po milionach cykli. Skontroluj tkaninę teflonową; jeśli jest zarysowana lub spęczniała, przenoszenie ciepła na folię jest nieregularne. Wymień listwę teflonową i wypoziomuj szczęki tak, by ciśnienie było jednostajne na całej szerokości. Szczęka zamykająca się z szczeliną na jednym końcu zgrzewa tylko połowę szwu.
Uszkodzony drut zgrzewu lub transformator. Na zgrzewarkach impulsowych pęknięty drut nikromowy lub zawodny przekaźnik daje przerywane zimne zgrzewy. Zmierz pobór prądu do każdej szczęki; martwy kanał odczytuje blisko zera. Wymień drut we właściwym gatunku i nigdy nie substytuuj cięższego elementu, który przegrzewa folię.
Kontaminacja folii. Jeśli produkt wycieka olejem lub wilgocią na obszar zgrzewu, folia nie może zgrzać. Sprawdź, czy produkt na wejściu jest suchy i czy tor zgrzewania jest czysty. Dla linii spożywczych to często problem pakowania maskujący się jako problem maszyny.
Usterka 3: Folia pali się, ma dziury lub rozdziera na szwie
Ślady spalenia i małe dziurki to odwrotna usterka: za dużo ciepła, nie za mało.
Przyczyny źródłowe i kroki naprawy
Temperatura zgrzewu za wysoka lub czas przebywania za długi. Spalone krawędzie, które zwęglają się i śmierdzą, sygnalizują przegrzaną szczękę. Obniż temperaturę zgrzewu i skróć czas przebywania. Pamiętaj, że ciepło rezydualne w szczęce kontynuuje zgrzewanie po cyklu, więc wiekowa, wolno-studząca szczęka może palić nawet na nastawie, który dawniej był w porządku.
Gorące punkty tunelu. Zawodna termopara odczytująca nisko pozwala sterownikowi PID kontynuować grzanie, tworząc wymykającą się strefę. Jeśli jeden róg każdego pakunku jest zwęglony, podejrzewaj czujnik tej strefy, a nie cały tunel. Otwieraj tunel tylko po pełnym wystudzeniu.
Folia za cienka dla energii zgrzewu. Przejście z folii 45-gauge na 60-gauge zmienia wymaganą energię zgrzewu. Scharakteryzuj na nowo parametry zgrzewu za każdym razem, gdy zmienia się dostawca lub gatunek; nie przenoś ślepo starej receptury.
Usterka 4: Zacięcia, skosne wiązki i błędne podawanie produktu
Mechaniczne zacięcia to nie usterka termiczna, ale zatrzymują linię tak samo pewnie. Wejściowe zestawianie, popychacz i karetka folii to zwykli winowajcy.
Przyczyny źródłowe i kroki naprawy
Zestawianie wiązki poza kwadratem. Jeśli produkty wchodzą do tunelu skosnie, zgrzew tnie po przekątnej i folia się plącze. Wyprostuj prowadnice torów i potwierdź, czy opora wiązki jest równoległa do zgrzewarki. Zużyty pasek na przenośniku zestawiającym też może podawać produkty pod lekkim kątem.
Rolka folii poza środkiem lub źle nawleczona. Rolka folii siedząca poza osią rozwijaka ciągnie bardziej na jednej krawędzi, powodując zgrzew w kształcie półksiężyca. Wyśrodkuj rolkę na rdzeniu rozprężnym, nawlecz wstęgę przez taśmę napinacza i rolki w właściwej kolejności i zweryfikuj brak dryfu bok-do-boku.
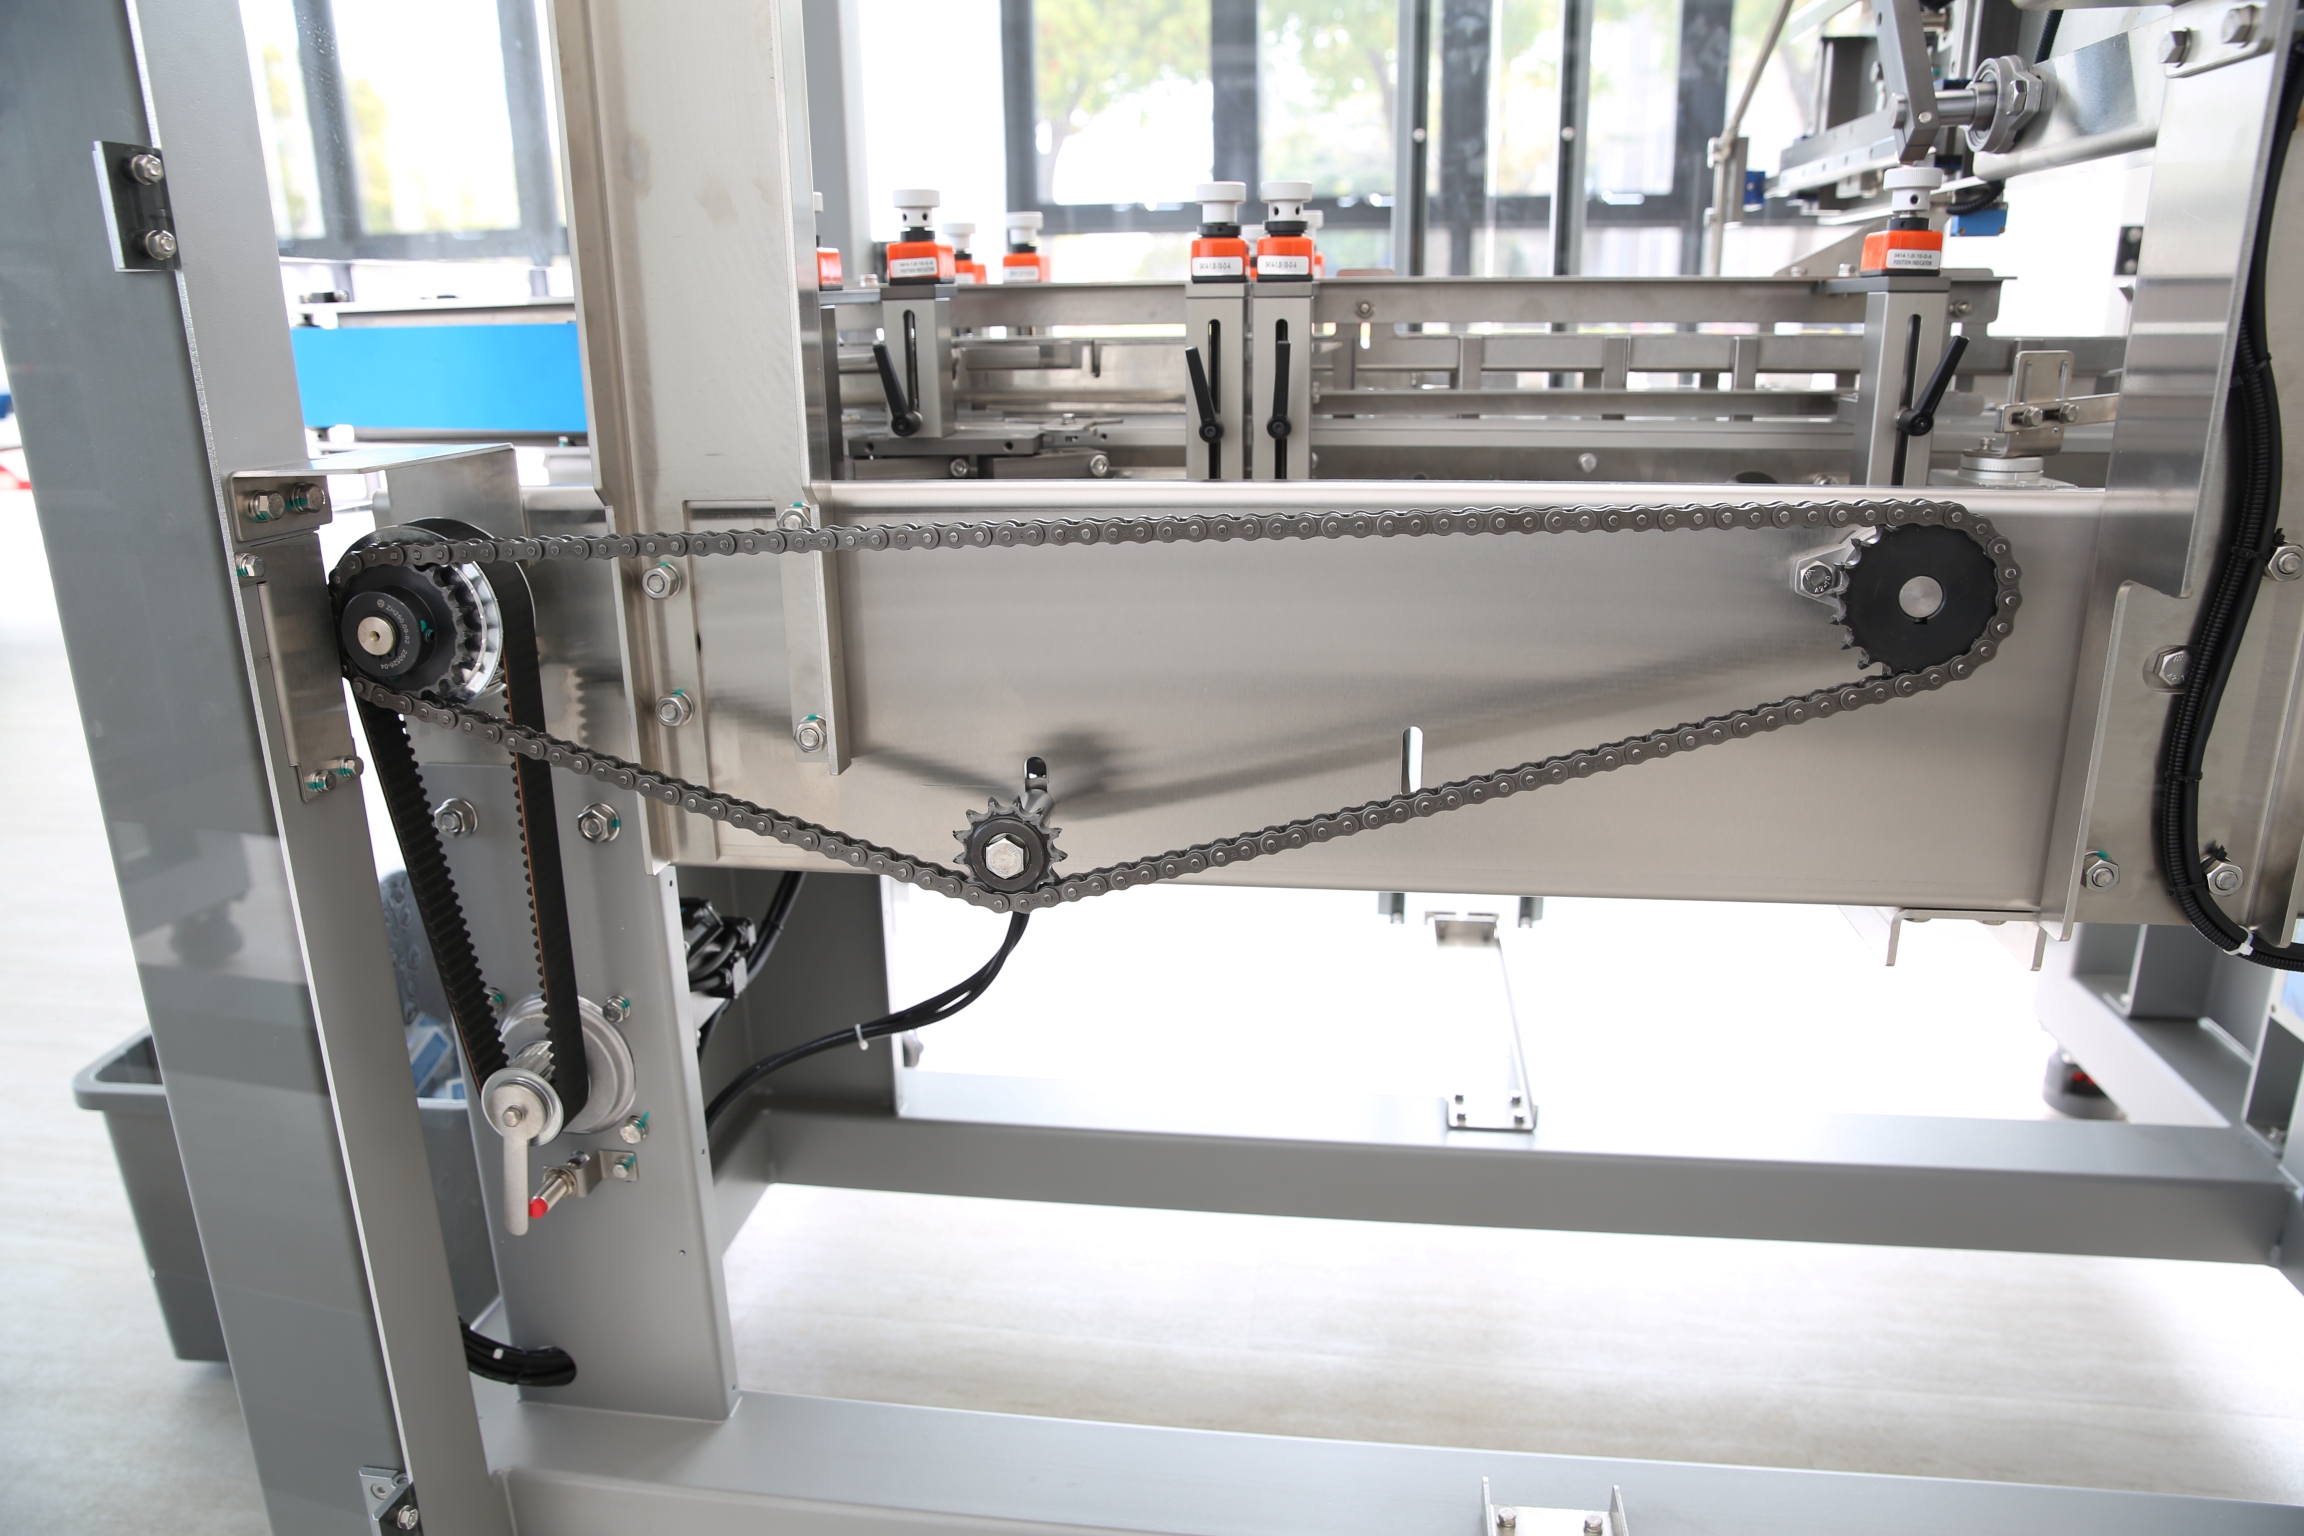
Zużyte łożyska na karetce folii. Na wahadłowych zgrzewarkach L karetka jedzie na łożyskach liniowych. Gdy się zużywają, głowica zgrzewająca chybuje i tnie niespójnie. Smaruj w odstępach producenta i wymieniaj łożyska z wyczuwalnym luzem.
Taktowanie popychacza off. Popychacz produktu musi wystrzelić dokładnie, gdy szczęki są otwarte. Jeśli taktowanie enkodera dryfuje, popychacz uderza w zamkniętą szczękę. Zresynchronizuj krzywkę popychacza w HMI i sprawdź luźne sprzęgło.
Usterka 5: Niedopasowanie prędkości przenośnika i utrata przepustowości
Linia pracująca dobrze przy jednym rozmiarze wiązki, ale zwalniająca do pełzania przy innym, to niemal zawsze niedopasowanie prędkość-ciepło. Większe wiązki niosą więcej masy termicznej; ta sama prędkość tunelu, która działa dla sześciopaku, zostawia 12-pak niedoskurczony.
Utrzymuj recepturę przezbrojenia w HMI: zapisuj temperatury stref tunelu, prędkość przenośnika, czas zgrzewu i szerokość folii dla każdego SKU. Przy przezbrojeniu ładuj recepturę, zamiast zaczynać od pamięci. W systemach obkurczania SunAura Packaging Machines przywoływanie receptury po SKU jest standardem, a operatorzy, którzy z tego korzystają, raportują dramatycznie mniej usterek po przezbrojeniu. Jeśli określasz nową belownicę, porównaj w pełni automatyczną zgrzewarkę L, taką jak w pełni automatyczna zgrzewarka L do owijania termokurczliwego, z modelem ręcznym pod kątem zdolności zarządzania recepturami; ta pojedyncza funkcja zwraca się w pierwszym roku wielo-SKU produkcji.
Usterka 6: Usterki sterownika temperatury i termopary
Pętla sterowania to układ nerwowy tunelu. Gdy zawodzi, każdy symptom termiczny powyżej staje się nieprzewidywalny.
Przyczyny źródłowe i kroki naprawy
Dryf lub awaria termopary. Termopara typu K degraduje z czasem i odczytuje coraz niżej, co oszukuje sterownik na przegrzanie. Kalibruj kwartalnie względem sondy wzorcowej; wymień termoparę, jeśli odczyt różni się o więcej niż 5 °C.
Strojenie PID po zmianie folii. Przejście na produkt o wyższej masie lub cięższą folię zmienia odpowiedź termiczną strefy. Jeśli temperatura oscyluje gwałtownie, przystroij na nowo pętlę PID, zamiast po prostu podnosić nastawę.
Przekaźnik półprzewodnikowy zablokowany na włączonym. Zawodny SSR pozostający zamkniętym podaje ciągłe zasilanie do banku grzejnego. To realne zagrożenie bezpieczeństwa. Zweryfikuj każdy SSR przełącznikiem miernika podczas cyklu i wymień ten, który nie otwiera się. Nigdy nie omijaj termostatu górnej granicy.
Usterka 7: Rozwijanie folii, napięcie taśmy napinacza i prowadzenie wstęgi
Usterki prowadzenia folii pojawiają się jako workowata folia, zwinięte krawędzie lub zgrzew biegnący poza środkiem.
Najpierw sprawdź napięcie hamulca rozwijaka: za ciasne, a folia rozciąga się i kurczy po zgrzewaniu, powodując zmarszczki; za luźne, a wstega łopocze. Taśma napinacza powinna pływać gładko w środku swego przebiegu. Skontroluj gumowe rolki ciągnące pod kątem oszklonych powierzchni — ślizgające się rolki ciągnące nie podają spójnej długości folii. Czyść lub wymieniaj je jako część rutynowej pielęgnacji. Czujniki śledzenia krawędzi powinny być czyste i skalibrowane, by folia trzymała się środka na szczękach zgrzewających.
Od naprawy reaktywnej do sterowania prewencyjnego
Większość usterek powyżej ma wspólną przyczynę źródłową: brak zaplanowanej rutyny utrzymania. Maszyna czyszczona, smarowana i kontrolowana w ustalonym rytmie nie rozwija nocą cichego dryfu termopary, oszklonych rolek ani pękniętego teflonu. Zbudowanie formalnego harmonogramu konserwacji prewencyjnej dla szybkich urządzeń pakujących — obejmującego inspekcję szczęk zgrzewających, kalibrację termopar, napięcie pasków i stan pasków wentylatora — zamienia awarie alarmowe w planowaną pracę weekendową.
Równie ważna jest gotowość części zamiennych. Najdroższe dwie godziny każdej zmiany to godziny spędzone na czekaniu na drut zgrzewu, listwę teflonową lub termoparę. Ustrukturyzowane, zaplanowane podejście do utrzymania trzyma zużywalne części, które faktycznie zawodzą, na półce, a nie w zamówieniu zwrotnym; SunAura Packaging Machines wysyła powszechne materiały eksploatacyjne dla swojej gamy obkurczającej jako część wsparcia serwisu posprzedażnego. Jeśli Twoja linia prowadzi wiele wzorców zmian, modeluj zapas części względem realnych wskaźników awarii, a nie rekomendacji dostawcy.
Wybór urządzeń, które same się diagnozują
Niektórych polowych usterek unika się na etapie zakupu. Sterowane serwo, sterowane recepturami maszyny obkurczające z diagnostyką w czasie rzeczywistym i komunikatami o usterkach umieszczają prawdopodobną przyczynę na HMI, zanim operator będzie musiał zgadywać. Oceniając opcje, patrz, czy maszyna loguje kody usterek, śledzi temperaturę tunelu i alarmuje o zużyciu szczęk zgrzewających. Półautomatyczna owijarka termokurczliwa, taka jak maszyna do zgrzewania i obkurczania, jest w zupełności wystarczająca dla linii o niskim wolumenie, ale zakłady o wysokim miksie i wielu zmianach zyskują mierzalnie na zautomatyzowanym systemie z wbudowaną diagnostyką. Dla owijania rękawowego wielopaków butelek porównaj automatyczną owijarkę termokurczliwą rękawową z zgrzewarką L pod kątem dokładności zestawiania i czasu przezbrojenia, zanim się zdecydujesz.
Inżynierowie zakładowi integrujący nową belownicę z istniejącą linią powinni też przeczytać nasze wytyczne o integrowaniu nowych maszyn pakujących z istniejącymi liniami produkcyjnymi fabryki, bo wiele usterek „maszyny obkurczającej” to w rzeczywistości problemy przekazania z urządzeniem powyżej lub poniżej.
Kiedy eskalować do serwisu SunAura Packaging Machines
Niektóre usterki są poza ekipą wewnętrzną. Jeśli podążałeś rutyną izolacji, a usterka trwa — zwłaszcza gdy w grę wchodzi awaria przekaźnika półprzewodnikowego, usterka płytki sterowania lub błąd napędu serwo — zatrzymaj się i zadzwoń po serwis. Próba ominięcia blokady bezpieczeństwa lub ponownego okablowania szafy sterowniczej unieważnia gwarancje i stwarza realne zagrożenie. Zespół posprzedażny SunAura Packaging Machines wspiera diagnostykę polową przez połączenie wideo, wysyła zużywalne części zamienne międzynarodowo i może uruchomić monitorowanie dostępu zdalnego tam, gdzie polityka sieci klienta na to pozwala. Szczegóły pokrycia są na stronie serwisu posprzedażnego.
Dla szerszego widoku, co powinna obejmować w pełni określona maszyna obkurczająca lub system końca linii, przegląd rozwiązań pakujących i pełny katalog produktów pokazują rodziny maszyn objęte tym przewodnikiem napraw. Jeśli przygotowujesz zakup kapitałowy, nasza osobna analiza całkowitego kosztu własności dla automatycznych linii pakujących pokazuje, jak obciążenie utrzymania i wskaźnik ustarek wchodzą w cenę cyklu życia, a nie tylko fakturę.
Lista kontrolna naprawa – ściągawka
- Pofałdowana / luźna termokurcz → podnieś zmierzoną temperaturę tunelu, wydłuż czas przebywania, wyczyść dysze gorącego powietrza, poluzuj taśmę napinacza folii.
- Słaby / otwarty zgrzew → zwiększ czas zgrzewu, skontroluj teflon i płaskość szczęk, sprawdź prąd drutu zgrzewu, wysusz produkt.
- Spalona / dziurawa folia → obniż temperaturę zgrzewu, skróć czas przebywania, podejrzewaj zawodną termoparę lub zablokowany SSR.
- Zacięcia i skosne wiązki → wyprostuj prowadnice zestawiania, wyśrodkuj rolkę folii, sprawdź łożyska karetki i taktowanie popychacza.
- Straty przez przezbrojenie → załaduj zapisaną recepturę; scharakteryzuj na nowo przy każdej zmianie folii lub gatunku.
- Nieprzewidywalna temperatura → kalibruj termopary kwartalnie; zweryfikuj każdy SSR, czy otwiera; przystrój PID.
Diagnostyka usterek owijarek termokurczliwych wynagradza metodę ponad zgadywaniem. Wyodrębnij podsystem, zmieniaj jedną zmienną naraz i buduj receptury oraz rutyny utrzymania, by te same usterki nie wracały. Z zdyscyplinowaną procesem podłogowym i właściwym wsparciem SunAura Packaging Machines to, co dawniej było wielogodzinnym przestojem, staje się wymierzoną, zaplanowaną regulacją.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
Pełny profil ›