

Die meisten Verpackungsmaschinen-Projekte beginnen nicht auf der grünen Wiese. Sie beginnen in einem Werk, das bereits läuft. Ein neuer Kartonierer, eine schnellere Schlauchbeutelmaschine, ein zusätzlicher Schrumpfbündler oder ein kollaborativer Palettierroboter trifft auf einem Ladedock neben einer Linie ein, die seit Jahren in Produktion ist – und das Schwierigste ist nicht, die Maschine zu kaufen – es ist, sie mit der zum Reden zu bringen, die Sie bereits besitzen. Schlechte Integration ist der häufigste einzelne Grund, warum eine fähige neue Maschine nach der Installation unterperformt. Dieser Leitfaden erklärt, wie Sie neue Verpackungsmaschinen in bestehende Fabrik-Produktionslinien integrieren – ohne mehrmonatige Verzögerung oder einen permanenten Engpass.
SunAura Packaging Machines installiert regelmäßig neue Ausrüstung neben jahrzehntelangen Linien – und die Projekte, die glatt laufen, teilen eine disziplinierte vordere Engineering-Phase. Die Projekte, die stocken, teilen eine Gewohnheit: die neue Maschine als eigenständigen Einkauf zu behandeln – statt als Knotenpunkt in einem bestehenden System.
Warum Integrationsprojekte scheitern
Das Scheitern zeigt sich selten als „die Maschine ist kaputt“. Es zeigt sich als: die neue Linie läuft wunderschön allein, aber erreicht nie die Zielgeschwindigkeit, sobald sie mit der alten verbunden ist. Das Produkt kommt schief vom vorgelagerten Förderer, die Steuersignale handshake nicht, der Linie läuft der Platz für Pufferung aus, oder die alte Maschine kann nicht schnell genug zuführen. Das sind keine Defekte in der neuen Ausrüstung; es sind Schnittstellendefekte, die hätten gefangen werden müssen, bevor die Maschine gebaut wurde. Die Lösung ist vorgezogenes Engineering – nicht nachträgliche Pflaster.
Schritt 1: Prüfen Sie die bestehende Linie, bevor Sie etwas spezifizieren
Integration beginnt mit einer unvoreingenommenen Prüfung dessen, was bereits da ist. Bevor die neue Maschine entworfen wird, dokumentieren Sie den aktuellen Zustand: welche Maschinen in Reihenfolge laufen, ihre Zufuhr- und Auslaufhöhen, ihre Geschwindigkeit und Zeitgebung, die Art, wie Produkte zwischen ihnen übergeben werden, die verfügbare Hallenfläche, und die bestehende elektrische und pneumatische Infrastruktur. Filmen Sie die laufende Linie. Timen Sie die Übergaben. Notieren Sie jeden Ort, wo Produkte bereits grenzwertig sind – das sind die Stellen, die die neue Maschine aufdecken wird.
Diese Prüfung ist das einzeln wertvollste Deliverable des Projekts. Es sagt Ihnen, ob die neue Maschine tatsächlich passt – physisch und betrieblich. Wenn der vorgelagerte Dosierer nicht schneller produzieren kann, als die neue Schlauchbeutelmaschine verbrauchen kann, kauft eine doppelt so schnell ausgelegte Maschine nichts – außer Leerlaufzeit. Lesen Sie unsere begleitende Anleitung zu Total Cost of Ownership für automatische Verpackungslinien, damit die Integrationsannahmen Ihr Business Case füttern – nicht nur Ihr Layout.
Schritt 2: Definieren Sie die mechanische Schnittstelle präzise
Maschinen heiraten nicht über die winzigsten mechanischen Abweichungen. Spezifizieren Sie die Schnittstelle mit derselben Strenge, die ein mechanischer Ingenieur verlangen würde:
- Übergabehöhe und Niveau des Gurtbands. Die Höhen von Zufuhr- und Auslaufband müssen auf wenige Millimeter übereinstimmen; ein Produkt, das über eine Lücke fällt oder stapft, verklemmt sich oder wird schief.
- Produktübergabe-Geometrie. Wird das Produkt geschoben, gegriffen oder auf einem Mitnehmer übergeben? Passen Sie sich der bestehenden vorgelagerten und nachgelagerten Methode an – oder entwerfen Sie ein Brückenförderer, der das tut.
- Lücke und Abstand. Produkte müssen mit dem richtigen Teilungsabstand bei der neuen Maschine ankommen. Wenn die vorgelagerte Ausrüstung Produkte in Klumpen wirft, benötigen Sie einen Separator oder Akkumulationstisch vor der Zufuhr.
- Standfläche und Zugang. Bestätigen Sie, dass die neue Maschine in die verfügbare Halle passt – mit Platz für Wartung, Rollen- oder Folienwechsel und Bedienerbewegung. Eine Maschine, die mit sechs Zoll Freiraum installiert ist, kann nicht gewartet werden.
- Ausrichtung. Bestätigen Sie, dass das Produkt in der Ausrichtung ein- und austritt, die die neue Maschine erwartet; ein Produkt um 90 Grad in der Mitte der Linie zu drehen, ist eine leichte Nachrüstung, wenn sie geplant ist – eine unmögliche, wenn nicht.
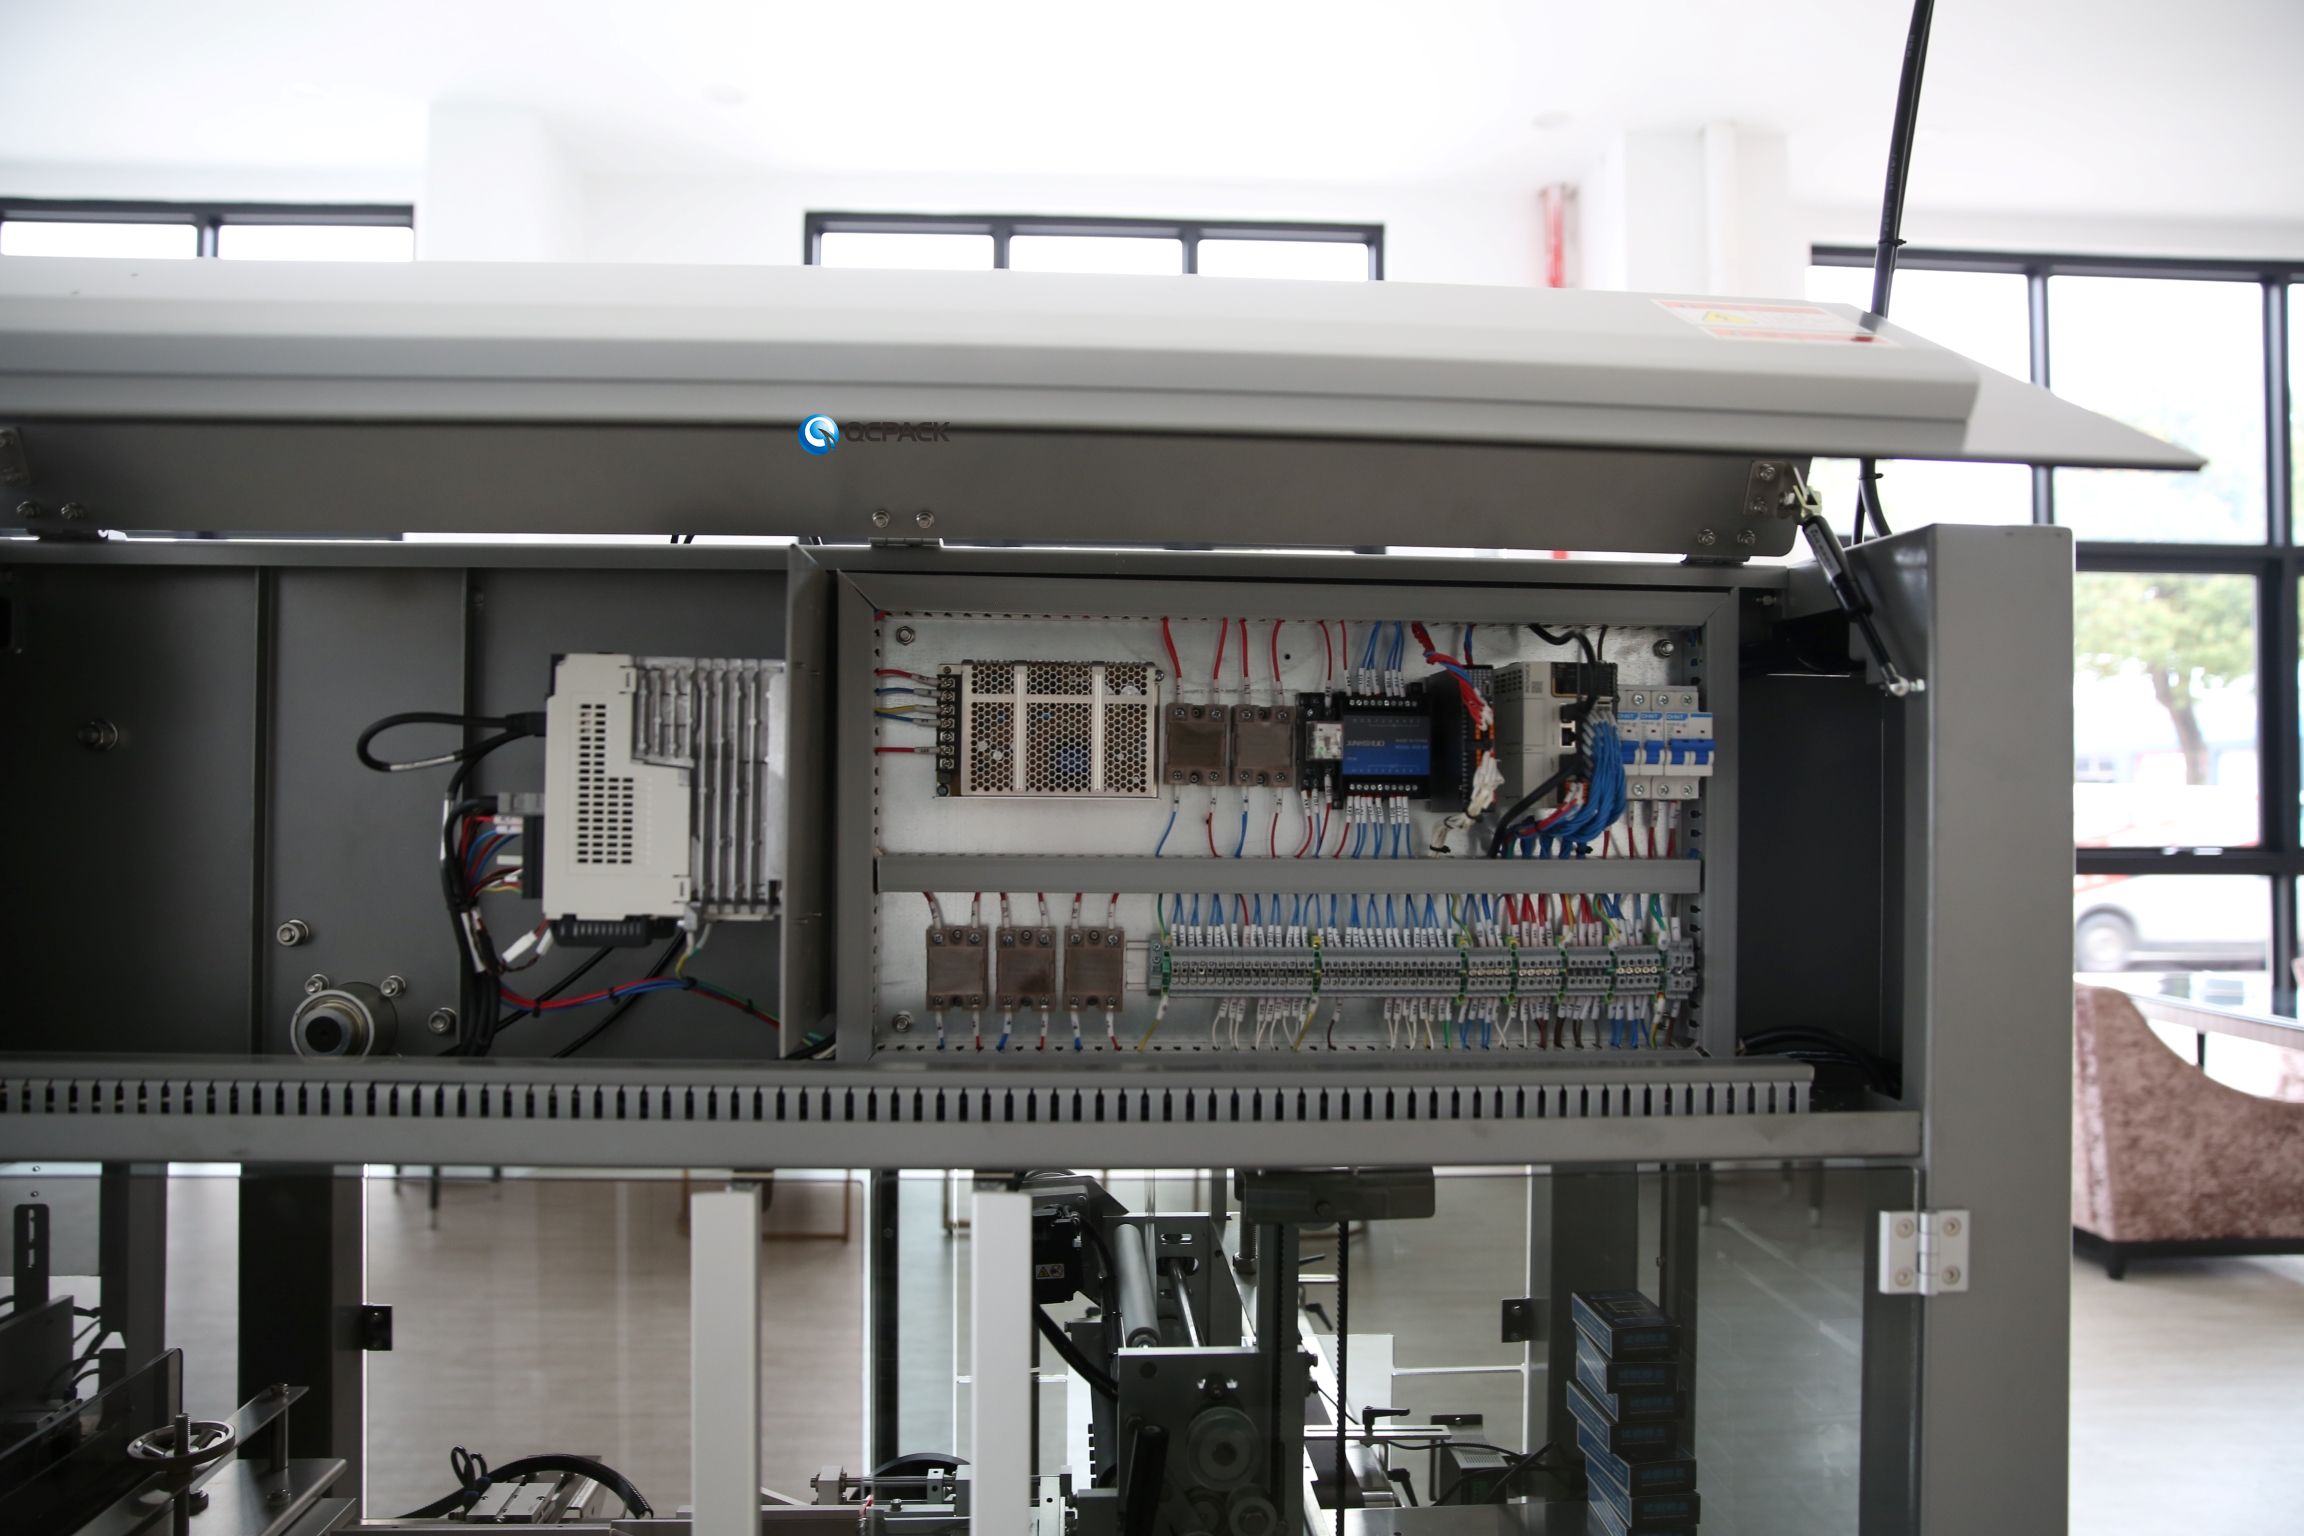
Schritt 3: Entwerfen Sie die elektrische und Steuerungs-Handshake
Hier leben oder sterben Integrationsprojekte. Zwei Maschinen sind nur wirklich integriert, wenn ihre Steuerungssysteme zur richtigen Zeit die richtigen Signale austauschen.
Festverdrahtete I/O-Signale
Mindestens müssen die Maschinen kommunizieren: „Ich bin bereit“, „Ich laufe“, „Ich habe einen Fehler“, „Ich stoppe gleich“, „Mein Puffer ist voll“. Wenn die vorgelagerte Maschine einen Fehler erkennt, muss die nachgelagerte kontrolliert langsamer werden oder stoppen; wenn die nachgelagerte blockiert, darf die vorgelagerte nicht weiter Produkt in eine Verklemmung füttern. Spezifizieren Sie diese Handshake-Signale und das Kabel zwischen den Schaltschränken im Vorfeld. Eine neue Maschine, die einfach flach läuft – unabhängig davon, was die alte Maschine tut – wird Produkt in Sekunden auftürmen.
Netzwerk und Protokoll
Moderne Maschinen sprechen Feldbus oder Industrial Ethernet – Ethernet/IP, PROFINET, Modbus oder OPC UA. Bestätigen Sie, dass die Steuerung der neuen Maschine dasselbe Protokoll spricht wie Ihre bestehende SPS, oder budgetieren Sie ein Gateway. Nehmen Sie nicht an, dass zwei Maschinen verschiedener Hersteller nativ miteinander sprechen. Wenn Ihr Werk eine MES- oder SCADA-Ebene verwendet, definieren Sie, welche Daten die neue Maschine veröffentlichen muss: Zählung, Geschwindigkeit, Fehlercodes, OEE, und Packungsebene-Serialisierung, wo zutreffend. Die Maschinen von SunAura Packaging Machines sind so spezifiziert, dass sie OPC UA und Standard-I/O bereitstellen, sodass sie in die meisten bestehenden Architekturen passen.
Sicherheitsintegration
Sicherheitskreise verschmelzen nicht automatisch. Wenn zwei Maschinen zu einer Linie werden, müssen ihre Not-Aus, Schutzeinrichtungen und Lichtvorhänge in eine einzige Sicherheits-Stopp-Logik integriert werden. Ein qualifizierter Steuerungs-Integrator muss bestätigen, dass die kombinierte Linie die Maschinenrichtlinie erfüllt; überlassen Sie die Sicherheitsverriegelungen der neuen Maschine niemals, unabhängig von der alten Linie zu operieren.
Schritt 4: Planen Sie Pufferung und Akkumulation
Linien starten und stoppen mit unterschiedlichen Raten. Ohne Akkumulationskapazität breitet sich ein kurzer Stopp an einer Maschine sofort auf die ganze Linie aus. Fügen Sie einen Akkumulationstisch oder gepufferten Förderer zwischen Maschinen hinzu, dimensioniert, um den längsten wahrscheinlichen Mikrostopp der vorgelagerten Ausrüstung zu überbrücken. Unterpufferte Linien sehen auf dem Papier glatt aus und wackeln in der Realität. Überpufferung verschwendet Hallenfläche und Kosten. Dimensionieren Sie nach Ihrer gemessenen Mikrostopp-Frequenz – nicht nach einer Schätzung.
Schritt 5: Standardisieren Sie den Bediener- und Wartungs-Workflow
Eine neue Maschine mit völlig anderer HMI, einer anderen Wechselmethode und einer anderen Ersatzteillogik kämpft gegen das bestehende Team. Wo möglich, wählen Sie Ausrüstung, deren Rezeptursystem, Schutzeinrichtungen und Schmierstellen mit dem übereinstimmen, was Bediener bereits kennen. Wenn die neue Maschine anders sein muss – zum Beispiel ein servogesteuerter Kartonierer in eine Linie mechanischer Schlauchbeutelmaschinen – bauen Sie Schulung in den Projektplan ein – nicht als nachträglichen Gedanken. Bediener, die nicht auf die Handshake-Logik geschult sind, werden die ganze Linie für jeden kleinen Fehler an der neuen Maschine stoppen.
Schritt 6: Nehmen Sie in Phasen in Betrieb – nicht in einem Sprung
Am ersten Tag zur vollen Produktion zu eilen, ist wie Integrationsprojekte spiralförmig werden. Phasieren Sie die Inbetriebnahme:
- Auspacken und Einzelmaschinen-Test. Lassen Sie die neue Maschine allein laufen – abseits der Linie –, um zu beweisen, dass sie ihre Spezifikation an Ihrem Produkt erfüllt.
- Trockenlauf. Verbinden Sie sie mit der Linie, aber laufen Sie ohne echtes Produkt; verifizieren Sie die Handshake-Signale und Stop/Start-Logik.
- Nasslauf mit niedriger Geschwindigkeit. Lassen Sie echtes Produkt mit halber Geschwindigkeit laufen; beobachten Sie die Übergaben, Akkumulation und Ausschusslogik.
- Steigern Sie auf Zielgeschwindigkeit. Erhöhen Sie auf die Konstruktionsgeschwindigkeit und halten Sie sie; bestätigen Sie, dass die ganze Linie – nicht nur die neue Maschine – sie aufrechterhält.
- Wechsellauf. Führen Sie einen echten Produktwechsel Ende zu Ende durch; dies deckt Schnittstellenprobleme auf, die Einzel-SKU-Lauf verbirgt.
Jede Phase hat ein klares Abnahmetor. Steigen Sie nicht weiter, bevor die vorherige hält. Für regulierte Pharma-Linien entsprechen diese Phasen der IQ/OQ-Dokumentation; bauen Sie sie von Anfang an in die Abnahmekriterien ein.
Schritt 7: Planen Sie die Installation um ein realistisches Produktionsfenster
Eine Integration erfordert, dass die bestehende Linie stoppt – mindestens teilweise. Dieses Fenster ist ein eigenes Projekt. Eine überstürzte Installation über ein einziges langes Wochenende scheitert fast immer; die Schnittstellen, die vier Tage brauchen, können nicht in einen komprimiert werden. Planen Sie den Stillstand für eine Periode niedriger Nachfrage, stellen Sie die Maschine und Materialien bereit, und haben Sie Elektriker, Steuerungstechniker und Mechanikerteam geplant und verfügbar, bevor die erste Schraube gelöst wird. Tragen Sie eine Pufferreserve von mindestens 25 % zum Installationsplan bei, und identifizieren Sie eine manuelle oder temporäre Konfiguration als Fallback – sodass die Linie Produkt versenden kann, wenn die Inbetriebnahme ins Rutschen kommt. Dokumentieren Sie jede Änderung an der alten Linie auf den as-built-Zeichnungen am Tag, an dem sie passiert; eine undokumentierte Neuverkabelung, die sechs Monate später entdeckt wird, ist ein Wartungsalbtraum.
Drei Schnittstellen-Fallstricke, die in fast jedem Projekt wiederkehren
Die Erfahrung zeigt, dass dieselben drei Abweichungen am meisten kosten. Erstens: Abweichung im Produkt-Teilungsabstand: Die neue Maschine erwartet gleichmäßig verteilte Produkte, erhält aber eine klumpige, zufällige Zufuhr von einem abgenutzten vorgelagerten Gurt. Die Kur ist ein Separator oder Akkumulator vor der Zufuhr – spezifiziert in der Prüfung. Zweitens: Abweichung in der Fehlerlogik: Die neue Maschine stoppt sofort bei einem kleinen Fehler, während die vorgelagerte weiterläuft – und Produkt in die tote Zone häuft. Die Kur ist die oben beschriebene Handshake-I/O – verifiziert im Trockenlauf. Drittens: Abweichung bei Verbrauchsmaterial und Ersatzteilen: Die Folie, Gurte oder Sensoren der neuen Maschine sind nicht im Beschaffungssystem des Werks, sodass der erste Fehler auf eine Bestellung wartet. Laden Sie die Verbrauchsmaterialien in die Stückliste vor der Inbetriebnahme – nicht während eines Ausfalls. Diese drei in der Kickoff-Sitzung zu benennen, verhindert sie.
Schritt 8: Setzen Sie realistische Erwartungen an OEE und Durchsatz
Eine neue Maschine hebt selten eine ganze Linie auf ihre eigene Nenngeschwindigkeit. Die Linie ist nur so schnell wie ihr langsamster Knoten. Wenn der vorgelagerte Dosierer der Engpass ist, verbessert das Hinzufügen einer schnelleren nachgelagerten Maschine nichts – bis der Dosierer angegangen wird. Messen Sie den realen, nachhaltigen Durchsatz der integrierten Linie über eine repräsentative Woche – und planen Sie um den tatsächlichen Engpass – statt um die Broschürengeschwindigkeit der neuen Maschine. Die Kartonierer-Einkaufsentscheidungen in unserem Kartonierer-Einkaufsratgeber für Pharma- und Kosmetikhersteller sollten nach derselben Engpass-Analyse getroffen werden.
Wo SunAura Packaging Machines ins Spiel kommt
Das Integrationsrisiko sinkt stark, wenn derselbe Lieferant die gesamte Schnittstelle entwirft. SunAura Packaging Machines baut komplette Linien – Schlauchbeutelmaschinen, Kartonierer, Schrumpfbündler und End-of-Line-Palettierung – sodass die mechanischen, elektrischen und Steuerungsschnittstellen als ein System entwickelt werden – nicht vor Ort verheiratet. Für einen schlüsselfertigen Umfang siehe die Verpackungslösungen-Übersicht und den vollen Produktkatalog. Beispiele für End-of-Line-Automatisierung umfassen einen kollaborativen Palettierroboter, der auf den Auslauf einer bestehenden Kartonverschließmaschine mit minimaler Modifikation aufsetzt – und einen zweiachsigen robotischen Case Packer, der darauf ausgelegt ist, mit vorgelagerten Kartonierern zu handshaken. Für Schrumpfung und Bündelung integriert sich ein automatischer Seitensiegel-Schrumpfwickler sauber nach einem Kollationsförderer.
Sobald die neue Maschine live ist, schützen Sie die Integration mit einer disziplinierten Instandhaltungsroutine; unser Plan zur vorbeugenden Instandhaltung für Hochgeschwindigkeits-Verpackungsanlagen hält die Handshake und die Mechanik vor Degradierung. Und weil eine unzuverlässige alte Maschine selbst eine perfekte neue untergräbt, halten Sie die Troubleshooting-Grundlagen griffbereit – unser Leitfaden zur Fehlerbehebung bei Schrumpfverpackungsmaschinen deckt die Schrumpfseite ausführlich ab.
Eine kurze Integrations-Checkliste
- Prüfen und filmen Sie die bestehende Linie; timen Sie jede Übergabe.
- Bestätigen Sie Übergabehöhe, Lücke, Ausrichtung und Standfläche schriftlich.
- Spezifizieren Sie Handshake-I/O, Netzwerkprotokoll und Sicherheitsintegration im Vorfeld.
- Dimensionieren Sie die Akkumulation nach Ihrer gemessenen Mikrostopp-Frequenz.
- Planen Sie Bediener- und Wartungsschulung vor der Inbetriebnahme.
- Nehmen Sie in fünf Phasen mit Abnahmetoren in Betrieb – endend auf einem echten Wechsel.
- Messen Sie den Integriert-Linien-Durchsatz über eine repräsentative Woche; finden Sie den echten Engpass.
- Übergeben Sie vollständige as-built-Zeichnungen, Signal-Listen und Ersatzteil-Stückliste an die Instandhaltung, bevor der Lieferant abreist.
Die Integration neuer Verpackungsmaschinen in eine bestehende Linie ist eine Engineering- und Projektmanagement-Übung – ebenso wie ein Einkauf. Die vordere Prüfung und die Schnittstellenspezifikation sind, wo erfolgreiche Projekte gewonnen oder verloren werden. Bringen Sie den Lieferanten früh in diese Phase ein – bevor die Maschine gebaut wird – nicht nachdem sie angekommen ist. Eine gut integrierte Linie läuft wie eine Maschine; eine schlecht integrierte läuft wie fünf Maschinen, die gegeneinander kämpfen. Der Unterschied wird fast vollständig in den ersten zwei Wochen des Engineering entschieden – nicht auf dem Installationsboden. Teams, die diese Phase unterschätzen, sehen routinemäßig, dass die Inbetriebnahme von Tagen in Wochen abrutscht.
Teilen Sie Ihr Linienlayout und Ihren Produktfluss mit dem Engineering-Team von SunAura Packaging Machines über die Kontaktseite – und wir entwerfen die Schnittstelle, sodass die neue Maschine Teil einer glatten Linie wird – statt einer frustrierenden Insel.

David leads our case sealing and cartoning engineering team. Over 14 years he has specified, installed and commissioned hundreds of random-size case sealers, top- and side-loading cartoners, and automatic case packers for food, household and industrial product lines. He writes buying guides and troubleshooting articles around seal quality, tape and hot-melt glue selection, and carton throughput limits.
Vollständiges Profil ›