

Le macchine per il confezionamento termoretraibile sono tra le apparecchiature più produttive — e tra le più esigenti — su una linea di confezionamento. Quando una sigillatrice a L, una sigillatrice laterale o una fardellatrice smette di produrre un pacco pulito, senza pieghe ed ermetico, l’intera linea a valle del fardello rallenta o si ferma. Per i responsabili acquisti, gli ingegneri di stabilimento e i responsabili di produzione che gestiscono linee alimentari, bevande, cosmetici o prodotti per la casa, la risoluzione dei problemi della macchina termoretraibile è l’abilità che distingue un riavvio di due minuti da un panico di quattro ore.
Questa guida analizza i guasti sul campo più comuni sulle apparecchiature di termoretraibilità, la logica della causa radice dietro ciascuno, e la sequenza di riparazione o regolazione passo dopo passo che il tuo team di manutenzione può seguire prima di escalare al servizio di SunAura Packaging Machines. È scritta per operatori e tecnici che devono diagnosticare sul campo, non per un ingegnere di controllo su una videochiamata.
Perché i guasti della termoretraibilità dominano i fermi linea
Un sistema di termoretrazione ha tre sottosistemi strettamente accoppiati che devono lavorare in perfetto ritmo: la testa di sigillatura (che taglia e salda il film), il trasportatore (che muove il fardello), e il tunnel termico (che restringe il film). Un difetto in uno qualsiasi di essi si manifesta come un difetto visivo di confezionamento. A differenza di una flow wrapper, dove un disallineamento si mostra come una stampa fuori centro, i guasti di una macchina termoretraibile sono di solito ovvi all’occhio: pieghe, pacchi allentati, film bruciato, o un fardello che non si restringe affatto. Questo fa apparire la macchina “rotta” quando in realtà di solito è fuori regolazione.
La maggior parte delle chiamate di risoluzione problemi termoretrazione che SunAura Packaging Machines riceve non sono guasti catastrofici. Sono condizioni di deriva: il tunnel ha perso qualche grado, il tempo di sosta della sigillatura si è allontanato, o il fornitore del film ha cambiato calibro senza un corrispondente cambiamento di parametri. Trattare questi come problemi di calibrazione piuttosto che guasti dei componenti è la via più veloce per tornare al throughput.
Prima di toccare la macchina: sicurezza e una routine diagnostica
Le apparecchiature termoretraibili portano tre pericoli indipendenti: elementi riscaldanti ad alta temperatura (spesso 120–180 °C nel tunnel), trasformatori di sigillatura ad alta tensione, e catene di azionamento del film in movimento. Blocco/etichettatura, guanti resistenti al calore, e un periodo di raffreddamento di almeno dieci minuti prima di aprire il tunnel sono non negoziabili. Non raggiungere mai nel tunnel mentre è alimentato.
Una volta al sicuro, segui un ciclo diagnostico disciplinato prima di cambiare parti:
- Cattura il difetto come campione. Salva gli ultimi dieci pacchi difettosi in un sacchetto. Il sintomo — pieghe vs fori vs sigillo aperto — è il tuo indizio più affidabile.
- Registra i parametri live. Temperature delle zone del tunnel, velocità del trasportatore (m/min), tempo di sigillatura, temperatura di sigillatura, e tensione del film sul dancer. Annotali; non fidarti della memoria.
- Isola il sottosistema. Fai funzionare il tunnel vuoto per cinque minuti. Se il film stesso si sigilla male, il problema è la sigillatrice, non il tunnel. Se il sigillo sembra perfetto ma la termoretrazione è scarsa, il problema è termico.
- Cambia una variabile alla volta. Il modo più veloce per perdere un turno è aumentare contemporaneamente temperatura, velocità e tempo di sigillatura e poi non essere in grado di dire quale ha risolto il problema.
Guasto 1: Film termoretraibile pieghettato, “buccia d’arancia” o allentato
Questa è la lamentela più comune in assoluto. Il pacco si sigilla correttamente ma, dopo il tunnel, il film è allentato, pieghettato, o ha una consistenza a buccia d’arancia invece di una finitura stretta e lucida.
Cause radice e passaggi di riparazione
Temperatura del tunnel troppo bassa. Verifica la temperatura effettiva con una pistola a infrarossi portatile all’uscita del prodotto, non solo il display del controller. Una termocoppia che legge 10 °C in eccesso ti dirà che tutto va bene mentre il film non si ammorbidisce mai completamente. Se la temperatura misurata è bassa, ricalibra o sostituisci la termocoppia prima di assumere che la batteria di riscaldamento sia debole. Per i film PVdC o PET-G utilizzati nei sovraimballaggi cosmetici, la finestra di processo ristretta significa che anche un calo di 15 °C rovina la finitura.
Tempo di sosta troppo breve. Aumenta il tempo di sosta rallentando il trasportatore o allungando la residenza nel tunnel. Un fardello necessita di abbastanza tempo sopra la temperatura di termoretrazione del film per rilassarsi e poi temperare contro il prodotto. Se rallentare il trasportatore risolve le pieghe, la tua velocità originale era oltre l’inviluppo termico.
Flusso di aria calda irregolare. Ugelli dell’aria intasati o una cinghia della slittata producono un lato freddo del tunnel. Ispeziona i plenum del tunnel per l’accumulo di polvere di film e pulisci gli ugelli. Una variazione di temperatura laterale-laterale maggiore di circa 8 °C attraverso la larghezza del prodotto piegherà sempre.
Tensione del film troppo alta in alimentazione. Se il film viene tirato teso prima della termoretrazione, non può rilassarsi attorno alla geometria del prodotto. Allenta il freno del dancer e lascia che il film si formi naturalmente attorno al fardello.
Guasto 2: Sigillo debole o aperto; il film si separa sulla cucitura
Un sigillo longitudinale o terminale debole significa che il pacco fallisce i test di perdita, caduta o polvere. Il film può sembrare saldato ma si stacca facilmente.
Cause radice e passaggi di riparazione
Tempo di sigillatura troppo breve. Le ganasce di sigillatura saldano fondendo lo strato interno sotto pressione. Un tempo di sosta troppo breve lascia un centro non fuso. Aumenta il tempo di sosta con incrementi di 0,1 secondi e riprova la resistenza al distacco.
Deriva della temperatura della ganascia di sigillatura. Le ganasce di sigillatura si usurano, e il rivestimento in PTFE sulle barre al Teflon si crepa dopo milioni di cicli. Ispeziona il tessuto al Teflon; se è graffiato o bolleggiato, il trasferimento di calore al film è irregolare. Sostituisci la striscia al Teflon e riallinea le ganasce in modo che la pressione sia uniforme su tutta la larghezza. Una ganascia che si chiude con un gap a un’estremità sigilla solo metà della cucitura.
Filo di saldatura o trasformatore danneggiato. Sulle sigillatrici a impulsi, un filo di nichelcromo crepato o un relè che funziona male dà sigilli freddi intermittenti. Misura l’assorbimento di corrente su ciascuna ganascia; un canale morto legge vicino a zero. Sostituisci il filo con il calibro corretto e non sostituire mai un elemento più pesante, che surriscalda il film.
Contaminazione del film. Se il prodotto perde olio o umidità sull’area di sigillatura, il film non può saldare. Verifica che il prodotto in alimentazione sia asciutto e che la corsia di sigillatura sia pulita. Per le linee alimentari, questo è spesso un problema di imballaggio che si maschera come un problema della macchina.
Guasto 3: Il film brucia, ha fori o si strappa sulla cucitura
Segni di bruciatura e fori di spillo sono il guasto opposto: troppo calore, non troppo poco.
Cause radice e passaggi di riparazione
Temperatura di sigillatura troppo alta o tempo di sosta troppo lungo. Bordi bruciati che carbonizzano e odorano segnalano una ganascia surriscaldata. Abbassa la temperatura di sigillatura e accorcia il tempo di sosta. Ricorda che il calore residuo nella ganascia continua a saldare dopo il ciclo, quindi una ganascia invecchiata e a raffreddamento lento può bruciare anche a un setpoint che era precedentemente corretto.
Punti caldi nel tunnel. Una termocoppia difettosa che legge basso lascia che il controller PID continui a riscaldare, producendo una zona incontrollata. Se un angolo di ogni pacco è carbonizzato, sospetta il sensore di quella zona piuttosto che l’intero tunnel. Apri il tunnel solo dopo che si è completamente raffreddato.
Film troppo sottile per l’energia di sigillatura. Un passaggio da un film da 45 gauge a uno da 60 gauge cambia l’energia di sigillatura richiesta. Ricaratterizza i parametri di sigillatura ogni volta che il fornitore o il calibro cambia; non riportare la vecchia ricetta ciecamente.
Guasto 4: Inceppamenti, fardelli obliqui e alimentazione prodotto errata
Gli inceppamenti meccanici non sono un guasto termico, ma fermano la linea altrettanto sicuramente. La raccolta in alimentazione, il pusher e il carrello del film sono i soliti colpevoli.
Cause radice e passaggi di riparazione
Raccolta del fardello fuori squadra. Se i prodotti entrano nel tunnel obliqui, il taglio di sigillatura è diagonale e il film si accumula. Squadra le guide di canalizzazione e conferma che il fermo del fardello sia parallelo alla sigillatrice. Una cinghia usurata sul trasportatore di raccolta può anche alimentare i prodotti con un leggero angolo.
Rotolo film fuori centro o infilato male. Un rotolo film che si posiziona fuori dal mandrino di srotolamento trascina di più su un bordo, causando un sigillo a mezzaluna. Ricentralo il rotolo sull’anima espandibile, infila il web attraverso il dancer e i rulli nell’ordine corretto, e verifica che non ci sia deriva laterale.
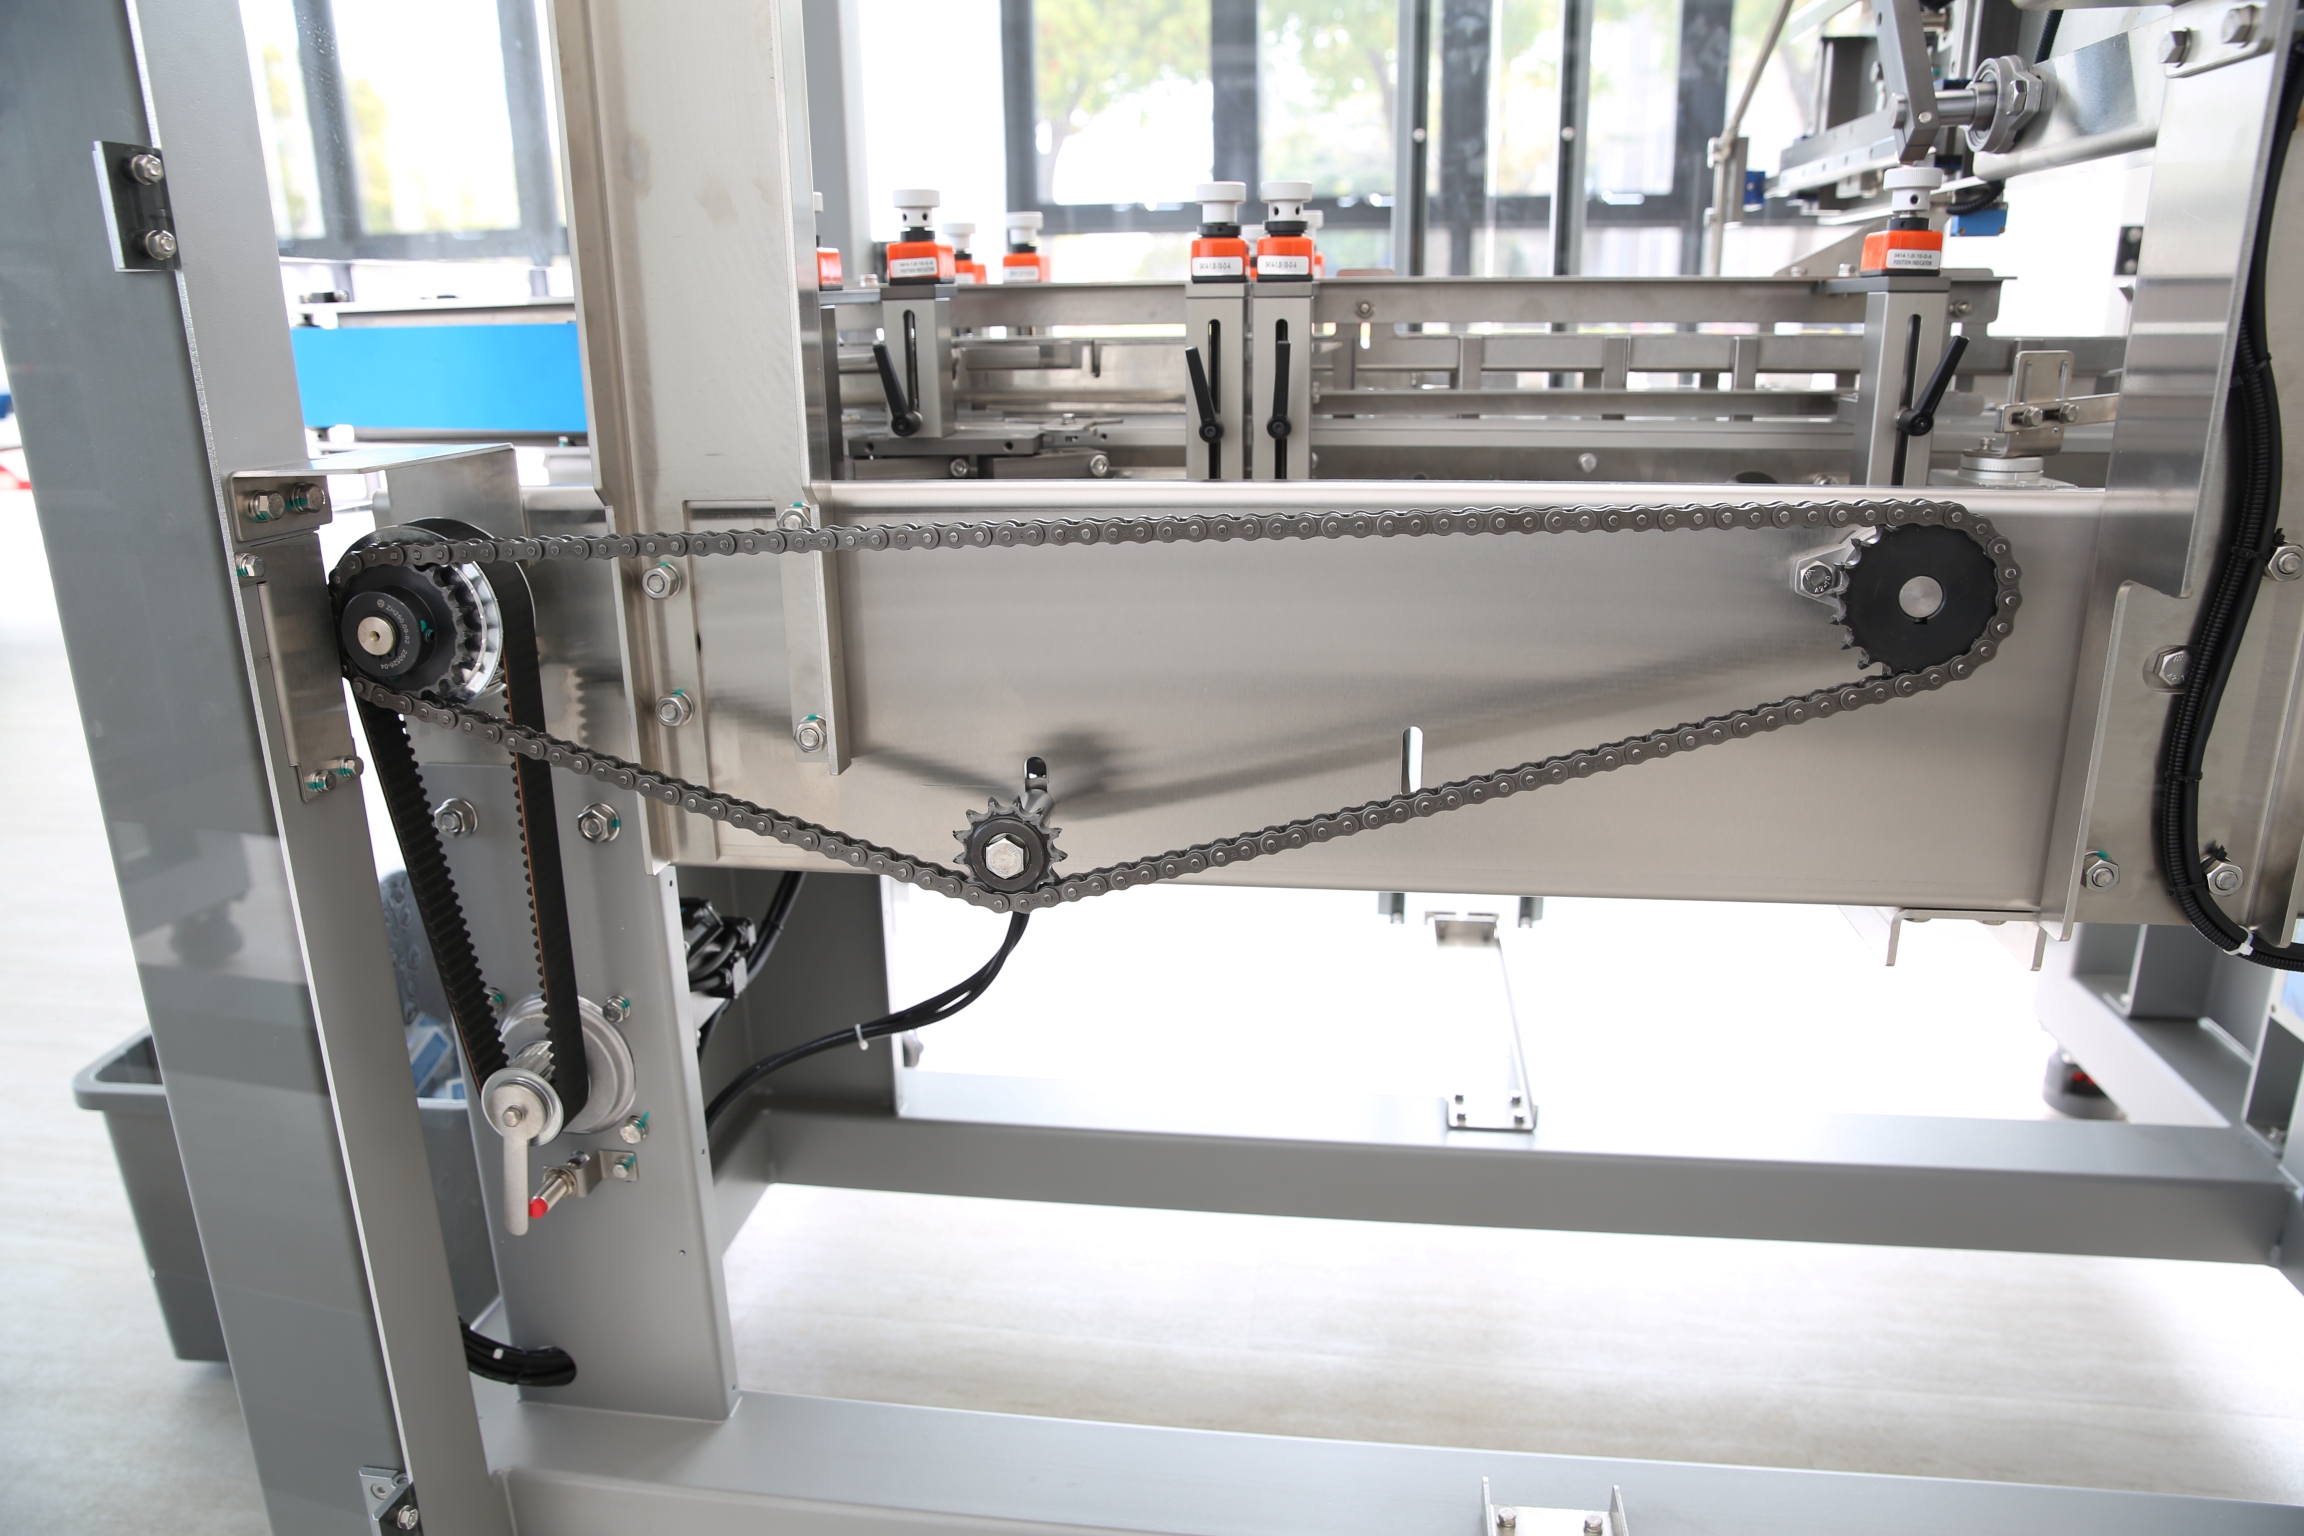
Cuscinetti usurati sul carrello del film. Sulle sigillatrici a L alternative, il carrello scorre su cuscinetti lineari. Quando si usurano, la testa di sigillatura oscilla e taglia in modo inconsistente. Lubrifica secondo l’intervallo del produttore e sostituisci i cuscinetti con gioco evidente.
Temporizzazione del pusher errata. Il pusher prodotto deve azionarsi esattamente quando le ganasce sono aperte. Se la temporizzazione dell’encoder deriva, il pusher colpisce una ganascia chiusa. Risincronizza la camma del pusher nell’HMI e verifica un accoppiamento allentato.
Guasto 5: Disallineamento della velocità del trasportatore e perdita di throughput
Una linea che funziona bene con una dimensione di fardello ma rallenta fino a un passo con un’altra è quasi sempre un disallineamento velocità-calore. I fardelli più grandi portano più massa termica; la stessa velocità del tunnel che funziona per un six-pack lascia un 12-pack sotto-termoretratto.
Mantieni una ricetta di cambio formato nell’HMI: registra le temperature delle zone del tunnel, la velocità del trasportatore, il tempo di sigillatura e la larghezza del film per ogni SKU. Quando cambi formato, carica la ricetta piuttosto che partire dalla memoria. Sui sistemi di termoretrazione SunAura Packaging Machines, il richiamo ricetta per SKU è standard, e gli operatori che lo utilizzano riportano notevolmente meno difetti dopo il cambio formato. Se stai specificando una nuova fardellatrice, confronta una sigillatrice a L completamente automatica come la macchina termoretraibile completamente automatica a L contro un modello manuale sulla capacità di gestione delle ricette; quella singola caratteristica ripaga nel primo anno di produzione multi-SKU.
Guasto 6: Guasti del controller di temperatura e della termocoppia
Il circuito di controllo è il sistema nervoso del tunnel. Quando fallisce, ogni sintomo termico sopra diventa imprevedibile.
Cause radice e passaggi di riparazione
Deriva o guasto della termocoppia. Una termocoppia di tipo K si degrada nel tempo e legge progressivamente più basso, il che inganna il controller facendolo surriscaldare. Calibra trimestralmente contro una sonda di riferimento; sostituisci la termocoppia se la lettura discordia di più di 5 °C.
Taratura del PID dopo un cambio film. Passare a un prodotto a massa più alta o a un film più pesante cambia la risposta termica della zona. Se la temperatura oscilla selvaggiamente, ritarare il circuito PID piuttosto che semplicemente alzare il setpoint.
Relè a stato solido bloccato chiuso. Un SSR difettoso che rimane chiuso alimenta continuamente una batteria di riscaldamento. Questo è un vero problema di sicurezza. Verifica che ciascun SSR commutii con un misuratore durante il ciclo, e sostituisci qualsiasi che non si apra. Non bypassare mai il termostato di limite massimo.
Guasto 7: Srotolamento film, tensione del dancer e gestione del web
I guasti nella gestione del film appaiono come film flosci, bordi ricci, o un sigillo che scorre fuori centro.
Verifica prima la tensione del freno di srotolamento: troppo alto e il film si allunga e si contrae dopo la sigillatura, causando pieghe; troppo basso e il web fluttua. Il dancer dovrebbe fluttuare dolcemente nel mezzo della sua corsa. Ispeziona i rulli di traino in gomma per superfici vetrificate — i rulli di traino scivolanti non possono alimentare una lunghezza di film consistente. Puliscili o sostituiscili come parte della cura di routine. I sensori di tracciamento del bordo dovrebbero essere puliti e calibrati in modo che il film rimanga centrato attraverso le ganasce di sigillatura.
Dalla riparazione reattiva al controllo preventivo
La maggior parte dei guasti sopra condividono una causa radice comune: mancanza di una routine di manutenzione programmata. Una macchina che viene pulita, lubrificata e ispezionata con cadenza fissa non sviluppa deriva silenziosa della termocoppia, rulli vetrificati, o Teflon crepato da un giorno all’altro. Costruire un programma di manutenzione preventiva per le apparecchiature di confezionamento ad alta velocità — che copre l’ispezione della ganascia di sigillatura, la calibrazione della termocoppia, la tensione della cinghia e le condizioni della cinghia della slittata — converte i guasti di emergenza in lavoro programmato nel fine settimana.
Altrettanto importante è la prontezza dei ricambi. Le due ore più costose di qualsiasi turno sono le ore spese in attesa di un filo di saldatura, una striscia al Teflon, o una termocoppia. Un approccio strutturato e programmato alla manutenzione mantiene le parti soggette a usura che effettivamente si rompono sullo scaffale, non in back order; SunAura Packaging Machines spedisce i materiali di consumo comuni per la sua gamma di termoretrazione come parte del suo supporto del servizio post-vendita. Se la tua linea funziona con più turni, modella la scorta ricambi in base ai tassi di guasto effettivi piuttosto che alla raccomandazione del fornitore.
Scegliere apparecchiature che si auto-risolvono
Alcuni guasti sul campo vengono evitati al momento dell’acquisto. Le macchine termoretraibili azionate da servo e guidate da ricette con diagnostica in tempo reale e messaggistica guasti mettono la probabile causa sull’HMI prima che l’operatore debba indovinare. Quando valuti le opzioni, verifica se la macchina registra i codici di guasto, tende la temperatura del tunnel, e segnala l’usura della ganascia di sigillatura. Una fardellatrice termoretraibile semiautomatica come una macchina di sigillatura e termoretraibilità è perfettamente adeguata per linee a basso volume, ma gli stabilimenti ad alto mix e multi-turno guadagnano misurabilmente da un sistema automatizzato con diagnostica integrata. Per il fardellaggio a manicotto di bottiglie multi-pack, confronta una macchina termoretraibile automatica a manicotto contro una sigillatrice a L sull’accuratezza della raccolta e il tempo di cambio formato prima di impegnarti.
Gli ingegneri di stabilimento che integrano una nuova fardellatrice in una linea esistente dovrebbero anche leggere la nostra guida su integrazione di nuove macchine confezionatrici nelle linee di produzione esistenti di fabbrica, perché molti difetti della “macchina termoretraibile” sono in realtà problemi di handoff con le apparecchiature a monte o a valle.
Quando escalare al servizio SunAura Packaging Machines
Alcuni guasti sono oltre la portata di un team interno. Se hai seguito la routine di isolamento e il difetto persiste — soprattutto se è implicato un guasto del relè a stato solido, un guasto della scheda di controllo, o un errore dell’azionamento servo — fermati e chiama il servizio. Tentare di bypassare un interblocco di sicurezza o ricabinare un armadio di controllo invalida le garanzie e crea un vero pericolo. Il team post-vendita di SunAura Packaging Machines supporta la diagnostica sul campo tramite videochiamata, spedisce i ricambi soggetti a usura a livello internazionale, e può commissionare il monitoraggio ad accesso remoto dove la politica di rete del cliente lo consente. I dettagli della copertura sono sulla pagina del servizio post-vendita.
Per una visione più ampia di ciò che un sistema di termoretrazione o fine linea completamente specificato dovrebbe includere, la panoramica delle soluzioni di confezionamento e il catalogo prodotti completo mostrano le famiglie di macchine coperte da questa guida alla risoluzione dei problemi. Se stai preparando un acquisto di capitale, la nostra separata analisi del costo totale di proprietà per le linee di confezionamento automatiche mostra come l’onere di manutenzione e il tasso di difetti incidono sul prezzo di vita, non solo sulla fattura.
Lista di controllo rapida per la risoluzione dei problemi
- Film termoretraibile pieghettato / allentato → aumenta la temperatura misurata del tunnel, allunga il tempo di sosta, pulisci gli ugelli dell’aria calda, allenta il dancer del film.
- Sigillo debole / aperto → aumenta il tempo di sigillatura, ispeziona il Teflon e la planarità della ganascia, verifica la corrente del filo di saldatura, asciuga il prodotto.
- Film bruciato / forato → abbassa la temperatura di sigillatura, accorcia il tempo di sosta, sospetta una termocoppia difettosa o un SSR bloccato.
- Inceppamenti e fardelli obliqui → squadra le guide di raccolta, ricentralo il rotolo film, verifica i cuscinetti del carrello e la temporizzazione del pusher.
- Perdite per cambio formato → carica la ricetta memorizzata; ricaratterizza su qualsiasi cambio di film o calibro.
- Temperatura imprevedibile → calibra le termocoppie trimestralmente; verifica che ciascun SSR si apra; ritara il PID.
La risoluzione dei problemi della macchina termoretraibile premia il metodo sull’indovinello. Isola il sottosistema, cambia una variabile alla volta, e costruisci ricette e routine di manutenzione in modo che gli stessi guasti non si ripetano. Con un processo disciplinato sul campo e il supporto corretto da SunAura Packaging Machines, ciò che era un fermo di molte ore diventa una regolazione misurata e pianificata.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
Vedi biografia completa ›