

Le macchine per il confezionamento ad alta velocità non si guastano senza preavviso. Si guastano dopo mesi di piccole trascuratezze accumulate: un cuscinetto che non riceve lubrificazione, una cinghia mai ri-tensionata, un sensore mai pulito, una barra di saldatura il cui teflon si è incrinato ed è stata lasciata com’era. Il compito di un piano di manutenzione preventiva per macchine per il confezionamento ad alta velocità è cogliere questi deterioramenti durante un fermo programmato, molto prima che diventino un guasto improvviso e costoso. Per gli ingegneri di impianto e i responsabili manutenzione che gestiscono linee mult-turno, una routine di manutenzione scritta e rispettata è la leva più affidabile per l’uptime.
SunAura Packaging Machines mette in servizio linee di confezionamento per clienti dei settori alimentare, cosmetico e farmaceutico, e le linee che mantengono efficienza per un decennio sono quasi sempre quelle con un programma di manutenzione disciplinato. Questo articolo fornisce uno schedule pratico che potete adattare alle vostre attrezzature, organizzato per intervallo.
Perché la manutenzione preventiva si ripaga
La manutenzione correttiva — riparare qualcosa dopo che si è guastato — è costosa in tre modi: spedizione urgente di ricambi, lavoro straordinario e produzione perduta durante una finestra che non avevate pianificato. Una linea che si ferma venerdì sera costa molto di più di una linea assistita un martedì mattina programmato. La manutenzione preventiva scambia piccoli blocchi di lavoro programmati per grandi perdite non programmate. Su una linea ad alta velocità, un singolo fermo non programmato di otto ore può costare più dell’intera manutenzione annuale programmata. Il confronto non è nemmeno vicino.
La manutenzione preventiva protegge anche la qualità. Una barra di saldatura usurata che inizia a perdere, un sensore alla deriva che inizia a leggere male, una cinghia vetrificata che inizia a slittare producono difetti prima di produrre un guasto. Una linea che sembra “a posto” a un responsabile di produzione potrebbe silenziosamente spedire un tasso di scarti in aumento. I cicli di ispezione seguenti colgono quella deriva prima che raggiunga il cliente.
La sicurezza è la prima regola di manutenzione
Nessuna attività di manutenzione vale un infortunio. Prima di qualsiasi ispezione che vada oltre un controllo visivo a distanza, applicate il blocco e la segnaletica (lockout/tagout) e confermate che la macchina sia diseccitata. Le barre di saldatura e i tunnel di termoretrazione mantengono calore a lungo dopo lo spegnimento; gli assi servo possono derivare sotto carico; le linee dell’aria compressa possono ciccare. Verificate energia residua zero prima di infilare le mani. Rendete il passo di blocco parte della checklist scritta, così non viene mai saltato per risparmiare due minuti. Revisori e assicuratori si aspettano sempre più questa disciplina, ed è semplicemente il modo corretto di trattare una macchina che lavora ad alta velocità per ore ogni giorno.
Il principio: ispezionare, pulire, lubrificare, regolare, sostituire a schedule
Ogni attività di manutenzione è una di cinque azioni. Ispezionare significa osservare e misurare. Pulire significa rimuovere polvere, pelatura di film e residuo di prodotto. Lubrificare significa applicare il grasso o l’olio giusto nel punto giusto all’intervallo giusto. Regolare significa ri-tensionare, riallineare, ritarare. Sostituire significa scambiare un componente di usura prima che si guasti. Un buono schedule assegna ogni azione all’intervallo giusto: giornaliero per pulizia e controlli visivi, settimanale per lubrificazione e regolazione, mensile per ispezione più approfondita, trimestrale per calibrazione, e annuale per revisione dei componenti principali.
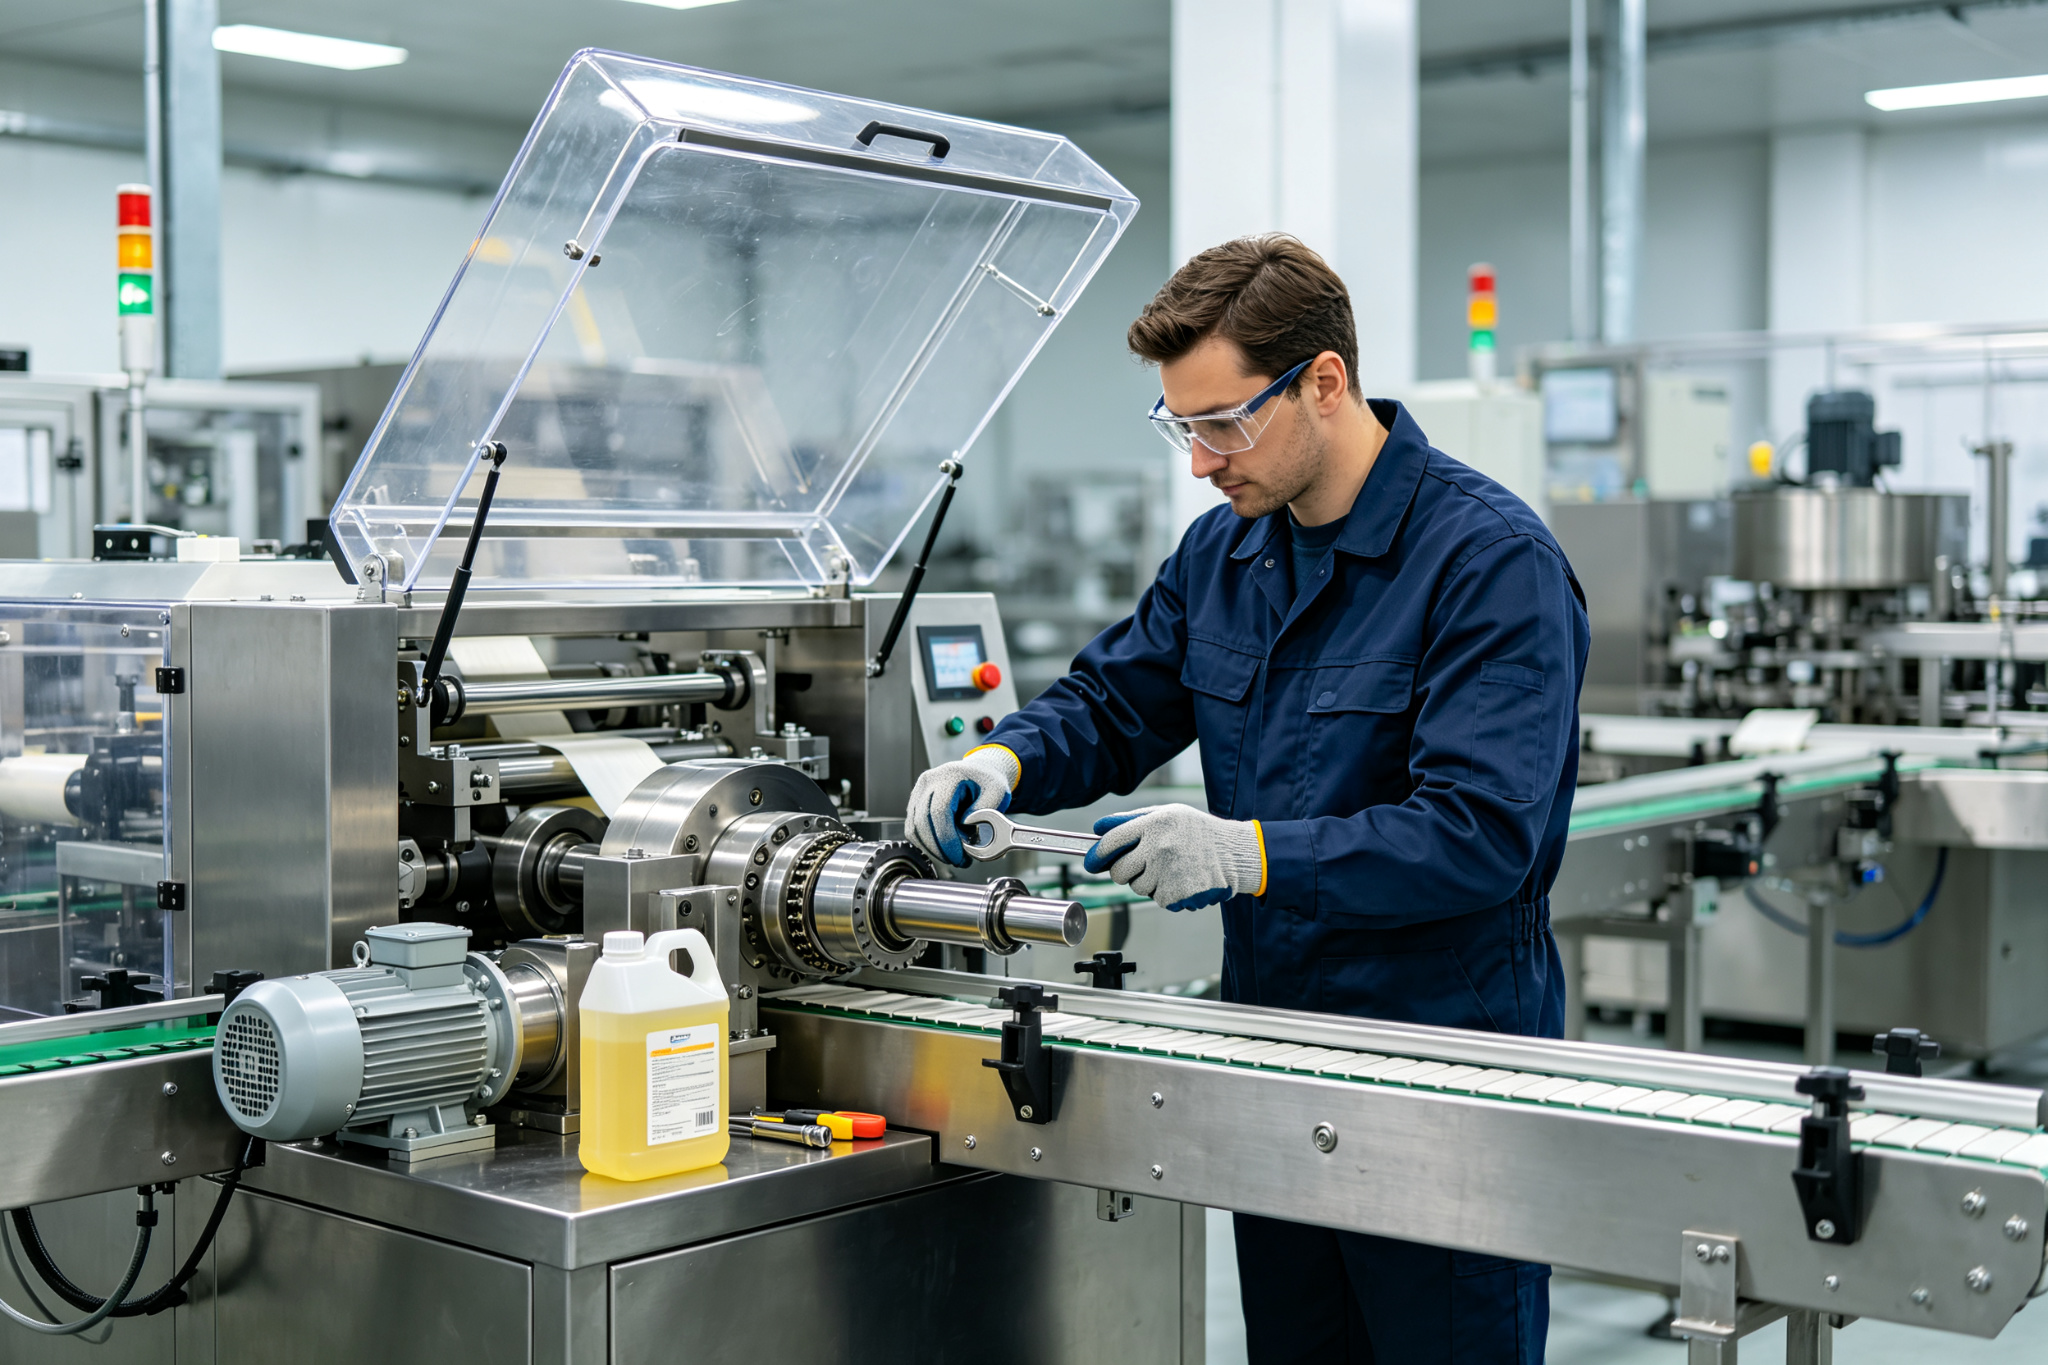
Manutenzione giornaliera (a ogni inizio e fine turno)
Le attività giornaliere sono rapide ma non negoziabili. Prevengono i deterioramenti più lenti e colgono i problemi evidenti prima di una produzione.
- Ispezione visiva a giro. Cercate protezioni allentate, perdite d’aria, gocciolamenti d’olio, accumuli di pelatura di film e qualsiasi traccia di inceppamento. Ascoltate rumori insoliti all’avvio.
- Pulire le aree di saldatura e formatura. Pelatura di film, residui di adesivo e incrostazioni di prodotto si accumulano in fretta e causano difetti. Spazzolate o aspirate le barre di saldatura, il formatore e le aree di ripiegatura.
- Verificare i dispositivi di sicurezza. Testate l’e-stop e le protezioni con interblocco. Una protezione che bypassa il proprio interblocco è un guasto di sicurezza in attesa di una verifica ispettiva.
- Registrare conteggi di avvio e allarmi. Annotate qualsiasi codice guasto mostrato sull’HMI al passaggio di turno, così i guasti ricorrenti non si perdono tra un turno e l’altro.
- Controllare la pressione dell’aria e scaricare il filtro. Aria compressa bagnata o a pressione bassa causa un funzionamento pneumatico irregolare. Scaricate il filtro del compressore e confermate la pressione di linea alla macchina.
Manutenzione settimanale
Le attività settimanali toccano l’usura e la regolazione che cambiano in giorni anziché in ore.
- Lubrificare secondo la carta dei grassi. Ogni macchina ha punti di lubrificazione etichettati. Utilizzate il grasso specificato; non sostituite mai un prodotto che non è food-safe dove richiesto. Lubrificare troppo è dannoso quanto lubrificare poco.
- Ispezionare e regolare la tensione delle cinghie. Le cinghie di trasmissione si allungano e slittano. Verificate la marcia alla tensione prescritta e sostituite qualsiasi cinghia vetrificata, incrinata o sfilacciata.
- Controllare il percorso film e il ballerino. Confermate che il freno del svolgimento sia fluido, che il ballerino flutti liberamente, e che non ci siano rulli o cuscinetti usurati.
- Ispezionare le ganasce di saldatura e il teflon. Sulle saldatrici, cercate tessuto in teflon rigato o bollato; una superficie danneggiata causa saldature deboli o irregolari. Sostituitelo al primo segno di danno, non dopo che compaiono i difetti.
- Pulire e confermare i sensori. Le cellule fotoelettriche e i sensori di prossimità coperti di polvere perdono sensibilità. Puliteli e confermate che si attivino correttamente.
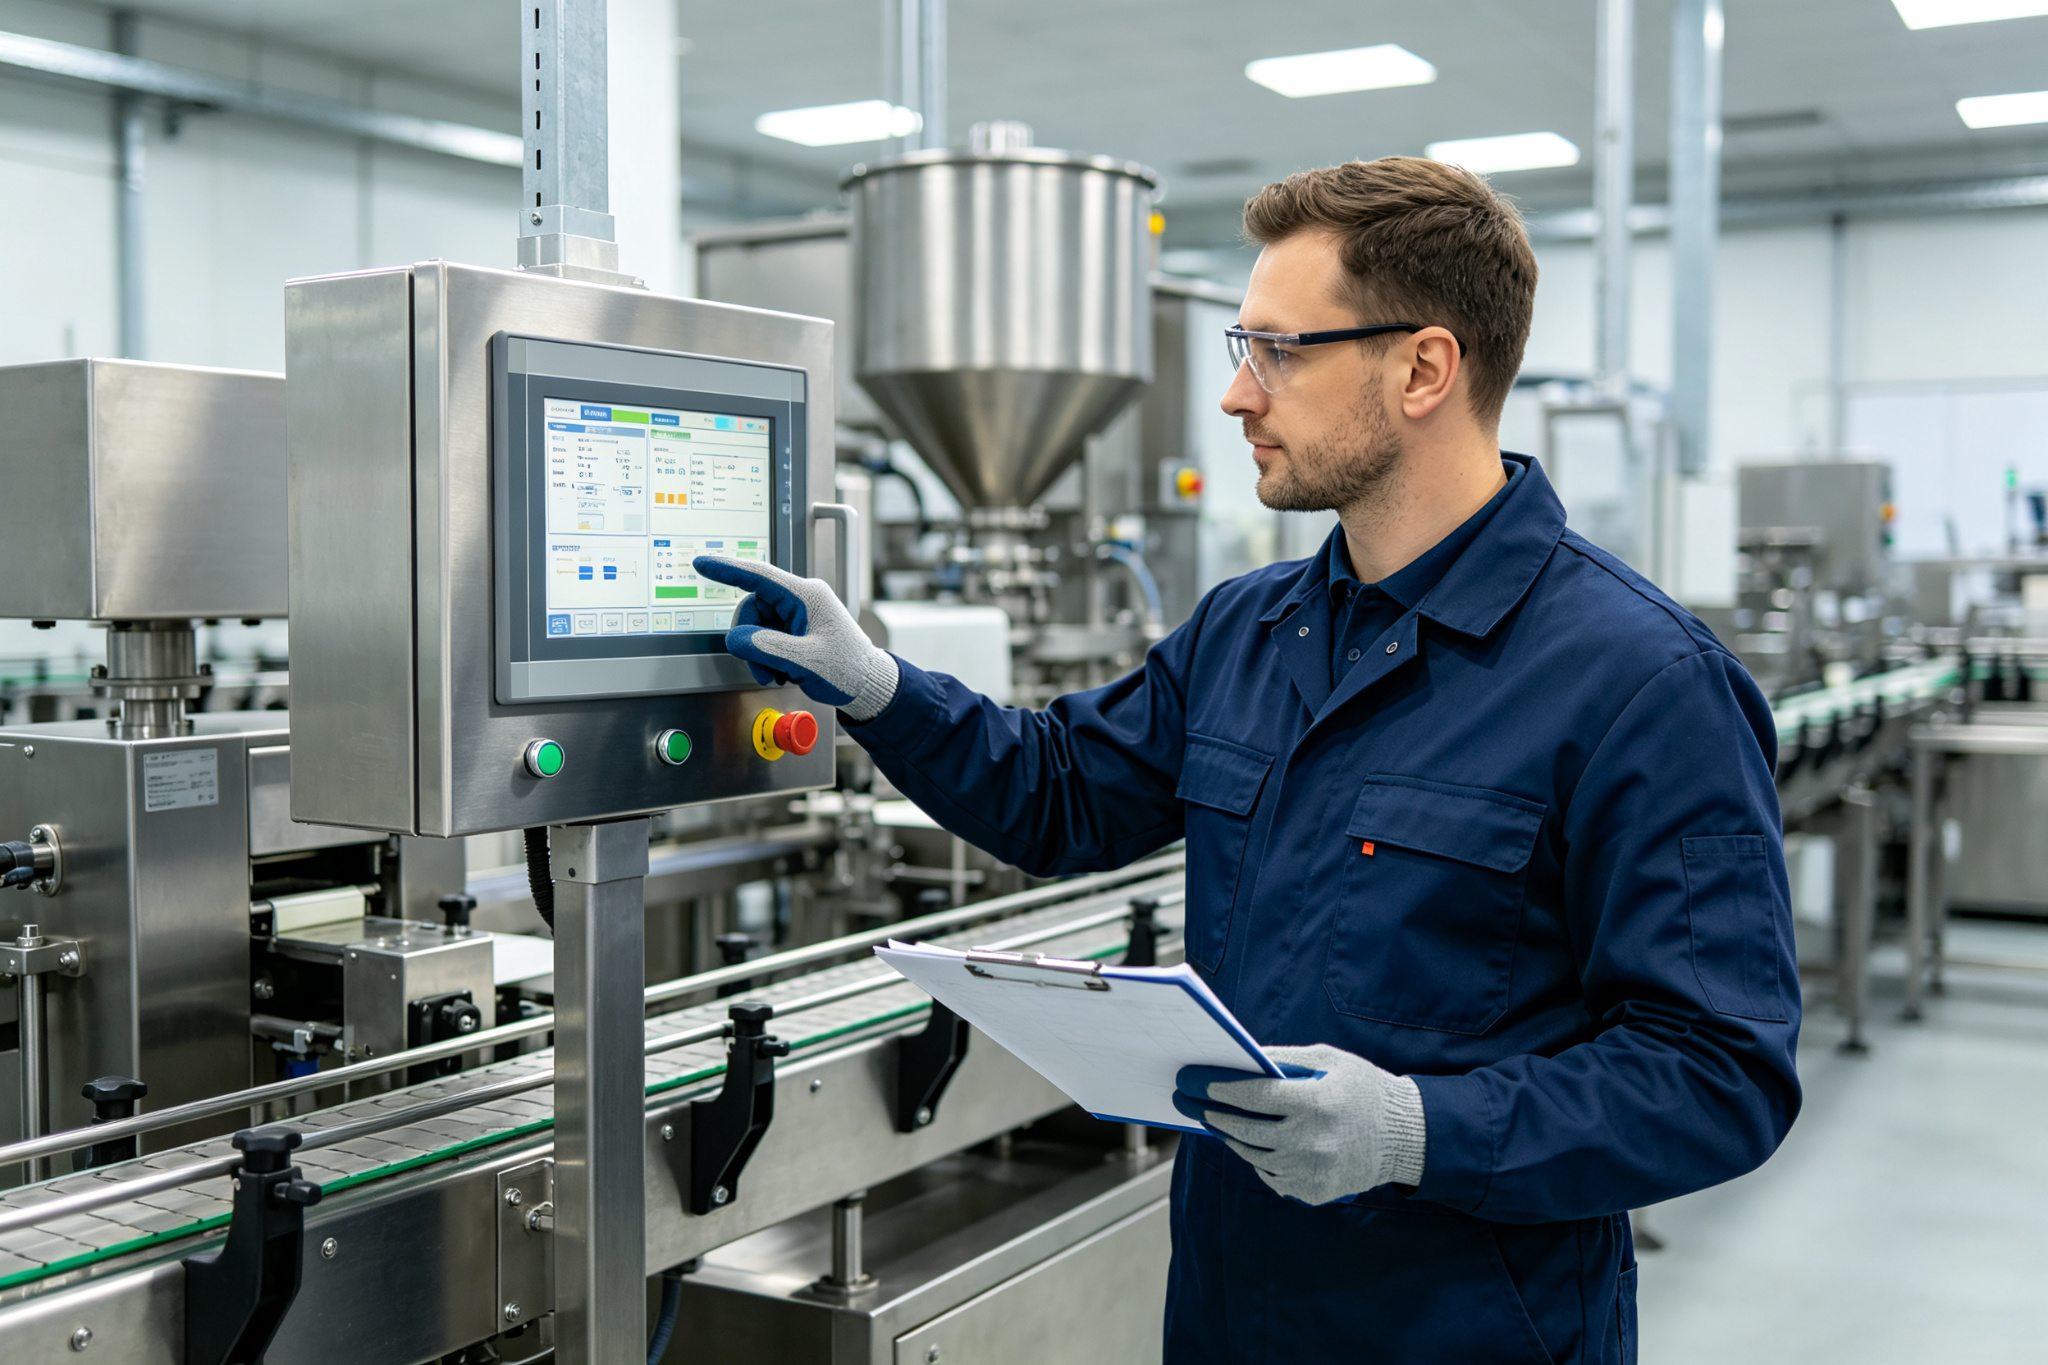
Manutenzione mensile
Le attività mensili richiedono la macchina ferma e spesso messa in sicurezza.
- Ispezionare cuscinetti e guide lineari. Sentitate il gioco, ascoltate il rumore sotto carico. Una guida lineare con gioco causa errori di posizione che nessuna pulizia risolve.
- Verificare le condizioni del quadro elettrico. Confermate che ventole e filtri siano puliti, che gli sportelli siano sigillati, e che non ci sia surriscaldamento. Un armadio caldo invecchia velocemente l’elettronica.
- Ispezionare catene, pignoni e stecche dei trasportatori. Cercate allungamento della catena e usura del pignone; una catena usurata salta e causa errori di passo prodotto.
- Verificare l’hardware di trasferimento prodotto. Controllate spingitori, alette, ventose e guide di collazione per usura: sono le parti che toccano effettivamente il prodotto.
- Revisionare il log degli allarmi. Estraete la cronologia allarmi dell’HMI e cercate pattern. Un guasto che compare due volte a settimana è un appuntamento di manutenzione in attesa di essere schedulato.
Manutenzione trimestrale e calibrazione
Il lavoro trimestrale è dove entrano la misura e la calibrazione.
- Calibrare sensori e controllori di temperatura. Su saldatrici e tunnel di termoretrazione, confrontate le letture della termocoppia con una sonda di riferimento. Un sensore alla deriva che legge alto fa sì che il controllore surriscaldi il film. Ricalibrate o sostituite i sensori fuori tolleranza.
- Verificare i circuiti di sicurezza. Testate che ogni e-stop e interblocco di protezione rimuova effettivamente l’alimentazione come progettato. È anche un requisito ispettivo nella maggior parte degli impianti regolamentati.
- Controllare le condizioni di servo e motoriduttore. Ascoltate il rumore, cercate perdite d’olio, e revisionate le temperature dei motori durante un periodo di funzionamento. Gli azionamenti servo raramente si guastano all’improvviso: si lamentano per mesi prima.
- Serrare gli elementi di fissaggio e controllare la messa a terra. La vibrazione allenta i bulloni nel corso dei mesi; un controllo di coppia trimestrale sui supporti critici previene una deriva dell’allineamento.
Manutenzione annuale maggiore
Le attività annuali sono le revisioni profonde che si allineano con una chiusura festiva programmata.
- Sostituire preventivamente i componenti di usura. Cambiate cinghie, tubi e il set di filo di saldatura alla loro vita raccomandata, non dopo il guasto, durante una finestra in cui la linea è già ferma.
- Ispezionare e pulire internamente il quadro di controllo. Polvere e refrigerante penetrano negli armadi nel corso di un anno; pulite i contatti e confermate che ogni connettore sia inserito.
- Revisionare e aggiornare lo stock di pezzi di ricambio. Incrociate i guasti reali dell’anno passato con la lista stock. Un pezzo di cui non avete mai avuto bisogno può essere ridotto; un pezzo che avete dovuto ordinare d’urgenza deve essere aggiunto.
- Ricalibrare la linea nel suo complesso. Riallineate i trasportatori, ricontrollate il passo prodotto, e confermate che le ricette di cambio formato si carichino ancora correttamente dopo un anno di modifiche.
- Far eseguire al fornitore un’ispezione annuale dove il contratto la prevede. Occhi nuovi sulla macchina trovano ciò che il vostro team ha imparato a ignorare.
Modi di guasto comuni e l’attività di manutenzione che li previene
Aiuta sapere cosa state prevenendo. Saldature deboli o che perdono risalgono a teflon usurato, disallineamento delle ganasce o temperatura di saldatura alla deriva: tutti colti nei controlli settimanali e trimestrali. Inceppamenti e skew di prodotto risalgono a cinghie vetrificate, alette usurate o sensori sporchi: colti nella pulizia settimanale. Guasto servo prematuro risale a armadi surriscaldati, connettori allentati o attrito di cuscinetti ignorato: colto nell’ispezione mensile di armadio e cuscinetti. Difetti di film e web risalgono a un ballerino usurato, rulli stanchi o uno svolgimento mal teso: colto nel controllo settimanale del percorso film. In quasi tutti i casi, il guasto è stato annunciato da una lenta deriva che l’intervallo giusto coglie prima che raggiunga la produzione.
Tenete un semplice registro dei guasti accanto al registro di manutenzione. Quando avviene una riparazione, annotate cosa si è rotto, quante ore aveva funzionato e quale sintomo è comparso per primo. Dopo un anno, questo registro vi dice quali componenti di usura meritano intervalli più brevi e quali sono iper-assistiti. Gli schedule di manutenzione dovrebbero essere documenti vivi, tarati sui vostri dati anziché copiati ciecamente da un manuale.
Formare il team che fa il lavoro
Uno schedule sulla carta è inutile se gli operatori e i tecnici che fanno il lavoro non hanno mai ricevuto istruzioni su come. Programmate una breve sessione pratica quando viene messa in servizio una nuova linea: dimostrate ogni punto di lubrificazione, mostrate come leggere la cronologia allarmi HMI, e ripercorrete la procedura di lockout. Formate in due persone su ogni macchina, così malattia o turnover non lasciano mai lo schedule senza copertura. Quando la manutenzione è trattata come responsabilità di tutti anziché come il ripensamento di uno specialista, la linea resta sana; quando è lasciata a un singolo tecnico sovraccarico, lo schedule smette silenziosamente di essere seguito.
Costruire lo schedule: sulle ore, non solo sul calendario
Le macchine ad alta velocità lavorano in modo diverso a seconda del ciclo di lavoro. Una linea su tre turni usurano molto più velocemente di una linea su un turno. Preferite programmare sulle ore di funzionamento effettive dove l’HMI della macchina le traccia: lubrificate dopo X ore, ispezionate dopo Y ore, perché gli intervalli di calendario ignorano quanto duramente la macchina lavora. Un CMMS o anche un semplice foglio di calcolo che registra le ore di funzionamento rispetto agli intervalli delle attività rende questo automatico. Lo schedule deve essere visibile a ogni operatore, non seppellito nel cassetto di un ingegnere.
Pezzi di ricambio: l’abilitatore della manutenzione
Uno schedule senza ricambi è un piano per aspettare le consegne. Tenete a magazzino i componenti di usura che effettivamente si guastano: fili di saldatura, strisce di teflon, cinghie, ventose, sensori, termocoppie, fusibili. Tenere i ricambi giusti trasforma una riparazione d’urgenza di sei ore in una sostituzione di trenta minuti. Per una visione pratica di come il programma di manutenzione protegge la linea, la stessa disciplina alimenta il calcolo del costo totale di proprietà per linee di confezionamento automatiche, perché fermo macchina e costo ricambi sono due delle voci di costo maggiori nella vita della linea. Per il lato termoretrazione in particolare, la nostra guida alla risoluzione dei problemi della macchina di termoretrazione elenca i componenti di usura da tenere d’occhio su saldatrici e tunnel.
Come si applica alle vostre attrezzature SunAura Packaging Machines
SunAura Packaging Machines spedisce ogni macchina con un manuale d’uso e manutenzione, una carta di lubrificazione etichettata e una lista di ricambi raccomandati. Lo schedule sopra è il quadro generale; il manuale della vostra macchina fornisce gli intervalli esatti e i codici ricambio. Sulle attrezzature servo come la cartonatrice servo, l’HMI può riportare le ore di funzionamento e la cronologia allarmi, così lo schedule è guidato dall’uso effettivo. Sulle flow wrapper come la flow wrapper a cinque assi servo, il percorso film e il gruppo di saldatura sono il focus settimanale. Sulla palettizzazione di fine linea con un robot di palettizzazione collaborativa, il focus si sposta alla dressing dei cavi, all’attrezzatura e agli scanner di sicurezza. Ovunque la macchina si trovi nella vostra linea, il principio è lo stesso: ispezionare, pulire, lubrificare, regolare e sostituire su uno schedule scritto.
Quando una linea viene ampliata o modificata, inserite la nuova attrezzatura nel programma di manutenzione dal primo giorno; la nostra guida su integrare nuove macchine per il confezionamento nelle linee produttive esistenti spiega perché quel passaggio di consegne conta. E quando specificate una nuova macchina, l’onere di manutenzione è un criterio d’acquisto, non un ripensamento: la guida all’acquisto di cartonatrici per produttori farmaceutici e cosmetici segnala esplicitamente l’accessibilità di servizio e il supporto ricambi.
Un calendario di manutenzione di una pagina da iniziare oggi
- Giornaliero: giro di ispezione, pulizia area di saldatura, test e-stop, scarico filtro aria, annotazione allarmi.
- Settimanale: lubrificazione, controllo cinghie, ispezione teflon e sensori, controllo ballerino.
- Mensile: ispezione cuscinetti e guide, pulizia ventole armadio, revisione log allarmi.
- Trimestrale: calibrazione termocoppie, test circuiti di sicurezza, condizioni servo.
- Annuale: sostituzione componenti di usura, pulizia profonda armadio, rinnovo ricambi, riallineamento linea.
La manutenzione preventiva trasforma una linea di confezionamento da fonte di sorprese a una risorsa prevedibile. Non è un lavoro glamour, ma su una linea ad alta velocità fa la differenza rispettare il piano di spedizione o dover giustificare un ordine mancato. SunAura Packaging Machines supporta i clienti con manuali, pezzi di ricambio e assistenza post-vendita; per una copia dello schedule raccomandato per la vostra macchina specifica o per discutere un contratto di servizio, contattate il nostro team tramite la pagina contatti.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
Vedi biografia completa ›