

La plupart des projets de machines d’emballage ne partent pas d’un site vierge, mais d’une usine déjà en production. Une nouvelle étuyeuse, une ensacheuse flow-pack plus rapide, une fardeleuse rétractable ajoutée ou un robot palettiseur collaboratif arrive sur un quai de déchargement à côté d’une ligne en service depuis des années, et le plus difficile n’est pas d’acheter la machine : c’est de la faire dialoguer avec celle que vous possédez déjà. Une intégration médiocre est la première cause de sous-performance d’une machine neuve pourtant capable. Ce guide explique comment intégrer une nouvelle machine d’emballage dans une ligne de production existante sans accumuler plusieurs mois de retard ni créer un goulot permanent.
SunAura Packaging Machines installe régulièrement des équipements neufs à côté de lignes âgées de plusieurs décennies, et les projets qui se passent bien partagent une phase d’ingénierie amont rigoureuse. Les projets qui s’enlisent partagent une habitude : traiter la nouvelle machine comme un achat isolé plutôt que comme un nœud d’un système existant.
Pourquoi les projets d’intégration échouent
L’échec se manifeste rarement par « la machine est en panne ». Il se manifeste par une nouvelle ligne qui tourne parfaitement seule mais n’atteint jamais sa cadence cible une fois raccordée à l’ancienne. Le produit arrive de biais depuis un convoyeur amont, les signaux de commande ne se synchronisent pas, la ligne manque de place pour un accumulateur tampon, ou l’ancienne machine ne peut pas alimenter assez vite. Ce ne sont pas des défauts du nouvel équipement, mais des défauts d’interface qui auraient dû être détectés avant la construction de la machine. Le remède est une ingénierie en amont, pas des pansements après coup.
Étape 1 : auditer la ligne existante avant de spécifier quoi que ce soit
L’intégration commence par un audit sans complaisance de l’existant. Avant de concevoir la nouvelle machine, documentez l’état actuel : quelles machines fonctionnent en séquence, leurs hauteurs d’entrée et de sortie, leur cadence et leur cadencement, la façon dont les produits sont transférés entre elles, la surface au sol disponible et les infrastructures électriques et pneumatiques existantes. Filmez la ligne en marche. Chronométrez chaque transfert. Notez chaque endroit où les produits sont déjà limites : ce sont ceux que la nouvelle machine révélera.
Cet audit est le livrable le plus précieux du projet. Il vous dit si la machine trouvera réellement sa place, physiquement et en exploitation. Si la remplisseuse amont ne peut pas produire plus vite que la nouvelle enrouleuse ne consomme, acheter une enrouleuse deux fois plus rapide ne vous apporte que du temps d’arrêt. Lisez notre guide complémentaire sur le coût total de possession des lignes d’emballage automatiques pour que les hypothèses d’intégration alimentent votre dossier économique, et pas seulement votre implantation.
Étape 2 : définir précisément l’interface mécanique
Les machines refusent de s’accoupler sur les plus infimes incompatibilités mécaniques. Spécifiez l’interface avec la rigueur qu’exigerait un ingénieur mécanique :
- Hauteur de transfert et niveau de bande. Les hauteurs de bande d’entrée et de sortie doivent concorder à quelques millimètres près ; un produit qui chute ou franchit un ressaut se bloque ou se met de biais.
- Géométrie de transfert du produit. Le produit est-il poussé, prélevé ou remis sur un vol ? Reproduisez la méthode amont et aval existante, ou concevez un convoyeur de liaison qui le fasse.
- Écart et espacement. Les produits doivent arriver dans la nouvelle machine au pas correct. Si l’équipement amont déverse les produits en amas, il faut un séparateur ou une table d’accumulation avant l’entrée.
- Encombrement et accès. Vérifiez que la nouvelle machine tient dans la surface disponible, avec la place nécessaire à la maintenance, aux changements de rouleau ou de film et aux déplacements de l’opérateur. Une machine installée avec quinze centimètres de dégagement ne peut pas être entretenue.
- Orientation.Orientation du produit. Confirmez que le produit entre et sort dans l’orientation attendue par la nouvelle machine ; faire pivoter un produit de 90 degrés en milieu de ligne est une adaptation facile si elle est prévue, impossible sinon.
Étape 3 : concevoir la synchronisation électrique et les commandes
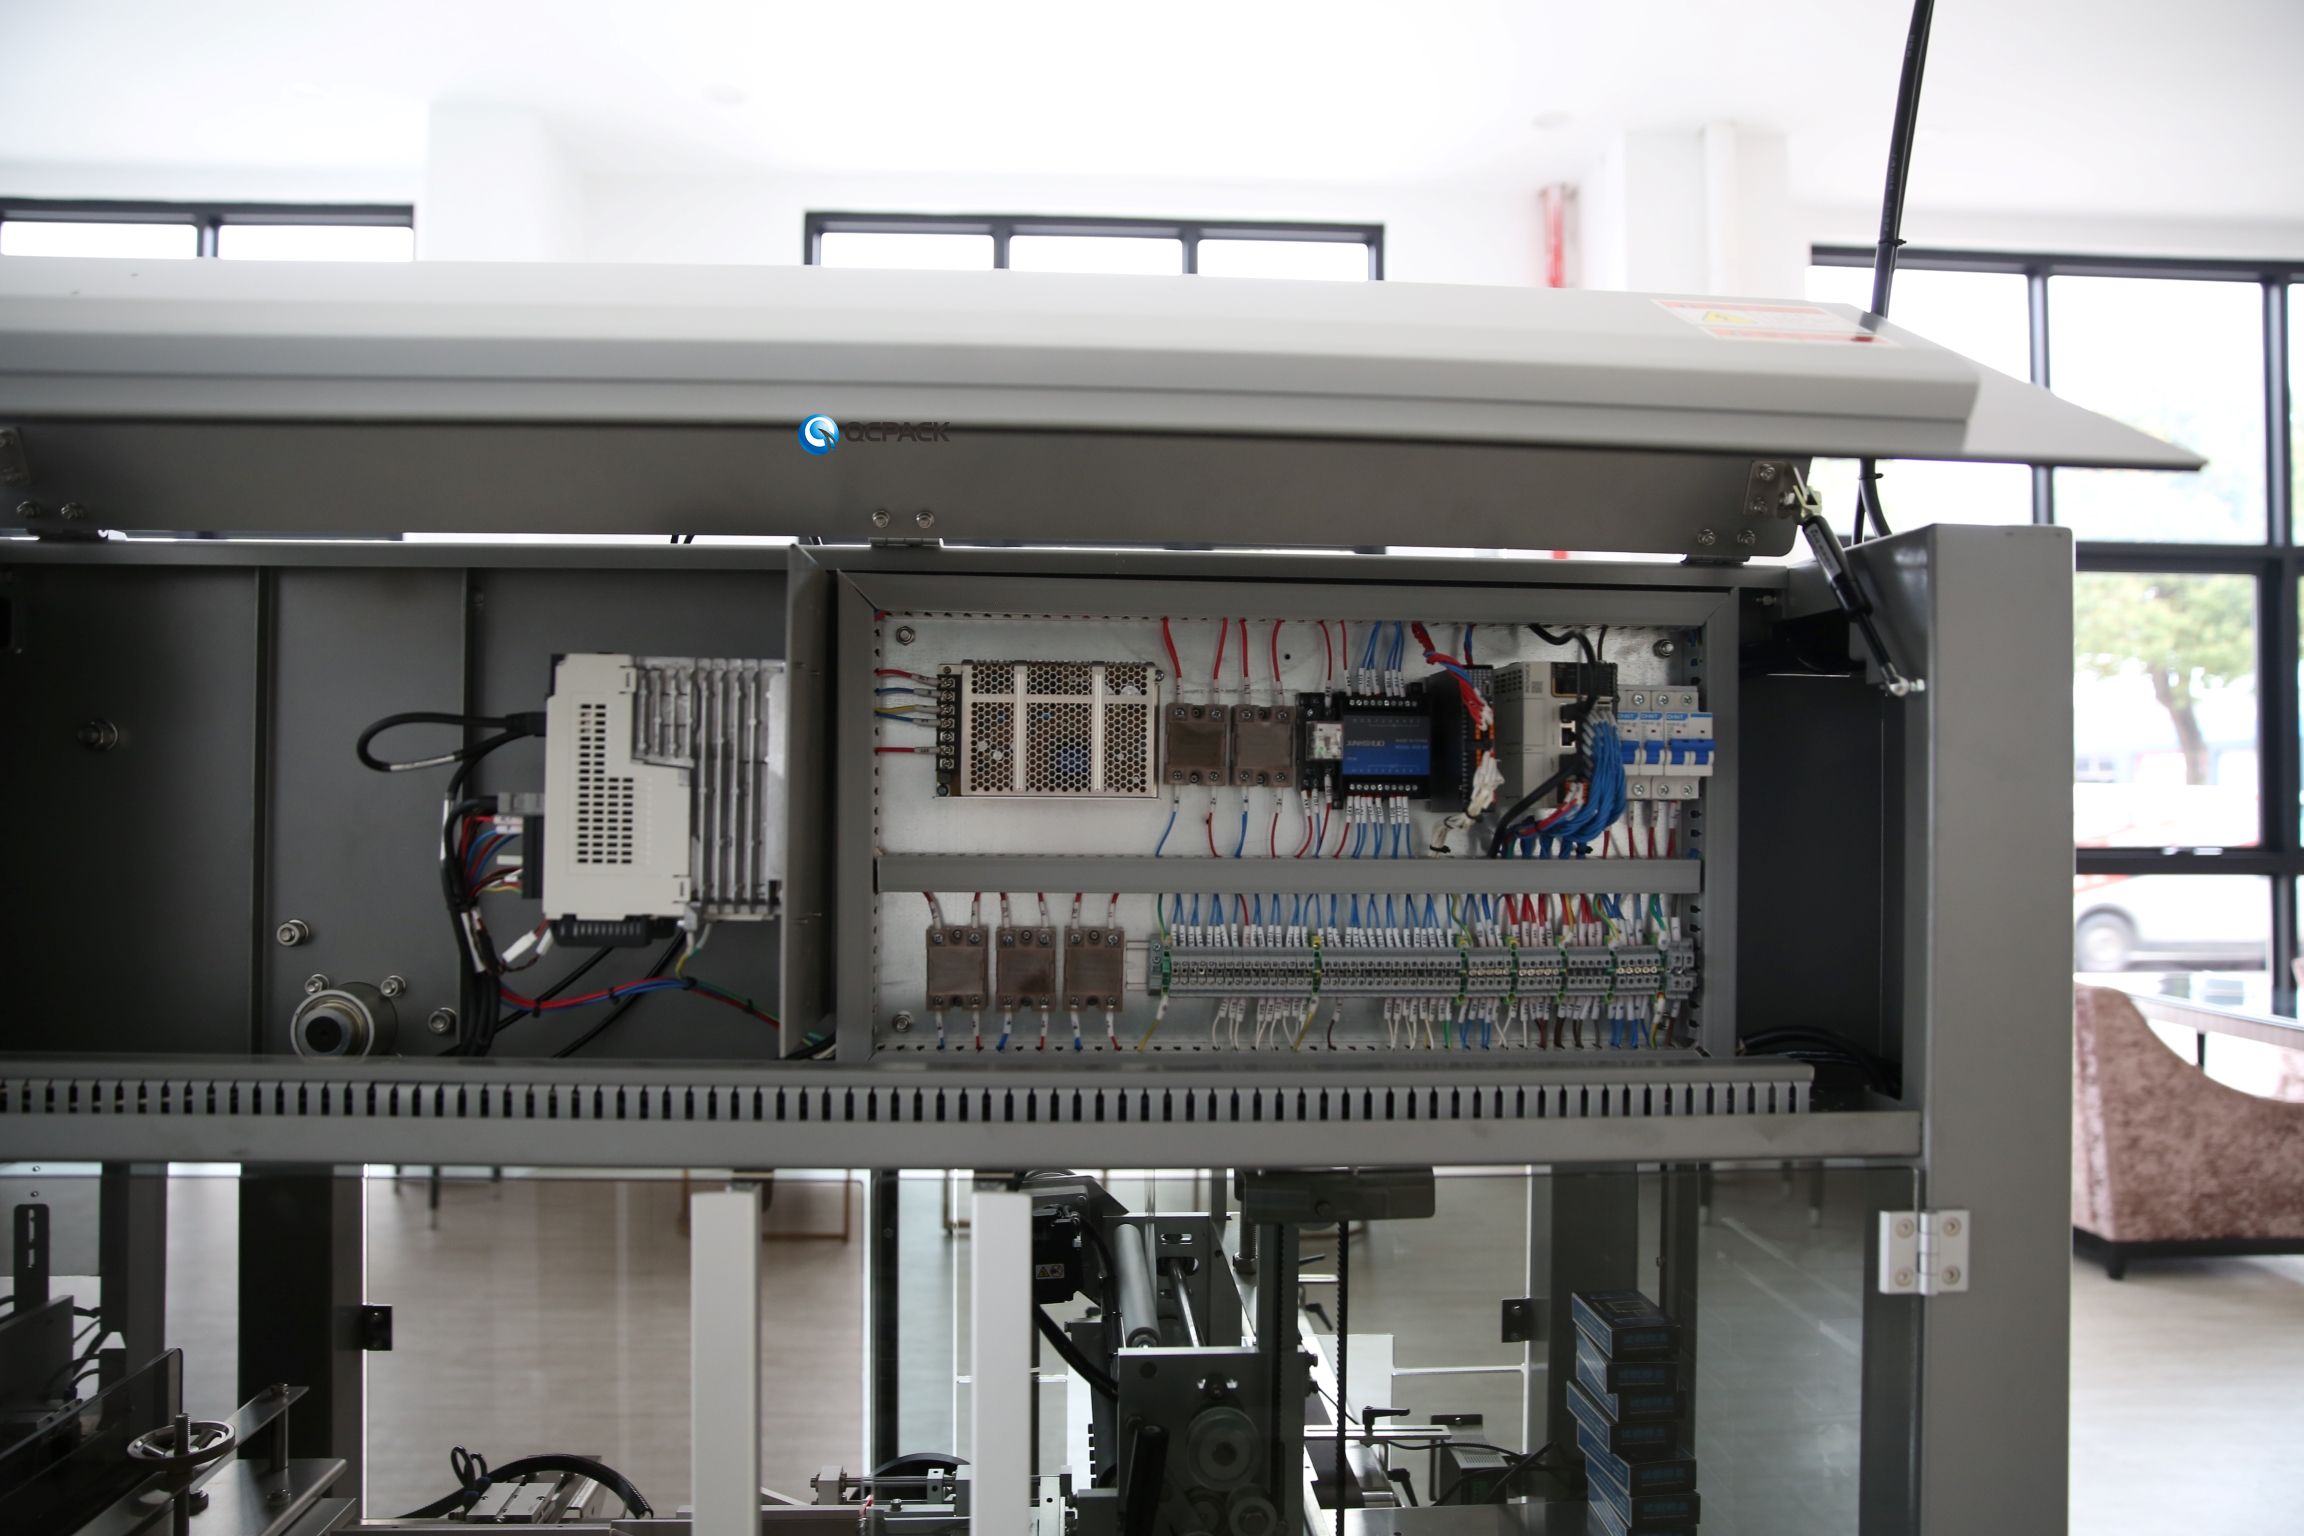
C’est là que les projets d’intégration réussissent ou échouent. Deux machines ne sont réellement intégrées que lorsque leurs systèmes de commande échangent les bons signaux au bon moment.
Signaux d’E/S filaires
Au minimum, les machines doivent se dire : « je suis prêt », « je tourne », « j’ai un défaut », « je vais m’arrêter », « mon tampon est plein ». Lorsque la machine amont détecte un défaut, l’aval doit ralentir ou s’arrêter de façon contrôlée ; lorsque l’aval se bloque, l’amont ne doit pas continuer à envoyer du produit dans un bourrage. Spécifiez ces signaux de synchronisation et le câblage entre armoires dès le départ. Une machine neuve qui tourne simplement à fond sans tenir compte de l’ancienne empilera du produit en quelques secondes.
Réseau et protocole
Les machines modernes parlent fieldbus ou Ethernet industriel — Ethernet/IP, PROFINET, Modbus ou OPC UA. Vérifiez que l’automate de la nouvelle machine parle le même protocole que votre PLC existant, ou prévoyez une passerelle. Ne partez pas du principe que deux machines de fournisseurs différents dialogueront nativement. Si votre usine dispose d’une couche MES ou SCADA, définissez les données que la nouvelle machine doit publier : comptage, cadence, codes de défaut, TRS et sérialisation au niveau du colis le cas échéant. Les machines SunAura Packaging Machines sont spécifiées pour exposer OPC UA et des E/S standard, de façon à s’insérer dans la plupart des architectures existantes.
Intégration de la sécurité
Les circuits de sécurité ne fusionnent pas automatiquement. Lorsque deux machines deviennent une seule ligne, leurs arrêts d’urgence, protecteurs et barrières immatérielles doivent être intégrés dans une logique d’arrêt sûr unique. Un intégrateur automation qualifié doit vérifier que la ligne combinée satisfait la directive machines ; ne laissez jamais les interverrouillages de sécurité de la nouvelle machine fonctionner indépendamment de la ligne existante.
Étape 4 : planifier le tampon et l’accumulation
Les lignes démarrent et s’arrêtent à des rythmes différents. Sans capacité d’accumulation, un bref arrêt sur une machine se propage instantanément à toute la ligne. Prévoyez une table d’accumulation ou un convoyeur tampon entre les machines, dimensionné pour absorber le micro-arrêt le plus long probable de l’équipement amont. Une ligne sous-tamponnée paraît fluide sur le papier et saccade dans la réalité ; une ligne sur-tamponnée gaspille surface et budget. Dimensionnez sur la fréquence de micro-arrêts que vous avez mesurée, pas sur une estimation.
Étape 5 : standardiser le travail des opérateurs et de la maintenance
Une nouvelle machine dotée d’une IHM totalement différente, d’une autre méthode de changement de format et d’une autre logique de pièces de rechange entre en conflit avec l’équipe en place. Choisissez si possible des équipements dont le système de recettes, les protecteurs et les points de graissage correspondent à ce que les opérateurs connaissent déjà. Si la nouvelle machine doit être différente — par exemple une étuyeuse à servo ajoutée à une ligne d’enrouleuses mécaniques —, intégrez la formation au planning du projet, et non comme une réflexion tardive. Des opérateurs non formés à la logique de synchronisation arrêteront toute la ligne au moindre défaut de la nouvelle machine.
Étape 6 : mettre en service par phases, pas d’un seul bond
Vouloir la pleine production dès le premier jour, c’est ainsi que les projets d’intégration dérapent. Phasez la mise en service :
- Déballage et essai machine seule. Faites tourner la nouvelle machine seule, hors ligne, pour prouver qu’elle atteint sa spécification sur votre produit.
- Marche à vide. Raccordez-la à la ligne mais sans produit réel ; vérifiez les signaux de synchronisation et la logique d’arrêt et de démarrage.
- Marche en charge à vitesse réduite. Faites passer du produit réel à mi-vitesse ; observez les transferts, l’accumulation et la logique de rejet.
- Montée à la cadence cible. Élevez jusqu’à la vitesse de conception et tenez-la ; confirmez que toute la ligne, et pas seulement la nouvelle machine, la soutient.
- Essai de changement de format. Réalisez un vrai changement de format de bout en bout ; cela révèle les problèmes d’interface que la marche sur une seule référence masque.
Chaque phase a un jalon de réception clair. N’avancez pas tant que la précédente ne tient pas. Pour les lignes pharmaceutiques réglementées, ces phases correspondent à la documentation IQ/OQ ; intégrez-les aux critères de réception dès le départ.
Étape 7 : planifier l’installation sur une fenêtre de production réaliste
Une intégration exige d’arrêter la ligne existante, au moins partiellement. Cette fenêtre est un projet à part entière. Une installation précipitée sur un seul week-end prolongé échoue presque toujours ; les interfaces qui demandent quatre jours ne se compriment généralement pas en un. Planifiez l’arrêt sur une période de faible demande, pré-positionnez la machine et les matériaux, et assurez-vous que l’électricien, l’ingénieur automation et l’équipe mécanique sont planifiés et disponibles avant le premier boulon desserré. Prévoyez un tampon de contingence d’au moins 25 % sur le planning d’installation et identifiez une configuration manuelle ou temporaire de repli pour que la ligne puisse expédier si la mise en service glisse. Documentez chaque modification de l’ancienne ligne sur les plans de recolement le jour même ; un recâblage non documenté découvert six mois plus tard est un cauchemar de maintenance.
Trois pièges d’interface qui se répètent sur presque tous les projets
L’expérience montre que les trois mêmes incompatibilités coûtent le plus cher. D’abord, l’écart de pas produit : la nouvelle machine attend des produits régulièrement espacés mais reçoit un flux en amas d’une bande amont usée. Le remède est un séparateur ou un accumulateur avant l’entrée, spécifié lors de l’audit. Ensuite, l’écart de logique de défaut : la nouvelle machine s’arrête instantanément sur un défaut mineur tandis que l’amont continue, empilant du produit dans la zone morte. Le remède est la synchronisation d’E/S décrite plus haut, vérifiée en marche à vide. Enfin, l’écart de consommables et de pièces : le film, les bandes ou les capteurs de la nouvelle machine ne figurent pas dans le système d’achat de l’usine, si bien que la première panne attend un bon de commande. Chargez les consommables dans la nomenclature avant la mise en service, pas pendant une panne. Nommer ces trois points en réunion de lancement suffit à les prévenir.
Étape 8 : fixer des attentes réalistes sur le TRS et la cadence
Une nouvelle machine amène rarement toute une ligne à sa propre vitesse nominale. Une ligne n’est jamais plus rapide que son nœud le plus lent. Si la remplisseuse amont est le goulot, ajouter une machine aval plus rapide n’améliore rien tant que la remplisseuse n’est pas traitée. Mesurez la cadence réelle et soutenue de la ligne intégrée sur une semaine représentative, et planifiez autour du goulot réel plutôt qu’autour de la vitesse catalogue de la nouvelle machine. Les décisions d’achat d’étuyeuse présentées dans notre guide d’achat d’étuyeuses pour les industriels de la pharmacie et de la cosmétique doivent s’appuyer sur la même analyse de goulot.
La place de SunAura Packaging Machines
Le risque d’intégration chute nettement lorsque le même fournisseur conçoit toute l’interface. SunAura Packaging Machines construit des lignes complètes — ensacheuses flow-pack, étuyeuses, fardeleuses rétractables et palettisation de fin de ligne — de sorte que les interfaces mécaniques, électriques et de commande sont étudiées comme un seul système plutôt qu’accouplées sur site. Pour un périmètre clé en main, consultez la présentation des solutions d’emballage et le catalogue produits complet. Les exemples d’automatisation de fin de ligne incluent un robot palettiseur collaboratif qui se pose en sortie d’une fermeuse de cartons existante avec un minimum de modifications, et une encaisseuse robotisée 2 axes conçue pour se synchroniser avec les étuyeuses amont. Pour le fardelage et la rétraction, une fardeleuse rétractable automatique à soudure latérale s’intègre proprement après un convoyeur de regroupement.
Une fois la nouvelle machine en service, protégez l’intégration par une routine d’entretien rigoureuse ; notre plan de maintenance préventive des équipements d’emballage à grande vitesse évite que la synchronisation et la mécanique ne se dégradent. Et comme une ancienne machine peu fiable compromet même une machine neuve parfaite, gardez les bases du dépannage à portée de main : notre guide de dépannage des machines de fardelage rétractable couvre en détail le volet rétraction.
Liste de contrôle d’intégration
- Auditez et filmez la ligne existante ; chronométrez chaque transfert.
- Confirmez par écrit la hauteur de transfert, l’écart, l’orientation et l’encombrement.
- Spécifiez dès le départ les E/S de synchronisation, le protocole réseau et l’intégration de la sécurité.
- Dimensionnez l’accumulation sur la fréquence de micro-arrêts mesurée.
- Planifiez la formation des opérateurs et de la maintenance avant la mise en service.
- Mettez en service en cinq phases avec jalons de réception, en terminant par un vrai changement de format.
- Mesurez la cadence de la ligne intégrée sur une semaine représentative ; identifiez le vrai goulot.
- Remettez à la maintenance les plans de recolement complets, les listes de signaux et la nomenclature des pièces de rechange avant le départ du fournisseur.
Intégrer une nouvelle machine d’emballage dans une ligne existante est autant un exercice d’ingénierie et de gestion de projet qu’un achat. L’audit amont et la spécification des interfaces font la différence entre un projet réussi et un projet manqué. Faites entrer le fournisseur dans cette phase tôt — avant la construction de la machine, pas à son arrivée. Une ligne bien intégrée tourne comme une seule machine ; une ligne mal intégrée tourne comme cinq machines qui se combattent. La différence se joue presque entièrement dans les deux premières semaines d’ingénierie, pas sur le terrain de l’installation. Les équipes qui sous-estiment cette phase voient régulièrement leur mise en service glisser de quelques jours à plusieurs semaines.
Partagez l’implantation de votre ligne et le flux de vos produits avec l’équipe d’ingénierie de SunAura Packaging Machines via la page de contact, et nous concevrons l’interface pour que la nouvelle machine s’inscrive dans une ligne fluide plutôt que dans un îlot frustrant.

David leads our case sealing and cartoning engineering team. Over 14 years he has specified, installed and commissioned hundreds of random-size case sealers, top- and side-loading cartoners, and automatic case packers for food, household and industrial product lines. He writes buying guides and troubleshooting articles around seal quality, tape and hot-melt glue selection, and carton throughput limits.
Voir la biographie complète ›