

Tout responsable de production qui a un jour chiffré une ligne d’emballage se heurte au même dilemme. Votre propre bureau d’études doit-il acheter les machines une par une et les assembler en interne, en intégrant convoyeurs, commandes et logiciels dans un projet maison ? Ou vaut-il mieux acheter une ligne d’emballage complète, pré-intégrée et fournie par un seul prestataire, prête à démarrer ? La décision ressemble à une question de coût, mais c’est en réalité une question de risque, de délai et de compétences. Cette comparaison de SunAura Packaging Machines expose les véritables arbitrages entre assemblage interne et ligne clé en main, avec les critères qui gardent le choix honnête.
Ce que chaque option signifie réellement
L’assemblage interne signifie que vous, l’acheteur, jouez le rôle d’intégrateur. Vous achetez une filmeuse à un fournisseur, une encaisseuse à un autre, un palettiseur à un troisième, et vous embauchez (ou affectez) des ingénieurs pour concevoir les convoyeurs, écrire les interfaces de commande, faire dialoguer les machines et déboguer l’ensemble sur votre sol. Vous portez le planning, le risque d’intégration et les arrêts.
La fourniture clé en main signifie qu’un seul fournisseur conçoit, construit, intègre, teste le système dans son ensemble et livre une ligne qui fait tourner votre produit dès son arrivée. Vous émettez une seule commande, prononcez une seule réception en usine (FAT), pilotez un seul projet et tenez un seul acteur responsable de l’ensemble. Le fournisseur porte les interfaces.
Aucune des deux options n’est bonne dans l’absolu. L’erreur consiste à choisir sur le seul prix affiché. Le bon choix dépend de votre capacité d’ingénierie interne, de votre calendrier et de votre tolérance au risque d’intégration.
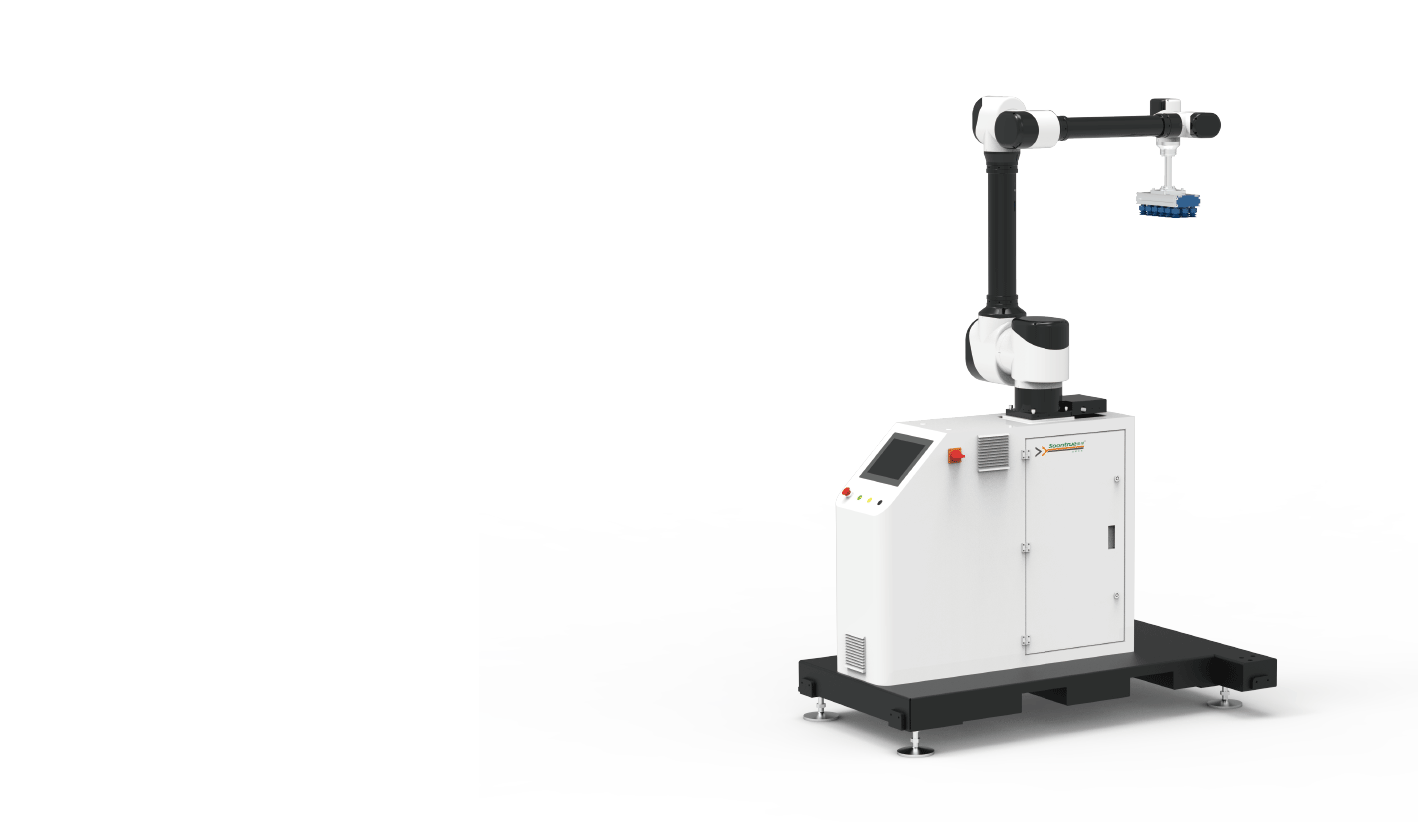
La difficulté cachée : la communication entre machines
Quand les ingénieurs imaginent l’assemblage interne, ils voient des convoyeurs et des châssis. La vraie difficulté est invisible : faire dialoguer les machines. Une filmeuse, une peseuse-contrôleuse, une encaisseuse et un palettiseur ont chacun leur automate, leur logique d’alarme et leur propre idée de ce que signifie « arrêt ». Les intégrer suppose de s’accorder sur un protocole de communication (en général un bus de terrain ou OPC UA), de concevoir des poignées de main pour qu’un rejet ne fasse pas planter la machine amont, de partager les données de recette et de cadence, et de construire une IHM commune que les opérateurs comprennent vraiment.
C’est là que les semaines s’évaporent. La logique standard d’un fournisseur de filmeuse suppose qu’il pilote toute la ligne ; celle d’un palettiseur suppose qu’il est autonome. Réconcilier ces hypothèses, traduire les alarmes dans un système unifié et tester les modes de défaillance (rupture de film, bourrage de caisse, palette pleine) relève d’une véritable ingénierie de commande. Un fournisseur clé en main a conçu ces poignées de main une centaine de fois et les standardise. Un acheteur qui intègre lui-même les conçoit une fois, sous pression du calendrier, et paie la courbe d’apprentissage. C’est la meilleure raison de préférer le clé en main pour toute ligne de plus de deux postes.
Garantie et responsabilité après-vente
Une fois la ligne en marche, le modèle de responsabilité continue de compter. Dans une construction multi-fournisseurs en interne, une panne devient une enquête. Le fournisseur de la filmeuse affirme qu’elle a été asphyxiée par l’encaisseuse ; l’encaisseuse répond que la filmeuse envoyait des produits irréguliers. Vous êtes l’arbitre, et le compteur tourne. Chaque garantie ne couvre que sa propre machine : les défauts d’interface échappent à toutes les garanties et retombent sur vous.
La garantie d’un fournisseur clé en main couvre le comportement intégré, pas seulement la machine. Quand la ligne entière est un seul produit, le fournisseur ne peut pas se désolidariser de l’interface. C’est pourquoi une commande unique est aussi un instrument de transfert de risque : elle déplace le débat de votre salle de réunion vers le bureau d’études du fournisseur. Associée à un programme structuré d’après-vente et de pièces détachées, cette responsabilité signifie que la ligne est accompagnée comme un seul actif durant toute sa vie, et non comme un sac de pièces hétéroclites.
La voie intermédiaire hybride
Le choix n’est pas binaire. Beaucoup d’acheteurs trouvent un hybride pertinent : acheter en clé en main, auprès d’un seul fournisseur, le poste central le plus difficile à intégrer (souvent une filmeuse rapide ou une cellule robotisée), et traiter en interne les convoyeurs périphériques simples. Ou acheter maintenant une ligne clé en main modulaire, puis l’étendre plus tard avec des modules compatibles. SunAura Packaging Machines conçoit précisément ses lignes en modules pour qu’un client puisse démarrer avec une cellule filmeuse-encaisseuse et ajouter une seconde cellule à mesure que le volume croît, sans réétudier toute l’intégration. On capte ainsi l’essentiel des bénéfices du clé en main avec un engagement initial plus faible.
Quelle que soit la structure, exigez que le fournisseur responsable de la ligne soit aussi responsable de l’intégration. Acheter les machines et recruter un intégrateur tiers ne supprime pas le risque : cela ajoute une couche. La position la plus solide reste un fournisseur unique redevable, qui a construit la ligne lui-même.
La comparaison des coûts : prix d’achat contre coût réel
Sur le papier, l’assemblage interne paraît moins cher. On achète chaque machine à un prix qui semble transparent, on ajoute l’acier des convoyeurs, et « nos propres ingénieurs font l’intégration maison ». Le mot « maison » masque la dépense. Les heures d’ingénierie chargées, la gestion de projet, les frais d’achat, les reprises pendant la mise en service et les semaines de production retardées pendant le débogage s’additionnent. Les intégrateurs indépendants et les ingénieurs d’usine constatent régulièrement que le coût complet réel de l’auto-intégration dépasse de 20 à 40 % le budget machines apparent.
| Poste de coût | Assemblage interne | Ligne clé en main |
|---|---|---|
| Achat des machines | Plus faible à l’unité | Un peu plus élevé, intégré |
| Ingénierie d’intégration | Interne, masquée | Incluse dans le prix |
| Convoyeurs et interfaces | Conçus en interne | Inclus et testés |
| Arrêt de mise en service | Des semaines de votre production | Quelques jours, pré-testés en usine |
| Gestion de projet | Votre temps de chef de projet | Équipe projet du fournisseur |
| Responsabilité de garantie | Répartie entre fournisseurs | Responsabilité unique |
Le plus gros coût caché est l’arrêt de mise en service. Une ligne auto-intégrée passe couramment trois à six semaines sur le sol avant de tourner de façon fiable, parce que les bugs d’interface n’apparaissent que lorsque des machines dissemblables se rencontrent. Une ligne clé en main est testée comme un système dans l’usine du fournisseur, puis mise en service en quelques jours. Chaque semaine de montée en régime retardée, c’est de la marge perdue. Modélisez l’ensemble dans notre analyse du coût total de possession des lignes d’emballage automatiques.
La comparaison des risques
C’est ici que la décision bascule généralement. L’assemblage interne fait peser tout le risque d’intégration sur vous. Quand la filmeuse et l’encaisseuse ne se synchronisent pas, quand la vitesse du convoyeur ne correspond pas, quand la logique de rejet fait planter la machine amont, c’est votre équipe qui veille tard. La répartition des responsabilités entre fournisseurs devient une négociation facturable : chacun accuse la machine de l’autre, et votre ligne reste à l’arrêt pendant qu’ils discutent.
Un fournisseur clé en main porte ce risque contractuellement. Un seul nom sur la commande, un seul interlocuteur à responsabiliser quand quelque chose ne fonctionne pas. Le fournisseur a déjà fait tourner l’ensemble, connaît les interfaces et a tout intérêt à ce que cela marche, car sa réputation est en jeu. Notre analyse de l’intégration des machines d’emballage dans des lignes existantes montre comment ces interfaces se comportent lorsqu’un seul responsable les conçoit.
La comparaison des délais
Les projets internes dérapent presque toujours. Ils dépendent de la disponibilité de vos ingénieurs, de délais de fournisseurs qu’aucun chef de projet unique ne maîtrise et d’un débogage imprévisible. Un projet auto-intégré réaliste demande souvent neuf à quatorze mois de la commande à une production fiable, dérive de planning comprise.
Un projet clé en main est compressé parce que le fournisseur répète la même architecture système. La conception est plus rapide, les achats relèvent de sa routine et la réception en usine supprime l’essentiel du débogage sur site. Une ligne comparable fournie par un prestataire clé en main expérimenté demande typiquement six à neuf mois de la commande à la production, et le planning est plus prévisible puisque le fournisseur maîtrise les dépendances. Si votre fenêtre de croissance, c’est maintenant, le time-to-market est un argument financier, pas une commodité.
Quand l’assemblage interne a réellement du sens
Nous ne prétendons pas que le clé en main ait toujours raison. L’assemblage interne l’emporte dans certaines conditions précises :
- Vous disposez d’une équipe d’automatisation solide. Si vous employez déjà des ingénieurs automatisme et mécanique qui ont intégré des lignes d’emballage, votre coût marginal d’intégration est réel et faible.
- La ligne est simple et standard. Une seule machine et un convoyeur court demandent peu d’intégration ; l’auto-construction est raisonnable.
- Vous voulez une propriété intellectuelle interne forte. Si le procédé d’emballage lui-même constitue votre avantage concurrentiel, en posséder la conception le protège.
- Vous avez le temps d’absorber le risque. Si six mois de retard ne nuisent pas à votre lancement, la souplesse de l’interne a de la valeur.
Pour les petites équipes, une voie intermédiaire existe : acheter des postes semi-automatiques ou modulaires et croître par étapes, comme l’explique notre guide sur les solutions semi-automatiques pour les petites et moyennes usines describes.
Quand le clé en main l’emporte
Le clé en main s’impose nettement lorsque :
- La ligne compte plusieurs postes et tourne vite. Plus il y a de machines à synchroniser, plus le risque d’intégration que vous retirez de votre assiette est grand.
- Vous n’avez pas d’équipe automatisme dédiée à l’emballage. Sans ingénieurs internes, s’intégrer soi-même revient à apprendre sur ses propres arrêts.
- Le time-to-market compte. Un calendrier compressé et prévisible justifie une prime quand les ventes attendent.
- Vous voulez une garantie unique. Quand un seul fournisseur porte la ligne, pas de jeu de reproches entre fournisseurs.
- Vous voulez un partenaire pour l’avenir. Un fournisseur clé en main apprend vos produits et accompagne la ligne toute sa vie.
Un exemple concret : l’intégration qui a fait exploser un budget
Un acheteur de confiserie avait chiffré une filmeuse à 38 000 $ chez un fournisseur, une encaisseuse à 52 000 $ chez un autre, et prévu 10 000 $ pour convoyeurs et commandes internes. Sur le papier, la ligne coûtait 100 000 $. En pratique, l’ingénieur automatisme a passé quatre mois à réconcilier les deux automates (heures supplémentaires facturables et sous-traitance), la première mise en service a duré cinq semaines au lieu d’une, et un défaut d’interface récurrent (l’encaisseuse relâchant des sachets quand la filmeuse changeait de vitesse) a demandé six semaines de plus à diagnostiquer, car aucun fournisseur n’en était responsable. Le coût réel a atteint environ 155 000 $, et la ligne a démarré cinq mois en retard. Un devis clé en main pour le même périmètre était à 118 000 $, avec une mise en service en une journée. L’économie sur le prix affiché n’était qu’un mirage, payé 37 000 $ et six mois de retard.
Le schéma se répète. Les chiffres varient selon les secteurs, mais la leçon ne change pas : c’est dans l’intégration que l’argent se cache, et un fournisseur qui la porte la chiffre honnêtement, car il l’a déjà chiffrée cent fois.
Un cadre de décision
| Question | Si oui, privilégiez… |
|---|---|
| Employez-vous des ingénieurs en automatisme d’emballage ? | Oui → l’interne est possible |
| La ligne compte-t-elle 3 postes intégrés ou plus ? | Oui → clé en main |
| Un retard de 3 mois vous pénalise-t-il ? | Oui → clé en main |
| Voulez-vous un seul responsable de garantie ? | Oui → clé en main |
| Le procédé est-il votre cœur de métier ? | Oui → interne |
Soyez honnête sur vos capacités internes. Surestimer la capacité de son bureau d’études est la première cause d’échec des projets d’auto-intégration. En cas de doute, le moyen le plus rapide d’étalonner un fournisseur est de le mettre à l’épreuve : comme l’explique notre guide sur l’évaluation de la capacité d’ingénierie réelle d’un fabricant, un vrai fournisseur clé en main démontre sa maîtrise de l’intégration avant que vous ne vous engagiez.
Comment SunAura Packaging Machines apporte la valeur du clé en main
SunAura Packaging Machines conçoit et construit des lignes clé en main complètes comme un seul système intégré, de la filmeuse amont au robot de fin de ligne. Un projet comme notre ligne d’emballage de gâteaux et de pains est étudié, testé en FAT dans son ensemble et mis en service par une seule équipe ; le robot palettiseur collaboratif et la filmeuse qui l’alimente sont équilibrés dès le premier jour. Nous le montrons en pratique sur notre page solutions d’emballage et dans l’étude de cas boulangerie clé en main.
Que vous penchiez pour l’interne ou le clé en main, l’étape suivante est une comparaison délimitée plutôt qu’un devis machine seul. Contactez l’équipe SunAura Packaging Machines avec votre produit, votre cadence et votre capacité d’ingénierie interne ; nous vous dirons honnêtement quelle option convient — et chiffrerons la version clé en main si c’est le cas.
Quelle que soit la voie choisie, documentez par écrit les critères de décision avant que les fournisseurs ne chiffrent. Comparer une estimation interne et un devis clé en main à périmètre comparable — heures d’ingénierie, semaines de mise en service, étendue de la garantie et risque de planning compris — est la seule façon de décider avec confiance. L’acheteur qui fait cet exercice regrette rarement la décision prise ensuite.
Conclusion
L’assemblage interne et la ligne clé en main ne sont ni justes ni faux : ils correspondent à des organisations différentes. L’interne convient aux équipes dotées d’un solide pôle automatisation et d’un procédé simple dont la maîtrise est stratégique. Le clé en main convient aux équipes qui veulent aller vite, une garantie unique et un risque d’intégration qu’elles ne souhaitent pas porter. L’erreur est de choisir sur le seul prix d’achat. Comptez les heures d’ingénierie cachées, l’arrêt de mise en service, le risque de conflit entre fournisseurs et la dérive du planning. Additionnez honnêtement, et la bonne option apparaît généralement d’elle-même. Achetez l’intégration que vous ne pouvez pas faire vous-même, et la machine achetée produira de l’argent dès le premier jour.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
Voir la biographie complète ›