

Les machines d’emballage thermorétractable sont parmi les plus productives — et parmi les plus capricieuses — équipements d’une ligne d’emballage. Lorsqu’une soudeuse en L, une soudeuse latérale ou une fardeleuse à housse cesse de produire un pack propre, sans pliure et hermétique, toute la ligne en aval du regroupage ralentit ou s’arrête. Pour les responsables achats, ingénieurs d’usine et responsables production gérant des lignes agroalimentaires, boissons, cosmétiques ou produits domestiques, le dépannage des machines d’emballage thermorétractable est la compétence qui sépare un redémarrage en deux minutes d’une panique de quatre heures.
Ce guide passe en revue les pannes terrain les plus courantes sur les équipements de fardelage rétractable, la logique de cause racine derrière chacune, et la séquence de réparation ou d’ajustage étape par étape que votre équipe maintenance peut suivre avant d’escalader vers le service SunAura Packaging Machines. Il est écrit pour les opérateurs et techniciens qui doivent diagnostiquer sur le terrain, pas pour un automaticien en visioconférence.
Pourquoi les pannes de rétraction dominent les arrêts de ligne d’emballage
Un système de rétraction a trois sous-systèmes étroitement couplés qui doivent travailler en rythme parfait : la tête de scellage (qui coupe et soude le film), le convoyeur (qui déplace le regroupage), et le tunnel thermique (qui rétracte le film). Un défaut dans l’un d’eux se manifeste par un défaut visuel d’emballage. Contrairement à une flow wrapper où un défaut d’enregistrement apparaît comme une impression décentrée, les pannes d’une machine de rétraction sont généralement évidentes à l’œil : pliures, packs lâches, film brûlé, ou un regroupage qui ne rétracte pas du tout. Cela fait paraître la machine « cassée » alors qu’en réalité elle est généralement déréglée.
La majorité des appels de dépannage rétraction que SunAura Packaging Machines reçoit ne sont pas des pannes catastrophiques. Ce sont des conditions de dérive : le tunnel a perdu quelques degrés, le temps de scellage a dérivé, ou le fournisseur de film a changé d’épaisseur sans changement de paramètre correspondant. Traiter celles-ci comme des problèmes de calibration plutôt que des pannes de composant est la voie la plus rapide vers le retour au débit.
Avant de toucher la machine : sécurité et routine de diagnostic
L’équipement de thermorétraction comporte trois dangers indépendants : éléments chauffants haute température (souvent 120–180 °C dans le tunnel), transformateurs de scellage haute tension, et chaînes d’entraînement de film en mouvement. Le consignage, les gants résistants à la chaleur, et un temps de refroidissement d’au moins dix minutes avant d’ouvrir le tunnel sont non négociables. Ne jamais atteindre dans le tunnel sous tension.
Une fois en sécurité, suivez une boucle de diagnostic disciplinée avant de changer des pièces :
- Capturez le défaut en échantillon. Conservez les dix derniers packs défectueux dans un sac. Le symptôme — pliures vs trous vs scellage lâche — est votre indice le plus fiable.
- Enregistrez les paramètres en direct. Températures des zones du tunnel, vitesse du convoyeur (m/min), temps de scellage, température de scellage, et tension du film sur le danseur. Notez-les ; ne vous fiez pas à la mémoire.
- Isolez le sous-système. Faites fonctionner le tunnel vide pendant cinq minutes. Si le film lui-même se scelle mal, le problème vient de la soudeuse, pas du tunnel. Si le scellage semble parfait mais la rétraction est mauvaise, le problème est thermique.
- Changez une variable à la fois. La manière la plus rapide de perdre un poste est d’augmenter simultanément la température, la vitesse et le temps de scellage puis de ne plus pouvoir dire lequel a résolu le problème.
Panne 1 : Film rétracté plissé, « peau d’orange » ou lâche
C’est la plainte la plus courante. Le pack se scelle correctement mais, après le tunnel, le film est lâche, plissé, ou a une texture peau d’orange au lieu d’une finition tendue et brillante.
Causes racines et étapes de réparation
Température du tunnel trop basse. Vérifiez la température réelle avec un pistolet infrarouge portatif à la sortie produit, pas seulement l’afficheur du contrôleur. Une thermocouple qui lit 10 °C trop haut vous dira que tout va bien pendant que le film ne ramollit jamais complètement. Si la température mesurée est basse, recalibrez ou remplacez la thermocouple avant de supposer que le banc de chauffe est faible. Pour les films PVdC ou PET-G utilisés dans les sur-emballages cosmétiques, la fenêtre de procédé étroite signifie qu’une baisse de 15 °C ruine la finition.
Temps de séjour trop court. Augmentez le temps de séjour en ralentissant le convoyeur ou en allongeant le temps de résidence dans le tunnel. Un regroupage a besoin de suffisamment de temps au-dessus de la température de rétraction du film pour se détendre puis se tremper contre le produit. Si ralentir le convoyeur corrige les pliures, votre vitesse initiale était au-delà de l’enveloppe thermique.
Flux d’air chaud inégal. Des buses d’air encrassées ou une courroie de ventilateur qui a glissé produisent un côté froid du tunnel. Inspectez les plénums du tunnel pour l’accumulation de poussière de film et nettoyez les buses. Une variation de température latérale d’environ plus de 8 °C sur la largeur du produit plissera toujours.
Tension du film trop serrée à l’alimentation. Si le film est tiré tendu avant rétraction, il ne peut pas se détendre autour de la géométrie du produit. Desserrez le frein du danseur et laissez le film se former naturellement autour du regroupage.
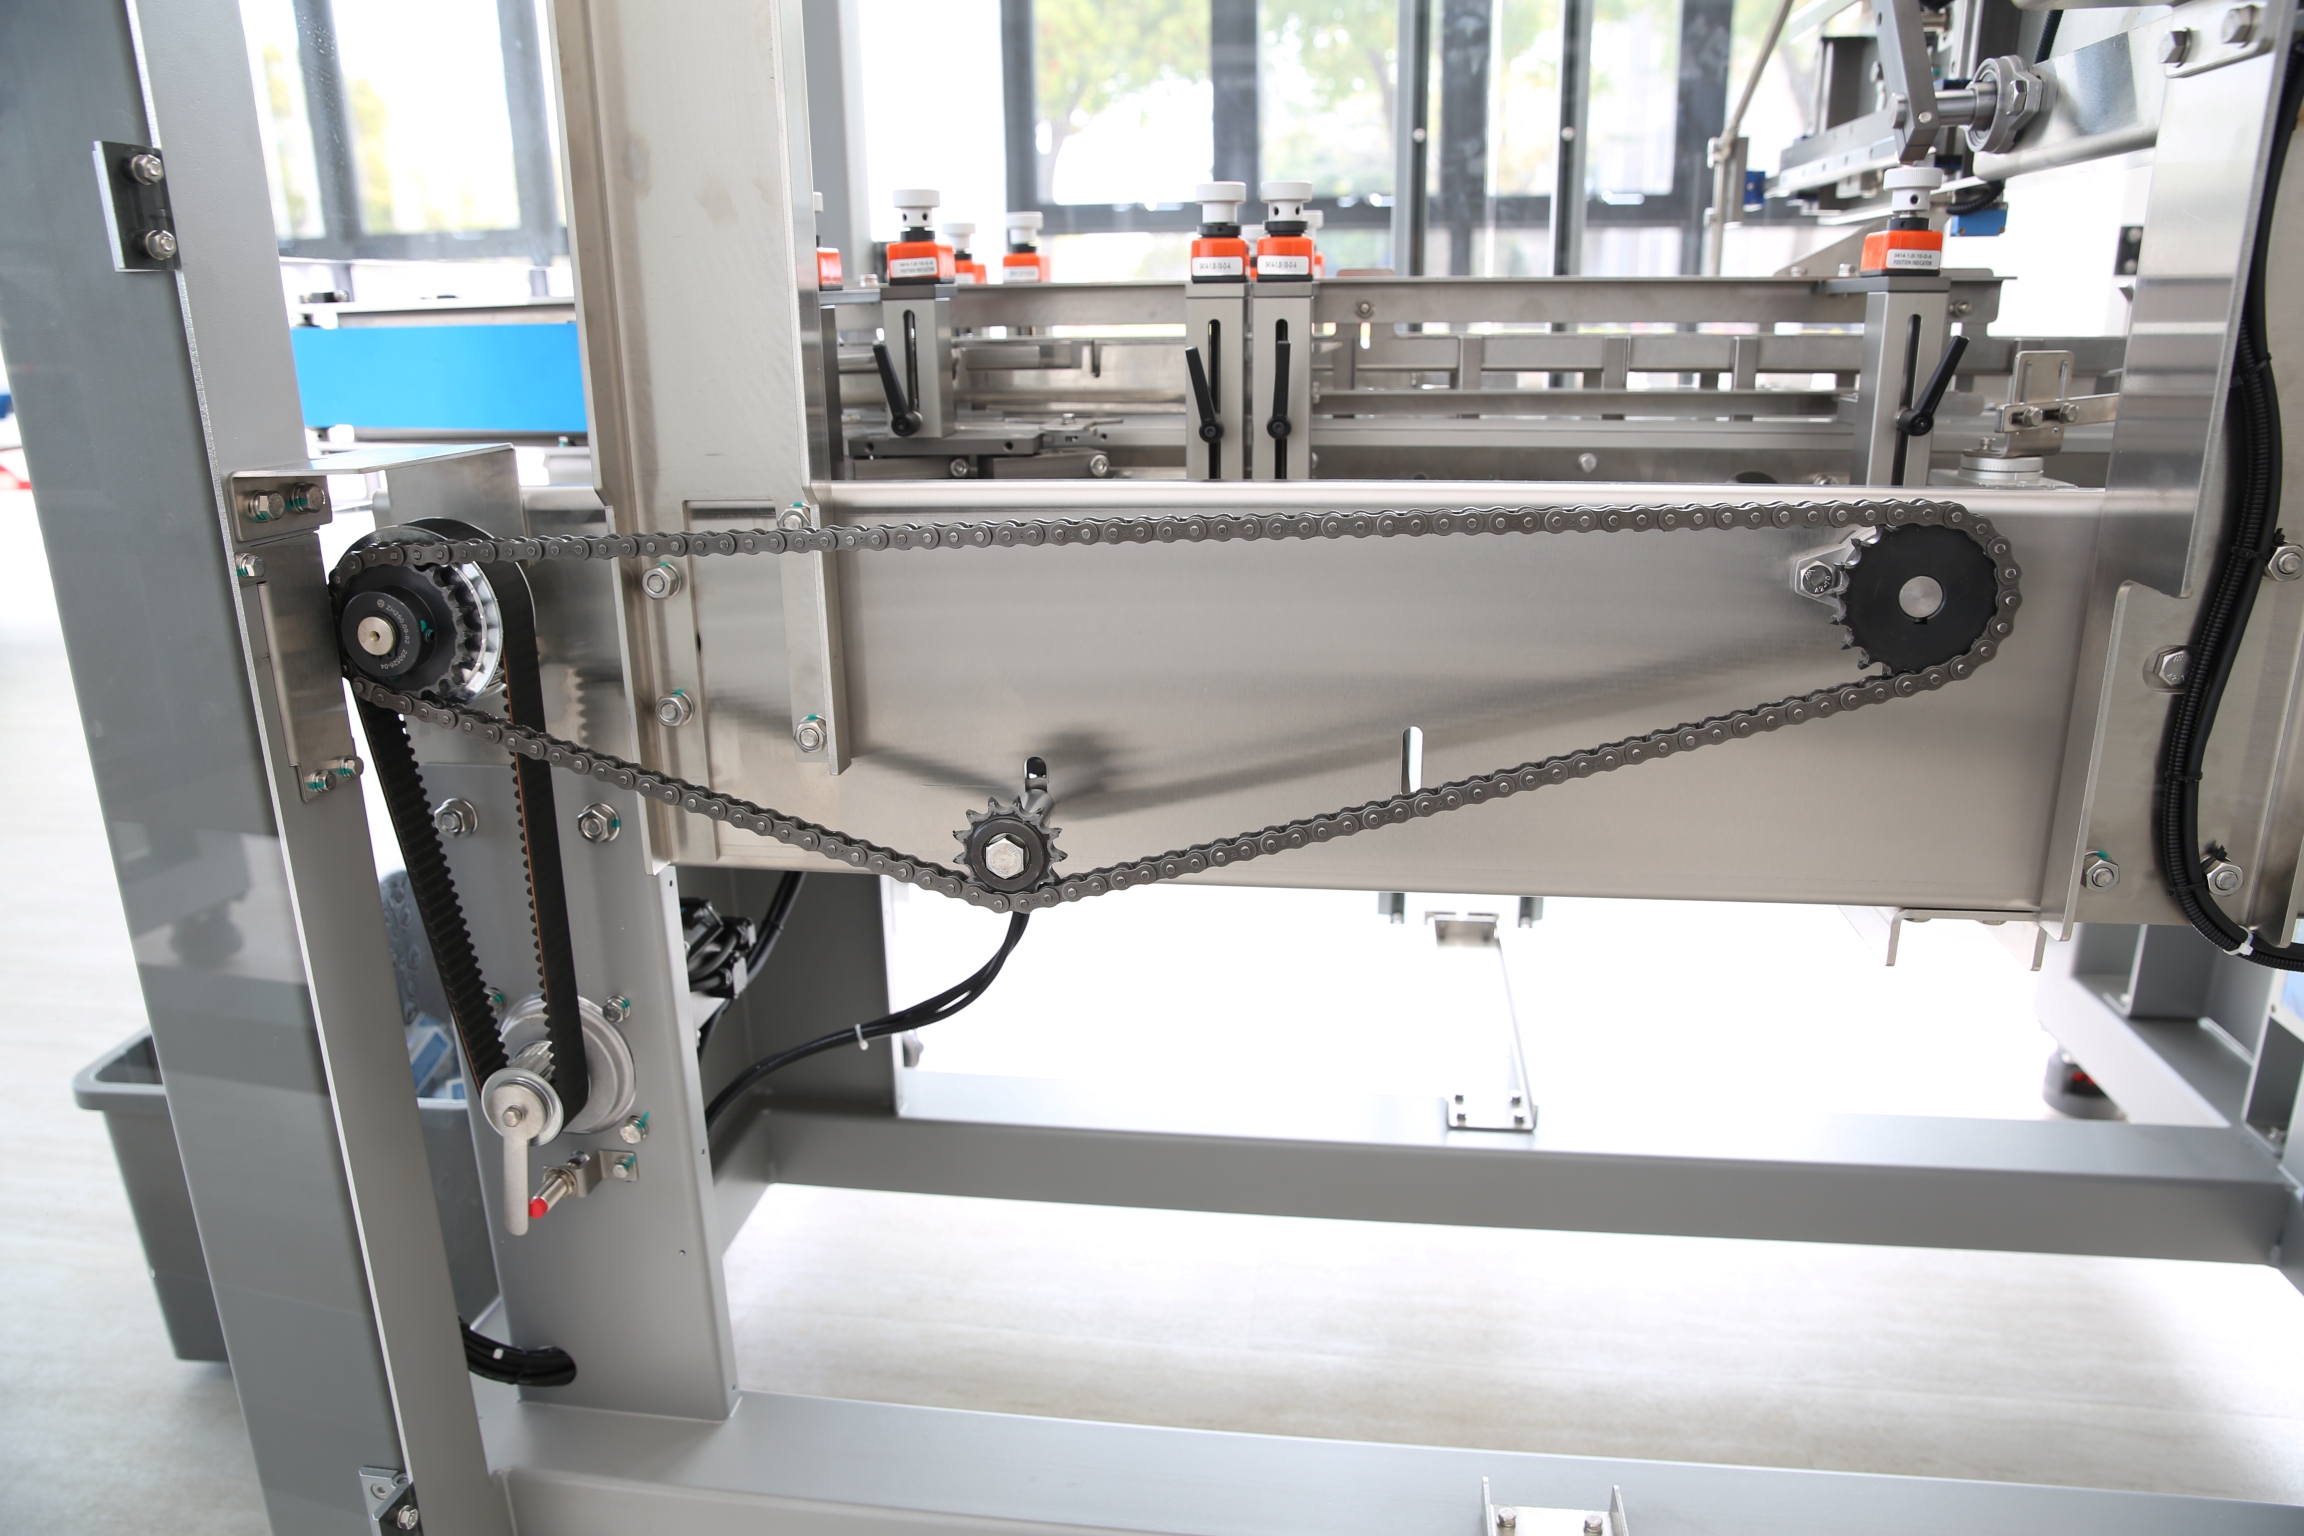
Panne 2 : Scellage faible ou ouvert ; le film se sépare au niveau du joint
Un scellage longitudinal ou d’extrémité faible signifie que l’emballage échoue aux tests de fuite, de chute ou de poussière. Le film peut sembler soudé mais se décolle facilement.
Causes racines et étapes de réparation
Temps de scellage trop court. Les mâchoires de scellage soudent en faisant fondre la couche interne sous pression. Un temps de séjour trop court laisse un centre non fondu. Augmentez le temps de séjour par paliers de 0,1 seconde et testez à nouveau la résistance au pelage.
Dérive de température des mâchoires de scellage. Les mâchoires s’usent, et le revêtement PTFE sur les barres en Téflon se fissure après des millions de cycles. Inspectez le tissu de Téflon ; s’il est rayé ou boursouflé, le transfert de chaleur vers le film est erratique. Remplacez la bande de Téflon et remettez à niveau les mâchoires afin que la pression soit uniforme sur toute la largeur. Une mâchoire qui se ferme avec un jeu à une extrémité ne scelle que la moitié du joint.
Fil de scellage ou transformateur endommagé. Sur les soudeuses à impulsion, un fil de nichrome fissuré ou un relais défaillant donne des scellages froids intermittents. Mesurez l’appel de courant vers chaque mâchoire ; un canal mort lit près de zéro. Remplacez le fil au calibre correct et ne substituez jamais un élément plus lourd, qui surchauffe le film.
Contamination du film. Si le produit fuit de l’huile ou de l’humidité vers la zone de scellage, le film ne peut pas se souder. Vérifiez que le produit à l’alimentation est sec et que la voie de scellage est propre. Pour les lignes alimentaires, c’est souvent un problème d’emballage qui se fait passer pour un problème de machine.
Panne 3 : Film brûlé, trous, ou déchirure au joint
Les traces de brûlure et micro-trous sont la panne inverse : trop de chaleur, pas trop peu.
Causes racines et étapes de réparation
Température de scellage trop haute ou temps de séjour trop long. Des bords brûlés qui carbonisent et sentent signalent une mâchoire surchauffée. Baissez la température de scellage et raccourcissez le temps de séjour. Rappelez-vous que la chaleur résiduelle dans la mâchoire continue de souder après le cycle, donc une mâchoire vieillissante à refroidissement lent peut brûler même à un point de consigne qui était correct auparavant.
Points chauds du tunnel. Une thermocouple défaillante qui lit bas laisse le régulateur PID continuer à chauffer, produisant une zone emballée. Si un coin de chaque pack est carbonisé, suspectez le capteur de cette zone plutôt que l’ensemble du tunnel. Ouvrez le tunnel seulement après qu’il ait complètement refroidi.
Film trop fin pour l’énergie de scellage. Un passage d’un film 45 à 60 jauges change l’énergie de scellage requise. Re-caractérisez les paramètres de scellage à chaque changement de fournisseur ou de jauge ; ne reportez pas aveuglément l’ancienne recette.
Panne 4 : Bourrages, regroupages de travers, et mauvaise alimentation produit
Les bourrages mécaniques ne sont pas une panne thermique, mais ils arrêtent la ligne tout aussi sûrement. Le collationnement d’alimentation, le poussoir et le chariot de film sont les coupables habituels.
Causes racines et étapes de réparation
Collationnement de regroupage déréglé. Si les produits entrent dans le tunnel de travers, le scellage coupe en diagonale et le film se froisse. Mettez les guides de voie d’équerre et confirmez que la butée de regroupage est parallèle à la soudeuse. Une courroie usée sur le convoyeur de collationnement peut aussi alimenter les produits avec un léger angle.
Bobine de film décentrée ou mal enfilée. Une bobine de film qui repose à l’écart de l’axe de déroulement tire plus sur un bord, produisant un scellage en croissant. Recentrez la bobine sur le mandrin extensible, enfilez la bande à travers le danseur et les rouleaux dans le bon ordre, et vérifiez qu’il n’y a pas de dérive latérale.
Roulements usés sur le chariot de film. Sur les soudeuses en L alternatives, le chariot roule sur des roulements linéaires. Lorsqu’ils s’usent, la tête de scellage vacille et coupe de manière inconstante. Lubrifiez à l’intervalle du fabricant et remplacez les roulements ayant un jeu notable.
Calage du poussoir décalé. Le poussoir produit doit se déclencher exactement quand les mâchoires sont ouvertes. Si le calage de l’encodeur dérive, le poussoir frappe une mâchoire fermée. Réesynchronisez la came du poussoir dans l’IHM et vérifiez l’accouplement desserré.
Panne 5 : Inadéquation de vitesse du convoyeur et perte de débit
Une ligne qui tourne bien à une taille de regroupage mais ralentit à un autre est presque toujours une inadéquation vitesse-chaleur. Les regroupages plus gros transportent plus de masse thermique ; la même vitesse de tunnel qui fonctionne pour un pack de 6 laisse un pack de 12 sous-rétracté.
Maintenez une recette de changement de taille dans l’IHM : enregistrez les températures de zone du tunnel, la vitesse du convoyeur, le temps de scellage, et la largeur de film pour chaque référence. Lorsque vous changez de format, chargez la recette plutôt que de partir de la mémoire. Sur les systèmes de rétraction SunAura Packaging Machines, le rappel de recette par référence est standard, et les opérateurs qui l’utilisent rapportent beaucoup moins de défauts post-changement. Si vous spécifiez un nouveau groupeageur, comparez une soudeuse en L entièrement automatique telle que la machine de fardelage rétractable soudeuse en L entièrement automatique à un modèle manuel sur la capacité de gestion de recettes ; cette seule fonctionnalité est rentabilisée dès la première année de production multi-références.
Panne 6 : Défauts du régulateur de température et de la thermocouple
La boucle de contrôle est le système nerveux du tunnel. Lorsqu’elle échoue, chaque symptôme thermique ci-dessus devient imprévisible.
Causes racines et étapes de réparation
Dérive ou défaillance de la thermocouple. Une thermocouple de type K se dégrade avec le temps et lit progressivement plus bas, ce qui trompe le contrôleur en lui faisant surchauffer. Calibrez trimestriellement par rapport à une sonde de référence ; remplacez la thermocouple si la lecture diffère de plus de 5 °C.
Réglage PID après un changement de film. Passer à un produit à masse plus élevée ou un film plus lourd change la réponse thermique de la zone. Si la température oscille sauvagement, reparamétrez la boucle PID plutôt que de simplement augmenter le point de consigne.
Relais statique collé en position fermée. Un SSR défaillant qui reste fermé alimente en continu un banc de chauffe. C’est une véritable préoccupation de sécurité. Vérifiez chaque SSR commute avec un multimètre pendant le cycle, et remplacez tout qui ne s’ouvre pas. Ne contournez jamais le thermostat de sécurité haute limite.
Panne 7 : Déroulement du film, tension du danseur, et manipulation de bande
Les défauts de manipulation du film apparaissent comme du film ballant, des bords recroquevillés, ou un scellage qui part décentré.
Vérifiez d’abord la tension du frein de déroulement : trop serré et le film s’étire et se contracte après scellage, causant des pliures ; trop lâche et la bande flotte. Le danseur devrait flotter en douceur au milieu de sa course. Inspectez les rouleaux de tirage en caoutchouc pour des surfaces glacées — les rouleaux de tirage glissants ne peuvent pas alimenter une longueur de film constante. Nettoyez ou remplacez-les dans le cadre de l’entretien de routine. Les capteurs de suivi de bord doivent être propres et calibrés afin que le film reste centré sur les mâchoires de scellage.
De la réaction réactive au contrôle préventif
La plupart des pannes ci-dessus partagent une racine commune : l’absence d’une routine de maintenance planifiée. Une machine qui est nettoyée, lubrifiée et inspectée à une cadence fixe ne développe pas de dérive silencieuse de thermocouple, de rouleaux glacés, ou de Téflon fissuré du jour au lendemain. Construire un calendrier de maintenance préventive formel pour les équipements d’emballage haute vitesse — couvrant l’inspection des mâchoires de scellage, le calibrage des thermocouples, la tension des courroies, et l’état des courroies de ventilateur — convertit les pannes d’urgence en travail planifié du week-end.
Tout aussi importante est la disponibilité des pièces de rechange. Les deux heures les plus chères de tout poste sont celles passées à attendre un fil de scellage, une bande de Téflon, ou une thermocouple. Une approche structurée et planifiée de l’entretien garde les pièces d’usure qui échouent réellement sur l’étagère, pas en commande en attente ; SunAura Packaging Machines expédie les consommables courants de sa gamme rétraction dans le cadre de son support de service après-vente. Si votre ligne tourne selon plusieurs régimes de poste, modélisez le stock de pièces de rechange par rapport aux taux de panne réels plutôt que la recommandation du fournisseur.
Choisir un équipement qui s’auto-dépanne
Certaines pannes terrain sont évitées au moment de l’achat. Les machines de rétraction à entraînement servo, pilotées par recettes, avec diagnostics temps réel et messagerie de défaut affichent la cause probable sur l’IHM avant que l’opérateur n’ait à deviner. Lorsque vous évaluez les options, regardez si la machine enregistre les codes de défaut, trace la température du tunnel, et alerte sur l’usure des mâchoires de scellage. Une fardeleuse rétractable semi-automatique telle qu’une machine de scellage et fardelage rétractable est parfaitement adéquate pour les lignes à plus faible volume, mais les usines à mix élevé et postes multiples gagnent de manière mesurable d’un système automatisé avec diagnostics intégrés. Pour le regroupage par housse de packs multi-bouteilles, comparez une machine de fardelage rétractable à housse automatique à une soudeuse en L sur la précision de collationnement et le temps de changement avant de vous engager.
Les ingénieurs d’usine intégrant un nouveau groupeageur dans une ligne existante devraient aussi lire notre guide sur l’intégration de nouvelles machines d’emballage dans les lignes de production d’usine existantes, car de nombreux défauts de « machine de rétraction » sont en réalité des problèmes de transfert avec l’équipement en amont ou en aval.
Quand escalader vers le service SunAura Packaging Machines
Certaines pannes dépassent une équipe interne. Si vous avez suivi la routine d’isolement et que le défaut persiste — surtout si une défaillance de relais statique, un défaut de carte de contrôle, ou une erreur d’entraînement servo est impliquée — arrêtez-vous et appelez le service. Tenter de contourner un interlock de sécurité ou recâbler une armoire de contrôle annule les garanties et crée un véritable danger. L’équipe après-vente de SunAura Packaging Machines supporte le diagnostic terrain par appel vidéo, expédie les pièces d’usure de rechange à l’international, et peut mettre en service une surveillance en accès distant là où la politique réseau du client le permet. Les détails de couverture sont sur la page service après-vente.
Pour une vue plus large de ce qu’un système de rétraction ou de fin de ligne entièrement spécifié devrait inclure, la vue d’ensemble des solutions d’emballage et le catalogue de produits complet montrent les familles de machines couvertes par ce guide de dépannage. Si vous préparez un achat d’investissement, notre analyse séparée du coût total de possession pour les lignes d’emballage automatiques montre comment la charge de maintenance et le taux de défaut entrent dans le prix de vie, pas seulement la facture.
Checklist de dépannage de référence rapide
- Pelliculage / rétraction lâche → augmentez la température mesurée du tunnel, allongez le temps de séjour, nettoyez les buses d’air chaud, desserrez le danseur de film.
- Scellage faible / ouvert → augmentez le temps de scellage, inspectez le Téflon et la planéité des mâchoires, vérifiez le courant du fil de scellage, séchez le produit.
- Film brûlé / perforé → baissez la température de scellage, raccourcissez le temps de séjour, suspectez une thermocouple défaillante ou un SSR collé.
- Bourrages et regroupages de travers → mettez les guides de collationnement d’équerre, recentrez la bobine de film, vérifiez les roulements du chariot et le calage du poussoir.
- Pertes au changement de format → chargez la recette stockée ; re-caractérisez à chaque changement de film ou de jauge.
- Température imprévisible → calibrez les thermocouples trimestriellement ; vérifiez que chaque SSR s’ouvre ; reparamétrez le PID.
Le dépannage des machines d’emballage thermorétractable récompense la méthode sur le tâtonnement. Isolez le sous-système, changez une variable à la fois, et construisez des recettes et routines de maintenance afin que les mêmes pannes ne se reproduisent pas. Avec un processus de terrain discipliné et le bon support de SunAura Packaging Machines, ce qui était autrefois un arrêt de plusieurs heures devient un ajustement mesuré et planifié.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
Voir la biographie complète ›