

معظم مشاريع ماكينات التغليف لا تبدأ من أرض فضاء، بل تبدأ في مصنع يعمل فعلاً. تصل ماكينة تعبئة علب كرتونية جديدة، أو ماكينة تغليف انسيابي أسرع، أو مجمّع انكماش إضافي، أو روبوت تعاوني للتكديس إلى رصيف التحميل بجوار خط ينتج منذ سنوات؛ والجزء الصعب ليس شراء الماكينة، بل جعلها تتخاطب مع التي تملكها أصلاً. وضعف التكامل هو أكثر أسباب أداء الماكينة الجديدة دون المستوى بعد تركيبها. يشرح هذا الدليل كيف تُدمج ماكينات تغليف جديدة في خطوط الإنتاج القائمة دون تأخير أشهر أو اختناق دائم.
تركّب SunAura Packaging Machines معدات جديدة بانتظام إلى جانب خطوط عمرها عقود، والمشاريع التي تسير بسلاسة تشترك في مرحلة هندسية أولية منضبطة. أمّا المشاريع التي تتعطّل فتشترك في عادة واحدة: معاملة الماكينة الجديدة كشراء مستقل لا كعقدة داخل نظام قائم.
لماذا تفشل مشاريع التكامل
قلّما يظهر الفشل كأن «الماكينة معطّلة»، بل يظهر كأن الخط الجديد يعمل بكفاءة بمفرده لكنه لا يبلغ السرعة المستهدفة بمجرّد وصله بالقديم. يصل المنتج مائلاً من سير سابق، ولا تتصافح إشارات التحكم، ولا يبقى متسع لتراكم مؤقّت، أو لا تستطيع الماكينة القديمة التغذية بالسرعة الكافية. ليست هذه عيوباً في المعدة الجديدة، بل عيوب في نقاط الالتقاء كان يجب اكتشافها قبل بناء الماكينة. والعلاج هندسة مُقدَّمة في البداية، لا ترقيع لاحق.
الخطوة 1: افحص الخط القائم قبل أن تحدّد أي مواصفة
يبدأ التكامل بفحص صارم لما هو موجود. وقبل تصميم الماكينة الجديدة، وثّق الوضع الراهن: الماكينات التي تعمل بالتتابع، وارتفاعات التغذية والإخراج، وسرعتها وتوقيتها، وطريقة نقل المنتجات بينها، والمساحة الأرضية المتاحة، والبنية الكهربائية والهوائية القائمة. صوّر الخط وهو يعمل، وقِس زمن كل تسليم، وسجّل كل موضع تكون فيه المنتجات أصلاً على الحافة — فتلك هي المواضع التي ستكشفها الماكينة الجديدة.
هذا الفحص أثمّ مخرجات المشروع على الإطلاق؛ فهو يخبرك إن كانت الماكينة الجديدة ستلائم فعلاً، مادياً وتشغيلياً. فإن كانت ماكينة التعبئة السابقة لا تُنتج أسرع مما تستهلكه ماكينة التغليف الجديدة، فشراء ماكينة تغليف بضعف السرعة لا يمنحك إلا وقتاً ضائعاً. اقرأ دليلنا المرافق عن التكلفة الإجمالية لملكية خطوط التغليف الأوتوماتيكية كي تُغذّي افتراضات التكامل دراسة الجدوى لا المخطط وحده.
الخطوة 2: حدّد نقطة الالتقاء الميكانيكية بدقة
تفشل الماكينات في الالتقاء بسبب أصغر فروق ميكانيكية. حدّد الواجهة بالصرامة نفسها التي يطلبها مهندس ميكانيكا:
- ارتفاع النقل ومستوى السير. يجب أن يتطابق ارتفاعا سيرَي التغذية والإخراج في حدود بضعة مليمترات؛ فالمنتج الذي يسقط أو يتخطّى فجوة ينحشر أو يميل.
- هندسة نقل المنتج. هل يُدفع المنتج أم يُلتقط أم يُسلَّم على جناح؟ طابق طريقة المرحلة السابقة واللاحقة، أو صمّم سير جسر يؤدي ذلك.
- الفجوة والتباعد. يجب أن تصل المنتجات إلى الماكينة الجديدة بالخطوة الصحيحة. فإن ألقت المعدة السابقة المنتجات كُتَلاً، فأنت بحاجة إلى فاصل أو طاولة تراكم قبل التغذية.
- بصمة المساحة والوصول. تأكد أن الماكينة الجديدة تناسب الأرضية المتاحة، مع متسع للصيانة وتبديل اللفائف أو الفيلم وحركة المشغّل. فماكينة رُكّبت بخلوص ست بوصات لا يمكن صيانتها.
- الاتجاه. تأكد أن المنتج يدخل ويخرج بالاتجاه الذي تتوقعه الماكينة الجديدة؛ فتدوير منتج 90° في منتصف الخط تعديل يسير إن خُطِّط له، ومستحيل إن لم يُخطَّط.
الخطوة 3: صمّم المصافحة الكهربائية ومصافحة التحكم
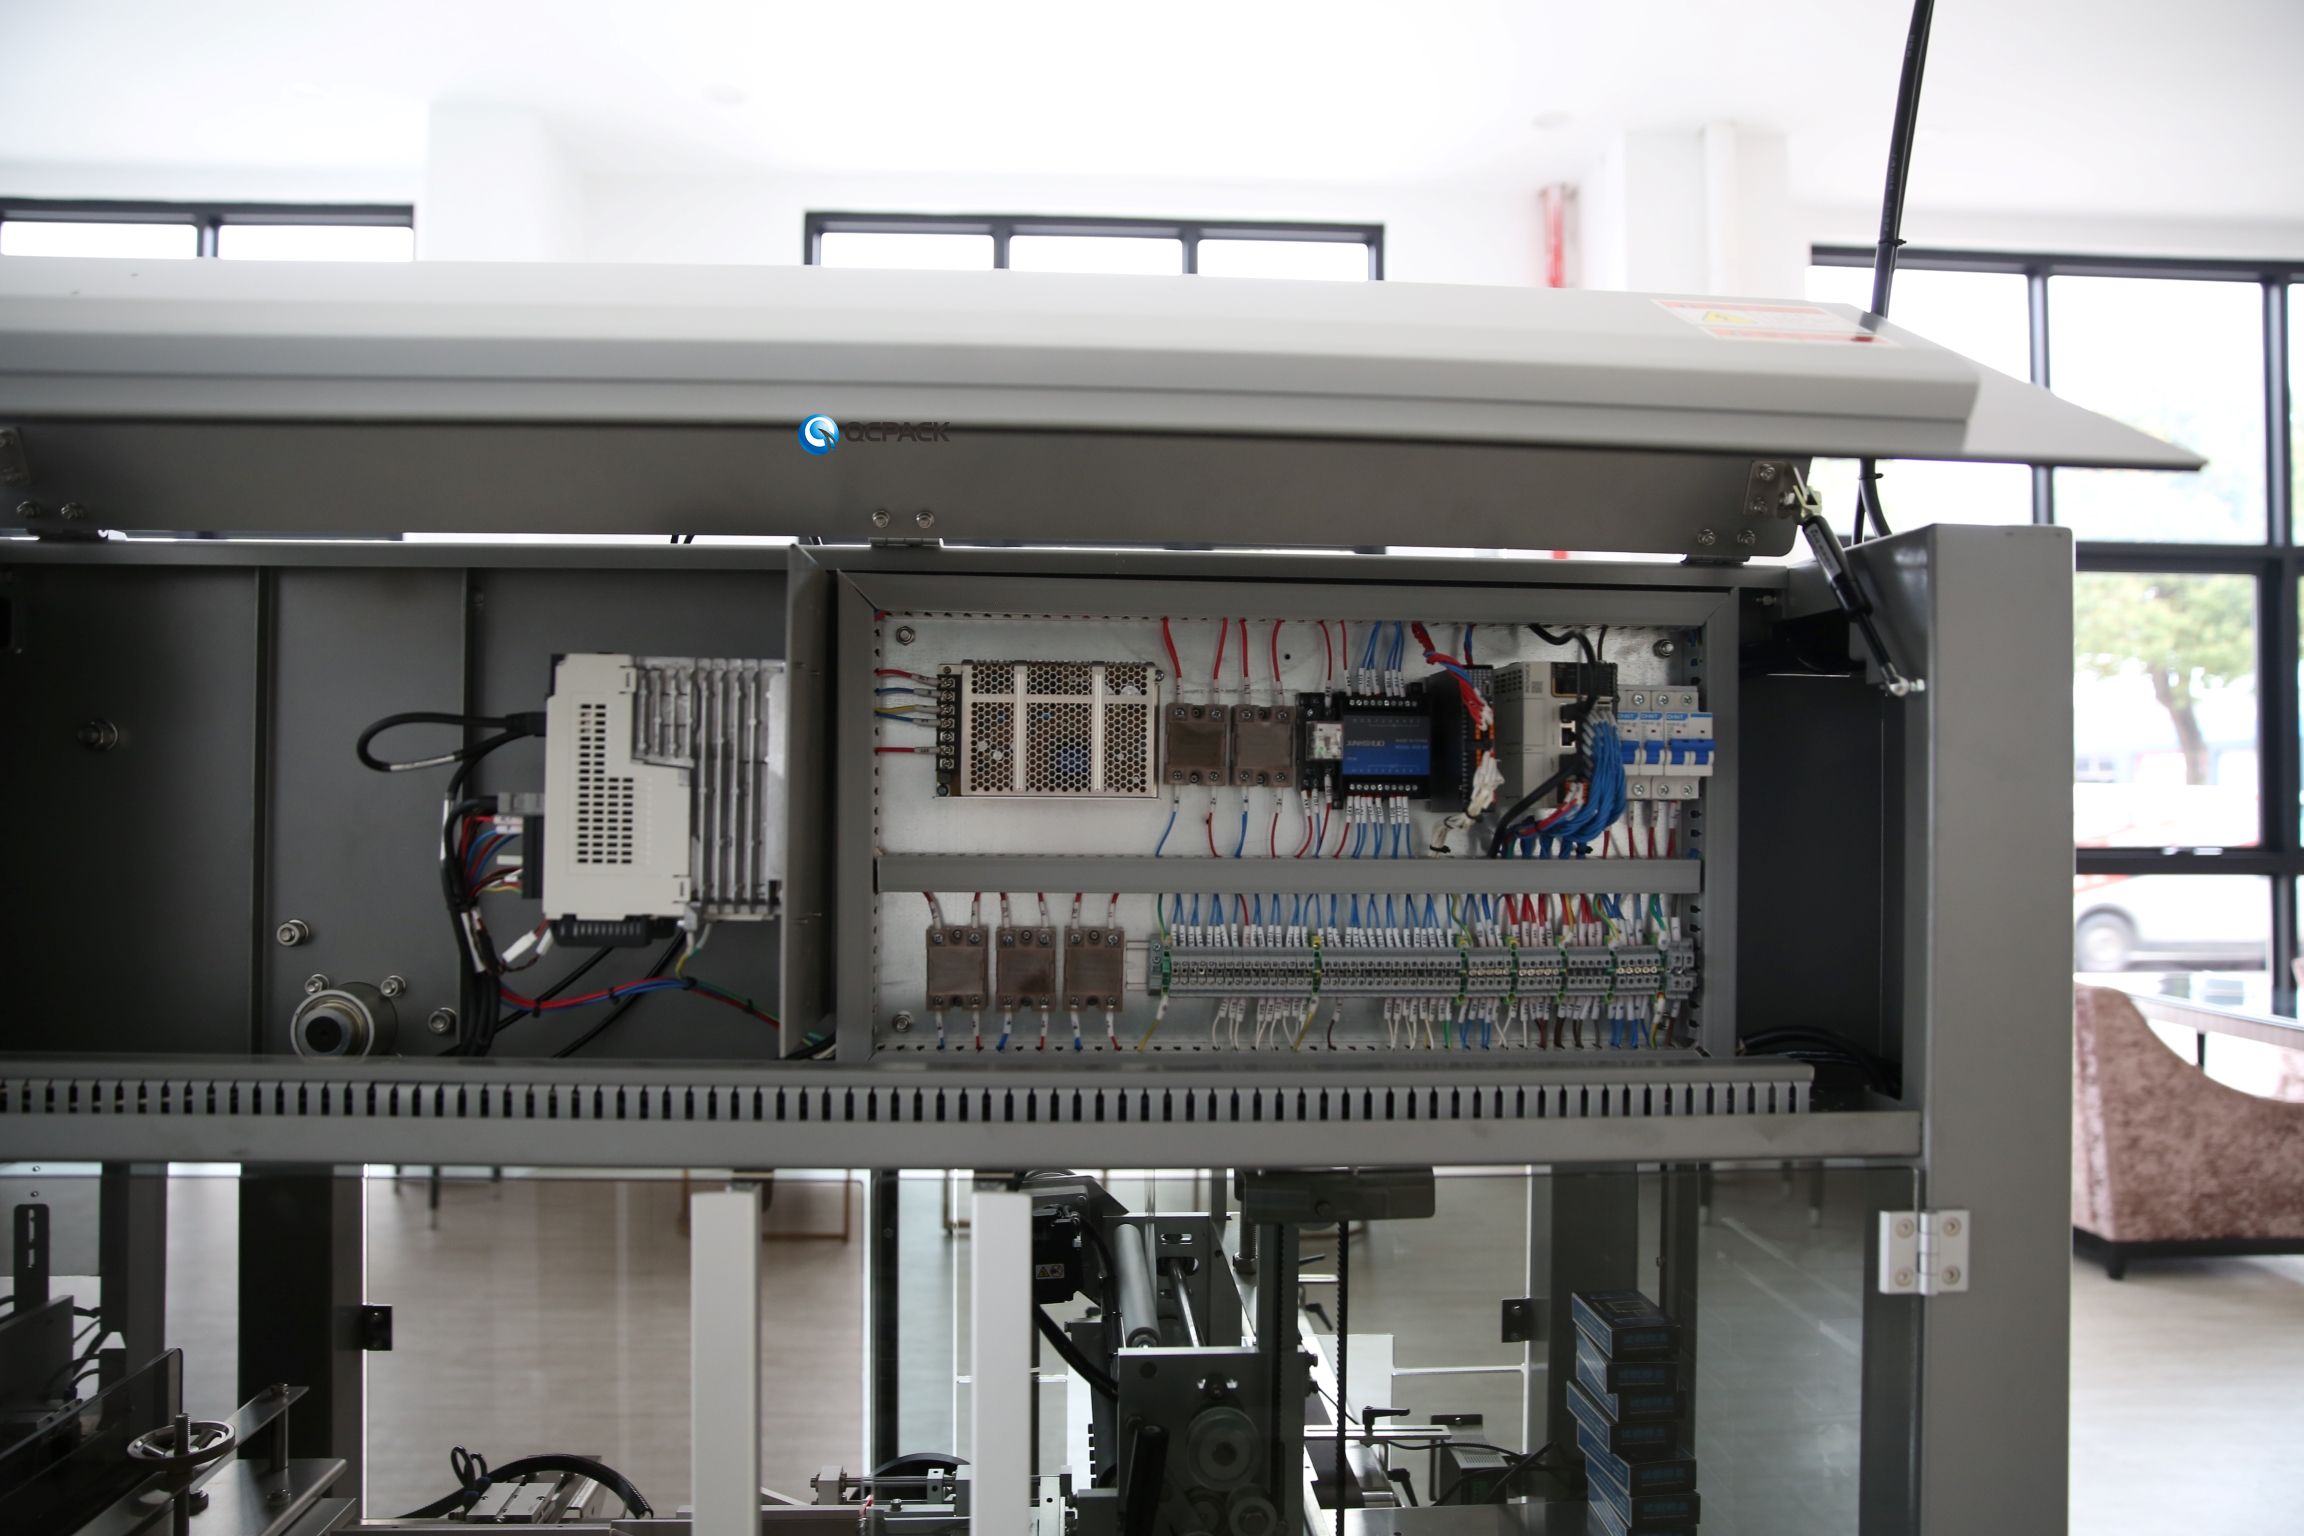
هنا تحيا مشاريع التكامل أو تموت. ولا تكون الماكينتان مدمجتين حقاً إلا حين تتبادل أنظمة التحكم فيها الإشارات الصحيحة في التوقيت الصحيح.
إشارات الإدخال/الإخراج السلكية
كحد أدنى، تحتاج الماكينات إلى تخاطب: «أنا جاهز»، «أنا أعمل»، «لديّ عطل»، «أنا على وشك التوقف»، «مخزني المؤقّت ممتلئ». وحين تكتشف الماكينة السابقة عطلاً، يجب أن تُبطئ اللاحقة أو تتوقف بشكل محسوب؛ وحين تُحجَز اللاحقة، يجب ألّا تواصل السابقة تغذية المنتج إلى انحشار. حدّد إشارات المصافحة هذه والكابل بين خزانتي التحكم مقدَّماً. فماكينة جديدة تعمل بأقصى طاقتها بصرف النظر عمّا تفعله القديمة ستكدّس المنتج في ثوانٍ.
الشبكة والبروتوكول
الماكينات الحديثة تتكلّم بالناقل الميداني أو الإيثرنت الصناعي — Ethernet/IP، PROFINET، Modbus، أو OPC UA. تأكد أن حاكم الماكينة الجديدة يتكلّم البروتوكول نفسه الذي يتكلّمه PLC القائم، أو رصد ميزانية لبوابة تحويل. ولا تفترض أن ماكينتين من موردين مختلفين ستتخاطبان تلقائياً. وإن كان مصنعك يستخدم طبقة MES أو SCADA، فحدّد البيانات التي يجب أن تنشرها الماكينة الجديدة: العدّ، والسرعة، ورموز الأعطال، وOEE، والتسلسل على مستوى العبوة حيث ينطبق. وتُحدَّد ماكينات SunAura Packaging Machines لتُتيح OPC UA وإدخال/إخراج قياسياً، فتندمج في معظم البُنى القائمة.
تكامل السلامة
دوائر السلامة لا تندمج تلقائياً. وحين تصبح الماكينتان خطاً واحداً، يجب إدماج إيقافات الطوارئ والحواجز والستائر الضوئية في منطق إيقاف آمن واحد. ويجب أن يتحقق مُدمِج تحكم مؤهّل من أن الخط المجمع يطابق توجيه الآلات؛ ولا تترك أبداً تشابكات السلامة في الماكينة الجديدة تعمل منعزلة عن الخط القديم.
الخطوة 4: خطّط للتراكم والتخزين المؤقّت
الخطوط تبدأ وتتوقف بمعدلات مختلفة. وبدون سعة تراكم، ينتقل توقف قصير في ماكينة إلى الخط كله فوراً. أدرج طاولة تراكم أو سيراً موقّتاً بين الماكينات بحجم يمتصّ أطول توقف دقيق محتمل في المعدة السابقة. فالخطوط ناقصة التراكم تبدو سلسة على الورق وترتجف عملياً، والإفراط في التراكم يهدر المساحة والتكلفة. حدّد الحجم من تكرار التوقفات الدقيقة المقاسة، لا من تخمين.
الخطوة 5: وحّد سير عمل المشغّل والصيانة
الماكينة الجديدة بواجهة HMI مختلفة كلياً، وطريقة تبديل مقاس مختلفة، ومنطق قطع غيار مختلف، تُقاتل الفريق القائم. وحيث أمكن، اختر معدات يتوافق نظام الوصفات والحواجز ونقاط التزييت فيها مع ما يعرفه المشغّلون أصلاً. وإن اضطرت الماكينة الجديدة إلى الاختلاف — كإضافة ماكينة تعبئة كرتون بالسيرفو إلى خط من ماكينات التغليف الميكانيكية — فأدرج التدريب في جدول المشروع لا كإضافة لاحقة. فالمشغّلون غير المدرّبين على منطق المصافحة سيوقفون الخط كله عند كل عطل بسيط في الماكينة الجديدة.
الخطوة 6: شغّل على مراحل، لا دفعة واحدة
الاستعجال إلى الإنتاج الكامل في اليوم الأول هو ما يُدخل مشاريع التكامل في دوّامة. قسّم التشغيل التجريبي إلى مراحل:
- فكّ الصندوق واختبار الماكينة منفردة. شغّل الماكينة الجديدة وحدها، خارج الخط، لإثبات أنها تحقق مواصفتها على منتجك.
- تشغيل جاف. وصّلها بالخط لكن بلا منتج حقيقي؛ تحقّق من إشارات المصافحة ومنطق الإيقاف/التشغيل.
- تشغيل رطب بسرعة منخفضة. شغّل منتجاً حقيقياً بنصف السرعة؛ راقب التسليمات والتراكم ومنطق الرفض.
- الارتقاء إلى السرعة المستهدفة. ارفع إلى سرعة التصميم وثبّتها؛ تأكد أن الخط كله، لا الماكينة الجديدة وحدها، يحافظ عليها.
- تشغيل تبديل المقاس. نفّذ تبديل مقاس حقيقياً من البداية إلى النهاية؛ فهذا يكشف عيوب التكامل التي يخفيها تشغيل منتج واحد.
لكل مرحلة بوابة قبول واضحة؛ لا تتقدّم قبل أن تصمد السابقة. وبالنسبة لخطوط الأدوية الخاضعة للوائح، تُترجم هذه المراحل إلى مستندات IQ/OQ؛ أدرجها في معايير القبول من البداية.
الخطوة 7: جدوِل التركيب حول نافذة إنتاج واقعية
التكامل يتطلب إيقاف الخط القائم، جزئياً على الأقل، وهذه النافذة مشروع قائم بذاته. والتركيب المستعجل في عطلة نهاية أسبوع طويلة واحدة يفشل في الغالب؛ فنقاط الالتقاء التي تحتاج أربعة أيام لا تُضغط عادةً في يوم. خطّط للإيقاف في فترة طلب منخفض، وجهّز الماكينة والمواد مسبقاً، واجعل الكهربائي ومهندس التحكم والفريق الميكانيكي مجدولين ومتاحين قبل فكّ أول مسمار. واحمل احتياطي طوارئ لا يقل عن 25% على جدول التركيب، وحدّد تشكيلاً يدوياً أو مؤقّتاً بديلاً كي يستطيع الخط شحن المنتج إن تأخّر التشغيل. ووثّق كل تعديل على الخط القديم في مخططات «كما بُني» يوم حدوثه؛ فإعادة توصيل غير موثّقة تُكتشف بعد ستة أشهر كابوس صيانة.
ثلاثة أخطاء في نقاط الالتقاء تتكرر في كل مشروع تقريباً
تُظهر الخبرة أن ثلاثة فروق هي الأكثر تكلفة. أولها تفاوت خطوة المنتج: الماكينة الجديدة تتوقع منتجات متباعدة بانتظام لكنها تستقبل تغذية عشوائية متكتّلة من سير سابق بالٍ، والعلاج فاصل أو مُراكم قبل التغذية يُحدَّد في الفحص. وثانيها تفاوت منطق الأعطال: الماكينة الجديدة تتوقف فوراً لعطل بسيط بينما تواصل السابقة العمل، فتتراكم المنتجات في المنطقة الميتة، والعلاج مصافحة الإدخال/الإخراج المذكورة أعلاه والمُتحقَّق منها في التشغيل الجاف. وثالثها تفاوت المستهلكات وقطع الغيار: فيلم الماكينة الجديدة أو سيورها أو حسّاساتها غير مدرجة في نظام المشتريات بالمصنع، فينتظر أول عطل أمر شراء. أدرج المستهلكات في قائمة المواد قبل التشغيل التجريبي، لا أثناء العطل. وتسمية هذه الثلاثة في اجتماع الانطلاق تمنعها.
الخطوة 8: ضع توقعات واقعية لـ OEE والطاقة الإنتاجية
قلّما ترفع ماكينة جديدة الخط كله إلى سرعتها الاسمية؛ فالخط بسرعة أبطأ عقدة فيه. وإن كانت ماكينة التعبئة السابقة هي الاختناق، فإضافة ماكينة لاحقة أسرع لا تُحسّن شيئاً حتى تُعالج التعبئة. قِس الطاقة الإنتاجية الحقيقية المستدامة للخط المدمج على مدى أسبوع ممثِّل، وخطّط حول الاختناق الفعلي لا سرعة كتيّب الماكينة الجديدة. ويجب أن تُبنى قرارات شراء ماكينات التعبئة الكرتونية في دليلنا دليل شراء ماكينات التعبئة الكرتونية لمصنّعي الأدوية ومستحضرات التجميل على تحليل الاختناق نفسه.
أين تندمج SunAura Packaging Machines
تنخفض مخاطر التكامل حين يصمّم المورد نفسه نقطة الالتقاء كلها. وتبني SunAura Packaging Machines خطوطاً كاملة — ماكينات التغليف الانسيابي، وماكينات التعبئة الكرتونية، ومجمّعات الانكماش، وتكديس مرحلة التغليف النهائي — فتُهندَس الواجهات الميكانيكية والكهربائية وأنظمة التحكم كمنظومة واحدة لا كزواج في الموقع. وللنطاق بتسليم مفتاح، انظر حلول التغليف وكتالوج المنتجات الكامل. ومن أمثلة أتمتة مرحلة التغليف النهائي روبوت تعاوني للتكديس يركب على إخراج ماكينة لصق كراتين قائمة بأقل تعديل، و ماكينة تعبئة صناديق روبوتية ثنائية المحور مصمّمة للتصافح مع ماكينات التعبئة الكرتونية السابقة. وبالنسبة للانكماش والتجميع، تندمج ماكينة تغليف بالانكماش الحراري أوتوماتيكية بلحام جانبي بسلاسة بعد سير تجميع.
وبعد أن تعمل الماكينة الجديدة، احمِ التكامل ببرنامج صيانة منضبط؛ فـ جدول الصيانة الوقائية لمعدات التغليف عالية السرعة يحول دون تدهور المصافحة والميكانيكا. ولأن ماكينة قديمة غير موثوقة تُضعف حتى ماكينة جديدة مثالية، اجعل أساسيات استكشاف الأعطال في متناول اليد — فـ دليل استكشاف أعطال ماكينة التغليف بالانكماش الحراري يغطي جانب الانكماش بعمق.
قائمة تحقق مختصرة للتكامل
- افحص الخط القائم وصوّره؛ وقِس زمن كل تسليم.
- أكّد ارتفاع النقل والفجوة والاتجاه وبصمة المساحة كتابةً.
- حدّد مصافحة الإدخال/الإخراج وبروتوكول الشبكة وتكامل السلامة مقدَّماً.
- حدّد حجم التراكم من تكرار التوقفات الدقيقة المقاسة.
- خطّط لتدريب المشغّلين والصيانة قبل التشغيل التجريبي.
- شغّل على خمس مراحل ببوابات قبول، واختم بتبديل مقاس حقيقي.
- قِس طاقة الخط المدمج على مدى أسبوع ممثِّل؛ واعثر على الاختناق الحقيقي.
- سلّم الصيانة مخططات «كما بُني» وقوائم الإشارات وقائمة قطع الغيار كاملةً قبل مغادرة المورد.
إدماج ماكينة تغليف جديدة في خط قائم عمل هندسي وإدارة مشروع بقدر ما هو عملية شراء. والفحص الأولي وتحديد نقاط الالتقاء هما حيث تُربح المشاريع الناجحة أو تُخسر. أدخل المورد في تلك المرحلة مبكراً — قبل بناء الماكينة، لا بعد وصولها. فالخط حسن التكامل يعمل كماكينة واحدة، والخط رديء التكامل يعمل كخمس ماكينات يتقاتلن؛ والفرق يُحسم تقريباً بالكامل في أول أسبوعين من الهندسة، لا على أرض التركيب. والفرق التي تستهين بهذه المرحلة ترى التشغيل التجريبي ينزلق من أيام إلى أسابيع.
شارك مخطط خطك وتدفّق منتجك مع فريق SunAura Packaging Machines الهندسي عبر صفحة التواصل، ونصمّم نقطة الالتقاء بحيث تصبح الماكينة الجديدة جزءاً من خط سلس لا جزيرة مُحبطة.

David leads our case sealing and cartoning engineering team. Over 14 years he has specified, installed and commissioned hundreds of random-size case sealers, top- and side-loading cartoners, and automatic case packers for food, household and industrial product lines. He writes buying guides and troubleshooting articles around seal quality, tape and hot-melt glue selection, and carton throughput limits.
السيرة الكاملة ›