

تعد ماكينات التعبئة بالانكماش الحراري من بين أكثر قطع المعدات إنتاجية — ومن بينها الأكثر مزاجية — على خط التعبئة. عندما تتوقف ماكينة غلق على شكل L، أو ماكينة غلق جانبي، أو ماكينة تغليف أكمام عن إنتاج عبوة نظيفة خالية من التجعد ومحكمة، يتباطأ الخط بأكمله في الخلف من المعبئة أو يتوقف. بالنسبة لمديري المشتريات، ومهندسي المصانع، ومديري الإنتاج الذين يشغلون خطوط الأغذية، والمشروبات، ومستحضرات التجميل، أو السلع المنزلية، فإن استكشاف أخطاء ماكينات التعبئة بالانكماش الحراري وإصلاحها هو المهارة التي تفصل إعادة التشغيل في دقيقتين عن الذعر الذي يستمر أربع ساعات.
يمشي هذا الدليل عبر أكثر أعطال الحقل شيوعًا في معدات التغليف بالانكماش، ومنطق السبب الجذري وراء كل منها، وتسلسل الإصلاح أو الضبط خطوة بخطوة الذي يمكن لطاقم الصيانة اتباعه قبل التصعيد إلى خدمة SunAura Packaging Machines. هو مكتوب للمشغلين والفنيين الذين يحتاجون إلى التشخيص على الأرض، لا لمهندس تحكم على مكالمة فيديو.
لماذا تهيمن أعطال الانكماش على زمن توقف خط التعبئة
نظام الانكماش له ثلاثة أنظمة فرعية مترابطة بإحكام يجب أن تعمل بإيقاع مثالي: رأس الغلق (الذي يقطع ويلحم الفيلم)، والناقل (الذي ينقل الحزمة)، ونفق الحرارة (الذي يقلّص الفيلم). عيب في أي منها يظهر كعيب تعبئة مرئي. على عكس ماكينة تغليف التدفق، حيث يظهر عدم التسجيل كطباعة خارج المركز، فإن أعطال ماكينة الانكماش عادة ما تكون واضحة للعين: تجاعيد، عبوات رخوة، فيلم محترق، أو حزمة لا تنكمش على الإطلاق. ذلك يجعل الماكينة تبدو “معطوبة” بينما هي في الحقيقة عادةً خارج الضبط.
غالبية مكالمات استكشاف أخطاء الانكماش التي تتلقاها SunAura Packaging Machines ليست أعطالًا كارثية. هي حالات انحراف: النفق فقد بضع درجات، زمن توقف الغلق انزلق، أو مزود الفيلم غيّر المقاس دون تغيير معلمة مطابقة. معاملة هذه كـ مشاكل معايرة بدلًا من أعطال مكونات هي أسرع طريق عودة إلى الإنتاجية.
قبل أن تلمس الماكينة: السلامة وروتين تشخيصي
تحمل معدات الانكماش الحراري ثلاثة مخاطر مستقلة: عناصر تسخين عالية الحرارة (غالبًا 120–180 درجة مئوية في النفق)، ومحولات غلق عالية الجهد، وسلاسل محرك الفيلم المتحركة. قفل/وسم، وقفازات مقاومة للحرارة، وزمن تبريد لا يقل عن عشر دقائق قبل فتح النفق، غير قابلة للتفاوض. لا تمد يدك إلى النفق وهو مزود بالطاقة.
بمجرد أن تصبح آمنًا، اتبع حلقة تشخيصية منضبطة قبل تغيير القطع:
- التقط العيب كعينة. احفظ آخر عشر عبوات سيئة في كيس. العرض — تجاعيد مقابل ثقوب مقابل غلق رخو — هو أدق دليل يمكنك الحصول عليه.
- سجّل المعلمات الحية. درجات حرارة مناطق النفق، سرعة الناقل (م/دقيقة)، زمن الغلق، حرارة الغلق، وشدّ الفيلم على الراقص. اكتبها؛ لا تثق بالذاكرة.
- اعزل النظام الفرعي. شغّل النفق الفارغ لخمس دقائق. إذا كان الفيلم نفسه يغلق بشكل سيئ، فالمشكلة هي الغالق، لا النفق. إذا بدا الغلق مثاليًا لكن الانكماش سيئًا، فالمشكلة حرارية.
- غيّر متغيرًا واحدًا في كل مرة. أسرع طريقة لضياع مناوبة هي رفع الحرارة، والسرعة، وزمن الغلق في نفس الوقت ثم عدم القدرة على معرفة ما أصلحها.
العطل 1: فيلم منكمش مجعد، “قشر برتقالة”، أو رخو
هذه هي الشكوى الأكثر شيوعًا على الإطلاق. العبوة تغلق بشكل صحيح لكن بعد النفق، يكون الفيلم رخوًا، مجعدًا، أو ذو ملمس قشر البرتقال بدلًا من إنهاء محكم لامع.
الأسباب الجذرية وخطوات الإصلاح
حرارة النفق منخفضة جدًا. افحص الحرارة الفعلية بمسدس الأشعة تحت الحمراء اليدوي عند مخرج المنتج، لا مجرد عرض المتحكم. المزدوجة الحرارية التي تقرأ مرتفعة 10 درجات مئوية ستخبرك أن كل شيء جيد بينما الفيلم لا يلين تمامًا. إذا كانت الحرارة المقاسة منخفضة، أعد معايرة أو استبدل المزدوجة الحرارية قبل افتراض أن مجموعة السخانات ضعيفة. بالنسبة لأفلام PVdC أو PET-G المستخدمة في التغليف الزائد لمستحضرات التجميل، فإن نافذة العملية الضيقة تعني أن حتى انخفاض 15 درجة مئوية يفسد الإنهاء.
زمن التوقف قصير جدًا. ارفع زمن التوقف بإبطاء الناقل أو إطالة إقامة النفق. الحزمة تحتاج إلى وقت كافٍ فوق حرارة انكماش الفيلم للاسترخاء ثم التبريد ضد المنتج. إذا أدى إبطاء الناقل إلى إصلاح التجاعيد، فسرعتك الأصلية كانت خارج الغلاف الحراري.
تدفق الهواء الساخن غير متساوٍ. فوهات هواء مسدودة أو حزام مروحة منزلق ينتج جانبًا باردًا من النفق. افحص قاعات النفق بحثًا عن تراكم غبار الفيلم ونظف الفوهات. التباين الجانبي في درجة الحرارة الأكبر من حوالي 8 درجات مئوية عبر عرض المنتج سيؤدي دائمًا إلى التجعد.
شدّ الفيلم مشدود جدًا في التغذية. إذا كان الفيلم مشدودًا قبل الانكماش، فلا يمكنه الاسترخاء حول هندسة المنتج. افكّك مكبح الراقص ودع الفيلم يتشكل بشكل طبيعي حول الحزمة.
العطل 2: غلق ضعيف أو مفتوح؛ الفيلم يفترق عند الدرزة
غلق طولي أو طرفي ضعيف يعني أن العبوة تفشل في اختبارات التسرب، أو السقوط، أو الغبار. قد يبدو الفيلم ملحومًا لكنه يفترق بسهولة.
الأسباب الجذرية وخطوات الإصلاح
زمن الغلق قصير جدًا. فكوك الغالق تلحم بإذابة الطبقة الداخلية تحت الضغط. زمن توقف قصير جدًا يترك مركزًا غير مُذاب. زِد زمن التوقف بزيادات 0.1 ثانية وأعد اختبار قوة التقشير.
انحراف حرارة فك الغلق. فكوك الغلق تبلى، وطلاء PTFE على قضبان التفلون يتشقق عبر ملايين الدورات. افحص قماش التفلون؛ إذا كان مخدوشًا أو منتفخًا، فإن انتقال الحرارة إلى الفيلم غير منتظم. استبدل شريط التفلون وأعد تسوية الفكوك حتى يكون الضغط منتظمًا عبر العرض الكامل. الفك الذي يغلق بفجوة عند أحد الطرفين يغلق نصف الدرزة فقط.
سلك غلق أو محول تالف. على الغالقات النبضية، سلك نيكروم متصدع أو مرحل فاشل يعطي غلقات باردة متقطعة. قِس شدة التيار إلى كل فك؛ القناة الميتة تقرأ قريبة من الصفر. استبدل السلك بالمقاس الصحيح ولا تُبدِّل عنصرًا أثقل، مما يسخّن الفيلم فوق اللازم.
تلوث الفيلم. إذا تسرب المنتج زيتًا أو رطوبة على منطقة الغلق، لا يمكن للفيلم اللحام. تأكد من أن منتج التغذية جاف وأن ممر الغلق نظيف. بالنسبة لخطوط الأغذية، غالبًا ما تكون هذه مشكلة تعبئة تتنكر كمشكلة ماكينة.
العطل 3: الفيلم يحترق، ثقوب، أو يتمزق عند الدرزة
علامات الحرق والثقوب الدبابيسية هي العطل المعاكس: حرارة أكثر من اللازم، لا أقل.
الأسباب الجذرية وخطوات الإصلاح
حرارة الغلق عالية جدًا أو زمن التوقف طويل جدًا. الحواف المحترقة التي تتفحم وتنتن تشير إلى فك مسخن فوق اللازم. اخفض حرارة الغلق واقصر زمن التوقف. تذكر أن الحرارة المتبقية في الفك تستمر في اللحام بعد الدورة، لذلك الفك القديم بطيء التبريد يمكن أن يحرق حتى عند نقطة ضبط كانت جيدة.
بقع ساخنة في النفق. مزدوجة حرارية فاشلة تقرأ منخفضة تدع متحكم PID يواصل التسخين، منتجة منطقة هاربة. إذا كانت زاوية من كل عبوة متفحمة، اشتبه في حسّاس تلك المنطقة بدلًا من النفق بأكمله. افتح النفق فقط بعد أن يبرد تمامًا.
الفيلم رقيق جدًا لطاقة الغلق. التبديل من فيلم 45 مقاسًا إلى 60 مقاسًا يغير طاقة الغلق المطلوبة. أعد توصيف معلمات الغلق كلما تغيّر المزود أو المقاس؛ لا تحمل الوصفة القديمة بشكل أعمى.
العطل 4: انحشارات، حزم منحرفة، وتغذية منتج خاطئة
الانحشارات الميكانيكية ليست عطلًا حراريًا، لكنها توقف الخط بالتأكيد. تجميع التغذية، والدافع، وعربة الفيلم هي الجناة المعتادة.
الأسباب الجذرية وخطوات الإصلاح
تجميع الحزمة خارج التربع. إذا دخلت المنتجات إلى النفق منحرفة، فإن الغلق يقطع بشكل مائل ويتجمع الفيلم. ربّع موجّهات الممرات وأكد من أن سند الحزمة موازٍ للغالق. الحزام المبلل على ناقل التجميع يمكن أن يغذي المنتجات بزاوية طفيفة أيضًا.
لفافة الفيلم خارج المركز أو مخاطة بشكل خاطئ. لفافة فيلم تجلس خارج عمود الفك تسحب أكثر على حافة واحدة، مسببة غلقًا هلاليًا. أعد تمركز اللفافة على القلب القابل للتمدد، وخُطِّ الشبكة عبر الراقص والبكرات بالترتيب الصحيح، وتحقق من عدم وجود انحراف جانبي.
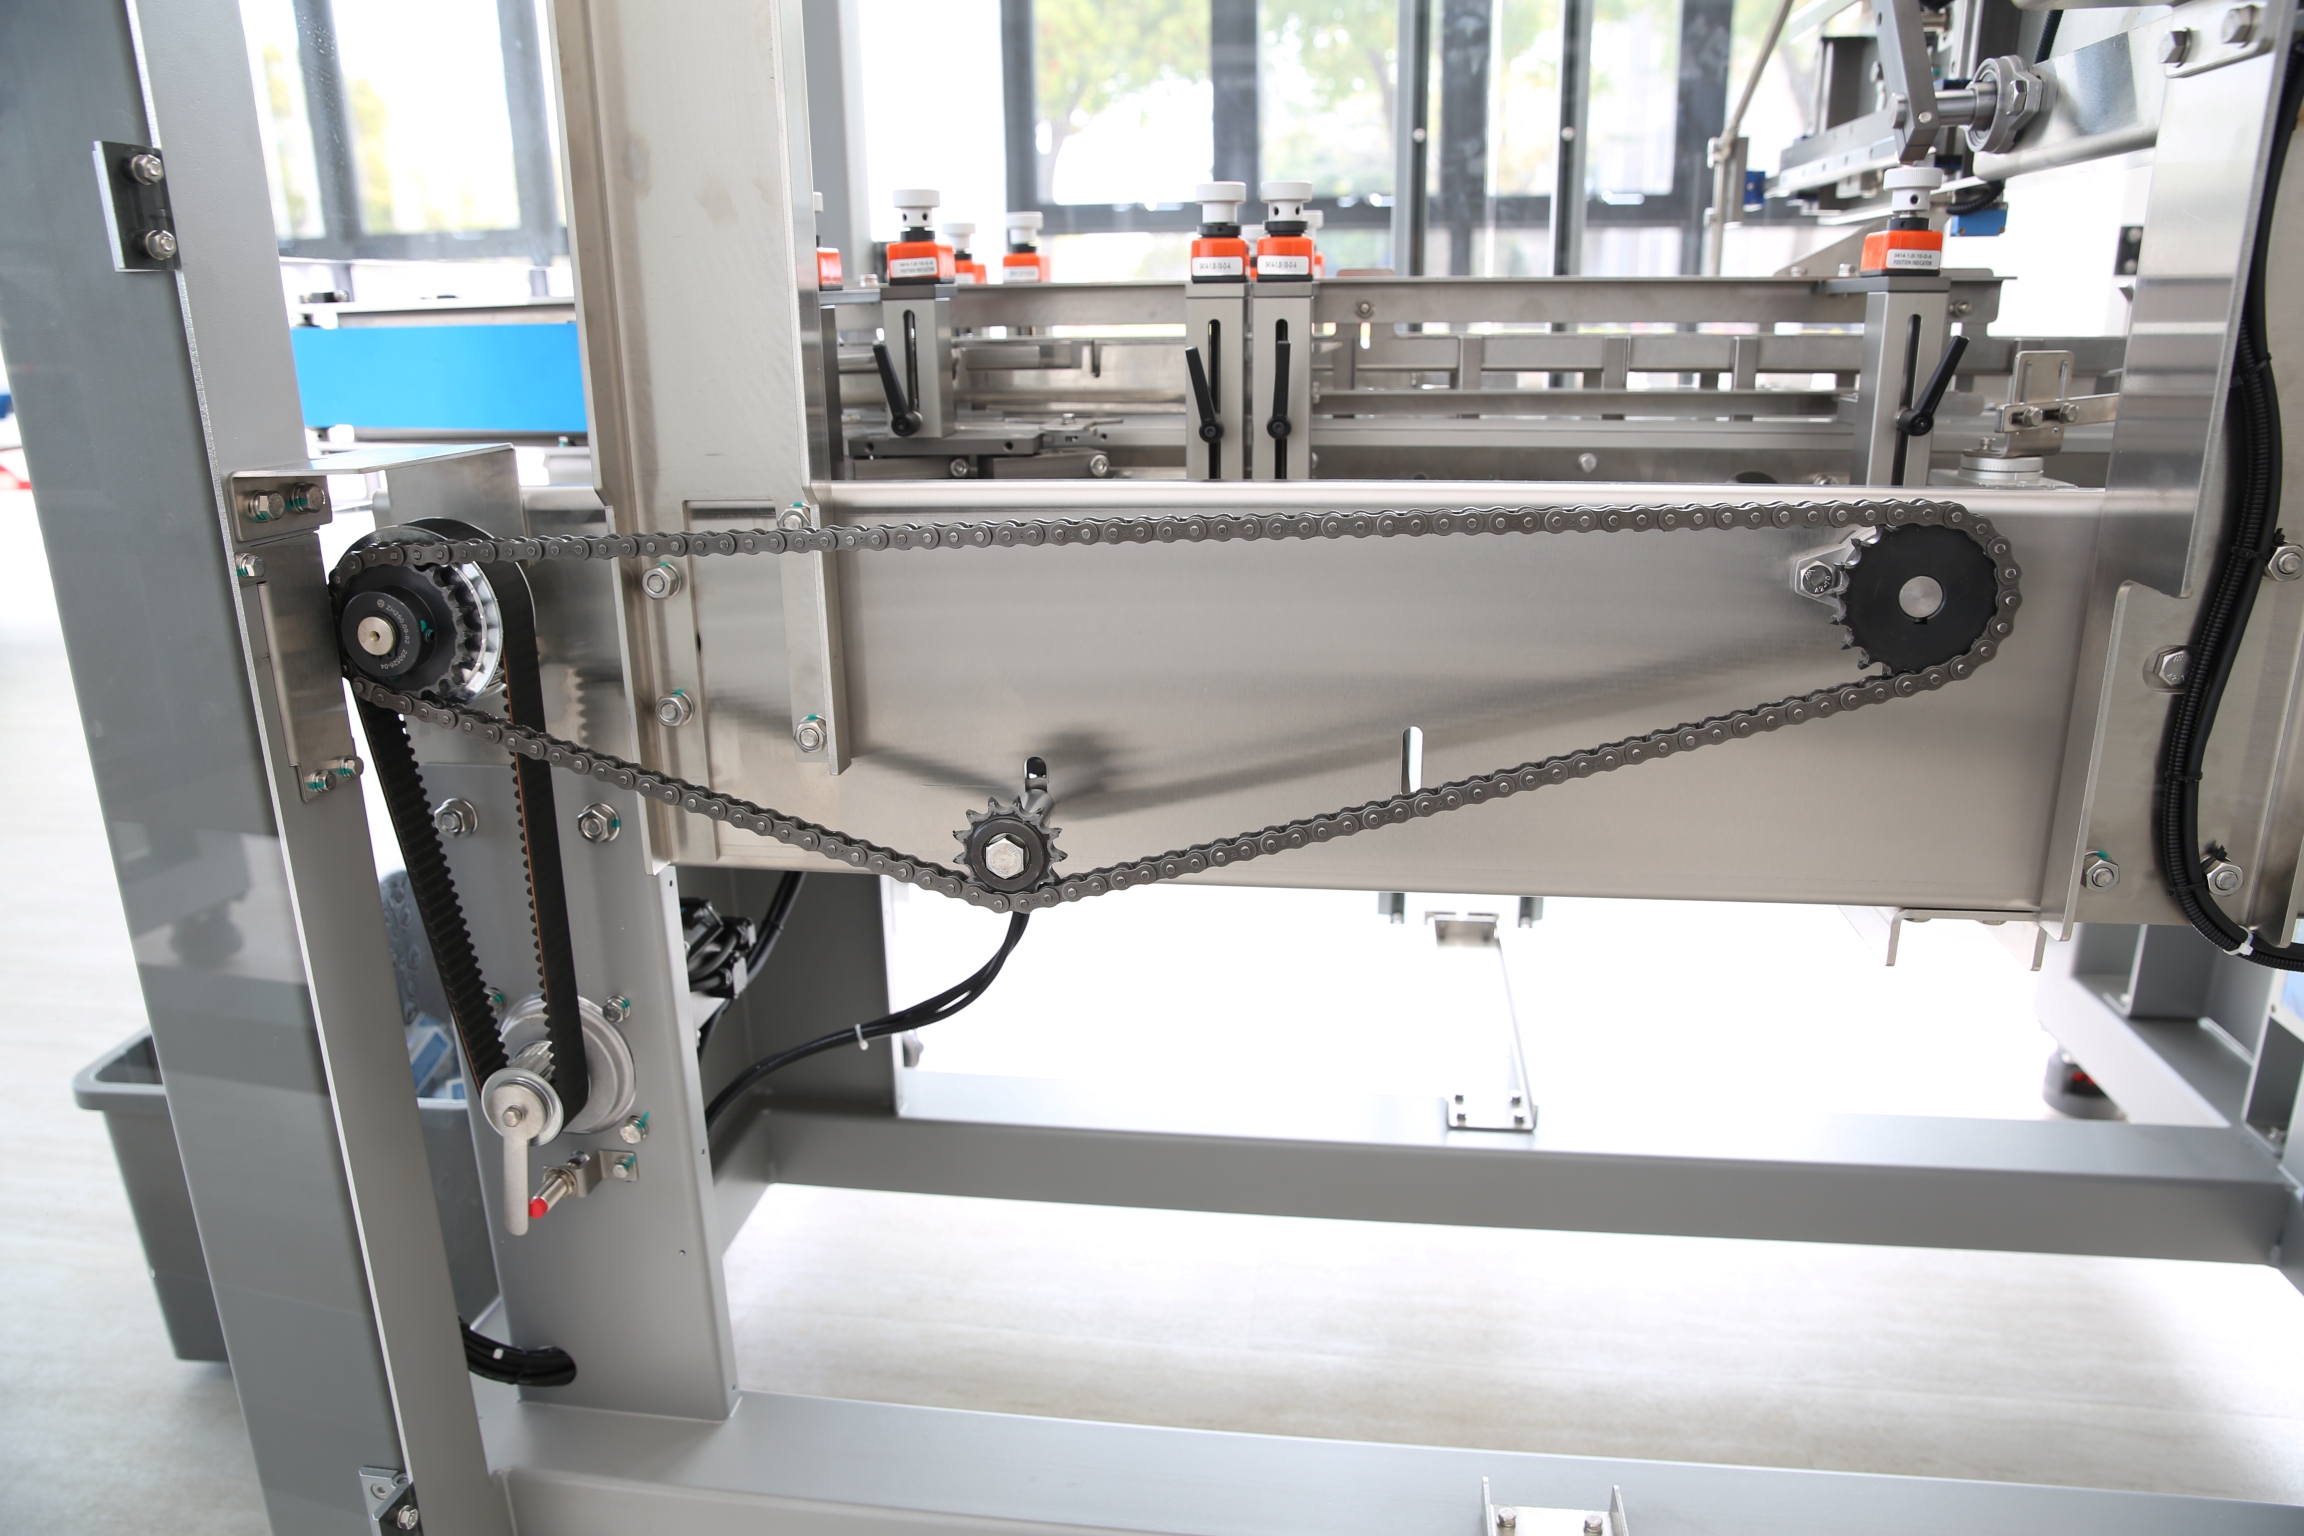
محامل مبللة على عربة الفيلم. على الغالقات L المترددة، تركب العربة على محامل خطية. عندما تبلى، يهتز رأس الغلق ويقطع بشكل غير متسق. شحّم على فترة الشركة المصنعة واستبدل المحامل ذات اللعب الملحوظ.
توقيت الدافع خارج الضبط. يجب أن يُطلق دافع المنتج تمامًا عندما تكون الفكوك مفتوحة. إذا انحرف توقيت المُرمِّز، يضرب الدافع فكًا مغلقًا. أعد مزامنة حدبة الدافع في HMI وتحقق من وجود اقتران مرتخٍ.
العطل 5: عدم تطابق سرعة الناقل وفقدان الإنتاجية
الخط الذي يعمل بشكل جيد عند حجم حزمة واحد لكنه يتباطأ إلى الزحف عند حجم آخر هو دائمًا تقريبًا عدم تطابق السرعة-إلى-الحرارة. الحزم الأكبر تحمل كتلة حرارية أكبر؛ نفس سرعة النفق التي تعمل لست عبوات تترك 12 عبوة منكمشة بشكل ناقص.
احتفظ بوصفة تحويل الحجم في HMI: سجّل درجات حرارة مناطق النفق، وسرعة الناقل، وزمن الغلق، وعرض الفيلم لكل وحدة SKU. عند التحويل، حمّل الوصفة بدلًا من البدء من الذاكرة. على أنظمة الانكماش من SunAura Packaging Machines، استدعاء الوصفة حسب SKU قياسي، والمشغلون الذين يستخدمونها يبلغون عن عدد أقل dramatically من عيوب ما بعد التحويل. إذا كنت تحدد معبئة جديدة، قارن غالق L أوتوماتيكي بالكامل مثل ماكينة تغليف انكماش غالق L أوتوماتيكية بالكامل بنموذج يدوي على قدرة إدارة الوصفات؛ تلك الميزة الواحدة تسترد قيمتها خلال السنة الأولى من إنتاج وحدات SKU متعددة.
العطل 6: أعطال متحكم الحرارة والمزدوجة الحرارية
حلقة التحكم هي الجهاز العصبي للنفق. عندما تفشل، يصبح كل عرض حراري أعلاه غير متوقع.
الأسباب الجذرية وخطوات الإصلاح
انحراف أو فشل المزدوجة الحرارية. مزدوجة حرارية من النوع K تتدهور مع الوقت وتقرأ بشكل تدريجي أقل، مما يخدع المتحكم في التسخين فوق اللازم. عاير ربع سنويًا مقابل مسبار مرجعي؛ استبدل المزدوجة الحرارية إذا اختلف القراء بأكثر من 5 درجات مئوية.
ضبط PID بعد تغيير الفيلم. التبديل إلى منتج عالي الكتلة أو فيلم أثقل يغير الاستجابة الحرارية للمنطقة. إذا تأرجحت الحرارة بشكل عنيف، أعد ضبط حلقة PID بدلًا من مجرد رفع نقطة الضبط.
مرحلة الحالة الصلبة عالقة مفتوحة. SSR فاشل يبقى مغلقًا يغذي طاقة مستمرة إلى مجموعة سخان. هذا مصدر قلق حقيقي للسلامة. تحقق من كل SSR يبدل بمتر خلال الدورة، واستبدل أيًا لا يفتح. لا تتجاوز أبدًا منظم الحرارة عالي الحد.
العطل 7: فك اللفافة، شدّ الراقص، ومناولة الشبكة
أعطال مناولة الفيلم تظهر كفيلم منتفخ، حواف ملتفة، أو غلق يخرج من المركز.
افحص شدّ مكبح الفك أولًا: مشدود جدًا والفيلم يتمدد وينكمش بعد الغلق، مسببًا التجعد؛ رخو جدًا والشبرفة ترفرف. يجب أن يطفو الراقص بسلاسة في منتصف سفره. افحص بكرات السحب المطاطية بحثًا عن الأسطح المزججة — بكرات السحب المنزلقة لا يمكنها تغذية طول فيلم متسق. نظفها أو استبدلها كجزء من العناية الروتينية. يجب أن تكون حسّاسات تتبع الحافة نظيفة ومعايرة حتى يبقى الفيلم متمركزًا عبر فكوك الغلق.
من الإصلاح التفاعلي إلى التحكم الوقائي
معظم الأعطال أعلاه تشترك في جذر مشترك: غياب روتين صيانة مجدول. الماكينة التي تُنظَّف وتُشحَم وتُفحص على وتيرة ثابتة لا تطور انحراف مزدوجة حرارية صامت، أو بكرات مزججة، أو تفلون متصدع بين عشية وضحاها. بناء جدول صيانة وقائية لمعدات التعبئة عالية السرعة رسمي — يغطي فحص فكوك الغلق، ومعايرة المزدوجات الحرارية، وشدّ الحزام، وحالة حزام المروحة — يحوّل الأعطال الطارئة إلى عمل مخطط لعطلة نهاية الأسبوع.
بنفس القدر من الأهمية هو جاهزية قطع الغيار. أغلى ساعتين في أي مناوبة هما الساعتان اللتان تقضيان في انتظار سلك غلق، أو شريط تفلون، أو مزدوجة حرارية. نهج منظم ومجدول للصيانة يبقي قطع الاستهلاك التي تفشل فعليًا على الرف، لا في الطلب المتأخر؛ تشحن SunAura Packaging Machines المستهلكات الشائعة لنطاق الانكماش الخاص بها كجزء من دعم خدمة ما بعد البيع. إذا كان خطك يشغل أنماط مناوبة متعددة، نمذج مخزون قطع الغيار مقابل معدلات الفشل الفعلية بدلًا من توصية المورد.
اختيار المعدات التي تستكشف أخطاءها بنفسها
بعض أعطال الحقل تُتجنب عند وقت الشراء. ماكينات الانكماش المؤازرة، والمدفوعة بالوصفة، ذات التشخيص في الوقت الفعلي ورسائل الأعطال، تضع السبب المحتمل على HMI قبل أن يضطر المشغل إلى التخمين. عند تقييم الخيارات، انظر ما إذا كانت الماكينة تسجل رموز الأعطال، وتتتبع حرارة النفق، وتنبّه على تآكل فك الغلق. ماكينة تغليف انكماش شبه أوتوماتيكية مثل ماكينة تغليف غلق وانكماش كافية تمامًا لخطوط الحجم المنخفض، لكن المصانع عالية المزيج، ومتعددة المناوبات، تكسب بشكل قابل للقياس من نظام أوتوماتيكي مع تشخيص مدمج. بالنسبة لتجميع الأكمام لزجاجات متعددة العبوات، قارن ماكينة تغليف انكماش أكمام أوتوماتيكية بغالق L على دقة التجميع وزمن التحويل قبل الالتزام.
يجب على مهندسي المصانع الذين يدمجون معبئة جديدة في خط قائم أن يقرأوا أيضًا إرشاداتنا حول دمج ماكينات تعبئة جديدة في خطوط الإنتاج القائمة في المصنع، لأن العديد من عيوب “ماكينة الانكماش” هي في الواقع مشاكل تسليم مع معدات في المقدمة أو الخلف.
متى تتصاعد إلى خدمة SunAura Packaging Machines
بعض الأعطال تتجاوز الطاقم الداخلي. إذا كنت قد اتبعت روتين العزل والعيب لا يزال قائمًا — خاصة إذا كان فشل مرحلة الحالة الصلبة، أو عيب لوحة التحكم، أو خطأ محرك مؤازر متورطًا — توقف واتصل بالخدمة. محاولة تجاوز قفل أمان أو إعادة توصيل خزانة تحكم تبطل الضمانات وتخلق خطرًا حقيقيًا. يدعم فريق ما بعد البيع من SunAura Packaging Machines التشخيص الميداني عبر مكالمة فيديو، ويشحن قطع الاستهلاك البديلة دوليًا، ويمكنه تشغيل مراقبة الوصول عن بُعد حيث تسمح سياسة شبكة العميل. تفاصيل التغطية على صفحة خدمة ما بعد البيع.
للحصول على رؤية أوسع لما يجب أن يتضمنه نظام انكماش أو نهاية خط محدد بالكامل، فإن نظرة حلول التعبئة وكتالوج المنتجات الكامل يُظهران عائلات الماكينات التي يغطيها دليل استكشاف الأخطاء هذا. إذا كنت تعد شراء رأسمالي، فإن تحليلنا المنفصل للتكلفة الإجمالية للملكية لخطوط التعبئة الأوتوماتيكية يُظهر كيف أن عبء الصيانة ومعدل العيب يدخلان في السعر مدى الحياة، لا مجرد الفاتورة.
قائمة مرجعية سريعة لاستكشاف الأخطاء
- انكماش مجعد / رخو → ارفع حرارة النفق المقاسة، أطل زمن التوقف، نظف فوهات الهواء الساخن، افكك راقص الفيلم.
- غلق ضعيف / مفتوح → زد زمن الغلق، افحص التفلون واستواء الفك، تحقق من تيار سلك الغلق، جفف المنتج.
- فيلم محترق / مثقوب → اخفض حرارة الغلق، اقصر زمن التوقف، اشتبه في مزدوجة حرارية فاشلة أو SSR عالق.
- انحشارات وحزم منحرفة → ربّع موجّهات التجميع، أعد تمركز لفافة الفيلم، افحص محامل العربة وتوقيت الدافع.
- فقدان تحويل الحجم → حمّل الوصفة المخزنة؛ أعد التوصيف عند أي تغيير في الفيلم أو المقاس.
- حرارة غير متوقعة → عاير المزدوجات الحرارية ربع سنويًا؛ تحقق من كل SSR يفتح؛ أعد ضبط PID.
مهمة استكشاف أخطاء ماكينات التعبئة بالانكماش الحراري تكافئ المنهجية على التخمين. اعزل النظام الفرعي، غيّر متغيرًا واحدًا في كل مرة، وابنِ الوصفات وروتينات الصيانة حتى لا تتكرر نفس الأعطال. مع عملية أرضية منضبطة والدعم المناسب من SunAura Packaging Machines، ما كان توقفًا متعدد الساعات يصبح ضبطًا مخططًا ومقاسًا.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
السيرة الكاملة ›