

لا تتعطّل ماكينات التغليف عالية السرعة بلا إنذار، بل بعد أشهر من إهمال صغير يتراكم: محمل بلا تشحيم، وسير لم يُعَد شدّه، وحسّاس لم يُنظَّف قط، وقضيب لحام تشقّق تفلونه وبقي في مكانه. ومهمة جدول الصيانة الوقائية لماكينات التغليف عالية السرعة أن ترصد هذه التدهورات أثناء توقف مخطط، قبل وقت طويل من تحوّلها إلى عطل مفاجئ مكلف. وبالنسبة لمهندسي المصانع ومديري الصيانة الذين يشغّلون خطوطًا بعدة ورديات، فإن روتين صيانة مكتوبًا ومُطبَّقًا هو الرافعة الأوثق لزمن التشغيل.
تُشغّل SunAura Packaging Machines خطوط تغليف لعملاء في قطاعات الأغذية ومستحضرات التجميل والأدوية، والخطوط التي تحافظ على كفاءتها عقدًا كاملًا تكاد تكون دائمًا تلك التي تلتزم برنامج عناية منضبط. ويقدّم هذا المقال جدولًا عمليًا مرتّبًا حسب الفترات، يمكنك تكييفه على معدّاتك.
لماذا تؤتي الصيانة الوقائية ثمنها
الصيانة التصحيحية، أي إصلاح العطل بعد وقوعه، مكلفة من ثلاث جهات: الشحن الطارئ لقطع الغيار، وأجور العمل الإضافي، والإنتاج المفقود في فترة لم تكن محسوبة. والخط الذي يتوقف ليلة الجمعة يكلّف أضعاف خط تؤدّى له الصيانة صباح ثلاثاء محدّد سلفًا. والصيانة الوقائية تستبدل بفترات عمل صغيرة مجدولة خسائر كبيرة غير موقوتة؛ ففي الخط عالي السرعة قد يكلّف توقف واحد غير مخطط لثماني ساعات أكثر من صيانة عام كامل مجدولة، والفارق لا يحتمل المقارنة.
والصيانة الوقائية تحمي الجودة أيضًا: فقضيب اللحام البالي الذي يبدأ بالتسريب، والحسّاس المنحرف الذي يبدأ بقراءة خاطئة، والسير المزجّج الذي يبدأ بالانزلاق، كلها تُنتج عيوبًا قبل أن تُعلن عطلًا. وقد يبدو الخط «سليمًا» لمدير الإنتاج وهو يرفع بصمت نسبة العبوات المرفوضة. وجولات الفحص أدناه ترصد هذا الانحراف قبل أن يصل إلى العميل.
السلامة أول قواعد الصيانة
لا تستحق أي مهمة صيانة إصابةً واحدة. قبل أي فحص يتجاوز جولة التفقّد البصري، طبّق إجراءات القفل والتوسيم وتأكّد من فصل الطاقة عن الماكينة؛ فقضبان اللحام وأنفاق الانكماش تحتفظ بالحرارة زمنًا بعد قطع الكهرباء، ومحاور السيرفو قد تتحرّك تحت الحمل، وخطوط الهواء المضغوط قد تعاود الدوران. تحقّق من انعدام أي طاقة متبقية قبل أن تُدخل يدك. واجعل خطوة القفل جزءًا من القائمة المكتوبة كي لا يُتجاوز أبدًا توفيرًا لدقيقتين. والمدقّقون وشركات التأمين يتوقّعون هذا الانضباط باطّراد، وهو ببساطة الأسلوب الصحيح في التعامل مع ماكينة تدور بسرعة عالية ساعاتٍ كل يوم.
القاعدة: افحص، نظّف، شحّم، اضبط، واستبدل في موعده
كل مهمة صيانة هي واحدة من خمسة إجراءات: الفحص يعني المعاينة والقياس، والتنظيف يعني إزالة الغبار وغبار الفيلم وبقايا المنتج، والتشحيم يعني وضع الشحم أو الزيت المناسب في الموضع المناسب وبالفترة المناسبة، والضبط يعني إعادة الشدّ والمحاذاة والمعايرة، والاستبدال يعني تبديل قطعة الاهتراء قبل أن تتلف. والجدول الجيد يُسند كل إجراء إلى فترته: يوميًا للتنظيف والفحص البصري، وأسبوعيًا للتشحيم والضبط، وشهريًا لفحص أعمق، وكل ثلاثة أشهر للمعايرة، وسنويًا لمراجعة المكوّنات الرئيسية.
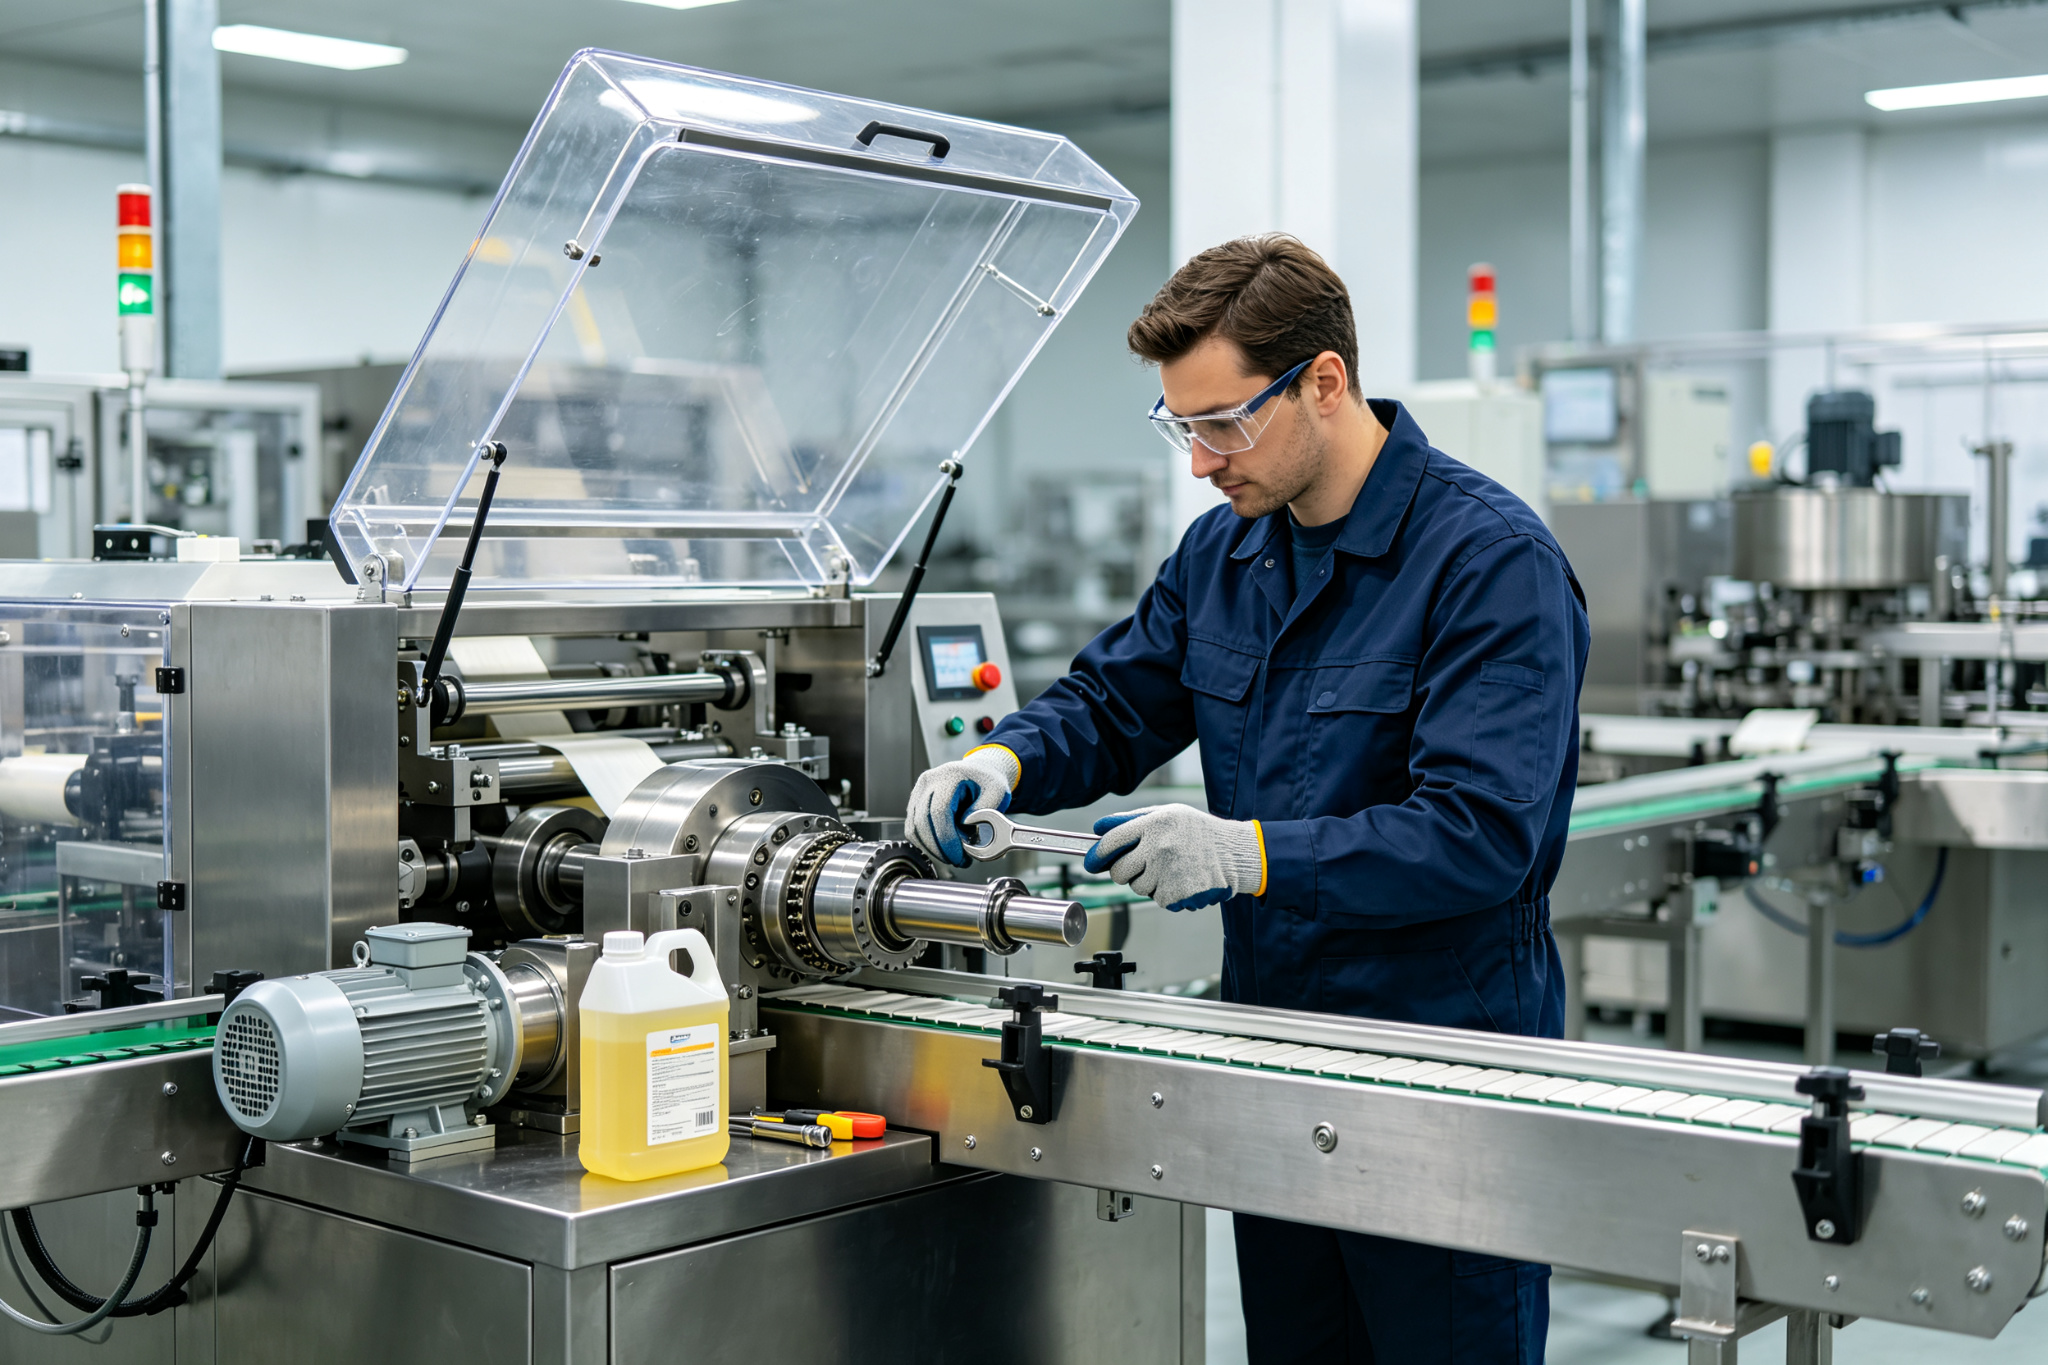
الصيانة اليومية (بداية كل وردية ونهايتها)
المهام اليومية سريعة لكنها لا تقبل المساومة؛ فتمنع أبطأ أشكال التدهور وتكشف المشكلات الظاهرة قبل بدء التشغيل.
- جولة تفقّد بصري. تفقّد الحواجز المرتخية وتسرّب الهواء وقطرات الزيت وتراكم غبار الفيلم وأي أثر لانحشار المنتجات، وأنصت إلى ضجيج غير معتاد عند الإقلاع.
- نظّف مناطق اللحام والتشكيل. يتراكم غبار الفيلم وبقايا اللاصق وبقايا المنتج سريعًا ويسبّب عيوبًا؛ نظّف قضبان اللحام ووحدة التشكيل ومناطق الطيّ بالفرشاة أو الشفط.
- تحقّق من وسائل السلامة. اختبر زرّ الإيقاف الطارئ والحواجز المتعاشقة؛ فالحاجز الذي يُلغى تعشيقه خللٌ في السلامة ينتظر أول تدقيق.
- دوّن العدّادات والإنذارات عند بداية الوردية. دوّن أي رمز عطل يظهر على شاشة HMI عند تسليم الوردية، حتى لا تضيع الأعطال المتكررة بين الورديات.
- تحقّق من ضغط الهواء وصرّف المرشّح. الهواء المضغوط المنخفض أو المحمّل بالرطوبة يسبّب اضطراب التشغيل الهوائي؛ صرّف مرشّح الضاغط وتأكّد من ضغط الخط عند الماكينة.
الصيانة الأسبوعية
المهام الأسبوعية تمسّ الاهتراء والضبط اللذين يتغيّران على مدى أيام لا ساعات.
- شحّم وفق جدول التشحيم. لكل ماكينة نقاط تشحيم موسومة؛ استخدم الشحم المحدّد ولا تستبدل به منتجًا غير آمن غذائيًا حيث يُشترط ذلك، فالإفراط في التشحيم يضرّ بقدر التقصير فيه.
- افحص شدّ السيور واضبطه. سيور القيادة تتمطّط وتنزلق؛ افحص مسارها عند الشدّ المقرّر، واستبدل كل سير مزجّج أو متشقّق أو مهترئ الأطراف.
- افحص مسار الفيلم وبكرة الشدّ (Dancer). تأكّد من سلاسة فرامل فكّ اللفّة ومن حركة بكرة الشدّ بحرية، ومن خلوّ الأسطوانات والمحامل من الاهتراء.
- افحص فكّي اللحام وقماش التفلون. في ماكينات اللصق، ابحث عن قماش تفلون محزّز أو منتفخ؛ فالسطح التالف يسبّب لحامًا ضعيفًا أو غير منتظم، واستبدله عند أول أثر تلف لا بعد ظهور العيوب.
- نظّف الحسّاسات وتحقّق منها. الخلايا الكهروضوئية وحسّاسات القرب المغطّاة بالغبار تفقد حساسيتها؛ امسحها وتأكّد من استجابتها الصحيحة.
الصيانة الشهرية
المهام الشهرية تتطلّب إيقاف الماكينة، وكثيرًا ما تتطلّب فكّ الحواجز.
- افحص المحامل والأدلّة الخطية. تحسّس الخلوص وأنصت إلى الضجيج تحت الحمل؛ فالمحمل الخطي ذو الخلوص يسبّب أخطاءً في التموضع لا يُصلحها أي قدر من التنظيف.
- افحص حالة الخزانة الكهربائية. تأكّد من نظافة المراوح والمرشّحات وإحكام الأبواب وعدم وجود سخونة زائدة؛ فالخزانة الساخنة تُهرم الإلكترونيات سريعًا.
- افحص السلاسل والمسنّنات وشرائح الناقل. ابحث عن استطالة السلسلة واهتراء المسنّنات؛ فالسلسلة البالية تتخطّى وتسبّب أخطاءً في تباعد المنتجات.
- تحقّق من أجزاء نقل المنتج. افحص الدفّاعات والجنيحات وأكواب الشفط وأدلّة التجميع بحثًا عن الاهتراء؛ فهذه هي الأجزاء التي تلامس المنتج فعلًا.
- راجع سجل الإنذارات. استخرج سجل الإنذارات من شاشة HMI وابحث عن الأنماط؛ فالعطل الذي يظهر مرتين أسبوعيًا هو موعد صيانة ينتظر أن يُجدول.
الصيانة والمعايرة كل ثلاثة أشهر
في العمل ربع السنوي يدخل القياس والمعايرة.
- عاير حسّاسات الحرارة وأجهزة التحكّم. في ماكينات اللصق وأنفاق الانكماش، قارن قراءات المزدوجات الحرارية بمسبار مرجعي؛ فالحسّاس المنحرف الذي يقرأ أعلى من الواقع يدفع جهاز التحكّم إلى تسخين الفيلم أكثر من اللازم. أعد معايرة الحسّاسات الخارجة عن التفاوت المسموح أو استبدلها.
- تحقّق من دوائر السلامة. اختبر أن كل زرّ إيقاف طارئ وكل تعشيق حاجز يفصل الطاقة فعلًا كما صُمّم؛ وهذا مطلب تدقيق أيضًا في معظم المصانع الخاضعة للوائح.
- افحص حالة السيرفو وعلب التروس. أنصت إلى الضجيج وافحص تسرّب الزيت وراجع حرارة المحرّكات أثناء التشغيل؛ فوحدات قيادة السيرفو قلّما تتعطّل فجأة، بل تُنذر لأشهر قبل ذلك.
- أحكم ربط المثبّتات وتحقّق من التأريض. الاهتزاز يُرخي البراغي على مدى أشهر؛ وفحص عزم الربط على الحوامل الحرجة كل ثلاثة أشهر يمنع انحراف المحاذاة.
الصيانة السنوية الكبرى
المهام السنوية مراجعات عميقة تتزامن مع توقف مخطط في العطلات.
- استبدل قطع الاهتراء استباقيًا. بدّل السيور والخراطيم ومجموعة أسلاك اللحام عند عمرها الموصى به لا بعد تلفها، وخلال فترة يكون الخط فيها متوقفًا أصلًا.
- افحص خزانة التحكّم من الداخل ونظّفها. يتسرّب الغبار وسائل التبريد إلى الخزائن على مدى عام؛ نظّف نقاط التلامس وتأكّد من استقرار كل موصل في موضعه.
- راجع مخزون قطع الغيار وحدّثه. قابل الأعطال الفعلية للعام الماضي بقائمة المخزون؛ فالقطعة التي لم تحتجها قط يمكن تقليلها، والقطعة التي اضطررت لطلبها طارئًا ينبغي إضافتها.
- أعد معايرة الخط ككل. أعد محاذاة النواقل وتحقّق من تباعد المنتجات، وتأكّد من أن وصفات تبديل المقاس تُحمّل صحيحة بعد عام من التعديلات.
- اطلب من المورّد فحصًا سنويًا إذا كان العقد ينصّ عليه. عين جديدة على الماكينة تكتشف ما اعتاد فريقك تجاهله.
أنماط الأعطال الشائعة ومهمة الصيانة التي تقي منها
من المفيد أن تعرف ما تقي منه. فاللحامات الضعيفة أو المسرّبة تعود إلى تفلون بالٍ أو عدم محاذاة فكّي اللحام أو انحراف حرارة اللحام، وكلها يُرصد في الفحص الأسبوعي والربع سنوي. وانحشار المنتجات وميلها يعود إلى سيور مزجّجة أو جنيحات بالية أو حسّاسات متّسخة، ويُرصد في التنظيف الأسبوعي. وتعطّل السيرفو المبكّر يعود إلى سخونة الخزائن أو موصلات مرتخية أو إهمال مقاومة المحامل، ويُرصد في الفحص الشهري للخزانة والمحامل. وعيوب الفيلم ومساره تعود إلى بكرة شدّ بالية أو أسطوانات مُنهكة أو شدّ فكّ غير مضبوط، ويُرصد في الفحص الأسبوعي لمسار الفيلم. وفي كل حالة تقريبًا يسبق العطلَ انحرافٌ تدريجي ترصده الفترة الصحيحة قبل أن يبلغ الإنتاج.
احتفظ بسجل أعطال مبسّط إلى جانب سجل الصيانة. وعند كل إصلاح دوّن ما تلف وعدد ساعات تشغيله وأول عَرَض ظهر. وبعد عام يخبرك هذا السجل أي قطع الاهتراء تستحق فترات أقصر وأيها يُفرَط في خدمته. وجداول الصيانة ينبغي أن تكون وثائق حيّة تُضبط ببياناتك أنت لا تُنسخ نسخًا أعمى من الدليل.
درّب الفريق الذي يؤدّي العمل
الجدول على الورق لا قيمة له إن لم يُرَ المشغّلون والفنيّون الذين ينفّذونه كيفية العمل. خصّص جلسة عملية قصيرة عند تشغيل خط جديد: اعرض كل نقطة تشحيم، وبيّن كيف تُقرأ سجلات إنذارات HMI، ومرّ على إجراء القفل والتوسيم خطوة بخطوة. ودرّب شخصين على الأقل على كل ماكينة تبادليًا، حتى لا يُترك الجدول بلا منفّذ عند مرض أو دوران عمالة. وحين تُعامل الصيانة مسؤوليةً للجميع لا فكرةً ثانوية لأخصّائي، يبقى الخط سليمًا؛ أمّا حين تُوكَل إلى فنيّ واحد مُثقَل بالعمل، فيتوقّف اتباع الجدول بهدوء.
بناء الجدول: بساعات التشغيل لا بالتقويم وحده
تختلف وتيرة عمل الماكينات عالية السرعة باختلاف دورة التشغيل؛ فخط يعمل بثلاث ورديات يهترأ أسرع بكثير من خط بوردية واحدة. فضّل الجدولة بحسب ساعات التشغيل الفعلية حين ترصدها شاشة HMI، بأن تشحّم بعد ساعات محددة وتفحص بعد ساعات أخرى، لأن الفترات التقويمية تتجاهل مدى إجهاد الماكينة فعلًا. ونظام CMMS، بل جدول بيانات بسيط يقابل ساعات التشغيل بفترات المهام، يجعل ذلك آليًا. وليكن الجدول في متناول كل مشغّل لا مدسوسًا في درج مهندس.
قطع الغيار: ما يُمكّن الصيانة من العمل
جدول بلا قطع غيار هو خطة لانتظار الشحنات. احتفظ على الرفّ بقطع الاهتراء التي تتلف فعلًا: أسلاك اللحام وشرائح التفلون والسيور وأكواب الشفط والحسّاسات والمزدوجات الحرارية والمنصهرات. فالقطعة الصحيحة في المخزن تحوّل إصلاحًا طارئًا من ست ساعات إلى تبديل في ثلاثين دقيقة. وللاطّلاع على أثر برنامج الصيانة في حماية الخط، تُغذّي الانضباطية نفسها حساب تكلفة الملكية الإجمالية لخطوط التغليف الأوتوماتيكية ، لأن زمن التوقف وثمن القطع من أكبر بنود تكلفة الخط على مدى عمره. أمّا جانب الانكماش الحراري تحديدًا، فيورد دليل استكشاف أعطال ماكينات التغليف بالانكماش الحراري وإصلاحها قطع الاهتراء الواجب مراقبتها في ماكينات اللصق والأنفاق.
كيف ينطبق هذا على معدّاتك من SunAura Packaging Machines
تُسلّم SunAura Packaging Machines كل ماكينة مع دليل التشغيل والصيانة وجدول تشحيم موسوم وقائمة موصى بها لقطع الغيار. والجدول أعلاه إطار عام، أمّا الفترات وأرقام القطع الدقيقة فيورّدها دليل ماكينتك. وفي المعدّات المدفوعة بالسيرفو مثل ماكينة تعبئة العلب بسيرفو ، تستطيع شاشة HMI عرض زمن التشغيل وسجل الإنذارات ليُبنى الجدول على الاستخدام الفعلي. وفي ماكينات التغليف الانسيابي مثل ماكينة التغليف الانسيابي بخمسة محاور سيرفو ، ينصبّ الاهتمام الأسبوعي على مسار الفيلم ومجموعة اللحام. أمّا تكديس الباليتات في نهاية الخط بواسطة روبوت تكديس تعاوني ، فينتقل الاهتمام إلى ترتيب الكابلات والتجهيزات وماسحات السلامة. وأينما وقعت الماكينة في خطك، فالقاعدة واحدة: افحص، نظّف، شحّم، اضبط، واستبدل وفق جدول مكتوب.
وعند توسيع خط أو تعديله، أدخل المعدّات الجديدة في برنامج الصيانة منذ اليوم الأول؛ ويشرح دليل إدماج ماكينات التغليف الجديدة في خطوط الإنتاج القائمة أهمية هذا التسليم. وحين تُحدّد مواصفات ماكينة جديدة، فعبء الصيانة معيار شراء لا فكرة لاحقة؛ ويُبرز دليل شراء ماكينات تعبئة العلب لمصنّعي الأدوية ومستحضرات التجميل سهولة الوصول للخدمة ودعم قطع الغيار صراحةً.
تقويم صيانة من صفحة واحدة تبدأ به اليوم
- يوميًا: جولة تفقّد، تنظيف منطقة اللحام، اختبار زرّ الإيقاف الطارئ، تصريف مرشّح الهواء، تدوين الإنذارات.
- أسبوعيًا: تشحيم، فحص السيور، معاينة التفلون والحسّاسات، فحص بكرة الشدّ.
- شهريًا: فحص المحامل والأدلّة، تنظيف مراوح الخزانة، مراجعة سجل الإنذارات.
- كل ثلاثة أشهر: معايرة المزدوجات الحرارية، اختبار دوائر السلامة، فحص حالة السيرفو.
- سنويًا: تبديل قطع الاهتراء، تنظيف الخزانة بعمق، تجديد قطع الغيار، إعادة محاذاة الخط.
تحوّل الصيانة الوقائية خط التغليف من مصدر مفاجآت إلى أصل يمكن التنبؤ به. وليس عملًا برّاقًا، لكنه في الخط عالي السرعة هو الفارق بين الوفاء بخطة الشحن وتبرير طلبية فائتة. وتدعم SunAura Packaging Machines عملاءها بالأدلة وقطع الغيار و خدمة ما بعد البيع؛ وللحصول على نسخة من الجدول الموصى به لماكينتك بعينها أو لمناقشة اتفاقية خدمة، تواصل مع فريقنا عبر صفحة التواصل.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
السيرة الكاملة ›