

Hầu hết các dự án máy đóng gói không bắt đầu trên một mặt bằng trống. Chúng bắt đầu trong một nhà máy đang vận hành. Một máy đóng hộp carton mới, một máy bao gói flow pack nhanh hơn, một bộ gom lốc co màng bổ sung hay một robot xếp pallet cộng tác được đưa tới bến bốc dỡ bên cạnh một dây chuyền đã chạy nhiều năm, và phần khó không phải là mua máy — mà là làm cho nó nói chuyện được với chiếc máy Quý khách đã có. Tích hợp kém là nguyên nhân phổ biến nhất khiến một máy mới tốt bị hụt hiệu năng sau khi lắp đặt. Hướng dẫn này trình bày cách tích hợp máy đóng gói mới vào dây chuyền sản xuất hiện có của nhà máy mà không bị chậm nhiều tháng hay tạo ra điểm nghẽn vĩnh viễn.
SunAura Packaging Machines thường xuyên lắp thiết bị mới bên cạnh những dây chuyền đã chạy hàng chục năm, và những dự án suôn sẻ đều có chung một giai đoạn thiết kế kỹ thuật đầu vào được làm bài bản. Những dự án bị đình trệ cũng có chung một thói quen: coi máy mới như một món hàng mua riêng lẻ thay vì một mắt trong hệ thống đang có.
Vì sao các dự án tích hợp thất bại
Thất bại hiếm khi hiện ra dưới dạng “máy bị hỏng”. Nó hiện ra dưới dạng dây chuyền mới chạy một mình thì rất đẹp nhưng không bao giờ đạt tốc độ mục tiêu khi đã nối vào dây chuyền cũ. Sản phẩm tới bị lệch do băng tải phía trước, tín hiệu điều khiển không bắt tay được, dây chuyền không còn chỗ đặt băng tải tích tụ, hoặc máy cũ không cấp hàng đủ nhanh. Đây không phải lỗi của thiết bị mới; đây là lỗi giao diện lẽ ra phải được phát hiện trước khi máy được chế tạo. Cách khắc phục là làm kỹ thuật ngay từ đầu, không phải vá víu sau khi sự cố đã xảy ra.
Bước 1: Khảo sát dây chuyền hiện có trước khi đặt bất kỳ thông số nào
Việc tích hợp bắt đầu bằng một cuộc khảo sát lạnh lùng những gì đang có. Trước khi thiết kế máy mới, hãy ghi nhận hiện trạng: những máy nào chạy theo trình tự, chiều cao đầu vào và đầu ra của chúng, tốc độ và chu kỳ, cách sản phẩm được chuyển giữa các máy, diện tích mặt bằng khả dụng, và hạ tầng điện, khí nén hiện hữu. Hãy quay video dây chuyền đang chạy. Hãy bấm giờ từng điểm chuyển giao. Hãy ghi lại mọi chỗ sản phẩm đã ở mức sát ngưỡng — đó chính là những chỗ máy mới sẽ làm lộ vấn đề.
Bản khảo sát này là kết quả có giá trị nhất của dự án. Nó cho biết liệu máy mới có thực sự vừa khớp hay không, cả về mặt vật lý lẫn vận hành. Nếu máy chiết rót phía trước không sản xuất nhanh hơn tốc độ tiêu thụ của máy bao gói mới, thì mua một máy bao gói có định mức gấp đôi cũng chẳng đem lại gì ngoài thời gian chờ. Hãy tham khảo hướng dẫn đồng hành của chúng tôi về tổng chi phí sở hữu của dây chuyền đóng gói tự động để các giả định tích hợp phục vụ cho bài toán kinh doanh của Quý khách, chứ không chỉ cho bản vẽ bố cục mặt bằng.
Bước 2: Xác định chính xác giao diện cơ khí
Các máy không khớp nhau chỉ vì những sai lệch cơ khí nhỏ nhất. Hãy xác định giao diện với cùng mức độ chặt chẽ mà một kỹ sư cơ khí đòi hỏi:
- Chiều cao chuyển giao và mức băng tải. Chiều cao băng tải đầu vào và đầu ra phải khớp nhau trong khoảng vài milimét; một sản phẩm bị rơi hoặc bước qua khe hở sẽ bị kẹt hoặc lệch.
- Hình học chuyển giao sản phẩm. Sản phẩm được đẩy, được gắp hay được chuyền bằng thanh đẩy? Hãy khớp với phương thức hiện có ở phía trước và phía sau, hoặc thiết kế một băng tải cầu nối làm được việc đó.
- Khe hở và khoảng cách. Sản phẩm phải tới máy mới với bước cấp đúng. Nếu thiết bị phía trước xả sản phẩm thành từng cụm, Quý khách cần một bộ tách hoặc bàn tích tụ trước đầu vào.
- Diện tích chiếm chỗ và khả năng tiếp cận. Hãy xác nhận máy mới vừa với mặt bằng hiện có, có chỗ cho bảo trì, thay cuộn màng và di chuyển của người vận hành. Một máy được lắp chỉ với khoảng hở 150 mm thì không thể bảo dưỡng được.
- Hướng sản phẩm. Hãy xác nhận sản phẩm đi vào và đi ra theo đúng hướng mà máy mới yêu cầu; xoay sản phẩm 90 độ giữa dây chuyền là một cải tạo dễ dàng nếu được tính trước, và gần như bất khả thi nếu không.
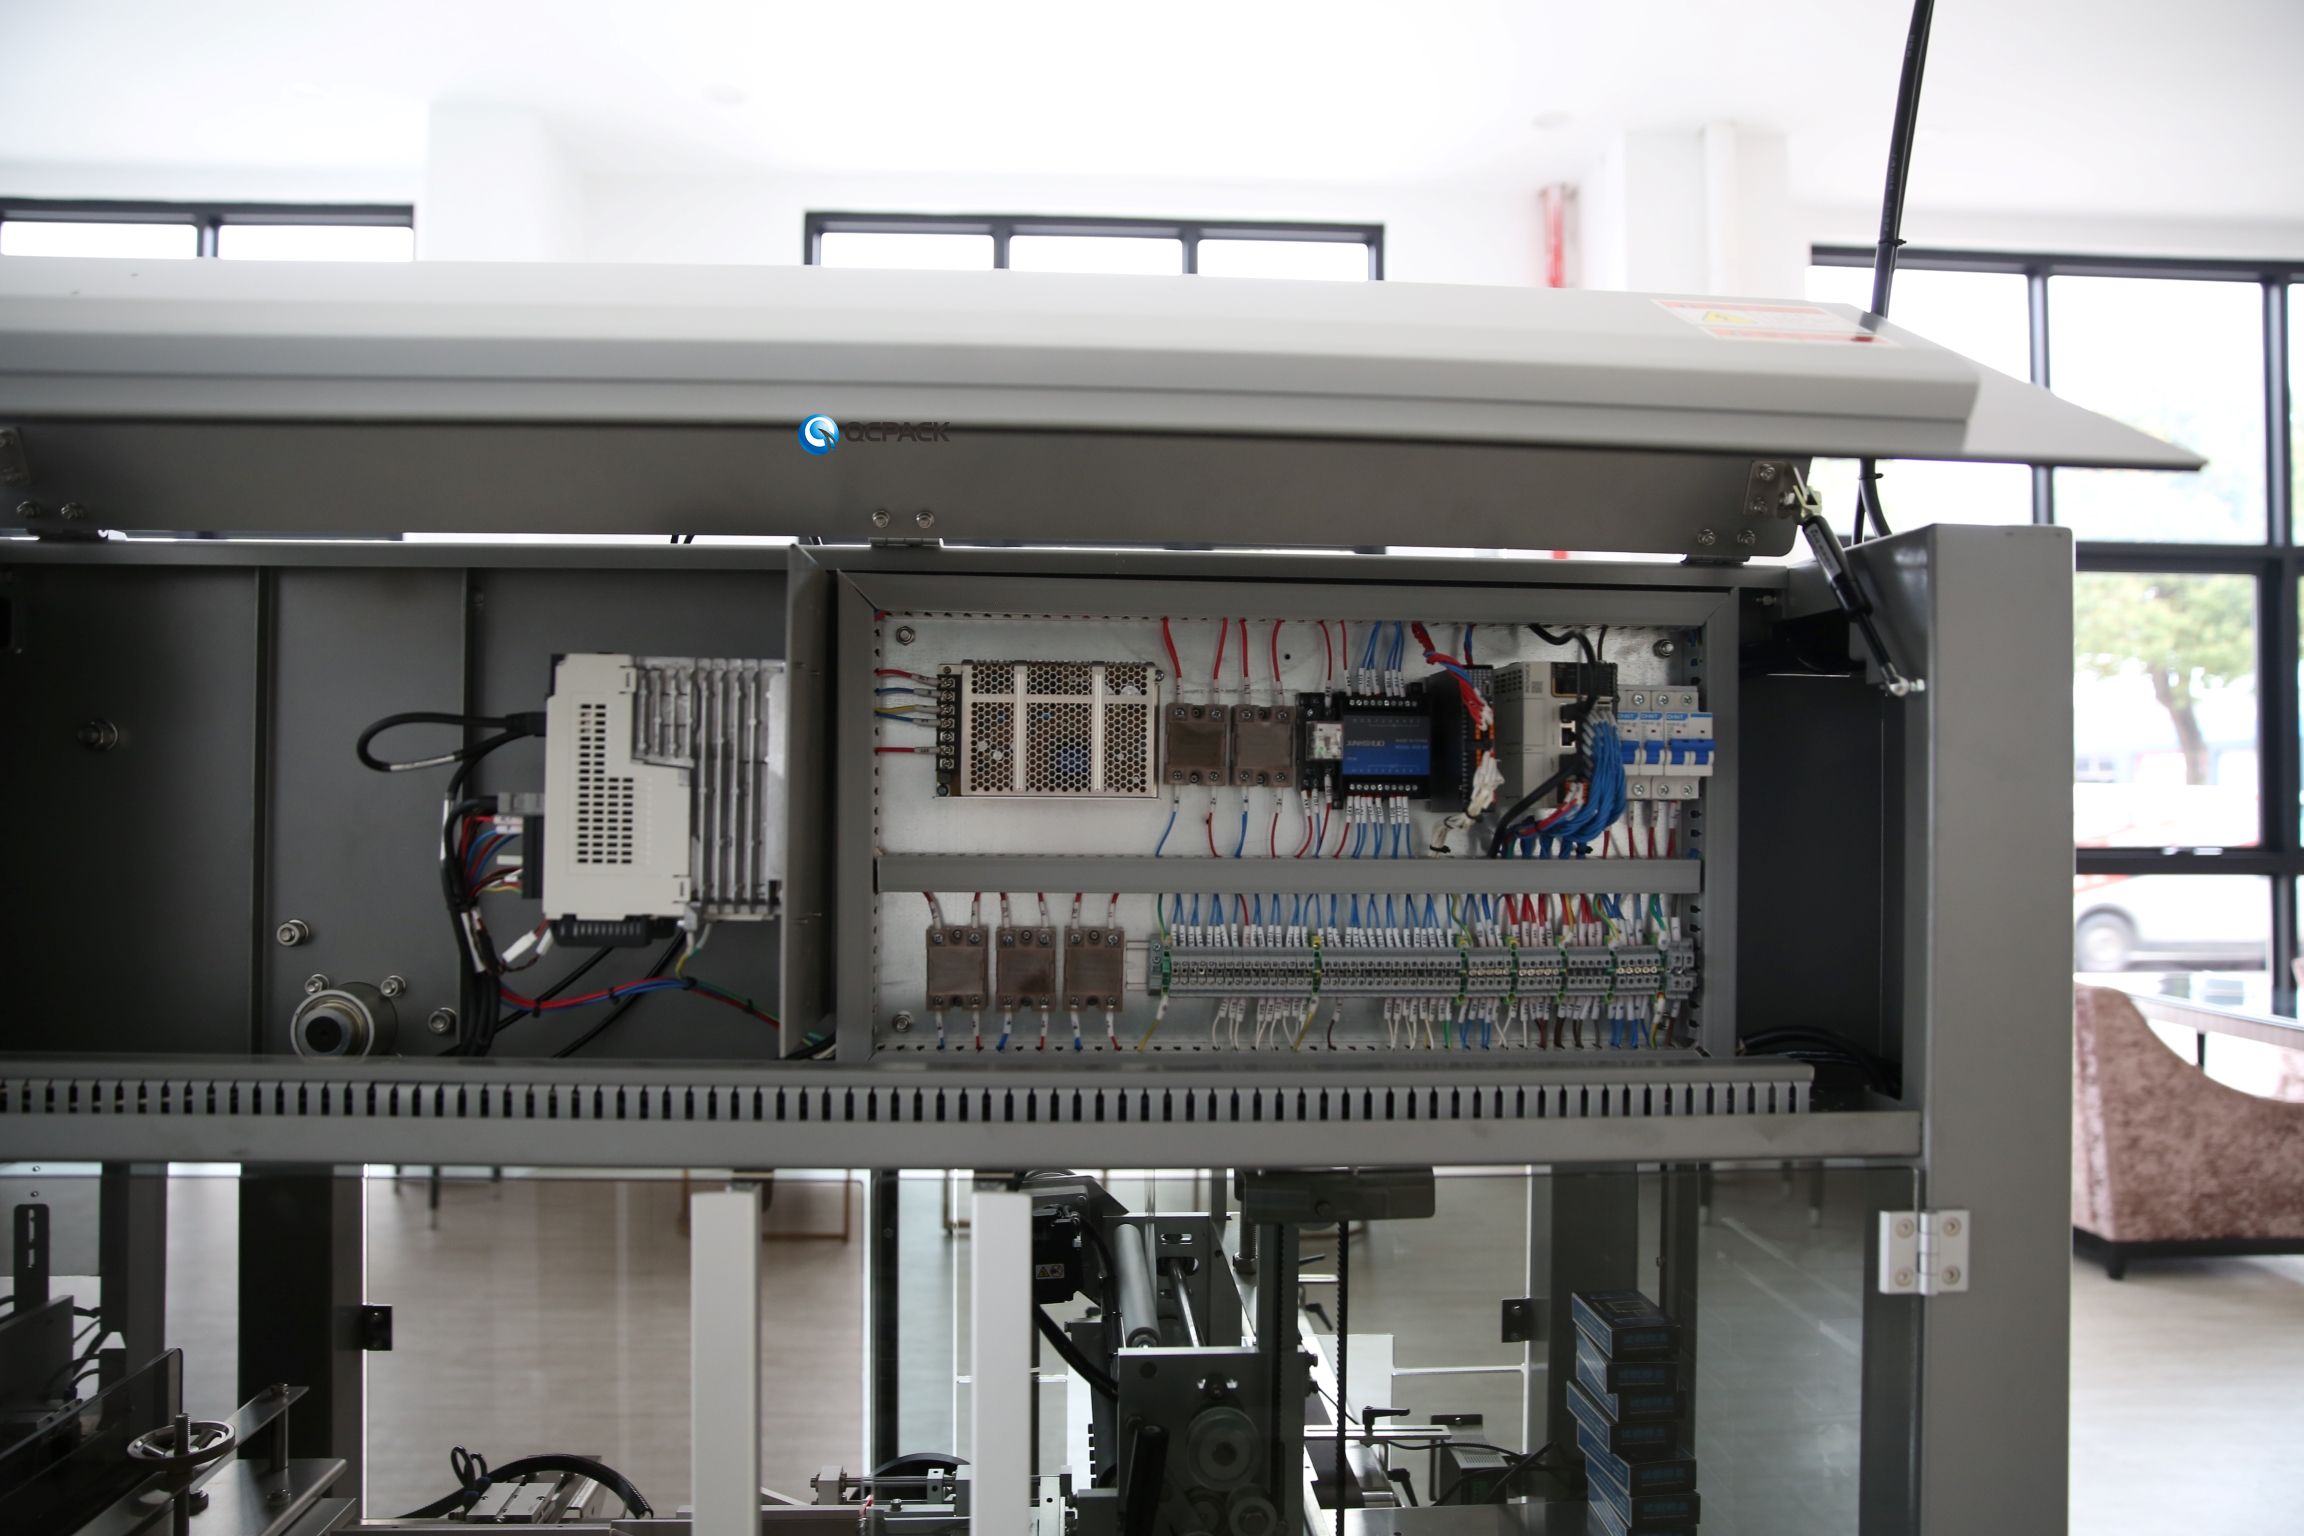
Bước 3: Thiết kế việc bắt tay tín hiệu điện và điều khiển
Đây là nơi các dự án tích hợp thành công hay sụp đổ. Hai máy chỉ thực sự được tích hợp khi hệ thống điều khiển của chúng trao đổi đúng tín hiệu vào đúng thời điểm.
Tín hiệu vào/ra dây cứng
Ở mức tối thiểu, các máy cần trao đổi được với nhau: “tôi sẵn sàng”, “tôi đang chạy”, “tôi bị lỗi”, “tôi sắp dừng”, “vùng đệm của tôi đầy”. Khi máy phía trước phát hiện lỗi, máy phía sau phải giảm tốc hoặc dừng một cách có kiểm soát; khi máy phía sau bị tắc, máy phía trước không được tiếp tục đẩy sản phẩm vào chỗ kẹt. Hãy chỉ định các tín hiệu bắt tay này và tuyến cáp giữa các tủ điều khiển ngay từ đầu. Một máy mới cứ chạy hết tốc lực bất kể máy cũ làm gì sẽ làm sản phẩm ùn lại chỉ trong vài giây.
Mạng và giao thức
Các máy hiện đại dùng fieldbus hoặc Ethernet công nghiệp — Ethernet/IP, PROFINET, Modbus hay OPC UA. Hãy xác nhận bộ điều khiển của máy mới dùng cùng giao thức với PLC hiện có của Quý khách, hoặc dự trù kinh phí cho một gateway. Đừng cho rằng hai máy của hai hãng khác nhau sẽ tự hiểu nhau. Nếu nhà máy của Quý khách có lớp MES hoặc SCADA, hãy định nghĩa rõ dữ liệu mà máy mới phải cung cấp: số lượng, tốc độ, mã lỗi, OEE và dữ liệu truy xuất ở cấp kiện hàng nếu có áp dụng. Máy của SunAura Packaging Machines được chỉ định hỗ trợ OPC UA và I/O tiêu chuẩn để dễ dàng hòa vào hầu hết các kiến trúc hiện hữu.
Tích hợp an toàn
Các mạch an toàn không tự động hợp nhất. Khi hai máy trở thành một dây chuyền, các nút dừng khẩn, vỏ bảo vệ và rèm ánh sáng của chúng phải được tích hợp vào một logic dừng an toàn duy nhất. Một đơn vị tích hợp điều khiển đủ năng lực phải xác nhận dây chuyền kết hợp đáp ứng chỉ thị máy; tuyệt đối không để khóa liên động an toàn của máy mới hoạt động độc lập với dây chuyền cũ.
Bước 4: Lập kế hoạch vùng đệm và tích tụ
Các dây chuyền khởi động và dừng với nhịp khác nhau. Nếu không có dung lượng tích tụ, một lần dừng ngắn trên một máy sẽ lan ngay ra toàn dây chuyền. Hãy bố trí một bàn tích tụ hoặc băng tải có vùng đệm giữa các máy, với kích thước đủ để vượt qua lần dừng ngắn dài nhất có thể xảy ra ở thiết bị phía trước. Những dây chuyền thiếu vùng đệm trông mượt trên giấy nhưng lại giật cục trong thực tế. Vùng đệm quá lớn lại lãng phí diện tích và chi phí. Hãy chọn kích thước theo tần suất dừng ngắn mà Quý khách đã đo được, không theo phỏng đoán.
Bước 5: Chuẩn hóa quy trình vận hành và bảo trì
Một máy mới với HMI hoàn toàn khác, cách chuyển đổi cỡ khác và logic phụ tùng khác sẽ chống lại đội ngũ hiện hữu. Nếu có thể, hãy chọn thiết bị có hệ thống công thức, vỏ bảo vệ và các điểm bôi trơn phù hợp với những gì người vận hành đã quen. Nếu máy mới buộc phải khác — ví dụ thêm một máy đóng hộp carton servo vào dây chuyền gồm các máy bao gói cơ khí — hãy đưa công tác đào tạo vào tiến độ dự án, chứ không phải làm cho có. Những người vận hành không được đào tạo về logic bắt tay tín hiệu sẽ dừng cả dây chuyền mỗi khi máy mới gặp một lỗi nhỏ.
Bước 6: Chạy thử và nghiệm thu theo từng giai đoạn, không nhảy cóc
Vội vàng đưa ngay vào sản xuất toàn phần trong ngày đầu tiên là cách khiến các dự án tích hợp rối loạn. Hãy chia quá trình chạy thử và nghiệm thu thành nhiều giai đoạn:
- Mở thùng và chạy thử riêng từng máy. Chạy riêng máy mới, tách khỏi dây chuyền, để chứng minh máy đáp ứng thông số trên sản phẩm của Quý khách.
- Chạy khô. Nối máy vào dây chuyền nhưng chạy không có sản phẩm thật; kiểm tra các tín hiệu bắt tay và logic dừng/khởi động.
- Chạy thật ở tốc độ thấp. Cho sản phẩm thật chạy ở nửa tốc độ; quan sát các điểm chuyển giao, vùng tích tụ và logic loại bỏ hàng lỗi.
- Tăng dần tới tốc độ mục tiêu. Nâng lên tốc độ thiết kế và giữ ở mức đó; xác nhận cả dây chuyền, không riêng máy mới, duy trì được tốc độ này.
- Chạy chuyển đổi cỡ. Thực hiện một lần chuyển đổi sản phẩm thật từ đầu đến cuối; bước này làm lộ những vấn đề giao diện mà việc chỉ chạy một mã hàng che giấu.
Mỗi giai đoạn có một điểm chấp nhận rõ ràng. Không chuyển sang giai đoạn sau khi giai đoạn trước chưa đạt. Với dây chuyền dược phẩm thuộc diện quản lý, các giai đoạn này tương ứng với hồ sơ IQ/OQ; hãy đưa chúng vào tiêu chí nghiệm thu ngay từ đầu.
Bước 7: Lên lịch lắp đặt trong một cửa sổ sản xuất thực tế
Việc tích hợp buộc dây chuyền hiện có phải dừng, ít nhất là một phần. Khoảng thời gian đó là một dự án riêng. Lắp đặt vội vã trong một ngày cuối tuần kéo dài gần như luôn thất bại; những giao diện cần bốn ngày thường không thể nén vào một ngày. Hãy lên kế hoạch dừng máy vào giai đoạn nhu cầu thấp, chuẩn bị trước máy và vật tư, và bố trí sẵn thợ điện, kỹ sư điều khiển cùng tổ cơ khí có mặt trước khi tháo con bu-lông đầu tiên. Hãy dự trù ít nhất 25% thời gian đệm cho tiến độ lắp đặt, và xác định một phương án thủ công hoặc cấu hình tạm thời dự phòng để dây chuyền vẫn có thể xuất hàng nếu việc chạy thử bị chậm. Hãy ghi chú mọi thay đổi trên dây chuyền cũ vào bản vẽ hoàn công ngay trong ngày phát sinh; một đường dây điện đấu lại không được ghi chép, đến sáu tháng sau mới phát hiện, là cơn ác mộng của bộ phận bảo trì.
Ba cạm bẫy giao diện lặp lại ở gần như mọi dự án
Kinh nghiệm cho thấy chính ba sự không khớp này gây tốn kém nhất. Thứ nhất là không khớp về bước cấp sản phẩm: máy mới mong sản phẩm được đặt cách đều nhưng lại nhận được nguồn cấp lộn xộn, ngẫu nhiên từ một băng tải phía trước đã mòn. Cách khắc phục là bộ tách hoặc bàn tích tụ trước đầu vào, được chỉ định ngay trong bước khảo sát. Thứ hai là không khớp về logic xử lý lỗi: máy mới dừng tức thì khi gặp lỗi nhỏ trong khi máy phía trước vẫn chạy, đẩy sản phẩm ùn vào vùng chết. Cách khắc phục là các tín hiệu I/O bắt tay nêu trên, được kiểm tra trong lần chạy khô. Thứ ba là không khớp về vật tư tiêu hao và phụ tùng: màng, dây đai hay cảm biến của máy mới chưa có trong hệ thống mua hàng của nhà máy, nên lần hỏng đầu tiên phải chờ đơn đặt hàng. Hãy đưa vật tư tiêu hao vào bảng định mức vật tư (BOM) trước khi chạy thử, chứ không phải giữa lúc máy hỏng. Nêu rõ ba điểm này trong cuộc họp khởi động là cách ngăn chúng xảy ra.
Bước 8: Đặt kỳ vọng thực tế về OEE và năng suất
Một máy mới hiếm khi kéo cả dây chuyền lên đúng tốc độ danh định của nó. Dây chuyền chỉ nhanh bằng mắt chậm nhất. Nếu máy chiết rót phía trước là điểm nghẽn thì việc thêm một máy phía sau nhanh hơn không cải thiện được gì cho đến khi xử lý được máy chiết rót. Hãy đo năng suất thực, duy trì của cả dây chuyền tích hợp trong một tuần đại diện, và lập kế hoạch theo điểm nghẽn thực tế chứ không theo tốc độ trên tờ rơi của máy mới. Các quyết định mua máy đóng hộp carton trong cẩm nang mua máy đóng hộp carton cho nhà sản xuất dược phẩm và mỹ phẩm của chúng tôi cũng nên dựa trên cùng một phân tích điểm nghẽn.
Vai trò của SunAura Packaging Machines
Rủi ro tích hợp giảm mạnh khi chính một nhà cung cấp thiết kế toàn bộ giao diện. SunAura Packaging Machines chế tạo các dây chuyền hoàn chỉnh — máy bao gói flow pack, máy đóng hộp carton, máy gom lốc co màng và hệ thống xếp pallet cuối công đoạn — nên các giao diện cơ khí, điện và điều khiển được thiết kế như một hệ thống thay vì phải ghép tại công trường. Để xem phạm vi trọn gói, Quý khách tham khảo tổng quan giải pháp đóng gói và toàn bộ danh mục sản phẩm. Ví dụ về tự động hóa cuối công đoạn gồm một robot xếp pallet cộng tác có thể lắp thêm vào đầu ra của máy dán thùng hiện có với ít thay đổi, và một máy đóng thùng robot hai trục được thiết kế để bắt tay tín hiệu với các máy đóng hộp carton phía trước. Về co màng và gom lốc, một máy co màng nhiệt hàn mép bên tự động tích hợp gọn gàng ngay sau băng tải dồn nhóm.
Khi máy mới đã đi vào vận hành, hãy bảo vệ thành quả tích hợp bằng một quy trình bảo dưỡng có kỷ luật; lịch bảo trì phòng ngừa cho thiết bị đóng gói tốc độ cao của chúng tôi giúp phần bắt tay tín hiệu và phần cơ khí không bị xuống cấp. Và vì một máy cũ chạy chập chờn có thể phá hỏng cả một máy mới hoàn hảo, hãy để sẵn các kiến thức xử lý sự cố cơ bản — hướng dẫn xử lý sự cố máy co màng nhiệt của chúng tôi đi sâu vào phần co màng.
Danh mục kiểm tra tích hợp ngắn gọn
- Khảo sát và quay video dây chuyền hiện có; bấm giờ từng điểm chuyển giao.
- Xác nhận bằng văn bản chiều cao chuyển giao, khe hở, hướng sản phẩm và diện tích chiếm chỗ.
- Chỉ định trước tín hiệu I/O bắt tay, giao thức mạng và tích hợp an toàn.
- Chọn kích thước vùng tích tụ theo tần suất dừng ngắn mà Quý khách đã đo.
- Lên kế hoạch đào tạo vận hành và bảo trì trước khi chạy thử.
- Chạy thử và nghiệm thu theo năm giai đoạn có điểm chấp nhận, kết thúc bằng một lần chuyển đổi cỡ thật.
- Đo năng suất của cả dây chuyền tích hợp trong một tuần đại diện; tìm ra điểm nghẽn thực sự.
- Bàn giao đầy đủ bản vẽ hoàn công, bảng tín hiệu và BOM phụ tùng cho bộ phận bảo trì trước khi nhà cung cấp rời đi.
Tích hợp máy đóng gói mới vào một dây chuyền hiện có là một bài toán kỹ thuật và quản lý dự án chứ không kém gì một quyết định mua hàng. Khâu khảo sát đầu vào và bản đặc tả giao diện chính là nơi các dự án thành công được tạo ra hoặc thất bại. Hãy đưa nhà cung cấp tham gia vào giai đoạn đó từ sớm — trước khi máy được chế tạo, chứ không phải sau khi máy về tới nơi. Một dây chuyền tích hợp tốt vận hành như một cỗ máy duy nhất; một dây chuyền tích hợp kém vận hành như năm cỗ máy chống lại nhau. Sự khác biệt gần như được quyết định hoàn toàn trong hai tuần đầu của giai đoạn thiết kế kỹ thuật, chứ không phải trên sàn lắp đặt. Những đội ngũ xem nhẹ giai đoạn này thường thấy việc chạy thử bị chậm từ vài ngày thành vài tuần.
Hãy chia sẻ bố cục dây chuyền và dòng chảy sản phẩm của Quý khách với đội kỹ thuật SunAura Packaging Machines qua trang liên hệ, chúng tôi sẽ thiết kế giao diện để máy mới trở thành một phần của dây chuyền vận hành trơn tru thay vì một hòn đảo gây bực bội.

David leads our case sealing and cartoning engineering team. Over 14 years he has specified, installed and commissioned hundreds of random-size case sealers, top- and side-loading cartoners, and automatic case packers for food, household and industrial product lines. He writes buying guides and troubleshooting articles around seal quality, tape and hot-melt glue selection, and carton throughput limits.
Xem tiểu sử đầy đủ ›