

Các máy bao bì co nhiệt là một trong những thiết bị năng suất nhất — và cũng là một trong những thiết bị khó tính nhất — trên một dây chuyền bao bì. Khi một máy hàn L, máy hàn cạnh, hay máy quấn tay áo ngừng tạo ra một gói sạch, không nhăn, kín khí, toàn bộ dây chuyền phía dưới máy bó hàng chậm lại hay dừng. Đối với các quản lý mua hàng, kỹ sư nhà máy, và quản lý sản xuất chạy các dây chuyền thực phẩm, đồ uống, mỹ phẩm hay hàng gia dụng, xử lý sự cố máy bao bì co nhiệt là kỹ năng phân biệt một lần khởi động lại hai phút với một cuộc hoảng loạn bốn giờ.
Cẩm nang này đi qua các lỗi thực địa phổ biến nhất trên thiết bị quấn co, logic nguyên nhân gốc đằng sau mỗi lỗi, và trình tự sửa chữa hay điều chỉnh từng bước đội bảo trì của bạn có thể theo trước khi leo thang lên dịch vụ SunAura Packaging Machines. Nó được viết cho các vận hành và kỹ thuật viên cần chẩn đoán trên sàn, không phải cho một kỹ sư điều khiển trên một video call.
Tại sao các lỗi co thống trị thời gian dừng dây chuyền bao bì
Một hệ thống co có ba hệ thống con ghì chặt phải hoạt động trong nhịp điệu hoàn hảo: đầu hàn (cắt và hàn màng), băng tải (di chuyển bó hàng), và đường hầm nhiệt (làm co màng). Một khuyết tật trong bất kỳ cái nào biểu hiện như một khuyết tật bao bì nhìn thấy được. Không giống một máy flow wrapper, nơi hiệu chỉnh sai hiện ra như một bản in lệch tâm, các lỗi của một máy co thường rõ ràng với mắt: nhăn, gói lỏng, màng cháy, hay một bó hàng không bao giờ co chút nào. Điều đó làm máy trông “hỏng” khi trên thực tế nó thường chỉ là ra khỏi điều chỉnh.
Phần lớn các cuộc gọi xử lý sự cố co SunAura Packaging Machines nhận không phải là các hỏng hóc thảm khốc. Chúng là các trạng thái trôi: đường hầm mất vài độ, thời gian dừng hàn đã trượt ra, hay nhà cung cấp màng đã đổi gauge mà không có đổi tham số khớp. Đối xử các vấn đề này như các bài toán hiệu chuẩn chứ không phải hỏng linh kiện là đường nhanh nhất quay lại thông lượng.
Trước khi bạn chạm máy: an toàn và một trình tự chẩn đoán
Thiết bị co nhiệt mang ba mối nguy độc lập: phần tử gia nhiệt nhiệt độ cao (thường 120–180 °C trong đường hầm), máy biến áp hàn cao áp, và các xích dẫn màng chuyển động. Khóa/đánh dấu, găng tay chịu nhiệt, và một thời gian làm nguội ít nhất mười phút trước khi mở đường hầm là không thể thương lượng. Không bao giờ với tay vào đường hầm khi nó đang cấp điện.
Một khi an toàn, hãy theo một vòng lặp chẩn đoán có kỷ luật trước khi đổi linh kiện:
- Bắt khuyết tật như một mẫu. Cất mười gói xấu cuối cùng trong một túi. Triệu chứng — nhăn so với lỗ so với hàn hở — là manh mối đáng tin cậy nhất của bạn.
- Ghi các tham số trực tiếp. Nhiệt độ vùng đường hầm, tốc độ băng tải (m/phút), thời gian hàn, nhiệt độ hàn, và lực căng màng trên dancer. Hãy viết chúng xuống; đừng tin bộ nhớ.
- Cô lập hệ thống con. Chạy đường hầm rỗng năm phút. Nếu bản thân màng hàn kém, vấn đề là máy hàn, không phải đường hầm. Nếu mối hàn trông hoàn hảo nhưng co kém, vấn đề là nhiệt.
- Đổi một biến tại một thời điểm. Cách nhanh nhất mất một ca là nâng nhiệt độ, tốc độ và thời gian hàn đồng thời rồi sau đó không thể nói cái nào đã sửa nó.
Lỗi 1: Màng co nhăn, “vỏ cam”, hay lỏng
Đây là phàn nàn phổ biến nhất đơn lẻ. Gói hàn đúng nhưng, sau đường hầm, màng lỏng, nhăn, hoặc có kết cấu vỏ cam thay vì một bề mặt bóng, chặt.
Nguyên nhân gốc và các bước sửa chữa
Nhiệt độ đường hầm quá thấp. Kiểm tra nhiệt độ thực tế bằng một súng hồng ngoại cầm tay tại lối ra sản phẩm, không chỉ màn hình bộ điều khiển. Một cặp nhiệt điện đọc cao 10 °C sẽ nói mọi thứ ổn trong khi màng không bao giờ mềm hoàn toàn. Nếu nhiệt độ đo được là thấp, hiệu chỉnh lại hoặc thay thế cặp nhiệt điện trước khi giả định ngân hàng đốt yếu. Cho các màng PVdC hoặc PET-G dùng trong phủ mỹ phẩm, cửa sổ quy trình hẹp có nghĩa ngay cả một mức giảm 15 °C cũng hỏng bề mặt.
Thời gian dừng quá ngắn. Hãy nâng thời gian dừng bằng cách làm chậm băng tải hoặc kéo dài lưu trú đường hầm. Một bó hàng cần đủ thời gian trên nhiệt độ co của màng để thư giãn rồi dập tắt trên sản phẩm. Nếu làm chậm băng tải sửa các nếp nhăn, tốc độ gốc của bạn đã vượt vỏ nhiệt.
Dòng khí nóng không đều. Các vòi phun khí tắc hoặc một dây đai quạt trượt tạo ra một bên lạnh của đường hầm. Kiểm tra các plenum đường hầm xem có tích tụ bụi màng không và làm sạch các vòi phun. Một biến thiên nhiệt độ bên-này-sang-bên lớn hơn khoảng 8 °C ngang bề rộng sản phẩm sẽ luôn nhăn.
Lực căng màng quá chặt ở nạp. Nếu màng bị kéo căng trước khi co, nó không thể thư giãn quanh hình học sản phẩm. Hãy nới phanh dancer và để màng tạo hình tự nhiên quanh bó hàng.
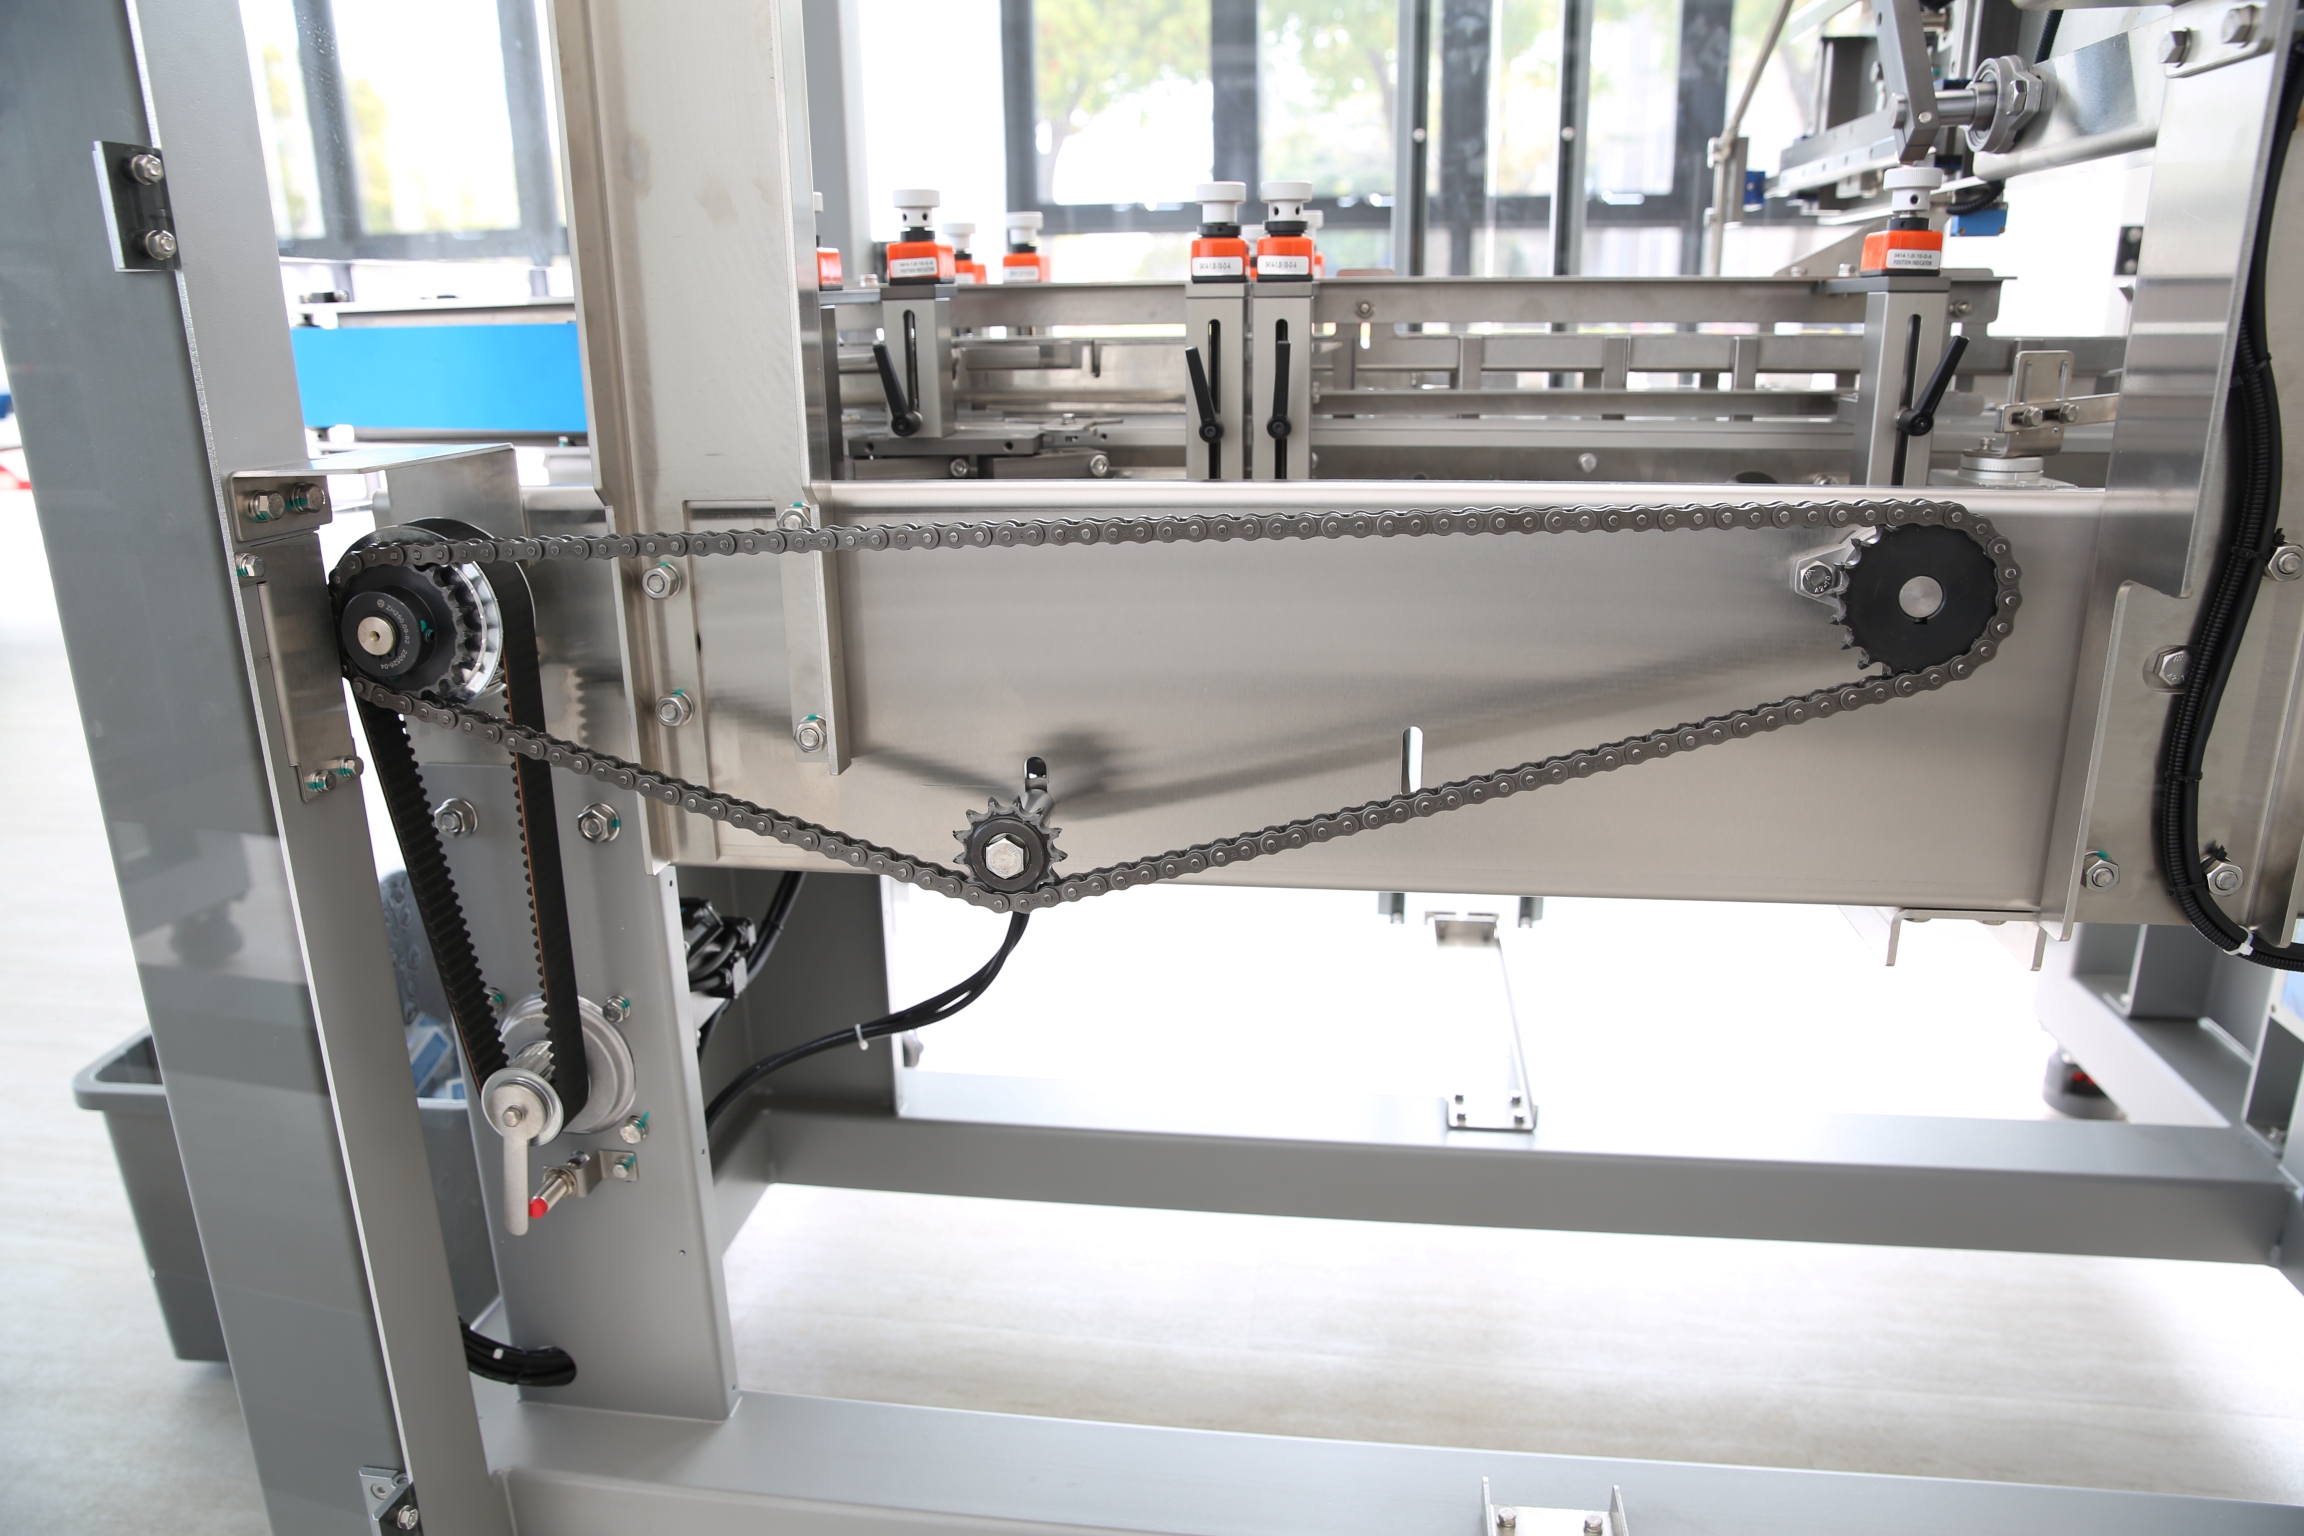
Lỗi 2: Mối hàn yếu hay hở; màng tách ra tại mép hàn
Một mối hàn dọc hoặc đầu yếu nghĩa là gói hàng thất bại kiểm tra rò rỉ, rơi hay bụi. Màng có thể trông như đã hàn nhưng bong tách dễ dàng.
Nguyên nhân gốc và các bước sửa chữa
Thời gian hàn quá ngắn. Các hàm hàn hàn bằng cách làm tan chảy lớp trong dưới áp lực. Thời gian dừng quá ngắn để lại một trung tâm chưa tan chảy. Hãy tăng thời gian dừng theo bước 0,1 giây và kiểm tra lại độ bền bong.
Trôi nhiệt độ hàm hàn. Các hàm hàn mòn, và lớp phủ PTFE trên các thanh Teflon nứt qua hàng triệu chu kỳ. Kiểm tra vải Teflon; nếu nó bị xước hay phồng rộp, truyền nhiệt đến màng là thất thường. Thay dải Teflon và chỉnh lại mức các hàm để áp lực đồng nhất ngang toàn bề rộng. Một hàm đóng với một khe ở một đầu chỉ hàn nửa mép.
Dây hàn hay máy biến áp hư hỏng. Trên các máy hàn impulse, một dây nichrome nứt hay một rơ le thất bại cho các mối hàn lạnh gián đoạn. Đo dòng tiêu thụ đến mỗi hàm; một kênh chết đọc gần không. Thay dây ở đúng gauge và không bao giờ thay thế một phần tử nặng hơn, điều này quá nhiệt màng.
Nhiễm bẩn màng. Nếu sản phẩm rò dầu hay ẩm lên khu vực hàn, màng không thể hàn. Kiểm tra sản phẩm nạp khô và làn hàn sạch. Cho các dây chuyền thực phẩm, đây thường là một vấn đề bao bì ngụy trang như một vấn đề máy.
Lỗi 3: Màng cháy, lỗ, hay rách tại mép hàn
Vết cháy và lỗ kim là lỗi ngược lại: quá nhiều nhiệt, không phải quá ít.
Nguyên nhân gốc và các bước sửa chữa
Nhiệt độ hàn quá cao hoặc thời gian dừng quá dài. Các mép cháy than và có mùi báo hiệu một hàm quá nhiệt. Hạ nhiệt độ hàn và rút ngắn thời gian dừng. Hãy nhớ nhiệt dư trong hàm tiếp tục hàn sau chu kỳ, nên một hàm cũ, làm nguội chậm có thể cháy ngay tại một điểm cài vốn từng ổn.
Điểm nóng đường hầm. Một cặp nhiệt điện thất bại đọc thấp để bộ điều khiển PID tiếp tục đốt, tạo ra một vùng chạy loạn. Nếu một góc của mọi gói bị than, hãy tình nghi cảm biến của vùng đó chứ không phải toàn bộ đường hầm. Chỉ mở đường hầm sau khi nó đã nguội hoàn toàn.
Màng quá mỏng cho năng lượng hàn. Một chuyển từ màng 45-gauge sang 60-gauge thay đổi năng lượng hàn yêu cầu. Hãy tái đặc tả các tham số hàn bất cứ khi nào nhà cung cấp hay gauge thay đổi; đừng mang công thức cũ sang một cách mù quáng.
Lỗi 4: Kẹt, bó hàng xiên, và nạp sai sản phẩm
Các kẹt cơ khí không phải một lỗi nhiệt, nhưng chúng dừng dây chuyền ngang bằng. Phân loại nạp, bộ đẩy, và xe màng là các thủ phạm thường gặp.
Nguyên nhân gốc và các bước sửa chữa
Phân loại bó hàng lệch vuông. Nếu sản phẩm vào đường hầm xiên, mối hàn cắt chéo và màng bó lại. Hãy vuông các dẫn hướng làn và xác nhận điểm chặn bó hàng song song với máy hàn. Một băng mòn trên băng tải phân loại cũng có thể nạp sản phẩm ở một góc nhẹ.
Cuộn màng lệch tâm hay luồn sai. Một cuộn màng nằm trục unwind lệch tâm kéo nhiều hơn trên một mép, gây một mối hàn lưỡi liềm. Hãy canh giữa cuộn trên lõi mở rộng, luồn dải qua dancer và các con lăn theo đúng thứ tự, và xác nhận không có trôi bên-này-sang-bên.
Vòng bi mòn trên xe màng. Trên các máy hàn L pittông, xe cưỡi trên các vòng bi tuyến tính. Khi chúng mòn, đầu hàn rung lắc và cắt không nhất quán. Bôi trơn theo chu kỳ nhà sản xuất và thay vòng bi có độ chơi đáng chú ý.
Thời điểm bộ đẩy lệch. Bộ đẩy sản phẩm phải bắn chính xác khi các hàm mở. Nếu thời điểm encoder trôi, bộ đẩy đâm vào một hàm đã đóng. Hãy đồng bộ lại cam bộ đẩy trong HMI và kiểm tra một khớp nối lỏng.
Lỗi 5: Lệch tốc độ băng tải và mất thông lượng
Một dây chuyền chạy ổn ở một kích thước bó hàng nhưng chậm lại thành một tiếng bò ở kích thước khác gần như luôn là một sự lệch tốc-nhiệt. Các bó hàng lớn hơn mang khối nhiệt nhiều hơn; cùng tốc độ đường hầm hoạt động cho một sáu-lpack để lại một 12-pack co dưới mức.
Hãy duy trì một công thức đổi mẫu kích thước trong HMI: ghi nhiệt độ vùng đường hầm, tốc độ băng tải, thời gian hàn, và bề rộng màng cho mọi SKU. Khi bạn đổi mẫu, hãy nạp công thức thay vì bắt đầu từ bộ nhớ. Trên các hệ thống co SunAura Packaging Machines, gọi công thức theo SKU là tiêu chuẩn, và các vận hành dùng nó báo cáo số lượng khuyết tật sau đổi mẫu ít hơn đáng kể. Nếu bạn đang đặc tả một máy bó mới, hãy so sánh một máy hàn L hoàn toàn tự động như máy quấn co máy hàn L hoàn toàn tự động với một model thủ công về năng lực quản lý công thức; một tính năng đơn lẻ đó thu hồi vốn trong năm đầu tiên sản xuất đa SKU.
Lỗi 6: Bộ điều khiển nhiệt độ và các lỗi cặp nhiệt điện
Vòng điều khiển là hệ thần kinh của đường hầm. Khi nó thất bại, mọi triệu chứng nhiệt ở trên trở nên không thể đoán trước.
Nguyên nhân gốc và các bước sửa chữa
Trôi hay thất bại cặp nhiệt điện. Một cặp nhiệt điện loại K xuống cấp theo thời gian và đọc thấp dần, điều này lừa bộ điều khiển thành quá nhiệt. Hãy hiệu chỉnh hàng quý đối chiếu một đầu dò tham chiếu; thay thế cặp nhiệt điện nếu đọc không khớp hơn 5 °C.
Chỉnh PID sau một lần đổi màng. Chuyển sang một sản phẩm khối lượng cao hơn hay một màng nặng hơn thay đổi phản hồi nhiệt của vùng. Nếu nhiệt độ dao động mạnh, hãy chỉnh lại vòng PID thay vì đơn thuần nâng điểm cài.
Rơ le trạng thái rắn kẹt bật. Một SSR thất bại đóng tiếp cấp nguồn liên tục cho một ngân hàng đốt. Đây là một mối quan ngại an toàn thực sự. Xác minh mỗi SSR chuyển đổi bằng một đồng hồ trong chu kỳ, và thay bất kỳ cái nào không mở ra. Không bao giờ bỏ qua bộ điều nhiệt giới hạn cao.
Lỗi 7: Unwind màng, lực căng dancer, và xử lý dải
Các lỗi xử lý màng hiện ra như màng phồng, mép cuộn, hay một mối hàn chạy lệch tâm.
Kiểm tra lực căng phanh unwind trước: quá chặt và màng giãn và co lại sau hàn, gây nhăn; quá lỏng và dải rung. Dancer nên trôi nổi mượt mà ở giữa hành trình của nó. Kiểm tra các con lăn kéo cao su xem có bề mặt bóng không — các con lăn kéo trượt không thể nạp một chiều dài màng nhất quán. Làm sạch hay thay chúng như một phần chăm sóc định kỳ. Các cảm biến theo dõi mép nên sạch và được hiệu chỉnh để màng nằm căn giữa ngang các hàm hàn.
Từ sửa chữa phản ứng đến kiểm soát phòng ngừa
Hầu hết các lỗi ở trên chia sẻ một gốc chung: thiếu một quy trình bảo trì định kỳ. Một máy được làm sạch, bôi trơn và kiểm tra theo một nhịp cố định không phát triển trôi cặp nhiệt điện thầm lặng, con lăn bóng, hay Teflon nứt qua đêm. Xây dựng một lịch bảo trì phòng ngừa cho thiết bị bao bì tốc độ cao chính thức — bao trải kiểm tra hàm hàn, hiệu chuẩn cặp nhiệt điện, lực căng dây đai, và trạng thái dây đai quạt — chuyển các hỏng hóc khẩn cấp thành công việc cuối tuần có hoạch định.
Quan trọng ngang bằng là sự sẵn sàng phụ tùng. Hai giờ đắt nhất của bất kỳ ca nào là hai giờ dành chờ một dây hàn, dải Teflon, hay một cặp nhiệt điện. Một cách tiếp cận có cấu trúc, định kỳ để bảo trì giữ các chi tiết mòn thực sự hỏng trên giá, không phải trên đơn chờ; SunAura Packaging Machines vận chuyển các vật tư tiêu hao phổ biến cho dải co của nó như một phần hỗ trợ dịch vụ hậu mãi. Nếu dây chuyền của bạn chạy nhiều mẫu ca, hãy mô hình hóa việc giữ phụ tùng đối chiếu tỷ lệ thất bại thực tế chứ không phải khuyến nghị của nhà cung cấp.
Chọn thiết bị tự xử lý sự cố
Một số lỗi thực địa được tránh tại lúc mua. Các máy co dẫn động servo, dẫn động công thức với chẩn đoán thời gian thực và thông báo lỗi đặt nguyên nhân có thể lên HMI trước khi vận hành phải đoán. Khi đánh giá các lựa chọn, hãy xem máy có ghi các mã lỗi, theo dõi nhiệt độ đường hầm, và cảnh báo về mòn hàm hàn không. Một máy quấn co bán tự động như máy quấn hàn và co là hoàn toàn đủ cho các dây chuyền sản lượng thấp hơn, nhưng các nhà máy hỗn hợp cao, nhiều ca đạt được đáng kể từ một hệ thống tự động có chẩn đoán tích hợp. Cho bó tay áo các chai đa gói, hãy so sánh một máy quấn co tay áo tự động với một máy hàn L về độ chính xác phân loại và thời gian đổi mẫu trước khi bạn cam kết.
Các kỹ sư nhà máy tích hợp một máy bó mới vào một dây chuyền hiện có cũng nên đọc hướng dẫn của chúng tôi về tích hợp máy bao bì mới vào các dây chuyền sản xuất nhà máy hiện có, bởi nhiều khuyết tật “máy co” thực ra là các vấn đề bàn giao với thiết bị phía trên hay phía dưới.
Khi nào nên leo thang lên dịch vụ SunAura Packaging Machines
Một số lỗi vượt ngoài một đội nội bộ. Nếu bạn đã theo trình tự cô lập và khuyết tật vẫn tồn tại — đặc biệt nếu một thất bại rơ le trạng thái rắn, lỗi bo mạch điều khiển, hay lỗi dẫn động servo bị liên quan — hãy dừng và gọi dịch vụ. Cố gắng bỏ qua một khóa liên động an toàn hay đấu nối lại một tủ điều khiển làm vô hiệu bảo hành và tạo ra một mối nguy thực sự. Đội hậu mãi SunAura Packaging Machines hỗ trợ chẩn đoán thực địa qua một video call, vận chuyển phụ tùng mòn quốc tế, và có thể chạy thử giám sát truy cập từ xa nơi chính sách mạng của khách hàng cho phép. Chi tiết về phạm vi bảo hiểm có trên trang dịch vụ hậu mãi.
Cho một góc nhìn rộng hơn về điều gì một hệ thống co hay cuối dây chuyền được đặc tả đầy đủ nên bao gồm, tổng quan giải pháp bao bì và toàn bộ catalogue sản phẩm hiển thị các họ máy được cẩm nang xử lý sự cố này bao trải. Nếu bạn đang chuẩn bị một mua hàng vốn, phân tích tổng chi phí sở hữu cho các dây chuyền bao bì tự động riêng của chúng tôi hiển thị gánh nặng bảo trì và tỷ lệ khuyết tật đưa vào giá đời, không chỉ hóa đơn.
Checklist xử lý sự cố tham chiếu nhanh
- Nhăn / co lỏng → nâng nhiệt độ đường hầm đo được, kéo dài thời gian dừng, làm sạch vòi phun khí nóng, nới dancer màng.
- Mối hàn yếu / hở → tăng thời gian hàn, kiểm tra Teflon và độ phẳng hàm, kiểm tra dòng dây hàn, làm khô sản phẩm.
- Màng cháy / thủng → hạ nhiệt độ hàn, rút ngắn thời gian dừng, tình nghi một cặp nhiệt điện thất bại hay SSR kẹt.
- Kẹt và bó hàng xiên → vuông các dẫn hướng phân loại, canh giữa lại cuộn màng, kiểm tra vòng bi xe và thời điểm bộ đẩy.
- Mất mát đổi mẫu kích thước → nạp công thức đã lưu; tái đặc tả trên bất kỳ đổi màng hay gauge nào.
- Nhiệt độ không thể đoán trước → hiệu chuẩn cặp nhiệt điện hàng quý; xác minh mỗi SSR mở ra; chỉnh lại PID.
Xử lý sự cố máy bao bì co nhiệt thưởng phương pháp qua đoán mò. Hãy cô lập hệ thống con, đổi một biến tại một thời điểm, và xây các công thức và quy trình bảo trì để các lỗi tương tự không tái phát. Với một quy trình sàn có kỷ luật và sự hỗ trợ đúng đắn từ SunAura Packaging Machines, cái từng là một cuộc dừng nhiều giờ trở thành một điều chỉnh được đo đạc, hoạch định.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
Xem tiểu sử đầy đủ ›