

As máquinas de embalagem por encolhimento a calor estão entre as mais produtivas — e entre as mais temperamentais — peças de equipamento em uma linha de embalagem. Quando uma seladora L, seladora lateral ou envolvedora de manga para de produzir um pack limpo, sem rugas e hermético, toda a linha a jusante do empacotador desacelera ou para. Para gerentes de compras, engenheiros de fábrica e gerentes de produção que rodam linhas de alimentos, bebidas, cosméticos ou bens domésticos, o troubleshooting de máquinas de embalagem por encolhimento a calor é a habilidade que separa uma reinicialização de dois minutos de um pânico de quatro horas.
Este guia percorre as falhas de campo mais comuns em equipamentos de wrap por encolhimento, a lógica de causa raiz por trás de cada uma, e a sequência passo a passo de reparo ou ajuste que a sua equipe de manutenção pode seguir antes de escalar para o serviço da SunAura Packaging Machines. Ele é escrito para operadores e técnicos que precisam diagnosticar no chão, não para um engenheiro de controles em uma videochamada.
Por que as falhas de encolhimento dominam o tempo parado da linha
Um sistema de encolhimento tem três subsistemas rigidamente acoplados que devem trabalhar em ritmo perfeito: o cabeçote de selagem (que corta e solda o filme), o transportador (que move o feixe), e o túnel de calor (que encolhe o filme). Um defeito em qualquer um deles se manifesta como um defeito visual de embalagem. Ao contrário de uma flow wrapper, onde um registro errado aparece como uma impressão fora do centro, as falhas de uma máquina de encolhimento são geralmente óbvias ao olho: rugas, packs soltos, filme queimado, ou um feixe que nunca encolhe de forma alguma. Isso faz a máquina parecer “quebrada” quando na verdade ela está geralmente fora de ajuste.
A maioria das chamadas de troubleshooting de encolhimento que a SunAura Packaging Machines recebe não são quebras catastróficas. São condições de drift: o túnel perdeu alguns graus, a residência da sela escorregou para fora, ou o fornecedor de filme mudou a bitola sem uma mudança correspondente de parâmetro. Tratar esses como problemas de calibração em vez de falhas de componente é o caminho mais rápido de volta ao throughput.
Antes de tocar na máquina: segurança e uma rotina de diagnóstico
O equipamento de encolhimento a calor carrega três riscos independentes: elementos de aquecimento de alta temperatura (frequentemente 120–180 °C no túnel), transformadores de selagem de alta tensão, e correntes móveis de acionamento do filme. Lockout/tagout, luvas resistentes a calor, e um período de resfriamento de pelo menos dez minutos antes de abrir o túnel são inegociáveis. Nunca alcance o túnel enquanto ele estiver energizado.
Uma vez seguro, siga um loop de diagnóstico disciplinado antes de trocar peças:
- Capture o defeito como uma amostra. Guarde os últimos dez packs ruins em um saco. O sintoma — rugas vs furos vs sela fraca — é a sua pista mais confiável.
- Registre os parâmetros ao vivo. Temperaturas das zonas do túnel, velocidade do transportador (m/min), tempo de selagem, temperatura de selagem, e tensão do filme no dancer. Anote-os; não confie na memória.
- Isole o subsistema. Rode o túnel vazio por cinco minutos. Se o filme em si sela mal, o problema é a seladora, não o túnel. Se a sela parece perfeita mas o encolhimento é ruim, o problema é térmico.
- Mude uma variável de cada vez. A maneira mais rápida de perder um turno é elevar a temperatura, a velocidade e o tempo de selagem simultaneamente e depois ser incapaz de dizer qual corrigiu.
Falha 1: Filme encolhido enrugado, “casca de laranja” ou solto
Esta é a reclamação mais comular. O pack sela corretamente mas, após o túnel, o filme está solto, enrugado, ou tem uma textura de casca de laranja em vez de um acabamento apertado e brilhante.
Causas raiz e passos de reparo
Temperatura do túnel muito baixa. Verifique a temperatura real com uma pistola infravermelha portátil na saída do produto, não apenas o display do controlador. Um termopar que lê 10 °C alto vai lhe dizer que tudo está bem enquanto o filme nunca amolece completamente. Se a temperatura medida estiver baixa, recalibre ou substitua o termopar antes de assumir que o banco de aquecimento está fraco. Para filmes PVdC ou PET-G usados em overwrap de cosméticos, a janela de processo estreita significa que até mesmo uma queda de 15 °C arruína o acabamento.
Tempo de residência muito curto. Aumente a residência desacelerando o transportador ou alongando a permanência no túnel. Um feixe precisa de tempo suficiente acima da temperatura de encolhimento do filme para relaxar e depois resfriar contra o produto. Se desacelerar o transportador corrige as rugas, a sua velocidade original estava além do envelope térmico.
Fluxo de ar quente desigual. Bicos de ar entupidos ou uma correia do ventilador escorregada produzem um lado frio do túnel. Inspecione os plenos do túnel por acúmulo de poeira de filme e limpe os bicos. Uma variação de temperatura de lado a lado maior que cerca de 8 °C na largura do produto sempre enruga.
Tensão do filme muito apertada no infeed. Se o filme é puxado tenso antes do encolhimento, ele não pode relaxar ao redor da geometria do produto. Afrouxe o freio do dancer e deixe o filme se formar naturalmente ao redor do feixe.
Falha 2: Sela fraca ou aberta; filme se separa na costura
Uma sela longitudinal ou de extremidade fraca significa que o pacote falha nos testes de vazamento, queda ou poeira. O filme pode parecer soldado mas se descasca facilmente.
Causas raiz e passos de reparo
Tempo de selagem muito curto. As mandíbulas da seladora soldam derretendo a camada interna sob pressão. Uma residência muito curta deixa um centro não derretido. Aumente a residência em incrementos de 0,1 segundos e re-teste a força de descascamento.
Drift da temperatura da mandíbula de selagem. As mandíbulas de selagem desgastam, e o revestimento de PTFE nas barras de Teflon racha ao longo de milhões de ciclos. Inspecione o pano de Teflon; se estiver riscado ou com bolhas, a transferência de calor para o filme é errática. Substitua a tira de Teflon e nivele novamente as mandíbulas para que a pressão seja uniforme através da largura total. Uma mandíbula que fecha com uma folga em uma extremidade sela apenas metade da costura.
Fio de selagem ou transformador danificado. Em seladoras de impulso, um fio de nicromo rachado ou um relé falhando dá selagens frias intermitentes. Meça a corrente consumida em cada mandíbula; um canal morto lê próximo de zero. Substitua o fio na bitola correta e nunca substitua por um elemento mais pesado, que superaquece o filme.
Contaminação do filme. Se o produto vazar óleo ou umidade para a área de selagem, o filme não consegue soldar. Verifique que o produto no infeed está seco e que a pista de selagem está limpa. Para linhas de alimentos, isto é frequentemente um problema de embalagem se passando por um problema de máquina.
Falha 3: Filme queima, fura, ou rasga na costura
Marcas de queimadura e microfuros são a falha oposta: calor demais, não de menos.
Causas raiz e passos de reparo
Temperatura de selagem muito alta ou residência muito longa. Bordas queimadas que carbonizam e cheiram sinalizam uma mandíbula superaquecida. Baixe a temperatura de selagem e encurte a residência. Lembre-se de que o calor residual na mandíbula continua a soldar após o ciclo, então uma mandíbula envelhecida e de resfriamento lento pode queimar mesmo em um setpoint que costumava estar OK.
Pontos quentes do túnel. Um termopar falhado que lê baixo deixa o controlador PID continuar aquecendo, produzindo uma zona descontrolada. Se um canto de cada pack estiver carbonizado, suspeite do sensor daquela zona em vez de todo o túnel. Abra o túnel apenas após ele ter esfriado completamente.
Filme muito fino para a energia de selagem. Uma mudança de filme de 45-gauge para 60-gauge muda a energia de selagem necessária. Re-caracterize os parâmetros de selagem sempre que o fornecedor ou a bitola mudar; não carregue a receita antiga às cegas.
Falha 4: Atolamentos, feixes inclinados e alimentação incorreta do produto
Atolamentos mecânicos não são uma falha térmica, mas param a linha da mesma forma. A colagem do infeed, o empurrador, e o carro do filme são os culpados usuais.
Causas raiz e passos de reparo
Colagem do feixe fora do esquadro. Se os produtos entram no túnel inclinados, a sela corta na diagonal e o filme se aglomera. Quadre as guias de pista e confirme que o encosto traseiro do feixe está paralelo à seladora. Uma correia desgastada no transportador de colagem também pode alimentar produtos em um leve ângulo.
Rolo de filme fora do centro ou enroscado errado. Um rolo de filme que assenta fora do eixo de desenrolamento arrasta mais em uma borda, causando uma sela em crescente. Re-centralize o rolo no núcleo expansível, enrosque a teia através do dancer e dos rolos na ordem correta, e verifique que não há drift lado a lado.
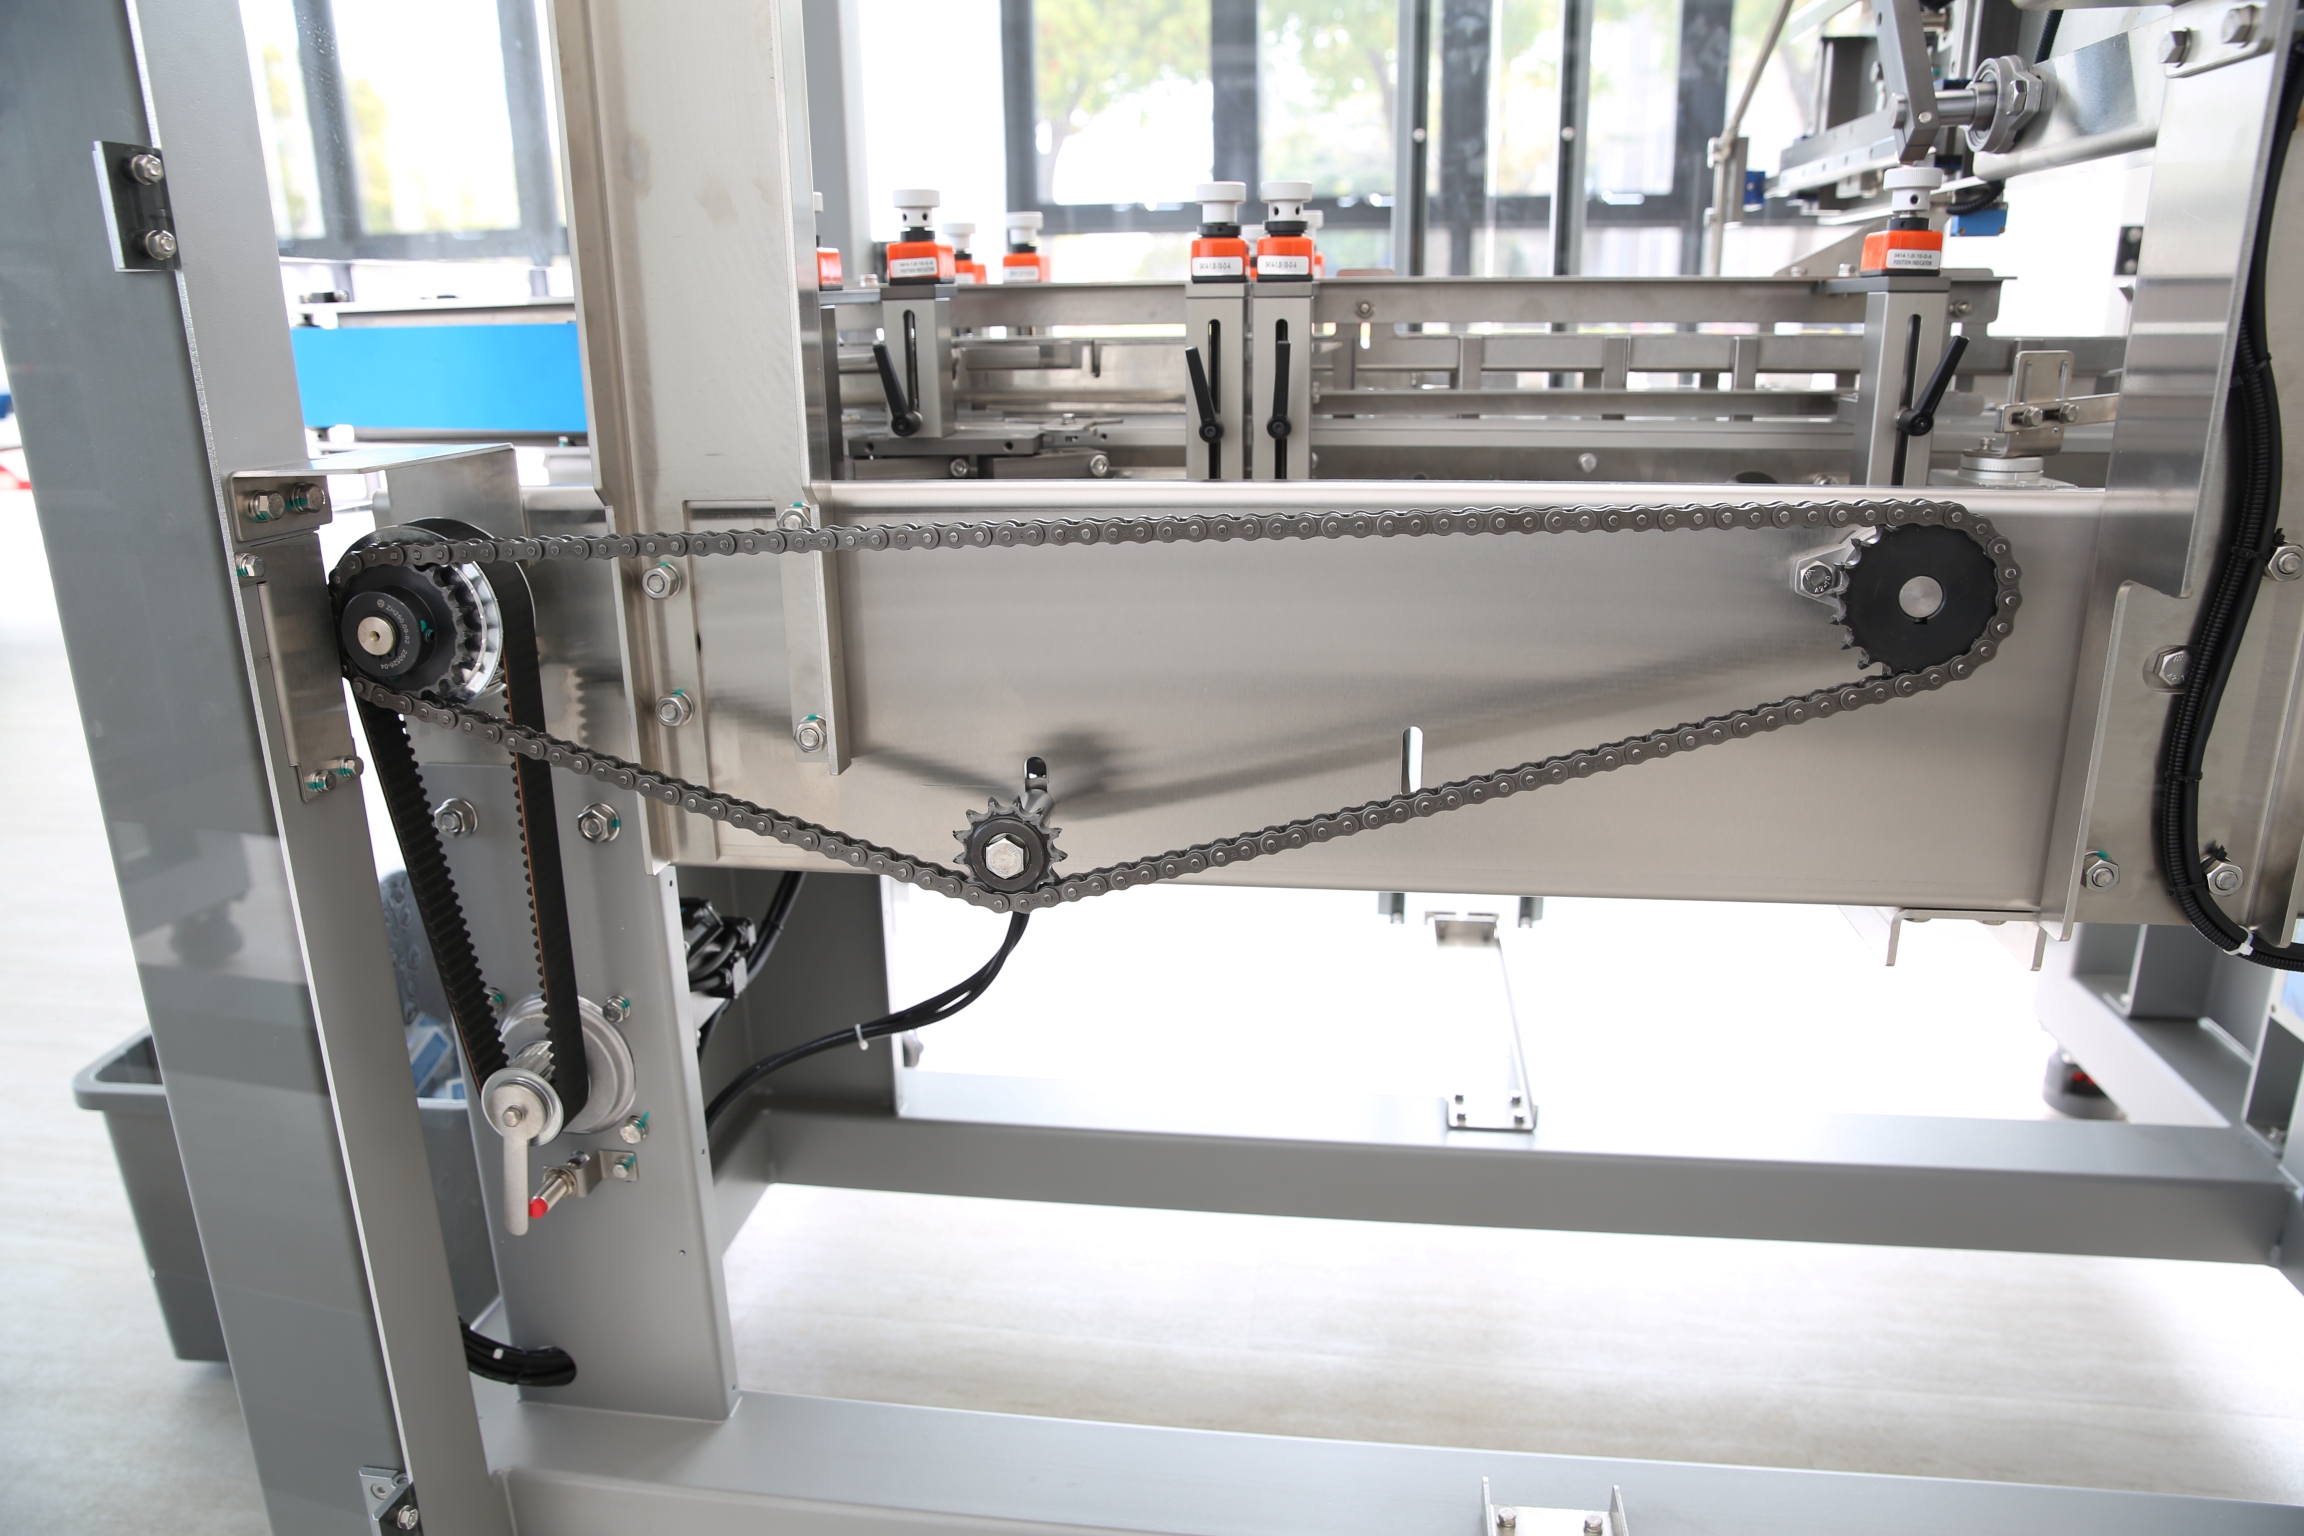
Rolamentos desgastados no carro do filme. Em seladoras L reciprocantes, o carro roda em rolamentos lineares. Quando eles desgastam, o cabeçote de selagem balança e corta de forma inconsistente. Lubrifique no intervalo do fabricante e substitua rolamentos com folga perceptível.
Timing do empurrador desligado. O empurrador de produto deve disparar exatamente quando as mandíbulas estão abertas. Se o timing do encoder drift, o empurrador bate em uma mandíbula fechada. Re-sincronize o came do empurrador no IHM e verifique se não há um acoplamento solto.
Falha 5: Descasamento de velocidade do transportador e perda de throughput
Uma linha que roda bem em um tamanho de feixe mas desacelera a um passo de tartaruga em outro é quase sempre um descasamento de velocidade para calor. Feixes maiores carregam mais massa térmica; a mesma velocidade de túnel que funciona para um pack de seis deixa um de 12 subencolhido.
Mantenha uma receita de troca de tamanho no IHM: registre as temperaturas das zonas do túnel, a velocidade do transportador, o tempo de selagem, e a largura do filme para cada SKU. Quando você trocar, carregue a receita em vez de começar da memória. Nos sistemas de encolhimento da SunAura Packaging Machines, o recall de receita por SKU é padrão, e os operadores que o usam reportam dramaticamente menos defeitos pós-troca. Se você está especificando um novo empacotador, compare uma seladora L totalmente automática como a máquina de wrap por encolhimento com seladora L totalmente automática contra um modelo manual na capacidade de gerenciamento de receitas; esse único recurso se paga no primeiro ano de produção multi-SKU.
Falha 6: Falhas do controlador de temperatura e termopar
O loop de controle é o sistema nervoso do túnel. Quando ele falha, cada sintoma térmico acima se torna imprevisível.
Causas raiz e passos de reparo
Drift ou falha do termopar. Um termopar tipo K degrada ao longo do tempo e lê progressivamente mais baixo, o que engana o controlador para superaquecer. Calibre trimestralmente contra uma sonda de referência; substitua o termopar se a leitura discordar por mais de 5 °C.
Ajuste fino do PID após uma troca de filme. Mudar para um produto de maior massa ou um filme mais pesado muda a resposta térmica da zona. Se a temperatura oscila descontroladamente, reajuste o loop PID em vez de simplesmente elevar o setpoint.
Relé de estado sólido travado ligado. Um SSR falhado que permanece fechado alimenta energia contínua a um banco de aquecimento. Esta é uma preocupação de segurança real. Verifique cada SSR com um medidor durante o ciclo, e substitua qualquer um que não abra. Nunca contorne o termostato de limite alto.
Falha 7: Desenrolamento do filme, tensão do dancer e manuseio da teia
Falhas de manuseio do filme aparecem como filme folgado, bordas encaracoladas, ou uma sela que roda fora do centro.
Verifique a tensão do freio do desenrolamento primeiro: muito apertado e o filme estica e se contrai após a selagem, causando rugas; muito solto e a teia flutua. O dancer deve flutuar suavemente no meio de seu percurso. Inspecione os rolos de tração de borracha por superfícies vitrificadas — rolos de tração escorregando não conseguem alimentar um comprimento de filme consistente. Limpe ou substitua-os como parte do cuidado de rotina. Os sensores de rastreio de borda devem estar limpos e calibrados para que o filme permaneça centrado através das mandíbulas de selagem.
Do reparo reativo ao controle preventivo
A maioria das falhas acima compartilha uma causa raiz comum: falta de uma rotina de manutenção programada. Uma máquina que é limpa, lubrificada e inspecionada em uma cadência fixa não desenvolve drift silencioso de termopar, rolos vitrificados, ou Teflon rachado da noite para o dia. Construir um cronograma de manutenção preventiva formal para equipamentos de embalagem de alta velocidade — cobrindo inspeção das mandíbulas de selagem, calibração de termopar, tensão da correia e condição da correia do ventilador — converte quebras de emergência em trabalho de fim de semana planejado.
Igualmente importante é a prontidão de peças de reposição. As duas horas mais caras de qualquer turno são as horas gastas esperando por um fio de selagem, tira de Teflon, ou termopar. Uma abordagem estruturada e programada para a manutenção mantém os itens de desgaste que realmente falham na prateleira, não em back order; a SunAura Packaging Machines envia os consumíveis comuns da sua linha de encolhimento como parte do suporte do seu serviço pós-venda. Se a sua linha roda vários padrões de turno, modele o estoque de peças contra taxas de falha reais em vez da recomendação do fornecedor.
Escolhendo equipamento que faz troubleshooting sozinho
Algumas falhas de campo são evitadas na hora da compra. Máquinas de encolhimento acionadas por servo, baseadas em receitas, com diagnóstico em tempo real e mensagens de falha colocam a causa provável no IHM antes que o operador precise adivinhar. Ao avaliar opções, veja se a máquina registra códigos de falha, tende a temperatura do túnel, e alerta sobre o desgaste da mandíbula de selagem. Uma envolvedora de encolhimento semiautomática como a máquina de selagem e wrap por encolhimento é perfeitamente adequada para linhas de menor volume, mas fábricas de alta mistura e multi-turno ganham mensuravelmente de um sistema automatizado com diagnósticos embutidos. Para empacotamento em manga de packs múltiplos de garrafas, compare uma máquina automática de wrap por encolhimento em manga contra uma seladora L na precisão de colagem e tempo de troca antes de você comprometer.
Os engenheiros de fábrica integrando um novo empacotador em uma linha existente também devem ler nossa orientação sobre integrar novas máquinas de embalagem em linhas de produção de fábrica existentes, porque muitos defeitos de “máquina de encolhimento” são na verdade problemas de handoff com equipamento a montante ou a jusante.
Quando escalar para o serviço da SunAura Packaging Machines
Algumas falhas estão além de uma equipe interna. Se você seguiu a rotina de isolamento e o defeito persiste — especialmente se uma falha de relé de estado sólido, falha de placa de controle, ou erro de drive servo estiver implicado — pare e chame o serviço. Tentar contornar um intertravamento de segurança ou religar um gabinete de controle anula garantias e cria um risco real. A equipe pós-venda da SunAura Packaging Machines suporta diagnóstico de campo por videochamada, envia peças de desgaste de reposição internacionalmente, e pode comissionar monitoramento de acesso remoto onde a política de rede do cliente permitir. Detalhes da cobertura estão na página de serviço pós-venda.
Para uma visão mais ampla do que um sistema de encolhimento ou de final de linha totalmente especificado deve incluir, a visão geral de soluções de embalagem e o catálogo de produtos completo mostram as famílias de máquinas cobertas por este guia de troubleshooting. Se você está preparando uma compra de capital, a nossa análise separada de custo total de propriedade para linhas de embalagem automáticas mostra como o fardo da manutenção e a taxa de defeitos entram no preço de vida, não apenas na fatura.
Lista de verificação rápida de troubleshooting
- Encolhimento enrugado / solto → eleve a temperatura medida do túnel, aumente a residência, limpe os bicos de ar quente, afrouxe o dancer do filme.
- Sela fraca / aberta → aumente o tempo de selagem, inspecione o Teflon e o nivelamento das mandíbulas, verifique a corrente do fio de selagem, seque o produto.
- Filme queimado / furado → baixe a temperatura de selagem, encurte a residência, suspeite de um termopar falhado ou SSR travado.
- Atolamentos e feixes inclinados → quadre as guias de colagem, re-centralize o rolo de filme, verifique os rolamentos do carro e o timing do empurrador.
- Perdas na troca de tamanho → carregue a receita armazenada; re-caracterize em qualquer mudança de filme ou bitola.
- Temperatura imprevisível → calibre os termopares trimestralmente; verifique cada SSR; reajuste o PID.
O troubleshooting de máquinas de embalagem por encolhimento a calor recompensa o método sobre a adivinhação. Isole o subsistema, mude uma variável de cada vez, e construa receitas e rotinas de manutenção para que as mesmas falhas não recorram. Com um processo de chão disciplinado e o suporte certo da SunAura Packaging Machines, o que costumava ser uma paralisação de várias horas se torna um ajuste medido e planejado.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
Ver biografia completa ›