

二次包装のコストと破損の大半は、ケースが 1 箱成形される前、フィルムが 1 m 掛けられる前に決まっています。決めているのは、マスターケースの寸法、1 ケースあたりの入数、ケースをパレットに積む方法を選んだ瞬間です。この 3 つの数値が正しければ後段包装ライン全体が良くなります。製函機はきれいに成形し、ケースパッカーは無理なく投入し、パレタイザーは安定した積み列を組み、ストレッチ包装機のフィルム使用量も減ります。誤れば、潰れた角、はねられたパレット、空隙充填、無駄なフィルム、重量より先に容積が埋まるコンテナを抱え続けることになります。
本ガイドは、後段包装ラインの箱詰めにおけるマスターケースとパレット荷姿の最適化を扱います。一次製品に合わせた段ボールケースの寸法決め、無理のない入数の選び方、パレットパターンの組み方、地域のパレット規格への合わせ方、そして荷を届け先まで崩さず保つ方法です。SunAura Packaging Machines はこうした荷を成形・充填・封函・パレタイジングする機械を製作しており、試運転するすべてのラインで、設計の良し悪しの差を目にしています。

ステップ 1:ケース設計の前に制約を定義する
マスターケースは単独では設計できません。5 つの制約を同時に満たす必要があり、設計はその交点になります。
- 一次製品。 個数、向き、ライナーや仕切りが必要か。
- パレット。 地域のパレット規格が定める床面積と積み上げ高さの上限。
- 輸送手段。 コンテナ高さ、トラック高さ、倉庫や船内での 2 段積みの可否。
- ケースの機械的強度。 積む段数と、最下段のケースが支える重量。
- 包装機械。 ケースパッカーや製函機が扱えるケース寸法の上限・下限と入数。
段ボール供給業者の標準サイズから始めて後から合わせたくなりますが、出発点としてはパレットの床面積と製品の単位寸法が優れています。ケースは、パレット面をできるだけ無駄なく敷き詰めるための構成単位だからです。
実際に出荷で使うパレット規格
- GMA 規格 1219 × 1016 mm — 北米の標準食品パレットで、多くの輸出航路でも一般的です。
- EUR / Euro パレット 1200 × 800 mm — 欧州大陸の大部分で標準のパレットです。
- 1200 × 1000 mm — 英国、および化学・産業分野の取引の多くで使われます。
- 1100 × 1100 mm — 日本、韓国、アジアの一部で一般的です。
欧州と北米の両方へ出荷するラインでは、ケースサイズが 2 通りになるか、両方のパレットに無理なく敷ける 1 サイズに落ち着くことが多くあります。48 × 40 の GMA パレットにぴったり収まるケースでも、1200 × 800 mm の Euro パレットでは幅広い未使用帯が残ることがあります。最適化ソフトや表計算で、ケースを確定する前に両方のレイアウトを確認できます。
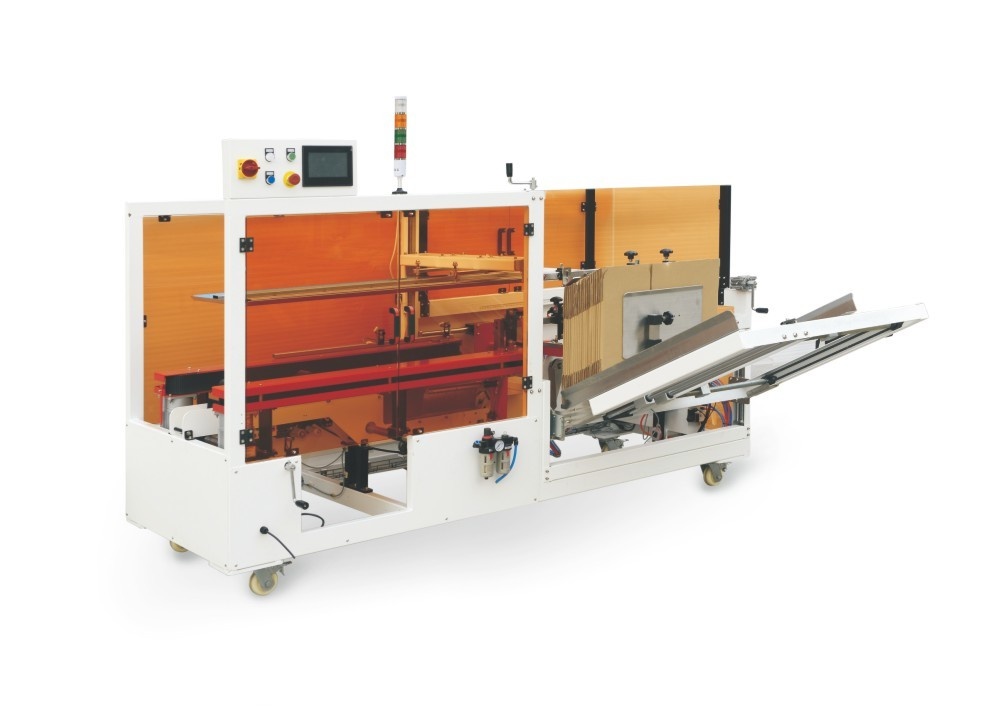
ステップ 2:製品と機械に合わせてケースを寸法決めする
RSC 段ボールケース(regular slotted container)は内寸で決めます。機械が扱うのは外側、製品が占めるのは内側だからです。空隙は大きくせず、管理されたクリアランスに留めます。数 mm の余裕があればケースパッカーはケースを傷つけずに投入できますが、大きな空隙は輸送中に製品が動き、カートンの擦れやガラス破損の原因になります。空隙は空気や段ボールを足すのではなく、仕切りやライナーで埋めます。余分な空気と板はコストを増すだけです。
板のグレードとフルート形状は積載荷重で決まります。段ボールは端部圧縮試験(ECT)、または古いミューレン破裂強度で指定します。一般的な使い分けは次の通りです。
- 32 ECT(約 200# 相当) 軽量、1 段積み、保管期間の短い荷向け。
- 44 ECT(約 275# 相当) 倉庫保管される多段積みの消費財の大半向け。
- 55 ECT 以上 内容物が重い、2 段積みする、あるいは湿度の高い倉庫に長期間置く荷向け。
湿度も無視できません。段ボールケースの圧縮強度は高湿度で大きく落ちるため、コーヒー、冷凍、飲料、熱帯向け輸出の荷では、晴れた日には過剰に見える板グレードが必要になることが多くあります。当社の 段ボールケース仕様ガイド は、板グレード、フルート、公差を詳しく扱っています。自動製函機がブランクに求める寸法公差も含みます。
ケースを製函機・シーラーに合わせる
手詰め用に設計されたケースが、自動 製函機にそのまま通るとは限りません。機械には、揃ったブランク寸法、直角の罫線、マガジンから引き出せる板のこし、そして吸盤で持ち上げられるケース重量が必要です。含水率が上限寄りのブランクや、ケースサイズに対して軽すぎる板が続くと、それが製函機の詰まりで最も多い原因になります。段ボール供給業者と公差を取り決め、同等品での代用を認めず、1 つのケースサイズに 1 つの板グレードを固定してください。
封函では、テープ貼りかホットメルト接着かを確認し、それに合う機械を選びます。テープ用の ケースシーラー は合わせ目に 2 条のテープを貼り、ホットメルト機はフラップを接着します。輸出荷や 2 段積みパレットでは、合わせ目にもう 1 条足して補強する L 型コーナーシールを追加する場合があります。

ステップ 3:1 ケースあたりの入数を決める
1 ケースに入れる一次製品の個数は、小さな判断で大きな影響を持ちます。ラインが作るケース数、作業者やロボットが扱うケース重量、小売の発注単位、パレット高さが変わるためです。入数は次の 4 つの問いを順に検討して決めます。
- 無理なく扱えるケース重量の上限は? 手で扱う可能性のあるラインでは、1 ケースあたり概ね 10–15 kg を目標にすると、大半の作業者が持てる範囲に収まります。これより重いと全面的なロボット搬送に寄せていくことになります。
- パレットを無理なく敷ける入数は? ケースの床面積と入数はセットで選び、ケース数とケースサイズが、大きなオーバーハングなしにきれいな 1 段を構成するようにします。
- 小売はどの発注単位を使うか? お客様は切りのよいケース数で発注することが多いため、小売の発注倍数に合う入数なら、ケースの分割出荷を減らせます。
- ケースパッカーは対応できるか? この ケースパッカー には決まったピックマトリクスと入数があります。入数が多いと 1 ケースあたり 2 回目のピックサイクルが必要になり、処理能力が変わります。
小売向けとクラブ・バルク向けの 2 通りの入数を標準化し、両方に中途半端に妥協した 1 サイズにしないのが一般的です。ロボット式ケースパッカーは両方をレシピとして保存し、数分で切り替えます。ただし 2 つのケースはいずれもパレットを無理なく敷けるよう設計しなければなりません。
ステップ 4:パレットパターンと Ti-Hi を組む
パレットパターンは各段にケースを並べる配置で、Ti-Hi は 1 段あたりのケース数(Tiers)に積み段数(High)を掛けただけの値です。基本パターンは 2 つあります。
- 列積み(整列積み) は各ケースを真下のケースの真上に置きます。荷重がケースの角をまっすぐ下へ抜けるため圧縮強度が最も高く、軽い・背が高い・潰れやすい荷に最適です。
- インターロック(レンガ積み) は段ごとに交互に 90 度回し、レンガ壁のようにケース同士を噛み合わせて横方向の動きに抵抗します。積み強度の一部を犠牲にする代わりに安定性が上がります。
ストレッチ包装する消費財の大半には、列積みを基本に、天面 1 段と底面の数段をインターロックにし、適切な包装テンションを合わせるのが現実的な落とし所です。パレタイザーは複数のパターンと、各ケースの向きを含む段構成を保存できます。従来の高速 パレタイザー にするかロボットセルにするかは、処理数、ケース重量、SKU 数で決まります。複数のパターンや混載 SKU パレットが必要な場合はロボットが特に柔軟です。
オーバーハング、アンダーハング、高さ
ケースをパレットの縁からはみ出させてはいけません。数 cm のはみ出しでも荷重がケースの角からパネル中央へ移り、積み強度を大きく削ります。むしろ小幅なアンダーハングが望ましい形です。パレットを含む荷の全高は、コンテナやトラックの天井、倉庫ラックに合わせて決めます。海上コンテナの目安は全高およそ 2,100–2,200 mm です。1 段あたりのケース高さが数 mm 増えただけでも、背の高いパレットでは 1 段丸ごと失い、その容量は取り戻せません。

ステップ 5:適切な包装と結束で荷を保持する
荷扱いで荷が崩れれば、完璧なパターンも無駄になります。荷崩れ防止力は荷を一体に保つ力で、フィルム、包装パターン、追加補強の組み合わせから生まれます。
ストレッチフィルム は厚み(マイクロメートル)、事前延伸、掛ける力で指定します。最新のパワープリストレッチ機はフィルムを掛ける前に 200–300 % 伸ばします。1 パレットあたりのフィルム使用 kg を減らして歩留まりを上げると同時に、荷を締め付ける弾性記憶をフィルムに与えます。荷に掛ける力は、安定させるのに十分高く、軽量ケースの先頭角を潰さない程度に留めます。包装パターンの 3 要素は次の通りです。
- 底面巻き — 底部で数回重ねて巻き、荷をパレットに固定します。
- 胴巻き — 上下に往復させ、縦方向の保持力を作ります。
- 天面巻き — 上部で重ねて巻き、上段の動きを止めます。防湿にはトップシートを追加できます。
非常に軽い荷、不安定な荷、あるいは荷を回せない場合は、 インラインロータリーアーム式包装機 がパレットを固定したままアームを周回させます。重い・剛性の高い荷や輸出荷では、包装に 結束 を組み合わせることが多くあります。PET または PP のバンドをパレットの耳穴や天面を通して掛けます。耳穴通し・水平結束の機械は包装機の前にインラインで組み込めます。コーナーボード(エッジプロテクタ)はバンドの圧力を分散し、剛性の高い荷でケースの角を守ります。

数値の連動を具体的に
消費財の輸出梱包を例にします。店頭単位が小さなカートンで、マスターケースの候補が 12 個入りと 24 個入りだとします。24 個入りはケース数と 1 個あたりの手間を減らしますが、ケースが重く背が高くなり、パレット上で Euro パレットからはみ出す段ができるかもしれません。12 個入りは Euro パレットと GMA パレットの両方をきれいに敷き、ケース重量を手で扱える範囲に保ち、安定した段数を確保します。代わりにケース数と封函消耗品は増えます。両方のレイアウトをパレット寸法、コンテナ高さ、製函機のケース範囲に照らして検討すると、1 ケースあたりの包装費は高くても、小さいケースの方がパレット充填率が上がり、1 個あたりの総運賃が下がることがよく分かります。
ここが本質です。1 ケースあたりのコストではなく、届け先までの 1 個あたりコストを最適化してください。段ボール、テープ、フィルムは、空のコンテナ空間、はねられたパレット、破損商品に比べれば安いものです。
ケース・パレット設計を確定する前のチェックリスト
- 出荷先のすべてのパレット規格でケースの床面積を敷き詰め、オーバーハングがないことを確認しました。
- 荷の全高がコンテナとラックに、1 段分の余裕を含めて収まることを確認しました。
- 積載荷重に合わせて板グレードとフルートを、湿度の余裕を含めて選びました。
- 内寸クリアランスを管理し、空隙ではなく仕切りを設計に織り込みました。
- 搬送方法(手作業かロボットか)に合うケース重量に設定しました。
- 実際に必要な強度と安定性に応じて列積み・インターロックを選びました。
- フィルム厚み、事前延伸、荷への掛け力、包装パターンを指定し、実際の荷扱いにパレットを通して試験しました。
- ケース寸法、入数、封函方式が製函機・ケースパッカー・シーラーの範囲に収まることを確認しました。
SunAura Packaging Machines が後段包装ラインのセル(製函機、 ケース製函・底面シール機, a ケースパッカー、シーラー、パレタイザー、包装機)を供給する場合、ケースとパレットのデータを見積依頼(RFQ)に添えていただければ案件が最もスムーズに進みます。ケース寸法、板グレード、入数、パレット規格、目標処理能力をお送りいただければ、初回から正しく容量を決めてレイアウトできます。ケース設計がまだ固まっていない段階なら、段ボールブランクを発注する前にアプリケーションエンジニアが最適化をお手伝いします。悪いパレットパターンを直す最も安い場所は、ケースが 1 箱も作られる前だからです。

David leads our case sealing and cartoning engineering team. Over 14 years he has specified, installed and commissioned hundreds of random-size case sealers, top- and side-loading cartoners, and automatic case packers for food, household and industrial product lines. He writes buying guides and troubleshooting articles around seal quality, tape and hot-melt glue selection, and carton throughput limits.
プロフィールを見る ›