

Большая часть затрат и повреждений при вторичной упаковке решается ещё до того, как сформирован первый короб или намотан первый метр плёнки. Она решается в момент, когда кто-то выбирает размеры мастер-короба, число упаковок в нём и способ укладки коробов на паллету. Угадайте эти три числа — и весь конец линии идёт ровнее: эректор чисто формует, укладчик ставит без нажима, паллетайзер собирает устойчивый столбец, паллетообмотчик тратит меньше плёнки. Ошибитесь — и получите мятые углы, забракованные паллеты, пустоты, перерасход плёнки и контейнеры, заполненные по объёму раньше, чем по весу.
Это руководство об оптимизации мастер-короба и паллетного груза для финальной упаковки: как подобрать короб из гофрокартона под первичный продукт, выбрать разумное число упаковок, построить схему паллеты, совместить её с региональным стандартом паллет и удержать груз целым до места назначения. SunAura Packaging Machines строит машины, которые формуют, наполняют, заклеивают и паллетируют эти грузы, и на каждой сданной линии мы видим разницу между продуманной и плохо продуманной упаковкой.

Шаг 1. Задайте ограничения до проектирования короба
Мастер-короб нельзя проектировать изолированно. Он должен одновременно удовлетворить пяти ограничениям, и конструкция — их пересечение:
- Первичный продукт. Число единиц, их ориентация и нужен ли вкладыш или разделитель.
- Паллета. Ограничения по пятну контакта и высоте штабеля у регионального стандарта паллет.
- Транспорт. Высота контейнера, высота кузова, возможность двухъярусной установки на складе или на судне.
- Механическая прочность короба. Сколько слоёв поставят в штабель и какой вес должен нести нижний короб.
- Упаковочная машина. Максимальные и минимальные размеры короба и число коробов, с которым справятся укладчик или эректор.
Соблазн начать со стандартного размера короба от поставщика гофрокартона и плясать от него. Лучше начать с пятна паллеты и габаритов единицы: короб — это кирпич, которым предстоит выложить паллету с наименьшими потерями площади.
Стандарты паллет, на которых вы реально отгружаете
- GMA 1219 × 1016 мм — стандартная продуктовая паллета Северной Америки, частая на многих экспортных маршрутах.
- Европаллета EUR 1200 × 800 мм — стандарт большей части континентальной Европы.
- 1200 × 1000 mm — Великобритания и значительная часть химической и промышленной торговли.
- 1100 × 1100 mm — распространена в Японии, Южной Корее и ряде стран Азии.
Экспортная линия, работающая и на Европу, и на Северную Америку, нередко приходит к двум размерам короба или к одному, приемлемо ложащемуся на обе паллеты. Короб, идеально выкладывающий паллету GMA, может оставить широкую пустую полосу на европаллете 1200 × 800 мм; программа оптимизации или таблица покажут обе раскладки до утверждения короба.
Шаг 2. Подберите короб под продукт и машину
Короб RSC задают по внутренним размерам: машина работает с наружной стороной, а продукт занимает внутреннюю. Оставляют контролируемый зазор, а не большую пустоту: несколько миллиметров позволяют укладчику поставить продукт, не поцарапав короб, а большая пустота даёт продукту гулять в пути — отсюда потёртые короба и бой стекла. Пустоты заполняют разделителем или вкладышем, а не лишним воздухом и гофрокартоном, который только добавляет стоимости.
Марку картона и профиль гофры задаёт нагрузка штабеля. Картон описывают испытанием на торцевое сжатие ECT либо более старым показателем разрыва по Маллену. Обычная практика:
- 32 ECT примерно 200# по старой шкале для лёгких, однослойных грузов и короткого хранения.
- 44 ECT примерно 275# по старой шкале для большинства складских многослойных потребительских товаров.
- 55 ECT и выше для тяжёлого содержимого, двухъярусных штабелей и долгого хранения во влажном складе.
Влага важна: прочность гофрокороба на сжатие заметно падает при высокой влажности, поэтому кофе, заморозка, напитки и тропический экспорт часто требуют марки картона, которая в сухой день кажется завышенной. Наш руководство по спецификации гофрокоробов подробно разбирает марку, профиль гофры и допуски, включая размерные допуски к заготовке, нужные автоматическому эректору.
Согласуйте короб с эректором и заклейщиком
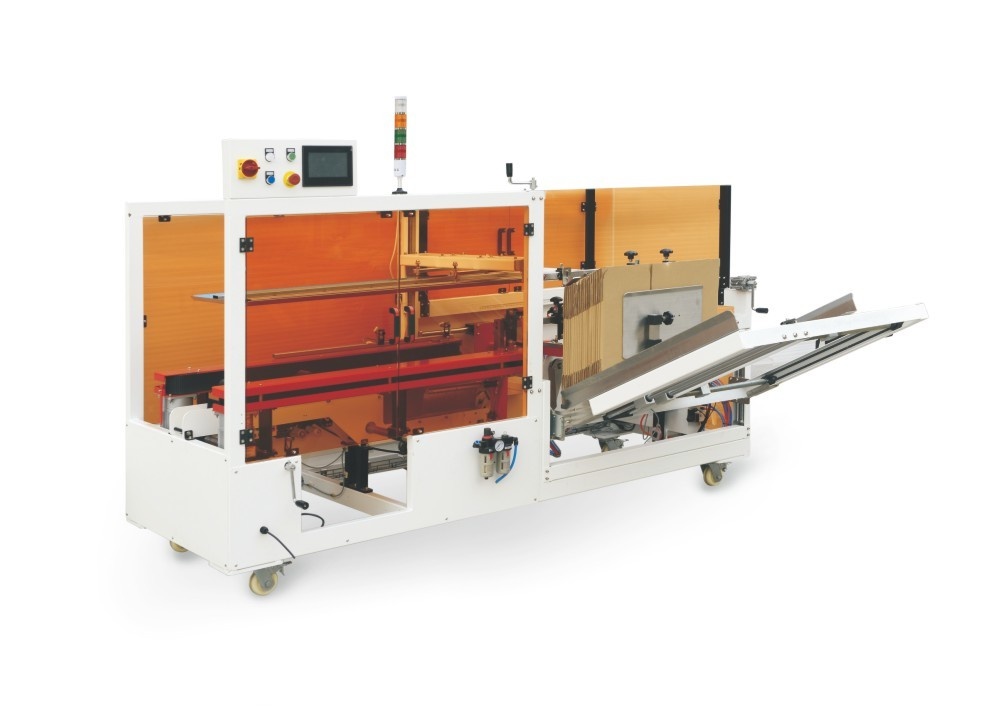
Короб, спроектированный под ручную укладку, не обязательно пройдёт через автоматический эректор коробов. Машине нужны стабильные размеры заготовки, ровные биговки, жёсткость картона, которую она может вытянуть из магазина, и вес короба, который удержат присоски. Партия заготовок с влажностью на верхней границе или слишком лёгкий картон для данного размера — самая частая причина заклинивания эректора. Задайте допуски поставщику гофрокартона и закрепите одну марку за каждым размером короба, не соглашаясь на «эквивалентные» замены.
Для заклейки решите, будет ли короб на ленте или на клее-расплаве, и выбирайте машину соответственно. Заклейщик коробов под ленту кладёт две полосы на швы; модель с клеем-расплавом проклеивает клапаны. Экспортные грузы и двухъярусные паллеты порой добавляют Г-образную проклейку угловых кромок, усиливая шов лишней полосой.

Шаг 3. Выберите число упаковок в коробе
Число первичных единиц в коробе — малое решение с большими последствиями. Оно задаёт, сколько коробов даёт линия, вес, который поднимет работник или робот, кратные розничные заказы и высоту паллеты. Число выбирают, пройдя четыре вопроса:
- Какова максимальная комфортная масса короба? Для любой линии, где возможна ручная перекладка, ориентир примерно 10–15 кг на короб держит груз в пределах, доступных большинству операторов; более тяжёлые короба толкают к полной роботизации.
- Какое число упаковок выкладывает паллету? Пятно короба и число считают вместе, чтобы количество и размер коробов давали чистый слой без большого свеса.
- Какими кратными заказывают ритейлеры? Заказчики нередко берут круглым числом коробов; кратность, совпадающая с заказом ритейлера, уменьшает дроблёные короба.
- Справится ли укладчик в короба? У укладчика в короба своя матрица захвата и своё число коробов; при большом счёте может потребоваться второй цикл захвата на короб, что меняет выработку.
Часто стандартизуют два числа упаковок — для розницы и для клубных или оптовых партий, — вместо одного короба, ухудшающего оба случая. Робот-укладчик хранит оба как рецепты и меняет их за минуты, но оба короба всё равно должны выкладывать паллету.
Шаг 4. Постройте схему паллеты и Ti-Hi
Схема паллеты — это расположение коробов в каждом слое, а Ti-Hi попросту равно числу коробов в слое, умноженному на число слоёв в высоту. Две базовые схемы:
- Столбчатая укладка ставит каждый короб ровно над нижним. Она даёт наибольшую прочность на сжатие — нагрузка идёт прямо по углам коробов — и лучше всего для лёгких, высоких или легко мнущихся грузов.
- Перевязка кирпичной кладкой поворачивает слои через один, как кирпичную стену: короба сцепляются и сопротивляются боковому сдвигу. Часть прочности штабеля теряется, зато растёт устойчивость.
Для большинства обмотанных стрейчем потребительских товаров практичный компромисс — столбчатый штабель с перевязанным верхним слоем и несколькими перевязанными слоями внизу плюс хорошее натяжение плёнки. Паллетайзер хранит несколько схем и раскладок слоёв, включая ориентацию каждого короба. Выбор между обычным высокоскоростным паллетайзером и роботизированной ячейкой зависит от темпа, веса короба и числа SKU; робот особенно гибок, когда нужно несколько схем или смешанные паллеты.
Свес, недоход и высота
Короба не должны свешиваться за край паллеты: свес даже в пару сантиметров переносит нагрузку с угла короба на середину панели и способен сильно уронить прочность штабеля. Небольшой недоход предпочтительнее. Общую высоту груза вместе с паллетой затем сверяют с потолком контейнера или кузова и со стеллажом. Типовой ориентир для морского контейнера — высота груза около 2 100–2 200 мм; лишние миллиметры высоты короба на слое отнимут целый слой на высокой паллете, и эту ёмкость уже не вернуть.

Шаг 5. Удержите груз обмоткой и обвязкой
Идеальная схема бесполезна, если груз развалится при перекладке. Удержание груза — это сила, стягивающая его воедино, и она складывается из плёнки, схемы обмотки и дополнительного усиления.
Стрейч-плёнка задаётся толщиной в микрометрах, предварительным растяжением и прикладываемым усилием. Современные машины с приводным преднатягом вытягивают плёнку на 200–300 % до намотки: это и повышает выход — меньше килограммов плёнки на паллету, — и даёт плёнке упругую память, стягивающую груз. Усилие на груз ставят достаточно высоким, чтобы стабилизировать, но не настолько, чтобы смять передние углы лёгких коробов. Схема обмотки состоит из трёх частей:
- Нижние витки — несколько перекрывающихся оборотов внизу, привязывающих груз к паллете.
- Основные витки — проходы вверх и вниз, создающие вертикальное удержание.
- Верхние витки — перекрывающиеся обороты сверху, не дающие верхним слоям сдвинуться; для влагозащиты добавляют верхний лист.
Для очень лёгких или неустойчивых грузов, либо когда вращение груза нежелательно, проходной обмотчик с поворотной стрелой вращает стрелу вокруг неподвижной паллеты, а не сам груз. Более тяжёлые, жёсткие или экспортные грузы часто сочетают обмотку с обвязкой — лентами PET или PP через проём паллеты или поверх верха, — и машины для горизонтальной обвязки либо обвязки через проём встраивают в линию до обмотчика. Уголки распределяют давление ленты и защищают углы коробов на жёстких грузах.

Расчётная логика: как числа связаны
Возьмём экспортную упаковку потребительских товаров. Розничная единица — маленькая пачка, кандидаты в мастер-короба — на 12 или на 24 упаковки. Короб на 24 снижает число коробов и трудозатраты на единицу, но он тяжелее и выше; на паллете он может дать слой со свесом на европаллету. Короб на 12 чище ложится и на европаллету, и на GMA, держит массу в ручном диапазоне и даёт устойчивое число слоёв ценой большего числа коробов и большего расхода клея или ленты. Прогнав обе раскладки по размерам паллет, высоте контейнера и диапазону эректора, часто видишь, что меньший короб даёт более полную паллету и меньшую удельную стоимость фрахта, хотя упаковка одного короба дороже.
В этом и суть: оптимизируйте доставленную стоимость единицы, а не стоимость короба. Гофрокартон, лента и плёнка дёшевы рядом с пустым местом в контейнере, забракованными паллетами и испорченным товаром.
Чек-лист перед заморозкой конструкции короба и паллеты
- Выложили пятно короба на каждом стандарте паллет, куда отгружаете, без свеса.
- Подтвердили, что высота груза влезает в контейнер и стеллаж с запасом на слой.
- Подобрали марку картона и профиль гофры под нагрузку штабеля с поправкой на влажность.
- Держали контролируемый внутренний зазор и заложили разделители, а не пустоты.
- Задали массу короба под способ перекладки — ручной или роботизированный.
- Выбрали столбчатую или перевязанную схему под реальные прочность и устойчивость.
- Задали толщину плёнки, преднатяг, усилие на груз и схему обмотки — и прогнали паллету через реальную перекладку.
- Сверили размеры короба, число упаковок и способ заклейки с диапазонами эректора, укладчика и заклейщика.
Когда SunAura Packaging Machines поставляет ячейку финальной упаковки — эректор, эректор и заклейщик дна коробов, a укладчика в короба, заклейщик, паллетайзер и обмотчик, — проект идёт гладче всего, если данные по коробу и паллете приходят вместе с запросом RFQ. Пришлите размеры короба, марку картона, число упаковок, стандарт паллеты и целевую выработку — и линию подберут и скомпонуют верно с первого раза. Если конструкция короба ещё открыта, инженеры по прикладным решениям помогут оптимизировать её до заказа гофрозаготовок: исправить неудачную схему паллеты дешевле всего до того, как сделан первый короб.

David leads our case sealing and cartoning engineering team. Over 14 years he has specified, installed and commissioned hundreds of random-size case sealers, top- and side-loading cartoners, and automatic case packers for food, household and industrial product lines. He writes buying guides and troubleshooting articles around seal quality, tape and hot-melt glue selection, and carton throughput limits.
Полная биография ›