

Der Großteil der Kosten und Schäden in einer Sekundaerverpackungsoperation wird entschieden, bevor ein einziger Karton aufgerichtet oder ein einziger Meter Folie aufgebracht wird. Er wird in dem Moment entschieden, in dem jemand die Masterkarton-Abmessungen, die Anzahl pro Karton und die Art und Weise, wie Kartons auf einer Palette stapeln wird, wählt. Wenn diese drei Zahlen stimmen, läuft die gesamte End-of-Line besser – der Kartonaufrichter formt sauber, der Kartonverpacker legt ohne Zwang ein, der Palettierer baut eine stabile Saeule auf, und der Stretchwickler verbraucht weniger Folie. Liegen sie falsch, lebt man mit gequetschten Ecken, ausgeschiedenen Paletten, Hohlraumfuellung, verschwendeter Folie und Containern, die wuertmaeßig unter dem Gewichtslimit ausgelastet sind.
Dieser Leitfaden behandelt die Masterkarton- und Palettenladungs-Optimierung für die End-of-Line-Verpackung: wie man den Wellpappkarton um das Primaerprodukt herum auslegt, eine sinnvolle Packanzahl wählt, ein Palettenmuster aufbaut, es an den regionalen Palettenstandard anpasst und die Ladung bis zum Zielort zusammenhaelt. SunAura Packaging Machines baut die Maschinen, die diese Ladungen formen, fuellen, verschliessen und palettieren, und wir sehen den Unterschied zwischen einer gut und einer schlecht entworfenen Packung auf jeder Linie, die wir in Betrieb nehmen.

Schritt 1: Definieren Sie die Randbedingungen, bevor Sie den Karton entwerfen
Der Masterkarton kann nicht isoliert entworfen werden. Er fuenf Randbedingungen gleichzeitig erfuellen, und der Entwurf ist der Schnittmenge:
- Das Primaerprodukt. Die Anzahl der Einheiten, ihre Ausrichtung und ob sie eine Auskleidung oder Unterteilung benoetigen.
- Die Palette. Die Grundflaeche und Stapelhoehengrenzen des regionalen Palettenstandards.
- Die Transportart. Containerhoehe, Lkw-Höhe, Doppelstapel-Faehigkeit im Lager oder auf einem Schiff.
- Die mechanische Festigkeit des Kartons. Wie viele Lagen gestapelt werden und wie viel Gewicht der unterste Karton tragen muss.
- Die Verpackungsmaschine. Die maximalen und minimalen Kartonabmessungen und die Kartonanzahl, die der Kartonverpacker oder Aufrichter verarbeiten kann.
Die Versuchung besteht darin, mit einer Standardkarton-Größe eines Wellpapp-Zulieferers zu beginnen und rueckwaerts zu arbeiten. Der bessere Ausgangspunkt ist die Paletten-Grundflaeche und die Einheitsabmessungen, denn der Karton ist der Baustein, der die Palette mit minimalster verschwendeter Flaeche belegen muss.
Die Palettenstandards, mit denen Sie wirklich versenden
- GMA 48 × 40 in (1219 × 1016 mm) – die Standard-Lebensmittelpalette in Nordamerika und in vielen Exportspuren ueblich.
- EUR / Europalette 1200 × 800 mm – der Standard in dem grossten Teil Kontinentaleuropas.
- 1200 × 1000 mm – das Vereinigte Koenigreich und ein Großteil des Chemie- und Industriehandels.
- 1100 × 1100 mm – ueblich in Japan, Suedkorea und Teilen Asiens.
Eine Exportlinie, die sowohl Europa als auch Nordamerika bedient, endet oft mit zwei Kartongroessen oder einer Kartongröße, die beide Paletten akzeptabel belegt. Ein Karton, der eine 48 × 40 GMA-Palette perfekt belegt, kann auf einer 1200 × 800 Europalette einen breiten Streifen ungenutzter Flaeche hinterlassen; die Optimierungssoftware oder eine Kalkulationstabelle kann beide Layouts zeigen, bevor der Karton finalisiert wird.
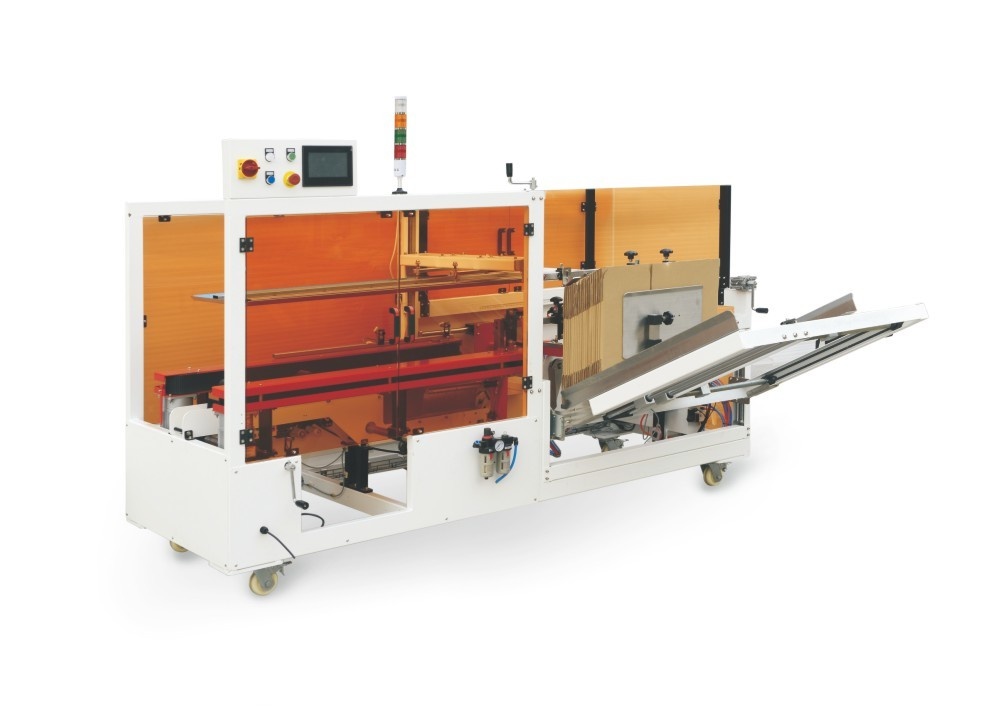
Schritt 2: Den Karton auf Produkt und Maschine auslegen
Ein RSC-Karton (Regular Slotted Container) sollte nach seinen Innenabmessungen ausgelegt werden, weil die Maschine aussen angreift und das Produkt innen einnimmt. Lassen Sie ein kontrolliertes Spiel, nicht einen grossen Hohlraum: ein paar Millimeter Spiel ermoeglichen es dem Kartonverpacker, das Produkt einzulegen, ohne den Karton zu verkratzen, aber ein grosser Hohlraum laesst das Produkt während des Transports verrutschen, was abgenutzte Kartons und Glasbruch verursacht. Hohlraeume sollten mit einer Unterteilung oder Auskleidung gefuellt werden, nicht mit zusaetzlicher Luft und Wellpappe, die nur Kosten hinzufuegt.
Die Wellpappen-Guete und das Wellenprofil werden durch die Stapel-Last festgelegt. Wellpappe wird nach Edge Crush Test (ECT) oder nach dem aelteren Mullen-Berstdruck spezifiziert. Eine gaengige Praxis ist:
- 32 ECT (ca. 200# Test) für leichte, einlagige oder kurz gelagerte Ladungen.
- 44 ECT (ca. 275# Test) für die Mehrheit der gelagerten, mehrlagigen Konsumgueter.
- 55 ECT oder hoeher für schwere Inhalte oder Ladungen, die doppelt gestapelt werden oder lange in einem feuchten Lager stehen.
Feuchtigkeit ist wichtig: die Druckfestigkeit eines Wellpappkartons faellt bei hoher Luftfeuchtigkeit deutlich ab, daher brauchen Kaffee-, Tiefkuehl-, Getraenk- oder Tropenexportladungen oft eine Wellpapp-Guete, die an einem trockenen Tag ueberdimensioniert wirkt. Der Leitfaden für Wellpappkarton-Spezifikationen des Unternehmens behandelt Wellpapp-Guete, Wellen und Toleranzen im Detail, einschliesslich der Mass toleranzen, die ein automatischer Aufrichter vom Zuschnitt benoetigt.
Den Karton an Aufrichter und Verschliesser anpassen
Ein Karton, der für die Handverpackung entworfen ist, läuft nicht unbedingt durch einen automatischen Kartonaufrichter. Die Maschine braucht gleichmaessige Zuschnitt-Abmessungen, quadratische Rillungen, eine Wellpappen-Steifigkeit, die sie aus dem Magazin ziehen kann, und ein Kartongewicht, das die Sauger heben können. Ein Lauf von Zusaetzen mit Feuchtigkeit an der oberen Grenze oder eine Wellpappe, die zu leicht für die Kartongröße ist, ist die haeufigste Einzelursache für Aufrichter-Blockaden. Spezifizieren Sie die Toleranzen mit dem Wellpapp-Zulieferer und sperren Sie eine einzige Wellpapp-Guete pro Kartongröße, statt aequivalente Ersatzprodukte zu akzeptieren.
Bestaetigen Sie für den Verschluss, ob der Karton geklebt oder hot-melt-verleimt wird, und wählen Sie die Maschine entsprechend. Ein Kartonverschliesser für Klebeband bringt zwei Streifen auf die Naehte auf; ein Hot-Melt-Modell verleimt die Klappen. Exportladungen und doppelt gestapelte Paletten ergaenzen manchmal eine L-foermige Eckkanten-Dichtung, die die Naht mit einem zusaetzlichen Streifen verstaerkt.

Schritt 3: Die Packanzahl pro Karton wählen
Die Anzahl der Primaereinheiten pro Karton ist eine kleine Entscheidung mit grossen Folgen. Sie beeinflusst, wie viele Kartons die Linie produziert, welches Kartongewicht ein Arbeiter oder Roboter handhaben kann, die Bestellvielfachen des Einzelhandels und die Palettenhoehe. Die Packanzahl sollte durch vier Fragen gewaehlt werden:
- Was ist das maximale bequeme Kartongewicht? Für jede Linie, die manuell gehandhabt werden kann, haelt ein Ziel von ca. 10–15 kg pro Karton die Last in einem Bereich, den die meisten Bediener heben können; schwerere Kartons druecken in Richtung vollrobotische Handhabung.
- Welche Packanzahl belegt die Palette? Die Karton-Grundflaeche und Anzahl werden gemeinsam gewaehlt, so dass Kartonanzahl und -größe eine saubere Lage ohne grossen Ueberhang ergeben.
- Welche Bestellvielfachen verwenden Haendler? Kunden bestellen oft in runden Kartonanzahlen; eine Packanzahl, die zum Bestellvielfachen eines Haendlers passt, reduziert geteilte Kartons.
- Kann der Kartonverpacker es handhaben? Der Kartonverpacker hat eine definierte Greifmatrix und Kartonanzahl; eine hohe Anzahl kann einen zweiten Greifzyklus pro Karton erfordern, was den Durchsatz ändert.
Es ist ueblich, zwei Packanzahlen zu standardisieren – eine für den Einzelhandel und eine für Club oder Grossmenge – statt eines Kartons, der beide kompromittiert. Der Roboter-Kartonverpacker speichert beide als Rezepte und wechselt zwischen ihnen in Minuten, aber die beiden Kartons müssen so entworfen sein, dass sie die Palette belegen.
Schritt 4: Das Palettenmuster und den Ti-Hi aufbauen
Das Palettenmuster ist die Anordnung der Kartons auf jeder Lage, und der Ti-Hi ist einfach die Anzahl der Kartons pro Lage (Tiers, in der traditionellen Kurzform) multipliziert mit der Anzahl der Lagen hoeher (High). Die beiden grundlegenden Muster sind:
- Saeulenstapel (ausgerichtet) platziert jeden Karton direkt über dem darunterliegenden. Er gibt die hoechste Druckfestigkeit – die Laeaste läuft gerade an den Kartonecken nach unten – und ist der staerkste für leichte, hohe oder zerdrueckbare Ladungen.
- Verbundstapel (Mauerwerk) dreht abwechselnde Lagen, wie eine Mauer, die die Kartons miteinander verriegelt und Seitenbewegungen widersteht. Er opfert einen Teil der Stapelstaerke, verbessert aber die Stabilitaet.
Für die meisten stretchgewickelten Konsumgueter ist ein praktischer Kompromiss ein Saeulenstapel mit einer verbundenen oberen Lage und ein paar verbundenen Lagen am Boden, kombiniert mit guter Wickelspannung. Ein Palettierer kann mehrere Muster und die Lagenanordnungen speichern, einschliesslich der Ausrichtung jedes Kartons. Die Wahl zwischen einem konventionellen Hochgeschwindigkeits-Palettierer und einer Roboterzelle haengt von Rate, Kartongewicht und Anzahl der SKUs ab; ein Roboter ist besonders flexibel, wenn mehrere Muster oder Misch-SKU-Paletten benoetigt werden.
Ueberhang, Unterhang und Höhe
Kartons sollten nicht über die Palettenkante ueberstehen – ein Ueberhang von nur wenigen Zentimetern uebertraegt die Last von der Kartonecke auf die Mitte der Flaeche und kann die Stapelstaerke erheblich mindern. Ein kleiner Unterhang ist vorzuziehen. Die Gesamthoehe der Ladung einschliesslich der Palette wird dann an der Container- oder Lkw-Decke und an der Lagerregalierung ausgerichtet. Ein typisches Ziel für Seefracht-Container ist eine Ladehoehe um 2.100–2.200 mm; ein paar zusätzliche Millimeter Kartonhoehe pro Lage verlieren eine gesamte Lage über eine hohe Palette, und das ist Kapazitaet, die man nicht zurueckgewinnen kann.

Schritt 5: Die Ladung mit der richtigen Wicklung und Umreifung sichern
Ein perfektes Muster ist verschwendet, wenn die Ladung bei der Handhabung auseinanderbricht. Ladungssicherung ist die Kraft, die die Ladung zusammenhaelt, und sie kommt aus der Kombination von Folie, Wickelmuster und zusaetzlicher Verstaerkung.
Stretchfolie wird durch Dicke (oder Mikrometer), Vordehnung und aufgebrachte Kraft spezifiziert. Moderne Kraft-Vordehnmaschinen strecken die Folie um 200–300% vor dem Aufbringen, was sowohl den Ertrag erhöht (weniger Kilo Folie pro Palette) als auch der Folie elastische Erinnerung gibt, die die Ladung zusammenzieht. Die aufgebrachte Kraft auf die Last muss hoch genug eingestellt sein, um zu stabilisieren, aber nicht so hoch, dass sie die fuehrenden Ecken leichter Kartons zerdrueckt. Die drei Teile des Wickelmusters sind:
- Bodenwicklungen – mehrere ueberlappende Uebergaenge am Boden, die die Ladung mit der Palette verriegeln.
- Koerperwicklungen – die Auf- und Abgaenge, die die vertikale Sicherung erzeugen.
- Kopfwicklungen – ueberlappende Uebergaenge oben, die die oberen Lagen am Bewegen hindern; eine Abdeckfolie kann für Feuchtigkeitsschutz hinzugefuegt werden.
Für sehr leichte oder instabile Ladungen oder wo eine rotierende Ladung problematisch ist, dreht ein Inline-Dreharmwickler den Arm um eine stationaere Palette, statt die Ladung zu drehen. Schwerere, starre oder Exportladungen kombinieren oft die Wicklung mit Umreifung – PET- oder PP-Baender, die durch das Auge oder über die Oberseite aufgebracht werden – und die Durch-Auge- oder horizontale Paletten-Umreifungsmaschinen können inline vor dem Wickler integriert werden. Eckenschutz (Kantenschutz) verteilt die Bandspannung und schuetzt die Kartonecken bei starren Ladungen.

Rechenbeispiel: Wie die Zahlen zusammenwirken
Stellen Sie sich eine Konsumgueter-Exportpackung vor. Angenommen, die Einzelhandelseinheit ist ein kleiner Karton, und die Kandidaten-Masterkartons sind 12er- oder 24er-Pack. Das 24er-Pack reduziert die Kartonanzahl und die Arbeit pro Einheit, aber der Karton ist schwerer und hoeher; auf der Palette kann er eine Lage erzeugen, die über eine Europalette uebersteht. Das 12er-Pack belegt die Euro- und GMA-Paletten sauberer, haelt das Kartongewicht in einem manuell handhabbaren Bereich und gibt eine stabile Lagenanzahl, auf Kosten von mehr Kartons und mehr Verbrauchsmaterialien für den Verschluss. Wenn man beide Layouts gegen die Palettenabmessungen, die Containerhoehe und den Kartonbereich des Aufrichters laufen laesst, zeigt sich oft, dass der kleinere Karton eine hoehere Palettenfuellung und niedrigere Gesamtfrachtkosten pro Einheit erzeugt, obwohl die Verpackungskosten pro Karton hoeher sind.
Das ist die Kernaussage: optimieren Sie die gelieferten Kosten pro Einheit, nicht die Kosten pro Karton. Wellpappe, Klebeband und Folie sind billig im Vergleich zu leerem Containerraum, ausgeschiedenen Paletten und beschdigten Waren.
Checkliste, bevor Sie den Karton- und Palettenentwurf fixieren
- Die Karton-Grundflaeche ist auf jedem Palettenstandard, in den Sie versenden, ohne Ueberhang belegt.
- Die Ladehoehe passt mit einer Lage Reserve in Container und Regale.
- Die Wellpapp-Guete und Welle sind für die Stapel-Lage gewaehlt, einschliesslich Feuchtigkeitsreserve.
- Ein kontrolliertes Innenmass ist eingehalten und Unterteilungen sind eingedacht statt Hohlraeume.
- Ein Kartongewicht ist festgelegt, das zur Handhabungsmethode passt (manuell oder robotisch).
- Saeulen- oder Verbundmuster sind für den tatsächlichen Stärke- und Stabilitaetsbedarf gewaehlt.
- Foliendicke, Vordehnung, Kraft-auf-Last und Wickelmuster sind spezifiziert – und eine Palette wurde getestet, indem sie durch echte Handhabung geschoben wurde.
- Die Kartonabmessungen, -anzahl und Verschlussmethode sind gegenueber Aufrichter, Kartonverpacker und Verschliesserbereichen verifiziert.
Wenn SunAura Packaging Machines eine End-of-Line-Zelle liefert – einen Aufrichter, einen Kartonaufrichter und Bodenverschliesser, einen Kartonverpacker, einen Verschliesser, einen Palettierer und einen Wickler – läuft das Projekt am reibungslosesten, wenn die Karton- und Palettendaten mit der RFQ eingehen. Senden Sie die Kartonabmessungen, Wellpapp-Guete, Packanzahl, Palettenstandard und den Ziel-Durchsatz, und die Linie kann beim ersten Mal richtig ausgelegt und aufgebaut werden. Wenn der Kartonentwurf noch offen ist, können die Applikations-Ingenieure helfen, ihn zu optimieren, bevor die Wellpapp-Zuschnitte bestellt werden, denn der billigste Ort, ein schlechtes Palettenmuster zu reparieren, ist, bevor ein einziger Karton produziert wird.

David leads our case sealing and cartoning engineering team. Over 14 years he has specified, installed and commissioned hundreds of random-size case sealers, top- and side-loading cartoners, and automatic case packers for food, household and industrial product lines. He writes buying guides and troubleshooting articles around seal quality, tape and hot-melt glue selection, and carton throughput limits.
Vollständiges Profil ›