

La mayor parte del coste y de los daños de una operación de embalaje secundario se decide antes de que se monte una sola caja o se aplique un solo metro de film. Se decide en el momento en que alguien elige las dimensiones de la caja máster, el número de unidades por caja y la forma en que las cajas se apilarán en el palé. Acierte con esas tres cifras y todo el tramo de fin de línea funcionará mejor: la formadora de cajas forma sin defectos, la encajonadora coloca sin forzar, la paletizadora construye una columna estable y la envolvedora de film estirable consume menos film. Fálles y convivirá con esquinas aplastadas, palés rechazados, relleno de huecos, film desperdiciado y contenedores que se llenan de volumen antes de llegar al peso.
Esta guía trata de la optimización de la caja máster y de la carga del palé en el envasado de fin de línea: cómo dimensionar la caja de cartón ondulado en torno al producto primario, elegir un número de unidades por caja razonable, construir un patrón de palé, ajustarlo al estándar de palé regional y mantener la carga unida hasta su destino. SunAura Packaging Machines fabrica las máquinas que forman, llenan, sellan y paletizan estas cargas, y vemos la diferencia entre un embalaje bien diseñado y uno mal diseñado en cada línea que ponemos en marcha.

Paso 1: Definir las restricciones antes de diseñar la caja
La caja máster no puede diseñarse de forma aislada. Debe satisfacer cinco restricciones a la vez, y el diseño es su intersección:
- El producto primario. El número de unidades, su orientación y si necesitan un separador o un forro interior.
- El palé. La superficie ocupada y los límites de altura de apilado del estándar de palé regional.
- El modo de transporte. La altura del contenedor, la altura del camión y la capacidad de doble apilado en un almacén o a bordo de un buque.
- La resistencia mecánica de la caja. Cuántas capas se apilarán y cuánto peso deberá soportar la caja inferior.
- La máquina de envasado. Las dimensiones máxima y mínima de caja y el número de cajas que la encajonadora o la formadora pueden asumir.
La tentación es partir de un tamaño de caja estándar de un proveedor de cartón ondulado e ir hacia atrás. El mejor punto de partida es la superficie del palé y las dimensiones de la unidad, porque la caja es el bloque de construcción que debe cubrir el palé con la menor superficie desperdiciada.
Los estándares de palé con los que realmente se envía
- GMA 48 × 40 in (1219 × 1016 mm) — el palé estándar de alimentación en Norteamérica y habitual en muchas rutas de exportación.
- Palé EUR / Europalé 1200 × 800 mm — el estándar en la mayor parte de la Europa continental.
- 1200 × 1000 mm — el Reino Unido y buena parte del comercio químico e industrial.
- 1100 × 1100 mm — habitual en Japón, Corea del Sur y parte de Asia.
Una línea de exportación que sirve a Europa y a Norteamérica suele acabar con dos tamaños de caja, o con uno que cubre ambos palés de forma aceptable. Una caja que cubre a la perfección un palé GMA de 48 × 40 puede dejar una franja ancha de espacio sin usar en un Europalé de 1200 × 800; el programa de optimización o una hoja de cálculo pueden mostrar ambas distribuciones antes de cerrar la caja.
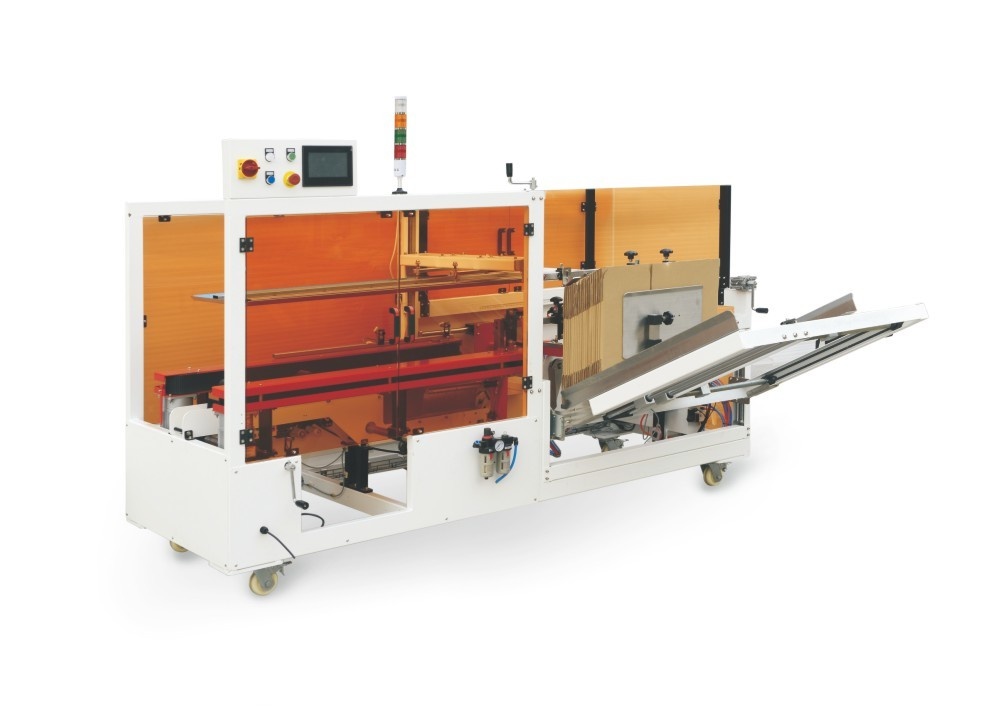
Paso 2: Dimensionar la caja para el producto y para la máquina
Una caja RSC (regular slotted container) debe dimensionarse por sus medidas interiores, porque la máquina manipula el exterior y el producto ocupa el interior. Deje una holgura controlada, no un hueco grande: unos milímetros de holgura permiten que la encajonadora coloque el producto sin marcar la caja, pero un hueco grande deja que el producto se desplace durante el transporte, que es lo que provoca cajas rozadas y roturas de vidrio. Los huecos deben rellenarse con un separador o un forro, no con aire extra y cartón que solo añaden coste.
El grado de cartón y el perfil de ondulación vienen determinados por la carga de apilado. El cartón se especifica por el ensayo de resistencia al borde (ECT) o por el antiguo índice de estallido Mullen. Una práctica habitual es:
- 32 ECT (unos 200# de ensayo) para cargas ligeras, de una sola capa o de almacenamiento corto.
- 44 ECT (unos 275# de ensayo) para la mayoría de bienes de consumo almacenados y multicapa.
- 55 ECT o superior para contenidos pesados o cargas que se apilarán en doble altura o pasarán largos periodos en un almacén húmedo.
La humedad importa: la resistencia al aplastamiento de una caja de cartón ondulado cae de forma notable con humedad alta, por lo que las cargas de café, congelados, bebidas o exportación tropical suelen necesitar un grado de cartón que parece sobredimensionado en un día seco. La guía de especificación de cajas de cartón ondulado de la empresa detalla el grado de cartón, la ondulación y las tolerancias, incluidas las tolerancias dimensionales que una formadora automática exige a la pieza.
Ajustar la caja a la formadora y a la selladora
Una caja diseñada para envasado manual no pasa necesariamente por una formadora de cajas automática. La máquina necesita piezas de dimensiones constantes, hendidos a escuadra, una rigidez de cartón que pueda extraer del magazine y un peso de caja que las ventosas puedan levantar. Un lote de piezas con humedad en el límite superior, o un cartón demasiado ligero para el tamaño de la caja, es la causa más frecuente de atascos en la formadora. Fije las tolerancias con el proveedor de cartón y asigne un único grado de cartón a cada tamaño de caja en lugar de aceptar sustitutos «equivalentes».
Para el sellado, confirme si la caja se encintará o se encolará con termofusible y elija la máquina en consecuencia. Una selladora de cajas diseñada para cinta aplica dos tiras en las juntas; un modelo de cola termofusible encola las solapas. Las cargas de exportación y los palés de doble altura añaden a veces un sellado en esquina tipo L, que refuerza la junta con una tira adicional.

Paso 3: Elegir el número de unidades por caja
El número de unidades primarias por caja es una decisión pequeña con grandes consecuencias. Afecta a cuántas cajas produce la línea, al peso de caja que un operario o un robot pueden manejar, a los múltiplos de pedido del comercio minorista y a la altura del palé. El número de unidades por caja debe elegirse respondiendo a cuatro preguntas:
- ¿Cuál es el peso de caja máximo que resulta cómodo? En cualquier línea que pueda manipularse a mano, un objetivo de unos 10–15 kg por caja mantiene la carga en un rango que la mayoría de los operarios puede levantar; las cajas más pesadas empujan hacia una manipulación totalmente robotizada.
- ¿Qué número de unidades cubre el palé? La huella de la caja y el número de unidades se eligen juntos para que el número y el tamaño de las cajas produzcan una capa limpia sin un voladizo grande.
- ¿Qué múltiplos de pedido usan los minoristas? Los clientes suelen pedir en números redondos de cajas; un número de unidades que coincida con el múltiplo de pedido reduce las cajas partidas.
- ¿Puede la encajonadora asumirlo? The La encajonadora tiene definidos una matriz de recogida y un número de cajas; un recuento alto puede exigir un segundo ciclo de recogida por caja, lo que modifica la cadencia.
Es habitual estandarizar dos números de unidades —uno para minorista y otro para club o granel— en lugar de una sola caja que sacrifique ambos. La encajonadora robótica guarda ambos como recetas y cambia entre ellas en minutos, pero las dos cajas deben seguir diseñadas para cubrir el palé.
Paso 4: Construir el patrón de palé y el Ti-Hi
El patrón de palé es la disposición de las cajas en cada capa, y el Ti-Hi es simplemente el número de cajas por capa (Tiers, en la abreviatura tradicional) multiplicado por el número de capas de altura (High). Los dos patrones fundamentales son:
- Apilado en columna (alineado) coloca cada caja directamente sobre la inferior. Ofrece la mayor resistencia a la compresión —la carga baja en línea recta por las esquinas de las cajas— y es el más resistente para cargas ligeras, altas o aplastables.
- Apilado entrelazado (a ladrillo) gira las capas alternas, como un muro de ladrillos, lo que bloquea las cajas entre sí y resiste el movimiento lateral. Sacrifica parte de la resistencia del apilado, pero mejora la estabilidad.
Para la mayoría de bienes de consumo envueltos con film estirable, un compromiso práctico es un apilado en columna con la capa superior entrelazada y algunas capas entrelazadas en la base, combinado con una buena tensión de film. Una paletizadora puede guardar varios patrones y disposiciones de capa, incluida la orientación de cada caja. Elegir entre una paletizadora convencional de alta velocidad palletiser o una célula robótica depende de la cadencia, del peso de caja y del número de SKU; un robot es especialmente flexible cuando se requieren varios patrones o palés con SKU mixtos.
Voladizo, retranqueo y altura
Las cajas no deben sobresalir del borde del palé: un voladizo de solo unos centímetros traslada la carga de la esquina de la caja al centro del panel y puede recortar la resistencia al apilado en gran medida. Es preferible un pequeño retranqueo. La altura total de la carga, incluido el palé, se contrasta después con el techo del contenedor o del camión y con las estanterías del almacén. Un objetivo típico en contenedor marítimo es una altura de carga de unos 2.100–2.200 mm; unos milímetros de más por capa harán perder una capa entera en un palé alto, y esa capacidad no se recupera.

Paso 5: Contener la carga con el film y el flejado adecuados
Un patrón perfecto se desperdicia si la carga se deshace durante la manipulación. La contención de la carga es la fuerza que la mantiene unida, y procede de la combinación de film, patrón de envoltura y refuerzo adicional.
El film estirable se especifica por gramaje (o espesor en micrómetros), preestiramento y fuerza aplicada. Las máquinas modernas con preestiramento motorizado alargan el film un 200–300 % antes de aplicarlo, lo que aumenta el rendimiento (menos kilos de film por palé) y confiere al film una memoria elástica que aprieta la carga. La fuerza aplicada a la carga debe ajustarse lo bastante alta para estabilizar, pero no tanto como para aplastar las esquinas frontales de cajas ligeras. Las tres partes del patrón de envoltura son:
- Vueltas de base — varias vueltas solapadas en la parte inferior que fijan la carga al palé.
- Vueltas de cuerpo — las pasadas ascendentes y descendentes que crean la contención vertical.
- Vueltas superiores — vueltas solapadas en la parte alta que impiden el movimiento de las capas superiores; puede añadirse una lámina superior para proteger de la humedad.
Para cargas muy ligeras o inestables, o cuando girar la carga supone un problema, una envolvedora de brazo rotativo en línea gira el brazo alrededor de un palé fijo en lugar de girar la carga. Las cargas más pesadas, rígidas o de exportación suelen combinar el film con el flejadostrapping — flejes de PET o PP aplicados a través del ojo o por la parte superior — y las flejadoras horizontales o de paso por el ojo pueden integrarse en línea antes de la envolvedora. Las cantoneras (protectores de esquina) distribuyen la presión del fleje y protegen las esquinas de la caja en cargas rígidas.

Lógica aplicada: cómo interactúan las cifras
Considere un embalaje de exportación de bienes de consumo. Suponga que la unidad minorista es una caja pequeña y que las cajas máster candidatas son de 12 o 24 unidades. La de 24 reduce el número de cajas y la mano de obra por unidad, pero la caja es más pesada y más alta; sobre el palé puede generar una capa que sobresale de un Europalé. La de 12 cubre mejor los palés Euro y GMA, mantiene el peso de caja en un rango manejable a mano y da un número de capas estable, a cambio de más cajas y más consumibles de sellado. Contrastar ambas distribuciones con las dimensiones del palé, la altura del contenedor y el rango de cajas de la formadora revela a menudo que la caja pequeña produce un mejor llenado del palé y un coste de transporte total por unidad menor, aunque el coste de embalaje por caja sea más alto.
Esa es la idea clave: optimice el coste entregado por unidad, no el coste por caja. El cartón ondulado, la cinta y el film son baratos comparados con el espacio vacío en el contenedor, los palés rechazados y la mercancía dañada.
Lista de comprobación antes de cerrar el diseño de caja y palé
- Ha cubierto la huella de la caja en cada estándar de palé al que envía, sin voladizo.
- Ha confirmado que la altura de carga encaja en el contenedor y en las estanterías con una capa de margen.
- Ha elegido el grado de cartón y la ondulación para la carga de apilado, incluido el margen por humedad.
- Ha mantenido una holgura interior controlada y ha diseñado separadores en lugar de huecos.
- Ha fijado un peso de caja adecuado al método de manipulación (manual o robotizado).
- Ha elegido patrones en columna o entrelazados según la necesidad real de resistencia y estabilidad.
- Ha especificado gramaje de film, preestiramento, fuerza aplicada y patrón de envoltura, y ha probado un palé sometiéndolo a una manipulación real.
- Ha verificado las dimensiones, el número de cajas y el método de sellado frente a los rangos de la formadora, la encajonadora y la selladora.
Cuando SunAura Packaging Machines suministra una célula de fin de línea —una formadora, una formadora de cajas con selladora inferior, una encajonadora, una selladora, una paletizadora y una envolvedora—, el proyecto avanza con mucha más fluidez si los datos de caja y palé llegan con la solicitud de cotización. Envíe las dimensiones de la caja, el grado de cartón, el número de unidades, el estándar de palé y la cadencia objetivo, y la línea podrá dimensionarse y distribuirse bien a la primera. Si el diseño de la caja sigue abierto, los ingenieros de aplicaciones pueden ayudar a optimizarlo antes de pedir las piezas de cartón, porque el lugar más barato para corregir un mal patrón de palé es antes de producir una sola caja.

David leads our case sealing and cartoning engineering team. Over 14 years he has specified, installed and commissioned hundreds of random-size case sealers, top- and side-loading cartoners, and automatic case packers for food, household and industrial product lines. He writes buying guides and troubleshooting articles around seal quality, tape and hot-melt glue selection, and carton throughput limits.
Ver biografía completa ›