

أكثر التكاليف والأضرار في التغليف الثانوي تُحسم قبل أن يُشكَّل صندوق واحد أو يُوضع متر واحد من الفيلم؛ تُحسم لحظة اختيار أبعاد الصندوق الرئيسي وعدد العبوات فيه وطريقة رصّ الصناديق على الباليتة. فإن جاءت هذه الأرقام الثلاثة صحيحة، دارت مرحلة التغليف النهائي كلها على نحو أفضل: ماكينة التشكيل تُقيم الصندوق بانتظام، ومعبّئة الصناديق تضع المنتج بلا إجهاد، والمكدّس يبني عمودًا ثابتًا، وماكينة التغليف بالفيلم المطاطي تستهلك فيلمًا أقل. وإن جاءت خاطئة، فعليك أن تتعايش مع زوايا مسحوقة وباليتات مرفوضة وفراغات تُملأ وهدر في الفيلم وحاويات تمتلئ حجمًا قبل أن تبلغ الوزن.
هذا الدليل عن تحسين الصندوق الرئيسي وحمولة الباليتة في التغليف النهائي: كيف تُحدَّد مقاسات الصندوق المموج حول المنتج الأولي، وكيف يُختار عدد معقول من العبوات، وكيف يُبنى نمط الرصّ ويُطابق معيار الباليتة الإقليمي، وكيف تظلّ الحمولة متماسكة حتى الوجهة. وتصنّع SunAura Packaging Machines الماكينات التي تُشكّل هذه الحمولات وتعبئها وتلصقها وتكدّسها، ونرى الفرق بين عبوة مصمَّمة جيدًا وأخرى رديئة التصميم في كل خط نُشغّله.

الخطوة 1: حدّد القيود قبل تصميم الصندوق
لا يمكن تصميم الصندوق الرئيسي بمعزل عن غيره؛ عليه أن يفي بخمسة قيود في آنٍ واحد، والتصميم هو نقطة تقاطعها:
- المنتج الأولي. عدد الوحدات واتجاهها، وهل تحتاج بطانة أو فواصل.
- الباليتة. حدود المساحة الأرضية وارتفاع الرصّ في معيار الباليتة الإقليمي.
- وسيلة النقل. ارتفاع الحاوية وارتفاع الشاحنة وإمكانية الرصّ المزدوج في المستودع أو على السفينة.
- المتانة الميكانيكية للصندوق. عدد الطبقات المرصوصة والوزن الذي يجب أن يحمله الصندوق السفلي.
- ماكينة التعبئة. أكبر وأصغر مقاس للصندوق وعدد الصناديق الذي تستوعبه معبّئة الصناديق أو ماكينة التشكيل.
الإغراء أن تبدأ بمقاس صندوق قياسي من مورّد الورق المموج ثم تعمل عكسيًا. والبداية الأفضل هي مساحة الباليتة وأبعاد الوحدة، لأن الصندوق هو اللبنة التي عليها أن تبلّط الباليتة بأقل مساحة مهدورة.
معايير الباليتات التي تشحن عليها فعلًا
- باليتة GMA بمقاس 1219 × 1016 مم — باليتة البقالة القياسية في أمريكا الشمالية، والشائعة في كثير من مسارات التصدير.
- باليتة EUR / Euro بمقاس 1200 × 800 مم — المعيار السائد في معظم أوروبا القارية.
- 1200 × 1000 mm — المملكة المتحدة وقطاع واسع من التجارة الكيميائية والصناعية.
- 1100 × 1100 mm — الشائعة في اليابان وكوريا الجنوبية وأجزاء من آسيا.
خط التصدير الذي يخدم أوروبا وأمريكا الشمالية معًا ينتهي غالبًا بمقاسَي صندوقين، أو بمقاس واحد يبلّط الباليتين على نحو مقبول. فالصندوق الذي يبلّط باليتة GMA تمامًا قد يترك شريطًا عريضًا من الفراغ على باليتة Euro؛ وبرنامج التحسين أو جدول بيانات بسيط يستطيع عرض التخطيطين قبل إقرار الصندوق.
الخطوة 2: قدِّر مقاس الصندوق على المنتج والماكينة
يُحدَّد مقاس صندوق RSC (الصندوق ذو الشقوق القياسية) بأبعاده الداخلية، لأن الماكينة تتعامل مع الخارج والمنتج يشغل الداخل. اترك خلوصًا مضبوطًا لا فراغًا كبيرًا: بضعة مليمترات من الخلوص تسمح لمعبّئة الصناديق بوضع المنتج دون خدش الصندوق، أمّا الفراغ الكبير فيسمح للمنتج بالانزياح أثناء النقل، وهذا بالضبط ما يُسبّب احتكاك الكراتين وكسر الزجاج. وتُملأ الفراغات بفاصل أو بطانة، لا بهواء إضافي وورق مموج لا يزيد إلا التكلفة.
تُحدَّد درجة الورق المقوّى وشكل التمويج بحسب حِمل الرصّ. ويُوصَف الورق باختبار سحق الحافة (ECT) أو بدرجة انفجار Mullen الأقدم. والممارسة الشائعة:
- 32 ECT (ما يعادل 200#) للأحمال الخفيفة أو أحادية الطبقة أو قصيرة التخزين.
- 44 ECT (ما يعادل 275#) لغالبية السلع الاستهلاكية المخزّنة متعددة الطبقات.
- 55 ECT أو أعلى للمحتويات الثقيلة أو الأحمال التي تُرصّ مزدوجًا أو تمكث طويلًا في مستودع رطب.
للرطوبة أثرها: مقاومة الانضغاط في الصندوق المموج تهبط بحدّة في الرطوبة العالية، ولذلك تحتاج شحنات القهوة والمجمّدات والمشروبات والتصدير إلى المناطق الاستوائية غالبًا درجة ورق تبدو مبالغًا فيها في يوم جاف. ويغطّي دليل مواصفات الصناديق المموجة درجة الورق والتمويج والتفاوتات بالتفصيل، بما فيها التفاوتات البعدية التي تحتاجها ماكينة التشكيل الأوتوماتيكية من الفراغ.
طابق الصندوق مع ماكينة التشكيل وماكينة اللصق
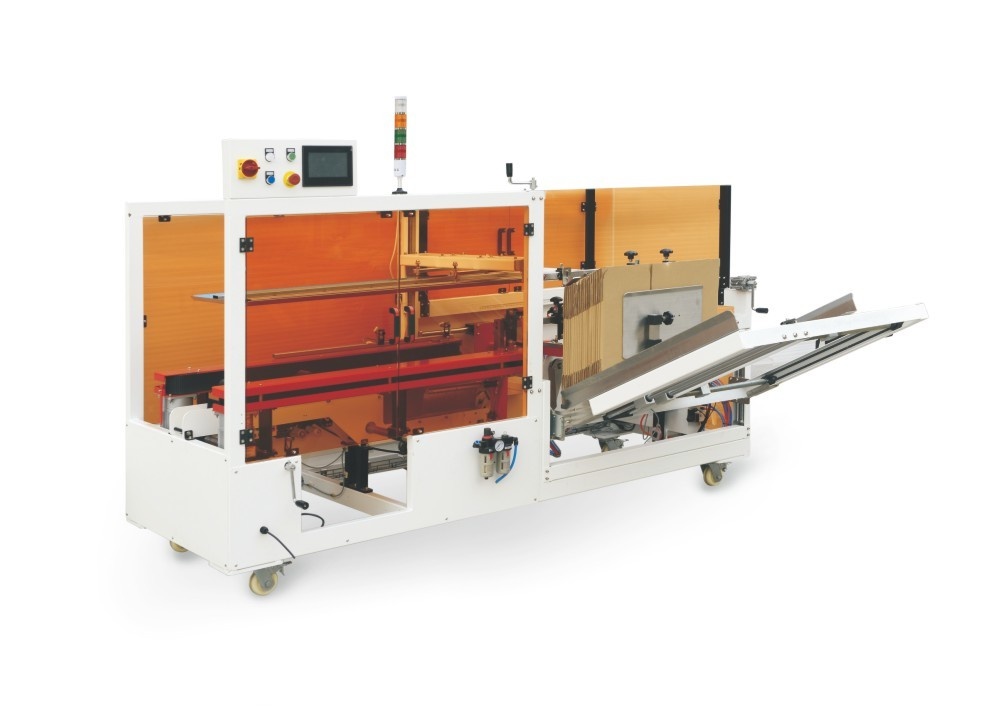
الصندوق المصمَّم للتعبئة اليدوية لا يمرّ بالضرورة في ماكينة ماكينة تشكيل الكراتين. تحتاج الماكينة إلى أبعاد فراغات منتظمة وخطوط ثني قائمة وصلابة ورق تستطيع سحبها من المخزن ووزن صندوق تستطيع أكواب الشفط رفعه. ودُفعة فراغات برطوبة عند الحدّ الأعلى، أو ورق أخفّ من مقاس الصندوق، هي أكثر أسباب انحشار ماكينة التشكيل شيوعًا. حدّد التفاوتات مع مورّد الورق المموج، وثبّت درجة ورق واحدة لكل مقاس صندوق بدل قبول بدائل «مكافئة».
أمّا اللصق فتأكّد أولًا: هل يُلصق الصندوق بالشريط أم بغراء الصهر الساخن، ثم اختر الماكينة على أساسه. وماكينة ماكينة لصق الكراتين المعدّة للشريط تضع شريطين على الدروز، أمّا طراز الغراء الساخن فيُلصق الألسنة. وتضيف شحنات التصدير والباليتات المرصوصة مزدوجًا أحيانًا لصقًا على شكل L لحافة الزاوية، فيُقوّي الدرزة بشريط إضافي.

الخطوة 3: اختر عدد العبوات في الصندوق
عدد الوحدات الأولية في الصندوق قرار صغير ذو آثار كبيرة: يحدّد عدد الصناديق التي يُنتجها الخط، ووزن الصندوق الذي يستطيع العامل أو الروبوت مناولته، ومضاعفات طلبات التجزئة، وارتفاع الباليتة. ويُختار العدد بمرور أربعة أسئلة:
- ما أقصى وزن مريح للصندوق؟ في أي خط قد تُناوَل صناديقه يدويًا، يُبقي هدف نحو 10–15 كجم للصندوق الحملَ في نطاق يستطيع أغلب المشغّلين رفعه؛ والصناديق الأثقل تدفعك نحو المناولة الروبوتية الكاملة.
- أي عدد عبوات يبلّط الباليتة؟ تُختار مساحة الصندوق وعدده معًا، بحيث يُنتج عدد الصناديق ومقاسها طبقةً نظيفة بلا بروز كبير.
- ما مضاعفات الطلبات لدى تجّار التجزئة؟ كثيرًا ما يطلب العملاء أعداد صناديق دائرية؛ وعدد العبوات المطابق لمضاعف طلب التاجر يُقلّل الصناديق المجزّأة.
- هل تستوعبها معبّئة الصناديق؟ تملك ماكينة تعبئة الصناديق مصفوفة التقاط وعددًا محدّدًا من الصناديق؛ والعدد الكبير قد يتطلّب دورة التقاط ثانية لكل صندوق، فتتغيّر الطاقة الإنتاجية.
من المعتاد توحيد عددَي عبوات — واحد للتجزئة وآخر لنوادي الجملة أو الكميات الكبيرة — بدل صندوق واحد يُساوم الاثنين. وتحفظ معبّئة الصناديق الروبوتية العددين كوصفات وتبدّل بينهما في دقائق، لكن الصندوقين يجب أن يظلا مصمَّمين لتبليط الباليتة.
الخطوة 4: ابنِ نمط الباليتة وحساب Ti-Hi
نمط الباليتة هو ترتيب الصناديق في كل طبقة، وTi-Hi ليس إلا عدد الصناديق في الطبقة (Tiers بالاختصار المتعارف عليه) مضروبًا في عدد الطبقات ارتفاعًا (High). والنمطان الأساسيان هما:
- الرصّ العمودي (المحاذى) يضع كل صندوق فوق الذي تحته مباشرة، ويمنح أعلى مقاومة للانضغاط إذ يسري الحمل عموديًا عبر زوايا الصندوق، وهو الأمتن للأحمال الخفيفة أو الطويلة أو القابلة للانسحاق.
- الرصّ المتشابك (الآجري) يُدير الطبقات بالتناوب كجدار الآجر، فيُثبّت الصناديق معًا ويقاوم الحركة الجانبية؛ وهو يضحّي بجزء من مقاومة الرصّ لكنه يحسّن الثبات.
بالنسبة لمعظم السلع الاستهلاكية المغلّفة بالفيلم المطاطي، الحل العملي رصّ عمودي بطبقة علوية متشابكة وبضع طبقات سفلية متشابكة، مع شدّ جيد للفيلم. ويستطيع المكدّس حفظ عدة أنماط وترتيبات طبقات، بما فيها اتجاه كل صندوق. أمّا الاختيار بين مكدّس تقليدي عالي السرعة المكدّس وخلية روبوتية فيتوقّف على المعدّل ووزن الصندوق وعدد الأصناف؛ والروبوت مرن بوجه خاص حين تتطلّب الحال عدة أنماط أو باليتات مختلطة الأصناف.
البروز والارتداد والارتفاع
يجب ألا تبرز الصناديق عن حافّة الباليتة؛ فبروز بضعة سنتيمترات فقط ينقل الحمل من زاوية الصندوق إلى منتصف اللوح، وقد يُنقص مقاومة الرصّ بمقدار كبير. والارتداد الطفيف للداخل أفضل. ثم يُقاس ارتفاع الحمولة الكلي، والباليتة مشمولة، مقابل سقف الحاوية أو الشاحنة ورفوف المستودع. والهدف المعتاد في الحاوية البحرية ارتفاع حمولة نحو 2,100–2,200 مم؛ وبضعة مليمترات زائدة في ارتفاع الصندوق لكل طبقة تُفقِدك طبقة كاملة فوق باليتة طويلة، وتلك سعة لا تستردّها.

الخطوة 5: ثبّت الحمولة بالتغليف والتحزيم المناسبين
النمط المثالي يضيع سُدى إن تفكّكت الحمولة أثناء المناولة. وتثبيت الحمولة هو القوة التي تُبقيها متماسكة، وتأتي من اجتماع الفيلم ونمط اللفّ والتعزيز الإضافي.
الفيلم المطاطي تُحدَّد بالسماكة (أو بالسماكة بالميكرومتر) والشدّ المسبق وقوة التطبيق. فماكينات الشدّ المسبق الآلية الحديثة تُطيل الفيلم بنسبة 200–300% قبل وضعه، فتزيد مردوده (كيلوجرامات أقل من الفيلم لكل باليتة) وتمنحه ذاكرة مرنة تضمّ الحمولة. ويجب ضبط قوة التطبيق مقابل الحمولة عالية بما يكفي للتثبيت، لا عالية حتى تسحق الزوايا الأمامية للصناديق الخفيفة. وأجزاء نمط اللفّ الثلاثة هي:
- اللفّات السفلية — عدة دورات متداخلة عند القاعدة تثبّت الحمولة بالباليتة.
- لفّات الجسم — مرورات صعودًا وهبوطًا تصنع التثبيت الرأسي.
- اللفّات العلوية — دورات متداخلة عند القمّة تمنع حركة الطبقات العليا، ويمكن إضافة غطاء علوي للحماية من الرطوبة.
للأحمال الخفيفة جدًا أو غير المستقرة، أو حين يكون دوران الحمولة مشكلة، تستخدم الماكينة الذراع الدوّار المدمج للدوران حول باليتة ثابتة بدل تدوير الحمولة. وتجمع الأحمال الأثقل أو الصلبة أو المعدّة للتصدير غالبًا بين التغليف و التحزيم بالأشرطة — أشرطة PET أو PP تُمرَّر عبر العين أو فوق القمّة — ويمكن دمج ماكينات التحزيم عبر العين أو الأفقية للباليتات داخل الخط قبل ماكينة التغليف. وتوزّع ألواح الزوايا (واقيات الحواف) ضغط الشريط وتحمي زوايا الصناديق في الأحمال الصلبة.

منطق عملي: كيف تتآثر الأرقام
خذ عبوة تصدير لسلعة استهلاكية: الوحدة المعدّة للتجزئة علبة صغيرة، والصندوقان الرئيسيان المرشّحان بـ12 عبوة أو 24 عبوة. صندوق الـ24 يُقلّل عدد الصناديق والعمالة لكل وحدة، لكنه أثقل وأطول، وقد يُنتج على الباليتة طبقة تبرز عن باليتة Euro. أمّا صندوق الـ12 فيبلّط باليتتَي Euro وGMA بنظافة أكبر، ويُبقي وزن الصندوق في نطاق يُناوَل يدويًا، ويعطي عدد طبقات ثابتًا، مقابل صناديق أكثر ومواد لصق أكثر. ومقارنة التخطيطين بأبعاد الباليتة وارتفاع الحاوية ونطاق مقاسات ماكينة التشكيل تُظهر غالبًا أن الصندوق الأصغر يعطي ملءً أعلى للباليتة وتكلفة شحن إجمالية أقل لكل وحدة، حتى لو كانت تكلفة التغليف لكل صندوق أعلى.
هذه هي الخلاصة الجوهرية: حسّن تكلفة الوحدة بعد التسليم، لا تكلفة الصندوق. فالورق المموج والشريط والفيلم رخيصة أمام فراغ الحاوية والباليتات المرفوضة والبضائع التالفة.
قائمة تحقّق قبل إقرار تصميم الصندوق والباليتة
- بلّطتَ مساحة الصندوق على كل معيار باليتة تشحن إليه، بلا بروز.
- تأكّدتَ أن ارتفاع الحمولة يناسب الحاوية والرفوف وبقيت طبقة احتياط.
- اخترتَ درجة الورق والتمويج لحِمل الرصّ، بهامش للرطوبة.
- أبقيتَ خلوصًا داخليًا مضبوطًا وصمّمتَ فواصل لا فراغات.
- حدّدتَ وزن صندوق يناسب طريقة المناولة (يدوية أو روبوتية).
- اخترتَ أنماط الرصّ العمودي أو المتشابك بحسب الحاجة الفعلية للمتانة والثبات.
- حدّدتَ سماكة الفيلم والشدّ المسبق وقوة التطبيق ونمط اللفّ — واختبرتَ باليتة بتمريرها في مناولة حقيقية.
- تحقّقتَ من مقاسات الصندوق وعدده وطريقة لصقه مقابل نطاقات ماكينة التشكيل ومعبّئة الصناديق وماكينة اللصق.
حين تورّد SunAura Packaging Machines خلية تغليف نهائي — ماكينة تشكيل، و ماكينة تشكيل كراتين ولصق القاع, a ماكينة تعبئة الصناديق، وماكينة لصق، ومكدّسًا، وماكينة تغليف — يمضي المشروع بأيسر صورة حين تصل بيانات الصندوق والباليتة مع طلب العروض. أرسل مقاسات الصندوق ودرجة الورق وعدد العبوات ومعيار الباليتة والطاقة الإنتاجية المستهدفة، فيُحدَّد مقاس الخط ويُرتَّب صحيحًا من المرة الأولى. وإن كان تصميم الصندوق ما زال مفتوحًا، يستطيع مهندسو التطبيقات المساعدة في تحسينه قبل طلب الفراغات المموجة، لأن أرخص مكان لإصلاح نمط باليتة خاطئ هو قبل إنتاج صندوق واحد.

David leads our case sealing and cartoning engineering team. Over 14 years he has specified, installed and commissioned hundreds of random-size case sealers, top- and side-loading cartoners, and automatic case packers for food, household and industrial product lines. He writes buying guides and troubleshooting articles around seal quality, tape and hot-melt glue selection, and carton throughput limits.
السيرة الكاملة ›