

La maggior parte del costo e dei danni in un’operazione di imballaggio secondario viene decisa prima che una singola cassa sia eretta o un singolo metro di film sia applicato. Viene decisa nel momento in cui qualcuno sceglie le dimensioni del master case, il conteggio per cassa e il modo in cui le casse saranno impilate su un pallet. Azzeccate quei tre numeri e l’intera fine linea gira meglio — la formatrice di casse forma pulito, la casetta posiziona senza forzare, il pallettizzatore costruisce una colonna stabile, e la fasciatrice in estensibile usa meno film. Sbagliateli e vivrete con angoli schiacciati, pallet rifiutati, riempimento dei vuoti, film sprecato e container che cubano al di sotto del peso.
Questa guida riguarda l’ottimizzazione del master case e del carico su pallet per l’imballaggio di fine linea: come dimensionare la cassa in cartone ondulato attorno al prodotto primario, scegliere un conteggio ragionevole, costruire uno schema di pallet, abbinarlo allo standard di pallet regionale e tenere il carico unito fino a destinazione. SunAura Packaging Machines costruisce le macchine che formano, riempiono, sigillano e palettizzano questi carichi, e vediamo la differenza tra un pacco ben progettato e uno mal progettato su ogni linea che mettiamo in servizio.

Passo 1: definite i vincoli prima di progettare la cassa
Il master case non può essere progettato in isolamento. Deve soddisfare cinque vincoli contemporaneamente, e il design è l’intersezione di essi:
- Il prodotto primario. Il numero di unità, il loro orientamento, e se necessitano di un rivestimento o divisorio.
- Il pallet. L’ingombro a pavimento e i limiti di altezza di impilamento dello standard di pallet regionale.
- La modalità di trasporto. Altezza container, altezza camion, capacità di doppio impilaggio in magazzino o su una nave.
- La resistenza meccanica della cassa. Quanti strati saranno impilati e quanto peso la cassa inferiore deve sopportare.
- La macchina di imballaggio. Le dimensioni max e min della cassa e il conteggio di casse che la casetta o la formatrice può gestire.
La tentazione è partire con una dimensione di cassa standard da un fornitore di cartone ondulato e lavorare a ritroso. Il punto di partenza migliore è l’ingombro a pavimento del pallet e le dimensioni dell’unità, perché la cassa è l’elemento che deve piastrellare il pallet con la minor area sprecata.
Gli standard di pallet su cui davvero spedite
- GMA 48 × 40 in (1219 × 1016 mm) — il pallet della spesa standard in Nordamerica e comune su molte rotte di export.
- EUR / Euro pallet 1200 × 800 mm — lo standard nella maggior parte dell’Europa continentale.
- 1200 × 1000 mm — il Regno Unito e gran parte del commercio chimico e industriale.
- 1100 × 1100 mm — comune in Giappone, Corea del Sud e parti dell’Asia.
Una linea di export che serve sia l’Europa sia il Nordamerica finisce spesso con due dimensioni di cassa, o una dimensione che piastrella accettabilmente entrambi i pallet. Una cassa che piastrella perfettamente un pallet GMA 48 × 40 può lasciare una larga striscia di spazio inutilizzato su un Euro pallet 1200 × 800; il software di ottimizzazione o un foglio di calcolo possono mostrare entrambe le disposizioni prima che la cassa sia finalizzata.
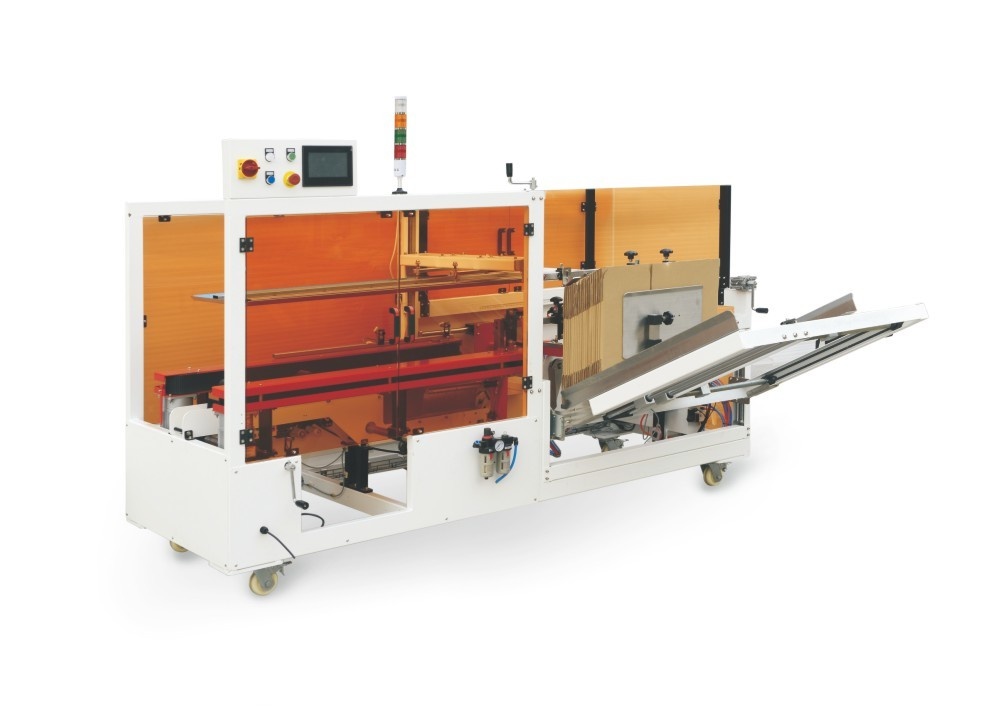
Passo 2: dimensionate la cassa sul prodotto e sulla macchina
Una cassa RSC (regular slotted container) dovrebbe essere dimensionata sulle sue dimensioni interne, perché la macchina gestisce l’esterno e il prodotto occupa l’interno. Lasciate un gioco controllato, non un grande vuoto: pochi millimetri di gioco consentono alla casetta di posizionare il prodotto senza graffiare la cassa, ma un grande vuoto lascia che il prodotto si sposti in transito, che è ciò che causa cartoni rigati e rotture di vetro. I vuoti dovrebbero essere riempiti con un divisorio o rivestimento, non con aria extra e cartone ondulato che aggiunge solo costo.
Il grado del cartone e il profilo del flauto sono definiti dal carico di impilaggio. Il cartone è specificato dall’edge crush test (ECT) o dalla più vecchia prova di scoppio Mullen. Una pratica comune è:
- 32 ECT (intorno alla prova 200#) per carichi leggeri, monostrato o a breve stoccaggio.
- 44 ECT (intorno alla prova 275#) per la maggior parte dei beni di consumo immagazzinati multistrato.
- 55 ECT o superiore per contenuti pesanti o carichi che saranno doppio-impilati o trascorrono lunghi periodi in un magazzino umido.
L’umidità conta: la resistenza allo schiacciamento di una cassa in cartone ondulato cala significativamente ad alta umidità, così i carichi di export di caffè, surgelati, beverage o tropicali spesso necessitano un grado di cartone che appare sovra-specificato in una giornata asciutta. La guida alle specifiche delle casse in cartone ondulato dell’azienda copre in dettaglio grado del cartone, flauto e tolleranze, incluse le tolleranze dimensionali che una formatrice automatica richiede dal blank.
Abbinate la cassa alla formatrice e alla sigillatrice
Una cassa progettata per l’imballaggio a mano non è detto che alimenti una formatrice di casse automatica. La macchina ha bisogno di dimensioni dei blank costanti, cordonature squadrate, una rigidità del cartone che può estrarre dal magazine, e un peso della cassa che le ventose possono sollevare. Una fornitura di blank con umidità al limite superiore, o un cartone troppo leggero per la dimensione della cassa, è la singola causa più comune di inceppamenti della formatrice. Specificate le tolleranze con il fornitore di cartone ondulato e bloccate un singolo grado di cartone per ogni dimensione di cassa anziché accettare sostituti “equivalenti”.
Per la sigillatura, confermate se la cassa sarà nastrata o incollata a caldo e scegliete la macchina di conseguenza. Una sigillatrice di casse costruita per il nastro applica due strisce sulle giunzioni; un modello a caldo incolla i lembi. I carichi di export e i pallet doppio-impilati a volte aggiungono una sigillatura degli angoli di tipo L, che rinforza la giunzione con una striscia extra.

Passo 3: scegliete il conteggio per cassa
Il numero di unità primarie per cassa è una piccola decisione con grandi conseguenze. Influenza quante casse la linea produce, il peso della cassa che un lavoratore o robot può gestire, i multipli d’ordine retail, e l’altezza del pallet. Il conteggio dovrebbe essere scelto lavorando attraverso quattro domande:
- Qual è il peso massimo confortevole della cassa? Per qualsiasi linea che possa essere gestita manualmente, un obiettivo di circa 10–15 kg per cassa tiene il carico in un range che la maggior parte degli operatori può sollevare; casse più pesanti vi spingono verso l’handling completamente robotizzato.
- Quale conteggio piastrella il pallet? L’ingombro della cassa e il conteggio sono scelti insieme così che il conteggio e la dimensione producano uno strato pulito senza un grande sbalzo.
- Quali multipli d’ordine usano i retailer? I clienti spesso ordinano in conteggi tondi di casse; un conteggio che corrisponde al multiplo d’ordine di un retailer riduce le casse frazionate.
- La casetta può gestirlo? La casetta ha una matrice di pick definita e un conteggio di casse; un conteggio alto può richiedere un secondo ciclo di pick per cassa, che cambia la produttività.
È comune standardizzare due conteggi — uno per il retail e uno per il club o il bulk — anziché una cassa che compromette entrambi. La casetta robotizzata memorizza entrambi come ricette e cambia tra essi in minuti, ma le due casse devono comunque essere progettate per piastrellare il pallet.
Passo 4: costruite lo schema del pallet e il Ti-Hi
Lo schema del pallet è la disposizione delle casse su ogni strato, e il Ti-Hi è semplicemente il numero di casse per strato (Tiers, nella abbreviazione tradizionale) moltiplicato per il numero di strati in alto (High). I due schemi fondamentali sono:
- Impilamento a colonna (allineato) posiziona ogni cassa direttamente sopra quella sottostante. Offre la più alta resistenza a compressione — il carico scende dritto lungo gli angoli delle casse — ed è la più forte per carichi leggeri, alti o schiacciabili.
- Impilamento a interblocco (a mattoni) ruota gli strati alternati, come un muro di mattoni, che blocca le casse insieme e resiste al movimento laterale. Sacrifica una porzione di resistenza di impilaggio ma migliora la stabilità.
Per la maggior parte dei beni di consumo avvolti in estensibile, un compromesso pratico è un impilamento a colonna con uno strato superiore interbloccato e qualche strato interbloccato in basso, combinato con una buona tensione di avvolgimento. Un pallettizzatore può memorizzare diversi schemi e le disposizioni degli strati, incluso l’orientamento di ogni cassa. Scegliere se usare un pallettizzatore convenzionale ad alta velocità o una cella robotizzata dipende dalla cadenza, il peso della cassa e il numero di SKU; un robot è particolarmente flessibile quando sono richiesti diversi schemi o pallet misti a SKU.
Sbalzo, sottosbalzo e altezza
Le casse non dovrebbero sporgere dal bordo del pallet — uno sbalzo anche di pochi centimetri trasferisce il carico dall’angolo della cassa al centro del pannello e può ridurre la resistenza di impilaggio di un ampio margine. Un piccolo sottosbalzo è preferibile. L’altezza totale del carico, incluso il pallet, è quindi impostata contro il soffitto del container o camion e contro gli scaffali del magazzino. Un tipico obiettivo per un container marittimo è un’altezza del carico intorno a 2.100–2.200 mm; pochi millimetri extra di altezza della cassa per strato faranno perdere un intero strato su un pallet alto, e quella è capacità che non potete recuperare.

Passo 5: contenete il carico con l’avvolgimento e la reggiatura giusti
Uno schema perfetto è sprecato se il carico si rompe durante l’handling. Il contenimento del carico è la forza che tiene il carico unito, e proviene dalla combinazione di film, schema di avvolgimento e rinforzo aggiuntivo.
Il film estensibile è specificato dal gauge (o spessore in micrometri), pre-stretch e forza applicata. Le moderne macchine a power pre-stretch allungano il film del 200–300% prima di applicarlo, il che sia aumenta la resa (meno chili di film per pallet) sia dà al film la memoria elastica che tira il carico insieme. La forza applicata al carico deve essere impostata abbastanza alta da stabilizzare ma non così alta da schiacciare gli angoli anteriori delle casse leggere. Le tre parti dello schema di avvolgimento sono:
- Avvolgimenti base — diversi giri sovrapposti in basso che bloccano il carico al pallet.
- Avvolgimenti corpo — i passaggi verso l’alto e verso il basso che creano il contenimento verticale.
- Avvolgimenti top — giri sovrapposti in alto che fermano il movimento degli strati superiori; si può aggiungere un foglio superiore per protezione dall’umidità.
Per carichi molto leggeri o instabili, o dove un carico rotante è un problema, una fasciatrice inline a braccio rotante ruota il braccio attorno a un pallet fermo anziché ruotare il carico. I carichi più pesanti, rigidi o di export spesso combinano l’avvolgimento con la reggiatura — bande PET o PP applicate attraverso l’occhio o sulla parte superiore — e le reggiatrici per pallet through-eye o orizzontali possono essere integrate inline prima della fasciatrice. I listelli angolari (protezioni di bordo) distribuiscono la pressione della banda e proteggono gli angoli delle casse sui carichi rigidi.

Logica pratica: come interagiscono i numeri
Considerate un pacco di export di beni di consumo. Supponiamo che l’unità retail sia un piccolo cartone, e i master case candidati siano da 12 o 24 pezzi. Il da 24 riduce il conteggio di casse e il lavoro per unità, ma la cassa è più pesante e alta; sul pallet può produrre uno strato che sbalza da un Euro pallet. Il da 12 piastrella i pallet Euro e GMA più pulitamente, mantiene il peso della cassa in un range gestibile a mano e offre un conteggio di strati stabile, al costo di più casse e più materiali di consumo per la sigillatura. Facendo girare entrambe le disposizioni contro le dimensioni del pallet, l’altezza del container e il range della formatrice si rivela spesso che la cassa più piccola produce un riempimento del pallet più alto e un costo di trasporto totale inferiore per unità, anche se il costo di imballaggio per cassa è più alto.
Questo è l’intuizione centrale: ottimizzate il costo consegnato per unità, non il costo per cassa. Il cartone ondulato, il nastro e il film sono economici rispetto allo spazio vuoto del container, ai pallet rifiutati e alla merce danneggiata.
Checklist prima di congelare il design di cassa e pallet
- Avete piastrellato l’ingombro della cassa su ogni standard di pallet su cui spedite, senza sbalzo.
- Avete confermato che l’altezza del carico si adatta al container e agli scaffali con uno strato di margine.
- Avete selezionato il grado di cartone e il flauto per il carico di impilaggio, incluso il margine di umidità.
- Avete mantenuto un gioco interno controllato e progettato divisori anziché vuoti.
- Avete impostato un peso della cassa che si adatta al metodo di handling (manuale o robotizzato).
- Avete scelto schemi a colonna o a interblocco per l’effettiva necessità di resistenza e stabilità.
- Avete specificato gauge del film, pre-stretch, forza sul carico e schema di avvolgimento — e testato un pallet facendolo passare attraverso l’handling reale.
- Avete verificato le dimensioni della cassa, il conteggio e il metodo di sigillatura contro i range della formatrice, della casetta e della sigillatrice.
Quando SunAura Packaging Machines fornisce una cella di fine linea — una formatrice, una formatrice di casse e sigillatrice sul fondo, una casetta, una sigillatrice, un pallettizzatore e una fasciatrice — il progetto gira più dolcemente quando i dati di cassa e pallet arrivano con la RFQ. Inviate le dimensioni della cassa, il grado di cartone, il conteggio, lo standard di pallet e la produttività obiettivo, e la linea può essere dimensionata e disposta correttamente la prima volta. Se il design della cassa è ancora aperto, gli ingegneri applicativi possono aiutarvi a ottimizzarlo prima che i blank di cartone ondulato siano ordinati, perché il posto più economico per sistemare un cattivo schema di pallet è prima che una singola cassa sia prodotta.

David leads our case sealing and cartoning engineering team. Over 14 years he has specified, installed and commissioned hundreds of random-size case sealers, top- and side-loading cartoners, and automatic case packers for food, household and industrial product lines. He writes buying guides and troubleshooting articles around seal quality, tape and hot-melt glue selection, and carton throughput limits.
Vedi biografia completa ›