

高速包装設備が、前触れなしに故障することはありません。故障に至るまでには、小さな手抜きが何か月も積み重なっています。給脂されないベアリング、張り直されないベルト、清掃されないセンサー、テフロンが割れたまま使い続けられるシールバー。 高速包装設備の予防保全スケジュール の役割は、こうした劣化を、高くつく計画外故障になるずっと前に、計画停止の枠で捉えることです。複数シフトのラインを回す工場エンジニアや保全管理者にとって、文書化され、実際に守られる保全ルーチンこそが稼働率を支える最も確かな手段です。
SunAura Packaging Machines は食品・化粧品・医薬品のお客様へ包装ラインを引き渡していますが、10 年にわたって効率を保つラインは、ほぼ例外なく保全がきちんと守られています。本稿では、間隔ごとに整理した実務的なスケジュールを、自社設備に合わせて応用できる形でご紹介します。
予防保全が費用に見合う理由
事後保全、つまり壊れてから直すやり方には、三つの面でコストがかかります。部品の緊急発送、時間外労働、そして予定していない時間帯の生産ロスです。金曜夜に止まったラインは、火曜朝に計画点検したラインよりはるかに高くつきます。予防保全は、小さく計画された作業時間と、大きく予定外の損失を交換する考え方です。高速ラインでは、計画外の 8 時間停止が 1 回あるだけで、年間分の計画保全費を上回ることもあります。比べるまでもありません。
予防保全は品質も守ります。摩耗して漏れ始めたシールバー、狂って誤検知し始めたセンサー、表面が硬化して滑り始めたベルトは、いずれも故障として現れる前に不良を出します。生産管理者には「問題なし」に見えても、不良率が静かに上がっているラインは珍しくありません。後述の巡回点検は、その狂いが顧客に届く前に捉えます。
安全が保全の第一原則
けがをしてまで行う保全作業はありません。目視の巡回以外の点検に着手する前に、ロックアウト・タグアウトを施し、電源が切れていることを確認してください。シールバーやシュリンクトンネルは電源を切っても長く熱を保ち、サーボ軸は負荷で動くことがあり、圧縮空気配管は勝手に作動します。手を入れる前に残留エネルギーがゼロだと確かめてください。2 分を惜しんで飛ばされないよう、ロックアウトは必ず書面のチェックリストに組み込みます。監査や保険会社もこの規律を求めるようになっていますし、毎日何時間も高速で回る機械に対する当然の扱いでもあります。
原則:点検・清掃・給脂・調整・交換を計画どおりに
保全作業はすべて、五つの動作のどれかに分類できます。点検は見て測ること、清掃はほこり・フィルム粉・製品残渣を取り除くこと、給脂は正しい箇所へ正しい間隔で適切なグリースや油を差すこと、調整は張り直し・位置合わせ・再校正、交換は摩耗部品を壊れる前に取り替えることです。良いスケジュールは、清掃と目視を毎日、給脂と調整を毎週、やや踏み込んだ点検を毎月、校正を四半期ごと、主要部品の見直しを毎年、というふうに各動作を適切な間隔に割り当てます。
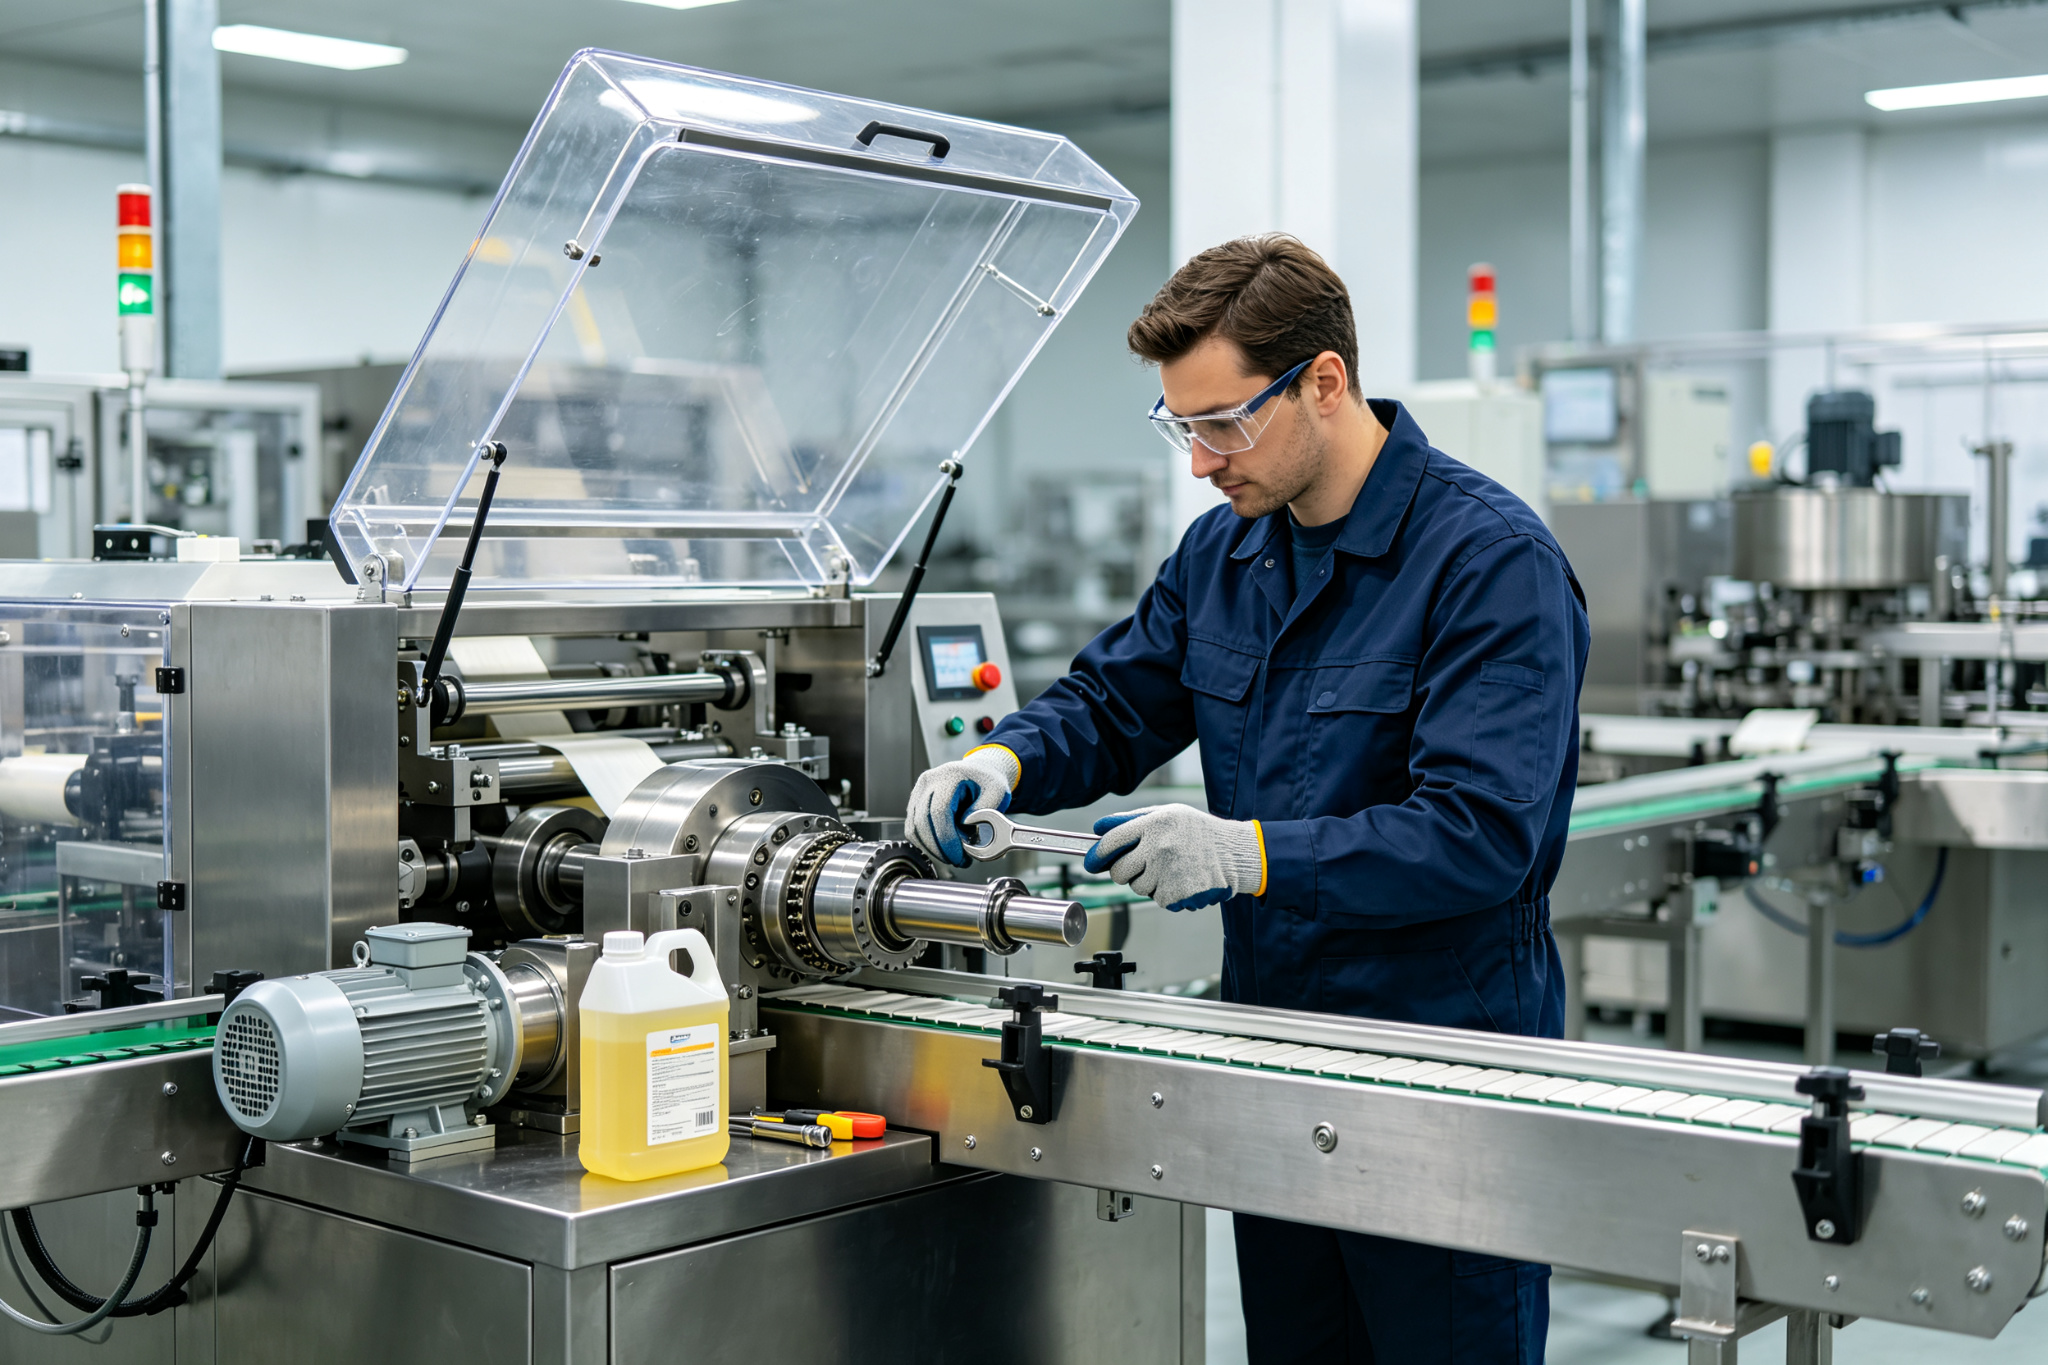
日常保全(各シフトの開始時・終了時)
日々の作業は短時間ですが、省けません。進行の遅い劣化を防ぎ、運転前に明らかな異常を見つけます。
- 目視巡回。 ガードの緩み、エア漏れ、油だれ、フィルム粉の堆積、製品詰まりの跡を確認します。起動時には異音にも耳を配ります。
- シール部・成形部の清掃。 フィルム粉、接着剤残渣、製品カスはすぐ溜まり、不良の原因になります。シールバー、フォーマー、折り込み部をブラシまたは掃除機で清掃します。
- 安全装置の確認。 非常停止とインターロック付きガードを試します。インターロックを無効にしたガードは、監査で指摘されるのを待つだけの安全不良です。
- 開始時カウンターと警報の記録。 シフト引き継ぎ時に HMI の故障コードを控え、繰り返す異常がシフト間で埋もれないようにします。
- エア圧の確認とフィルターのドレン抜き。 圧縮空気が低圧または湿っていると空圧機器の動作が乱れます。コンプレッサーフィルターのドレンを抜き、機械側のライン圧を確認します。
毎週の保全
毎週の作業は、数時間ではなく数日で変化する摩耗と調整を扱います。
- 給脂チャートに沿った給脂。 各機械には給脂箇所が表示されています。指定のグリースを使い、食品対応が求められる箇所に非対応品を代用してはいけません。給脂過多も不足と同じほど有害です。
- ベルト張力の点検・調整。 駆動ベルトは伸びて滑ります。規定張力で走行を確認し、表面が硬化・亀裂・ほつれたベルトは交換します。
- フィルム走行経路とダンサーの確認。 繰出しブレーキが滑らかで、ダンサーが自由に上下し、摩耗したローラーやベアリングがないことを確認します。
- シールジョーとテフロンの点検。 シール機では、テフロン布の傷や膨れを調べます。表面の損傷はシール不良やシールむらの原因です。不良が出てからではなく、損傷の初期兆候で交換します。
- センサーの清掃と動作確認。 ほこりをかぶった光電センサー・近接センサーは感度が落ちます。拭き取って正しく動作するか確認します。
毎月の保全
毎月の作業は機械を停止し、多くの場合ガードを外して行います。
- ベアリングとリニアガイドの点検。 がたつきを手で確かめ、負荷運転中の音を聞きます。リニアベアリングにガタがあると位置誤差が出ますが、これは清掃では直りません。
- 電気盤の状態確認。 ファンとフィルターの清潔、扉の密閉、過熱の有無を確認します。盤内が高温だと電子部品の劣化が早まります。
- チェーン・スプロケット・コンベアスラットの点検。 チェーンの伸びとスプロケットの摩耗を調べます。摩耗したチェーンは歯飛びを起こし、製品ピッチのずれにつながります。
- 製品搬送部品の確認。 プッシャー、フライト、吸盤、集合ガイドの摩耗を調べます。実際に製品へ触れる部品です。
- 警報ログの確認。 HMI の警報履歴を取り出して傾向を見ます。週 2 回出る異常は、保全の予定を入れるべきサインです。
四半期ごとの保全と校正
四半期の作業で、計測と校正が登場します。
- 温度センサーと温度調節計の校正。 シール機とシュリンクトンネルでは、熱電対の指示を基準プローブと照合します。高めに狂ったセンサーはフィルムを過熱させます。公差外のセンサーは再校正または交換します。
- 安全回路の検証。 すべての非常停止とガードインターロックが、設計どおりに確実に電源を遮断するか試します。規制下の工場では監査要件にもなっています。
- サーボとギアボックスの状態確認。 異音、油漏れ、運転中のモーター温度を確認します。サーボドライブが突然故障することはまれで、数か月前から兆しを出します。
- 締結部の増し締めとアース確認。 振動でボルトは数か月かけて緩みます。重要な取付部を四半期ごとにトルク確認すれば、位置ずれを防げます。
年次の大規模保全
年次作業は、計画された長期休止に合わせて行う踏み込んだ見直しです。
- 摩耗部品の予防交換。 ベルト、ホース、シール線は故障後ではなく推奨寿命で、ラインが既に止まっている期間に交換します。
- 制御盤内部の点検・清掃。 1 年でほこりやクーラントが盤内へ入り込みます。接点を清掃し、コネクタがすべて確実に嵌まっているか確認します。
- 予備部品在庫の見直し・更新。 昨年の実際の故障を在庫リストと突き合わせます。一度も要らなかった部品は減らせますし、緊急発注した部品は追加すべきです。
- ライン全体の再校正。 コンベアの位置を再調整し、製品ピッチを再確認し、1 年分の編集を経た段取りレシピが今も正しく読み込めるか確かめます。
- 契約に含まれる場合は、メーカーによる年次点検を受けます。 第三者の目は、現場が見慣れてしまった異常を見つけます。
よくある故障モードと、それを防ぐ保全作業
何を防いでいるのかを知っておくと役立ちます。シールの弱り・漏れは、テフロンの摩耗、ジョーの位置ずれ、シール温度の狂いにたどり着けます。いずれも毎週・四半期の点検で捉えられます。製品詰まり・斜行は、硬化したベルト、摩耗したフライト、汚れたセンサーが原因で、毎週の清掃で防げます。サーボの早期故障は、盤内の過熱、コネクタの緩み、見過ごされたベアリング抵抗に起因し、毎月の盤・ベアリング点検で分かります。フィルム・ウェブ不良は、摩耗したダンサー、へたったローラー、張力設定を誤った繰出しに起因し、毎週の走行経路点検で見つかります。どの場合も故障は緩やかな狂いとして予告されており、適切な間隔の点検が生産に影響する前に捉えます。
保全記録と並べて、簡単な故障記録も残してください。修理が起きたら、壊れた箇所、それまでの運転時間、最初に出た症状を記します。1 年たつと、どの摩耗部品の間隔を縮めるべきか、逆に過剰に整備しているかが見えてきます。保全スケジュールは、マニュアルの丸写しではなく、自社のデータで調整する生きた文書であるべきです。
実際に手を動かすチームを訓練する
書面上のスケジュールも、作業するオペレーターや技術者にやり方を教えていなければ意味がありません。新ラインの試運転時に短い実習を組み、給脂箇所を一つずつ示し、HMI の警報履歴の読み方を伝え、ロックアウト手順を一通り練習します。病欠や異動でスケジュールが途切れないよう、各機械で 2 名にクロストレーニングを施してください。保全を専門家の後回し仕事ではなく全員の責任として扱えばラインは健全に保たれます。一人の多忙な技術者に任せきりにすると、スケジュールはいつの間にか守られなくなります。
スケジュールの組み方:カレンダーだけでなく運転時間で
高速機の消耗は稼働率で大きく変わります。3 シフトのラインは 1 シフトよりはるかに早く摩耗します。HMI が運転時間を記録しているなら、暦の間隔ではなく実運転時間で組むのが得策です。X 時間で給脂、Y 時間で点検、という具合にすれば、機械が実際にどれだけ働いたかを反映できます。CMMS、あるいは運転時間と作業間隔を記録する簡単な表計算でも自動化できます。スケジュールはエンジニアの机の中ではなく、全オペレーターの目に触れる場所に掲示してください。
予備部品:保全を支える前提
予備部品のないスケジュールは、納品を待つ計画にすぎません。実際に壊れる消耗品、シール線、テフロンテープ、ベルト、吸盤、センサー、熱電対、ヒューズは棚に常備してください。適切な予備があれば、6 時間の緊急修理が 30 分の交換で済みます。保全プログラムがラインをどう守るかを具体的に示しているのが、 自動包装ラインの総所有コスト算出です。停止時間と部品費は、ライフサイクルで最も大きな費目の二つだからです。シュリンク工程については、当社の「 熱収縮包装機のトラブルシューティングガイド 」に、シール機とトンネルで注意すべき消耗部品をまとめています。
SunAura Packaging Machines の設備に当てはめると
SunAura Packaging Machines は各機械に、操作・保全マニュアル、給脂箇所を表示したチャート、推奨予備部品リストを添付してお届けします。上記のスケジュールは一般的な枠組みであり、正確な間隔と部品番号は機械付属のマニュアルが示します。たとえば サーボカートナーのようなサーボ機では、HMI が運転時間と警報履歴を出力できるため、実使用量に応じてスケジュールを組めます。ピロー包装機では 5 サーボピロー包装機が対象で、フィルム経路とシール組立が毎週の重点になります。後段のパレタイジングでは 協働パレタイジングロボットに重点が移り、ケーブル取り回し、治具、安全スキャナが対象になります。機械がラインのどこにあっても原則は同じです。点検・清掃・給脂・調整・交換を、文書化したスケジュールに沿って行うことです。
ラインを増設・改造するときは、新しい設備を初日から保全プログラムに組み込んでください。ガイド「 既存生産ラインへの新規包装機の組み込み 」は、この引き継ぎがなぜ重要かを説いています。新機を仕様化する際も、保全の負担は後付けではなく購入判断の項目です。「 医薬品・化粧品メーカー向けカートニングマシン購入ガイド 」では、保守アクセスと予備部品支援を明確に取り上げています。
今日から使える 1 枚の保全カレンダー
- 毎日: 巡回、シール部の清掃、非常停止の確認、エアフィルターのドレン抜き、警報の記録。
- 毎週: 給脂、ベルト点検、テフロンとセンサーの確認、ダンサーの確認。
- 毎月: ベアリング・ガイドの点検、盤ファンの清掃、警報ログの確認。
- 四半期ごと: 熱電対の校正、安全回路の試験、サーボの状態確認。
- 毎年: 摩耗部品の交換、盤内の徹底清掃、予備部品の更新、ラインの再位置合わせ。
予防保全は、包装ラインを「驚きの種」から「見通せる資産」に変えます。派手な仕事ではありませんが、高速ラインでは出荷計画を守れるか、欠品の言い訳をするかの分かれ目になります。SunAura Packaging Machines はマニュアル、予備部品、そして アフターサービスでお客様を支えています。貴社の機械向け推奨スケジュールの写しや保守契約のご相談は、 お問い合わせページから当社チームまでご連絡ください。.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
プロフィールを見る ›