

Quand une formeuse de caisses automatique s’arrête de façon répétée, ou qu’une fermeuse se met à produire des « angles ouverts » au milieu d’un poste, c’est généralement la machine qui est mise en cause. D’après notre expérience de mise en service d’équipements de fin de ligne chez SunAura Packaging Machines, environ la moitié de ces arrêts ne sont pas des pannes machine. Ce sont des problèmes de caisse en carton ondulé — un carton trop faible pour tenir sa rainure, des boîtes hors tolérance, ou un style de caisse que la fermeuse n’a jamais été conçue pour fermer. La caisse est la variable la plus instable de la ligne, et c’est aussi l’élément que la plupart des acheteurs spécifient en dernier.
Ce guide explique comment spécifier des caisses en carton ondulé pour qu’elles passent proprement dans une formeuse de caisses automatique et une fermeuse de cartons automatique : quelle qualité de carton choisir, quels sont les styles de boîtes courants, à quel point les tolérances dimensionnelles doivent être serrées, et comment le ruban et la colle hot-melt modifient ces exigences. Nous l’avons voulu pratique — les chiffres cités sont ceux que nos ingénieurs de mise en service utilisent sur le terrain, à l’usine de Qingdao.
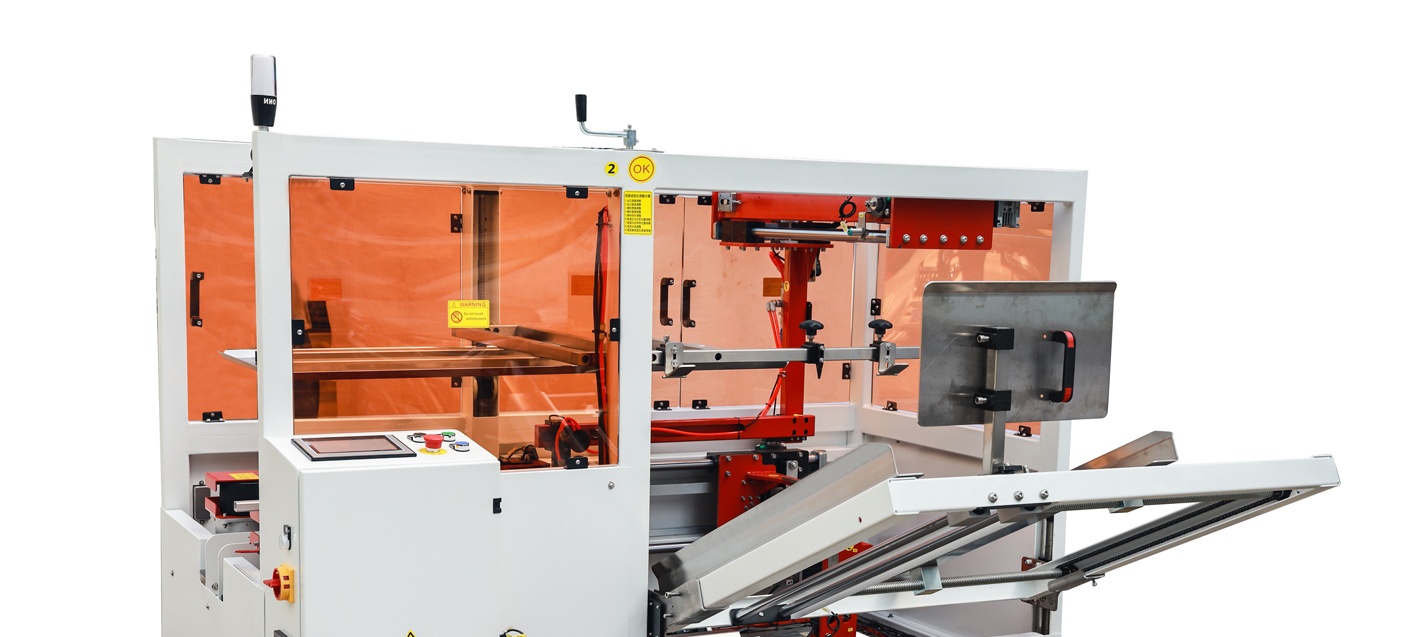
Pourquoi la caisse conditionne la performance de la machine
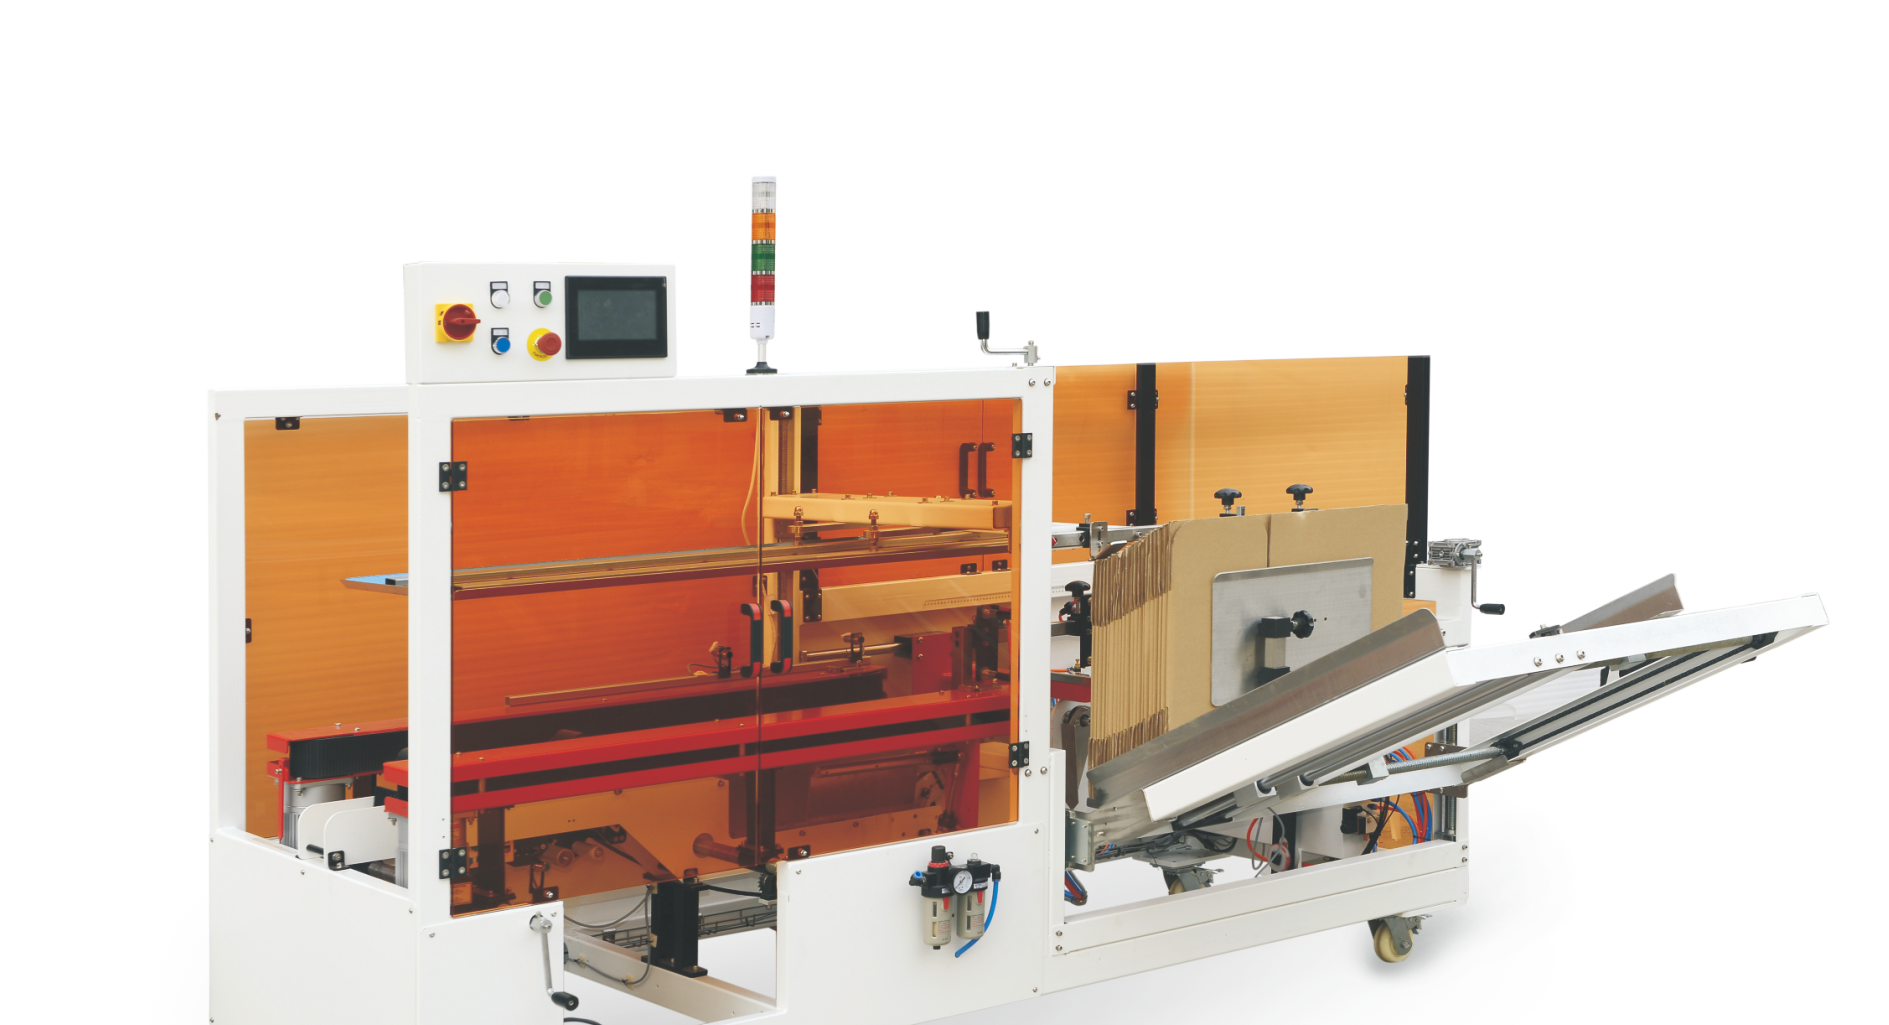
Une formeuse de caisses fait trois choses : elle extrait une caisse à plat du magasin, l’ouvre en rectangle, puis plie et ferme les rabats inférieurs. Une fermeuse plie ensuite les rabats supérieurs et applique ruban ou colle. Chacune de ces actions suppose que la caisse se comporte de façon prévisible. Le carton doit avoir assez de rigidité pour être prélevé par ventouses, les rainures (les lignes de pliage) doivent se plier exactement au bon endroit, et les rabats doivent se rejoindre sans forcer.
Le carton ondulé est un matériau vivant. Il absorbe et perd de l’humidité, s’écrase sous la pression de serrage et garde la mémoire de son stockage. Deux caisses issues de la même découpe peuvent se comporter différemment si l’une a passé une semaine sur un quai humide. La machine ne peut pas compenser tout cela. Spécifier correctement la caisse, et maîtriser son stockage, élimine l’essentiel de cette variabilité avant qu’elle n’atteigne la ligne.
Les styles de caisses courants, et ceux qui s’automatisent bien
Le style de la boîte — la façon dont les rabats sont découpés et agencés — compte plus que ne le pensent les acheteurs. Quelques styles dominent les lignes automatisées.
- Caisse à rabats droits (RSC, FEFCO 0201). Tous les rabats ont la même longueur ; les deux rabats extérieurs se rejoignent au centre à la fermeture. C’est la référence de l’emballage automatisé de fin de ligne et le style autour duquel toute formeuse et toute fermeuse sont construites. Si vous automatisez pour la première fois, standardisez autant que possible en RSC.
- Caisse à rabats pleinement recouvrants (HSC/FO, FEFCO 0203). Les rabats extérieurs se recouvrent entièrement, ce qui augmente la résistance à l’empilement pour les produits lourds ou en vrac. Elle se ferme bien, mais exige une machine dimensionnée pour une course de rabat plus large, et le recouvrement doit être régulier.
- Caisse à demi-rabats (HSC, FEFCO 0202). Une RSC sans un jeu de rabats, souvent utilisée en couple couvercle et fond. Courante pour les produits chargés par le haut puis coiffés.
- Barquettes découpées et styles spéciaux (FEFCO 03xx, 04xx). Barquettes, boîtes télescopiques et fonds à verrouillage automatique peuvent être automatisés, mais nécessitent un outillage dédié et une machine configurée pour ce flanc précis. Ils ne sont pas interchangeables avec une formeuse RSC standard.
La règle pratique est simple : plus vous utilisez de styles de caisses, plus vous multipliez les changements de format et les risques. Beaucoup de nos clients regroupent des dizaines de références sur une petite famille de caisses RSC, précisément pour qu’une seule formeuse et une seule fermeuse couvrent toute la gamme.
Choisir la bonne qualité de carton
Le carton ondulé se décrit par son profil de cannelure et par le grammage cumulé des couvertures. La cannelure est la couche ondulée : la cannelure B est plus fine et offre une surface d’impression plane ; la cannelure C est plus épaisse, avec un meilleur amortissement et une meilleure résistance à l’empilement ; la double cannelure BC combine les deux pour les charges les plus lourdes. La qualité s’exprime ensuite en valeur ECT (Edge Crush Test) ou en grammage cumulé (par exemple, un carton 125/112/125 indique les grammages de la couverture intérieure, de la cannelure et de la couverture extérieure en grammes par mètre carré).
Pour l’automatisation, la qualité du carton influe directement sur deux choses : la résistance à l’empilement et le comportement dans le magasin. Un carton trop léger se plie et s’écrase dans la formeuse ; un carton beaucoup trop lourd est rigide, résiste aux rainures et peut refuser de s’ouvrir d’équerre. Un point de départ pratique pour des cartons export ordinaires de 10 à 25 kg est une simple cannelure C autour de ECT 32 (soit à peu près un carton 140/110/140). Les produits plus lourds ou les piles de palettes hautes passent en double cannelure BC autour de ECT 48. Ce sont des points de départ, pas un substitut à un calcul d’empilement sur votre propre produit.
| Poids de caisse chargée | Carton type | ECT typique | Notes |
|---|---|---|---|
| Jusqu’à ~10 kg | Simple cannelure B ou C | ECT 24–28 | Produits légers ; surveiller l’écrasement dans le magasin |
| 10–25 kg | Simple cannelure C | ECT 32 | La plage courante du carton export |
| 25–40 kg | Double cannelure BC | ECT 44–48 | Nécessite une formeuse et une fermeuse renforcées |
| Plus de 40 kg | Double cannelure BC/AC | ECT 56 et plus | Confirmer le châssis et la force de pliage avec le fournisseur |
Ne choisissez pas uniquement au prix de la caisse. Un carton plus léger qui économise quelques centimes par boîte peut coûter bien plus en temps de ligne perdu et en palettes rejetées. Nous traitons le coût global dans notre analyse du coût total de possession.
Tolérances dimensionnelles : jusqu’où faut-il serrer ?
C’est ici que commencent la plupart des arrêts liés à la caisse. Les machines automatiques travaillent dans une fenêtre étroite, et des caisses décalées de quelques millimètres s’accumulent en défauts d’alimentation, angles ouverts et rabats coincés. À la commande, donnez à votre fournisseur de caisses les dimensions intérieures dans l’ordre standard — longueur, largeur, profondeur — et tenez-le aux tolérances pratiques suivantes.
- Dimensions de découpe et de rainage : environ ±2 mm en simple cannelure et ±3 mm en double cannelure pour les tailles de caisses courantes. La régularité des rainures compte plus que la valeur absolue.
- Squareness: Équerrage : les mesures de diagonale d’une caisse ouverte doivent concorder à environ 3 à 5 mm près. Une caisse en parallélogramme ne se fermera jamais d’équerre.
- Alignement des rainures : la rainure doit être sur la même ligne d’un rabat à l’autre. Les rainures décalées sont la première cause d’angles pliés et de coins cornés.
- Longueur des rabats : sur une RSC, les rabats extérieurs doivent se rejoindre proprement, sans jeu visible ni recouvrement forcé. Un jeu laisse le produit exposé ; des rabats trop longs se déforment au pliage.
Certains acheteurs desserrent les tolérances pour obtenir une boîte moins chère, puis demandent pourquoi la formeuse rate ses alimentations. Cela vaut la peine de payer la précision de découpe si vous tournez à grande cadence. Lorsque vous changez de fournisseur de caisses, faites passer un lot d’essai sur la machine avant de vous engager sur une commande complète — les différences de carton et de découpe entre fournisseurs sont fréquentes même lorsque les dimensions imprimées sont identiques.
Fermeture au ruban ou à la colle hot-melt
La fermeture du fond et du dessus se fait soit au ruban adhésif, soit à la colle hot-melt, et ce choix modifie la façon dont vous spécifiez la machine comme la caisse.
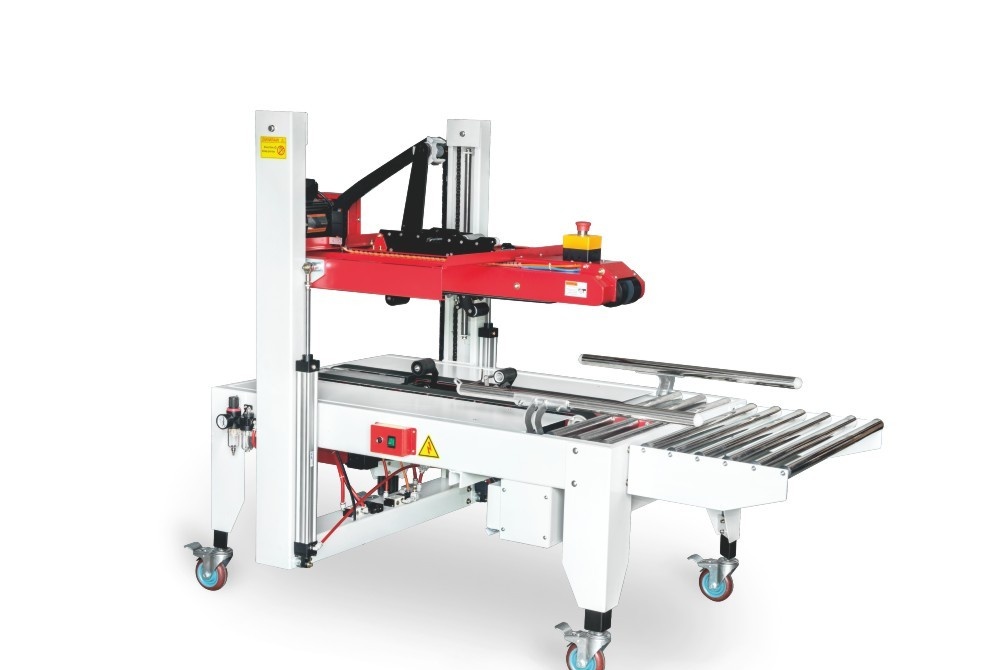
Tape Le ruban est la solution par défaut, parce qu’il pardonne, se change facilement et fonctionne sur une large plage d’humidité. Il demande une surface de carton propre et sèche pour adhérer ; les couvertures poussiéreuses ou fortement recyclées réduisent l’adhérence. La largeur de ruban est typiquement de 48 mm pour les caisses standard et de 72 mm pour les charges lourdes. Une fermeuse de cartons semi-automatique est un moyen peu coûteux de démarrer au ruban avant de passer à une ligne entièrement automatique.
La colle hot-melt applique des cordons d’adhésif fondu sur les rabats et va plus vite sur les lignes à grande cadence, sans languette de ruban à ouvrir. Elle exige davantage : la surface du carton doit être régulière, le positionnement des cordons et la température doivent être maîtrisés, et la caisse doit tenir pendant le refroidissement de la colle. Si vous choisissez le hot-melt, le fabricant de caisses doit le savoir — les traitements de surface et le taux de recyclé modifient le mouillage de la colle. Notre formeuse de caisses hot-melt est conçue autour de ces exigences. Nous comparons les deux méthodes plus en détail dans notre article sur les défauts de fermeture de cartons.
Humidité, stockage et conditions que personne ne maîtrise
Le carton ondulé est à son meilleur autour de 6 à 8 % d’humidité. Dans un entrepôt humide ou un conteneur maritime, il absorbe l’eau, perd de la rigidité et peut se voiler ; dans un environnement trop sec, il devient cassant. Résultat : des caisses qui tournaient parfaitement en automne se mettent à rater l’alimentation à la saison humide. Vous ne changez pas la météo, mais vous maîtrisez l’exposition : gardez les caisses emballées et hors du sol, utilisez-les dans l’ordre de livraison et n’ouvrez les paquets qu’au besoin. Pour des marchandises export qui voyagent elles-mêmes par mer, rappelez-vous que la caisse doit survivre au même trajet humide que votre produit.
Contrôler les livraisons de caisses
Un contrôle de deux minutes à l’arrivée de chaque palette de caisses évite des heures d’arrêt. Pas besoin de laboratoire : un mètre ruban, une équerre et un passage visuel rapide suffisent à détecter les défauts qui arrêtent réellement les machines. Le tableau ci-dessous liste les défauts que nos ingénieurs rencontrent le plus souvent, comment les repérer et ce qu’ils font à la ligne.
| Defect | Comment vérifier | Effet sur la formeuse et la fermeuse |
|---|---|---|
| Flancs voilés ou en « banane » | Visez le long d’une pile de caisses à plat | Les ventouses ratent ; doubles prélèvements dans le magasin |
| Cannelures écrasées sur les bords | Cherchez des bords aplatis et mous | Ouverture médiocre ; angles mous qui ne se ferment pas |
| Rainures décalées ou peu marquées | Pliez un échantillon ; examinez la ligne de rainure | Angles pliés, coins cornés, rabats qui se plient de travers |
| Longueur de rabats inégale | Mesurez les rabats sur plusieurs échantillons | Jeux ou recouvrements forcés et gondolés à la fermeuse |
| Couvertures poussiéreuses ou pulvérulentes | Passez un doigt sur la surface | Le ruban et la colle hot-melt n’adhèrent pas |
| Cartons mélangés dans un même lot | Comparez rigidité et impression sur toute la palette | Défauts intermittents difficiles à diagnostiquer |
Prélevez plus que les quelques boîtes du dessus : sortez aussi des caisses au milieu et au bas de la palette. Tenez un court relevé de ce que vous trouvez ; si un fournisseur dérive avec le temps, ce relevé sera bien plus utile qu’une réclamation isolée. Quand un lot est non conforme, mettez-le en quarantaine avant qu’il n’atteigne la ligne — une mauvaise caisse glissée dans le magasin peut provoquer un bourrage plus long à dégager que le contrôle n’en aurait demandé.
Une liste de spécification pratique
Avant de valider une caisse pour une ligne automatisée, confirmez les points suivants avec votre fournisseur de caisses et votre constructeur de machine :
- Style de caisse fixé (de préférence RSC/0201) et gamme complète de tailles listée.
- Dimensions intérieures en longueur × largeur × profondeur, avec des tolérances de ±2 mm (simple cannelure).
- Cannelure et qualité de carton indiquées, en adéquation avec le poids chargé et la hauteur de pile sur palette.
- Rainures alignées, rabats se rejoignant d’équerre, diagonales concordantes à 3 à 5 mm près.
- Méthode de fermeture choisie — largeur de ruban ou motif de cordons de colle — et compatibilité de la surface du carton confirmée.
- Conditions d’humidité et de stockage convenues, avec un lot d’essai passé sur la machine réelle.
L’étape la plus précieuse est la dernière : faites passer de vraies caisses dans la vraie machine, à la vraie cadence. Chez SunAura Packaging Machines, nous testons chaque ligne avec les caisses du client avant expédition chaque fois que possible, parce que cela détecte les problèmes de spécification dans notre atelier plutôt que sur votre sol.
Quand impliquer le constructeur de la machine
Si vous concevez une nouvelle gamme de caisses en même temps qu’une nouvelle ligne, faites intervenir le constructeur tôt — idéalement avant que les caisses ne soient figées, pas après. Une petite modification de caisse est presque gratuite au stade de la conception et coûteuse une fois des milliers d’unités imprimées. Nos ingénieurs peuvent confirmer la fenêtre de tailles acceptée par la formeuse et la fermeuse choisies, vous conseiller sur le ruban ou la colle, et dimensionner la ligne pour la qualité de carton exigée par votre produit. Vous pouvez parcourir la gamme d’équipements sur la page Produits, ou lire notre guide de choix d’une monteuse-fermeuse de caisses avant de spécifier quoi que ce soit.
Spécifier ses caisses en carton ondulé n’a rien de glamour, mais c’est l’un des choix au meilleur rendement pour la fiabilité de votre fin de ligne. Si le style, la qualité et les tolérances sont justes, la formeuse et la fermeuse font exactement ce pour quoi elles ont été construites — tourner, poste après poste, sans personne debout à côté.

Sarah evaluates packaging consumables against machine capability: film gauge and prestretch, PP versus PET and steel strapping, core width, tension settings and corner board use. Her articles connect film and band choice to machine settings, freight damage rates and total cost per pallet, rather than recommending the cheapest consumable on paper.
Voir la biographie complète ›