

حين تتعطّل ماكينة تشكيل الكراتين الأوتوماتيكية مراراً، أو تبدأ ماكينة لصق الكراتين بإنتاج «زوايا مفتوحة» في منتصف الوردية، يُلام الجهاز عادةً. غير أن خبرتنا في تشغيل معدات التغليف النهائي لدى SunAura Packaging Machines تقول إن نصف هذه التوقّفات تقريباً ليست أعطال ماكينات على الإطلاق، بل مشكلات في الكراتين المضلّعة: ورق مقوّى أضعف من أن يحفظ خطّ الثني، أو صناديق تصل خارج التفاوت المسموح، أو طراز كرتون لم تُصمَّم ماكينة اللصق أصلاً لإغلاقه. فالكرتون هو أكثر مدخلات الخط تغيّراً، وهو في الوقت ذاته آخر ما يحدّد مواصفاته معظم المشترين.
يشرح هذا الدليل كيف تُحدَّد مواصفات الكراتين المضلّعة لتعمل بسلاسة عبر ماكينة تشكيل الكراتين الأوتوماتيكية و ماكينة لصق الكراتين الأوتوماتيكية : أي درجة ورق مقوّى تُختار، وما أشكال الصناديق الشائعة، ومدى ضيق التفاوتات البعدية المطلوب فعلاً، وكيف يغيّر اللصق بالشريط أو بالغراء الساخن هذه المتطلّبات. وقد حرصنا على الطابع العملي؛ فالأرقام هنا هي نفسها التي يستخدمها مهندسو التشغيل التجريبي لدينا على أرضية المصنع في تشينغداو.
لماذا يتحكّم الكرتون في أداء الماكينة
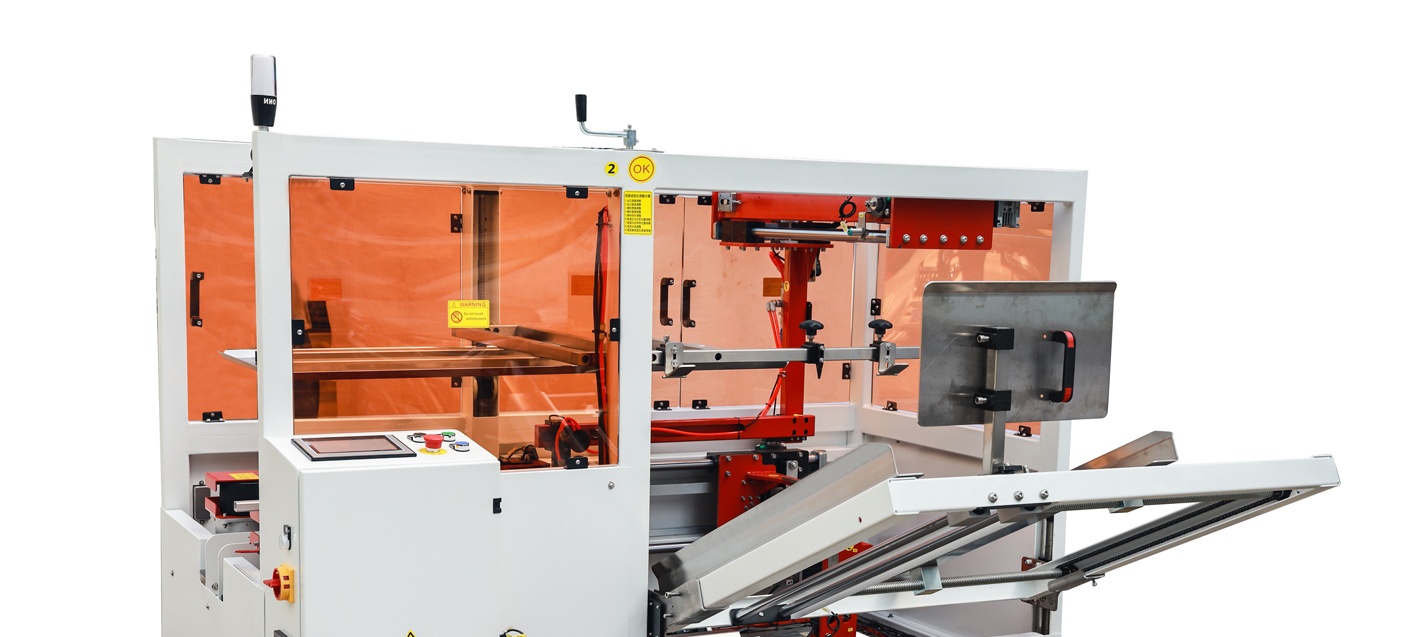
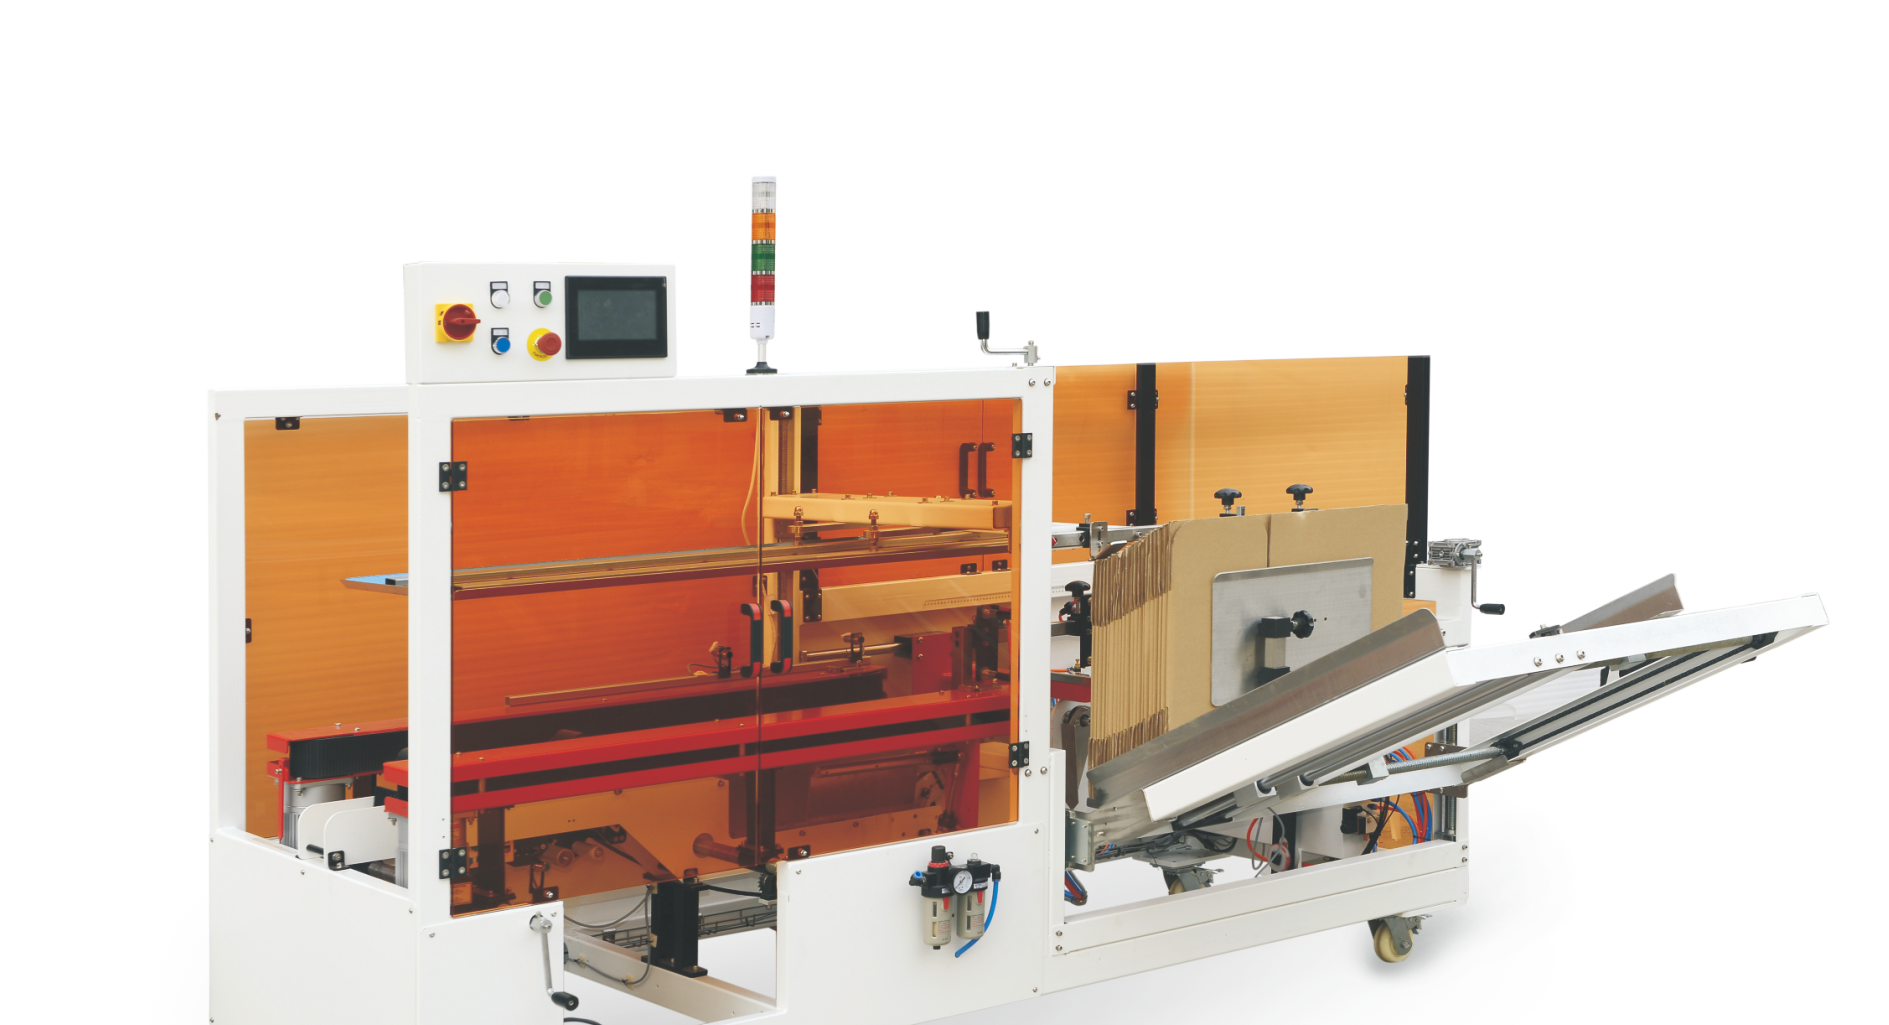
تقوم ماكينة تشكيل الكراتين بثلاثة أعمال: تسحب كرتوناً مسطّحاً مطوياً من المخزن، وتفتحه على شكل مستطيل، ثم تطوي الألسنة السفلية وتلصقها. ثم تطوي ماكينة اللصق الألسنة العلوية وتضع الشريط أو الغراء. وكل واحدة من هذه الحركات تفترض أن يتصرّف الكرتون على نحو يمكن التنبؤ به: فلا بد أن يكون الورق المقوّى صلباً بما يكفي لتلتقطه أكواب الشفط، وأن تنثني خطوط الثني في الموضع الصحيح تماماً، وأن تلتقي الألسنة دون إجبار.
الورق المقوّى المضلّع مادة حيّة: يمتصّ الرطوبة ويفقدها، وينسحق تحت ضغط التثبيت، و«يتذكّر» كيف خُزِّن. فكرتونان طُبعا بالقالب نفسه قد يتصرّفان بشكل مختلف إن بقي أحدهما أسبوعاً على رصيف رطب. ولا تستطيع الماكينة تعويض ذلك كله؛ أمّا تحديد مواصفات الكرتون بشكل صحيح وضبط طريقة تخزينه فيُزيلان معظم هذا التغيّر قبل وصوله إلى الخط.
أشكال الكراتين الشائعة وأيّها يُؤتمت بنجاح
طراز الصندوق — كيف تُقصّ الألسنة وتُرتَّب — أهمّ مما يُدرك المشترون، وتسيطر أشكال قليلة على الخطوط المؤتمتة.
- الصندوق ذو الشقوق القياسية (RSC، FEFCO 0201). كل الألسنة بالطول نفسه، واللسنان الخارجيان يلتقيان في المنتصف عند الإغلاق. هذا هو الحصان الرابح في التغليف النهائي المؤتمت، وعليه تُبنى كل ماكينات التشكيل واللصق. فإن كنت تؤتمت للمرة الأولى فوحّد على RSC قدر الإمكان.
- صندوق التداخل الكامل (HSC/FO، FEFCO 0203). تتداخل الألسنة الخارجية بالكامل فتزيد قوة التكديس للمنتجات الثقيلة أو السائبة. يُغلق جيداً لكنه يحتاج ماكينة مضبوطة على مسار أوسع للألسنة، ولا بد أن يكون التداخل منتظماً.
- الصندوق نصف المشقوق (HSC، FEFCO 0202). كرتون RSC بغير مجموعة ألسنة، وكثيراً ما يُستخدم كزوج غطاء وقاعدة، ويشيع للمنتجات التي تُحمَّل من الأعلى ثم تُغطّى.
- الصواني المقطوعة بالقالب والأشكال الخاصة (FEFCO 03xx، 04xx). يمكن أتمتة الصواني والصناديق التلسكوبية والقواعد ذات القفل السريع، لكنها تتطلّب تجهيزاً مخصّصاً وماكينة مهيّأة لذلك الفراغ بعينه، ولا تتوافق مباشرة مع ماكينة تشكيل RSC قياسية.
القاعدة العملية بسيطة: كلما زادت أشكال الكراتين زاد تبديل المقاس وزاد الخطر؛ ولهذا يوحّد كثير من عملائنا عشرات الأصناف على عائلة صغيرة من كراتين RSC، تحديداً كي تتولّى ماكينة تشكيل واحدة وماكينة لصق واحدة المجموعة كلها.
اختيار درجة الورق المقوّى المناسبة
يوصف الورق المقوّى المضلّع بشكل الطبقة المموّجة ووزن طبقات الورق مجتمعةً؛ فالتمويج B أرق ويوفّر سطح طباعة مستوياً، والتمويج C أسمك وأفضل توسيداً وقوة تكديس، والتمويج المزدوج BC يجمع بينهما لأثقل الأحمال. ثم تُذكر الدرجة إمّا بقيمة اختبار سحق الحافة (ECT) أو بوزن اللوح الإجمالي (فمثلاً لوح 125/112/125 يذكر أوزان الطبقة الداخلية والتمويج والطبقة الخارجية بالغرامات لكل متر مربع).
وفي الأتمتة تؤثّر درجة الورق مباشرة في أمرين: قوة التكديس وسلوكه في مخزن الفراغات؛ فالورق الأخفّ من اللازم ينثني وينسحق داخل ماكينة التشكيل، والورق الأثقل كثيراً يكون صلباً يقاوم خطوط الثني وقد لا يُفتح بمربع. ونقطة بداية عملية لكراتين التصدير العادية في نطاق 10–25 كجم هي تمويج C أحادي الجدار حول ECT 32 (نحو لوح 140/110/140). أمّا المنتجات الأثقل أو أكوام الباليتات الطويلة فتنتقل إلى التمويج المزدوج BC حول ECT 48. وهذه نقاط بداية لا تغني عن حساب التكديس على منتجك أنت.
| وزن الكرتون المحمَّل | الورق المقوّى النموذجي | ECT النموذجي | ملاحظات |
|---|---|---|---|
| حتى نحو 10 كجم | تمويج B أو C أحادي الجدار | ECT 24–28 | منتجات خفيفة؛ احذر الانسحاق في المخزن |
| 10–25 kg | تمويج C أحادي الجدار | ECT 32 | النطاق الشائع لكراتين التصدير |
| 25–40 kg | تمويج BC مزدوج الجدار | ECT 44–48 | يحتاج ماكينة تشكيل ولصق للخدمة الشاقة |
| أكثر من 40 كجم | تمويج BC/AC مزدوج الجدار | ECT 56+ | تأكّد من هيكل الماكينة وقوة الألسنة مع المورّد |
لا تختر على أساس سعر الكرتون وحده؛ فورق أخفّ يوفّر سنتات قليلة في الصندوق قد يكلّف أضعافها في زمن انحشار الخط ورفض الباليتات. ونستعرض صورة التكلفة الأوسع في تحليل التكلفة الإجمالية للملكية.
التفاوتات البعدية: ما مقدار الضيق الكافي؟
من هنا يبدأ معظم التوقّف المرتبط بالكراتين؛ فالماكينات الأوتوماتيكية تعمل في نافذة ضيّقة، والكراتين التي تحيد بضعة مليمترات تتراكم فتسبّب تغذيةً خاطئة وزوايا مفتوحة وألسنةً محشورة. وحين تطلب الكراتين، أعطِ مورّد الصناديق الأبعاد الداخلية بالترتيب المتعارف عليه — الطول ثم العرض ثم العمق — وألزمه بالتفاوتات العملية التالية.
- أبعاد القصّ والثني: في حدود ±2 مم تقريباً للجدار الأحادي و±3 مم للجدار المزدوج للمقاسات العادية، وانتظام خطوط الثني أهم من الرقم المطلق.
- الاستواء المربّع: يجب أن يتطابق قياسا قُطرَي الكرتون المفتوح في حدود 3–5 مم تقريباً؛ فالكرتون المائل كمتوازي الأضلاع لن يُغلق بمربع أبداً.
- محاذاة خط الثني: يجب أن يقع خط الثني على الاستقامة نفسها عبر اللسان؛ فخطوط الثني المزاحة هي السبب الرئيس للزوايا الملتوية والمطويّة.
- طول اللسان: في كرتون RSC يجب أن يلتقي اللسانان الخارجيان بنظافة دون فرج مرئي أو تداخل مُجبر؛ فالفُرج تعرّي المنتج، والألسنة الطويلة تنبعج عند الطيّ.
يُخفّف بعض المشترين التفاوتات بحثاً عن صندوق أرخص ثم يتساءلون لماذا تُخطئ ماكينة التشكيل في التغذية؛ وإن كنت تشغّل بسرعات عالية فالدفع مقابل دقّة القصّ بالقالب يستحقّ. وعند تغيير مورّد الصناديق، شغّل دفعة تجريبية على الماكينة قبل الالتزام بطلبية كاملة، فاختلاف الورق والقالب بين المورّدين شائع حتى حين تتطابق الأبعاد المطبوعة.
اللصق بالشريط مقابل اللصق بالغراء الساخن
يستخدم لصق القاعدة والقمة إمّا شريطاً حسّاساً للضغط أو لاصقاً ساخناً، وهذا الخيار يغيّر طريقة تحديد مواصفات الماكينة والكرتون معاً.
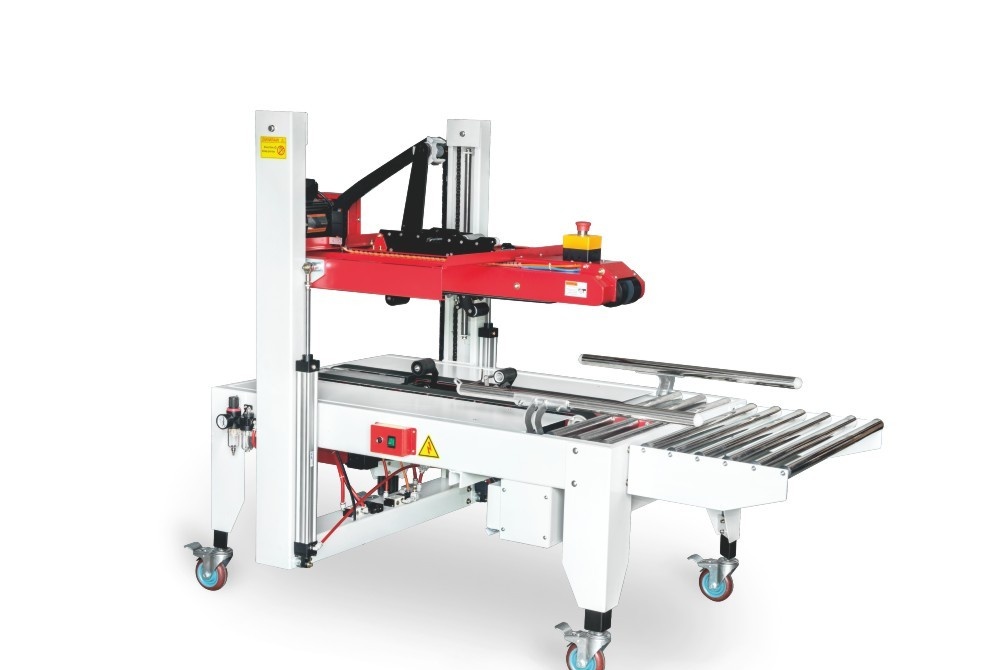
الشريط اللاصق هو الخيار الافتراضي لأنه متسامح وسهل التبديل ويعمل عبر نطاق واسع من الرطوبة، لكنه يحتاج سطح ورق نظيفاً وجافاً ليتماسك، فالطبقات المغبرّة أو كثيرة المحتوى المعاد تدويره تضعف الالتصاق. وعرض الشريط عادةً 48 مم للكراتين القياسية و72 مم للأحمال الثقيلة. وتُعدّ ماكينة لصق الكراتين نصف الأوتوماتيكية وسيلة منخفضة التكلفة للبدء بالشريط قبل الانتقال إلى خط أوتوماتيكي بالكامل.
الغراء الساخن يضع حبيبات من لاصق منصهر على الألسنة، وهو أسرع على الخطوط عالية السرعة ولا يترك طرف شريط يُفتح؛ لكنه يتطلّب أكثر: انتظام سطح الورق، وضبط موضع الحبيبات ودرجة الحرارة، وثبات الكرتون ريثما يبرد الغراء. فإن اخترت الغراء الساخن فأبلغ مُحوِّل الكراتين، فالمعالجات السطحية ونسبة المحتوى المعاد تدويره تغيّران طريقة انتشار اللاصق. وماكينة تشكيل الكراتين بالغراء الساخن لدينا مبنيّة حول هذه المتطلّبات. ونقارن الطريقتين بتوسّع أكبر في مقالنا عن عيوب لصق الكراتين.
الرطوبة والتخزين والظروف التي لا يضبطها أحد
يكون الورق المقوّى المضلّع في أفضل حالاته عند رطوبة 6–8%؛ ففي مستودع رطب أو حاوية بحرية يمتصّ الماء ويفقد صلابته وقد يتقوّس، وفي بيئة مفرطة الجفاف يصبح هشّاً. والنتيجة كراتين كانت تعمل بكفاءة في الخريف تبدأ بإخطاء التغذية في موسم الأمطار. لا تستطيع تغيير الطقس، لكنك تستطيع ضبط التعرّض له: أبقِ الكراتين مغلّفة وبعيدة عن الأرض، واستخدمها بترتيب التسليم، ولا تفتح الحزم إلا عند الحاجة. وبالنسبة لسلع التصدير التي تسافر بحراً هي الأخرى، تذكّر أن الكرتون عليه أن يصمد للرحلة الرطبة نفسها التي يصمد لها منتجك.
فحص شحنات الكراتين الواردة
فحصٌ من دقيقتين عند وصول كل باليت من الكراتين يمنع ساعات من توقّف الخط؛ ولا تحتاج مختبراً، فشريط قياس ومثلّث زوايا ونظرة سريعة تكشف العيوب التي توقف الماكينات فعلاً. ويسرد الجدول أدناه العيوب التي يراها مهندسونا أكثر من غيرها، وكيف تكتشفها، وأثرها في الخط.
| العيب | كيف تتحقّق منه | الأثر في ماكينة التشكيل/اللصق |
|---|---|---|
| فراغات مقوّسة أو «موزيّة» الشكل | انظر بمحاذاة رزمة من الكراتين المسطّحة | أكواب الشفط تُخطئ الالتقاط، والتقاط فراغين معاً من المخزن |
| تمويجات منسحقة على الحواف | ابحث عن حواف مسطّحة أو لينة | ضعف في الفتح وزوايا لينة لا تُغلق |
| خطوط ثني مزاحة أو ضحلة | اطوِ عيّنة وتفحّص خط الثني | زوايا ملتوية وأطراف مطويّة وألسنة تنثني خارج موضعها |
| تفاوت طول الألسنة | قِس الألسنة في عدّة عيّنات | فُرج أو تداخلات مُجبرة منبعجة في ماكينة اللصق |
| طبقات ورق مغبرّة أو بودرية | امرر إصبعاً على السطح | الشريط والغراء الساخن لا يلتصقان |
| خلط أوراق مقوّاة مختلفة في الدفعة الواحدة | قارن الصلابة والطباعة عبر الباليت | أعطال متقطّعة يصعب تشخيصها |
خذ عيّنات من أكثر من الصناديق القليلة العلوية: اسحب كراتين من وسط الباليت وقاعه أيضاً، ودوّن ملاحظة قصيرة بما تجده؛ فإذا انحرف مورّد بمرور الوقت كان هذا السجل أنفع بكثير من شكوى واحدة. وحين تفشل دفعة، اعزلها قبل وصولها إلى الخط، فكرتون رديء تسلّل إلى المخزن قد يسبّب انحشاراً يستغرق تفكيكه أطول من الفحص كله.
قائمة تحقّق عملية للمواصفات
قبل اعتماد كرتون لخط مؤتمت، تأكّد من النقاط التالية مع مورّد الصناديق ومصنّع الماكينة:
- طراز الكرتون مثبَّت (يفضَّل RSC/0201) مع إدراج كافة مقاسات الكراتين.
- الأبعاد الداخلية بالطول × العرض × العمق، بتفاوت ±2 مم (للجدار الأحادي).
- نوع التمويج ودرجة الورق محدّدان ومطابقان للوزن المحمَّل وارتفاع كومة الباليت.
- خطوط الثني محاذاة، والألسنة تلتقي بمربع، وتطابق القُطرين داخل 3–5 مم.
- طريقة اللصق مختارة — عرض الشريط أو نمط حبيبات الغراء الساخن — وسطح الورق مؤكَّد التوافق.
- شروط الرطوبة والتخزين متفق عليها، مع تشغيل دفعة تجريبية على الماكينة الفعلية.
أثمن خطوة هي الأخيرة: شغّل كراتين حقيقية على الماكينة الحقيقية بالسرعة الحقيقية. ونحن في SunAura Packaging Machines نختبر كل خط بكراتين العميل نفسه قبل الشحن كلما أمكن، لأن ذلك يكشف مشكلات المواصفات في ساحتنا لا على أرضية مصنعك.
متى تُشرك مصنّع الماكينة
إذا كنت تصمّم مجموعة كراتين جديدة بالتزامن مع خط جديد، فأشرك مصنّع الماكينة مبكراً، وقبل إقرار مواصفات الكراتين لا بعده؛ فالتعديلات الصغيرة على الكرتون تكاد تكون مجانية في مرحلة التصميم وتُصبح مكلفة بعد طباعة الآلاف. ويستطيع مهندسونا تأكيد نطاق مقاسات الكراتين الذي تقبله ماكينتا التشكيل واللصق المختارتان، وإسداء الرأي بين الشريط والغراء، وضبط الخط على درجة الورق التي يحتاجها منتجك. ويمكنك تصفّح المعدات في صفحة المنتجات ، أو قراءة دليل اختيار ماكينات تشكيل الكراتين ولصقها قبل تحديد أي مواصفات.
تحديد مواصفات الكراتين المضلّعة ليس عملاً برّاقاً، لكنه من أعلى ما يردّ عائداً على موثوقية مرحلة التغليف النهائي؛ فإذا ضبطتَ الطراز والدرجة والتفاوتات، أدّت ماكينتا التشكيل واللصق ما صُمّمتا له تماماً: تعملان ورديةً بعد وردية دون أن يقف أحد فوق رأسيهما.

Sarah evaluates packaging consumables against machine capability: film gauge and prestretch, PP versus PET and steel strapping, core width, tension settings and corner board use. Her articles connect film and band choice to machine settings, freight damage rates and total cost per pallet, rather than recommending the cheapest consumable on paper.
السيرة الكاملة ›