

Une formeuse de caisses en tête de fin de ligne et une fermeuse de caisses en bout de ligne semblent deux machines simples, mais à elles deux elles décident si votre ligne d’emballage tourne ou attend. Si l’une ou l’autre est sous-dimensionnée, vous accumulez à chaque poste une file de cartons plats ou de caisses ouvertes. Ce guide explique comment SunAura Packaging Machines conçoit les cellules de formage et de fermeture de caisses, comment les adapter à la vitesse réelle de la ligne, et quoi vérifier avant de commander.
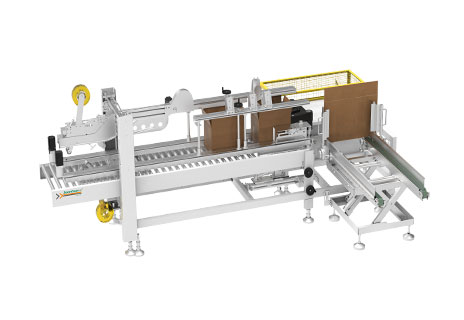
Où se situent le formage et la fermeture des caisses dans la ligne
Une fin de ligne typique suit une séquence claire : une formeuse de caisses tire un carton ondulé plat, l’ouvre en cube, replie les rabats du fond et les ferme avec du ruban adhésif ou de la colle thermofusable ; le carton formé est ensuite convoyé vers un poste de remplissage où le produit est chargé manuellement ou automatiquement ; une fermeuse de caisses replie et scelle le dessus ; et le carton fermé peut passer par l’étiquetage, le cerclage ou le filmage avant la palettisation. Lorsque ces postes sont équilibrés, cartons et produits circulent en continu. Lorsqu’ils ne le sont pas, le poste le plus lent impose son rythme à toute la ligne.
Les recherches d’achat du type « formeuse de caisses automatique à vendre », « fournisseur de machine de fermeture de cartons » ou « fabricant de ligne d’encartonnage » proviennent généralement d’usines qui ont dépassé le formage manuel des cartons — un seuil qui arrive étonnamment tôt dès que la production augmente ou que la main-d’œuvre devient instable.
Manuel, semi-automatique et automatique : où se situent les seuils
Formage et fermeture manuels
À faible volume, un opérateur ouvre les cartons et replie les rabats à la main, souvent avec un simple dérouleur de ruban. Cela nécessite presque aucun investissement et tolère des changements fréquents de format, mais c’est lent, irrégulier et physiquement fatigant. Cela se justifie pour de très faibles débits ou des séries courtes et très variables.
Fermeture semi-automatique
Une fermeuse de caisses fixe replie et bande le dessus pendant qu’un opérateur pousse le carton à travers ; l’opérateur forme encore le carton et le charge. C’est la première mise à niveau la plus courante, car elle supprime immédiatement l’étape la plus lente et la moins ergonomique — le bandeage — à un coût modéré. Les usines traitant quelques centaines de cartons par poste démarrent souvent ici.
Formage et fermeture automatiques
Dès que la production est continue, les machines automatiques sont rapidement rentables. Une formeuse de caisses peut former et fermer le fond de 10 à 25 cartons par minute ou plus sans opérateur, et une fermeuse automatique suit ce rythme en aval. Pour une flexibilité robotisée entre formats, l’formeuse de caisses robotisée AIS400 utilise un bras robotique de pick-and-place pour ouvrir les cartons plats plutôt qu’un chargeur mécanique fixe, ce qui raccourcit le changement de format entre dimensions de caisse.
Fermeture par ruban adhésif vs colle thermofusable
Les formeuses comme les fermeuses proposent deux méthodes de fermeture. Le ruban adhésif sensible à la pression est simple, propre, facile à changer et bien adapté aux cartons d’export généraux ; c’est le choix par défaut de la plupart des acheteurs. La colle thermofusable supprime le ruban consommable, offre une fermeture inviolable et peut revenir moins cher par carton à grand volume, mais elle ajoute un système de colle, de la maintenance et un temps de chauffe, et elle pardonne moins sur les cartons poussiéreux ou recyclés. Si vous exportez vers des climats humides ou exigez des scellés de sécurité, discutez de la colle avec le fournisseur ; sinon, le ruban adhésif est le point de départ le moins risqué.
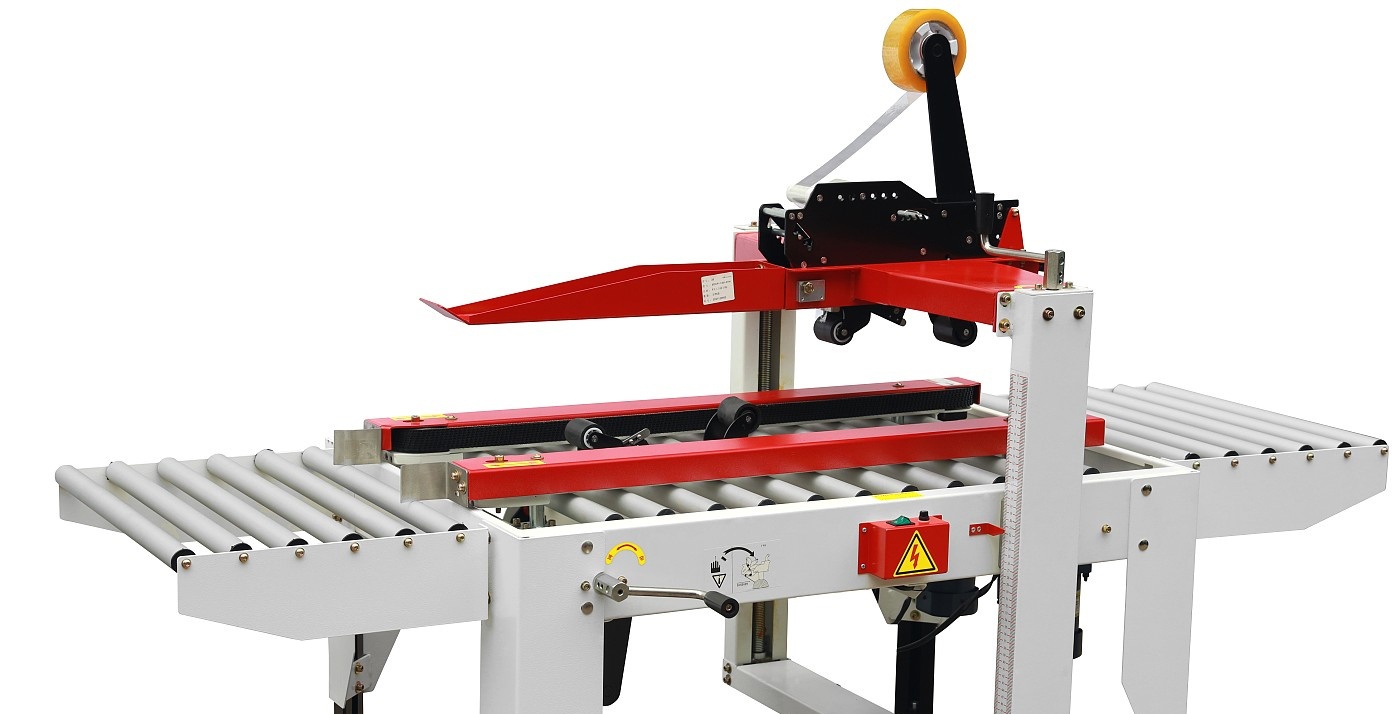
Les spécifications clés à dimensionner correctement
- Gamme de caisses et dimensions mini/maxi. Fournissez la longueur, la largeur et la hauteur de chaque caisse en carton ondulé que vous utilisez, y compris le poids chargé le plus lourd. La géométrie du chargeur et du repli des rabats est dimensionnée selon cette enveloppe.
- Cartons par minute, mesurés au point bloquant. La formeuse, le poste de remplissage et la fermeuse doivent tous atteindre votre pic. Une formeuse automatique alimentant une cellule de remplissage manuel n’aide que si le remplissage n’est pas le goulot.
- Qualité des cartons plats et type d’ondulation. Les cartons plats fortement recyclés ou gondolés coincent les chargeurs. Les formeuses automatiques performent mieux avec un carton constant et sec ; indiquez votre nuance de carton.
- Méthode de fermeture et consommables. Précisez la largeur du ruban ou le type de colle et confirmez la disponibilité des pièces de rechange.
- Temps de changement entre formats de caisse. Si vous utilisez de nombreuses références, privilégiez des réglages répétables sans outil ; les formeuses robotiques excellent ici.
- Protections de sécurité et interverrouillages. Les machines automatiques doivent inclure des chargeurs protégés, des arrêts d’urgence et des accès interverrouillés.
Équilibrer la cellule : l’étape la plus négligée
La majorité des lignes à caisses peu performantes ne sont pas en panne — elles sont déséquilibrées. Un schéma courant est une formeuse rapide, un seul emballeur manuel et une fermeuse correcte : l’emballeur est la véritable contrainte et les cartons font la queue quelles que soient les caractéristiques annoncées. La solution est soit d’ajouter de la main-d’œuvre de remplissage, soit de passer au chargement automatique. Les ingénieurs doivent relever le temps de cycle de chaque poste en secondes, identifier le plus lent et s’y équilibrer. Lorsqu’un chargement automatique du produit est requis, la ligne évolue vers un système formage–remplissage–fermeture–palettisation de caisses, qui supprime entièrement le poste manuel.

Les étapes aval qui bouclent la boucle
Après la fermeture, la plupart des cartons d’export nécessitent une ou plusieurs étapes de finition. Une étiqueteuse applique les étiquettes d’expédition ou de traçabilité ; une cercleuse cercle les cartons ou les faisceaux ; et une filmeuse de palettes unitaire la charge. Pour un fasçonnage sans surveillance, les usines ajoutent souvent une cercleuse automatique sans opérateur, et les charges sur palette sont ensuite filmées pour la stabilité en transit. Spécifier ces éléments ensemble garantit que les hauteurs de convoyeur, les signaux et les vitesses correspondent dès le premier jour.
Erreurs courantes et comment les éviter
- Acheter la formeuse et la fermeuse chez des fournisseurs différents sans confirmer la communication et la compatibilité convoyeur, laissant l’intégrateur corriger les inadéquations.
- Dimensionner selon la production du jour sans marge, de sorte qu’une modeste hausse des ventes sature la ligne en moins d’un an.
- Ignorer la qualité des cartons plats, puis incriminer la machine pour des bourrages causés par du carton gondolé.
- Oublier la contrainte du remplissage manuel lorsqu’on n’automatise que le formage des cartons.
- Négliger l’accès pour le chargement du chargeur et la maintenance — une machine rapide mais difficile à realimenter perd son avantage.
Que mettre dans votre demande
Fournissez les dimensions des caisses pour toutes les références avec les poids chargés ; les cartons par minute requis au pic ; la préférence ruban vs colle ; la nuance de carton et son fournisseur ; si le chargement du produit est manuel ou automatique ; les étapes aval comme l’étiquetage et la palettisation ; l’alimentation électrique, l’air comprimé et l’espace au sol disponibles ; et votre destination de livraison. Plus la demande est complète, moins il y a de surprises. Soumettez ces détails via la page contact SunAura Packaging Machines, et découvrez les équipements associés sur la page aperçu produits.
Foire aux questions
Combien de cartons par minute justifient une formeuse automatique ?
Il n’y a pas de nombre universel, mais les usines formant constamment plus d’environ 5 à 8 cartons par minute sur un poste récupèrent généralement leur investissement par les gains de main-d’œuvre et la régularité ; votre propre taux de main-d’œuvre décide.
Une seule formeuse peut-elle gérer de nombreux formats de cartons ?
Oui, dans une plage spécifiée. Les formeuses robotiques et les conceptions à changement sans outil gèrent au mieux les formats mixtes ; les machines mécaniques fixes sont plus rapides mais moins flexibles.
La fermeuse doit-elle correspondre exactement à la vitesse de la formeuse ?
Elle doit atteindre ou dépasser le pic équilibré de la ligne, poste de remplissage inclus. Faire correspondre les caractéristiques de pointe neuves importe moins que faire correspondre les temps de cycle réels.
La colle thermofusable est-elle meilleure pour les cartons d’export ?
Le ruban reste le défaut le plus sûr pour l’export général ; la colle convient aux applications à grand volume, inviolables ou en milieu humide, après une évaluation appropriée.
Équipements recommandés
- Formeuse de caisses robotisée AIS400 — formage de cartons flexible à changement rapide.
- Fermeuse de caisses automatique FA500F — fermeture régulière du dessus à la vitesse de ligne.
- Ligne intégrée formage–remplissage–fermeture–palettisation — fin de ligne sans opérateur.
- Cercleuse sans opérateur — fasçonnage sécurisé avant la palettisation.
Un exemple concret d’équilibrage de ligne
Prenons une usine visant 12 cartons fermés par minute. La formeuse est notée 15, la fermeuse 18, mais un seul opérateur charge le produit en environ sept secondes par carton — soit environ 8,5 cartons par minute. Quelles que soient les caractéristiques des machines, la ligne produit environ 8,5 cartons par minute et les cartons ouverts font la queue au poste de remplissage. Ajouter un second chargeur porte la capacité manuelle à environ 17, seuil auquel l’objectif de 12 devient atteignable et la formeuse redevient la contrainte la plus proche. Le même calcul, exprimé en secondes par poste, révèle le véritable goulot sans rien dépenser. C’est l’exercice que SunAura Packaging Machines mène avec chaque demande : lister le temps de cycle de chaque poste, s’équilibrer sur le plus lent, et décider ensuite seulement où l’automatisation est rentable.
Là où même deux chargeurs ne peuvent suivre — cas fréquent sur les lignes à trois postes et haut débit — la solution est le chargement automatique du produit, qui replie l’étape de remplissage dans la machine et laisse toute la cellule tourner à une seule vitesse synchronisée. C’est précisément la configuration livrée sous forme de système de fin de ligne intégré.
Conception du carton et son impact sur les machines
La conception de la caisse en carton ondulé est traitée comme une pensée après coup dans de nombreux projets, alors qu’elle pilote les deux machines. La jointure du fabricant, la géométrie des rabats, la profondeur du cranage et le type de cannelure influencent tous la propreté avec laquelle un carton plat s’ouvre dans la formeuse et la fiabilité du repli du dessus dans la fermeuse. Les caisses trop cranées s’effondrent pendant le formage ; les caisses sous-cranées résistent au pliage et coincent. Un carton plat constant provenant d’un transformateur de qualité n’est donc pas un luxe sur équipement automatique — c’est une condition préalable. Les acheteurs doivent verrouiller la spécification de caisse, y compris nuance et dimensions, avec leur fournisseur de cartons et fournir des cartons plats d’essai pour les tests machine.
Le poids importe autant que les dimensions. Les caisses lourdes exigent des rouleaux de convoyeur robustes et un repli positif des rabats, tandis que les caisses très légères peuvent se déplacer de manière imprévisible et nécessitent un guidage plutôt qu’une force. Communiquer la plage de poids complète évite qu’une machine dimensionnée pour une charge moyenne ne malmène les références les plus légères et les plus lourdes aux extrémités de la plage.
Discipline de changement de format pour références mixtes
Les usines utilisant de nombreux formats de caisses perdent un débit réel au changeover, même lorsque chaque machine est rapide. La réponse pratique est une combinaison de la bonne machine et de la bonne discipline : réglages sans outil, réglages repérés ou numérotés, et recettes mémorisées suppriment l’essai-erreur qui prolonge chaque changement de format. Les formeuses robotiques sont particulièrement précieuses ici car le mouvement du bras est reprogrammé plutôt que mécaniquement réinitialisé, et une fermeuse servo peut mémoriser les réglages de rabats et de convoyeur par référence. Documenter une procédure de changement répétable et y former les opérateurs protège les gains de débit que l’automatisation est censée délivrer.
Maintenance, pièces de rechange et disponibilité
Les machines de fin de ligne sont mécaniquement plus simples qu’une filmeuse haute vitesse, mais elles nécessitent quand même une attention de routine. Les lames du couteau à ruban s’usent, les filtres à colle se bouchent, les cellules photoélectriques accumulent la poussière, et les roulements de convoyeur nécessitent de la lubrification. Une courte routine de maintenance planifiée et un petit kit de pièces d’usure — lames, capteurs, courroies et fusibles — évitent qu’une pièce d’usure mineure n’arrête toute la ligne. Pour les lignes tournant sur plusieurs postes, identifier les consommables et pièces d’usure lors de la relève et convenir de leur disponibilité fait partie d’une décision d’achat solide. En aval, une cercleuse automatique et le filmage de palettes doivent partager la même logique de maintenance afin que la section de finition tourne aussi fiablement que les cellules de formage et de fermeture.
Mise en service et formation des opérateurs
Une ligne bien spécifiée dépend encore des personnes qui la conduisent. Pendant la mise en service, la séquence doit aller des contrôles poste par poste à un essai à vide sans produit, puis un essai chargé à vitesse croissante, avec capteurs, replieurs de rabats et réglages de fermeture confirmés à chaque étape. Former les opérateurs au chargement du chargeur, à dégager le petit bourrage prévisible, au changement de ruban ou de film, et à reconnaître quand un défaut nécessite un ingénieur protège le débit de la ligne après le départ du fournisseur. Consigner ces procédures dans une courte checklist propre au site — plutôt que de compter sur le manuel générique — fait survivre le savoir aux changements de personnel. SunAura Packaging Machines met en service ses lignes intégrées de cette façon et vérifie le cycle équilibré en conditions réelles avant la livraison, de sorte que le débit convenu sur le plan soit le débit que le client atteint réellement.
Vérification du débit après réception
La dernière discipline consiste à vérifier les performances par rapport aux données ayant lancé le projet. Une fois la cellule mise en service et les opérateurs formés, déroulez une période de production représentative — un poste complet sur le mélange habituel de références — et enregistrez les cartons réellement fermés, les arrêts et leurs causes, ainsi que le temps de changement entre formats. Comparer ces chiffres au cycle équilibré issu du plan confirme si la ligne délivre bien le débit attendu et pointe vers tout ajustement restant. Considérer le débit comme quelque chose qui se mesure après l’installation, plutôt que de le supposer d’après une caractéristique catalogue, est ce qui transforme une ligne achetée en une ligne productive de manière fiable. Pour les usines préparant cette vérification, SunAura Packaging Machines accompagne les premières productions de ses équipements de fin de ligne intégrés et passe en revue les données de cycle enregistrées avec l’équipe du client.
Conclusion
Le formage et la fermeture de caisses sont mieux traités comme une cellule équilibrée unique plutôt que comme deux achats indépendants. Définissez votre enveloppe de caisses, mesurez le temps de cycle de chaque poste, et dimensionnez selon la contrainte réelle — qui est souvent le chargement manuel plutôt que les machines. SunAura Packaging Machines fournit les formeuses, fermeuses, convoyeurs et lignes intégrées comme un seul lot, afin que la cellule soit spécifiée, synchronisée et mise en service ensemble. Envoyez les dimensions de vos caisses et vos cartons par minute au pic, et nous vous retournerons un plan équilibré avec des temps de cycle réalistes.

Michael designs automated palletizing stations and ties upstream case or bag flow to downstream stretch wrapping. His work spans conventional layer palletizers, robotic arm cells, conveyor routing, safety fencing and handover logic between machines. He writes about palletizer selection, load stability and how an end-of-line sequence should be balanced.
Voir la biographie complète ›