

Quando una formatrice di cartoni si blocca ripetutamente o una sigillatrice inizia a lasciare “angoli aperti” a metà turno, la colpa ricade quasi sempre sulla macchina. Dalla nostra esperienza nella messa in servizio di macchine di fine linea in SunAura Packaging Machines, circa la metà di questi fermi non è un guasto. Sono problemi di cartone: onda troppo debole per tenere la cordonatura, scatole fuori tolleranza o un formato che la sigillatrice non è stata mai progettata per chiudere. Il cartone è l’input più variabile della linea, ed è anche quello che i buyer definiscono per ultimo.
Questa guida spiega come definire i cartoni ondulati perché attraversino senza intoppi una formatrice di cartoni automatica e una sigillatrice per cartoni automatica: quale tipo di onda scegliere, quali sono gli stili di scatola più diffusi, quanto strette debbano essere davvero le tolleranze dimensionali e come la sigillatura con nastro o con colla a caldo cambi questi requisiti. Abbiamo tenuto il tono pratico: i numeri che trovate qui sono gli stessi che i nostri tecnici di messa in servizio usano in reparto a Qingdao.
Perché il cartone determina le prestazioni della macchina
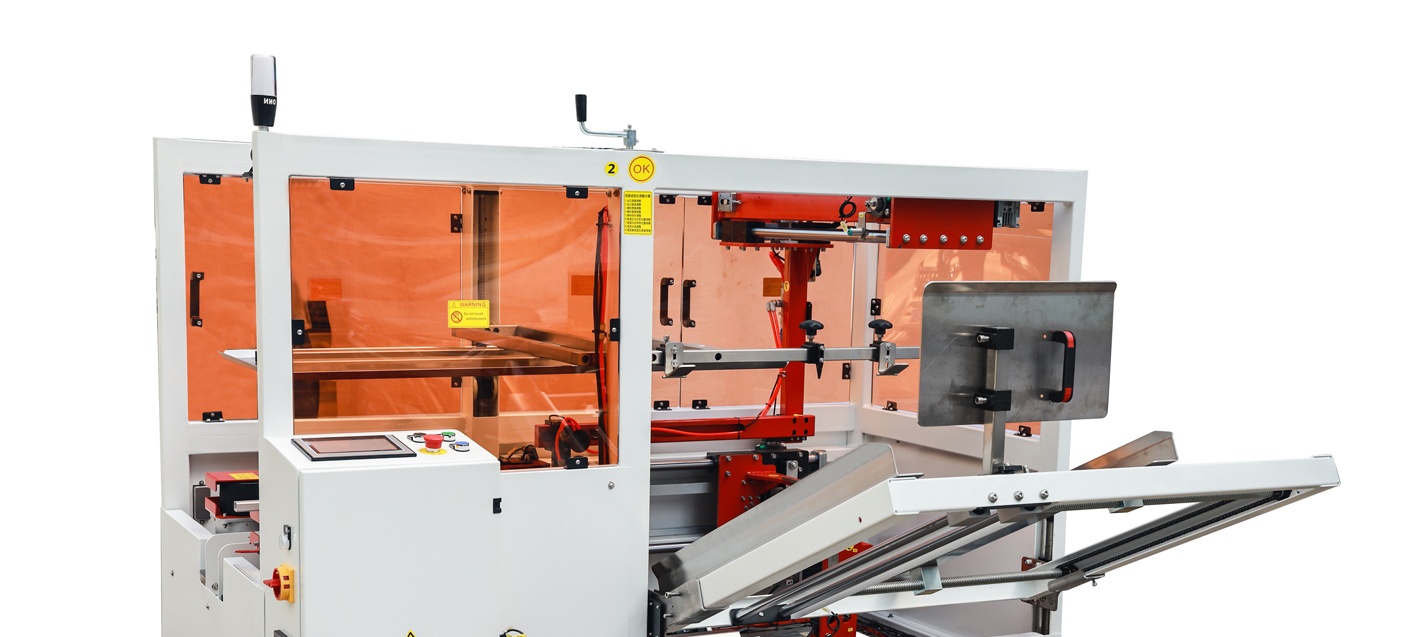
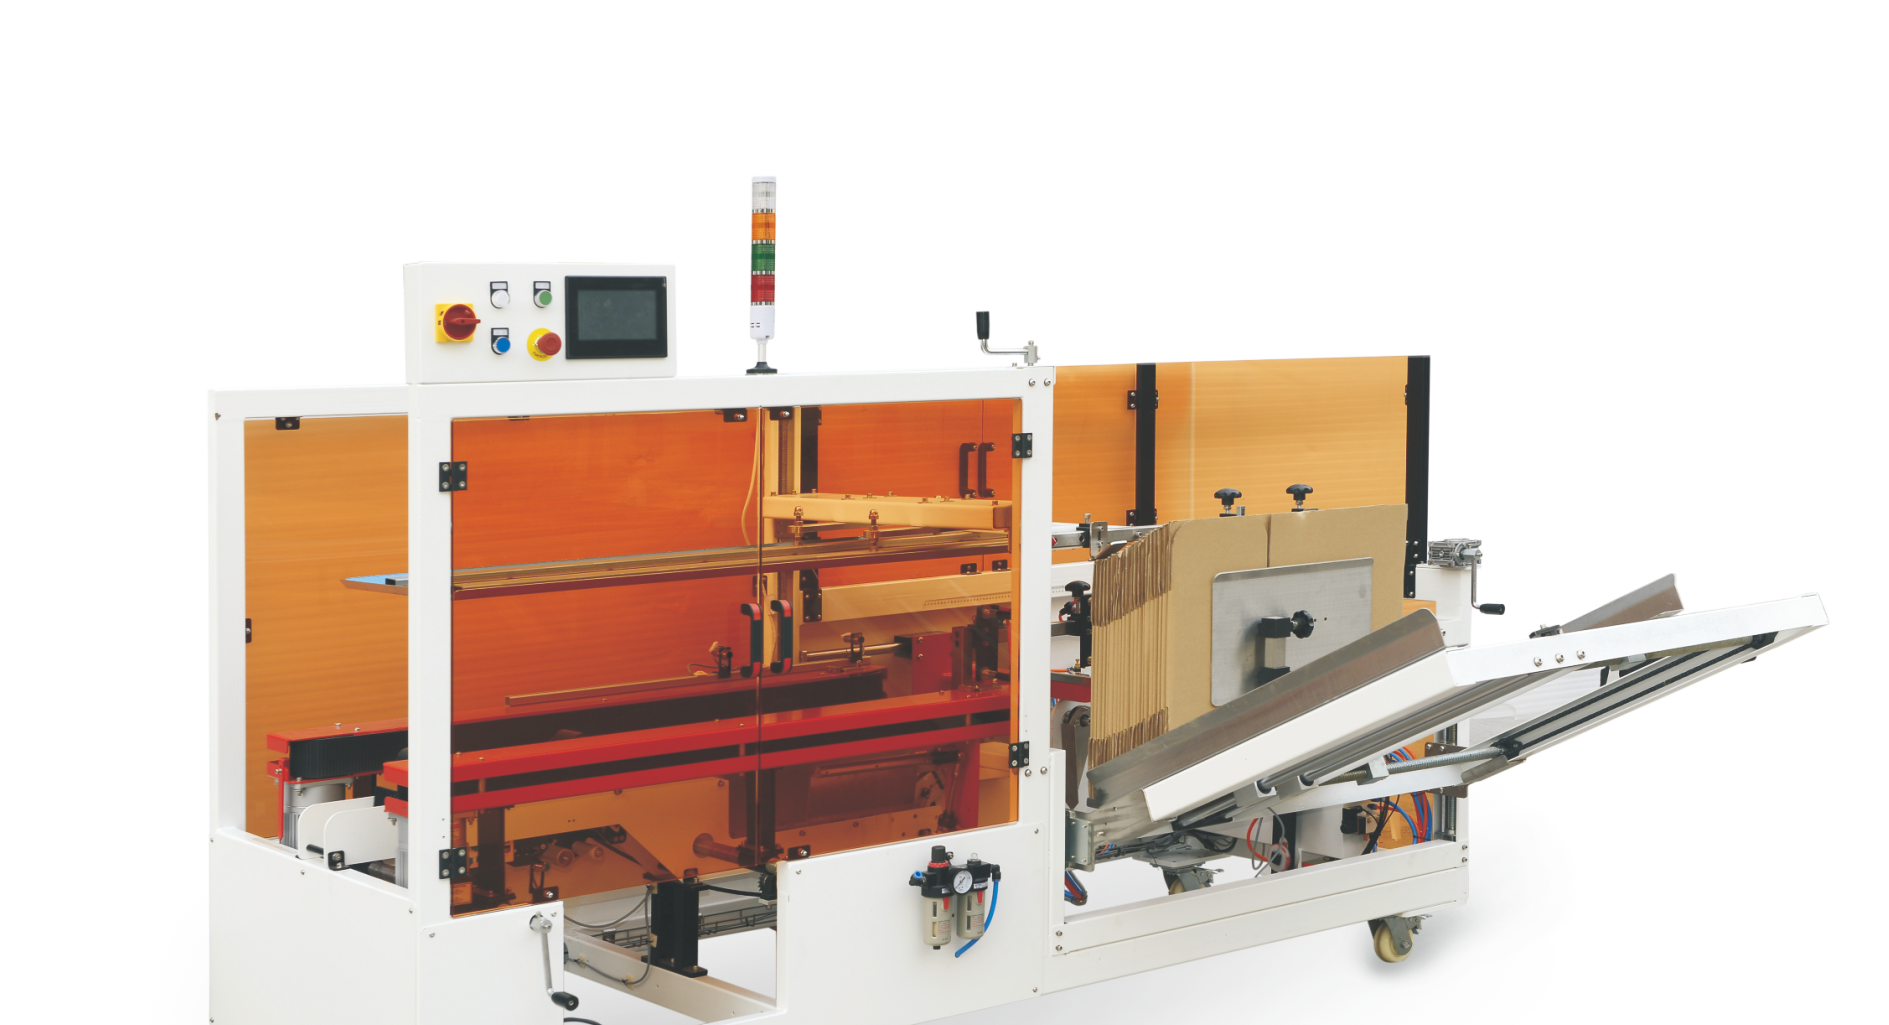
Una formatrice fa tre cose: estrae dal magazzino una scatola piatta, la apre in un rettangolo e ripiega e sigilla i lembi inferiori. La sigillatrice ripiega poi i lembi superiori e applica nastro o colla. Ognuna di queste azioni presuppone un comportamento prevedibile della scatola. L’onda deve essere abbastanza rigida da farsi prendere dalle ventose, le cordonature devono piegarsi esattamente nel punto giusto e i lembi devono incontrarsi senza forzature.
L’ondulato è un materiale vivo: assorbe e perde umidità, si schiaccia sotto la pressione dei morsetti e ricorda come è stato stoccato. Due scatole fustellate con lo stesso stampo possono comportarsi in modo diverso se una è rimasta una settimana su una banchina umida. La macchina non può compensare tutto questo. Specificare bene il cartone e controllarne lo stoccaggio elimina gran parte della variabilità prima che arrivi in linea.
I formati più diffusi e quelli che si automatizzano meglio
Il tipo di scatola — come sono tagliati e disposti i lembi — conta più di quanto i buyer immaginino. Pochi formati dominano le linee automatiche.
- Regular Slotted Container (RSC, FEFCO 0201). Tutti i lembi hanno la stessa lunghezza e i due lembi esterni si incontrano al centro a scatola chiusa. È il cavallo di battaglia del confezionamento automatico di fine linea: ogni formatrice e ogni sigillatrice è progettata su questo formato. Se automatizzate per la prima volta, standardizzate sull’RSC ogni volta che è possibile.
- Full Overlap Container: scatola a lembi completamente sovrapposti (HSC/FO, FEFCO 0203). I lembi esterni si sovrappongono completamente, aumentando la resistenza all’impilamento per prodotti pesanti o sfusi. Si sigilla bene, ma richiede una macchina dimensionata per la corsa dei lembi più ampia, e la sovrapposizione deve essere costante.
- Half Slotted Container (HSC, FEFCO 0202). Un RSC privo di una serie di lembi, spesso usato come coppia coperchio-base. Frequente per prodotti caricati dall’alto e poi coperti.
- Vaschette fustellate e formati speciali (FEFCO 03xx, 04xx). Vaschette, scatole telescopiche e fondi crash-lock si possono automatizzare, ma richiedono attrezzature dedicate e una macchina configurata per quella specifica fustella. Non sono compatibili a innesto con una formatrice standard per RSC.
La regola pratica è semplice: più formati usate, più cambi formato e più rischi avete. Molti nostri clienti riducono decine di referenze a una piccola famiglia di cartoni RSC proprio perché una sola formatrice e una sola sigillatrice possano coprire l’intera gamma.
Scegliere il tipo di onda giusto
L’ondulato si descrive con il profilo dell’onda e con il peso complessivo dei fogli di carta. L’onda è lo strato ondulato: il tipo B è più sottile e offre una superficie di stampa piana; il tipo C è più spesso, con migliore ammortizzazione e resistenza all’impilamento; il doppia onda BC combina i due per i carichi più pesanti. Il grado si indica poi con un valore ECT (Edge Crush Test) o con il peso complessivo dell’onda (per esempio un 125/112/125 elenca i pesi in grammi per metro quadro di copertura interna, onda e copertura esterna).
Nell’automazione il tipo di onda incide direttamente su due fattori: resistenza all’impilamento e comportamento nel magazzino. Un’onda troppo leggera si piega e si schiaccia nella formatrice; un’onda molto più pesante è rigida, opposta alle cordonature e può non aprirsi a squadra. Un punto di partenza pratico per cartoni di export comuni nella fascia 10–25 kg è un onda singola tipo C intorno a ECT 32 (all’incirca un 140/110/140). Per prodotti più pesanti o pallet molto alti si passa al doppia onda BC intorno a ECT 48. Sono punti di partenza, non sostituti del calcolo di impilamento sul vostro prodotto.
| Peso del cartone carico | Onda tipica | ECT tipico | Note |
|---|---|---|---|
| Fino a ~10 kg | B o C onda singola | ECT 24–28 | Prodotti leggeri; attenzione allo schiacciamento nel magazzino |
| 10–25 kg | C onda singola | ECT 32 | La fascia tipica del cartone da export |
| 25–40 kg | BC doppia onda | ECT 44–48 | Richiede formatrice e sigillatrice heavy-duty |
| Oltre 40 kg | BC/AC doppia onda | ECT 56+ | Confermare telaio e forza sui lembi con il fornitore |
Non scegliete solo in base al prezzo per scatola. Un’onda più leggera che fa risparmiare pochi centesimi a cartone può costare molto di più in fermo linea e pallet scartati. Il quadro economico più ampio è trattato nella nostra analisi del costo totale di possesso.
Tolleranze dimensionali: quanto strette devono essere?
È qui che nasce la maggior parte dei fermi legati al cartone. Le macchine automatiche lavorano in una finestra stretta, e scatole fuori di pochi millimetri si accumulano in alimentazioni difettose, angoli aperti e lembi inceppati. All’ordine, fornite al cartotecnico le dimensioni interne nell’ordine standard — lunghezza, larghezza, profondità — e imponete le seguenti tolleranze pratiche.
- Dimensioni di taglio e cordonatura: circa ±2 mm su onda singola e ±3 mm su doppia onda per dimensioni di scatola comuni. La costanza delle cordonature conta più del valore assoluto.
- Squadratura: le diagonali di una scatola aperta devono coincidere entro circa 3–5 mm. Una scatola che è un parallelogramma non si sigillerà mai a squadra.
- Allineamento della cordonatura: la cordonatura deve trovarsi sulla stessa linea per tutta la lunghezza del lembo. Le cordonature sfalsate sono la prima causa di angoli piegati e con orecchie.
- Lunghezza dei lembi: su un RSC i lembi esterni devono incontrarsi senza fessure visibili né sovrapposizioni forzate. Le fessure lasciano il prodotto scoperto; i lembi troppo lunghi si imbarcano alla piegatura.
Capita che i buyer allentino le tolleranze per risparmiare sulla scatola, per poi chiedersi perché la formatrice alimenti male. Se lavorate ad alta velocità, vale la pena pagare la precisione di fustellatura. Quando cambiate cartotecnico, fate girare un lotto di prova sulla macchina prima di impegnare l’ordine: differenze di onda e di stampo tra fornitori sono frequenti anche a dimensioni dichiarate identiche.
Sigillatura con nastro o con colla a caldo
La chiusura superiore e inferiore avviene con nastro adesivo sensibile alla pressione oppure con adesivo hot melt, e la scelta cambia il modo in cui si specificano sia la macchina sia il cartone.
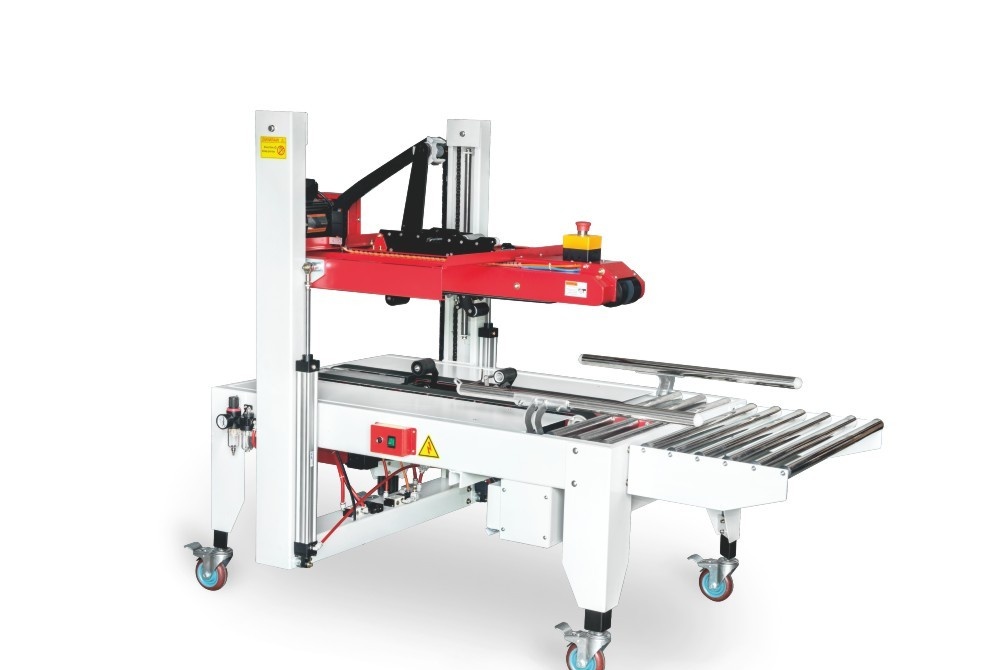
Nastro adesivo è la soluzione di default: tollerante, facile da cambiare e adatta a un’ampia fascia di umidità. Per aderire richiede una superficie di onda pulita e asciutta; le coperture polverose o con alta percentuale di riciclato riducono l’adesione. La larghezza tipica è 48 mm per cartoni standard e 72 mm per carichi pesanti. Una sigillatrice per cartoni semiautomatica è il modo economico per partire con il nastro prima di passare a una linea completamente automatica.
Colla a caldo deposita fili di adesivo fuso sui lembi ed è più rapida sulle linee ad alta velocità, senza linguette di nastro da aprire. Richiede però di più: la superficie dell’onda deve essere costante, posizionamento e temperatura del filo devono essere controllati e la scatola deve restare in posizione finché la colla non si raffredda. Se scegliete la colla a caldo, il cartotecnico deve saperlo: trattamenti superficiali e contenuto riciclato cambiano il modo in cui l’adesivo bagna la superficie. La nostra formatrice di cartoni con colla a caldo è progettata su questi requisiti. Confrontiamo i due metodi più a fondo nel nostro articolo sui difetti di sigillatura dei cartoni.
Umidità, stoccaggio e le condizioni che nessuno controlla
L’ondulato rende al meglio con un’umidità del 6–8%. In un magazzino umido o in un container marittimo assorbe acqua, perde rigidità e può deformarsi; in un ambiente troppo secco diventa fragile. Il risultato è che cartoni perfetti in autunno iniziano ad alimentarsi male nella stagione delle piogge. Non potete cambiare il meteo, ma potete controllare l’esposizione: tenete i cartoni imballati e sollevati da terra, usateli in ordine di consegna e non aprite le fasciature prima del bisogno. Per merci destinate all’export via mare, ricordate che il cartone deve sopravvivere allo stesso viaggio umido del vostro prodotto.
Controllare i cartoni in ingresso
Un controllo di due minuti all’arrivo di ogni pallet di cartoni evita ore di fermo linea. Non serve un laboratorio: metro a nastro, squadra e un rapido esame visivo intercettano i difetti che fermano davvero le macchine. La tabella seguente elenca i guasti che i nostri tecnici rilevano più spesso, come riconoscerli e cosa provocano sulla linea.
| Difetto | Come verificare | Effetto su formatrice/sigillatrice |
|---|---|---|
| Fustelle imbarcate o “a banana” | Guardate in filo una pila di scatole piatte | Le ventose non prendono; doppi prelievi dal magazzino |
| Onde schiacciate sui bordi | Cercate bordi appiattiti e morbidi | Apertura scarsa; angoli cedevoli che non si sigillano |
| Cordonature sfalsate o poco profonde | Piegate un campione e controllate la linea di cordonatura | Angoli piegati, orecchie, lembi che si ripiegano male |
| Lunghezza dei lembi non costante | Misurate i lembi su più campioni | Fessure o sovrapposizioni forzate e imbozzate sulla sigillatrice |
| Coperture polverose | Passate un dito sulla superficie | Nastro e colla a caldo non aderiscono |
| Onde miste nello stesso lotto | Confrontate rigidità e stampa su tutto il pallet | Difetti intermittenti difficili da diagnosticare |
Campionate non solo le prime scatole in alto: prelevate cartoni anche dal centro e dal fondo del pallet. Tenete un breve registro di quanto rilevate: se un fornitore peggiora nel tempo, quel registro è molto più utile di un reclamo isolato. Quando un lotto non supera il controllo, mettetelo in quarantena prima che arrivi in linea: un cartone difettoso mescolato nel magazzino causa un inceppamento che richiede più tempo del controllo stesso per essere risolto.
Checklist pratico per la specifica
Prima di approvare un cartone per una linea automatica, confermate quanto segue con il cartotecnico e con il costruttore della macchina:
- Formato definito (preferibilmente RSC/0201) e gamma completa delle dimensioni elencata.
- Dimensioni interne in lunghezza × larghezza × profondità, con tolleranze di ±2 mm (onda singola).
- Tipo di onda e grado dichiarati, abbinati al peso carico e all’altezza di impilamento sul pallet.
- Cordonature allineate, lembi che si incontrano a squadra, diagonali coincidenti entro 3–5 mm.
- Metodo di sigillatura scelto — larghezza del nastro o schema dei fili di colla — e superficie dell’onda confermata compatibile.
- Umidità e condizioni di stoccaggio concordate, con un lotto di prova fatto girare sulla macchina reale.
Il passaggio più prezioso è l’ultimo: far girare cartoni reali sulla macchina reale alla velocità reale. In SunAura Packaging Machines collaudiamo ogni linea con i cartoni del cliente prima della spedizione, ogni volta che è possibile, perché così i problemi di specifica emergono nel nostro reparto e non nel vostro stabilimento.
Quando coinvolgere il costruttore della macchina
Se state progettando una nuova gamma di cartoni insieme a una nuova linea, coinvolgete presto il costruttore della macchina, idealmente prima che i cartoni siano definiti, non dopo. Una piccola modifica a un cartone costa quasi nulla in fase di progetto e diventa onerosa quando ne avete già stampati migliaia. I nostri tecnici possono confermare la finestra dimensionale accettata dalla formatrice e dalla sigillatrice che avete scelto, consigliarvi nastro o colla e dimensionare la linea sul tipo di onda richiesto dal prodotto. Potete sfogliare la gamma macchine nella pagina Prodotti, oppure leggere la nostra più ampia guida alla scelta di formatrici e sigillatrici per cartoni prima di definire qualsiasi specifica.
Definire i cartoni ondulati non è un’attività affascinante, ma è una delle scelte con il rendimento più alto per l’affidabilità del fine linea. Indovinate formato, onda e tolleranze e formatrice e sigillatrice faranno esattamente ciò per cui sono nate: lavorare, turno dopo turno, senza nessuno a sorvegliarle.

Sarah evaluates packaging consumables against machine capability: film gauge and prestretch, PP versus PET and steel strapping, core width, tension settings and corner board use. Her articles connect film and band choice to machine settings, freight damage rates and total cost per pallet, rather than recommending the cheapest consumable on paper.
Vedi biografia completa ›