

Quando uma formadora de caixas automática encrava repetidamente, ou uma seladora começa a produzir «cantos abertos» a meio do turno, a culpa costuma cair na máquina. Na nossa experiência de colocação em funcionamento de equipamento de fim de linha na SunAura Packaging Machines, cerca de metade dessas paragens não são avarias da máquina: são problemas das caixas de cartão canelado — cartão demasiado fraco para manter o vinco, caixas que chegam fora de tolerância ou um formato que a seladora nunca foi concebida para fechar. A caixa é o elemento mais variável da linha e, ao mesmo tempo, o que a maioria dos compradores especifica em último lugar.
Este guia explica como especificar caixas de cartão canelado para que passem sem problemas numa formadora de caixas automática e numa seladora de caixas automática: que tipo de cartão escolher, quais são os formatos de caixa mais comuns, até que ponto as tolerâncias dimensionais têm de ser apertadas e como a selagem com fita ou com cola hot-melt altera esses requisitos. Mantivemos tudo prático — os números aqui são os mesmos que os nossos engenheiros de colocação em funcionamento usam no chão de fábrica, em Qingdao.
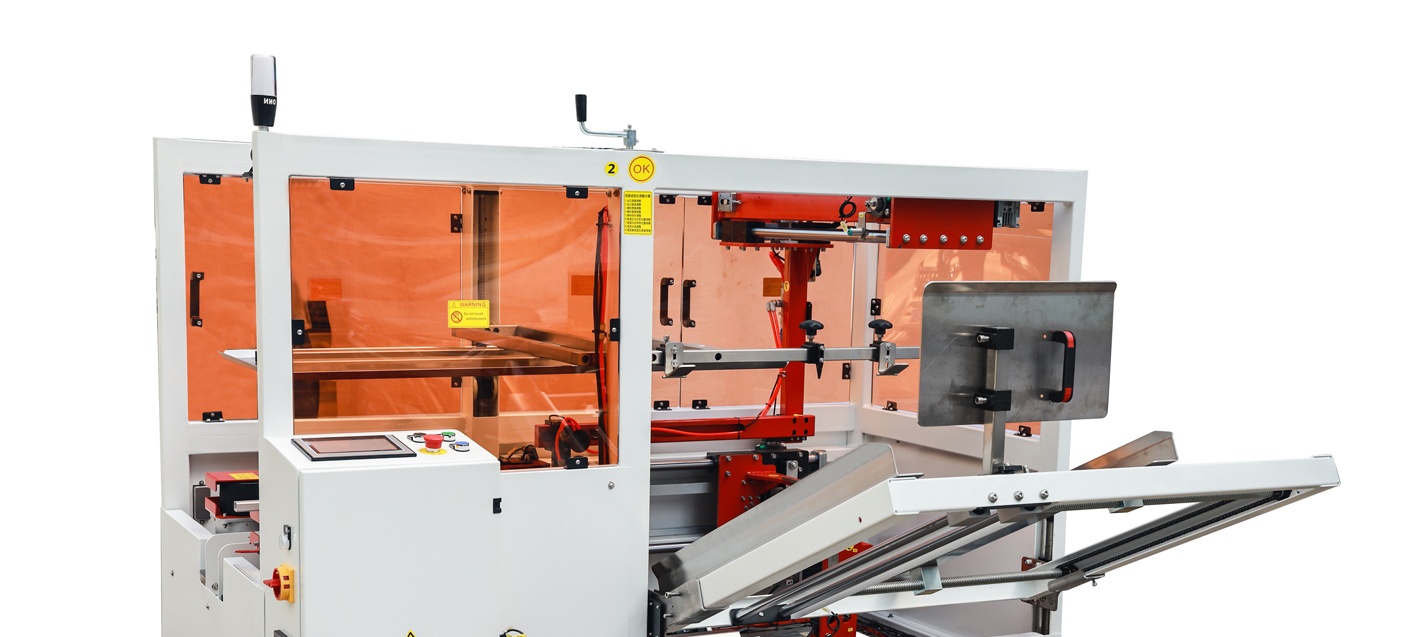
Porque é a caixa que determina o desempenho da máquina
Uma formadora de caixas faz três coisas: retira do magazine uma caixa plana, abre-a em retângulo e dobra e sela as abas do fundo. A seladora dobra depois as abas superiores e aplica fita ou cola. Cada uma destas operações pressupõe que a caixa se comporta de forma previsível. O cartão tem de ter rigidez suficiente para ser retirado por ventosas, os vincos (as linhas marcadas) têm de dobrar exatamente no sítio certo e as abas têm de encontrar-se sem esforço.
O cartão canelado é um material vivo. Absorve e perde humidade, esmaga-se sob a pressão de aperto e recorda a forma como foi armazenado. Duas caixas cortadas no mesmo molde podem comportar-se de modo diferente se uma tiver passado uma semana num cais húmido. A máquina não consegue compensar tudo isso. Especificar bem a caixa e controlar o armazenamento elimina a maior parte da variabilidade antes de ela chegar à linha.
Os formatos de caixa mais comuns e os que se automatizam bem
O formato da caixa — como as abas são cortadas e dispostas — importa mais do que os compradores imaginam. Nas linhas automáticas dominam alguns formatos.
- Caixa de abas iguais (RSC, FEFCO 0201). Todas as abas têm o mesmo comprimento e as duas abas exteriores encontram-se ao meio quando a caixa fecha. É o cavalo de batalha do embalamento automático de fim de linha e o formato em torno do qual se constroem todas as formadoras e seladoras. Se está a automatizar pela primeira vez, uniformize em RSC sempre que possível.
- Caixa de sobreposição total (FO, FEFCO 0203). As abas exteriores sobrepõem-se totalmente, reforçando a resistência ao empilhamento de produtos pesados ou soltos. Sela bem, mas exige uma máquina dimensionada para o maior curso das abas, e a sobreposição tem de ser consistente.
- Caixa de meia-aba (HSC, FEFCO 0202). RSC sem um dos conjuntos de abas, muitas vezes usada como par tampa-base. Frequente em produtos carregados por cima e depois tapados.
- Bandejas estampadas e formatos especiais (FEFCO 03xx, 04xx). Bandejas, caixas telescópicas e fundos de encaixe rápido podem ser automatizados, mas exigem ferramentas dedicadas e uma máquina configurada para esse esboço específico. Não são diretamente compatíveis com uma formadora de RSC standard.
A regra prática é simples: quanto mais formatos de caixa, mais mudanças de formato e mais risco. Muitos dos nossos clientes consolidam dezenas de referências numa pequena família de caixas RSC precisamente para que uma só formadora e uma só seladora tratem toda a gama.
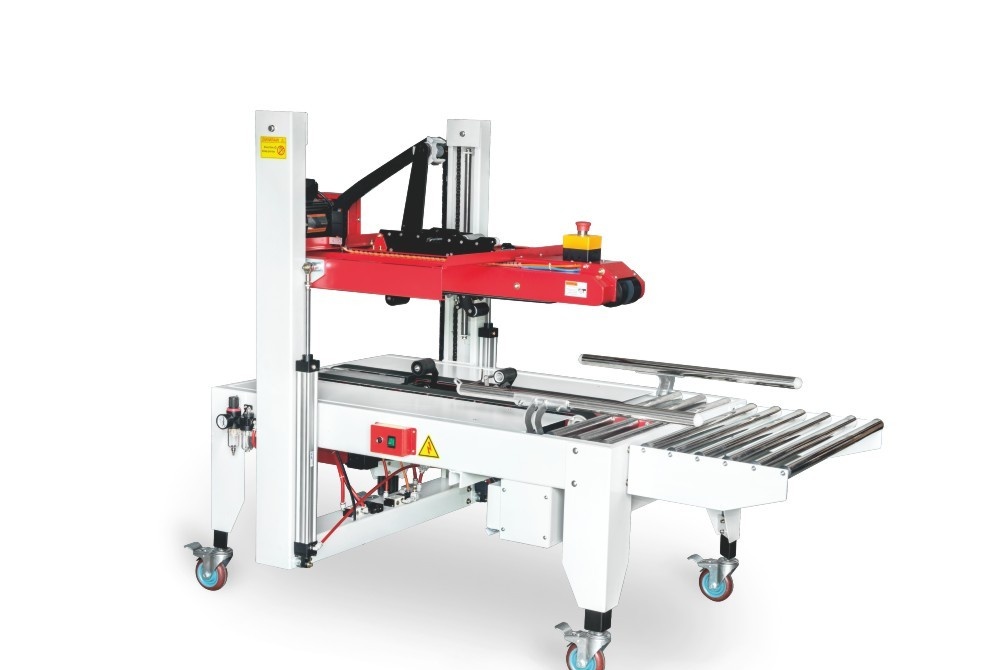
Escolher o tipo de cartão certo
O cartão canelado descreve-se pelo perfil do canelado e pelo peso combinado das folhas de papel. O canelado é a camada ondulada: o perfil B é mais fino e oferece uma superfície de impressão lisa; o perfil C é mais espesso, com melhor amortecimento e resistência ao empilhamento; o BC de dupla parede combina ambos para as cargas mais pesadas. A classe indica-se depois pelo valor do ensaio de esmagamento na aresta (ECT) ou pelo peso combinado do cartão (por exemplo, um cartão 125/112/125 indica os pesos da folha interior, do canelado e da folha exterior, em gramas por metro quadrado).
Para a automatização, a classe do cartão afeta diretamente duas coisas: a resistência ao empilhamento e o comportamento no magazine. Cartão demasiado leve dobra-se e esmaga-se na formadora; cartão demasiado pesado é rígido, resiste aos vincos e pode não abrir a esquadro. Um ponto de partida prático para caixas de exportação correntes na gama dos 10–25 kg é um monoparede C com ECT 32 (aproximadamente um cartão 140/110/140). Produtos mais pesados ou pilhas altas de paletes passam a dupla parede BC com ECT 48. São pontos de partida, não substitutos de um cálculo de empilhamento para o seu próprio produto.
| Peso da caixa cheia | Cartão habitual | ECT habitual | Notas |
|---|---|---|---|
| Até cerca de 10 kg | Monoparede B ou C | ECT 24–28 | Produtos leves; atenção ao esmagamento no magazine |
| 10–25 kg | Monoparede C | ECT 32 | A gama habitual das caixas de exportação |
| 25–40 kg | Dupla parede BC | ECT 44–48 | Exige formadora e seladora reforçadas |
| Acima de 40 kg | Dupla parede BC/AC | ECT 56+ | Confirme a estrutura da máquina e o esforço sobre as abas com o fornecedor |
Não escolha apenas pelo preço por caixa. Um cartão mais leve que poupa uns cêntimos por caixa pode sair muito mais caro em tempo de linha encravada e paletes rejeitadas. O quadro de custos mais completo está na nossa análise do custo total de propriedade.
Tolerâncias dimensionais: até onde vale a pena apertar?
É aqui que começa a maior parte das paragens ligadas às caixas. As máquinas automáticas trabalham numa janela estreita, e caixas com poucos milímetros de desvio acumulam-se em falhas de alimentação, cantos abertos e abas encravadas. Ao encomendar caixas, indique ao fornecedor as dimensões interiores pela ordem normal — comprimento, largura, profundidade — e exija as seguintes tolerâncias práticas.
- Dimensões de corte e vinco: cerca de ±2 mm em monoparede e ±3 mm em dupla parede, para caixas de dimensões correntes. A regularidade do vinco importa mais do que o valor absoluto.
- Esquadria: as diagonais de uma caixa aberta devem coincidir com uma diferença de cerca de 3–5 mm. Uma caixa em paralelogramo nunca sela a esquadro.
- Alinhamento do vinco: o vinco tem de ficar na mesma linha ao longo de toda a aba. Vincos desalinhados são a principal causa de cantos dobrados e abas com orelhas.
- Comprimento das abas: numa RSC, as abas exteriores devem encontrar-se sem fenda visível nem sobreposição forçada. As fendas deixam o produto exposto; abas demasiado compridas empolam ao dobrar.
Por vezes os compradores afrouxam as tolerâncias para obter uma caixa mais barata e depois perguntam por que razão a formadora falha a alimentação. Vale a pena pagar pela precisão do corte quando se trabalha a alta velocidade. Ao mudar de fornecedor de caixas, passe um lote de ensaio pela máquina antes de encomendar a totalidade: diferenças de cartão e de molde entre fornecedores são frequentes, mesmo com as dimensões impressas iguais.
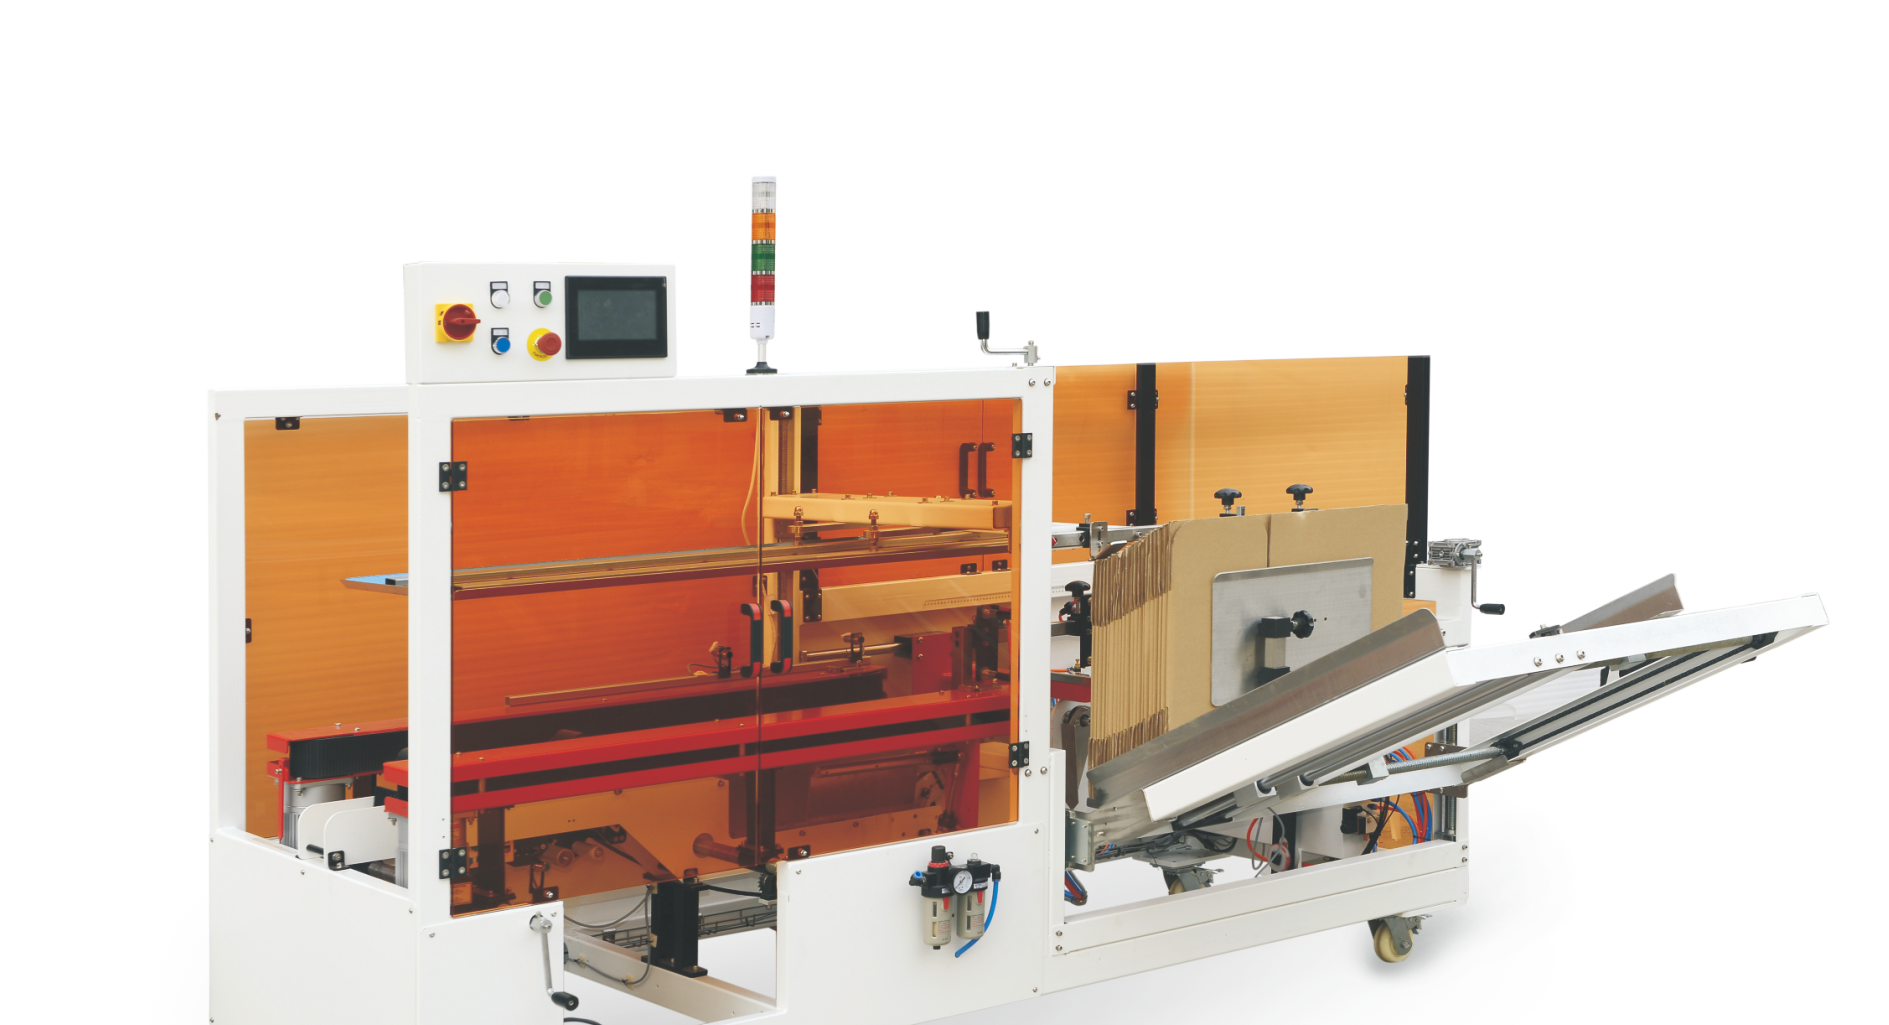
Selagem com fita ou com hot-melt
A selagem do fundo e do topo faz-se com fita adesiva ou com cola hot-melt, e a escolha altera a forma de especificar a máquina e a caixa.
Fita é a opção por defeito porque é tolerante, fácil de trocar e funciona numa gama alargada de humidade. Precisa de uma superfície de cartão limpa e seca para aderir; folhas poeirentas ou muito recicladas reduzem a adesão. A largura da fita é tipicamente 48 mm em caixas standard e 72 mm em cargas pesadas. Uma seladora de caixas semiautomática é uma forma económica de começar com fita antes de passar a uma linha totalmente automática.
Hot-melt aplica cordões de cola fundida nas abas e é mais rápido em linhas de alta velocidade, sem a ponta de fita que é preciso abrir. Exige mais: a superfície do cartão tem de ser uniforme, a posição e a temperatura do cordão têm de ser controladas e a caixa tem de ficar imóvel enquanto a cola arrefece. Se optar por hot-melt, o fabricante das caixas tem de estar a par — os tratamentos de superfície e a incorporação de fibra reciclada alteram a forma como a cola molha o cartão. A nossa formadora de caixas com hot-melt foi concebida precisamente em torno destes requisitos. Comparamos os dois métodos com mais detalhe no nosso artigo sobre defeitos de selagem de caixas.
Humidade, armazenamento e as condições que ninguém controla
O cartão canelado está no seu melhor com cerca de 6–8% de humidade. Num armazém húmido ou dentro de um contentor marítimo, absorve água, perde rigidez e pode empenar; num ambiente demasiado seco torna-se quebradiço. O resultado: caixas que funcionaram perfeitamente no outono começam a falhar a alimentação na estação das chuvas. Não se pode mudar o tempo, mas pode-se controlar a exposição: mantenha as caixas embrulhadas e afastadas do chão, use-as pela ordem de entrega e não abra os fardos antes de ser preciso. Para mercadorias de exportação que também viajam por mar, lembre-se de que a caixa tem de sobreviver à mesma viagem húmida que o produto.
Inspecionar as entregas de caixas
Uma verificação de dois minutos quando cada palete de caixas chega evita horas de paragem da linha. Não é preciso um laboratório: uma fita métrica, um esquadro e uma passagem visual rápida detetam os defeitos que realmente param as máquinas. O quadro abaixo indica as falhas que os nossos engenheiros veem com mais frequência, como as detetar e o que fazem à linha.
| Defeito | Como verificar | Efeito na formadora/seladora |
|---|---|---|
| Esboços empenados ou em forma de “banana” | Olhe ao longo de uma pilha de caixas planas | As ventosas falham; o magazine retira duas peças de uma vez |
| Canelado esmagado nos bordos | Procure bordos achatados e moles | Abertura deficiente; cantos moles que não selam |
| Vincos desalinhados ou pouco fundos | Dobre uma amostra; verifique a linha de vinco | Cantos dobrados, abas com orelhas e abas que fecham tortas |
| Comprimento irregular das abas | Meça as abas em várias amostras | Fendas ou sobreposições forçadas e empoladas na seladora |
| Interiores poeirentos ou com pó solto | Passe um dedo pela superfície | A fita e o hot-melt não aderem |
| Cartão de tipos diferentes na mesma remessa | Compare a rigidez e a impressão ao longo da palete | Avarias intermitentes e difíceis de diagnosticar |
Retire amostras de mais do que as primeiras caixas: tire também do meio e do fundo da palete. Guarde um registo breve do que encontra; se um fornecedor derivar ao longo do tempo, esse registo vale bem mais do que uma única reclamação. Quando um lote falha, coloque-o em quarentena antes de chegar à linha — uma caixa má misturada no magazine pode provocar um encravamento que demora mais a desatar do que a própria inspeção.
Uma lista de verificação prática para a especificação
Antes de aprovar uma caixa para uma linha automática, confirme o seguinte com o fornecedor de caixas e com o fabricante da máquina:
- Formato de caixa definido (de preferência RSC/0201) e todas as dimensões de caixa indicadas.
- Dimensões interiores em comprimento × largura × altura, com tolerâncias de ±2 mm (monoparede).
- Tipo de canelado e classe de cartão indicados, ajustados ao peso da caixa cheia e à altura da pilha na palete.
- Vincos alinhados, abas a fechar a esquadro e diagonais com diferença inferior a 3–5 mm.
- Método de selagem escolhido — largura da fita ou padrão do cordão de hot-melt — e compatibilidade da superfície do cartão confirmada.
- Condições de humidade e armazenamento acordadas, com um lote de ensaio passado pela máquina real.
A etapa mais valiosa é a última: passar caixas reais pela máquina real, à velocidade real. Na SunAura Packaging Machines testamos sempre que possível cada linha com as caixas do próprio cliente antes do envio, porque assim os problemas de especificação aparecem na nossa nave de ensaios e não no seu chão de fábrica.
Quando envolver o fabricante da máquina
Se está a desenhar uma nova gama de caixas em paralelo com uma nova linha, envolva o fabricante da máquina desde cedo — de preferência antes de as caixas estarem definidas, não depois. Pequenas alterações numa caixa são quase gratuitas na fase de projeto e caras depois de impressos milhares de exemplares. Os nossos engenheiros confirmam a janela de dimensões que a formadora e a seladora escolhidas aceitam, aconselham sobre fita ou cola e dimensionam a linha para a classe de cartão de que o seu produto precisa. Pode ver a gama de equipamento na Página de produtos, ou leia o nosso guia mais completo sobre seleção de formadoras e seladoras de caixas antes de especificar o que quer que seja.
Especificar caixas de cartão canelado não é glamoroso, mas é uma das medidas de maior retorno para a fiabilidade do fim de linha. Acertar no formato, na classe e nas tolerâncias faz com que a formadora e a seladora façam exatamente aquilo para que foram construídas: trabalhar, turno após turno, sem ninguém em cima delas.

Sarah evaluates packaging consumables against machine capability: film gauge and prestretch, PP versus PET and steel strapping, core width, tension settings and corner board use. Her articles connect film and band choice to machine settings, freight damage rates and total cost per pallet, rather than recommending the cheapest consumable on paper.
Ver biografia completa ›