

Un carton qui quitte la ligne l’air bien fermé et s’ouvre au fond d’un conteneur compte parmi les petites défaillances les plus coûteuses de l’emballage. Un seul carton qui éclate n’abîme pas seulement son contenu : il peut déclencher une pénalité du distributeur, une expédition refusée ou une réclamation client qui éclipse tout ce qu’il y avait de bon à l’intérieur. Pourtant, quand les ingénieurs cherchent « fermeuse de cartons », « machine de fermeture de cartons à vendre » ou « ruban contre colle hot-melt », la comparaison s’arrête au prix et à la cadence, et les questions qui décident vraiment qu’un carton reste fermé — mode de fermeture, régularité des cartons, géométrie des rabats et qualité du ruban — ne sont jamais posées.
Cet article explique pourquoi les cartons ne tiennent pas fermés, compare la fermeture au ruban et à la colle hot-melt, et aide à choisir entre une fermeuse de cartons à format fixe (uniforme) et une fermeuse à réglage automatique (aléatoire). SunAura Packaging Machines fabrique des fermeuses semi-automatiques, entièrement automatiques, en croix (type H) et en coins-arêtes, et les machines concernées sont liées tout au long du texte.
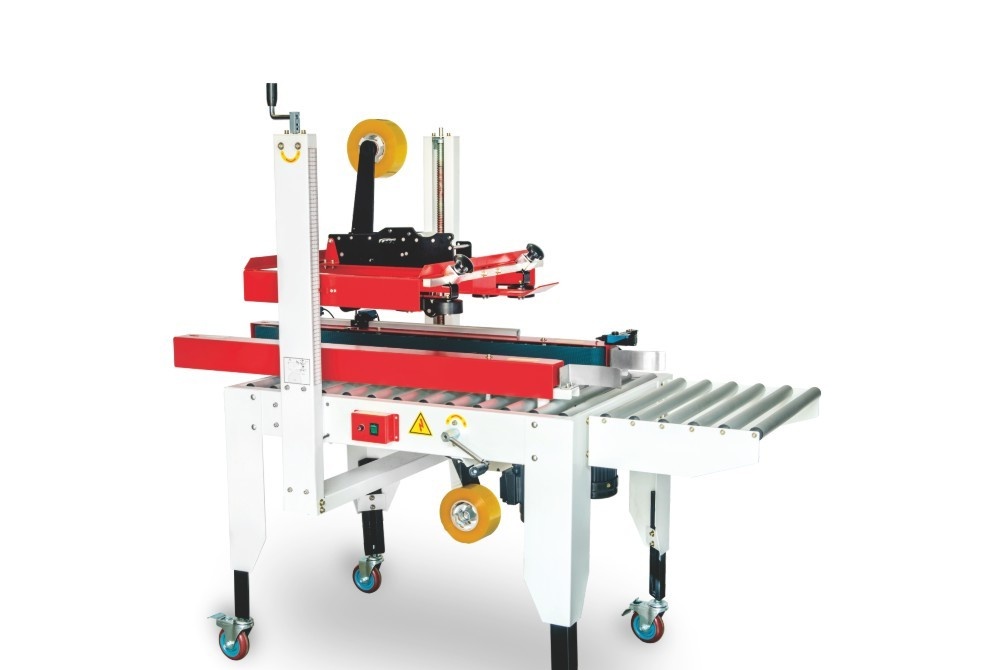
Comment une fermeuse ferme réellement un carton
La plupart des fermeuses remplissent deux fonctions successives. D’abord les quatre rabats supérieurs sont repliés — à la main par l’opérateur sur une unité semi-automatique, ou mécaniquement par des rails de pliage et un soc sur une machine automatique — puis le carton traverse un poste de fermeture où le ruban (ou la colle hot-melt) est appliqué le long de la ligne centrale en haut et, généralement, en bas. Des bandes latérales saisissent le carton et le transportent à vitesse constante ; le ruban se dépose au passage devant une tête de rubanage, un galet le plaque et une lame le coupe au bord de fuite.
Cette description simple masque le point où naissent la plupart des défauts : la fermeture suppose que les rabats se rejoignent proprement, que le carton avance bien d’équerre et que le ruban adhère sur toute la ligne de joint. Si l’un de ces points est défaillant — rabats gondolés, carton de travers, ruban appliqué sur de la poussière —, le joint paraît acceptable sur la ligne mais se décolle sous charge. C’est pourquoi la fiabilité d’une fermeture se décide en amont, au montage des caisses et au pliage des rabats, autant qu’à la tête de rubanage. Pour avoir la vue d’ensemble des deux machines, consultez notre guide sur la construction d’une monteuse-fermeuse de caisses fiable.
Les défauts de fermeture les plus fréquents et leurs vraies causes
Quand un carton lâche, le réflexe est d’incriminer le ruban ou la machine. La cause racine relève généralement de l’un des cas suivants, chacun ayant une correction précise.
1. Ruban qui se soulève ou se décolle aux extrémités
Si les extrémités de ruban se recourbent au lieu de rester à plat, le carton est souvent libéré avant que les pattes avant et arrière soient complètement pressées, ou le grade de ruban est trop léger pour le poids du carton. Les cartons lourds et surremplis tirent sur le joint dès l’empilage, et un ruban fin se décolle du bord. La correction consiste généralement à passer à un ruban plus large ou à résistance plus élevée et à régler correctement la pression des galets, pas à changer de machine.
2. La ligne centrale s’ouvre sous l’empilage
Une ligne centrale ouverte signifie presque toujours que les rabats ne se rejoignent pas : carton surrempli, rabats gondolés par un stockage humide, ou rails de pliage mal réglés laissant un jour entre les rabats. Un ruban posé sur un jour n’a rien à quoi adhérer. Réduire le surremplissage, conditionner le carton et réajuster les rails résout le problème ; si les cartons sont systématiquement surremplis, la vraie question est que la taille de caisse est inadaptée au produit.
3. Ruban appliqué de travers ou déchiré
Un ruban de travers signale un carton qui entre de biais dans la fermeuse ou une tête de rubanage désalignée. Un ruban fendu ou arraché trahit en général une tension de bobine trop forte ou une lame émoussée qui accroche. Ce sont des questions de réglage et de pièces d’usure ; une lame émoussée et des galets d’entraînement usés sont des pièces peu coûteuses qu’il faut changer selon un calendrier, avant qu’elles ne génèrent des défauts.
4. Cartons bloqués ou calés dans la machine
Sur une fermeuse à format fixe, les blocages indiquent en général qu’on lui envoie une taille de carton pour laquelle elle n’a pas été réglée — un problème fréquent quand plusieurs formats partagent une même ligne. Sur une fermeuse aléatoire, la cause tient plus souvent à un capteur ou aux bandes latérales. Dans un cas comme dans l’autre, des blocages répétés signalent que l’architecture de la machine ne correspond pas à la variété des cartons traités.
5. Fermetures qui lâchent par froid ou humidité
Le ruban sensible à la pression repose sur un contact intime de l’adhésif ; par grand froid, un adhésif froid mouille mal la surface, et dans un environnement poussiéreux ou humide la surface à coller est souillée. Spécifier un grade d’adhésif adapté à la température d’application et garder les rabats propres compte davantage, dans ces conditions, que la marque de la machine.
Ruban ou colle hot-melt
Les deux modes de fermeture dominants sont le ruban sensible à la pression (autoadhésif) et la colle hot-melt appliquée par la machine. Chacun présente un profil de coût et de fiabilité différent.
| Factor | Ruban sensible à la pression | Colle hot-melt |
|---|---|---|
| Complexité machine | Tête de rubanage simple, maintenance réduite | Fondoir, pompes et buses, maintenance plus lourde |
| Consumables | Consommable | Bobines de ruban, faciles à changer |
| Appearance | Aspect | Bande de ruban visible |
| Aucun ruban visible, présentation retail soignée | Idéal pour | Expédition générale, lignes variées, exploitation simple |
| Production homogène à gros volume, cartons prêts pour la vente | Démarrage / changement de format | Rapide, compétence minimale requise |
Montée en température et entretien des buses nécessaires
Fermeuse à format fixe contre fermeuse aléatoire
C’est la décision qui prévient le plus directement les blocages et les défauts, et elle se résume au nombre de tailles de cartons que vous traitez.
Fermeuses à format fixe
Une fermeuse uniforme ou à format fixe se règle manuellement — bandes latérales et hauteur de tête — pour une dimension de carton, puis traite cette taille jusqu’au changement par un opérateur. Elle est mécaniquement simple, moins chère et très fiable quand une ligne tourne réellement un seul carton sur de longues séries. La fermeuse de cartons semi-automatique et la fermeuse de cartons entièrement automatique en sont les exemples typiques. Ce n’est le mauvais choix que si les opérateurs doivent changer de taille plusieurs fois par équipe, car chaque réglage est un arrêt et chaque réglage imparfait un blocage ou une fermeture de travers.
Fermeuses aléatoires
Une fermeuse aléatoire (ou automatique, à réglage automatique) détecte la hauteur et la largeur de chaque carton et ajuste les bandes et la tête de fermeture en mouvement, de sorte que des tailles mixtes peuvent être traitées à la suite sans changement manuel. C’est l’architecture adaptée aux lignes de préparation de commandes et d’e-commerce qui expédient de nombreuses tailles de cartons dans la même heure. Pour les lignes mixtes à gros volume, la fermeuse de cartons entièrement automatique grande cadence apporte le débit nécessaire pour suivre les équipements amont.
Schémas particuliers : fermeture en croix (type H) et en coins-arêtes
Certaines charges demandent plus qu’une seule ligne centrale. Une fermeuse en croix applique le ruban central puis une seconde bande perpendiculaire, formant un H qui renforce les cartons lourds ou surremplis et empêche les rabats de s’ouvrir sous l’empilage. La fermeuse de cartons en croix FA500L est construite pour ces usages plus lourds. Les fermeuses en coins-arêtes (type L) appliquent le ruban le long des arêtes plutôt qu’au seul centre, ce qui convient aux cartons étroits ou hauts et aux colis e-commerce où la solidité des arêtes compte ; la fermeuse coins-arêtes type L FG500L en est un exemple typique. Pour les mailers et cartons prédécoupés qui se plient au lieu d’être rubanés au centre, une unité dédiée comme la fermeuse de cartons avec pliage e-commerce FC500DS traite la géométrie qu’une tête de rubanage standard ne sait pas gérer.
Dimensionner la fermeuse sur la cadence réelle de la ligne
Comme pour toute machine d’emballage, la cadence nominale en cartons par minute décrit un carton idéal dans des conditions idéales. Le débit réel dépend de la rapidité avec laquelle les cartons sont montés et remplis en amont, de leur équerrage à l’arrivée et du temps de tout changement de taille. Dimensionnez la fermeuse pour être confortablement plus rapide que l’étape amont la plus lente, et rappelez-vous que sur une machine à format fixe, la cadence effective sur un lot mixte inclut les arrêts de changement de format — précisément là où une fermeuse aléatoire peut être plus rapide malgré une vitesse de pointe comparable. Notre méthode pour calculer le débit réel s’applique directement ici.
Spécifier le ruban : largeur, grade et résistance à la traction
La machine ne fait que la moitié d’une fermeture au ruban ; le grade de ruban est l’autre moitié, et acheter une fermeuse performante pour la faire tourner avec le ruban fin le moins cher revient à l’annuler. Trois variables comptent : la largeur, le support et l’adhésif. La largeur est le levier le plus simple — les cartons plus lourds justifient généralement un ruban plus large, car la surface d’adhésion de part et d’autre du joint est plus grande. La résistance à la traction du support détermine la façon dont la bande résiste au déchirement quand une charge empilée tire dessus, tandis que l’adhésif décide de la qualité du mouillage et de la tenue sur le grade de carton et à la température d’application.
Pour l’expédition générale, un ruban d’emballage standard hot-melt ou acrylique sur un carton ondulé classique suffit. Pour les cartons lourds, surremplis ou soumis au froid humide, un grade à haute résistance ou renforcé, en plus large, empêche le joint et les pattes d’extrémité de lâcher. Mieux vaut tester la combinaison précise plutôt que de la supposer : fermez un carton représentatif, empilez-le comme il le sera réellement et inspectez le joint après un certain temps sous charge. L’écart de coût entre un ruban fin et un ruban apte est faible au carton ; le coût d’une expédition ratée ne l’est pas. Les acheteurs doivent aussi vérifier que la tête de rubanage accepte la largeur qu’ils comptent utiliser, car les têtes sont dimensionnées autour d’une bobine et d’un mandrin.
Ce que fait réellement l’opérateur selon le type de machine
Comprendre le travail de l’opérateur éclaire le besoin réel en main-d’œuvre et change souvent le choix de l’acheteur. Sur une fermeuse semi-automatique, l’opérateur replie les quatre rabats à la main, pousse le carton dans la machine et les bandes latérales l’emportent dans le poste de rubanage. C’est une vraie économie par rapport au rubanage manuel, mais une personne reste affectée au pliage et à l’alimentation. Sur une unité entièrement automatique, les rabats sont repliés mécaniquement et le carton est fermé à son passage : le rôle de l’opérateur devient le chargement et la surveillance plutôt que la manipulation de chaque carton. Sur une fermeuse aléatoire sans opérateur intégrée à une ligne, des cartons mixtes arrivent, sont détectés, réglés, fermés et évacués sans aucune intervention manuelle.
Conséquence pratique : l’économie de main-d’œuvre croît à chaque niveau, mais le coût d’investissement aussi, de même que l’importance de maintenir les équipements amont en marche. Une machine entièrement automatique n’est sans opérateur que dans la mesure où le montage et le remplissage des caisses sont eux aussi automatiques ; associer une fermeuse automatique à un poste d’emballage manuel ne fait que déplacer le goulot d’étranglement sans le supprimer.
Un exemple chiffré
Prenons une opération de préparation de commandes expédiant environ 300 cartons de tailles mixtes par jour, répartis sur huit formats. Une fermeuse à format fixe exigerait un réglage à chaque nouvelle taille — plusieurs changements par heure, chacun un bref arrêt et une occasion de blocage par mauvais réglage. Une fermeuse aléatoire supprime ces changements et laisse les cartons mixtes se suivre ; malgré une vitesse de pointe comparable, son débit effectif sur le lot mixte est supérieur et la main-d’œuvre moindre. À l’inverse, un producteur qui traite une seule taille à 2 000 cartons par jour n’a rien à gagner au réglage aléatoire et s’en trouve mieux avec une machine fixe plus simple, plus rapide et moins chère. Le facteur décisif n’est jamais la vitesse annoncée, mais la variété des tailles et la fréquence des changements de format.
La maintenance qui prévient les défauts de fermeture
La majorité des défauts de fermeture se prévient par une routine courte et disciplinée : nettoyer la tête de rubanage et les galets, contrôler la lame et la remplacer selon le calendrier, vérifier la tension et le guidage des bandes, et s’assurer que les rails de pliage restent alignés. Gardez les pièces d’usure — lames, galets d’entraînement, bandes et ressorts de tête — en stock, car une seule lame émoussée peut générer des heures de cartons défectueux. Suivez le plan de maintenance préventive et les recommandations sur la gestion des pièces de rechange ; pour les machines hot-melt, ajoutez le nettoyage des buses et le contrôle de la température de colle à la routine quotidienne.
Fermeuses de cartons SunAura Packaging Machines recommandées
- Faible volume, alimentation par l’opérateur : fermeuse de cartons semi-automatique
- Une seule taille à volume : fermeuse de cartons entièrement automatique
- Tailles mixtes, grande cadence : fermeuse de cartons entièrement automatique grande cadence
- Renfort en H pour charges lourdes : fermeuse de cartons en croix FA500L
- Renfort d’arêtes pour cartons étroits et colis e-commerce : fermeuse coins-arêtes type L FG500L
- Mailers et cartons à pliage : fermeuse de cartons avec pliage FC500DS
Quand vos cartons ou votre ligne sortent du standard
Si vous traitez des dimensions de caisses inhabituelles, des charges très lourdes ou devez intégrer la fermeture dans une fin de ligne sur mesure, une unité de catalogue ne sera pas forcément adaptée. SunAura Packaging Machines modifie une plateforme éprouvée — tête de fermeture, convoyeur et géométrie de pliage — plutôt que de repartir de zéro, comme décrit sur la page machines d’emballage sur mesure, et les projets réels sont présentés dans les études de cas. Pour une recommandation précise, envoyez les dimensions de vos cartons et le nombre de tailles que vous traitez, votre mode de fermeture préféré (ruban ou hot-melt), votre objectif de cartons par minute et une indication du poids de la charge ; l’équipe est joignable via le centre d’aide et de support.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
Voir la biographie complète ›