

Khi máy tạo thùng carton tự động liên tục kẹt, hoặc máy dán thùng bắt đầu tạo “góc hở” giữa ca, thường máy bị đổ lỗi. Theo kinh nghiệm chạy thử và nghiệm thu thiết bị cuối nguồn tại SunAura Packaging Machines, khoảng một nửa số lần dừng đó hoàn toàn không phải lỗi máy. Đó là vấn đề thùng carton — giấy quá yếu để giữ nếp gấp, hộp về sai dung sai, hoặc kiểu thùng mà máy dán vốn không được thiết kế để dán kín. Thùng là đầu vào biến động nhất trên dây chuyền, và cũng là thứ nhiều người mua quy định sau cùng nhất.
Hướng dẫn này giải thích cách quy định thùng carton để thùng chạy êm qua máy tạo thùng carton tự động và máy dán thùng carton tự động: chọn cấp giấy nào, các kiểu hộp phổ biến ra sao, dung sai kích thước cần chặt đến mức nào, và việc dán bằng băng keo hay keo nóng thay đổi những yêu cầu đó thế nào. Chúng tôi giữ nội dung thực dụng — những con số ở đây đúng là những con số kỹ sư chạy thử của chúng tôi dùng tại xưởng ở Thanh Đảo.
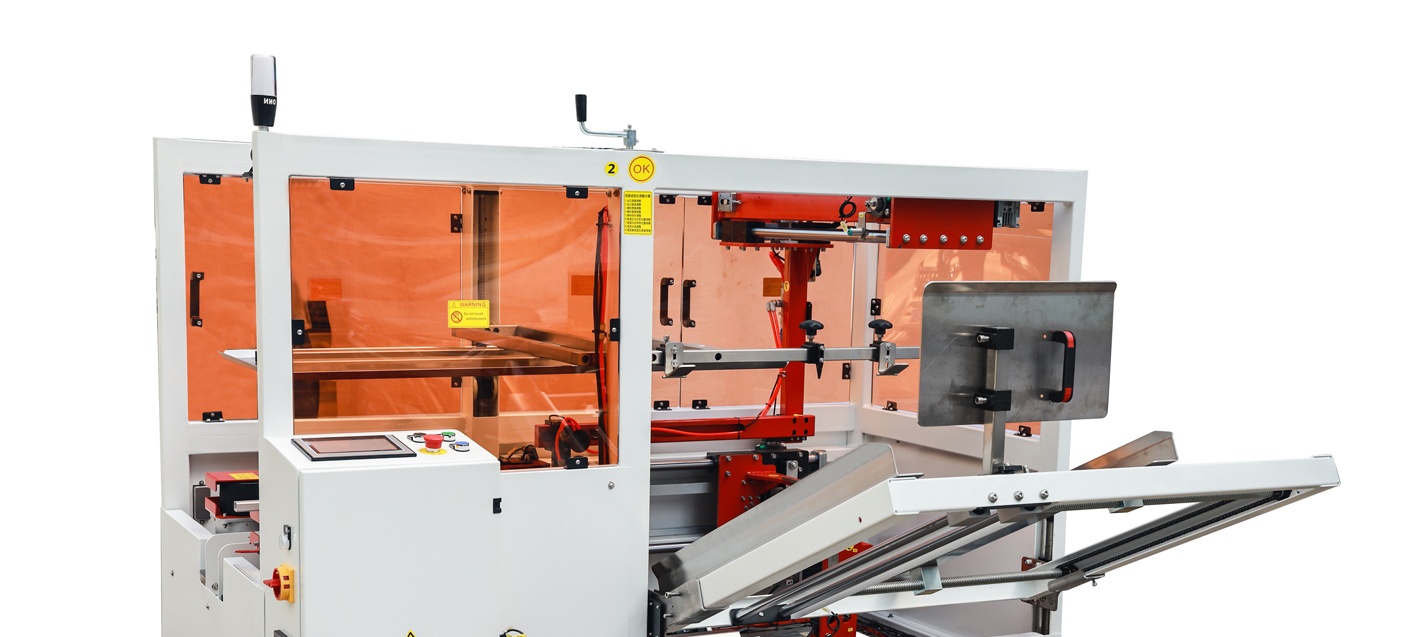
Vì sao thùng quyết định hiệu suất máy
Máy dựng thùng làm ba việc: kéo tấm thùng phẳng từ kho chứa, mở thành hình chữ nhật, rồi gấp và dán các nắp đáy. Máy dán thùng sau đó gấp nắp trên và dán băng keo hoặc keo. Mọi thao tác đó đều giả định thùng xử sự đúng như dự đoán. Giấy phải đủ cứng để giác hút nhấc được, nếp gấp phải gấp đúng vị trí, và các nắp phải gặp nhau mà không phải ép.
Giấy carton là vật liệu sống. Nó hút và nhả ẩm, bị ép bẹp dưới lực kẹp, và “ghi nhớ” cách nó từng được bảo quản. Hai thùng in từ cùng một khuôn có thể xử sự khác nhau nếu một chiếc nằm ở bến hàng ẩm cả tuần. Máy không thể bù được tất cả những điều đó. Quy định thùng đúng và kiểm soát cách bảo quản sẽ loại bỏ phần lớn biến động trước khi thùng lên dây chuyền.
Các kiểu thùng phổ biến và kiểu nào dễ tự động hóa
Kiểu hộp — cách cắt và bố trí nắp — quan trọng hơn người mua tưởng. Chỉ vài kiểu chiếm phần lớn dây chuyền tự động.
- Thùng nắp đều (RSC, FEFCO 0201). Tất cả nắp dài bằng nhau; hai nắp ngoài gặp nhau ở giữa khi đóng. Đây là kiểu chủ lực của đóng gói cuối nguồn tự động và là kiểu mà mọi máy dựng, máy dán đều xoay quanh. Nếu lần đầu tự động hóa, hãy chuẩn hóa theo RSC ở mọi nơi có thể.
- Thùng nắp phủ toàn phần (HSC/FO, FEFCO 0203). Nắp ngoài phủ chồng hoàn toàn, tăng khả năng chịu xếp chồng cho sản phẩm nặng hoặc rời. Kiểu này dán tốt nhưng cần máy có hành trình nắp rộng hơn, và độ phủ chồng phải đồng đều.
- Thùng nắp nửa (HSC, FEFCO 0202). Là RSC bỏ một cặp nắp, thường dùng thành cặp nắp – đáy. Phổ biến với sản phẩm xếp từ trên xuống rồi đậy nắp.
- Khay dập và các kiểu đặc biệt (FEFCO 03xx, 04xx). Khay, hộp lồng và đáy khóa tự bật có thể tự động hóa, nhưng cần dụng cụ chuyên dụng và máy cấu hình riêng cho loại phôi đó. Chúng không dùng thay trực tiếp được trên máy dựng RSC tiêu chuẩn.
Quy tắc thực tế rất đơn giản: càng nhiều kiểu thùng, càng nhiều lần đổi khuôn và càng nhiều rủi ro. Nhiều khách hàng của chúng tôi gom hàng chục SKU vào một nhóm nhỏ thùng RSC chính vì muốn một máy dựng và một máy dán xử lý được cả dải sản phẩm.
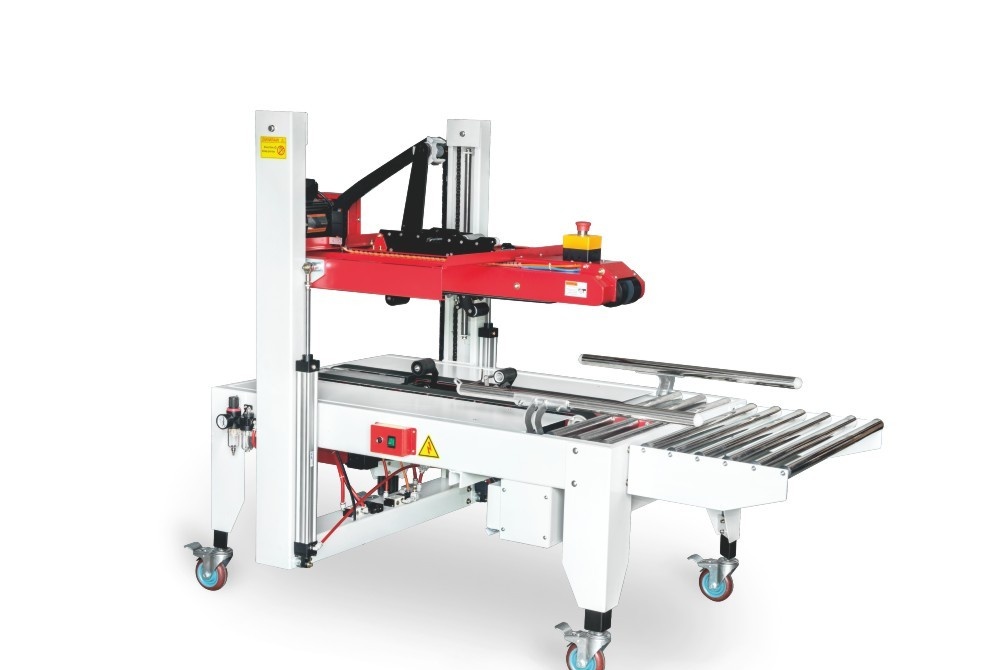
Chọn đúng cấp giấy
Giấy carton được mô tả bằng biên dạng sóng và tổng định lượng các lớp giấy. Sóng là lớp lượn sóng: sóng B mỏng hơn, cho bề mặt in phẳng; sóng C dày hơn, đệm tốt hơn và chịu xếp chồng tốt hơn; sóng đôi BC kết hợp cả hai cho tải nặng nhất. Cấp giấy sau đó được ghi bằng chỉ số chịu lực cạnh (ECT) hoặc tổng định lượng (ví dụ tấm 125/112/125 liệt kê định lượng lớp trong, lớp sóng và lớp ngoài tính bằng g/m²).
Với tự động hóa, cấp giấy ảnh hưởng trực tiếp đến hai việc: khả năng chịu xếp chồng và hành vi trong kho chứa. Giấy quá nhẹ sẽ gấp và bẹp trong máy dựng; giấy quá nặng thì cứng, chống lại nếp gấp và có thể không mở vuông được. Điểm khởi đầu thực tế cho thùng xuất khẩu thông thường 10–25 kg là giấy một lớp sóng C khoảng ECT 32 (tương đương tấm 140/110/140). Sản phẩm nặng hơn hoặc xếp pallet cao chuyển sang sóng đôi BC khoảng ECT 48. Đây là điểm khởi đầu, không thay thế được bài tính xếp chồng trên chính sản phẩm của Quý khách.
| Trọng lượng thùng đã đóng | Loại giấy thường dùng | ECT thường dùng | Ghi chú |
|---|---|---|---|
| Đến ~10 kg | Một lớp sóng B hoặc C | ECT 24–28 | Sản phẩm nhẹ; coi chừng bẹp trong kho chứa |
| 10–25 kg | Một lớp sóng C | ECT 32 | Dải thùng xuất khẩu phổ biến |
| 25–40 kg | Sóng đôi BC | ECT 44–48 | Cần máy dựng và máy dán hạng nặng |
| Trên 40 kg | Sóng đôi BC/AC | ECT 56+ | Xác nhận khung máy và lực ép nắp với nhà cung cấp |
Đừng chọn thuần theo giá mỗi thùng. Loại giấy nhẹ hơn tiết kiệm vài xu mỗi hộp có thể tốn hơn nhiều vì thời gian dây chuyền kẹt và pallet bị loại. Chúng tôi trình bày bức tranh chi phí rộng hơn trong phân tích tổng chi phí sở hữu.
Dung sai kích thước: chặt đến đâu là đủ?
Phần lớn thời gian dừng liên quan đến thùng bắt đầu từ đây. Máy tự động làm việc trong một cửa sổ hẹp, và thùng lệch vài milimét sẽ cộng dồn thành cấp liệu sai, góc hở và nắp kẹt. Khi đặt thùng, hãy đưa nhà cung cấp thùng kích thước lòng trong theo thứ tự tiêu chuẩn — dài, rộng, sâu — và giữ đúng các dung sai thực tế sau.
- Kích thước cắt và tạo nếp: trong khoảng ±2 mm với giấy một lớp và ±3 mm với giấy hai lớp ở cỡ thùng thông thường. Nếp gấp đồng đều quan trọng hơn con số tuyệt đối.
- Độ vuông: hai đường chéo của thùng đã mở phải khớp nhau trong khoảng 3–5 mm. Thùng bị méo thành hình bình hành sẽ không bao giờ dán vuông.
- Căn nếp gấp: đường nếp phải nằm trên cùng một đường thẳng suốt chiều dài nắp. Nếp lệch là nguyên nhân chính gây góc cong và góc quăn.
- Chiều dài nắp: với RSC, hai nắp ngoài phải gặp nhau gọn, không có khe hở nhìn thấy và không phải ép chồng. Khe hở làm lộ sản phẩm; nắp quá dài sẽ vênh khi gấp.
Người mua đôi khi nới dung sai để có thùng rẻ hơn, rồi thắc mắc vì sao máy dựng cấp liệu sai. Nếu chạy tốc độ cao, tiền mua độ chính xác dập là đáng. Khi đổi nhà cung cấp thùng, hãy chạy một lô thử trên máy trước khi đặt cả đơn — khác biệt về giấy và khuôn dập giữa các nhà cung cấp là chuyện thường, kể cả khi kích thước in giống hệt.
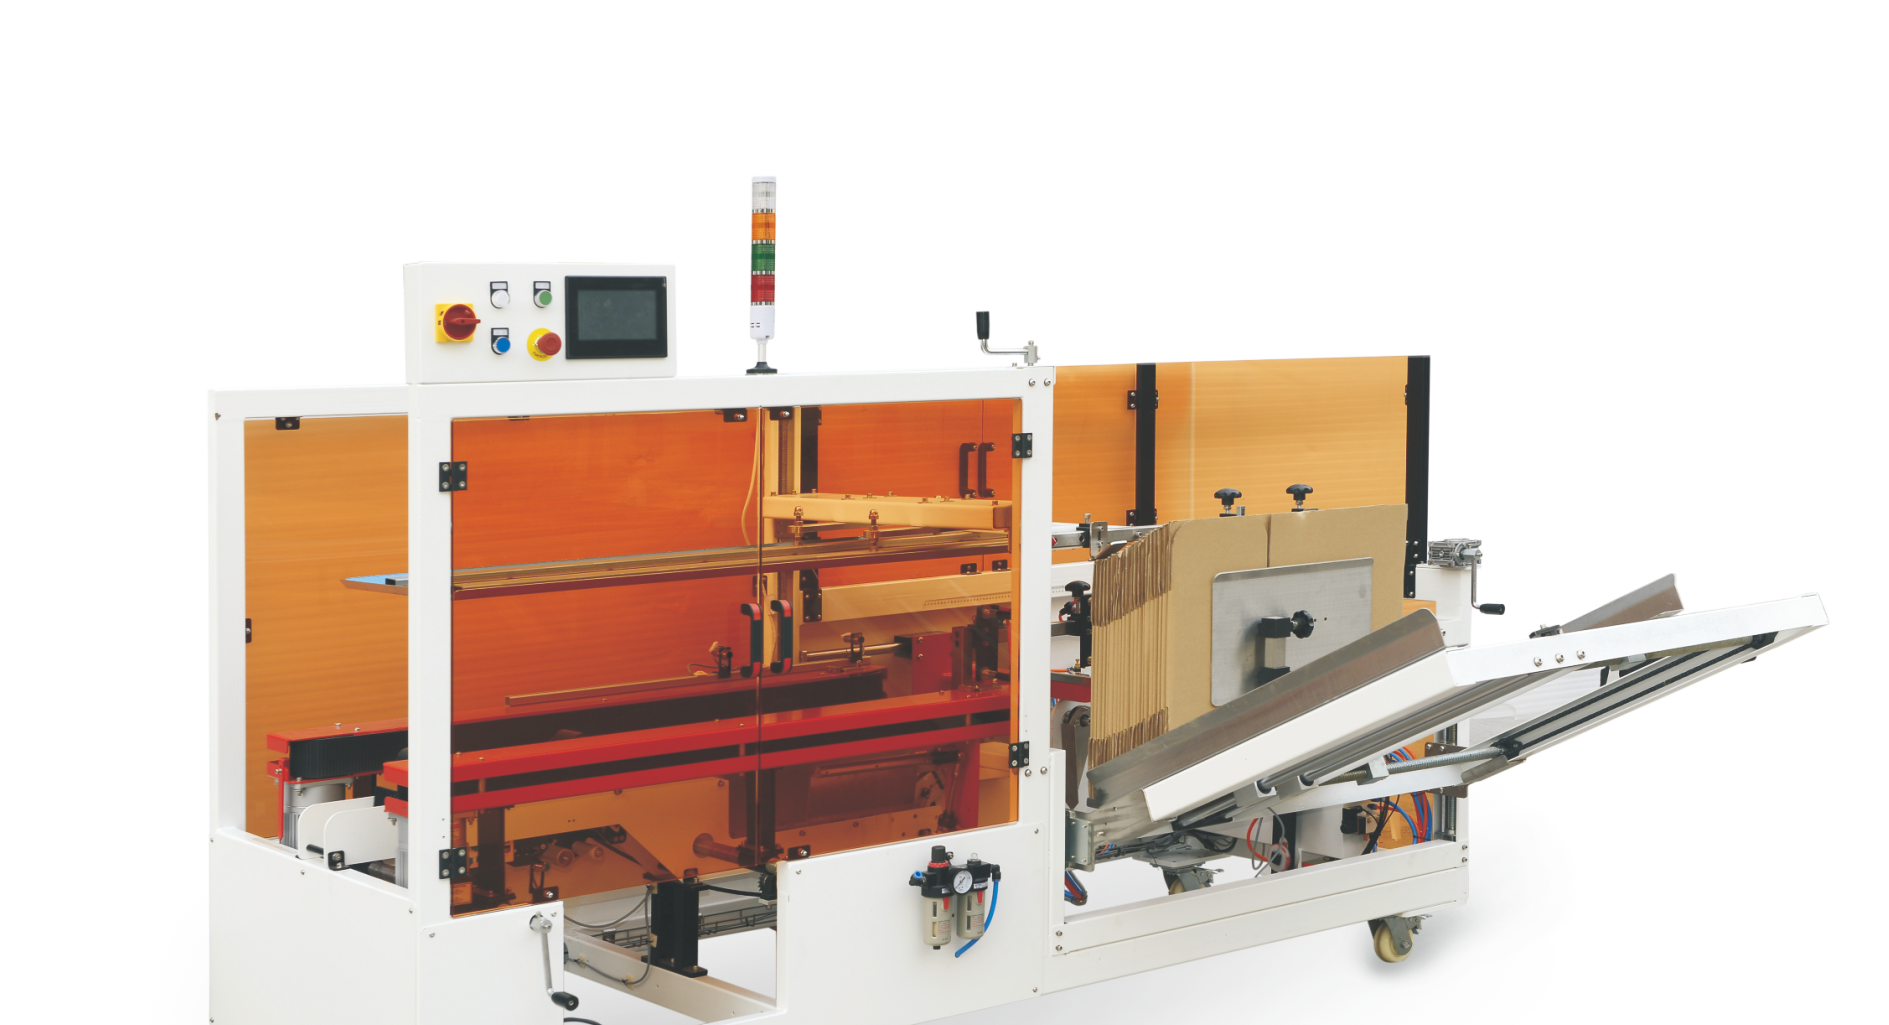
Dán băng keo và dán keo nóng
Dán đáy và dán nắp dùng băng keo tự dính hoặc keo nóng, và lựa chọn này thay đổi cách Quý khách quy định cả máy lẫn thùng.
Băng keo là mặc định vì dễ tính, dễ thay và chịu được dải độ ẩm rộng. Keo cần bề mặt giấy sạch, khô để bám; lớp lót nhiều bụi hoặc tái chế cao làm giảm độ bám. Chiều rộng băng keo thường là 48 mm cho thùng tiêu chuẩn và 72 mm cho tải nặng. Một máy dán thùng bán tự động là cách khởi đầu chi phí thấp với băng keo trước khi lên dây chuyền hoàn toàn tự động.
Keo nóng phun các đường keo nóng chảy lên nắp, nhanh hơn trên dây chuyền tốc độ cao và không có đầu băng keo để bóc. Nhưng nó đòi hỏi nhiều hơn: bề mặt giấy phải đồng đều, vị trí và nhiệt độ đường keo phải được kiểm soát, và thùng phải giữ được trong lúc keo nguội. Nếu chọn keo nóng, nhà sản xuất thùng phải biết — xử lý bề mặt và tỷ lệ tái chế thay đổi cách keo lan. Dòng máy tạo thùng keo nóng của chúng tôi được thiết kế quanh những yêu cầu đó. Chúng tôi so sánh hai phương pháp kỹ hơn trong bài về các lỗi dán thùng carton.
Độ ẩm, bảo quản và những điều kiện không ai kiểm soát được
Giấy carton ở trạng thái tốt nhất khi độ ẩm khoảng 6–8%. Trong kho ẩm hoặc container đường biển, giấy hút nước, mất độ cứng và có thể cong vênh; trong môi trường quá khô, giấy giòn. Kết quả là những thùng chạy hoàn hảo mùa thu bắt đầu cấp liệu sai vào mùa mưa. Không thể đổi thời tiết, nhưng có thể kiểm soát mức phơi nhiễm: giữ thùng trong bao và kê khỏi sàn, dùng theo thứ tự nhập, và không mở kiện cho đến khi cần. Với hàng xuất khẩu cũng đi đường biển, hãy nhớ thùng phải chịu được đúng hành trình ẩm như sản phẩm bên trong.
Kiểm tra thùng nhập về
Một phút kiểm tra khi mỗi pallet thùng về đến giúp tránh hàng giờ dây chuyền dừng. Không cần phòng thí nghiệm; một thước dây, một thước vuông và một lượt quan sát nhanh đủ bắt những lỗi thực sự làm máy dừng. Bảng dưới liệt kê những lỗi kỹ sư chúng tôi gặp nhiều nhất, cách phát hiện và tác động của chúng lên dây chuyền.
| Lỗi | Cách kiểm tra | Ảnh hưởng lên máy dựng/máy dán |
|---|---|---|
| Phôi cong vênh kiểu “chuối” | Ngắm dọc theo xấp thùng đã ép phẳng | Giác hút không bắt được; kho chứa nhấc hai tờ một lúc |
| Sóng bẹp dọc mép | Tìm mép bẹp, mềm | Mở kém; góc mềm không dán kín được |
| Nếp gấp lệch hoặc nông | Gấp một mẫu; kiểm tra đường nếp | Góc cong, góc quăn, nắp gấp sai vị trí |
| Chiều dài nắp không đều | Đo nắp trên nhiều mẫu | Khe hở hoặc nắp vênh, ép chồng trên máy dán |
| Lớp lót nhiều bụi, phấn | Vuốt ngón tay lên bề mặt | Băng keo và keo nóng không bám |
| Lẫn nhiều loại giấy trong một lô | So độ cứng và bản in trên khắp pallet | Lỗi chập chờn, khó chẩn đoán |
Hãy lấy mẫu nhiều hơn vài hộp trên cùng: rút cả thùng ở giữa và dưới pallet. Ghi lại ngắn gọn những gì phát hiện; nếu nhà cung cấp trôi dần theo thời gian, bản ghi đó hữu ích hơn nhiều một lần phàn nàn. Khi một lô không đạt, hãy cách ly trước khi lô lên dây chuyền — một chiếc thùng xấu lẫn vào kho chứa có thể gây kẹt máy, và gỡ kẹt còn lâu hơn nhiều so với việc kiểm tra.
Danh mục kiểm tra thông số thực dụng
Trước khi duyệt một loại thùng cho dây chuyền tự động, hãy xác nhận những điểm sau với nhà cung cấp thùng và nhà chế tạo máy:
- Kiểu thùng đã chốt (ưu tiên RSC/0201) và liệt kê đầy đủ dải kích thước thùng.
- Kích thước lòng trong theo dài × rộng × sâu, dung sai ±2 mm (giấy một lớp).
- Ghi rõ loại sóng và cấp giấy, khớp với trọng lượng đã đóng và chiều cao xếp pallet.
- Nếp gấp thẳng hàng, nắp gặp vuông, hai đường chéo khớp trong 3–5 mm.
- Đã chọn phương pháp dán — chiều rộng băng keo hoặc kiểu đường keo nóng — và xác nhận bề mặt giấy tương thích.
- Đã thống nhất điều kiện độ ẩm, bảo quản và chạy một lô thử trên chính máy thực tế.
Bước giá trị nhất là bước cuối: chạy thùng thật trên máy thật, ở tốc độ thật. Tại SunAura Packaging Machines, chúng tôi kiểm tra mọi dây chuyền bằng chính thùng của khách trước khi giao hàng nếu có thể, vì như vậy bắt được lỗi thông số ngay tại xưởng chúng tôi thay vì tại nhà máy Quý khách.
Khi nào nên mời nhà chế tạo máy tham gia
Nếu Quý khách đang thiết kế một dải thùng mới song song với dây chuyền mới, hãy mời nhà chế tạo máy tham gia sớm — lý tưởng là trước khi chốt thùng, không phải sau. Những thay đổi nhỏ trên thùng gần như miễn phí ở khâu thiết kế và rất đắt khi đã in hàng nghìn chiếc. Kỹ sư của chúng tôi xác nhận được cửa sổ kích thước thùng mà máy dựng và máy dán Quý khách chọn nhận, tư vấn băng keo hay keo, và tính cỡ dây chuyền theo cấp giấy mà sản phẩm cần. Quý khách có thể xem dải thiết bị tại trang sản phẩm, hoặc đọc hướng dẫn chọn máy dựng và máy dán thùng rộng hơn của chúng tôi trước khi quy định bất cứ điều gì.
Quy định thùng carton không phải việc hào nhoáng, nhưng là một trong những việc mang lại lợi ích cao nhất cho độ tin cậy của công đoạn cuối nguồn. Làm đúng kiểu thùng, cấp giấy và dung sai, máy dựng và máy dán sẽ làm đúng việc chúng được chế tạo để làm — chạy hết ca này đến ca khác mà không cần ai đứng canh.

Sarah evaluates packaging consumables against machine capability: film gauge and prestretch, PP versus PET and steel strapping, core width, tension settings and corner board use. Her articles connect film and band choice to machine settings, freight damage rates and total cost per pallet, rather than recommending the cheapest consumable on paper.
Xem tiểu sử đầy đủ ›