

Hochgeschwindigkeits-Verpackungsgeräte fallen nicht ohne Vorwarnung aus. Sie fallen nach Monaten winziger, sich ansammelnder Vernachlässigung aus: ein Lager, das keine Schmierung erhält, ein Riemen, der nie nachgespannt wurde, ein Sensor, der nie gereinigt wurde, eine Siegelstange, deren Teflon rissig wurde und weiterbetrieben wurde. Die Aufgabe eines präventiven Wartungsplans für Hochgeschwindigkeits-Verpackungsgeräte ist es, diese Degradierungen an einem geplanten Stopp zu erwischen, lange bevor sie zu einem ungeplanten, teuren Ausfall werden. Für Werksingenieure und Wartungsmanager, die Mehrschichtlinien betreiben, ist eine schriftliche, befolgte Wartungsroutine der zuverlässigste Hebel für Verfügbarkeit.
SunAura Packaging Machines nimmt Verpackungslinien für Lebensmittel-, Kosmetik- und Pharmakunden in Betrieb, und die Linien, die die Effizienz über ein Jahrzehnt halten, sind fast immer diejenigen mit einem disziplinierten Instandhaltungsprogramm. Dieser Artikel liefert einen praktischen Plan, den Sie an Ihre eigenen Geräte anpassen können, organisiert nach Intervall.
Warum sich präventive Wartung amortisiert
Korrektive Wartung – etwas reparieren, nachdem es kaputt ist – ist auf drei Arten teuer: Notfall-Ersatzteilversand, Überstundenarbeit und verlorene Produktion in einem Fenster, das Sie nicht geplant haben. Eine Linie, die an einem Freitagabend stoppt, kostet weitaus mehr als eine Linie, die an einem geplanten Dienstagmorgen gewartet wird. Präventive Wartung tauscht kleine, geplante Arbeitsblöcke gegen große, ungeplante Verluste. Auf einer Hochgeschwindigkeitslinie kann ein einziger ungeplanter achtstündiger Stillstand mehr kosten als ein ganzes Jahr geplanter Wartung. Die Rechnung ist nicht knapp.
Präventive Wartung schützt auch die Qualität. Eine verschlissene Siegelstange, die undicht wird, ein abgedrifteter Sensor, der falsch liest, oder ein glasiger Riemen, der zu rutschen beginnt, erzeugen alle Defekte, bevor sie einen Fehler erzeugen. Eine Linie, die einem Produktionsmanager „gut“ aussieht, kann stillschweigend eine steigende Ausschussrate versenden. Die Inspektionsrunden unten erwischen diese Drift, bevor sie den Kunden erreicht.
Sicherheit ist die erste Wartungsregel
Keine Wartungsaufgabe ist eine Verletzung wert. Vor jeder Inspektion jenseits einer visuellen Begehung, wenden Sie Lockout/Tagout an und bestätigen Sie, dass die Maschine spannungsfrei ist. Siegelstangen und Schrumpftunnel halten Wärme lange nach dem Abschalten; Servoachsen können unter Last abdriften; Druckluftleitungen können takten. Bestätigen Sie null Restenergie, bevor Sie hineinlangen. Machen Sie den Lockout-Schritt Teil der schriftlichen Checkliste, damit er nie übersprungen wird, um zwei Minuten zu sparen. Auditoren und Versicherer erwarten diese Disziplin zunehmend, und es ist einfach der richtige Weg, mit einer Maschine umzugehen, die täglich stundenlang mit hoher Geschwindigkeit läuft.
Das Prinzip: inspizieren, reinigen, schmieren, einstellen, ersetzen nach Plan
Jede Wartungsaufgabe ist eine von fünf Handlungen. Inspizieren bedeutet schauen und messen. Reinigen bedeutet Staub, Folienstaub und Produktrückstände entfernen. Schmieren bedeutet das richtige Fett oder Öl an der richtigen Stelle im richtigen Intervall auftragen. Einstellen bedeutet nachspannen, neu ausrichten, neu kalibrieren. Ersetzen bedeutet ein Verschleißteil austauschen, bevor es ausfällt. Ein guter Plan weist jede Handung dem richtigen Intervall zu: täglich für Reinigung und visuelle Prüfungen, wöchentlich für Schmierung und Einstellung, monatlich für tiefere Inspektion, vierteljährlich für Kalibrierung und jährlich für Komponenten-Großprüfung.
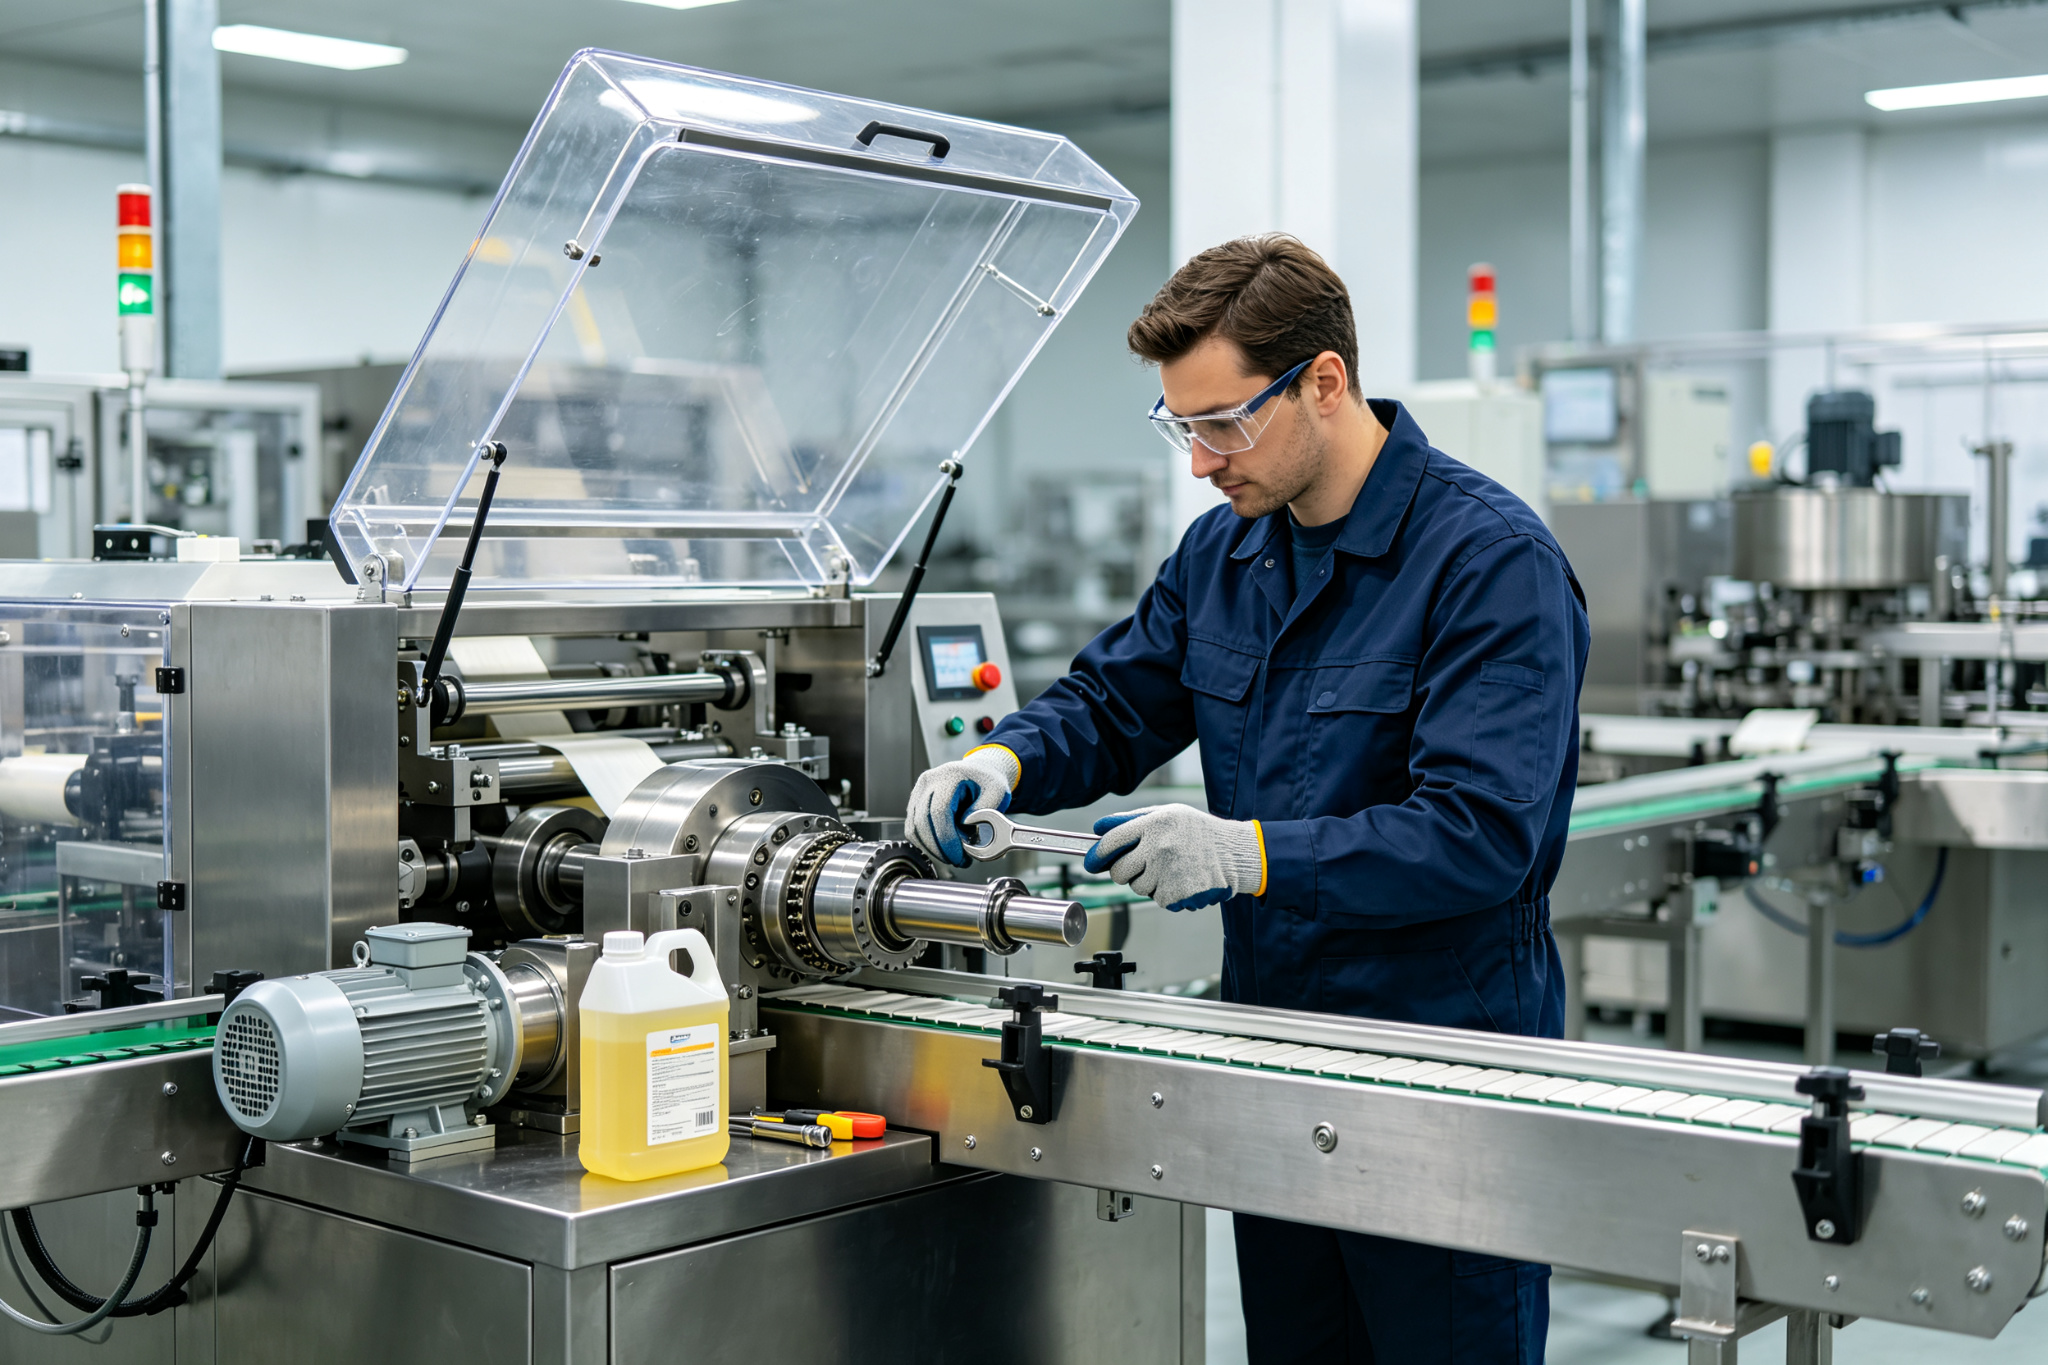
Tägliche Wartung (zu Schichtbeginn und -ende)
Tägliche Aufgaben sind schnell, aber nicht verhandelbar. Sie verhindern die langsamsten Degradierungen und erwischen offensichtliche Probleme vor einem Lauf.
- Visuelle Begehung. Suchen Sie nach losen Schutzeinrichtungen, undichter Luft, Öltropfen, Folienstaubablagerung und Produktstau-Spuren. Hören Sie auf ungewöhnliche Geräusche beim Start.
- Reinigen der Siegel- und Formbereiche. Folienstaub, Klebstoffrückstände und Produktablagerungen bauen sich schnell auf und verursachen Defekte. Bürsten oder saugen Sie die Siegelstangen, Former und Faltbereiche ab.
- Prüfen der Sicherheitseinrichtungen. Testen Sie den Not-Aus und die verriegelten Schutzeinrichtungen. Eine Schutzeinrichtung, die ihre Verriegelung umgeht, ist ein Sicherheitsfehler, der auf ein Audit wartet.
- Protokollierung von Startzählungen und Alarmen. Notieren Sie jeden Fehlercode, der auf der HMI bei der Schichtübergabe angezeigt wird, damit wiederkehrende Fehler nicht zwischen Schichten verloren gehen.
- Prüfen des Luftdrucks und Ablassen des Filters. Niedrige oder nasse Druckluft verursacht unregelmäßigen pneumatischen Betrieb. Lassen Sie den Kompressorfilter ab und bestätigen Sie den Leitungsdruck an der Maschine.
Wöchentliche Wartung
Wöchentliche Aufgaben berühren Verschleiß und Einstellung, die sich über Tage statt Stunden ändern.
- Schmieren nach dem Schmierungsplan. Jede Maschine hat beschriftete Schmierstellen. Verwenden Sie das angegebene Fett; ersetzen Sie niemals ein Produkt, das nicht lebensmittelecht ist, wo erforderlich. Überfettung ist so schädlich wie Unterfettung.
- Inspektion und Einstellung der Riemenspannung. Antriebsriemen dehnen sich und rutschen. Prüfen Sie den Lauf mit der vorgeschriebenen Spannung und ersetzen Sie jeden Riemen, der glasig, rissig oder ausgefranst ist.
- Prüfen des Folienlaufwegs und des Tänzers. Bestätigen Sie, dass die Abzugsbremse glatt ist, der Tänzer frei schwebt und keine abgenutzten Rollen oder Lager vorhanden sind.
- Inspektion der Siegelbacken und des Teflons. Suchen Sie bei Verschließern nach zerkratztem oder blasigem Teflongewebe; eine beschädigte Oberfläche verursacht schwache oder ungleichmäßige Siegel. Ersetzen Sie beim ersten Anzeichen von Beschädigung, nicht nachdem Defekte erscheinen.
- Reinigen und Bestätigen der Sensoren. Lichtschranken und Näherungssensoren, die mit Staub bedeckt sind, verlieren Empfindlichkeit. Wischen Sie sie ab und bestätigen Sie, dass sie korrekt auslösen.
Monatliche Wartung
Monatliche Aufgaben erfordern, dass die Maschine gestoppt und oft heruntergeschützt ist.
- Inspektion von Lagern und Linearführungen. Fühlen Sie nach Spiel, hören Sie auf Geräusche unter Last. Ein Linearlager mit Spiel verursacht Positionsfehler, die keine Reinigung beheben kann.
- Prüfen des Schaltschrankzustands. Bestätigen Sie, dass Lüfter und Filter sauber sind, Türen abgedichtet sind und keine Überhitzung vorliegt. Ein heißer Schrank lässt Elektronik schnell altern.
- Inspektion von Ketten, Kettenrädern und Förderlamellen. Suchen Sie nach Kettenausdehnung und Kettenradverschleiß; eine abgenutzte Kette springt über und verursacht Produktabstandsfehler.
- Verifizieren der Produktübergabeteile. Prüfen Sie Schieber, Mitnehmer, Saugnäpfe und Sortierführungen auf Verschleiß; dies sind die Teile, die das Produkt tatsächlich berühren.
- Prüfen des Alarmprotokolls. Ziehen Sie die HMI-Alarmhistorie und suchen Sie nach Mustern. Ein Fehler, der zweimal pro Woche erscheint, ist ein Wartungstermin, der auf Planung wartet.
Vierteljährliche Wartung und Kalibrierung
Vierteljährliche Arbeit ist, wo Messung und Kalibrierung eintreten.
- Kalibrieren von Temperatursensoren und Steuerungen. Vergleichen Sie bei Verschließern und Schrumpftunneln Thermoelement-Messungen mit einer Referenzsonde. Ein abgedrifteter Sensor, der hoch liest, lässt die Steuerung die Folie überhitzen. Kalibrieren Sie neu oder ersetzen Sie Sensoren außerhalb der Toleranz.
- Verifizieren der Sicherheitsstromkreise. Testen Sie, dass jeder Not-Aus und jede Schutzverriegelung tatsächlich die Spannung wie entworfen entfernt. Dies ist auch eine Audit-Anforderung in den meisten regulierten Werken.
- Prüfen des Servo- und Getriebezustands. Hören Sie auf Geräusche, prüfen Sie auf Öllecks und überprüfen Sie Motortemperaturen während einer Laufperiode. Servoantriebe fallen selten plötzlich aus; sie beschweren sich monatelang zuerst.
- Anziehen von Befestigungen und Prüfen der Erdung. Vibration lockert Bolzen über Monate; eine vierteljährliche Drehmomentprüfung an kritischen Befestigungen verhindert eine abdriftete Ausrichtung.
Jährliche Großwartung
Jährliche Aufgaben sind die tiefen Prüfungen, die mit einem geplanten Feiertagsstillstand übereinstimmen.
- Ersetzen von Verschleißteilen proaktiv. Wechseln Sie die Riemen, Schläuche und das Siegel-Draht-Set bei ihrer empfohlenen Lebensdauer, nicht nach Ausfall, in einem Fenster, wenn die Linie bereits steht.
- Inspektion und Reinigung des Schaltschranks intern. Staub und Kühlmittel kriechen über ein Jahr in Schränke; reinigen Sie Kontakte und bestätigen Sie, dass jeder Stecker sitzt.
- Prüfen und Aktualisieren des Ersatzteillagers. Gegenüberstellen Sie die tatsächlichen Ausfälle des letzten Jahres mit der Bestandsliste. Ein Teil, das Sie nie benötigten, kann reduziert werden; ein Teil, das Sie notbestellen mussten, sollte hinzugefügt werden.
- Neukalibrierung der Linie als Ganzes. Richten Sie Förderer neu aus, prüfen Sie den Produktabstand erneut und bestätigen Sie, dass Formatwechselrezepturen nach einem Jahr der Bearbeitung noch korrekt laden.
- Lassen Sie den Lieferanten eine jährliche Inspektion durchführen, wo der Vertrag eine umfasst. Frische Augen auf der Maschine finden, was Ihre Crew zu ignorieren gelernt hat.
Häufige Ausfallarten und die Wartungsaufgabe, die sie verhindert
Es hilft zu wissen, was Sie verhindern. Schwache oder undichte Siegel lassen sich auf verschlissenes Teflon, Backenfehlausrichtung oder abgedriftete Siegeltemperatur zurückführen – alle in wöchentlichen und vierteljährlichen Prüfungen erwischt. Produktstaus und Schieflagen lassen sich auf glasige Riemen, abgenutzte Mitnehmer oder verschmutzte Sensoren zurückführen – in wöchentlicher Reinigung erwischt. Vorzeitiger Servoausfall lässt sich auf überhitzte Schränke, lose Stecker oder ignorierte Lagerreibung zurückführen – in monatlicher Schrank- und Lagerinspektion erwischt. Folien- und Bahnfehler lassen sich auf einen abgenutzten Tänzer, müde Rollen oder eine falsch gespannte Abwicklung zurückführen – in der wöchentlichen Bahnlaufprüfung erwischt. In fast jedem Fall wurde der Ausfall durch eine langsame Drift angekündigt, die das richtige Intervall erwischt, bevor sie die Produktion erreicht.
Führen Sie ein einfaches Ausfallprotokoll neben dem Wartungsprotokoll. Wenn eine Reparatur stattfindet, notieren Sie, was kaputt ging, wie viele Stunden es gelaufen war und welches Symptom zuerst erschien. Nach einem Jahr sagt Ihnen dieses Protokoll, welche Verschleißteile kürzere Intervalle verdienen und welche überwartet werden. Wartungspläne sollten lebendige Dokumente sein, abgestimmt nach Ihren eigenen Daten statt blind aus einem Handbuch kopiert.
Trainieren Sie das Team, das die Arbeit macht
Ein Plan auf Papier ist nutzlos, wenn die Bediener und Techniker, die die Arbeit machen, nie gezeigt bekommen, wie. Planen Sie eine kurze praktische Sitzung, wenn eine neue Linie in Betrieb genommen wird: demonstrieren Sie jede Schmierstelle, zeigen Sie, wie man die HMI-Alarmhistorie liest, und gehen Sie durch das Lockout-Verfahren. Cross-trainieren Sie zwei Personen an jeder Maschine, sodass Krankheit oder Personalabgang den Plan nie ungedeckt lassen. Wenn Wartung als jedermanns Verantwortung behandelt wird statt als Nachgedanke eines Spezialisten, bleibt die Linie gesund; wenn sie einem einzigen überlasteten Techniker überlassen wird, wird der Plan stillschweigend nicht mehr befolgt.
Den Plan aufbauen: nach Stunden, nicht nur nach Kalender
Hochgeschwindigkeitsmaschinen laufen je nach Arbeitszyklus unterschiedlich. Eine Linie in drei Schichten verschleißt weitaus schneller als eine Linie in einer Schicht. Bevorzugen Sie Planung nach tatsächlichen Laufstunden, wo die Maschinen-HMI sie verfolgt – schmieren Sie nach X Stunden, inspizieren Sie nach Y Stunden – weil Kalenderintervalle ignorieren, wie hart die Maschine tatsächlich arbeitet. Ein CMMS oder sogar eine einfache Kalkulationstabelle, die Laufstunden gegen Aufgabenintervalle protokolliert, macht dies automatisch. Der Plan sollte für jeden Bediener sichtbar sein, nicht in der Schreibtischschublade eines Ingenieurs vergraben.
Ersatzteile: der Wartungs-Enabler
Ein Plan ohne Ersatzteile ist ein Plan, auf Lieferungen zu warten. Halten Sie die Verschleißteile, die tatsächlich ausfallen – Siegel-Drähte, Teflonstreifen, Riemen, Saugnäpfe, Sensoren, Thermoelemente, Sicherungen – auf Lager. Die richtigen Ersatzteile vorzuhalten verwandelt eine sechsstündige Notfallreparatur in einen dreißigminütigen Tausch. Für eine anschauliche Sicht, wie das Wartungsprogramm die Linie schützt, speist dieselbe Disziplin die Gesamtbetriebskosten-Berechnung für automatische Verpackungslinien, weil Stillstand und Teilekosten zwei der größten lebenslangen Posten sind. Für die Schrumpfseite speziell listet unser Fehlersuchleitfaden für Heißschrumpf-Verpackungsmaschinen die Verschleißteile auf, die an Verschließern und Tunneln zu beobachten sind.
Wie dies für Ihre SunAura-Packaging-Machines-Geräte gilt
SunAura Packaging Machines liefert jede Maschine mit einem Betriebs- und Wartungshandbuch, einem beschrifteten Schmierungsplan und einer empfohlenen Ersatzteilliste aus. Der Plan oben ist das allgemeine Rahmenwerk; das Handbuch Ihrer Maschine liefert die genauen Intervalle und Teilenummern. An Servogeräten wie einem Servo-Kartonierer kann die HMI Laufzeit und Alarmhistorie melden, sodass der Plan von tatsächlicher Nutzung getrieben wird. An Schlauchbeutelmaschinen wie dem Fünf-Servo-Schlauchbeutelautomaten sind der Folienpfad und die Siegelbaugruppe der wöchentliche Fokus. Bei der End-of-Line-Palettierung mit einem kollaborierenden Palettierroboter verschiebt sich der Fokus auf Kabelführung, Werkzeug und Sicherheitsscanner. Wo auch immer die Maschine in Ihrer Linie sitzt, das Prinzip ist dasselbe: inspizieren, reinigen, schmieren, einstellen und ersetzen nach einem schriftlichen Plan.
Wenn eine Linie erweitert oder modifiziert wird, falten Sie das neue Gerät vom ersten Tag an in das Wartungsprogramm ein; unser Leitfaden zum Integrieren neuer Verpackungsmaschinen in bestehende Produktionslinien erklärt, warum diese Übergabe wichtig ist. Und wenn Sie eine neue Maschine spezifizieren, ist die Wartungslast ein Kaufkriterium, kein Nachgedanke – der Kaufleitfaden für Kartoniermaschinen für Pharma- und Kosmetikhersteller weist Servicezugang und Ersatzteilunterstützung explizit aus.
Ein einseitiger Wartungskalender, um heute zu beginnen
- Täglich: Begehung, Siegelbereich reinigen, Not-Aus testen, Luftfilter ablassen, Alarme notieren.
- Wöchentlich: schmieren, Riemen prüfen, Teflon und Sensoren inspizieren, Tänzer prüfen.
- Monatlich: Lager und Führungen inspizieren, Schaltschranklüfter reinigen, Alarmprotokoll prüfen.
- Vierteljährlich: Thermoelemente kalibrieren, Sicherheitsstromkreise testen, Servozustand prüfen.
- Jährlich: Verschleißteile ersetzen, Schaltschrank tief reinigen, Ersatzteile auffrischen, Linie neu ausrichten.
Präventive Wartung verwandelt eine Verpackungslinie von einer Überraschungsquelle in einen vorhersehbaren Vermögenswert. Es ist keine glamouröse Arbeit, aber auf einer Hochgeschwindigkeitslinie ist es der Unterschied zwischen dem Erreichen des Versandplans und dem Erklären einer verpassten Bestellung. SunAura Packaging Machines unterstützt Kunden mit Handbüchern, Ersatzteilen und After-Sales-Service; für eine Kopie des empfohlenen Plans für Ihre spezifische Maschine oder um einen Servicevertrag zu besprechen, erreichen Sie unser Team über die Kontaktseite.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
Vollständiges Profil ›