

Schrumpfverpackungsmaschinen gehören zu den produktivsten – und zu den empfindlichsten – Geräten in einer Verpackungslinie. Wenn eine L-Siegelmaschine, Seitenversiegelung oder Sleeve-Wickelmaschine keine saubere, faltenfreie, dichte Packung mehr erzeugt, verlangsamt oder stoppt die gesamte nachgeschaltete Linie. Für Einkaufsleiter, Werksingenieure und Produktionsleiter, die Lebensmittel-, Getränke-, Kosmetik- oder Haushaltswarenlinien betreiben, ist Fehlersuche an Schrumpfverpackungsmaschinen die Fähigkeit, die einen zweiminütigen Neustart von einer vierstündigen Panik unterscheidet.
Dieser Ratgeber führt durch die häufigsten Feldfehler an Schrumpfwicklern, die Ursachenlogik hinter jedem Fehler und die schrittweise Reparatur- oder Einstellungssequenz, die Ihr Wartungsteam befolgen kann, bevor es den Service von SunAura Packaging Machines anfordert. Er ist für Bediener und Techniker geschrieben, die vor Ort diagnostizieren müssen, nicht für einen Steuerungstechniker in einem Videoanruf.
Warum Schrumpf-Fehler den Stillstand der Verpackungslinie dominieren
Ein Schrumpfsystem hat drei eng gekoppelte Subsysteme, die im perfekten Rhythmus arbeiten müssen: der Siegelkopf (der die Folie schneidet und verschweißt), der Förderer (der das Bündel bewegt) und der Wärmetunnel (der die Folie schrumpft). Ein Defekt in einem der drei äußert sich als sichtbarer Verpackungsfehler. Anders als bei einer Schlauchbeutelmaschine, bei der eine Fehlregistrierung als zentrierungsversetzter Druck erscheint, sind die Fehler einer Schrumpfmaschine meist mit dem Auge offensichtlich: Falten, lockere Packungen, verbrannte Folie oder ein Bündel, das überhaupt nicht schrumpft. Das lässt die Maschine „kaputt” erscheinen, obwohl sie meist nur verstellt ist.
Die meisten Fehlersuche-Anrufe, die SunAura Packaging Machines erhält, sind keine katastrophalen Ausfälle. Es sind Drift-Zustände: der Tunnel hat ein paar Grad verloren, die Siegelverweilzeit ist abgewandert, oder der Folienlieferant hat die Dicke geändert ohne eine entsprechende Parameteränderung. Diese als Kalibrierungsprobleme statt als Bauteilausfälle zu behandeln, ist der schnellste Weg zurück zum Durchsatz.
Bevor Sie die Maschine berühren: Sicherheit und eine Diagnoseroutine
Schrumpfgeräte tragen drei unabhängige Gefahren: Hochtemperatur-Heizelemente (oft 120–180 °C im Tunnel), Hochspannungs-Siegeltransformatoren und bewegte Folien-Antriebsketten. Lockout/Tagout, hitzebeständige Handschuhe und eine Abkühlzeit von mindestens zehn Minuten vor dem Öffnen des Tunnels sind nicht verhandelbar. Greifen Sie niemals in den Tunnel, während er unter Spannung steht.
Gehen Sie, sobald es sicher ist, einer disziplinierten Diagnoseschleife nach, bevor Sie Teile wechseln:
- Erfassen Sie den Fehler als Muster. Bewahren Sie die letzten zehn fehlerhaften Packungen in einer Tüte auf. Das Symptom – Falten vs. Löcher vs. offene Naht – ist Ihr zuverlässigster Hinweis.
- Protokollieren Sie die Live-Parameter. Tunnenzonentemperaturen, Fördergeschwindigkeit (m/min), Siegelzeit, Siegeltemperatur und Folienspannung am Tänzer. Schreiben Sie sie auf; vertrauen Sie nicht dem Gedächtnis.
- Isolieren Sie das Subsystem. Lassen Sie den leeren Tunnel fünf Minuten laufen. Wenn die Folie selbst schlecht siegelt, ist das Problem der Siegelkopf, nicht der Tunnel. Wenn die Siegelung perfekt aussieht, aber das Schrumpfen schlecht ist, ist das Problem thermisch.
- Ändern Sie eine Variable nach der anderen. Der schnellste Weg, eine Schicht zu verlieren, ist, Temperatur, Geschwindigkeit und Siegelzeit gleichzeitig zu erhöhen und dann nicht zu wissen, was es behoben hat.
Fehler 1: Gefaltete, „orangenschalenartige” oder lockere Schrumpffolie
Dies ist die häufigste Beschwerde. Die Packung siegelt korrekt, aber nach dem Tunnel ist die Folie locker, gefaltet oder hat eine Orangenschalen-Textur statt eines straffen, glänzenden Finishs.
Ursachen und Reparaturschritte
Tunneltemperatur zu niedrig. Prüfen Sie die tatsächliche Temperatur mit einer handgeführten Infrarotpistole am Produktaustritt, nicht nur an der Steuerungsanzeige. Ein Thermoelement, das 10 °C zu hoch anzeigt, lässt Sie alles für in Ordnung halten, während die Folie nie vollständig erweicht. Wenn die gemessene Temperatur niedrig ist, kalibrieren oder ersetzen Sie das Thermoelement, bevor Sie annehmen, dass die Heizbank schwach ist. Für PVdC- oder PET-G-Filme, die in Kosmetik-Overwraps verwendet werden, bedeutet das enge Prozessfenster, dass selbst ein 15-°C-Abfall das Finish ruiniert.
Verweilzeit zu kurz. Erhöhen Sie die Verweilzeit, indem Sie den Förderer verlangsamen oder die Verweilzeit im Tunnel verlängern. Ein Bündel braucht genug Zeit oberhalb der Schrumpftemperatur der Folie, um zu entspannen und dann gegen das Produkt abzuschrecken. Wenn das Verlangsamen des Förderers die Falten behebt, war Ihre ursprüngliche Geschwindigkeit außerhalb des thermischen Fensters.
Luftströmung ungleichmäßig. Verstopfte Luftdüsen oder ein gerutschter Keilriemen erzeugen eine kalte Seite des Tunnels. Inspizieren Sie die Tunnelkammern auf Folienstaubablagerungen und reinigen Sie die Düsen. Eine Temperaturvariation von mehr als etwa 8 °C über die Produktbreite führt immer zu Falten.
Folenspannung im Einlegebereich zu hoch. Wenn die Folie vor dem Schrumpfen straff gezogen wird, kann sie sich nicht um die Produktgeometrie herum entspannen. Lösen Sie die Tänzerbremse und lassen Sie die Folie sich natürlich um das Bündel herum bilden.
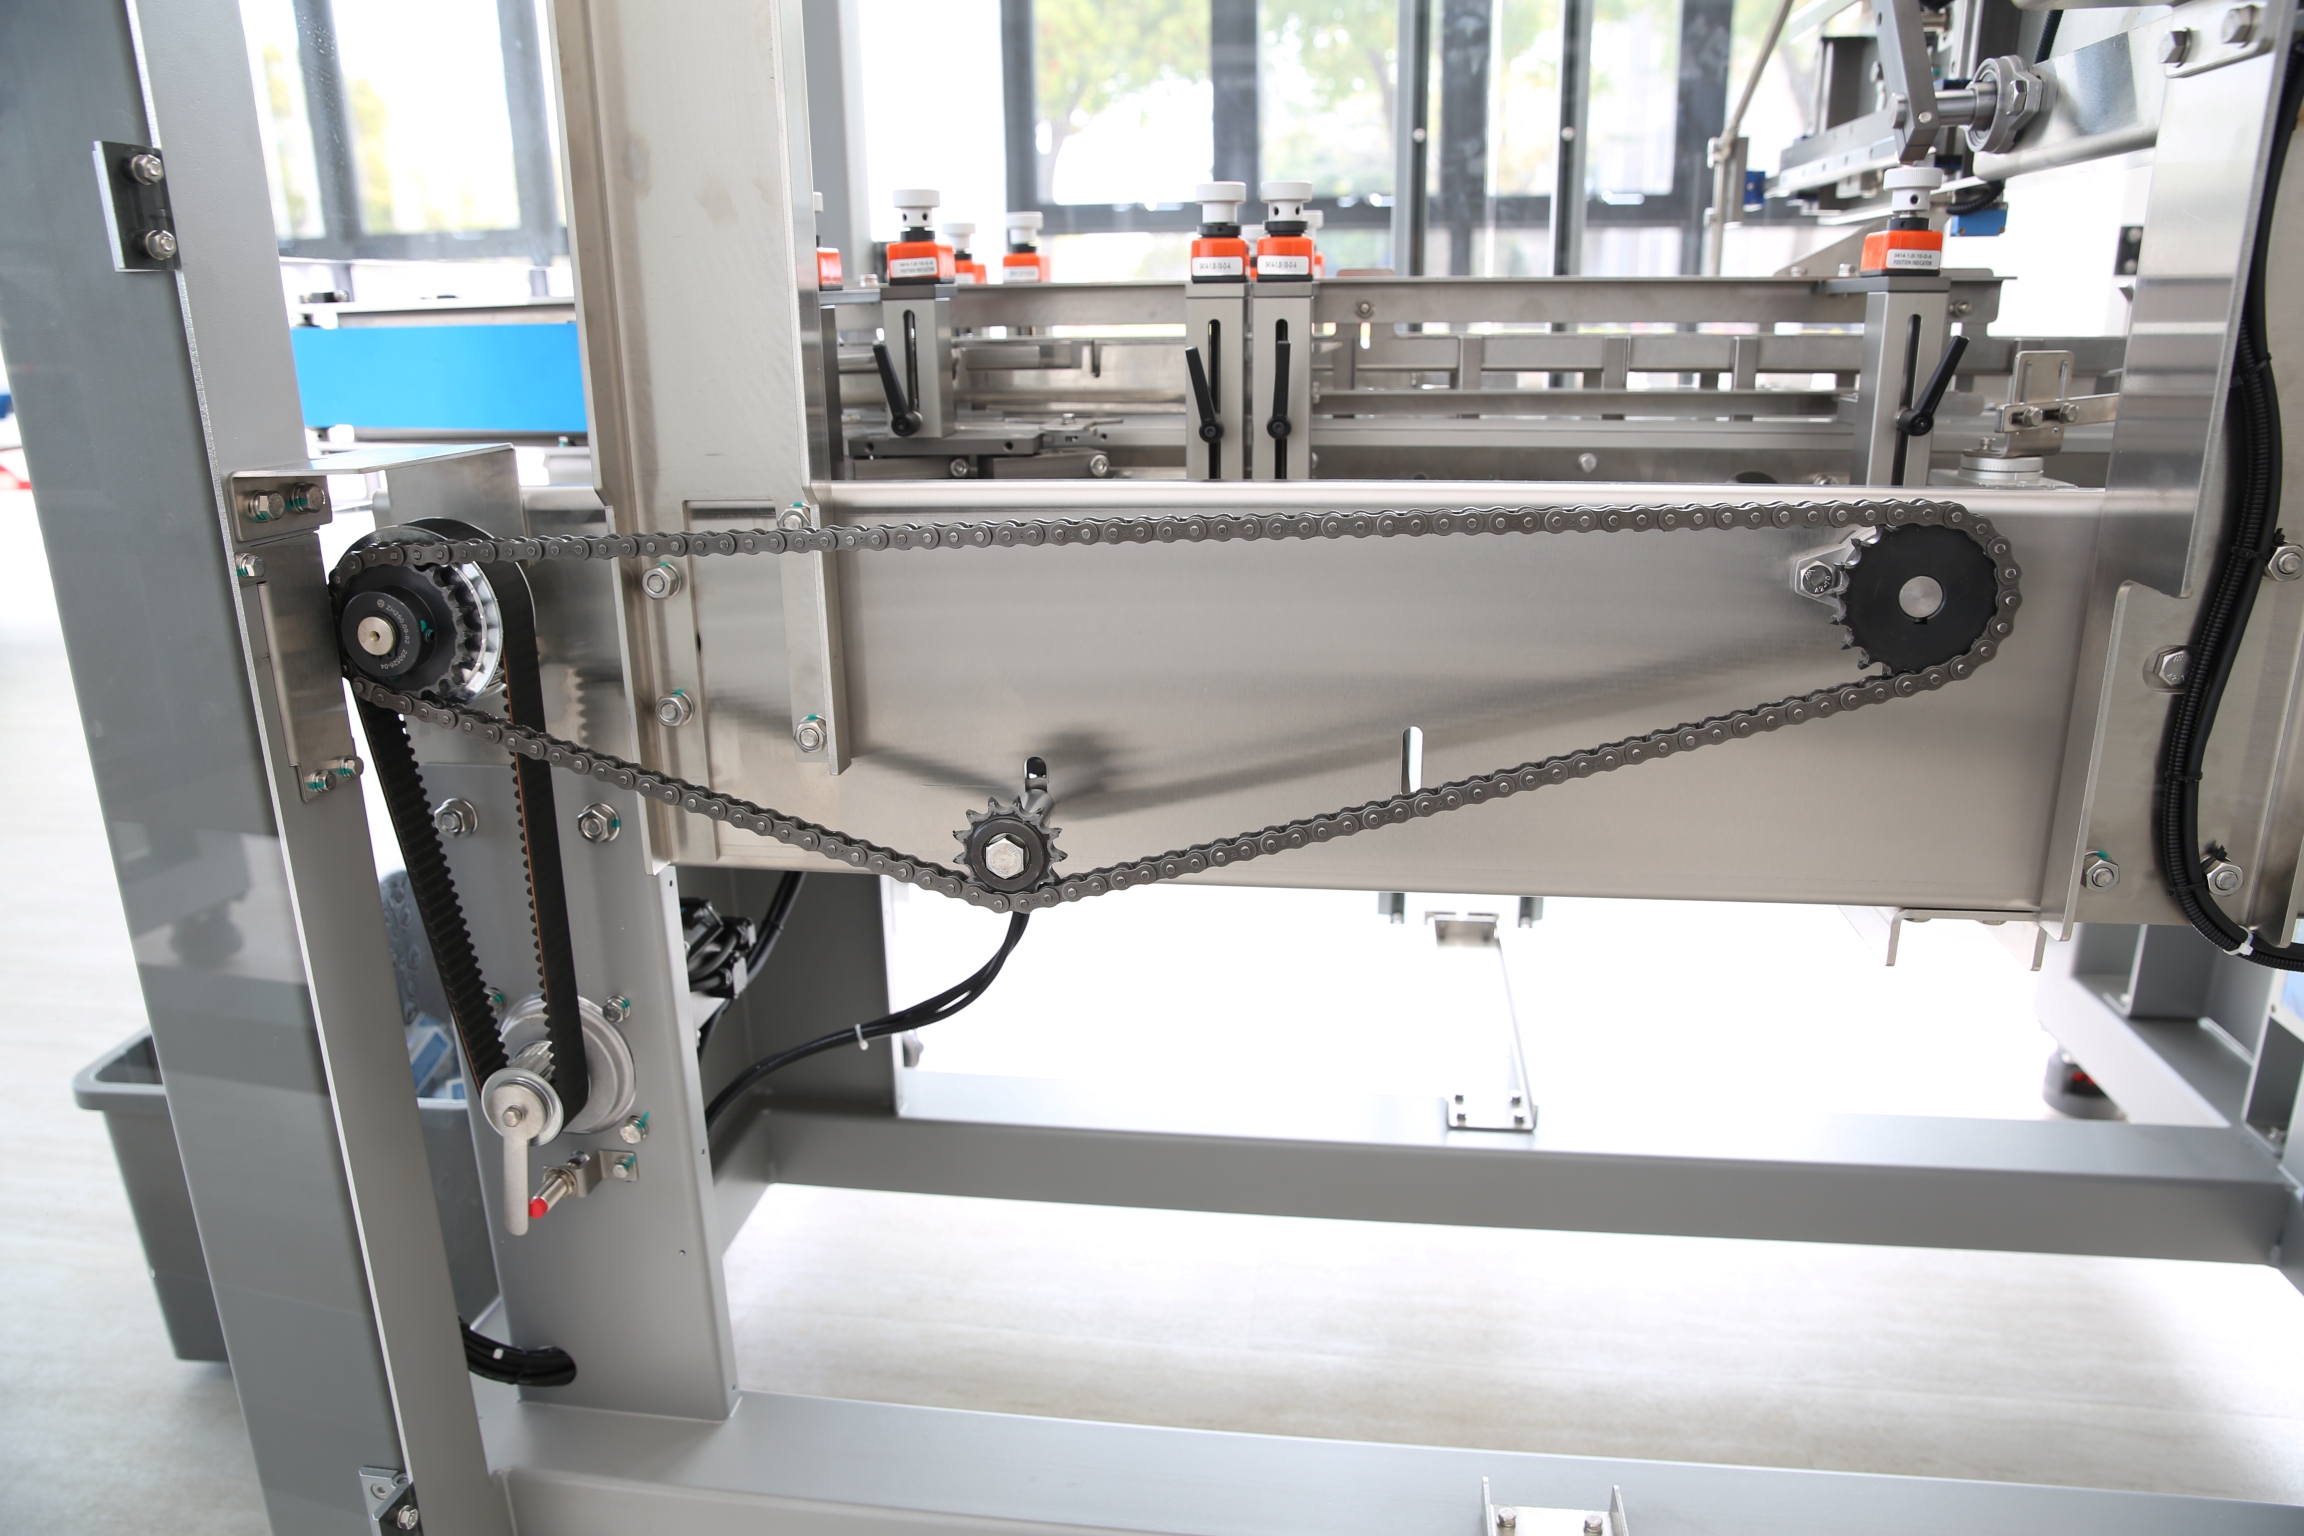
Fehler 2: Schwache oder offene Naht; Folie trennt sich an der Naht
Eine schwache Längs- oder Endnaht bedeutet, dass die Verpackung den Dicht-, Fall- oder Staubtest nicht besteht. Die Folie mag geschweißt aussehen, lässt sich aber leicht abziehen.
Ursachen und Reparaturschritte
Siegelzeit zu kurz. Siegelschweißbacken verschweißen, indem sie die Innenschicht unter Druck aufschmelzen. Eine zu kurze Verweilzeit hinterlässt einen unaufgeschmolzenen Kern. Erhöhen Sie die Verweilzeit in 0,1-Sekunden-Schritten und prüfen Sie die Abziehfestigkeit erneut.
Siegelbacken-Temperaturdrift. Siegelbacken nutzen sich ab, und die PTFE-Beschichtung auf den Teflonleisten bricht über Millionen von Zyklen. Inspizieren Sie das Teflintuch; wenn es zerkratzt oder blasig ist, ist die Wärmeübertragung auf die Folie unregelmäßig. Ersetzen Sie den Teflonstreifen und richten Sie die Backen wieder aus, damit der Druck über die gesamte Breite gleichmäßig ist. Eine Backe, die an einem Ende mit Lücke schließt, siegelt nur die Hälfte der Naht.
Beschädigtes Siegelband oder Transformator. Bei Impulssiegelmaschinen gibt ein gerissener Chromnickeldraht oder ein ausfallendes Relais intermittierende kalte Siegelungen. Messen Sie die Stromaufnahme jeder Backe; ein toter Kanal liest nahe Null. Ersetzen Sie den Draht in der richtigen Stärke und ersetzen Sie niemals ein schwerere Element, das die Folie überhitzt.
Folienkontamination. Wenn das Produkt Öl oder Feuchtigkeit auf den Siegelbereich austreten lässt, kann die Folie nicht verschweißen. Prüfen Sie, dass das eingelegte Produkt trocken ist und die Siegelbahn sauber ist. Bei Lebensmittellinien ist dies oft ein Verpackungsproblem, das sich als Maschinenproblem tarnt.
Fehler 3: Folie brennt, Löcher oder Risse an der Naht
Brennspuren und Nadelöcher sind der gegenteilige Fehler: zu viel Hitze, nicht zu wenig.
Ursachen und Reparaturschritte
Siegeltemperatur zu hoch oder Verweilzeit zu lang. Verbrannte Kanten, die schwelen und riechen, signalisieren eine überhitzte Backe. Senken Sie die Siegeltemperatur und verkürzen Sie die Verweilzeit. Denken Sie daran, dass die Restwärme in der Backe nach dem Zyklus weiter verschweißt, sodass eine gealterte, langsam abkühlende Backe selbst bei einem Sollwert brennen kann, der früher in Ordnung war.
Tunnel-Hotspots. Ein ausgefallenes Thermoelement, das zu niedrig anzeigt, lässt den PID-Regler weiter heizen, was zu einer durchgehenden Zone führt. Wenn eine Ecke jeder Packung verkohlt ist, verdächtigen Sie den Sensor dieser Zone statt des gesamten Tunnels. Öffnen Sie den Tunnel erst, wenn er vollständig abgekühlt ist.
Folie zu dünn für die Siegelenergie. Ein Wechsel von 45-gauge- auf 60-gauge-Folie ändert die erforderliche Siegelenergie. Charakterisieren Sie die Siegelparameter neu, wann immer der Lieferant oder die Dicke wechselt; übernehmen Sie das alte Rezept nicht blind.
Fehler 4: Staus, schiefe Bündel und Produktfehleinzug
Mechanische Staus sind kein thermischer Fehler, aber sie stoppen die Linie ebenso sicher. Der Einlege-Zusammensteller, Schieber und Folienwagen sind die üblichen Schuldigen.
Ursachen und Reparaturschritte
Bündelzusammenstellung unquadratisch. Wenn Produkte schief in den Tunnel eintreten, schneidet die Siegelung diagonal und die Folie bauscht sich. Richten Sie die Führungsschienen aus und bestätigen Sie, dass der Bündelanschlag parallel zur Siegelmaschine ist. Ein abgenutzter Gurt am Zusammenstellförderer kann Produkte auch in einem leichten Winkel einlegen.
Folienrolle zentrierungsversetzt oder falsch eingefädelt. Eine Folienrolle, die außerhalb der Abwickelspindel sitzt, zieht an einer Kante stärker, was eine sichelförmige Siegelung verursacht. Zentrieren Sie die Rolle auf dem aufweitbaren Kern, fädeln Sie die Bahn in der richtigen Reihenfolge durch Tänzer und Rollen und prüfen Sie, dass keine Seitwärtsdrift besteht.
Abgenutzte Lager am Folienwagen. Bei hubbewegten L-Siegelmaschinen fährt der Wagen auf Linearlagern. Wenn sie sich abnutzen, wackelt der Siegelkopf und schneidet unregelmäßig. Schmieren Sie im Herstellerintervall und ersetzen Sie Lager mit spürbarem Spiel.
Schieber-Taktung falsch. Der Produktschieber muss genau feuern, wenn die Backen geöffnet sind. Wenn die Geber-Taktung driftet, trifft der Schieber auf eine geschlossene Backe. Synchronisieren Sie die Schieber-Nockenwelle in der HMI neu und prüfen Sie auf eine lose Kupplung.
Fehler 5: Fördergeschwindigkeits-Mismatch und Durchsatzverlust
Eine Linie, die bei einer Bündelgröße gut läuft, bei einer anderen aber im Schneckentempo dahinkriecht, ist fast immer ein Geschwindigkeit-zu-Hitze-Mismatch. Größere Bündel tragen mehr thermische Masse; die gleiche Tunnelgeschwindigkeit, die für einen Six-Pack funktioniert, lässt einen 12er-Pack zu wenig geschrumpft zurück.
Pflegen Sie ein Größenwechsel-Rezept in der HMI: protokollieren Sie Tunnenzonentemperaturen, Fördergeschwindigkeit, Siegelzeit und Folienbreite für jede SKU. Wenn Sie umstellen, laden Sie das Rezept, statt aus dem Gedächtnis zu starten. Auf SunAura Packaging Machines-Schrumpfsystemen ist der Rezeptabruf per SKU Standard, und Bediener, die ihn nutzen, berichten von dramatisch weniger Fehlern nach dem Wechsel. Wenn Sie eine neue Bündelmaschine spezifizieren, vergleichen Sie eine vollautomatische L-Siegelmaschine wie die vollautomatische L-Siegel-Schrumpfwickelmaschine mit einem manuellen Modell hinsichtlich der Rezeptverwaltungsfähigkeit; dieses eine Feature amortisiert sich im ersten Jahr der Multi-SKU-Produktion.
Fehler 6: Temperaturregler- und Thermoelement-Fehler
Die Regelschleife ist das Nervensystem des Tunnels. Wenn sie ausfällt, wird jedes der oben genannten thermischen Symptome unvorhersehbar.
Ursachen und Reparaturschritte
Thermoelement-Drift oder Ausfall. Ein K-Thermoelement verschlechtert sich mit der Zeit und liest progressiv niedriger, was den Regler überhitzt. Kalibrieren Sie vierteljährlich gegen eine Referenzsonde; ersetzen Sie das Thermoelement, wenn die Abweichung mehr als 5 °C beträgt.
PID-Abgleich nach einem Folienwechsel. Der Wechsel zu einem Produkt höherer Masse oder einer schwereren Folie ändert das thermische Ansprechverhalten der Zone. Wenn die Temperatur wild oszilliert, stellen Sie die Reglerschleife neu ein, statt einfach den Sollwert zu erhöhen.
Halbleiterrelais hängt fest. Ein ausgefallenes SSR, das geschlossen bleibt, speist kontinuierlich Strom in eine Heizbank. Dies ist eine echte Sicherheitsangelegenheit. Prüfen Sie jedes SSR mit einem Messgerät während des Zyklus, und ersetzen Sie jedes, das nicht öffnet. Überbrücken Sie niemals den Hochgrenzen-Thermostaten.
Fehler 7: Folienabwicklung, Tänzerspannung und Bahnführung
Folienführungsfehler erscheinen als sackartige Folie, rollende Kanten oder eine Siegelung, die zentrierungsversetzt läuft.
Prüfen Sie zuerst die Abwickelbremsspannung: zu stark, und die Folie dehnt sich und zieht sich nach dem Siegeln zusammen, was Falten verursacht; zu locker, und die Bahn flattert. Der Tänzer sollte mittig in seinem Weg sanft schweben. Inspizieren Sie die Gummi-Zugwalzen auf glasierte Oberflächen – rutschende Zugwalzen können keine konsistente Folienlänge zuführen. Reinigen oder ersetzen Sie sie als Teil der routinemäßigen Pflege. Die Kantenführungs-Sensoren sollten sauber und kalibriert sein, damit die Folie zentriert über den Siegelbacken bleibt.
Von der reaktiven Reparatur zur vorbeugenden Kontrolle
Die meisten der oben genannten Fehler haben eine gemeinsame Ursache: das Fehlen eines geplanten Wartungsplans. Eine Maschine, die in festem Rhythmus gereinigt, geschmiert und inspiziert wird, entwickelt keine stillen Thermoelement-Driften, glasierten Walzen oder gebrochenen Teflons über Nacht. Der Aufbau eines formellen vorbeugenden Wartungsplans für Hochgeschwindigkeits-Verpackungsanlagen – der Siegelbackeninspektion, Thermoelement-Kalibrierung, Riemenspannung und Keilriemenzustand abdeckt – verwandelt Notfallausfälle in geplante Wochenendarbeit.
Ebenso wichtig ist die Ersatzteil-Bereitschaft. Die teuersten zwei Stunden jeder Schicht sind die Stunden, die man auf ein Siegelband, einen Teflonstreifen oder ein Thermoelement wartet. Ein strukturierter, geplanter Ansatz für die Instandhaltung hält die Verschleißteile, die tatsächlich ausfallen, auf dem Lager, nicht auf Nachbestellung; SunAura Packaging Machines liefert die gängigen Verbrauchsteile für seine Schrumpfpalette als Teil seines After-Sales-Service-Supports. Wenn Ihre Linie mehrere Schichtmuster fährt, modellieren Sie den Ersatzteilbestand anhand tatsächlicher Ausfallraten statt der Empfehlung des Lieferanten.
Ausrüstung wählen, die sich selbst diagnostiziert
Manche Feldfehler werden beim Kauf vermieden. Servo-gesteuerte, rezeptgesteuerte Schrumpfmaschinen mit Echtzeitdiagnose und Fehlermeldungen zeigen die wahrscheinliche Ursache auf der HMI an, bevor der Bediener raten muss. Prüfen Sie bei der Bewertung von Optionen, ob die Maschine Fehlercodes protokolliert, die Tunneltemperatur trendet und bei Siegelbackenverschleiß alarmiert. Eine halbautomatische Schrumpfwickelmaschine wie die Siegel- und Schrumpfwickelmaschine ist für niedrigere Linienvolumen völlig ausreichend, aber abwechslungsreiche Mehrschichtbetriebe gewinnen messbar von einem automatisierten System mit eingebauter Diagnose. Für die Sleeve-Bündelung von Mehrfach-Pack-Flaschen vergleichen Sie eine automatische Sleeve-Schrumpfwickelmaschine mit einer L-Siegelmaschine hinsichtlich der Zusammenstellgenauigkeit und der Wechselzeit, bevor Sie sich entscheiden.
Werksingenieure, die eine neue Bündelmaschine in eine vorhandene Linie integrieren, sollten auch unsere Leitfäden zur Integration neuer Verpackungsmaschinen in bestehende Produktionslinien lesen, denn viele „Schrumpfmaschinen”-Fehler sind tatsächlich Übergabeprobleme mit vorgeschalteter oder nachgeschalteter Ausrüstung.
Wann Sie den Service von SunAura Packaging Machines anfordern
Manche Fehler gehen über eine interne Mannschaft hinaus. Wenn Sie die Isolationsroutine befolgt haben und der Fehler anhält – besonders wenn ein Halbleiterrelais-Ausfall, Steuerungsplatinenfehler oder Servo-Antriebsfehler im Spiel sind – stoppen Sie und rufen Sie den Service. Der Versuch, eine Sicherheitsverriegelung zu umgehen oder einen Schaltschrank neu zu verdrahten, lässt Garantien erlöschen und erzeugt eine echte Gefahr. Das After-Sales-Team von SunAura Packaging Machines unterstützt die Felddiagnose über einen Videoanruf, versendet Verschleißteile international und kann eine Fernzugriffsüberwachung in Betrieb nehmen, wenn die Netzrichtlinie des Kunden dies erlaubt. Details zur Abdeckung finden Sie auf der Seite zum After-Sales-Service.
Für einen breiteren Überblick darüber, was ein vollständig spezifiziertes Schrumpf- oder End-of-Line-System umfassen sollte, zeigen die Lösungsübersicht Verpackung und der vollständige Produktkatalog die Maschinenfamilien, die dieser Fehlersucheratgeber abdeckt. Wenn Sie eine Kapitalanlage vorbereiten, zeigt unsere separate Total-Cost-of-Ownership-Analyse für automatische Verpackungslinien, wie Wartungsbelastung und Fehlerrate in den Lebenszeitpreis einfließen, nicht nur in die Rechnung.
Fehlersuche-Kurzanleitung
- Falten / lockere Schrumpfung → gemessene Tunneltemperatur erhöhen, Verweilzeit verlängern, Heißluftdüsen reinigen, Folientänzer lockern.
- Schwache / offene Naht → Siegelzeit erhöhen, Teflon und Backenebenheit prüfen, Siegelbandstrom prüfen, Produkt trocknen.
- Verbrannte / gelochte Folie → Siegeltemperatur senken, Verweilzeit verkürzen, ausgefallenes Thermoelement oder festsitzendes SSR vermuten.
- Staus und schiefe Bündel → Zusammenstellführungen ausrichten, Folienrolle zentrieren, Wagenlager und Schiebertaktung prüfen.
- Größenwechselverluste → gespeichertes Rezept laden; bei jedem Folien- oder Dickenwechsel neu charakterisieren.
- Unvorhersehbare Temperatur → Thermoelemente vierteljährlich kalibrieren; jedes SSR-Öffnen prüfen; PID neu abgleichen.
Fehlersuche an Schrumpfverpackungsmaschinen belohnt Methode über Rate. Isolieren Sie das Subsystem, ändern Sie eine Variable nach der anderen, und bauen Sie Rezepte und Wartungsroutinen auf, damit die gleichen Fehler nicht wiederkehren. Mit einem disziplinierten Vor-Ort-Prozess und der richtigen Unterstützung von SunAura Packaging Machines wird aus dem, was früher ein mehrstündiger Stillstand war, eine gemessene, geplante Einstellung.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
Vollständiges Profil ›