

Phần lớn chi phí và hư hỏng trong một công đoạn đóng gói thứ cấp đã được quyết định trước khi một thùng nào được dựng hay một mét màng nào được quấn. Chúng được quyết định ngay tại thời điểm ai đó chọn kích thước thùng chủ, số lượng sản phẩm mỗi thùng và cách các thùng sẽ xếp chồng trên pallet. Chọn đúng ba con số này, toàn bộ công đoạn cuối vận hành tốt hơn — máy tạo thùng tạo hình êm, máy đóng thùng đặt sản phẩm không bị gượng, máy xếp pallet dựng được khối ổn định và máy quấn màng dùng ít màng hơn. Chọn sai, Quý công ty phải sống chung với góc thùng bị bẹp, pallet bị loại, phải chèn lấp khoảng rỗng, màng lãng phí và container chưa đầy trọng lượng đã hết chỗ.
Hướng dẫn này bàn về tối ưu thùng chủ và tải pallet cho đóng gói công đoạn cuối: cách chọn cỡ thùng carton sóng bao quanh sản phẩm chính, chọn số lượng đóng gói hợp lý, xây dựng kiểu xếp pallet, khớp với tiêu chuẩn pallet của khu vực và giữ khối hàng ổn định tới điểm đến. SunAura Packaging Machines chế tạo những thiết bị tạo hình, đóng, dán và xếp pallet cho các khối hàng này, và chúng tôi thấy rõ khác biệt giữa một thiết kế đóng gói tốt với một thiết kế kém trên mọi dây chuyền mình chạy thử.

Bước 1: Xác định các ràng buộc trước khi thiết kế thùng
Thùng chủ không thể được thiết kế riêng lẻ. Nó phải đồng thời thỏa mãn năm ràng buộc, và thiết kế chính là điểm giao của các ràng buộc đó:
- Sản phẩm chính. Số lượng đơn vị, hướng đặt, và việc chúng có cần lớp lót hay vách ngăn.
- Pallet. Giới hạn diện tích chiếm chỗ và chiều cao xếp chồng của tiêu chuẩn pallet khu vực.
- Phương thức vận tải. Chiều cao container, chiều cao thùng xe tải, khả năng xếp đôi trong kho hoặc trên tàu.
- Độ bền cơ học của thùng. Số lớp sẽ xếp chồng và khối lượng mà thùng dưới cùng phải chịu.
- Máy đóng gói. Kích thước thùng tối đa và tối thiểu cùng số thùng mà máy đóng thùng hoặc máy tạo thùng có thể xử lý.
Cám dỗ thường là bắt đầu từ một cỡ thùng tiêu chuẩn của nhà cung cấp carton rồi suy ngược lại. Điểm khởi đầu tốt hơn là diện tích pallet và kích thước đơn vị sản phẩm, bởi thùng chính là viên gạch phải lát kín pallet với diện tích lãng phí nhỏ nhất.
Các tiêu chuẩn pallet mà Quý công ty thực sự vận chuyển
- Khổ GMA 48 × 40 in (1219 × 1016 mm) — pallet tiêu chuẩn của ngành tạp hóa Bắc Mỹ và phổ biến trên nhiều tuyến xuất khẩu.
- Pallet EUR / Euro 1200 × 800 mm — tiêu chuẩn trên phần lớn lục địa châu Âu.
- 1200 × 1000 mm — Vương quốc Anh và phần lớn hoạt động thương mại hóa chất, công nghiệp.
- 1100 × 1100 mm — phổ biến ở Nhật Bản, Hàn Quốc và một số nơi tại châu Á.
Một dây chuyền xuất khẩu phục vụ cả châu Âu lẫn Bắc Mỹ thường phải dùng hai cỡ thùng, hoặc một cỡ thùng lát được cả hai loại pallet ở mức chấp nhận được. Một thùng lát khít pallet GMA 48 × 40 có thể để lại một dải rộng không dùng đến trên pallet Euro 1200 × 800; phần mềm tối ưu hoặc một bảng tính có thể cho thấy cả hai cách bố trí trước khi chốt cỡ thùng.
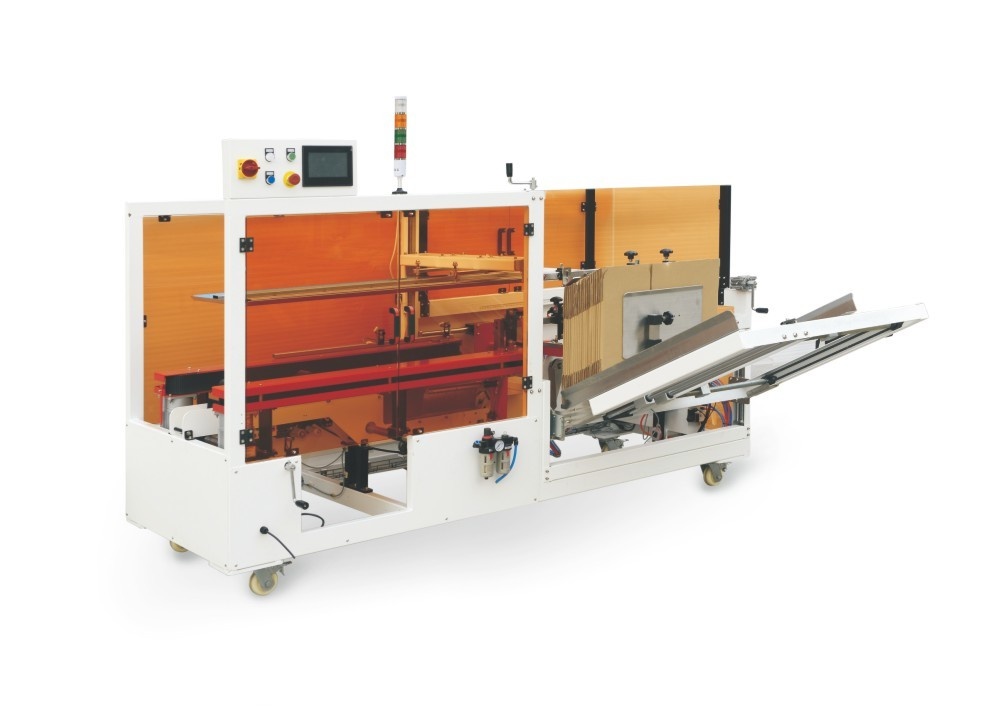
Bước 2: Chọn cỡ thùng theo sản phẩm và theo máy
Thùng RSC (regular slotted container — thùng có cánh gấp đều) nên được chọn cỡ theo kích thước bên trong, vì máy xử lý phía ngoài còn sản phẩm chiếm phía trong. Cần để khe hở có kiểm soát, không phải khoảng rỗng lớn: vài milimét khe hở giúp máy đóng thùng đặt sản phẩm mà không làm xước thùng, nhưng khoảng rỗng lớn khiến sản phẩm xô dịch trong vận chuyển — nguyên nhân gây trầy thùng và vỡ chai lọ. Khoảng rỗng nên được lấp bằng vách ngăn hoặc lớp lót, không phải bằng không khí thừa và carton thừa chỉ làm tăng chi phí.
Loại carton và biên dạng sóng được xác định theo tải xếp chồng. Carton được chỉ định theo chỉ số chịu nén cạnh (ECT) hoặc theo chỉ số Mullen burst cũ hơn. Thông lệ phổ biến là:
- 32 ECT (tương đương bài thử 200#) cho tải nhẹ, một lớp hoặc lưu kho ngắn.
- 44 ECT (tương đương bài thử 275#) cho phần lớn hàng tiêu dùng lưu kho nhiều lớp.
- 55 ECT trở lên cho hàng nặng hoặc các khối hàng sẽ xếp đôi hay lưu lâu trong kho ẩm.
Độ ẩm rất quan trọng: độ bền chịu nén của thùng carton giảm đáng kể trong môi trường ẩm cao, nên các lô hàng cà phê, thực phẩm đông lạnh, đồ uống hoặc xuất khẩu sang xứ nhiệt đới thường cần loại carton trông như quá dư so với yêu cầu trong ngày khô ráo. Tài liệu hướng dẫn chỉ định thùng carton sóng của công ty trình bày chi tiết về loại carton, kiểu sóng và dung sai, bao gồm dung sai kích thước mà máy tạo thùng tự động yêu cầu ở phôi.
Khớp thùng với máy tạo thùng và máy dán thùng
Một thùng thiết kế cho đóng gói thủ công không nhất thiết chạy được qua máy tạo thùng tự động. Máy cần phôi có kích thước đồng nhất, đường điểm vuông góc, độ cứng carton đủ để hút ra khỏi khoang chứa và khối lượng thùng mà giác hút có thể nâng. Một lô phôi có độ ẩm ở mức giới hạn trên, hoặc carton quá nhẹ so với cỡ thùng, là nguyên nhân phổ biến nhất gây kẹt máy tạo thùng. Hãy thống nhất dung sai với nhà cung cấp carton và cố định một loại carton cho mỗi cỡ thùng thay vì chấp nhận các vật liệu “tương đương”.
Về khâu dán, cần xác nhận thùng sẽ dán băng keo hay dán keo nóng để chọn máy tương ứng. Một máy dán thùng thiết kế cho băng keo dán hai dải lên đường nối; mẫu dùng keo nóng dán các cánh thùng. Các lô hàng xuất khẩu và pallet xếp đôi đôi khi cần thêm mối dán góc chữ L, gia cố đường nối bằng một dải băng keo bổ sung.

Bước 3: Chọn số lượng đóng gói cho mỗi thùng
Số đơn vị sản phẩm chính trong mỗi thùng là một quyết định nhỏ nhưng hệ quả lớn. Nó ảnh hưởng tới số thùng dây chuyền sản xuất ra, khối lượng thùng mà công nhân hay robot có thể xử lý, bội số đặt hàng của nhà bán lẻ và chiều cao pallet. Số lượng đóng gói nên được chọn bằng cách trả lời bốn câu hỏi:
- Khối lượng thùng tối đa ở mức thuận tiện là bao nhiêu? Với mọi dây chuyền có thể phải bốc xếp thủ công, mục tiêu khoảng 10–15 kg mỗi thùng giữ khối lượng trong ngưỡng mà hầu hết công nhân có thể nâng; thùng nặng hơn sẽ đẩy Quý công ty sang phương án xử lý hoàn toàn bằng robot.
- Số lượng đóng gói nào lát kín pallet? Diện tích đáy thùng và số lượng được chọn cùng nhau để số thùng và cỡ thùng tạo ra một lớp gọn gàng, không bị nhô ra quá nhiều.
- Nhà bán lẻ đặt hàng theo bội số nào? Khách hàng thường đặt theo số thùng tròn; một số lượng đóng gói khớp với bội số đặt hàng của nhà bán lẻ sẽ giảm số thùng bị lẻ.
- Máy đóng thùng có xử lý được không? Máy đóng thùng có ma trận gắp và số thùng xác định; số lượng lớn có thể cần chu kỳ gắp thứ hai cho mỗi thùng, làm thay đổi năng suất.
Thông thường nên chuẩn hóa hai mức số lượng đóng gói — một cho kênh bán lẻ và một cho kênh club hoặc bán sỉ — thay vì một cỡ thùng phải dung hòa cả hai. Máy đóng thùng robot lưu cả hai dưới dạng công thức và chuyển đổi trong vài phút, nhưng hai loại thùng vẫn phải được thiết kế để lát kín pallet.
Bước 4: Xây dựng kiểu xếp pallet và Ti-Hi
Kiểu xếp pallet là cách bố trí các thùng trên mỗi lớp, còn Ti-Hi đơn giản là số thùng mỗi lớp (Tiers) nhân với số lớp xếp cao (High). Hai kiểu cơ bản là:
- Xếp cột (thẳng hàng) đặt mỗi thùng ngay trên thùng bên dưới. Kiểu này cho độ bền chịu nén cao nhất — lực truyền thẳng xuống qua các góc thùng — và là kiểu vững nhất cho tải nhẹ, cao hoặc dễ bẹp.
- Xếp so le (kiểu gạch) xoay chiều các lớp xen kẽ như tường gạch, khóa các thùng lại với nhau và chống xô dịch ngang. Kiểu này giảm một phần độ bền xếp chồng nhưng tăng độ ổn định.
Với phần lớn hàng tiêu dùng được quấn màng stretch, một giải pháp dung hòa thực tế là xếp cột với lớp trên cùng so le và vài lớp so le ở đáy, kết hợp lực căng màng phù hợp. Máy xếp pallet có thể lưu nhiều kiểu xếp và cách bố trí từng lớp, bao gồm hướng đặt của từng thùng. Việc chọn dùng máy xếp pallet tốc độ cao thông thường hay một cell robot phụ thuộc vào năng suất, khối lượng thùng và số SKU; robot đặc biệt linh hoạt khi cần nhiều kiểu xếp hoặc pallet hỗn hợp nhiều SKU.
Độ nhô ra, độ thụt vào và chiều cao
Thùng không được nhô quá mép pallet — chỉ vài cm nhô ra cũng dời lực chịu tải từ góc thùng sang giữa tấm vách và có thể làm sụt giảm đáng kể khả năng chịu xếp chồng. Nên chừa một khoảng lùi nhỏ vào trong (underhang). Chiều cao tổng của kiện hàng, đã tính cả pallet, sau đó được đối chiếu với trần container hoặc thùng xe và với giá kệ trong kho. Với container đường biển, mục tiêu thường là chiều cao kiện khoảng 2,100–2,200 mm; chỉ cần tăng thêm vài mm chiều cao thùng ở mỗi lớp cũng có thể làm mất trọn một lớp trên một pallet cao — đó là sức chứa không thể lấy lại.

Bước 5: Giữ khối hàng bằng quấn màng và đóng đai phù hợp
Một kiểu xếp hoàn hảo sẽ trở nên vô ích nếu khối hàng bung ra trong quá trình bốc xếp. Khả năng giữ tải là lực giữ khối hàng lại với nhau, đến từ sự kết hợp của màng, kiểu quấn và các biện pháp gia cố bổ sung.
Màng stretch được chỉ định theo độ dày (gauge hoặc micromet), độ kéo giãn trước và lực quấn. Các máy kéo giãn trước dùng động lực hiện đại kéo dài màng 200–300% trước khi quấn, vừa tăng hiệu suất sử dụng (ít kilôgam màng hơn cho mỗi pallet) vừa tạo cho màng khả năng đàn hồi giúp siết khối hàng. Lực quấn phải đủ lớn để ổn định nhưng không quá lớn đến mức bẹp các góc dẫn đầu của thùng nhẹ. Kiểu quấn gồm ba phần:
- Quấn đáy — vài vòng chồng lên nhau ở đáy để khóa khối hàng vào pallet.
- Quấn thân — các lượt quấn lên và xuống tạo lực giữ theo phương đứng.
- Quấn đỉnh — các vòng chồng lên nhau ở đỉnh để giữ các lớp trên không xê dịch; có thể thêm tấm phủ đỉnh để chống ẩm.
Với khối hàng rất nhẹ hoặc không ổn định, hoặc khi việc xoay khối hàng là vấn đề, một máy quấn màng tay quay liền tuyến sẽ xoay tay quay quanh pallet đứng yên thay vì xoay khối hàng. Các khối hàng nặng, cứng vững hoặc xuất khẩu thường kết hợp quấn màng với đóng đai — dây đai PET hoặc PP luồn qua mắt đai hoặc quấn qua đỉnh — và máy đóng đai pallet luồn qua mắt hoặc đóng đai ngang có thể được tích hợp liền tuyến trước máy quấn màng. Tấm bảo vệ góc (corner board) phân bố áp lực dây đai và bảo vệ các góc thùng trên những khối hàng cứng.

Phân tích cụ thể: các con số tác động lẫn nhau thế nào
Hãy xét một lô hàng tiêu dùng xuất khẩu. Giả sử đơn vị bán lẻ là một hộp carton nhỏ, và các phương án thùng chủ là 12 hộp hoặc 24 hộp. Phương án 24 hộp giảm số thùng và nhân công trên mỗi đơn vị, nhưng thùng nặng hơn và cao hơn; trên pallet, nó có thể tạo ra một lớp nhô ra khỏi pallet Euro. Phương án 12 hộp lát kín pallet Euro và GMA gọn gàng hơn, giữ khối lượng thùng trong ngưỡng bốc xếp thủ công và cho số lớp ổn định, đổi lại số thùng nhiều hơn và tốn vật tư dán hơn. Khi đối chiếu cả hai cách bố trí với kích thước pallet, chiều cao container và dải cỡ thùng của máy tạo thùng, ta thường thấy thùng nhỏ hơn cho mức lấp đầy pallet cao hơn và tổng chi phí vận chuyển trên mỗi đơn vị thấp hơn, dù chi phí đóng gói mỗi thùng cao hơn.
Đó là điểm cốt lõi: tối ưu chi phí trên mỗi đơn vị hàng giao đến, không phải chi phí trên mỗi thùng. Carton, băng keo và màng đều rẻ so với khoảng trống trong container, pallet bị loại và hàng hư hỏng.
Danh mục kiểm tra trước khi chốt thiết kế thùng và pallet
- Đã lát kín diện tích đáy thùng trên mọi tiêu chuẩn pallet mà Quý công ty vận chuyển, không nhô ra ngoài.
- Đã xác nhận chiều cao khối hàng vừa container và hệ kệ, còn dư một lớp.
- Đã chọn loại carton và kiểu sóng theo tải xếp chồng, bao gồm biên an toàn cho độ ẩm.
- Đã giữ khe hở bên trong có kiểm soát và thiết kế vách ngăn thay vì khoảng rỗng.
- Đã đặt khối lượng thùng phù hợp phương thức bốc xếp (thủ công hoặc robot).
- Đã chọn kiểu xếp cột hay so le theo nhu cầu độ bền và độ ổn định thực tế.
- Đã chỉ định độ dày màng, độ kéo giãn trước, lực quấn và kiểu quấn — đồng thời đã thử nghiệm một pallet qua quy trình bốc xếp thực tế.
- Đã đối chiếu kích thước thùng, số lượng và phương thức dán với dải làm việc của máy tạo thùng, máy đóng thùng và máy dán thùng.
Khi SunAura Packaging Machines cung cấp một cell công đoạn cuối — máy tạo thùng, máy tạo thùng và dán đáy, a đóng thùng, máy dán thùng, máy xếp pallet và máy quấn màng — dự án diễn ra suôn sẻ nhất khi dữ liệu thùng và pallet đến cùng lúc với RFQ. Hãy gửi kích thước thùng, loại carton, số lượng đóng gói, tiêu chuẩn pallet và năng suất mục tiêu để dây chuyền được tính công suất và bố trí đúng ngay từ lần đầu. Nếu thiết kế thùng vẫn còn mở, các kỹ sư ứng dụng có thể giúp tối ưu trước khi đặt phôi carton, bởi nơi sửa một kiểu xếp pallet tồi với chi phí thấp nhất là trước khi một thùng nào được sản xuất.

David leads our case sealing and cartoning engineering team. Over 14 years he has specified, installed and commissioned hundreds of random-size case sealers, top- and side-loading cartoners, and automatic case packers for food, household and industrial product lines. He writes buying guides and troubleshooting articles around seal quality, tape and hot-melt glue selection, and carton throughput limits.
Xem tiểu sử đầy đủ ›