

Упаковочные машины полны движений, способных покалечить: эректор коробов складывает клапаны резким рычагом, укладчик в короба берёт и размещает на высокой скорости, робот-паллетайзер проводит дугу через большую зону, а обмотчик вращает груз массой в тонну. Машины безопасны, когда ограждения, блокировки, логика останова и рабочие процедуры спроектированы вместе, и опасны, когда это не так. Это руководство разбирает рамки безопасности, которым должна отвечать грамотно собранная ячейка финальной упаковки, — стандарты, оценку рисков, «железо» и документацию, — будь то поставка в ЕС, Великобританию, США или на Ближний Восток.
SunAura Packaging Machines строит оборудование финальной упаковки на экспорт и относится к безопасности как к инженерной дисциплине, а не как к наклейке. Пункты ниже отражают то, что мы действительно задаём в наших интегрированных упаковочных линиях— от эректора коробов в начале линии до паллетообмотчика в конце.

Стандарты, регулирующие безопасность упаковочных машин
Безопасность машины не описывается одним документом. Это набор стандартов, и каждый отвечает на свой вопрос.
- ISO 12100 — это стандарт по оценке и снижению риска. Он задаёт, как выявлять опасности, оценивать риск и снижать его за счёт конструкции, ограждений и информации.
- ISO 13849-1 — описывает части системы управления, отвечающие за безопасность. Он присваивает каждой функции безопасности уровень работоспособности (PL) от a до e и категорию (B, 1, 2, 3 или 4). Световая завеса на паллетайзере обычно имеет иной PL, чем простой замок двери шкафа.
- ISO 13855 — задаёт минимальное безопасное расстояние между устройством обнаружения (световой завесой или напольным ковриком) и ближайшей опасностью исходя из времени останова машины и скорости подхода оператора.
- ISO 14120 — описывает неподвижные и подвижные ограждения, а ISO 14119 описывает блокирующие устройства, связанные с ограждениями.
- ISO 10218-1 и -2 охватывают промышленных роботов, а ISO/TS 15066 даёт рекомендации по коллаборативным роботам — машинам, которые делят рабочее пространство с людьми.
- IEC 60204-1 — стандарт по электрооборудованию: цепи управления, аварийные остановы, цветовая маркировка и защита от поражения электрическим током.
- Семейство стандартов EN 415 посвящено именно упаковочному оборудованию: его части охватывают машины формования–наполнения–запечатывания, стреппинг-машины, обмотчики и машины крепления груза на паллете.
Маркировка CE и меняющиеся правила для оборудования
Для европейского рынка оборудование размещалось по Директиве по машинному оборудованию: производитель обязан провести оценку соответствия, собрать техническое досье и выдать Декларацию о соответствии. ЕС переходит на новый Регламент по машинному оборудованию, который ужесточает ряд требований и меняет процедуру подтверждения соответствия; переходный период длится до середины 2020-х, и заказчикам, задающим оборудование сейчас, стоит спросить поставщика, по какому именно регламенту декларируется машина и какой датой датирована декларация.
Для Северной Америки эквивалентный стандарт по упаковочным машинам — ANSI/PMMI B155.1, а в США добавляются требования OSHA, включая правило ограждения рабочей зоны и стандарт блокировки-маркировки (LOTO) для обслуживания. Роботизированные ячейки подчиняются стандартам ANSI/RIA, согласованным с ISO 10218. Машина, отвечающая EN 415 и ISO 13849, обычно близка к американским требованиям, но защитные расстояния и процедуру LOTO нужно сверить с местным стандартом.
Оценка рисков — отправная точка
Каждое решение по безопасности должно опираться на задокументированную оценку рисков. Метод несложен, но его надо пройти по каждой машине отдельно, а затем ещё раз по всей интегрированной линии: опасности возникают на стыках машин, за которые не отвечает ни один отдельный производитель.
- Выявите опасности. Раздавливание, срезание, порезы, захват, затягивание, удар, прокол, трение, давление (пневматическое и гидравлическое), электричество и скольжение на плёнке или обрезках упаковки.
- Оцените риск. Учитывайте тяжесть травмы, частоту воздействия и возможность избежать опасности. Вращающаяся стрела обмотчика, к которой оператор подходит каждую смену, — более частое воздействие, чем ограждённый редуктор, который вскрывают раз в год.
- Снижайте риск по порядку. Сначала уберите опасность конструкцией (снизьте скорость, измените геометрию), затем закройте её ограждением, затем добавьте устройства обнаружения и лишь в конце положитесь на предупреждения и регламенты.
- Задокументируйте остаточный риск. Некоторые опасности нельзя полностью устранить конструктивно — классический пример замятие, для устранения которого оператору нужно открыть машину, — и они переходят в рабочую процедуру и обучение.
Интегрированная оценка важна потому, что чаще всего травмируют именно опасности уровня линии. Зазор между заклейщиком и укладчиком в короба, точка защемления при передаче короба между двумя конвейерами и подача паллетайзера принадлежат разным машинам, но сталкивается с ними один и тот же оператор. SunAura Packaging Machines прорабатывает такие стыки при проектировании линии и показывает их на компоновочном чертеже.
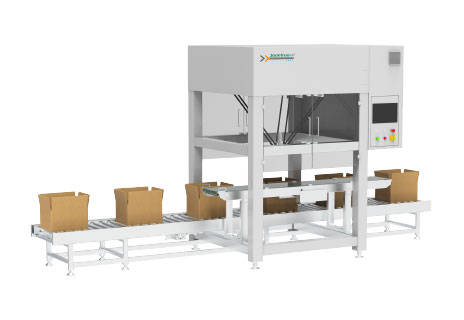
Ограждения, блокировки и иерархия доступа
Большинство постоянных опасностей на эректоре коробов или заклейщике закрывают неподвижными ограждениями на болтах — это самые надёжные ограждения, их нельзя обойти. Подвижные ограждения — двери, которые открывают для загрузки, переналадки или устранения замятий, — оснащают блокирующими устройствами. По ISO 14119 блокируемая дверь останавливает опасность до того, как оператор до неё дотянется, а проектировщик должен учесть, насколько легко блокировку можно обмануть.
Блокировки подбирают под риск. На двери с невысоким риском ставят язычковый выключатель; на двери паллетайзера с высоким риском — защищённый от вскрытия кодированный (RFID) выключатель с функцией запирания ограждения, который держит дверь закрытой, пока робот действительно не остановится. Это различие — просто блокировка или блокировка с запиранием ограждения — принципиально важно. Блокировка снимает питание при открывании двери; запирание ограждения физически не даёт двери открыться, пока машина в опасном состоянии. Для машин с большим временем выбега запирание обязательно.
Время останова и безопасное расстояние
Световая завеса или напольный коврик защищают оператора, только если установлены достаточно далеко от опасности, чтобы машина остановилась раньше, чем человек дотянется до движущейся части. ISO 13855 рассчитывает это расстояние по времени отклика каждого звена цепи — световой завесы, реле или контроллера безопасности, времени торможения привода — плюс стандартная скорость подхода. Частая ошибка — поставить завесу там, где удобно, и считать её безопасной; правильное расстояние — измеренная величина, и её перепроверяют при любой смене скорости машины или привода.
Аварийные остановы и системы безопасности
Кнопки аварийного останова — красные на жёлтом фоне — ставят на каждом рабочем месте и в ключевых точках длинной линии; они должны быть с фиксацией, чтобы машина не запустилась, пока кнопку не вернули в исходное положение. На упаковочной линии аварийный останов разводят так, чтобы останов одной машины приводил связанную линию к управляемому останову в правильном порядке: укладчик, вставший при продолжающейся подаче коробов от эректора, просто заклинит всю ячейку.
По ISO 13849 функцию безопасности строят из компонентов с известной надёжностью: реле безопасности или безопасный PLC, двухканальные входы на критичных устройствах и мониторинг, выявляющий отказы. Cat. 3 / PL d — самая частая цель для опасных функций ячейки паллетирования или укладки в короба. Это не значит, что каждое устройство должно быть PL d: оценка задаёт требуемый уровень под каждую функцию, а завышать всё подряд — и расточительно, и признак того, что настоящей оценки не делали.
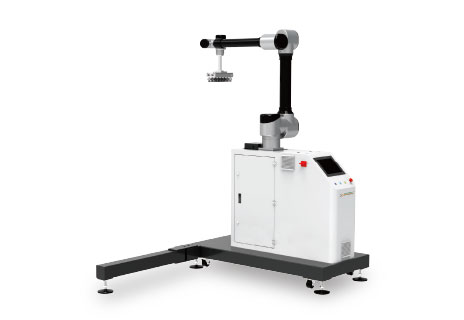
Коллаборативные роботы по умолчанию не обходятся без ограждений
Частое заблуждение — что коллаборативный паллетайзер автоматически безопасен без ограждений. Это не так. «Коллаборативная работа» описывает один из четырёх режимов; большинство коботов-паллетайзеров используют ограничение мощности и усилия, при котором робот рассчитан на останов при контакте. Такой режим действителен лишь внутри оговорённой зоны, когда нагрузка, концевая оснастка, масса короба и скорость все вместе укладываются в пределы и когда оценка рисков показывает, что энергия контакта ниже порога для той части тела, которая может пострадать.
Добавьте более тяжёлый короб, ускорьте цикл или поставьте острый захват — и тот же робот уже не коллаборативный: его нужно ограждать как обычного промышленного робота. Поэтому наше руководство по коллаборативному паллетированию настаивает на проверке массы короба и компоновки в первую очередь. Робот, действительно коллаборативный при коробах 10 kg и шести коробах в минуту, может потребовать световой завесы или ограждения при 15 kg и более быстрой схеме. Граница безопасности — не строка в каталоге, а оцененное применение.
Оборудование повышенной опасности в линии финальной упаковки
Некоторые машины требуют отдельного внимания: их опасности не так очевидны, как размах руки робота.
- Кантователи и опрокидыватели поворачивают или опрокидывают тяжёлые грузы (рулоны, пресс-формы, бочки) и создают большую движущуюся массу плюс зажимное усилие. Им нужны ограждение зоны вращения, блокируемый доступ во время кантования и надёжный зажим, удерживающий груз при пропадании питания. Наше техническое руководство по кантователям и опрокидывателям подробно описывает приводы и зажимные механизмы.
- Паллетообмотчики имеют вращающийся поворотный стол или стрелу, подвижную каретку плёнки и высокую мачту. Автоматические проходные обмотчики должны останавливать вращение, если оператор входит в зону, — обычно сканером безопасности и логикой замедленного подхода.
- Стреппинг-машины совмещают нагретую сварочную головку, механизм подачи, протягивающий ленту, а у горизонтальных и through-eye моделей — раму, перемещающуюся над паллетой. И тракт ленты, и сварочная головка закрыты ограждениями с блокировкой доступа.
- Термоусадочные туннели добавляют нагрев и движущийся конвейер; ограждение здесь должно учитывать и горячие поверхности, и вытяжку.
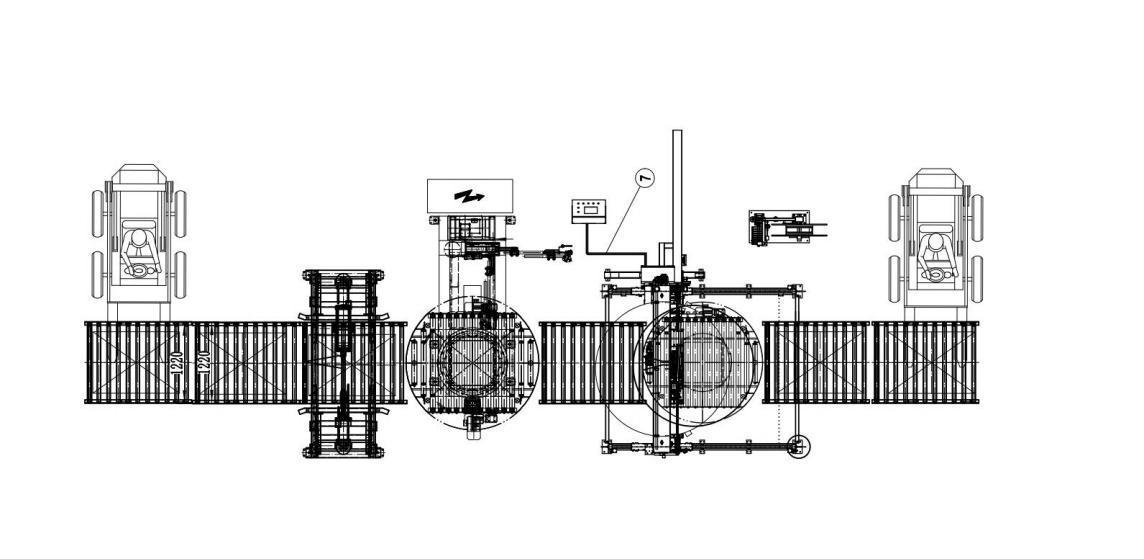
Безопасность при переналадке, обслуживании и устранении замятий
Значительная доля травм на упаковочном оборудовании случается не при штатной работе, а в моменты, когда машина «не должна двигаться»: устранение замятия, смена рулона плёнки, чистка сварочной головки или замена лентопротяжного узла. Эти работы должны быть описаны письменным регламентом.
- Блокировка-маркировка (LOTO). Отключение энергии (электрической, пневматической, гидравлической и запасённой в пружинах) с личным навесным замком, чтобы коллега не смог запустить машину, пока внутри находится человек.
- Режим замедленного или толчкового хода. Работы, которым действительно нужно движение, например настройка укладчика в короба, ведут кнопкой «держи для хода» на пониженной скорости: машина движется, только пока оператор активно управляет.
- Чёткий порядок устранения замятий. Замявший короб извлекают при открытых ограждениях и блокировке в режиме останова — никогда не просовывая руку в щель на работающей машине.
- Переналадка по рецепту. Машины, хранящие рецепты типоразмеров в настройках HMI, сокращают число физических регулировок и время, когда двери ограждений остаются открытыми.
Плановое обслуживание само предотвращает проблемы с безопасностью: изношенная петля ограждения, разболтанная блокировка или отказывающий тормоз незаметно ослабляют систему безопасности. Контрольный лист планового обслуживания именно поэтому включает и устройства безопасности.
Что спросить у поставщика оборудования до покупки
Документация — самый быстрый способ отличить машину, действительно спроектированную под безопасность, от той, что просто приехала с наклейкой CE. Запросите следующее:
- Декларацию о соответствии и перечень стандартов, на которые она ссылается.
- Оценку рисков по машине, а для линии — интегрированную оценку рисков.
- Функции безопасности по ISO 13849 с требуемыми уровнем работоспособности (PL) и категорией.
- Компоновочные чертежи с размерами ограждений, расположением кнопок аварийного останова и безопасными расстояниями световых завес.
- Электрическую схему с цепью безопасности и перечнем устройств.
- Процедуру LOTO, а также регламенты переналадки и устранения замятий.
- Подтверждение, что ограждения и стыки между машинами входят в поставку, а не оставлены интегратору на площадке.
Когда эти документы поданы заранее и соответствуют машине как построенной, FAT и SAT проходят просто. Когда их нет, они расплывчаты или появляются только после заказа, работа по безопасности ложится на монтажника — и именно там возникают самые дорогие и опасные пробелы.
Машины SunAura Packaging Machines — укладчики в короба, паллетайзеры и полные упаковочные линии — построены по этим правилам; досье по безопасности входит в стандартный экспортный пакет. Если вы оцениваете ячейку, приложите к запросу компоновку и местные требования по безопасности: ограждения и систему управления выгоднее всего продумать на стадии компоновки, а не добавлять, когда машина уже стоит в цехе.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
Полная биография ›