

Las máquinas de embalaje están llenas de movimientos que pueden herir a las personas: una formadora de cajas pliega solapas con un brazo de cierre afilado, una encajonadora recoge y coloca a alta velocidad, un robot paletizador barre un arco sobre una gran envolvente y una envolvedora gira una carga de una tonelada. Las máquinas son seguras cuando protecciones, enclavamientos, lógica de parada y procedimientos operativos se diseñan juntos, y son peligrosas cuando no se hace así. Esta guía recorre el marco de seguridad que debe seguir una célula de embalaje de fin de línea bien construida —las normas, la evaluación de riesgos, el hardware y la documentación— tanto si el destino es la UE, el Reino Unido, EE. UU. o Oriente Medio.
SunAura Packaging Machines fabrica equipos de fin de línea para exportación, y tratamos la seguridad como una disciplina de ingeniería y no como una pegatina. Los puntos siguientes reflejan lo que realmente se especifica en nuestras líneas de embalaje integradas, desde la formadora de cajas al inicio de la línea hasta la envolvedora de palés al final.

Las normas que rigen la seguridad de las máquinas de embalaje
La seguridad de máquinas no se rige por un único documento. Es un conjunto de normas, y cada una responde a una pregunta distinta.
- ISO 12100 es la norma de evaluación y reducción de riesgos. Define cómo identificar los peligros, estimar el riesgo y reducirlo mediante el diseño, la protección y la información.
- ISO 13849-1 cubre las partes de los sistemas de mando relacionadas con la seguridad. Asigna un Nivel de Prestaciones (PL) de a a e y una Categoría (B, 1, 2, 3 o 4) a cada función de seguridad. Una cortina de luz en una paletizadora suele tener un PL distinto al de un simple cierre de puerta de un carenado.
- ISO 13855 fija la distancia mínima de seguridad entre un dispositivo de detección (como una cortina de luz o una alfombra de seguridad) y el peligro más próximo, a partir del tiempo de parada de la máquina y de la velocidad de aproximación del operario.
- ISO 14120 cubre las protecciones fijas y móviles, y la ISO 14119 cubre los dispositivos de enclavamiento asociados a las protecciones.
- ISO 10218-1 y -2 cubren los robots industriales, y la ISO/TS 15066 ofrece orientaciones para robots colaborativos, las máquinas que comparten espacio de trabajo con personas.
- IEC 60204-1 es la norma de equipos eléctricos, que cubre circuitos de mando, paradas de emergencia, codificación de colores y protección contra descargas eléctricas.
- La familia EN 415 es específica de maquinaria de embalaje, con partes dedicadas a máquinas de formado-llenado-sellado, flejado, envoltura y aseguramiento de cargas paletizadas.
El marcado CE y la normativa de máquinas en evolución
Para el mercado europeo, las máquinas se han venido comercializando conforme a la Directiva de Máquinas, que exige al fabricante realizar una evaluación de conformidad, elaborar un expediente técnico y emitir una Declaración de Conformidad. La UE avanza hacia un nuevo Reglamento de Máquinas, que endurece algunos requisitos y cambia el proceso de conformidad; el periodo transitorio abarca hasta mediados de la década de 2020, y los compradores que especifican equipos ahora deben preguntar al proveedor contra qué reglamentación se declara la máquina y qué fecha lleva la declaración.
Para Norteamérica, la norma equivalente para máquinas de embalaje es la ANSI/PMMI B155.1, y EE. UU. añade requisitos de OSHA, incluida la regla de protección en el punto de operación y la norma de bloqueo y etiquetado (LOTO) para mantenimiento. Las células robotizadas siguen las normas ANSI/RIA, alineadas con la ISO 10218. Una máquina que cumple la EN 415 y la ISO 13849 suele estar cerca de los requisitos estadounidenses, pero las distancias de protección y el procedimiento LOTO deben comprobarse frente a la norma local.
La evaluación de riesgos es el punto de partida
Toda decisión de seguridad debe remontarse a una evaluación de riesgos documentada. El método es sencillo, pero debe hacerse máquina por máquina y luego de nuevo para la línea integrada, porque los peligros aparecen en las interfaces entre máquinas que ningún fabricante de equipos originales asume.
- Identifique los peligros. Aplastamiento, cizallamiento, corte, atrapamiento, arrastre, impacto, perforación, fricción, presión (neumática e hidráulica), electricidad y resbalones por restos de film o de embalaje.
- Estime el riesgo. Considere la gravedad de la lesión, la frecuencia de exposición y la posibilidad de evitar el peligro. Un brazo de envolvedora en rotación al que un operario se acerca cada turno es una exposición más frecuente que un reductor protegido que se abre una vez al año.
- Reduzca el riesgo en orden. Primero elimine el peligro por diseño (reduzca la velocidad, cambie la geometría), luego protéjalo, después añada dispositivos de detección y, por último, recurra a advertencias y procedimientos.
- Documente el riesgo residual. Algunos peligros no pueden eliminarse por completo con ingeniería —un atasco que obliga al operario a abrir la máquina es el ejemplo clásico— y pasan a formar parte del procedimiento operativo y de la formación.
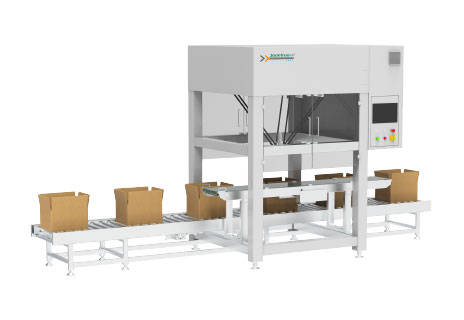
La evaluación integrada importa porque los peligros a nivel de línea son a menudo los que lesionan a las personas. El hueco entre la selladora de cajas y la encajonadora, el punto de pellizco donde una caja pasa de un transportador a otro y la entrada de la paletizadora pertenecen cada uno a una máquina distinta, pero los encuentra el mismo operario. SunAura Packaging Machines trata estos puntos de interfaz en el diseño a nivel de línea y los muestra en la distribución de la línea.
Protecciones, enclavamientos y la jerarquía de acceso
La mayoría de los peligros fijos de una formadora o una selladora de cajas se cubren con protecciones fijas atornilladas; son las más fiables porque no pueden anularse. Las protecciones móviles —las puertas que deben abrirse para cargar, cambiar de formato o desatascar— usan dispositivos de enclavamiento. Según la ISO 14119, una puerta enclavada detiene el peligro antes de que el operario pueda alcanzarlo, y el diseñador debe tener en cuenta lo fácil que resulta burlar el enclavamiento.
Los enclavamientos se eligen en función del riesgo. Una puerta de menor riesgo puede usar un interruptor accionado por lengüeta; una puerta de alto riesgo en una paletizadora suele usar un enclavamiento codificado (RFID) resistente a la manipulación, con función de bloqueo de protección que mantiene la puerta cerrada hasta que el robot se ha detenido realmente. Esta distinción —enclavamiento sin más frente a enclavamiento con bloqueo de protección — es importante. El enclavamiento corta la energía cuando se abre la puerta; el bloqueo de protección impide físicamente que la puerta se abra mientras la máquina está en estado peligroso. En máquinas con un tiempo de parada prolongado, el bloqueo es obligatorio.
Tiempo de parada y distancia de seguridad
Una cortina de luz o una alfombra de seguridad solo protegen al operario si están montadas lo bastante lejos del peligro como para que la máquina se haya detenido antes de que la persona alcance la pieza en movimiento. La ISO 13855 lo calcula a partir del tiempo de respuesta de cada componente de la cadena —la cortina de luz, el relé o controlador de seguridad, el tiempo de frenado del accionamiento— más una velocidad de aproximación estándar. Un error frecuente es instalar la cortina de luz a una distancia cómoda y dar por hecho que es segura; la distancia correcta es un valor medido, y debe volver a comprobarse si alguna vez se cambia la velocidad de la máquina o el accionamiento.
Paradas de emergencia y controles de seguridad
Los pulsadores de parada de emergencia deben ser rojos sobre fondo amarillo, estar situados en cada puesto de operario y en puntos clave a lo largo de una línea larga, y deben ser de enclavamiento, de modo que la máquina no pueda rearmarse hasta que se rearme el pulsador. En una línea de embalaje, la parada de emergencia debe cablearse de forma que detener una máquina lleve la línea conectada a una parada controlada en el orden correcto; una encajonadora que se detiene mientras la formadora sigue alimentando simplemente atascará toda la célula.
Según la ISO 13849, la función de seguridad se compone de elementos cuya fiabilidad se conoce: un relé de seguridad o un PLC de seguridad, entradas de dos canales en los dispositivos críticos y vigilancia que detecte fallos. Cat. 3 / PL d es el objetivo más habitual para las funciones peligrosas de una célula de paletizado o encajonado. Esto no significa que cada dispositivo sea PL d; la evaluación fija el nivel requerido para cada función, y sobredimensionarlo todo es a la vez un desperdicio y una señal de que no se ha hecho una evaluación real.
Los robots colaborativos no están libres de vallas por defecto
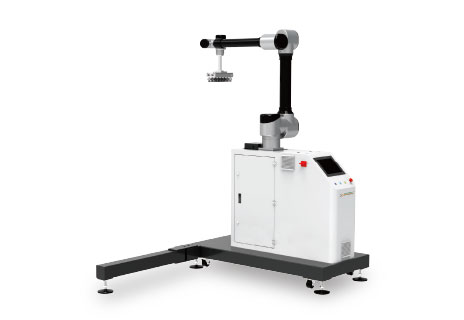
Un malentendido frecuente es que un paletizador colaborativo es automáticamente seguro sin protecciones. No lo es. El funcionamiento colaborativo describe uno de cuatro modos; la mayoría de los cobots paletizadores usan limitación de potencia y fuerza, en la que el robot está diseñado para detenerse al contacto. Ese modo solo es válido dentro de una envolvente definida, con la carga útil, el útil de extremo de brazo, el peso de la caja y la velocidad dentro de los límites, y con una evaluación de riesgos que demuestre que la energía de contacto está por debajo del umbral de la región corporal que podría recibir el golpe.
Añada una caja más pesada, un ciclo más rápido o una pinza afilada, y el mismo robot deja de ser colaborativo y debe protegerse como un robot industrial convencional. Por eso nuestra guía de paletizado colaborativo insiste en comprobar primero el peso de las cajas y la distribución. Un robot que es realmente colaborativo para cajas de 10 kg a seis cajas por minuto puede necesitar una cortina de luz o vallado a 15 kg y con un patrón más rápido. La línea del catálogo no es el límite de seguridad; la aplicación evaluada sí lo es.
Máquinas de alto riesgo dentro del fin de línea
Algunas máquinas merecen atención específica porque sus peligros son menos evidentes que el barrido de un robot.
- Volteadores e inclinadores giran o inclinan cargas pesadas (bobinas, moldes, bidones) y crean una gran masa en movimiento más una acción de amarre. Exigen proteger la envolvente de giro, acceso enclavado durante la inclinación y un amarre positivo que retenga la carga al perder la alimentación. Nuestra guía de ingeniería de volteadores e inclinadores detalla los accionamientos y el amarre.
- Envolvedoras de film estirable tienen una plataforma o un brazo giratorio, un carro de film móvil y una columna alta. Las envolvedoras automáticas en línea deben detener la rotación si un operario entra en la envolvente, normalmente con un escáner de seguridad y lógica de aproximación a baja velocidad.
- Flejadoras combinan un cabezal de sellado caliente, un mecanismo de alimentación que tira del fleje y, en unidades horizontales o de paso por el ojo, un bastidor que se desplaza sobre el palé. La trayectoria del fleje y el cabezal de sellado van protegidos, con acceso enclavado.
- Túneles de retractilado añaden calor y transportador en movimiento; la protección aquí debe tener en cuenta también las superficies calientes y la extracción.
Seguridad durante el cambio de formato, el mantenimiento y el desatasco
Una gran parte de las lesiones en máquinas de embalaje no ocurre durante el funcionamiento normal, sino en los momentos en que la máquina “no debería moverse”: desatascar, cambiar un rollo de film, limpiar un cabezal de sellado o cambiar un cabezal de cinta. Estas tareas deben cubrirse con un procedimiento escrito.
- Aislamiento de energías (eléctrica, neumática, hidráulica y energía elástica almacenada) con un candado personal, para que la máquina no pueda rearmarla un compañero mientras alguien está dentro.
- Modo lento o de impulso. Las tareas que realmente necesitan movimiento, como sincronizar una encajonadora, usan un control de hombre presente a velocidad reducida para que la máquina solo se mueva mientras el operario lo ordene activamente.
- Procedimientos de desatasco definidos ( Una caja atascada se retira con las protecciones abiertas y el enclavamiento en modo de parada, nunca metiendo la mano por un hueco con la máquina en marcha.
- Cambio de formato por receta. Las máquinas que guardan recetas de tamaño como ajustes del HMI reducen el número de ajustes físicos y el tiempo que las puertas de protección permanecen abiertas.
El propio mantenimiento preventivo evita problemas de seguridad: una bisagra de protección desgastada, un enclavamiento suelto o un freno que falla degradan el sistema de seguridad en silencio. La lista de verificación de mantenimiento preventivo incluye los dispositivos de seguridad precisamente por este motivo.
Qué preguntar a un proveedor de máquinas antes de comprar
La documentación es la forma más rápida de distinguir una máquina realmente diseñada para la seguridad de una que simplemente llegó con una pegatina CE. Solicite lo siguiente:
- La Declaración de Conformidad y la lista de normas a las que remite.
- La evaluación de riesgos de la máquina y, en el caso de una línea, la evaluación de riesgos integrada.
- Las funciones de seguridad ISO 13849 con su Nivel de Prestaciones y Categoría requeridos.
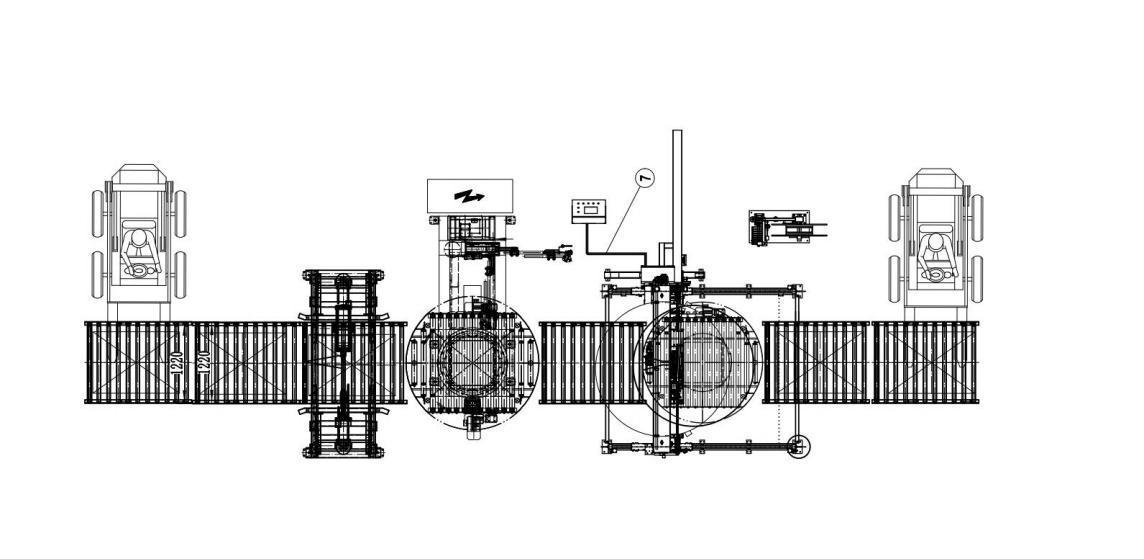
- Planos de distribución con las dimensiones de las protecciones, la posición de las paradas de emergencia y las distancias de seguridad de las cortinas de luz.
- El esquema eléctrico con el circuito de seguridad y la lista de dispositivos.
- El procedimiento de bloqueo y etiquetado, y los procedimientos de cambio de formato y desatasco.
- La confirmación de que las protecciones y las interfaces entre máquinas están incluidas y no se dejan al integrador en obra.
Cuando estos documentos se entregan de antemano y coinciden con la máquina tal como se ha construido, la FAT y la SAT se vuelven sencillas. Cuando faltan, son vagos o se producen solo después del pedido, el trabajo de seguridad quedará en manos del instalador, y ahí es donde aparecen los huecos más caros y peligrosos.
Las encajonadoras de SunAura Packaging Machines, nuestras selladoras de cajas y las líneas de embalaje completas se construyen según este marco, con el expediente de seguridad incluido en el paquete estándar de exportación. Si está evaluando una célula, envíe la distribución y sus requisitos de seguridad locales junto con la solicitud de oferta; el diseño de protecciones y control es más rentable cuando se considera en la fase de distribución y no cuando se añade una vez que la máquina está en la planta.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
Ver biografía completa ›