

Maszyny pakujące pełne są ruchów, które mogą zranić człowieka: formierka kartonów składa klapy ostrym ramieniem zamykającym, pakowarka zbiorcza chwyta i odkłada produkty z dużą prędkością, robot paletyzujący zatacza łuk w dużej przestrzeni, a owijarka obraca ładunek o masie tony. Maszyna jest bezpieczna, gdy osłony, blokady, logika zatrzymania i procedury obsługi są zaprojektowane razem — i niebezpieczna, gdy tak nie jest. Ten poradnik omawia ramy bezpieczeństwa, których powinno przestrzegać prawidłowo zbudowane stanowisko pakowania końcowego: normy, ocenę ryzyka, rozwiązania techniczne i dokumentację — niezależnie od tego, czy maszyna trafia do UE, Wielkiej Brytanii, USA czy na Bliski Wschód.
SunAura Packaging Machines produkuje urządzenia linii końcowej na eksport i traktuje bezpieczeństwo jako dyscyplinę inżynierską, a nie naklejkę. Poniższe punkty odzwierciedlają to, co faktycznie jest specyfikowane w naszych zintegrowanych liniach pakujących, od formierki kartonów na początku linii po owijarkę do palet na końcu.

Normy regulujące bezpieczeństwo maszyn pakujących
Bezpieczeństwa maszyn nie reguluje jeden dokument. To stos norm, z których każda odpowiada na inne pytanie.
- ISO 12100 to norma oceny i ograniczania ryzyka. Określa, jak identyfikować zagrożenia, szacować ryzyko i ograniczać je przez projekt, osłony i informacje.
- ISO 13849-1 obejmuje części systemu sterowania związane z bezpieczeństwem. Przypisuje każdej funkcji bezpieczeństwa poziom PL od a do e oraz kategorię (B, 1, 2, 3 lub 4). Kurtyna świetlna na paletyzarce ma zwykle inny poziom PL niż prosty zamek drzwi osłony.
- ISO 13855 określa minimalną odległość bezpieczeństwa między urządzeniem wykrywającym (np. kurtyną świetlną lub matą bezpieczeństwa) a najbliższym źródłem zagrożenia, na podstawie czasu zatrzymania maszyny i prędkości zbliżania się operatora.
- ISO 14120 obejmuje osłony stałe i ruchome, a ISO 14119 obejmuje urządzenia blokujące współpracujące z osłonami.
- ISO 10218-1 i -2 dotyczą robotów przemysłowych, a ISO/TS 15066 zawiera wytyczne dla robotów współpracujących — maszyn dzielących przestrzeń roboczą z ludźmi.
- IEC 60204-1 to norma dla urządzeń elektrycznych, obejmująca obwody sterowania, wyłączniki awaryjne, oznakowanie kolorami i ochronę przed porażeniem prądem.
- Rodzina norm EN 415 dotyczy wyłącznie maszyn pakujących, a jej części obejmują maszyny formująco-zgrzewające, spinarki, owijarki i urządzenia zabezpieczające ładunki paletowe.
Oznakowanie CE i zmieniające się przepisy maszynowe
Na rynek europejski maszyny trafiały na podstawie dyrektywy maszynowej, która wymaga od producenta przeprowadzenia oceny zgodności, zbudowania dokumentacji technicznej i wydania deklaracji zgodności. UE przechodzi na nowe rozporządzenie maszynowe, które zaostrza kilka wymagań i zmienia proces zgodności; okres przejściowy trwa do połowy lat dwudziestych, a kupujący, którzy dziś specyfikują urządzenia, powinni zapytać dostawcę, według jakiego aktu maszyna jest deklarowana i z jaką datą wystawiono deklarację.
W Ameryce Północnej odpowiednikiem normy dla maszyn pakujących jest ANSI/PMMI B155.1, a Stany Zjednoczone dokładają wymagania OSHA, w tym zasadę osłony strefy roboczej i standard lockout-tagout (LOTO) dla konserwacji. Stanowiska robotyczne podlegają normom ANSI/RIA, zgodnym z ISO 10218. Maszyna spełniająca EN 415 i ISO 13849 zwykle jest bliska wymaganiom amerykańskim, ale odległości osłon i procedurę LOTO trzeba sprawdzić z normą lokalną.
Ocena ryzyka jest punktem wyjścia
Każda decyzja dotycząca bezpieczeństwa powinna mieć podstawę w udokumentowanej ocenie ryzyka. Metoda jest prosta, ale trzeba ją przeprowadzić maszyna po maszynie, a potem ponownie dla linii zintegrowanej, ponieważ zagrożenia pojawiają się na styku maszyn, którego nie obejmuje żaden pojedynczy producent.
- Zidentyfikuj zagrożenia. Zgniatanie, ścinanie, cięcie, pochwycenie, wciągnięcie, uderzenie, przebicie, tarcie, ciśnienie (pneumatyczne i hydrauliczne), porażenie prądem oraz poślizgnięcia na folii lub odpadach opakowaniowych.
- Oszacuj ryzyko. Należy uwzględnić ciężkość obrażeń, częstotliwość narażenia i możliwość uniknięcia zagrożenia. Obracające się ramię owijarki, do którego operator podchodzi co zmianę, to narażenie o wyższej częstotliwości niż osłonięta przekładnia otwierana raz w roku.
- Ograniczaj ryzyko po kolei. Najpierw usuń zagrożenie projektowo (spowolnij ruch, zmień geometrię), następnie je osłoń, potem dodaj urządzenia wykrywające, a na końcu opieraj się na ostrzeżeniach i procedurach.
- Udokumentuj ryzyko resztkowe. Niektórych zagrożeń nie da się w pełni wyeliminować projektowo — klasycznym przykładem jest zator wymagający otwarcia maszyny przez operatora — i takie przypadki stają się częścią procedury obsługi oraz szkolenia.
Ocena zintegrowana ma znaczenie, ponieważ zagrożenia na poziomie linii są często tymi, które rzeczywiście ranią ludzi. Szczelina między zamykarką do kartonów a pakowarką zbiorczą, punkt zmiażdżenia przy przekazywaniu kartonu między dwoma przenośnikami i wlot paletyzarki należą formalnie do różnych maszyn, ale spotyka je ten sam operator. SunAura Packaging Machines uwzględnia te punkty styku w projekcie na poziomie linii i pokazuje je na rysunku zabudowy.
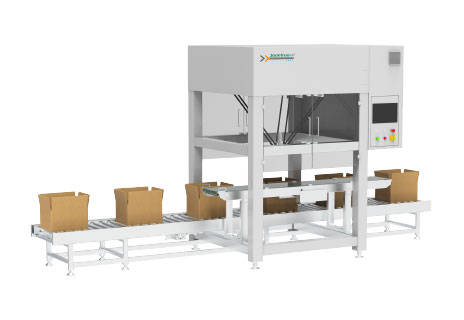
Osłony, blokady i hierarchia dostępu
Większość stałych zagrożeń w formierce kartonów i zamykarce do kartonów zakrywają osłony stałe przykręcone na miejscu; są to najpewniejsze osłony, bo nie da się ich ominąć. Osłony ruchome — drzwi, które muszą się otwierać przy załadunku, przezbrojeniu lub usuwaniu zatorów — wykorzystują urządzenia blokujące. Zgodnie z ISO 14119 drzwi z blokadą zatrzymują zagrożenie, zanim operator do niego sięgnie, a konstruktor musi uwzględnić, jak łatwo blokadę można obejść.
Blokady dobiera się do ryzyka. Drzwi o niższym ryzyku mogą mieć wyłącznik z językiem; drzwi o wysokim ryzyku na paletyzarce mają zwykle kodowaną blokadę odporną na manipulacje (RFID) z funkcją ryglowania, która trzyma drzwi zamknięte, dopóki robot rzeczywiście się nie zatrzyma. To rozróżnienie — sama blokada wobec blokady z ryglowaniem — jest istotny. Blokada odcina zasilanie przy otwarciu drzwi; ryglowanie fizycznie uniemożliwia otwarcie drzwi, gdy maszyna znajduje się w stanie niebezpiecznym. W maszynach o długim czasie wybiegu ryglowanie jest wymagane.
Czas zatrzymania i odległość bezpieczeństwa
Kurtyna świetlna lub mata bezpieczeństwa chroni operatora tylko wtedy, gdy jest zamontowana wystarczająco daleko od zagrożenia, aby maszyna zdążyła się zatrzymać, zanim człowiek dosięgnie ruchomej części. ISO 13855 wylicza tę odległość z czasu reakcji każdego elementu łańcucha — kurtyny, przekaźnika lub sterownika bezpieczeństwa, czasu hamowania napędu — plus standardowej prędkości zbliżania. Częstym błędem jest zamontowanie kurtyny w wygodnej odległości i założenie, że jest bezpiecznie; prawidłowa odległość jest wartością wyliczoną i trzeba ją ponownie sprawdzić, jeśli kiedykolwiek zmieni się prędkość maszyny lub napęd.
Wyłączniki awaryjne i sterowanie bezpieczeństwem
Przyciski zatrzymania awaryjnego muszą być czerwone na żółtym tle, umieszczone na każdym stanowisku operatorskim i w kluczowych punktach długiej linii, oraz muszą być zatrzaskowe, aby maszyna nie mogła ruszyć przed zwolnieniem przycisku. W linii pakującej zatrzymanie awaryjne powinno być tak podłączone, aby zatrzymanie jednej maszyny prowadziło do kontrolowanego zatrzymania połączonej linii we właściwej kolejności — pakowarka zbiorcza, która staje, gdy formierka dalej podaje, po prostu zatka całe stanowisko.
Zgodnie z ISO 13849 funkcję bezpieczeństwa buduje się z komponentów o znanej niezawodności: przekaźnika bezpieczeństwa lub sterownika PLC Safety, dwukanałowych wejść na urządzeniach krytycznych oraz nadzoru wykrywającego usterki. Cat. 3 / PL d to najczęstszy poziom docelowy dla funkcji niebezpiecznych w stanowisku paletyzacji lub pakowania zbiorczego. Nie oznacza to, że każde pojedyncze urządzenie ma poziom PL d; ocena ryzyka ustala wymagany poziom dla każdej funkcji, a nadmierne specyfikowanie wszystkiego jest zarówno kosztowne, jak i sygnałem, że rzetelnej oceny nigdy nie przeprowadzono.
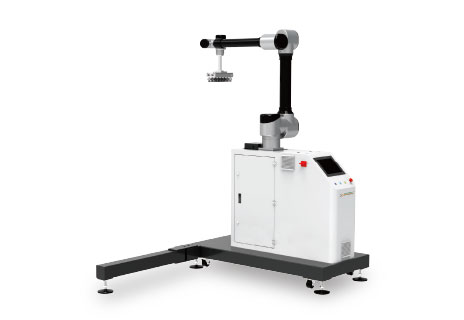
Roboty współpracujące nie są domyślnie bezogrodzeniowe
Częstym nieporozumieniem jest przekonanie, że paletyzarka współpracująca jest automatycznie bezpieczna bez osłon. Nie jest. Praca współpracująca to jeden z czterech trybów — większość paletyzarek kobotowych wykorzystuje ograniczanie mocy i siły, gdzie robot jest zaprojektowany tak, by zatrzymać się przy kontakcie. Ten tryb jest ważny wyłącznie w określonej obwiedni, przy udźwigu, narzędziu końcowym, masie kartonu i prędkości w granicach oraz przy ocenie ryzyka wykazującej, że energia kontaktu jest poniżej progu dla części ciała, która mogłaby zostać uderzona.
Wystarczy cięższy karton, szybszy cykl lub ostry chwytak, aby ten sam robot przestał być współpracujący i wymagał osłony jak konwencjonalny robot przemysłowy. Dlatego nasz poradnik dotyczący paletyzacji współpracującej insists on checking case weight and layout first. A robot that is genuinely collaborative for 10 kg cases at six cases per minute may require a light curtain or fencing at 15 kg and a faster pattern. The line in the catalogue is not the safety boundary; the assessed application is.
Maszyny wysokiego ryzyka w linii końcowej
Niektóre maszyny zasługują na szczególną uwagę, bo ich zagrożenia są mniej oczywiste niż łuk robota.
- Przewracarki i pochylarki obracają lub przechylają ciężkie ładunki (zwoje, formy, beczki), tworząc dużą masę w ruchu i dodatkowo działanie mocujące. Wymagają osłony strefy obrotu, dostępu z blokadą w czasie przechylania oraz pewnego mocowania, które utrzyma ładunek po zaniku zasilania. Nasz poradnik konstrukcyjny przewracarek i pochylarek szczegółowo omawia napędy i mocowanie.
- Owijarki mają obrotowy stół lub obrotowe ramię, przesuwny wózek z folią i wysoką kolumnę. Automatyczne owijarki w linii muszą zatrzymać obrót, gdy operator wejdzie w strefę ruchu — zwykle za pomocą skanera bezpieczeństwa i logiki wolnego najazdu.
- Spinarki do taśm łączą podgrzewaną głowicę zgrzewającą, mechanizm podający taśmę, a w wersjach poziomych lub z ramą przelotową — ramę przesuwającą się nad paletą. Droga taśmy i głowica zgrzewająca są osłonięte, a dostęp zabezpieczony blokadą.
- Tunele termokurczliwe dokładają ciepło i ruchomy przenośnik; osłony muszą tu uwzględniać również gorące powierzchnie i odprowadzanie powietrza.
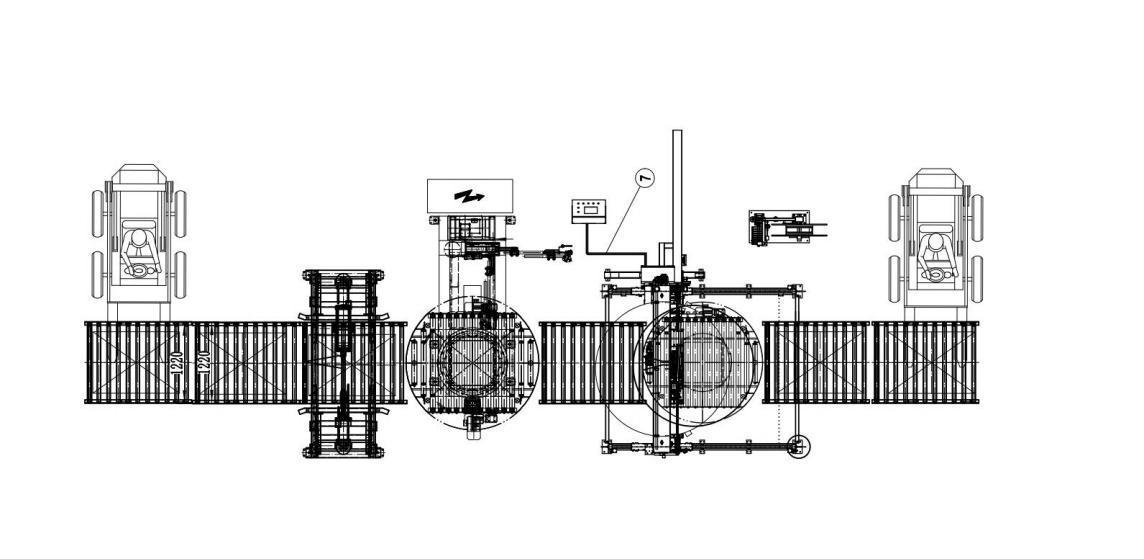
Bezpieczeństwo przy przezbrojeniu, konserwacji i usuwaniu zatorów
Znaczna część wypadków przy maszynach pakujących zdarza się nie podczas normalnej pracy, lecz w momentach, gdy maszyna „nie powinna się ruszać” — przy usuwaniu zatoru, wymianie rolki folii, czyszczeniu głowicy zgrzewającej czy wymianie głowicy taśmowej. Te czynności muszą być objęte pisemną procedurą.
- Odcięcie i oznakowanie (lockout-tagout). Odcięcie energii (elektrycznej, pneumatycznej, hydraulicznej i zmagazynowanej w sprężynach) z osobistą kłódką, aby współpracownik nie uruchomił maszyny, gdy ktoś znajduje się w jej wnętrzu.
- Tryb wolny lub impulsowy. Czynności, które naprawdę wymagają ruchu — jak synchronizacja pakowarki zbiorczej — wykonuje się sterowaniem przytrzymywanym przy zmniejszonej prędkości, dzięki czemu maszyna porusza się tylko wtedy, gdy operator aktywnie wydaje polecenie.
- Zdefiniowane procedury usuwania zatorów. Zaklinowany karton usuwa się przy otwartych osłonach i blokadzie w trybie zatrzymania — nigdy przez szczelinę, gdy maszyna pracuje.
- Przezbrojenie recepturą. Maszyny przechowujące receptury formatów jako ustawienia HMI ograniczają liczbę regulacji mechanicznych i czas, przez który drzwi osłon są otwarte.
Profilaktyka sama w sobie zapobiega problemom z bezpieczeństwem: zużyty zawias osłony, poluzowana blokada czy zawodzący hamulec po cichu obniżają poziom bezpieczeństwa. Nasza lista kontrolna konserwacji zapobiegawczej obejmuje urządzenia bezpieczeństwa właśnie z tego powodu.
O co zapytać dostawcę maszyny przed zakupem
Dokumentacja to najszybszy sposób odróżnienia maszyny rzeczywiście zaprojektowanej pod bezpieczeństwo od takiej, która po prostu przyjechała z naklejką CE. Proszę zażądać następujących dokumentów:
- Deklaracja zgodności oraz lista norm, do których się odwołuje.
- Ocena ryzyka maszyny, a w przypadku linii — zintegrowana ocena ryzyka.
- Funkcje bezpieczeństwa według ISO 13849 wraz z wymaganym poziomem PL i kategorią.
- Rysunki zabudowy z wymiarami osłon, położeniem wyłączników awaryjnych i odległościami bezpieczeństwa kurtyn świetlnych.
- Schemat elektryczny z obwodem bezpieczeństwa i listą urządzeń.
- Procedura lockout-tagout oraz procedury przezbrojenia i usuwania zatorów.
- Potwierdzenia, że osłony i styki między maszynami są ujęte w dostawie, a nie pozostawione integratorowi na miejscu.
Gdy te dokumenty są dostarczone z wyprzedzeniem i zgadzają się z maszyną w wykonaniu fabrycznym, FAT i SAT stają się proste. Gdy ich brak, są niejasne albo powstają dopiero po zamówieniu, praca nad bezpieczeństwem spada na instalatora — i tam pojawiają się najdroższe i najniebezpieczniejsze luki.
W ofercie SunAura Packaging Machines znajdują się pakowarki zbiorcze, paletyzarki oraz pełne linie pakujące są budowane według tych ram, a dossier bezpieczeństwa jest częścią standardowego pakietu eksportowego. Jeśli oceniają Państwo stanowisko, prosimy przesłać układ i lokalne wymagania bezpieczeństwa wraz z zapytaniem ofertowym; projekt osłon i sterowania jest najbardziej opłacalny, gdy uwzględni się go na etapie układu, a nie dokłada po ustawieniu maszyny na hali.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
Pełny profil ›