

Máy đóng gói chứa đầy chuyển động có thể gây thương tích: máy tạo thùng gấp nắp bằng tay đóng sắc, máy đóng thùng gắp-đặt tốc độ cao, robot xếp pallet quét một cung rộng, và máy quấn màng xoay một tải nặng cả tấn. Máy an toàn khi che chắn, khóa liên động, logic dừng và quy trình vận hành được thiết kế cùng nhau; và nguy hiểm khi chúng tách rời. Cẩm nang này đi qua khung an toàn mà một trạm đóng gói cuối nguồn được chế tạo đúng chuẩn phải tuân theo — tiêu chuẩn, đánh giá rủi ro, thiết bị và hồ sơ — dù hàng đến EU, Anh, Mỹ hay Trung Đông.
SunAura Packaging Machines chế tạo thiết bị cuối nguồn cho xuất khẩu, và chúng tôi coi an toàn là một kỷ luật kỹ thuật, không phải một miếng nhãn dán. Những điểm dưới đây phản ánh đúng những gì được đặt thông số trên dây chuyền đóng gói tích hợp, từ máy tạo thùng ở đầu dây chuyền đến máy quấn màng pallet ở cuối.

Các tiêu chuẩn điều chỉnh an toàn máy đóng gói
An toàn máy không do một văn bản duy nhất điều chỉnh. Đó là một chồng tiêu chuẩn, mỗi tiêu chuẩn trả lời một câu hỏi khác nhau.
- ISO 12100 là tiêu chuẩn đánh giá và giảm thiểu rủi ro. Tiêu chuẩn quy định cách nhận diện mối nguy, ước lượng rủi ro và giảm rủi ro bằng thiết kế, che chắn và thông tin.
- ISO 13849-1 bao gồm các phần liên quan đến an toàn của hệ điều khiển. Tiêu chuẩn gán mức hiệu năng (PL) từ a đến e và Category (B, 1, 2, 3 hoặc 4) cho từng chức năng an toàn. Màn sáng trên máy xếp pallet thường có PL khác với một khóa cửa đơn giản trên vỏ máy.
- ISO 13855 quy định khoảng cách an toàn tối thiểu giữa thiết bị phát hiện (như màn sáng hay thảm an toàn) và mối nguy gần nhất, dựa trên thời gian dừng của máy và tốc độ tiếp cận của người vận hành.
- ISO 14120 bao gồm che chắn cố định và di động, và ISO 14119 bao gồm thiết bị khóa liên động đi kèm che chắn.
- ISO 10218-1 và -2 bao trọn robot công nghiệp, và ISO/TS 15066 đưa ra hướng dẫn cho robot cộng tác — nhóm máy chia sẻ không gian làm việc với con người.
- IEC 60204-1 là tiêu chuẩn thiết bị điện, bao gồm mạch điều khiển, dừng khẩn, mã màu và bảo vệ chống điện giật.
- Họ tiêu chuẩn EN 415 dành riêng cho máy đóng gói, với các phần bao gồm máy tạo hình – hàn – đóng túi, máy đóng đai, máy quấn màng và máy chằng buộc tải pallet.
Dán dấu CE và các quy định máy móc đang thay đổi
Với thị trường châu Âu, máy móc được đưa ra thị trường theo Chỉ thị Máy móc, buộc nhà sản xuất thực hiện đánh giá hợp quy, lập hồ sơ kỹ thuật và ban hành Tuyên bố hợp quy. EU đang chuyển sang Quy định Máy móc mới, siết thêm một số yêu cầu và thay đổi quy trình hợp quy; giai đoạn chuyển tiếp kéo dài đến giữa thập niên 2020, nên người mua đặt thông số thiết bị lúc này nên hỏi nhà cung cấp máy đang được công bố theo quy định nào và ngày của bản công bố.
Với Bắc Mỹ, tiêu chuẩn máy đóng gói tương đương là ANSI/PMMI B155.1, và Hoa Kỳ bổ sung các yêu cầu OSHA gồm quy định che chắn tại điểm vận hành và tiêu chuẩn khóa – gắn thẻ (LOTO) cho bảo trì. Trạm robot theo tiêu chuẩn ANSI/RIA, hài hòa với ISO 10218. Máy đáp ứng EN 415 và ISO 13849 thường gần với yêu cầu Hoa Kỳ, nhưng khoảng cách che chắn và quy trình LOTO phải được kiểm tra theo tiêu chuẩn địa phương.
Đánh giá rủi ro là điểm khởi đầu
Mọi quyết định an toàn cần truy nguyên về một đánh giá rủi ro có văn bản. Phương pháp đơn giản, nhưng phải làm cho từng máy rồi làm lại cho cả dây chuyền tích hợp, vì nguy hiểm xuất hiện ở điểm giao diện giữa các máy mà không OEM nào chịu trách nhiệm riêng.
- Xác định các mối nguy. Nghiền, cắt trượt, cắt đứt, cuốn, kéo vào, va đập, đâm xuyên, ma sát, áp lực (khí nén và thủy lực), điện giật và trượt do màng hoặc mảnh bao bì rơi vãi.
- Ước tính mức rủi ro. Cần xét mức độ nghiêm trọng của thương tích, tần suất tiếp xúc và khả năng tránh được mối nguy. Một cánh tay quấn xoay mà người vận hành lại gần mỗi ca có tần suất tiếp xúc cao hơn hộp giảm tốc có che chắn chỉ mở mỗi năm một lần.
- Giảm thiểu rủi ro theo thứ tự. Trước tiên loại bỏ mối nguy bằng thiết kế (giảm tốc độ, đổi hình học), sau đó che chắn, rồi thêm thiết bị phát hiện, cuối cùng mới dựa vào cảnh báo và quy trình.
- Ghi nhận rủi ro tồn dư. Có mối nguy không thể loại bỏ hoàn toàn bằng thiết kế — điển hình là kẹt hàng buộc người vận hành mở máy — và những trường hợp này trở thành một phần của quy trình vận hành và đào tạo.
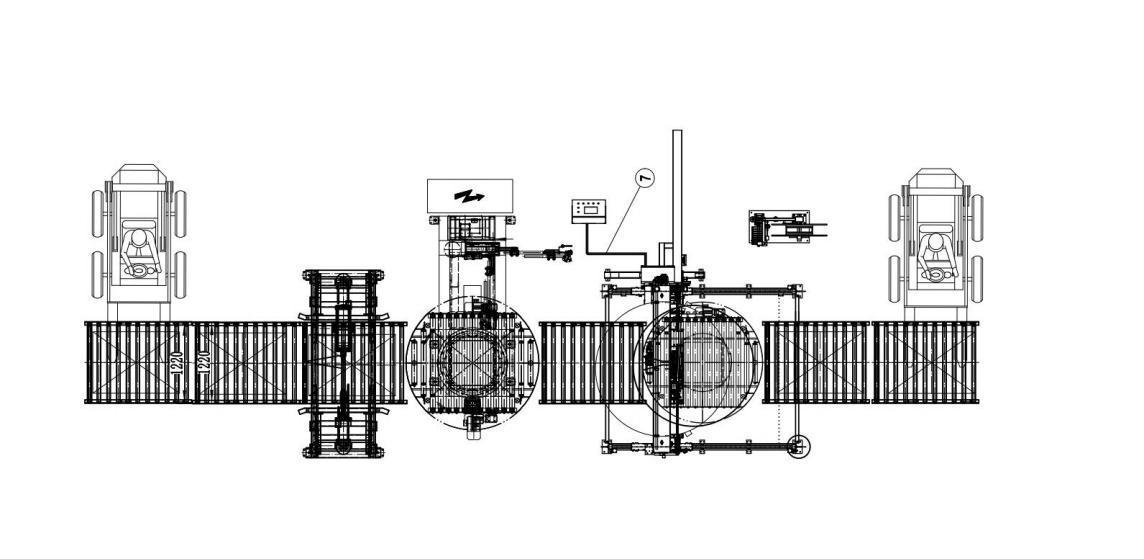
Đánh giá tích hợp quan trọng vì nguy hiểm ở cấp dây chuyền thường là loại gây thương tích. Khoảng hở giữa máy dán thùng carton và máy đóng thùng, điểm kẹp khi thùng chuyển giữa hai băng tải, và đầu vào của máy xếp pallet — mỗi chỗ thuộc một máy khác nhau nhưng cùng một người vận hành gặp phải. SunAura Packaging Machines xử lý các điểm giao diện này trong thiết kế cấp dây chuyền và thể hiện trên bản bố trí dây chuyền.
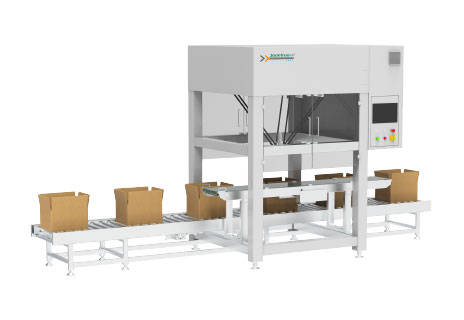
Che chắn, liên động và thứ bậc tiếp cận
Phần lớn nguy hiểm cố định trên máy tạo thùng hay máy dán thùng được che bằng tấm chắn cố định bắt vít; đây là loại che chắn đáng tin nhất vì không thể vượt qua. Tấm chắn di động — cửa phải mở để nạp, đổi cỡ hoặc gỡ kẹt — dùng thiết bị khóa liên động. Theo ISO 14119, cửa có liên động dừng mối nguy trước khi người vận hành chạm tới, và người thiết kế phải tính đến mức độ dễ vô hiệu hóa của liên động.
Khóa liên động được chọn theo mức rủi ro. Cửa ít rủi ro có thể dùng công tắc lưỡi gạt; cửa rủi ro cao trên máy xếp pallet thường dùng liên động mã hóa (RFID) chống can thiệp, kèm chức năng khóa cửa giữ cửa đóng cho đến khi robot thực sự dừng. Sự khác biệt này — chỉ liên động so với liên động có khóa liên động bảo vệ — rất quan trọng. Liên động cắt điện khi cửa mở; khóa cửa ngăn cửa mở về mặt vật lý khi máy đang ở trạng thái nguy hiểm. Với máy có thời gian quay trớn dài, bắt buộc phải khóa.
Thời gian dừng máy và khoảng cách an toàn
Màn sáng an toàn hoặc thảm an toàn chỉ bảo vệ người vận hành khi được lắp đủ xa điểm nguy hiểm để máy đã dừng trước khi người chạm tới chi tiết chuyển động. ISO 13855 tính khoảng cách này từ thời gian đáp ứng của mọi thành phần trong chuỗi — màn sáng, rơ-le hoặc bộ điều khiển an toàn, thời gian hãm của bộ dẫn động — cộng tốc độ tiếp cận tiêu chuẩn. Sai sót phổ biến là lắp màn sáng ở khoảng cách thuận tiện rồi cho là an toàn; khoảng cách đúng là giá trị được đo, và phải kiểm lại nếu tốc độ máy hoặc bộ dẫn động thay đổi.
Nút dừng khẩn và hệ thống điều khiển an toàn
Nút dừng khẩn phải màu đỏ trên nền vàng, bố trí tại mọi trạm vận hành và các điểm then chốt dọc dây chuyền dài, và phải loại tự giữ để máy không thể khởi động lại cho đến khi nút được nhả. Trên dây chuyền đóng gói, nút dừng khẩn cần đấu dây để dừng một máy sẽ đưa cả dây chuyền liên kết dừng có kiểm soát theo đúng thứ tự — máy đóng thùng dừng trong khi máy tạo thùng vẫn cấp hàng sẽ làm kẹt cả trạm.
Theo ISO 13849, chức năng an toàn được xây từ các linh kiện đã biết độ tin cậy: rơ-le an toàn hoặc PLC an toàn, đầu vào hai kênh trên các thiết bị trọng yếu, và giám sát phát hiện lỗi. Cat.3 / PL d là mục tiêu phổ biến nhất cho các chức năng nguy hiểm trên trạm xếp pallet hoặc đóng thùng. Điều này không có nghĩa mọi thiết bị đều PL d; đánh giá sẽ đặt mức yêu cầu cho từng chức năng, và việc đặt quá cao mọi thứ vừa lãng phí vừa là dấu hiệu chưa hề đánh giá thực chất.
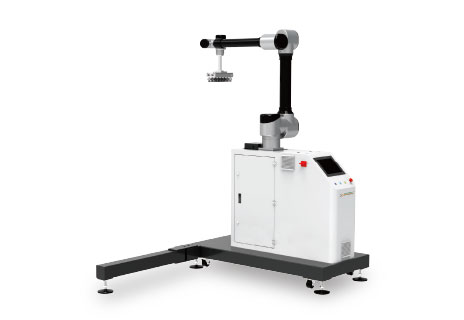
Robot cộng tác không mặc nhiên không cần hàng rào
Hiểu nhầm phổ biến là máy xếp pallet cộng tác đương nhiên an toàn, không cần che chắn. Không phải vậy. Vận hành cộng tác là một trong bốn chế độ — phần lớn máy xếp pallet cobot dùng chế độ giới hạn công suất và lực, tức robot được thiết kế để dừng khi va chạm. Chế độ đó chỉ hợp lệ trong một vùng xác định, với tải trọng, dụng cụ đầu tay, khối lượng thùng và tốc độ đều trong giới hạn, kèm đánh giá rủi ro chứng minh năng lượng va chạm dưới ngưỡng cho vùng cơ thể có thể bị đánh.
Chỉ cần thùng nặng hơn, chu kỳ nhanh hơn hoặc bộ kẹp sắc hơn, cùng robot đó không còn là cộng tác và phải được che chắn như robot công nghiệp thông thường. Đó là lý do hướng dẫn hướng dẫn xếp pallet cộng tác luôn kiểm tra trọng lượng và cách xếp thùng trước tiên. Một robot thực sự cộng tác với thùng 10 kg ở sáu thùng mỗi phút có thể phải lắp màn sáng hoặc hàng rào khi thùng lên 15 kg và nhịp nhanh hơn. Ranh giới an toàn không nằm ở dòng máy trong catalogue mà ở chính ứng dụng đã được đánh giá.
Những máy rủi ro cao trong công đoạn cuối nguồn
Một số máy cần chú ý riêng vì mối nguy của chúng kém hiển hiện hơn cú quét của robot.
- Máy lật ngang và máy nghiêng xoay hoặc lật tải nặng (cuộn, khuôn, thùng phuy), tạo ra khối lượng chuyển động lớn cộng tác động kẹp. Thiết bị cần che chắn vùng xoay, cửa liên động khi nghiêng và kẹp dương giữ tải khi mất điện. Hướng dẫn kỹ thuật về máy lật và nghiêng của chúng tôi hướng dẫn kỹ thuật máy lật và nghiêng trình bày chi tiết bộ dẫn động và cơ cấu kẹp.
- Máy quấn màng co giãn có bàn xoay hoặc tay quay, xe màng chuyển động và cột máy cao. Máy quấn tự động trong dây chuyền phải dừng xoay nếu người vận hành vào vùng làm việc, thường bằng scanner an toàn và logic tiếp cận tốc độ chậm.
- Máy đóng đai kết hợp đầu hàn gia nhiệt, cơ cấu cấp đai và, với bản ngang hoặc xuyên lỗ, một khung di chuyển qua pallet. Đường đai và đầu hàn đều được che chắn, cửa vào có liên động.
- Buồng co màng cộng thêm nhiệt và băng tải chuyển động; phần che chắn ở đây còn phải tính tới bề mặt nóng và khí thải.
An toàn khi đổi cỡ, bảo trì và gỡ kẹt
Phần lớn tai nạn máy đóng gói không xảy ra khi máy chạy bình thường mà vào những lúc máy “lẽ ra không được chuyển động” — gỡ kẹt, thay cuộn màng, vệ sinh đầu hàn hoặc thay đầu băng keo. Những công việc này phải có quy trình bằng văn bản.
- Khóa và gắn thẻ cảnh báo (lockout-tagout). Cô lập năng lượng (điện, khí nén, thủy lực và năng lượng lò xo tích trữ) bằng khóa cá nhân, để đồng nghiệp không thể khởi động máy khi có người đang ở bên trong.
- Chế độ chạy chậm hoặc nhích. Công việc thực sự cần chuyển động, như căn thời điểm máy đóng thùng, dùng điều khiển giữ-mới-chạy ở tốc độ giảm để máy chỉ chạy khi người vận hành đang chủ động ra lệnh.
- Quy trình gỡ kẹt được định nghĩa rõ ràng. Thùng bị kẹt được lấy ra khi che chắn mở và liên động ở chế độ dừng — tuyệt đối không thò tay qua khe khi máy đang chạy.
- Đổi cỡ theo công thức. Máy lưu công thức kích thước dưới dạng thiết lập HMI giúp giảm số lần chỉnh cơ khí và thời gian cửa che chắn phải mở.
Bản thân bảo trì phòng ngừa cũng ngăn được vấn đề an toàn: bản lề che chắn mòn, liên động lỏng hay phanh yếu đều làm suy giảm hệ an toàn một cách âm thầm. danh mục bảo trì phòng ngừa cũng bao gồm thiết bị an toàn, chính vì lý do này.
Cần hỏi nhà cung cấp máy những gì trước khi mua
Hồ sơ là cách nhanh nhất để phân biệt một máy thực sự được thiết kế vì an toàn với một máy chỉ đến nơi cùng miếng dán CE. Hãy yêu cầu những tài liệu sau:
- Tuyên bố hợp quy và danh mục tiêu chuẩn được dẫn chiếu.
- Báo cáo đánh giá rủi ro cho máy và, với dây chuyền, báo cáo đánh giá rủi ro tích hợp.
- Các chức năng an toàn theo ISO 13849 cùng mức hiệu năng và Category yêu cầu.
- Bản vẽ bố trí thể hiện kích thước che chắn, vị trí dừng khẩn và khoảng cách an toàn của màn sáng.
- Sơ đồ điện thể hiện mạch an toàn và danh mục thiết bị.
- Quy trình khóa – gắn thẻ và quy trình đổi cỡ, gỡ kẹt.
- Xác nhận rằng che chắn và giao diện giữa các máy đã được bao gồm, không để đơn vị tích hợp tại công trường lo.
Khi các hồ sơ này được cung cấp trước và khớp với máy thực tế, FAT và SAT diễn ra suôn sẻ. Khi thiếu, mơ hồ hoặc chỉ có sau khi đặt hàng, phần việc an toàn sẽ dồn cho đơn vị lắp đặt — và đó là nơi xuất hiện những lỗ hổng tốn kém và nguy hiểm nhất.
Của SunAura Packaging Machines máy đóng thùng, máy xếp pallet và toàn bộ dây chuyền đóng gói được chế tạo theo khung này, với hồ sơ an toàn nằm trong gói xuất khẩu tiêu chuẩn. Nếu Quý khách đang đánh giá một trạm, hãy gửi bản bố trí và yêu cầu an toàn địa phương kèm RFQ; thiết kế che chắn và điều khiển tiết kiệm nhất khi được xét ngay ở bước bố trí thay vì cải tạo sau khi máy đã vào sàn.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
Xem tiểu sử đầy đủ ›