

Большинство проектов упаковочного оборудования начинаются не на пустом месте. Они начинаются на уже работающем заводе. Новую картонажную машину, более быстрый flow-pack, дополнительный термоусадочный бандлер или коллаборативного робота-штабелёра привозят на погрузочную площадку рядом с линией, которая выпускает продукцию годами, и трудность не в покупке машины, а в том, чтобы заставить её работать с той, что у вас уже есть. Плохая интеграция — самая частая причина, по которой исправная новая машина после монтажа не даёт ожидаемого. Это руководство объясняет, как встроить новое упаковочное оборудование в действующие производственные линии завода без многомесячной задержки и без постоянного узкого места.
SunAura Packaging Machines регулярно монтирует новое оборудование рядом с линиями десятилетней давности, и у проектов, которые идут гладко, есть общий этап — дисциплинированная предпроектная проработка. А у проектов, которые встают, общая привычка: считать новую машину отдельной покупкой, а не узлом уже существующей системы.
Почему проекты интеграции проваливаются
Провал редко выглядит как «машина сломалась». Он выглядит так: новая линия сама по себе идёт отлично, но, будучи соединена со старой, никогда не выходит на расчётную скорость. Продукт приходит с перекосом с конвейера выше по потоку, сигналы управления не согласуются, под накопительный буфер не хватает места или старая машина не успевает подавать. Это не дефекты нового оборудования, а дефекты стыка, которые должны были поймать ещё до его изготовления. Лечится это проработкой на старте, а не заплатками после.
Шаг 1. Проведите аудит действующей линии до любой спецификации
Интеграция начинается с трезвого аудита того, что уже есть. До проектирования новой машины зафиксируйте текущее состояние: какие машины идут по потоку, высоты подачи и выгрузки, их скорость и циклограмму, как продукция передаётся между ними, доступная площадь, имеющаяся электрическая и пневматическая инфраструктура. Снимите работающую линию на видео. Засеките передачи. Отметьте все места, где продукция и так на грани, — именно их новая машина и вскроет.
Этот аудит — самый ценный результат проекта. Он говорит, впишется ли новая машина на деле — физически и по режиму. Если фасовщик выше по потоку не может дать больше, чем новый обмотчик способен принять, обмотчик с двукратным запасом по паспорту купит вам лишь простой. Прочитайте наше сопутствующее руководство по совокупной стоимости владения автоматическими упаковочными линиями — чтобы допущения по интеграции питали бизнес-обоснование, а не только компоновку.
Шаг 2. Точно задайте механический стык
Машины не срастаются из-за мельчайших механических несовпадений. Задайте стык с той же строгостью, какой потребует инженер-механик:
- Высота передачи и уровень ленты. Высоты подающей и отводящей лент должны совпадать в пределах нескольких миллиметров: продукт, который падает или ступает через зазор, заклинивает или уходит с перекосом.
- Геометрия передачи продукта. Продукт толкают, берут захватом или передают на толкателе? Повторите принятый выше и ниже по потоку метод либо спроектируйте переходной конвейер, который это обеспечит.
- Зазор и шаг. Продукция должна приходить на новую машину с правильным шагом. Если оборудование выше по потоку выдаёт её комками, перед подачей нужен разделитель или накопительный стол.
- Габарит и доступ. Подтвердите, что новая машина встаёт на доступную площадь с местом под обслуживание, смену рулонов или плёнки и проход оператора. Машину с зазором в 150 мм обслуживать нельзя.
- Введение. Подтвердите, что продукт входит и выходит в ориентации, которую ждёт новая машина; повернуть его на 90° посреди линии легко, если это запланировано, и невозможно, если нет.
Шаг 3. Спроектируйте согласование электрики и управления
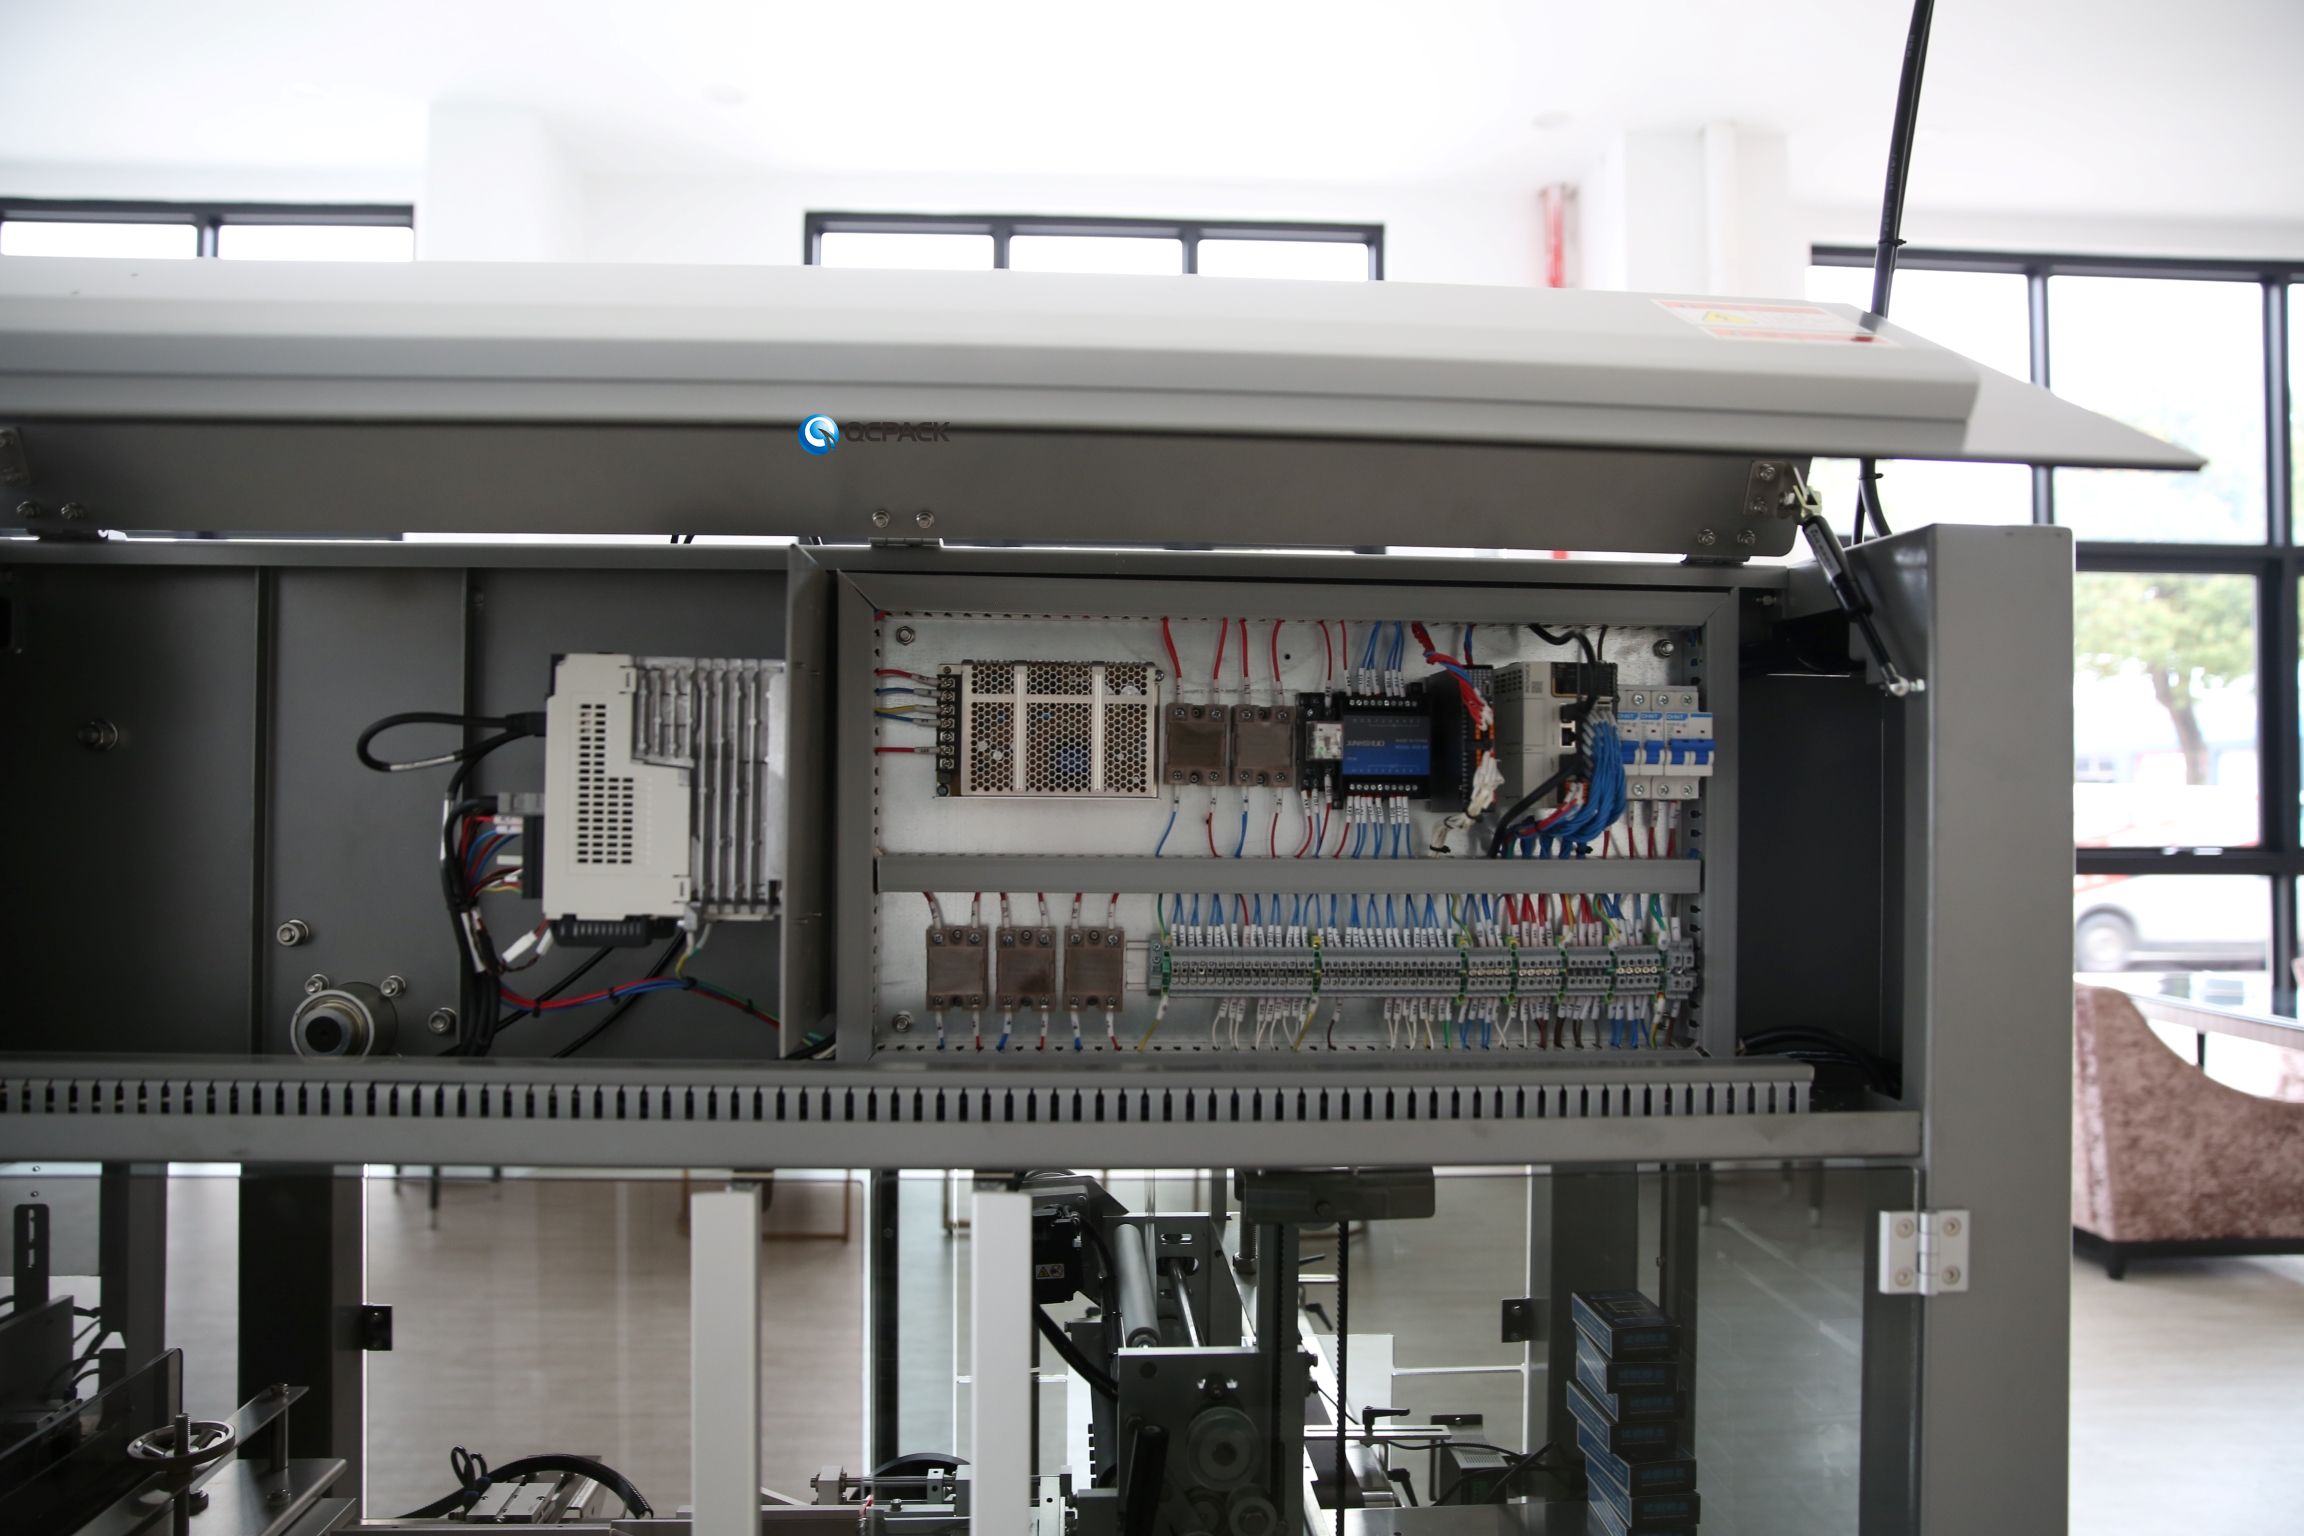
Здесь проекты интеграции живут или умирают. Две машины по-настоящему соединены только тогда, когда их системы управления обмениваются нужными сигналами в нужное время.
Дискретные сигналы ввода/вывода
Как минимум машины должны сообщать друг другу: «я готов», «я работаю», «у меня отказ», «я сейчас остановлюсь», «мой буфер полон». Когда машина выше по потоку видит отказ, нижестоящая должна управляемо сбросить скорость или встать; когда нижестоящая заблокирована, верхняя не должна продолжать подавать продукт в затор. Пропишите эти сигналы согласования и кабель между шкафами управления заранее. Новая машина, которая просто гонит на полной скорости независимо от того, что делает старая, завалит продукцию за секунды.
Сеть и протокол
Современные машины говорят на полевой шине или промышленном Ethernet — Ethernet/IP, PROFINET, Modbus или OPC UA. Подтвердите, что контроллер новой машины понимает тот же протокол, что и ваш действующий PLC, либо заложите шлюз. Не считайте, что две машины разных поставщиков заговорят сами. Если на заводе есть уровень MES или SCADA, определите, какие данные новая машина должна публиковать: счёт, скорость, коды отказов, OEE и сериализацию на уровне упаковки, где она нужна. Машины SunAura Packaging Machines задаются с OPC UA и стандартными входами/выходами, чтобы встраиваться в большинство существующих архитектур.
Интеграция безопасности
Цепи безопасности сами не срастаются. Когда две машины становятся одной линией, их аварийные остановы, ограждения и световые завесы надо свести в единую логику безопасного останова. Квалифицированный интегратор по управлению должен подтвердить, что объединённая линия отвечает директиве по машинам; никогда не оставляйте блокировки новой машины работать независимо от старой линии.
Шаг 4. Спланируйте буферизацию и накопление
Линии пускаются и останавливаются с разным темпом. Без ёмкости накопления короткая остановка одной машины мгновенно прокатывается по всей линии. Заложите между машинами накопительный стол или буферный конвейер, рассчитанный на самый долгий вероятный микроостанов оборудования выше по потоку. Недобуферизованные линии гладко выглядят на бумаге и дёргаются в реальности; избыточный буфер зря съедает площадь и деньги. Подбирайте его по замеренной частоте микроостановов, а не на глаз.
Шаг 5. Унифицируйте работу операторов и ремонтников
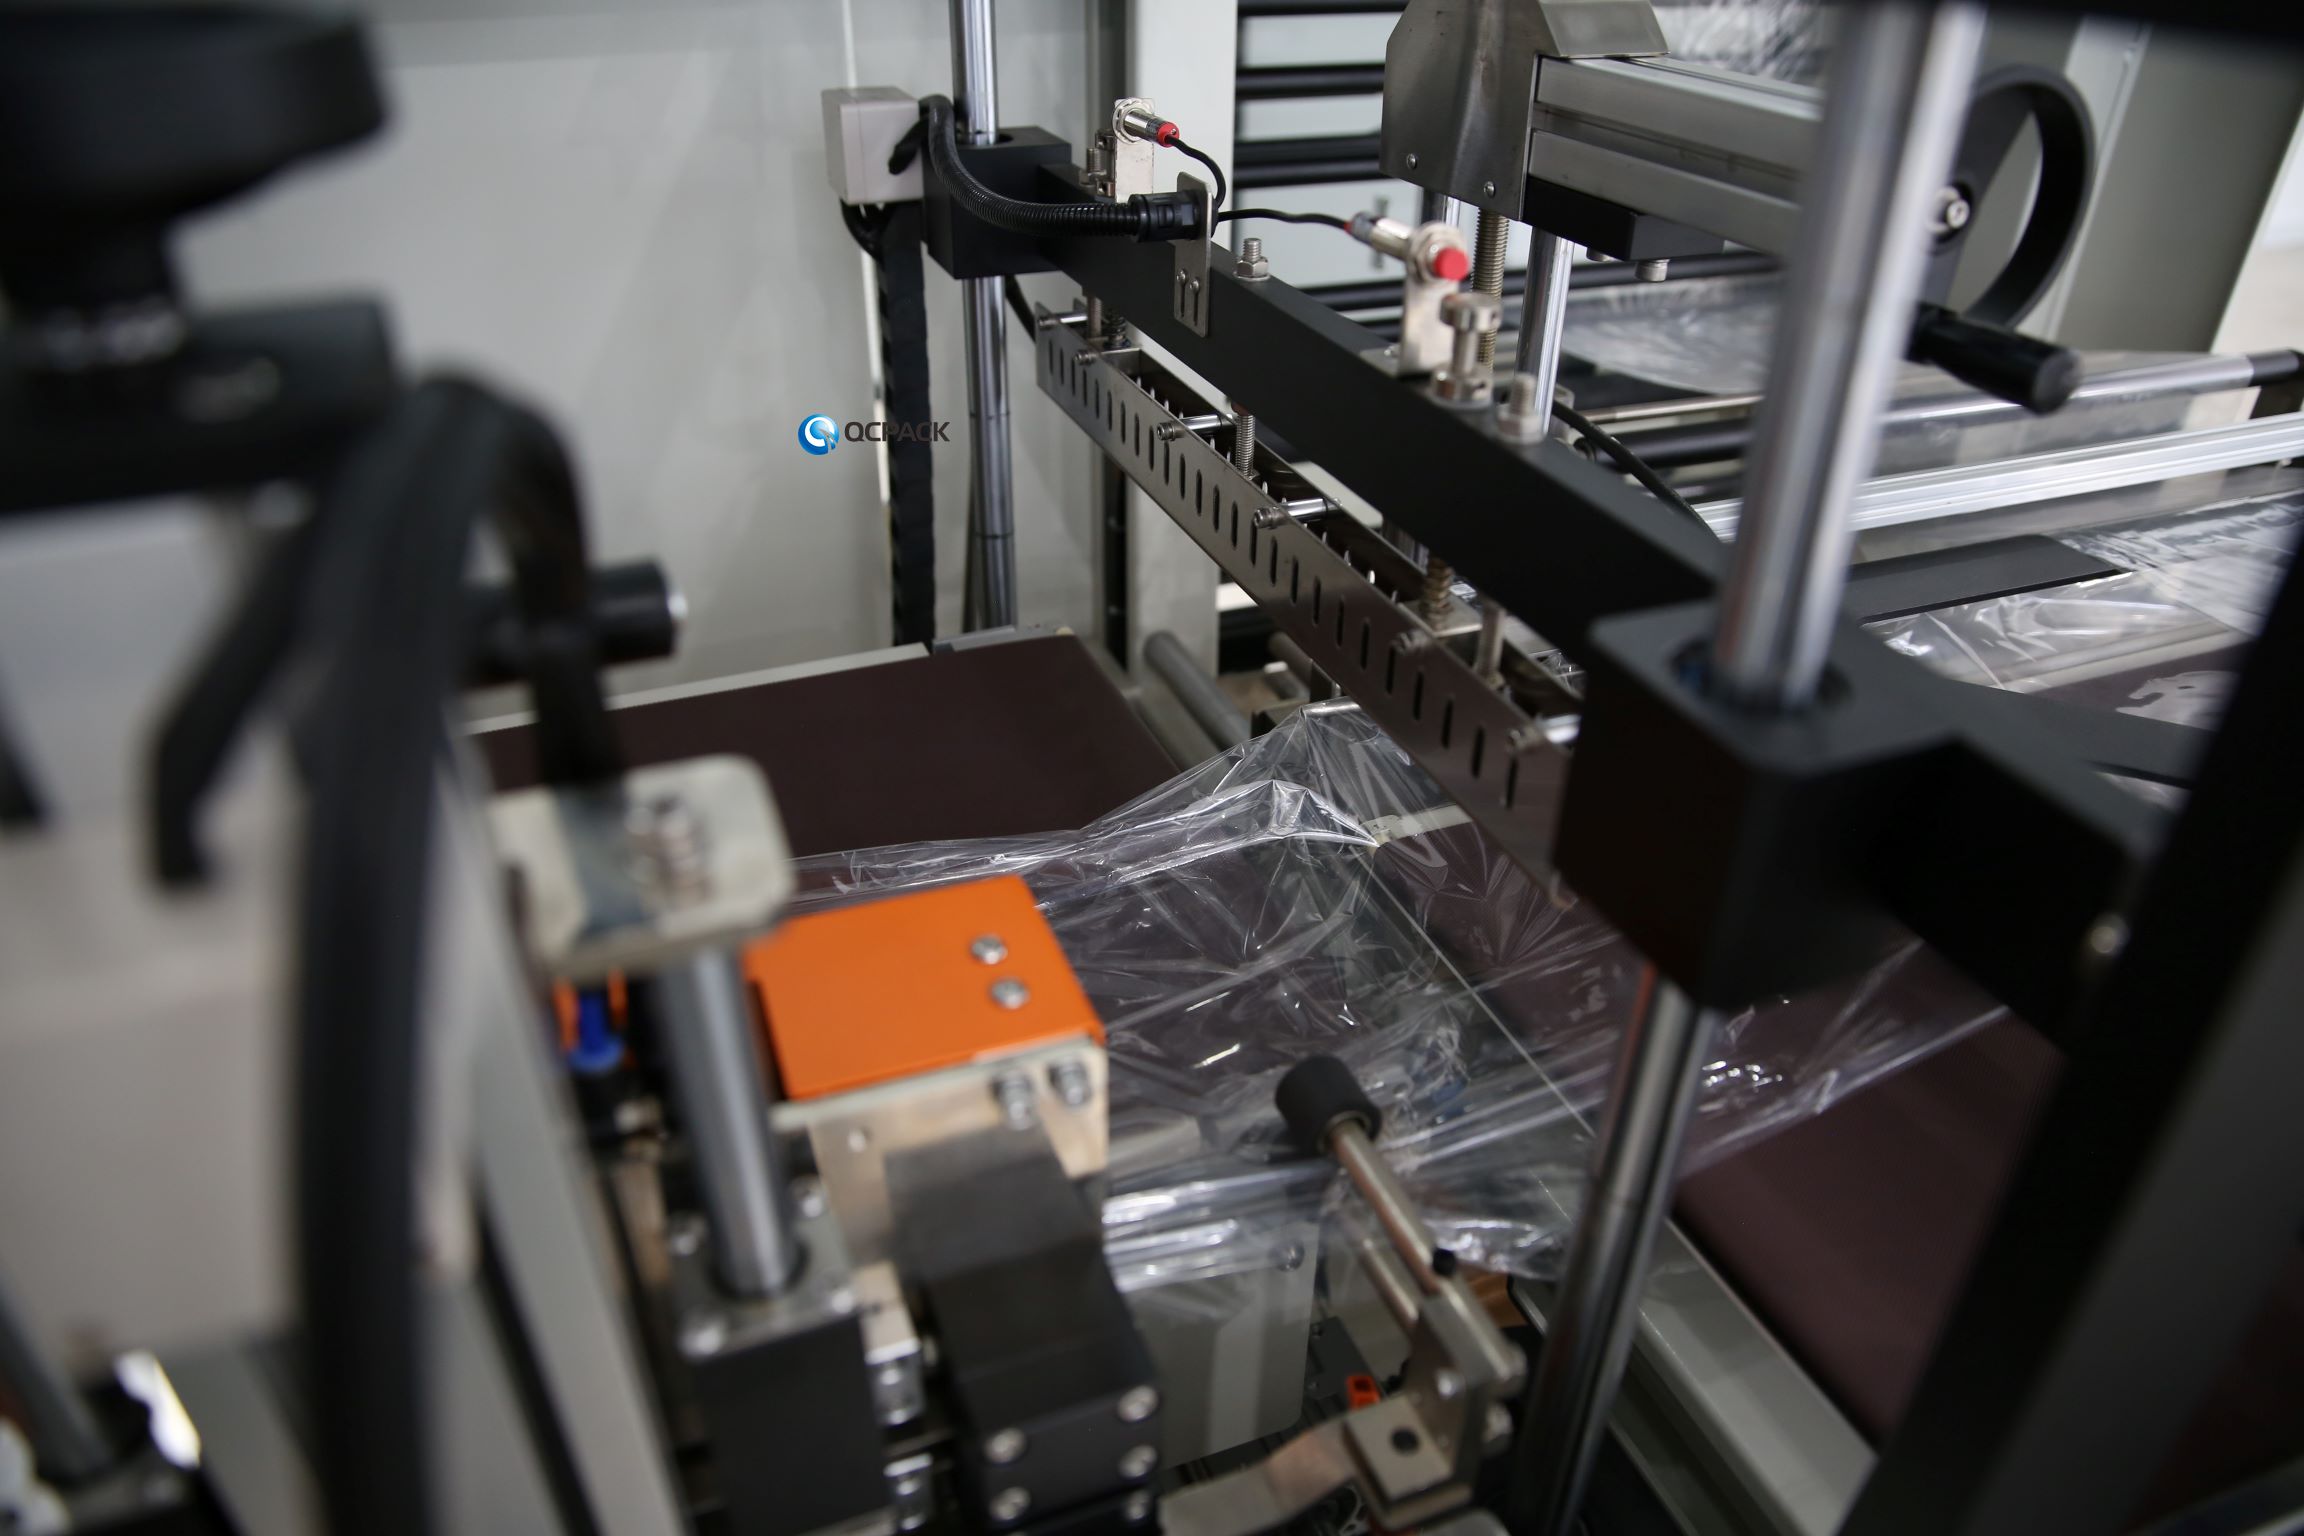
Новая машина с совсем другим HMI, другой переналадкой и другой логикой запчастей воюет с привыкшей командой. Где можно, берите оборудование, у которого рецепты, ограждения и точки смазки совпадают с тем, что операторы уже знают. Если машина неизбежно другая — скажем, сервоприводную картонажную ставят в линию механических обмотчиков, — заложите обучение в график проекта, а не вдогонку. Операторы, не обученные логике согласования, будут останавливать всю линию из-за каждой мелкой неисправности новой машины.
Шаг 6. Принимайте поэтапно, а не одним прыжком
Попытка выйти на полную выработку в первый день — именно так проекты интеграции и разворачиваются в неуправляемую спираль. Разбейте пусконаладку на этапы:
- Распаковка и испытание машины отдельно. Прогоните новую машину одну, вне линии, и подтвердите, что она отвечает спецификации на вашей продукции.
- Холостой прогон. Подключите к линии, но гоните без реальной продукции; проверьте сигналы согласования и логику пуска/останова.
- Пробный прогон на малой скорости. Пустите реальную продукцию на половинной скорости; смотрите передачи, накопление и логику отбраковки.
- Выход на расчётную скорость. Поднимите до проектной скорости и удержите; подтвердите, что её держит вся линия, а не только новая машина.
- Прогон переналадки. Проведите реальную переналадку с продукта на продукт от начала до конца: она вскрывает дефекты стыка, которые скрывает работа на одном SKU.
У каждого этапа есть чёткий порог приёмки. Не переходите дальше, пока предыдущий не держится. Для регулируемых фармацевтических линий эти этапы ложатся на документацию IQ/OQ — заложите их в критерии приёмки сразу.
Шаг 7. Спланируйте монтаж под реальное окно в производстве
Интеграция требует, чтобы действующая линия встала — хотя бы частично. Это окно само по себе проект. Монтаж, втиснутый в одни длинные выходные, почти всегда проваливается: стыки, которые занимают четыре дня, в один обычно не сжимаются. Планируйте останов на период низкого спроса, заранее завезите машину и материалы и позаботьтесь, чтобы электрик, инженер по управлению и механики были запланированы и доступны до откручивания первого болта. Держите резерв не менее 25 % на график монтажа и предусмотрите ручной или временный обходной вариант, чтобы линия могла отгружать продукцию, если пусконаладка сорвётся. Каждое изменение старой линии фиксируйте в исполнительных чертежах в день работ: неучтённая перепайка, всплывшая через полгода, — кошмар для ремонтников.
Три ловушки стыка, которые повторяются почти в каждом проекте
Опыт показывает, что дороже всего обходятся одни и те же три несовпадения. Первое — шаг продукта: новая машина ждёт равномерного потока, а получает комковатую, случайную подачу с изношенной ленты выше по потоку. Лечится разделителем или накопителем перед подачей, заданным ещё при аудите. Второе — логика отказов: новая машина встаёт мгновенно при мелком отказе, а верхняя продолжает гнать и заваливает продуктом мёртвую зону. Лечится согласованием входов/выходов, описанным выше и проверенным на холостом прогоне. Третье — расходники и запчасти: плёнку, ремни или датчики новой машины не завели в систему закупок завода, поэтому первый же отказ ждёт заказа на поставку. Внесите расходники в спецификацию до пусконаладки, а не посреди аварии. Назвать эти три пункта на стартовой встрече — значит их предотвратить.
Шаг 8. Задайте реалистичные ожидания по OEE и производительности
Новая машина редко поднимает всю линию до своей паспортной скорости. Линия быстра ровно настолько, насколько быстр её самый медленный узел. Если узкое место — фасовщик выше по потоку, более быстрая машина ниже ничего не даст, пока не разберутся с фасовщиком. Замерьте реальную устойчивую выработку собранной линии за показательную неделю и стройте планы вокруг фактического узкого места, а не вокруг скорости из буклета новой машины. Решения по покупке картонажной машины в нашем руководстве по выбору картонажных машин для фармацевтики и косметики тоже стоит принимать по тому же разбору узких мест.
Где здесь место SunAura Packaging Machines
Риск интеграции резко падает, когда весь стык проектирует один поставщик. SunAura Packaging Machines строит линии целиком — горизонтальные упаковочные машины, картонажные машины, термоусадочные бандлеры и паллетирование финальной упаковки, — поэтому механические, электрические интерфейсы и интерфейсы управления прорабатывают как одну систему, а не женят на площадке. Комплексный объём работ смотрите в обзоре упаковочных решений и полном каталоге продукции. Примеры автоматизации финальной упаковки — коллаборативный робот-штабелёр , который садится на выгрузку действующего заклейщика коробов с минимальными переделками, и 2-осевой робот-укладчик в короба , спроектированный под согласование с картонажными машинами выше по потоку. Для усадки и группировки автоматическая машина боковой запайки и термоусадки аккуратно встраивается после группирующего конвейера.
Когда новая машина заработала, защитите интеграцию дисциплинированным обслуживанием: наш регламент предупредительного обслуживания высокоскоростного упаковочного оборудования не даёт согласованию и механике деградировать. А поскольку ненадёжная старая машина подрывает даже безупречную новую, держите под рукой базу по поиску неисправностей — наш руководство по устранению неисправностей термоусадочных машин подробно разбирает сторону усадки.
Короткий контрольный список по интеграции
- Проведите аудит и снимите действующую линию на видео; засеките каждую передачу.
- Подтвердите письменно высоту передачи, зазор, ориентацию и габарит.
- Задайте заранее согласование входов/выходов, сетевой протокол и интеграцию безопасности.
- Рассчитайте накопление по замеренной частоте микроостановов.
- Спланируйте обучение операторов и ремонтников до пусконаладки.
- Принимайте в пять этапов с порогами приёмки, завершая реальной переналадкой.
- Замерьте выработку собранной линии за показательную неделю; найдите настоящее узкое место.
- Передайте ремонтной службе полный комплект исполнительных чертежей, перечней сигналов и спецификации запчастей до отъезда поставщика.
Встроить новое упаковочное оборудование в действующую линию — задача инженерии и управления проектом не меньше, чем закупки. Успех или провал решается на предпроектном аудите и спецификации стыка. Подключайте поставщика к этому этапу рано — до изготовления машины, а не после её приезда. Хорошо собранная линия работает как одна машина; плохо собранная — как пять машин, которые воюют друг с другом. Разница почти целиком решается в первые две недели проектирования, а не на монтажной площадке. Команды, недооценивающие этот этап, закономерно видят, как пусконаладка растягивается с дней на недели.
Передайте компоновку линии и схему потока продукции инженерной команде SunAura Packaging Machines через страницу контактов, и мы спроектируем стык так, чтобы новая машина стала частью ровной линии, а не досадным островом.

David leads our case sealing and cartoning engineering team. Over 14 years he has specified, installed and commissioned hundreds of random-size case sealers, top- and side-loading cartoners, and automatic case packers for food, household and industrial product lines. He writes buying guides and troubleshooting articles around seal quality, tape and hot-melt glue selection, and carton throughput limits.
Полная биография ›