

A maior parte do custo e dano em uma operação de embalagem secundária é decidida antes de uma única caixa ser erguida ou um único metro de filme aplicado. É decidida no momento em que alguém escolhe as dimensões da caixa master, a contagem por caixa, e a maneira como as caixas se empilharão em um palete. Acertando esses três números, todo o fim de linha roda melhor — a montadora de caixas forma limpa, o empacotador de caixas coloca sem forçar, o paletizador constrói uma coluna estável, e a enfestadeira stretch usa menos filme. Errando, você convive com cantos esmagados, paletes rejeitados, preenchimento de vazio, filme desperdiçado e contêineres que cubicam abaixo do peso.
Este guia é sobre otimização de carga de caixa master e palete para empacotamento de fim de linha: como dimensionar a caixa de papelão ondulado em torno do produto primário, escolher uma contagem sensível de embalagens, construir um padrão de palete, combiná-lo ao padrão de palete regional, e manter a carga unida até o destino. A SunAura Packaging Machines constrói as máquinas que formam, enchem, selam e paletizam essas cargas, e vemos a diferença entre uma embalagem bem projetada e uma mal projetada em cada linha que comissionamos.

Passo 1: Defina as restrições antes de projetar a caixa
A caixa master não pode ser projetada isoladamente. Ela tem que satisfazer cinco restrições ao mesmo tempo, e o projeto é a interseção delas:
- O produto primário. O número de unidades, sua orientação, e se precisam de um forro ou divisória.
- O palete. A área ocupada e os limites de altura de empilhamento do padrão de palete regional.
- O modo de transporte. Altura do contêiner, altura do caminhão, capacidade de empilhamento duplo em um armazém ou em um navio.
- A resistência mecânica da caixa. Quantas camadas serão empilhadas e quanto peso a caixa do fundo deve carregar.
- A máquina de empacotamento. As dimensões máxima e mínima da caixa e a contagem de caixas que o empacotador de caixas ou a montadora pode lidar.
A tentação é começar com um tamanho de caixa padrão de um fornecedor de papelão ondulado e trabalhar de trás para frente. O melhor ponto de partida é a área ocupada do palete e as dimensões da unidade, porque a caixa é o bloco de construção que tem que ladrilhar o palete com a menor área desperdiçada.
Os padrões de palete em que você realmente embarca
- GMA 48 × 40 pol (1219 × 1016 mm) — o palete de mercearia padrão na América do Norte e comum em muitas rotas de exportação.
- EUR / Euro palete 1200 × 800 mm — o padrão na maior parte da Europa continental.
- 1200 × 1000 mm — o Reino Unido e grande parte do comércio químico e industrial.
- 1100 × 1100 mm — comum no Japão, Coreia do Sul e partes da Ásia.
Uma linha de exportação que atende tanto a Europa quanto a América do Norte geralmente acaba com dois tamanhos de caixa, ou um tamanho de caixa que ladrilha ambos os paletes aceitavelmente. Uma caixa que ladrilha perfeitamente um palete GMA 48 × 40 pode deixar uma faixa larga de espaço não utilizado em um palete Euro de 1200 × 800; o software de otimização ou uma planilha pode mostrar ambos os layouts antes da caixa ser finalizada.
Passo 2: Dimensione a caixa ao produto e à máquina
Uma caixa RSC (recipiente com fendas regulares) deve ser dimensionada por suas dimensões internas, porque a máquina lida com o exterior e o produto ocupa o interior. Deixe uma folga controlada, não um vazio grande: alguns milímetros de folga deixam o empacotador de caixas colocar o produto sem riscar a caixa, mas um vazio grande deixa o produto se deslocar em trânsito, que é o que causa cartonagens riscadas e quebra de vidro. Vazios devem ser preenchidos com uma divisória ou forro, não com ar extra e papelão ondulado que só adicionam custo.
O grau do papelão e o perfil da flauta são definidos pela carga de empilhamento. O papelão é especificado por teste de esmagamento de borda (ECT) ou pela classificação mais antiga de ruptura Mullen. Uma prática comum é:
- 32 ECT (cerca de 200# teste) para cargas leves, de camada única ou armazenamento curto.
- 44 ECT (cerca de 275# teste) para a maioria dos bens de consumo armazenados em múltiplas camadas.
- 55 ECT ou superior para conteúdos pesados ou cargas que serão empilhadas em dupla ou passarão longos períodos em um armazém úmido.
A umidade importa: a resistência ao esmagamento de uma caixa de papelão ondulado cai significativamente em alta umidade, então café, congelados, bebidas ou cargas de exportação tropical frequentemente precisam de um grau de papelão que parece superespecificado em um dia seco. O guia de especificação de caixa de papelão ondulado da empresa cobre grau de papelão, flauta e tolerâncias em detalhe, incluindo as tolerâncias dimensionais que uma montadora automática precisa do blank.
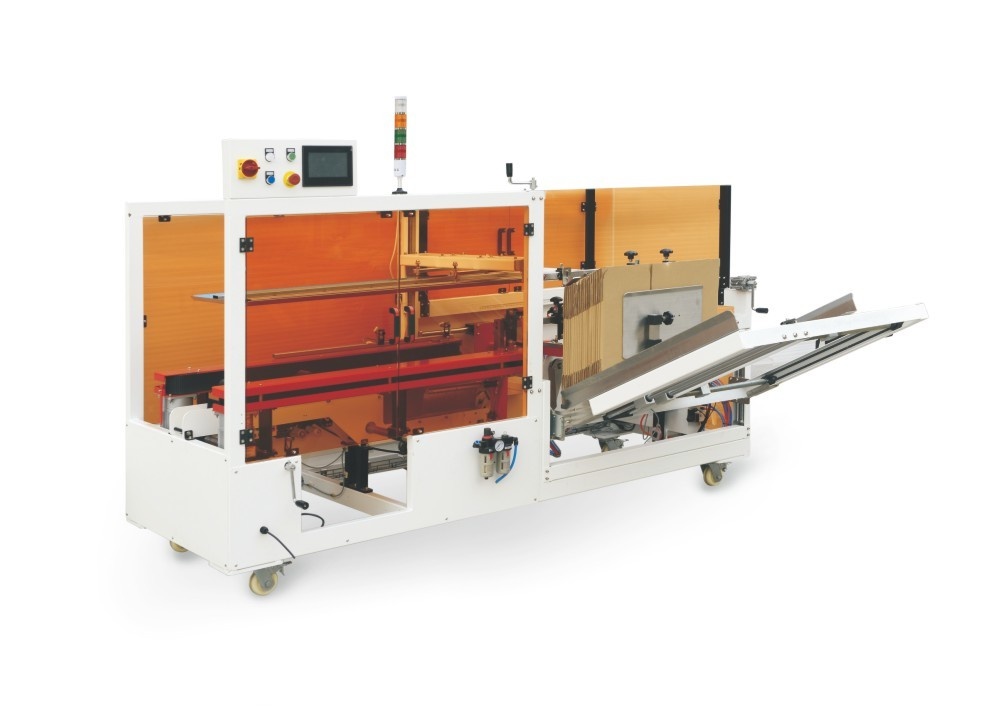
Combine a caixa à montadora e seladora
Uma caixa projetada para empacotamento manual não necessariamente alimenta uma montadora de caixas automática. A máquina precisa de dimensões de blank consistentes, vincos quadrados, uma rigidez de papelão que ela possa puxar do magazine, e um peso de caixa que as ventosas possam levantar. Uma execução de blanks com umidade no limite superior, ou um papelão muito leve para o tamanho da caixa, é a causa mais comum de atolamentos na montadora. Especifique as tolerâncias com o fornecedor de papelão ondulado e trave um único grau de papelão para cada tamanho de caixa em vez de aceitar substitutos “equivalentes”.
Para selagem, confirme se a caixa será fitada ou colada com hot-melt e escolha a máquina de acordo. Uma seladora de caixas construída para fita aplica duas tiras nas costuras; um modelo hot-melt cola as abas. Cargas de exportação e paletes empilhados em dupla às vezes adicionam uma selagem de borda de canto tipo L, que reforça a costura com uma tira extra.

Passo 3: Escolha a contagem de embalagens por caixa
O número de unidades primárias por caixa é uma pequena decisão com grandes consequências. Afeta quantas caixas a linha produz, o peso da caixa que um trabalhador ou robô pode lidar, os múltiplos de pedido do varejo, e a altura do palete. A contagem de embalagens deve ser escolhida trabalhando quatro perguntas:
- Qual é o peso máximo confortável da caixa? Para qualquer linha que possa ser manuseada manualmente, uma meta de cerca de 10–15 kg por caixa mantém a carga em uma faixa que a maioria dos operadores pode levantar; caixas mais pesadas te empurram para manuseio totalmente robótico.
- Qual contagem de embalagens ladrilha o palete? A área ocupada da caixa e a contagem são escolhidas juntas para que a contagem e o tamanho da caixa produzam uma camada limpa sem um grande overhang.
- Quais múltiplos de pedido os varejistas usam? Clientes frequentemente pedem em contagens redondas de caixa; uma contagem de embalagens que corresponde ao múltiplo de pedido de um varejista reduz caixas divididas.
- O empacotador de caixas pode lidar com isso? O empacotador de caixas tem uma matriz de captura definida e contagem de caixa; uma contagem alta pode exigir um segundo ciclo de captura por caixa, o que muda o throughput.
É comum padronizar duas contagens de embalagens — uma para varejo e uma para clube ou granel — em vez de uma caixa que compromete ambas. O empacotador de caixas robótico armazena ambas como receitas e muda entre elas em minutos, mas as duas caixas ainda devem ser projetadas para ladrilhar o palete.
Passo 4: Construa o padrão de palete e o Ti-Hi
O padrão de palete é o arranjo de caixas em cada camada, e o Ti-Hi é simplesmente o número de caixas por camada (Tiers, na abreviação tradicional) vezes o número de camadas de altura (High). Os dois padrões fundamentais são:
- Empilhamento em coluna (alinhado) coloca cada caixa diretamente acima da de baixo. Dá a maior resistência à compressão — a carga corre direto pelos cantos da caixa — e é a mais forte para cargas leves, altas ou esmagáveis.
- Empilhamento entrelaçado (tijolo) rotaciona camadas alternadas, como uma parede de tijolos, o que trava as caixas juntas e resiste ao movimento lateral. Sacrifica uma porção da resistência de empilhamento mas melhora a estabilidade.
Para a maioria dos bens de consumidor enfestados stretch, um compromisso prático é uma pilha em coluna com uma camada superior entrelaçada e algumas camadas entrelaçadas na base, combinada com boa tensão de enfestagem. Um paletizador pode armazenar vários padrões e os arranjos de camada, incluindo a orientação de cada caixa. Escolher usar um paletizador convencional de alta velocidade ou uma célula robótica depende da taxa, peso da caixa e número de SKUs; um robô é especialmente flexível quando vários padrões ou paletes multi-SKU são necessários.
Overhang, underhang e altura
Caixas não devem fazer overhang na borda do palete — um overhang tão pequeno quanto alguns centímetros transfere a carga do canto da caixa para o meio do painel e pode cortar a resistência de empilhamento por uma grande margem. Um pequeno underhang é preferível. A altura total da carga, incluindo o palete, é então definida contra o teto do contêiner ou caminhão e contra o racking do armazém. Uma meta típica de contêiner marítimo é uma altura de carga em torno de 2.100–2.200 mm; alguns milímetros extras de altura de caixa por camada perderão uma camada inteira em um palete alto, e essa é capacidade que você não pode recuperar.

Passo 5: Contenha a carga com a enfestagem e arqueamento certos
Um padrão perfeito é desperdiçado se a carga se quebrar no manuseio. Contenção de carga é a força que mantém a carga unida, e vem da combinação de filme, padrão de enfestagem e reforço adicional.
Filme stretch é especificado por bitola (ou espessura em micrômetros), pré-estiramento e força aplicada. Máquinas modernas de pré-estiramento por potência alongam o filme em 200–300% antes de aplicá-lo, o que tanto aumenta o rendimento (menos quilos de filme por palete) quanto dá a memória elástica do filme que puxa a carga unida. A relação força aplicada-carga deve ser definida alta o suficiente para estabilizar mas não tão alta que esmague os cantos dianteiros de caixas leves. As três partes do padrão de enfestagem são:
- Enfestagens de base — várias voltas sobrepostas na base que travam a carga ao palete.
- Enfestagens de corpo — as passagens para cima e para baixo que criam a contenção vertical.
- Enfestagens de topo — voltas sobrepostas no topo que impedem as camadas superiores de se mover; uma folha superior pode ser adicionada para proteção contra umidade.
Para cargas muito leves ou instáveis, ou onde uma carga rotativa é um problema, uma enfestadeira de braço rotativo inline rotaciona o braço ao redor de um palete estacionário em vez de rotacionar a carga. Cargas mais pesadas, rígidas ou de exportação frequentemente combinam enfestagem com arqueamento — fitas PET ou PP aplicadas através do olho ou pelo topo — e as máquinas de arqueamento de palete através-do-olho ou horizontal podem ser integradas inline antes da enfestadeira. Cantoneiras (protetores de borda) distribuem a pressão da fita e protegem os cantos da caixa em cargas rígidas.

Lógica trabalhada: como os números interagem
Considere uma embalagem de exportação de bens de consumidor. Suponha que a unidade de varejo é uma pequena cartonagem, e as caixas master candidatas são 12-pack ou 24-pack. O 24-pack reduz a contagem de caixas e a mão de obra por unidade, mas a caixa é mais pesada e mais alta; no palete pode produzir uma camada que faz overhang em um palete Euro. O 12-pack ladrilha os paletes Euro e GMA mais limpo, mantém o peso da caixa em uma faixa manualmente gerenciável e dá uma contagem de camada estável, ao custo de mais caixas e mais consumíveis de selagem. Rodar ambos os layouts contra as dimensões do palete, a altura do contêiner e a faixa de caixa da montadora frequentemente revela que a caixa menor produz um preenchimento de palete mais alto e menor custo total de frete por unidade, embora o custo de embalagem por caixa seja mais alto.
Esse é o insight central: otimizar o custo entregue por unidade, não o custo por caixa. Papelão ondulado, fita e filme são baratos comparados com espaço vazio de contêiner, paletes rejeitados e mercadorias danificadas.
Checklist antes de congelar o projeto da caixa e palete
- Ladrilhou a área ocupada da caixa em cada padrão de palete para o qual você embarca, sem overhang.
- Confirmou que a altura da carga cabe no contêiner e no racking com uma camada de folga.
- Selecionou o grau de papelão e a flauta para a carga de empilhamento, incluindo margem de umidade.
- Manteve uma folga interna controlada e projetou divisórias em vez de vazios.
- Definiu um peso de caixa que atende ao método de manuseio (manual ou robótico).
- Escolheu padrões de coluna ou entrelaçado para a necessidade real de resistência e estabilidade.
- Especificou bitola de filme, pré-estiramento, força-carga e padrão de enfestagem — e testou um palete empurrando-o pelo manuseio real.
- Verificou as dimensões da caixa, contagem e método de selagem contra as faixas da montadora, empacotador de caixas e seladora.
Quando a SunAura Packaging Machines fornece uma célula de fim de linha — uma montadora, uma montadora e seladora de fundo de caixas, um empacotador de caixas, uma seladora, um paletizador e uma enfestadeira — o projeto roda mais suavemente quando os dados de caixa e palete chegam com o RFQ. Envie as dimensões da caixa, grau de papelão, contagem de embalagens, padrão de palete e throughput alvo, e a linha pode ser dimensionada e lançada corretamente na primeira vez. Se o projeto da caixa ainda está aberto, os engenheiros de aplicações podem ajudar a otimizá-lo antes dos blanks de papelão ondulado serem pedidos, porque o lugar mais barato para consertar um padrão de palete ruim é antes de uma única caixa ser produzida.

David leads our case sealing and cartoning engineering team. Over 14 years he has specified, installed and commissioned hundreds of random-size case sealers, top- and side-loading cartoners, and automatic case packers for food, household and industrial product lines. He writes buying guides and troubleshooting articles around seal quality, tape and hot-melt glue selection, and carton throughput limits.
Ver biografia completa ›