

Un équipement d’emballage à grande vitesse ne tombe pas en panne sans prévenir. Il tombe après des mois de petites négligences accumulées : un roulement jamais graissé, une courroie jamais retendue, un capteur jamais nettoyé, une barre de soudure dont le téflon s’est fissuré et qu’on a laissé en place. Le rôle d’un plan de maintenance préventive des équipements d’emballage à grande vitesse est d’intercepter ces dégradations lors d’un arrêt planifié, bien avant qu’elles ne deviennent une panne imprévue et coûteuse. Pour les ingénieurs d’usine et les responsables de maintenance qui exploitent des lignes en plusieurs postes, une routine de maintenance écrite et suivie est le levier de disponibilité le plus fiable qui soit.
SunAura Packaging Machines met en service des lignes d’emballage pour des clients des secteurs alimentaire, cosmétique et pharmaceutique, et les lignes qui tiennent leur efficacité pendant dix ans sont presque toujours celles qui appliquent un programme d’entretien discipliné. Cet article propose un plan pratique, adaptable à vos propres équipements, organisé par intervalle.
Pourquoi la maintenance préventive est rentable
La maintenance corrective — réparer après la panne — coûte cher de trois façons : expédition d’urgence des pièces, heures supplémentaires, et production perdue dans une fenêtre que vous n’aviez pas prévue. Une ligne qui s’arrête un vendredi soir coûte bien plus qu’une ligne entretenue un mardi matin planifié. La maintenance préventive échange de petits blocs de main-d’œuvre planifiés contre de grandes pertes non planifiées. Sur une ligne à grande vitesse, un seul arrêt imprévu de huit heures peut coûter plus cher qu’une année entière de maintenance planifiée. Le calcul n’est pas serré.
La maintenance préventive protège aussi la qualité. Une barre de soudure usée qui commence à fuir, un capteur qui dérive et commence à mal lire, ou une courroie vitrifiée qui commence à patiner produisent des défauts avant de produire une panne. Une ligne qui semble « correcte » au responsable de production peut livrer en silence un taux de rebut croissant. Les tournées d’inspection ci-dessous interceptent cette dérive avant qu’elle n’atteigne le client.
La sécurité est la première règle de maintenance
Aucune tâche de maintenance ne vaut une blessure. Avant toute inspection au-delà d’une simple ronde visuelle, appliquez la consignation et confirmez que la machine est hors énergie. Les barres de soudure et les tunnels de rétraction conservent leur chaleur longtemps après la coupure ; les axes servo peuvent dériver sous charge ; les circuits d’air comprimé peuvent cycler. Vérifiez l’absence d’énergie résiduelle avant d’intervenir. Faites de la consignation une étape de la liste écrite, pour qu’elle ne soit jamais sautée afin de gagner deux minutes. Les auditeurs et les assureurs attendent de plus en plus cette discipline, et c’est simplement la bonne façon de traiter une machine qui tourne à grande vitesse des heures par jour.
Le principe : inspecter, nettoyer, lubrifier, régler, remplacer selon le plan
Toute tâche de maintenance relève de l’une de cinq actions. Inspecter signifie regarder et mesurer. Nettoyer signifie retirer poussière, poussière de film et résidus de produit. Lubrifier signifie appliquer la bonne graisse ou huile au bon endroit et au bon intervalle. Régler signifie retendre, réaligner, réétalonner. Remplacer signifie changer une pièce d’usure avant sa défaillance. Un bon plan affecte chaque action au bon intervalle : quotidien pour le nettoyage et les contrôles visuels, hebdomadaire pour la lubrification et les réglages, mensuel pour une inspection plus poussée, trimestriel pour l’étalonnage et annuel pour la revue des grands composants.
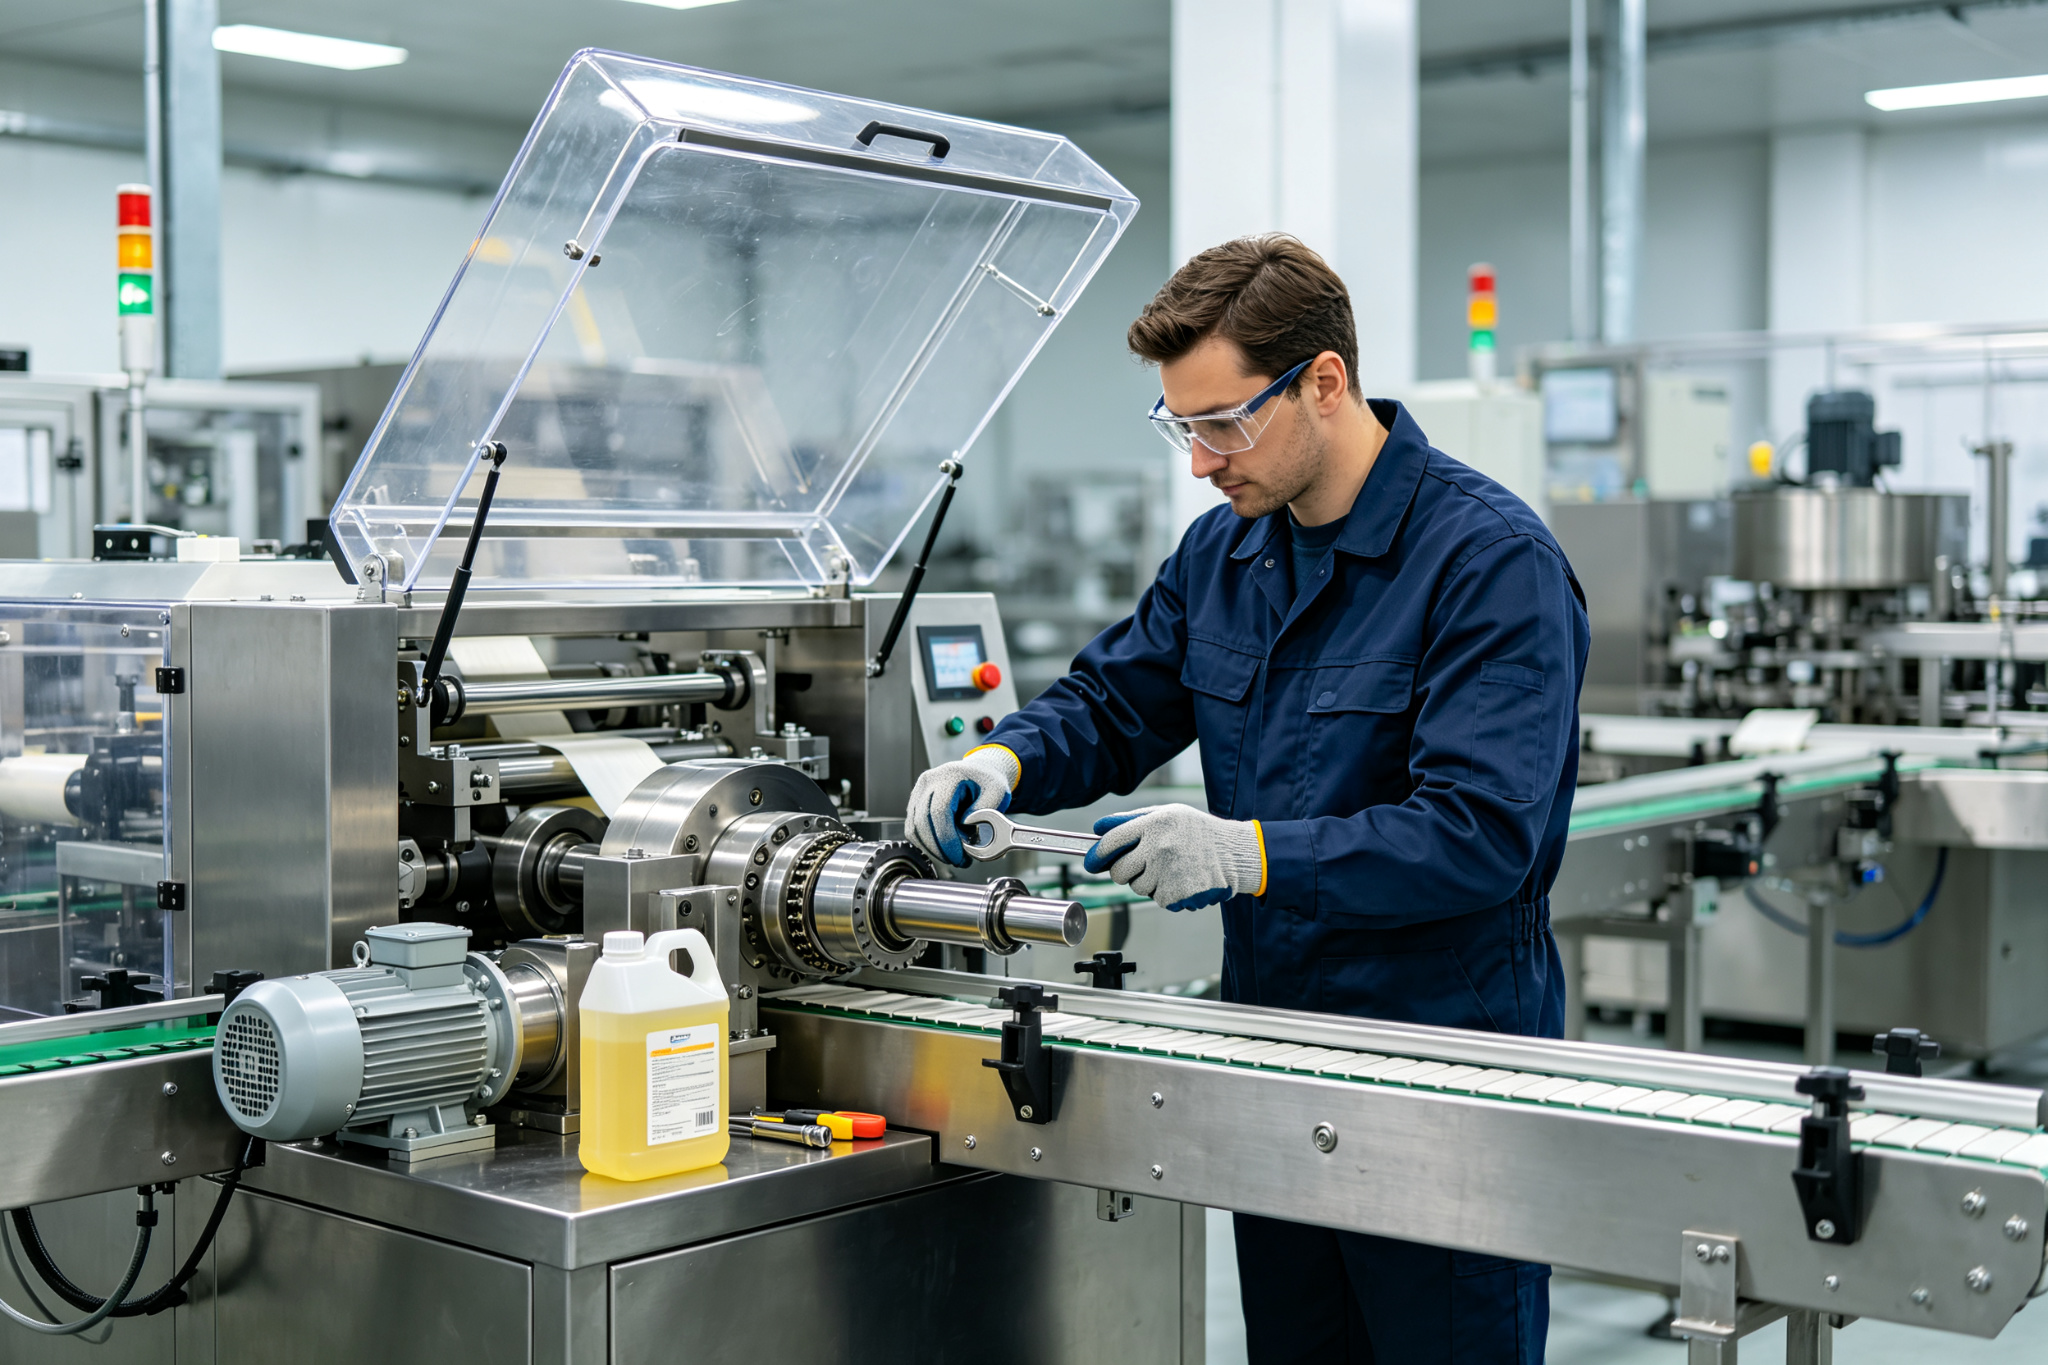
Maintenance quotidienne (début et fin de chaque poste)
Les tâches quotidiennes sont rapides mais non négociables. Elles préviennent les dégradations les plus lentes et détectent les problèmes évidents avant une série.
- Ronde visuelle. Recherchez les protecteurs desserrés, les fuites d’air, les gouttes d’huile, l’accumulation de poussière de film et toute trace de bourrage. Écoutez les bruits inhabituels au démarrage.
- Nettoyer les zones de soudure et de formage. La poussière de film, les résidus d’adhésif et les saletés de produit s’accumulent vite et provoquent des défauts. Brossez ou aspirez les barres de soudure, le formeur et les zones de pliage.
- Contrôler les dispositifs de sécurité. Testez l’arrêt d’urgence et les protecteurs verrouillés. Un protecteur dont le verrouillage est contourné est une défaillance de sécurité en attente d’audit.
- Relever les compteurs et les alarmes au démarrage. Notez tout code défaut affiché sur l’interface à la passation de poste, pour que les défauts récurrents ne se perdent pas d’une équipe à l’autre.
- Contrôler la pression d’air et purger le filtre. Un air comprimé à pression insuffisante ou chargé d’eau provoque un fonctionnement pneumatique erratique. Purgez le filtre du compresseur et confirmez la pression de ligne au niveau de la machine.
Maintenance hebdomadaire
Les tâches hebdomadaires portent sur l’usure et les réglages qui évoluent en jours plutôt qu’en heures.
- Lubrifier selon le plan de graissage. Chaque machine possède des points de graissage identifiés. Utilisez la graisse prescrite ; ne substituez jamais un produit non adapté au contact alimentaire là où il est exigé. Un excès de graisse est aussi dommageable qu’un manque.
- Inspecter et régler la tension des courroies. Les courroies d’entraînement s’allongent et patinent. Contrôlez la marche à la tension prescrite et remplacez toute courroie vitrifiée, fissurée ou effilochée.
- Contrôler le parcours du film et le danseur. Confirmez que le frein de déroulage est progressif, que le danseur flotte librement et qu’aucun rouleau ni roulement n’est usé.
- Inspecter les mâchoires de soudure et le téflon. Sur les soudeuses, recherchez un tissu téflon rayé ou cloqué ; une surface abîmée donne des soudures faibles ou irrégulières. Remplacez dès le premier signe de dégradation, et non après l’apparition de défauts.
- Nettoyer et vérifier les capteurs. Les cellules photoélectriques et les détecteurs de proximité couverts de poussière perdent en sensibilité. Essuyez-les et confirmez qu’ils déclenchent correctement.
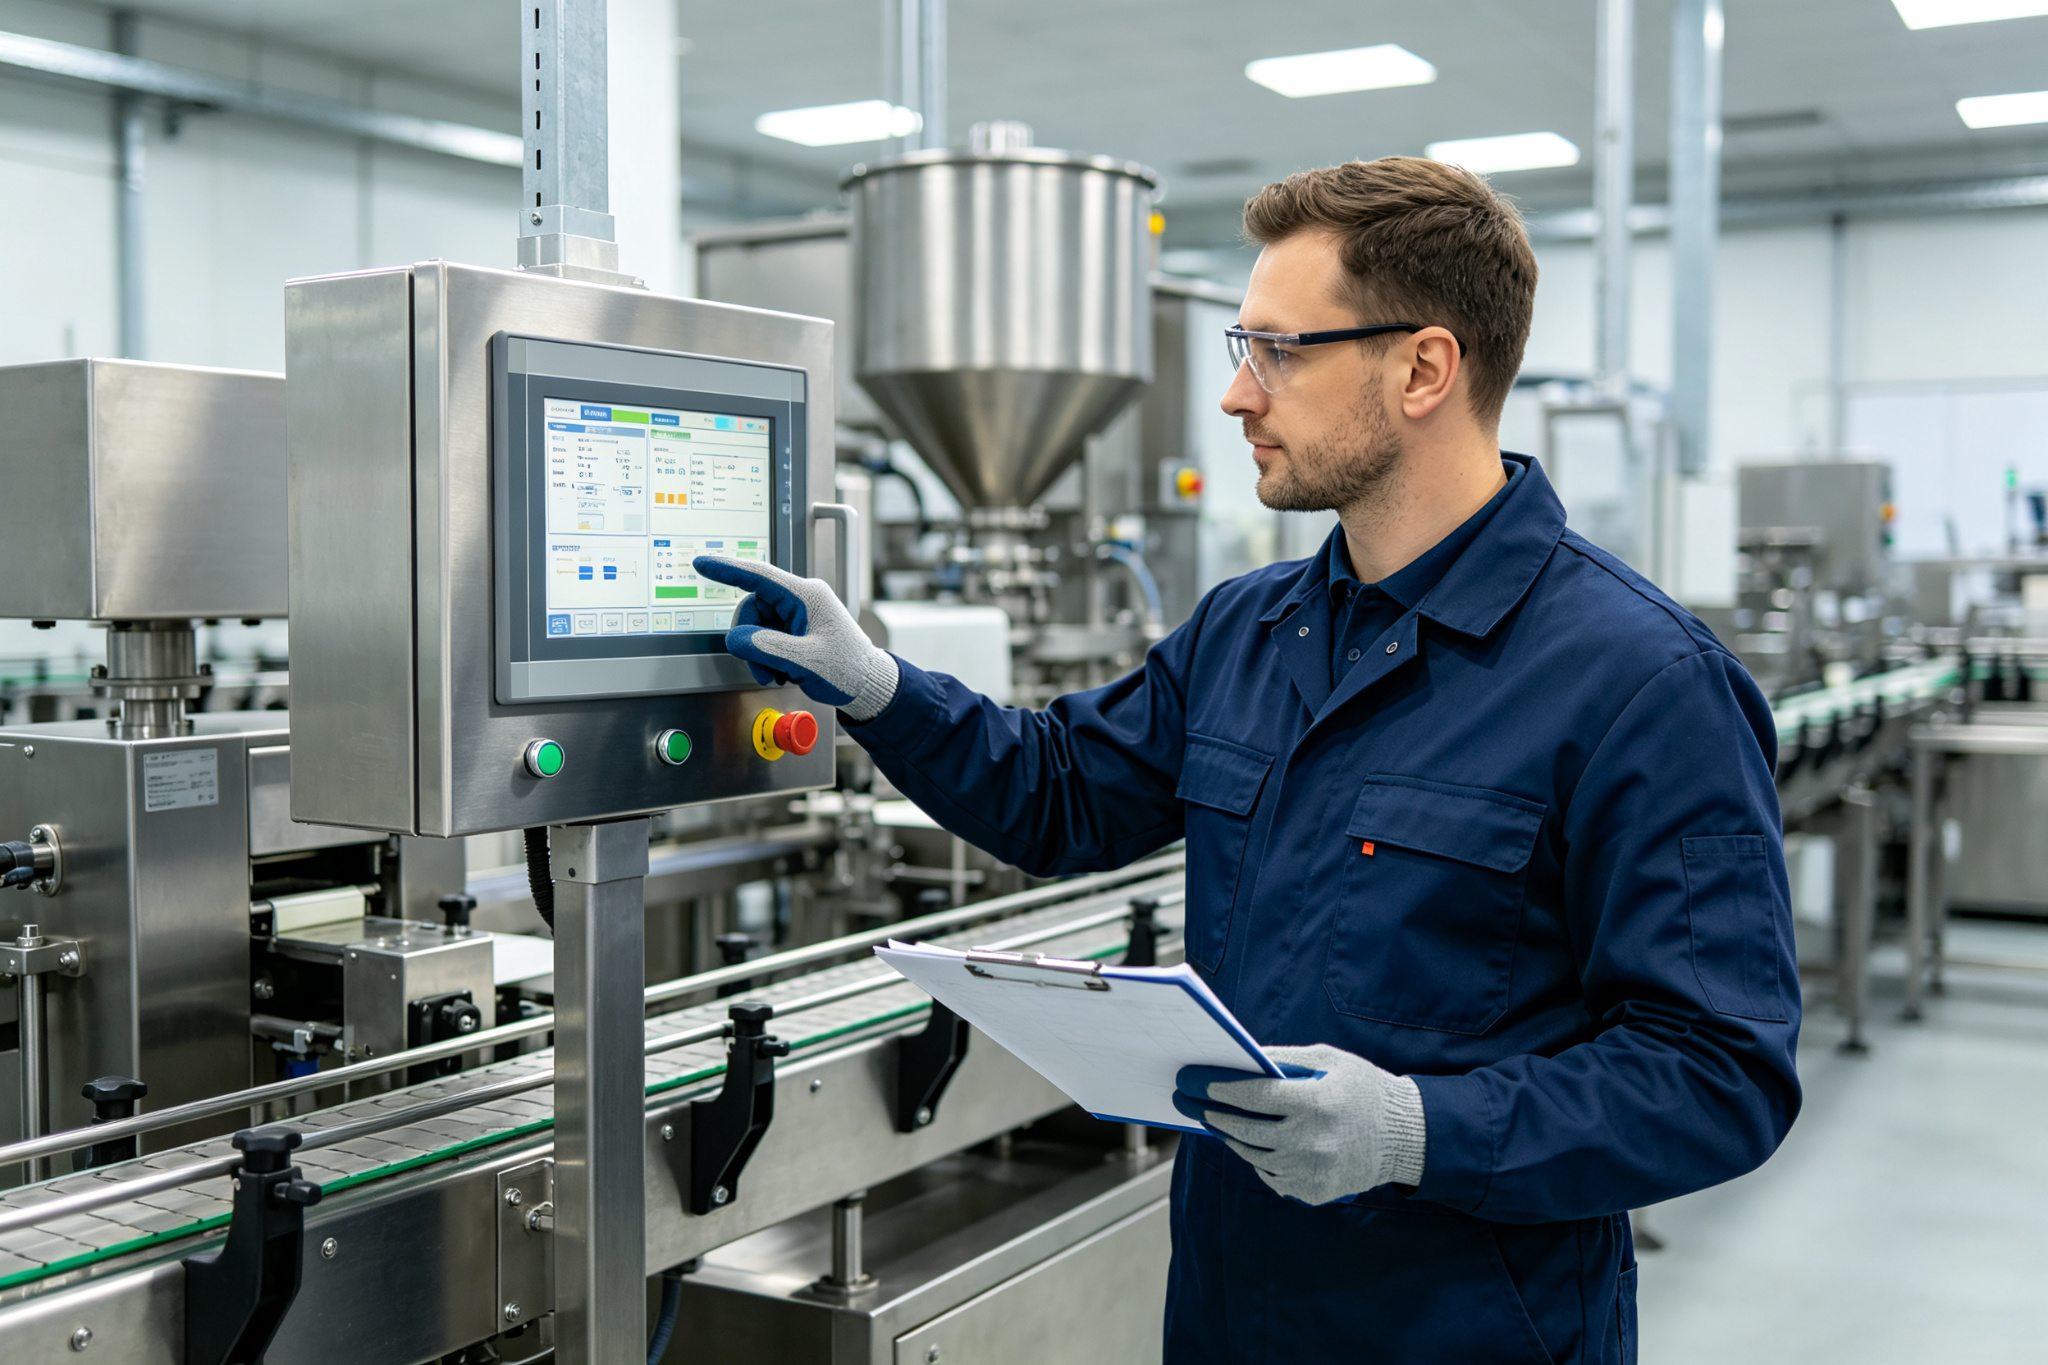
Maintenance mensuelle
Les tâches mensuelles exigent la machine arrêtée, souvent avec protecteurs déposés.
- Inspecter les roulements et les guidages linéaires. Recherchez le jeu au toucher, écoutez le bruit en charge. Un roulement linéaire présentant du jeu provoque des erreurs de position qu’aucun nettoyage ne corrige.
- Contrôler l’état de l’armoire électrique. Confirmez que ventilateurs et filtres sont propres, que les portes ferment et qu’il n’y a pas de surchauffe. Une armoire chaude vieillit vite l’électronique.
- Inspecter les chaînes, les pignons et les lattes de convoyeur. Recherchez l’allongement de chaîne et l’usure des pignons ; une chaîne usée saute et provoque des erreurs de pas produit.
- Vérifier le matériel de transfert produit. Contrôlez l’usure des poussoirs, des palettes d’entraînement, des ventouses et des guides de groupage : ce sont les pièces qui touchent réellement le produit.
- Analyser le journal d’alarmes. Extrayez l’historique des alarmes de l’interface et cherchez des schémas récurrents. Un défaut qui apparaît deux fois par semaine est un rendez-vous de maintenance à programmer.
Maintenance trimestrielle et étalonnage
Le travail trimestriel est celui de la mesure et de l’étalonnage.
- Étalonner les capteurs et régulateurs de température. Sur les soudeuses et les tunnels de rétraction, comparez les lectures de thermocouple à une sonde de référence. Un capteur qui dérive vers le haut laisse le régulateur surchauffer le film. Réétalonnez ou remplacez les capteurs hors tolérance.
- Vérifier les circuits de sécurité. Testez que chaque arrêt d’urgence et chaque verrouillage de protecteur coupe réellement l’énergie comme prévu. C’est aussi une exigence d’audit dans la plupart des usines réglementées.
- Contrôler l’état des servo et des réducteurs. Écoutez le bruit, recherchez les fuites d’huile et relevez les températures moteur pendant une période de marche. Les variateurs servo tombent rarement d’un coup : ils se plaignent pendant des mois.
- Resserrer les fixations et contrôler la mise à la terre. Les vibrations desserrent les boulons en quelques mois ; un contrôle de couple trimestriel sur les fixations critiques évite un désalignement progressif.
Grande maintenance annuelle
Les tâches annuelles sont les revues approfondies, à caler sur un arrêt planifié.
- Remplacer les pièces d’usure de façon proactive. Changez courroies, flexibles et jeu de fils de soudure à leur durée de vie recommandée, et non après défaillance, dans une fenêtre où la ligne est déjà arrêtée.
- Inspecter et nettoyer l’intérieur de l’armoire de commande. La poussière et les liquides de refroidissement s’infiltrent dans les armoires en une année ; nettoyez les contacts et confirmez que chaque connecteur est bien en place.
- Revoir et mettre à jour le stock de pièces de rechange. Confrontez les pannes réelles de l’année écoulée à la liste de stock. Une pièce jamais nécessaire peut être réduite ; une pièce commandée en urgence doit être ajoutée.
- Réétalonner la ligne dans son ensemble. Réalignez les convoyeurs, revérifiez le pas produit et confirmez que les recettes de changement de format se chargent encore correctement après un an de modifications.
- Faire réaliser une inspection annuelle par le fournisseur lorsque le contrat le prévoit. Un regard neuf sur la machine trouve ce que votre équipe a appris à ignorer.
Modes de défaillance courants et tâche de maintenance qui les prévient
Il est utile de savoir ce que l’on prévient. Les soudures faibles ou qui fuient remontent à un téflon usé, à un désalignement de mâchoire ou à une température de soudure qui dérive — autant de points couverts par les contrôles hebdomadaires et trimestriels. Les bourrages et les produits de travers remontent à des courroies vitrifiées, des palettes d’entraînement usées ou des capteurs sales — couverts par le nettoyage hebdomadaire. Une défaillance prématurée de servo remonte à une armoire en surchauffe, des connecteurs desserrés ou un frottement de roulement ignoré — couverts par l’inspection mensuelle de l’armoire et des roulements. Les défauts de film et de bande remontent à un danseur usé, des rouleaux fatigués ou un déroulage mal tendu — couverts par le contrôle hebdomadaire du parcours. Dans presque tous les cas, la panne a été annoncée par une dérive lente que le bon intervalle intercepte avant qu’elle n’atteigne la production.
Tenez un journal de pannes simple à côté du journal de maintenance. À chaque réparation, notez ce qui a cassé, combien d’heures la machine avait tourné et quel symptôme est apparu en premier. Au bout d’un an, ce journal indique quelles pièces d’usure méritent des intervalles plus courts et lesquelles sont sur-entretenues. Un plan de maintenance doit être un document vivant, ajusté par vos propres données plutôt que recopié aveuglément d’un manuel.
Former ceux qui font le travail
Un plan sur papier ne sert à rien si les opérateurs et techniciens qui l’appliquent n’ont jamais appris comment faire. Programmez une courte séance pratique à la mise en service d’une nouvelle ligne : montrez chaque point de graissage, expliquez comment lire l’historique d’alarmes de l’interface et déroulez la procédure de consignation. Formez deux personnes par machine, pour qu’une absence ou un départ ne laisse jamais le plan sans titulaire. Lorsque la maintenance est traitée comme la responsabilité de tous et non comme une réflexion de spécialiste, la ligne reste en bonne santé ; lorsqu’elle repose sur un seul technicien surchargé, le plan cesse discrètement d’être suivi.
Construire le plan : en heures, pas seulement au calendrier
Les machines à grande vitesse s’usent différemment selon leur cycle de service. Une ligne en trois postes s’use bien plus vite qu’une ligne en un seul poste. Privilégiez une planification en heures de marche réelles lorsque l’interface de la machine les compte — graisser après X heures, inspecter après Y heures — car les intervalles calendaires ignorent l’intensité réelle du travail. Un logiciel de gestion de maintenance, ou même un simple tableur qui enregistre les heures de marche en regard des intervalles, rend cela automatique. Le plan doit être visible de tous les opérateurs, et non enfoui dans le tiroir d’un ingénieur.
Pièces de rechange : le facilitateur de la maintenance
Un plan sans pièces est un programme d’attente de livraison. Gardez en stock les pièces d’usure qui tombent réellement en panne — fils de soudure, bandes de téflon, courroies, ventouses, capteurs, thermocouples, fusibles. Détenir les bonnes pièces transforme une réparation d’urgence de six heures en un échange de trente minutes. Pour une vue chiffrée de la façon dont le programme de maintenance protège la ligne, la même discipline alimente le calcul du coût total de possession des lignes d’emballage automatiques, car l’arrêt et le coût des pièces comptent parmi les plus gros postes sur la durée de vie. Côté fardelage plus particulièrement, notre guide de dépannage des machines de fardelage rétractable recense les pièces d’usure à surveiller sur les soudeuses et les tunnels.
Comment cela s’applique à votre équipement SunAura Packaging Machines
SunAura Packaging Machines livre chaque machine avec un manuel d’utilisation et de maintenance, un plan de graissage identifié et une liste de pièces de rechange recommandées. Le plan ci-dessus constitue le cadre général ; le manuel de votre machine fournit les intervalles exacts et les références de pièces. Sur un équipement à servo comme une étuyeuse à servo, l’interface peut remonter les heures de marche et l’historique d’alarmes, de sorte que le plan est piloté par l’usage réel. Sur les emballeuses flow-pack comme l’emballeuse flow-pack à cinq servo, le parcours de film et l’ensemble de soudure constituent le point hebdomadaire. Sur une palettisation de fin de ligne avec un robot palettiseur collaboratif, l’attention se déplace vers le guide-câbles, l’outillage et les scanners de sécurité. Où que la machine se situe dans votre ligne, le principe reste le même : inspecter, nettoyer, lubrifier, régler et remplacer selon un plan écrit.
Lorsqu’une ligne est étendue ou modifiée, intégrez le nouvel équipement au programme de maintenance dès le premier jour ; notre guide sur l’intégration de nouvelles machines d’emballage dans des lignes existantes explique pourquoi cette transmission compte. Et lorsque vous spécifiez une machine neuve, la charge de maintenance est un critère d’achat, et non une réflexion après coup : le guide d’achat d’étuyeuses pour les industriels de la pharmacie et de la cosmétique signale explicitement l’accès de service et le support des pièces.
Un calendrier de maintenance d’une page pour démarrer aujourd’hui
- Daily: ronde visuelle, nettoyage de la zone de soudure, test de l’arrêt d’urgence, purge du filtre d’air, relevé des alarmes.
- Weekly: graissage, contrôle des courroies, inspection du téflon et des capteurs, contrôle du danseur.
- Monthly: inspection des roulements et des guides, nettoyage des ventilateurs d’armoire, revue du journal d’alarmes.
- Quarterly: étalonnage des thermocouples, test des circuits de sécurité, contrôle de l’état des servo.
- Annually: remplacement des pièces d’usure, nettoyage complet de l’armoire, mise à jour du stock de pièces, réalignement de la ligne.
La maintenance préventive transforme une ligne d’emballage en actif prévisible, au lieu d’une source de surprises. Le travail n’a rien de glamour, mais sur une ligne à grande vitesse, il fait la différence entre tenir le plan d’expédition et devoir expliquer une commande manquée. SunAura Packaging Machines accompagne ses clients avec des manuels, des pièces de rechange et un service après-vente ; pour obtenir le plan recommandé pour votre machine ou discuter d’un contrat de service, joignez notre équipe via la page de contact.

James oversees the engineering architecture for full end-of-line projects: defining machine sequence, conveyor layout, line balance, footprint and expansion capacity before individual machines are ordered. He reviews customer specifications, production rates and facility constraints, and signs off on the engineering drawings and acceptance tests. His articles take the system-level view a procurement manager needs.
Voir la biographie complète ›