

Las máquinas de envasado por termoencogido se encuentran entre los equipos más productivos — y entre los más temperamentales — de una línea de envasado. Cuando una selladora en L, una selladora lateral o una enfardadora de manga deja de producir un envase limpio, sin arrugas y hermético, toda la línea aguas abajo del flejado se ralentiza o se detiene. Para los directores de compras, ingenieros de planta y jefes de producción que manejan líneas de alimentación, bebidas, cosmética o artículos domésticos, la resolución de averías de la máquina de termoencogido es la habilidad que separa un reinicio de dos minutos de un pánico de cuatro horas.
Esta guía recorre las averías de campo más comunes en los equipos de enfardado retráctil, la lógica de causa raíz detrás de cada una, y la secuencia de reparación o ajuste paso a paso que su equipo de mantenimiento puede seguir antes de escalar al servicio de SunAura Packaging Machines. Está escrita para operarios y técnicos que necesitan diagnosticar en el suelo, no para un ingeniero de control en una videollamada.
Por qué las averías de retráctil dominan las paradas de la línea de envasado
Un sistema de retráctil tiene tres subsistemas estrechamente acoplados que deben trabajar en ritmo perfecto: el cabezal de sellado (que corta y suelda el film), el transportador (que mueve el haz), y el túnel de calor (que encoge el film). Un defecto en cualquiera de ellos se manifiesta como un defecto visual de envasado. A diferencia de una flow wrapper, donde un desregistro se muestra como una impresión descentrada, las averías de una máquina de retráctil suelen ser obvias a la vista: arrugas, envases sueltos, film quemado, o un haz que nunca se encoge. Eso hace que la máquina parezca «rota» cuando en realidad normalmente está fuera de ajuste.
La mayoría de llamadas de resolución de averías de retráctil que recibe SunAura Packaging Machines no son averías catastróficas. Son condiciones de deriva: el túnel ha perdido unos grados, el tiempo de sellado se ha desviado, o el proveedor de film cambió el grosor sin un cambio de parámetros equivalente. Tratar estas como problemas de calibración en lugar de averías de componente es la vía más rápida de vuelta a la producción.
Antes de tocar la máquina: seguridad y rutina de diagnóstico
El equipo de termoencogido lleva tres peligros independientes: elementos calefactores de alta temperatura (a menudo 120–180 °C en el túnel), transformadores de sellado de alto voltaje, y cadenas móviles de arrastre del film. El bloqueo/etiquetado (LOTO), los guantes resistentes al calor, y un periodo de enfriamiento de al menos diez minutos antes de abrir el túnel son innegociables. Nunca meta la mano en el túnel mientras está alimentado.
Una vez seguro, siga un lazo de diagnóstico disciplinado antes de cambiar piezas:
- Capture el defecto como muestra. Guarde los últimos 10 envases defectuosos en una bolsa. El síntoma — arrugas vs agujeros vs sellado suelto — es su pista más fiable.
- Registre los parámetros en vivo. Temperaturas de zona del túnel, velocidad del transportador (m/min), tiempo de sellado, temperatura de sellado, y tensión del film en el danzarino. Anótelos; no confíe en la memoria.
- Aísle el subsistema. Haga funcionar el túnel vacío durante cinco minutos. Si el film en sí sella mal, el problema es la selladora, no el túnel. Si el sellado se ve perfecto pero el encogido es deficiente, el problema es térmico.
- Cambie una variable cada vez. La forma más rápida de perder un turno es subir la temperatura, la velocidad y el tiempo de sellado simultáneamente y luego no poder decir cuál lo arregló.
Avería 1: Film encogido arrugado, «piel de naranja» o suelto
Esta es la queja más común. El envase sella correctamente pero, después del túnel, el film está suelto, arrugado, o tiene una textura de piel de naranja en lugar de un acabado ajustado y brillante.
Causas raíz y pasos de reparación
Temperatura del túnel demasiado baja. Compruebe la temperatura real con una pistola infrarroja manual a la salida del producto, no solo la pantalla del controlador. Un termopar que marca 10 °C de más le dirá que todo está bien mientras el film nunca se ablanda del todo. Si la temperatura medida es baja, recalibre o sustituya el termopar antes de suponer que el banco de calefacción es débil. Para films de PVdC o PET-G utilizados en sobreenvolturas cosméticas, la ventana de proceso estrecha significa que incluso una caída de 15 °C arruina el acabado.
Tiempo de contacto demasiado corto. Aumente el tiempo de contacto ralentizando el transportador o alargando la residencia en el túnel. Un haz necesita tiempo suficiente por encima de la temperatura de encogido del film para relajarse y luego enfriarse contra el producto. Si ralentizar el transportador arregla las arrugas, su velocidad original estaba fuera de la envolvente térmica.
Flujo de aire caliente desigual. Boquillas de aire obstruidas o una correa del ventilador deslizada producen un lado frío del túnel. Inspeccione las cámaras del túnel por acumulación de polvo de film y limpie las boquillas. Una variación de temperatura de lado a lado mayor de unos 8 °C a través del ancho del producto siempre arruga.
Tensión del film demasiado alta a la entrada. Si el film se tensa antes de encoger, no puede relajarse alrededor de la geometría del producto. Afloje el freno del danzarino y deje que el film se forme naturalmente alrededor del haz.
Avería 2: Sellado débil o abierto; el film se separa en la costura
Un sellado longitudinal o de extremo débil significa que el envase falla las pruebas de fuga, caída o polvo. El film puede parecer soldado pero despegarse fácilmente.
Causas raíz y pasos de reparación
Tiempo de sellado demasiado corto. Las mordazas de sellado sueldan fundiendo la capa interior bajo presión. Un tiempo de contacto demasiado corto deja un centro sin fundir. Aumente el tiempo de contacto en incrementos de 0,1 segundos y vuelva a probar la fuerza de pelado.
Deriva de temperatura de las mordazas de sellado. Las mordazas se desgastan, y el revestimiento de PTFE en las barras de Teflón se agrieta tras millones de ciclos. Inspeccione la tela de Teflón; si está rayada o ampollada, la transferencia de calor al film es errática. Sustituya la tira de Teflón y vuelva a nivelar las mordazas para que la presión sea uniforme en todo el ancho. Una mordaza que cierra con un hueco en un extremo sella solo la mitad de la costura.
Hilo de sellado o transformador dañado. En las selladoras de impulso, un hilo de nicromo agrietado o un relé que falla da sellados fríos intermitentes. Mida el consumo de corriente a cada mordaza; un canal muerto marca cerca de cero. Sustituya el hilo con el calibre correcto y nunca sustituya un elemento más grueso, que sobrecalienta el film.
Contaminación del film. Si el producto fuga aceite o humedad sobre la zona de sellado, el film no puede soldarse. Compruebe que el producto de entrada está seco y que el carril de sellado está limpio. En líneas de alimentación, esto es a menudo un problema de envasado disfrazado de problema de máquina.
Avería 3: Film quemado, agujeros o roturas en la costura
Marcas de quemado y microporos son la avería contraria: demasiado calor, no demasiado poco.
Causas raíz y pasos de reparación
Temperatura de sellado demasiado alta o tiempo de contacto demasiado largo. Los bordes quemados que carbonizan y huelen señalan una mordaza sobrecalentada. Baje la temperatura de sellado y acorte el tiempo de contacto. Recuerde que el calor residual en la mordaza continúa soldando después del ciclo, por lo que una mordaza envejecida y de enfriamiento lento puede quemar incluso a un punto de consigna que antes estaba bien.
Puntos calientes del túnel. Un termopar que falla y marca bajo deja que el controlador PID siga calentando, produciendo una zona descontrolada. Si una esquina de cada envase está carbonizada, sospeche del sensor de esa zona y no de todo el túnel. Abra el túnel solo después de que se haya enfriado completamente.
Film demasiado fino para la energía de sellado. Un cambio de film de 45 a 60 gauge cambia la energía de sellado requerida. Re-caracterice los parámetros de sellado cada vez que cambie el proveedor o el grosor; no arrastre la receta antigua a ciegas.
Avería 4: Atascos, haces sesgados y alimentación incorrecta del producto
Los atascos mecánicos no son una avería térmica, pero detienen la línea igual de seguro. La colación de entrada, el empujador y el carro del film son los culpables habituales.
Causas raíz y pasos de reparación
Colación del haz fuera de escuadra. Si los productos entran en el túnel sesgados, el sellado corta en diagonal y el film se acumula en bolsa. Escadre las guías del carril y confirme que el tope trasero del haz es paralelo a la selladora. Una correa desgastada en el transportador de colación también puede alimentar productos en un ligero ángulo.
Rollo de film descentrado o mal enhebrado. Un rollo de film que se sitúa fuera del husillo de desenrollado arrastra más por un borde, causando un sellado en media luna. Re-centre el rollo en el núcleo expandible, enhebre la banda a través del danzarino y los rodillos en el orden correcto, y verifique que no hay deriva lateral.
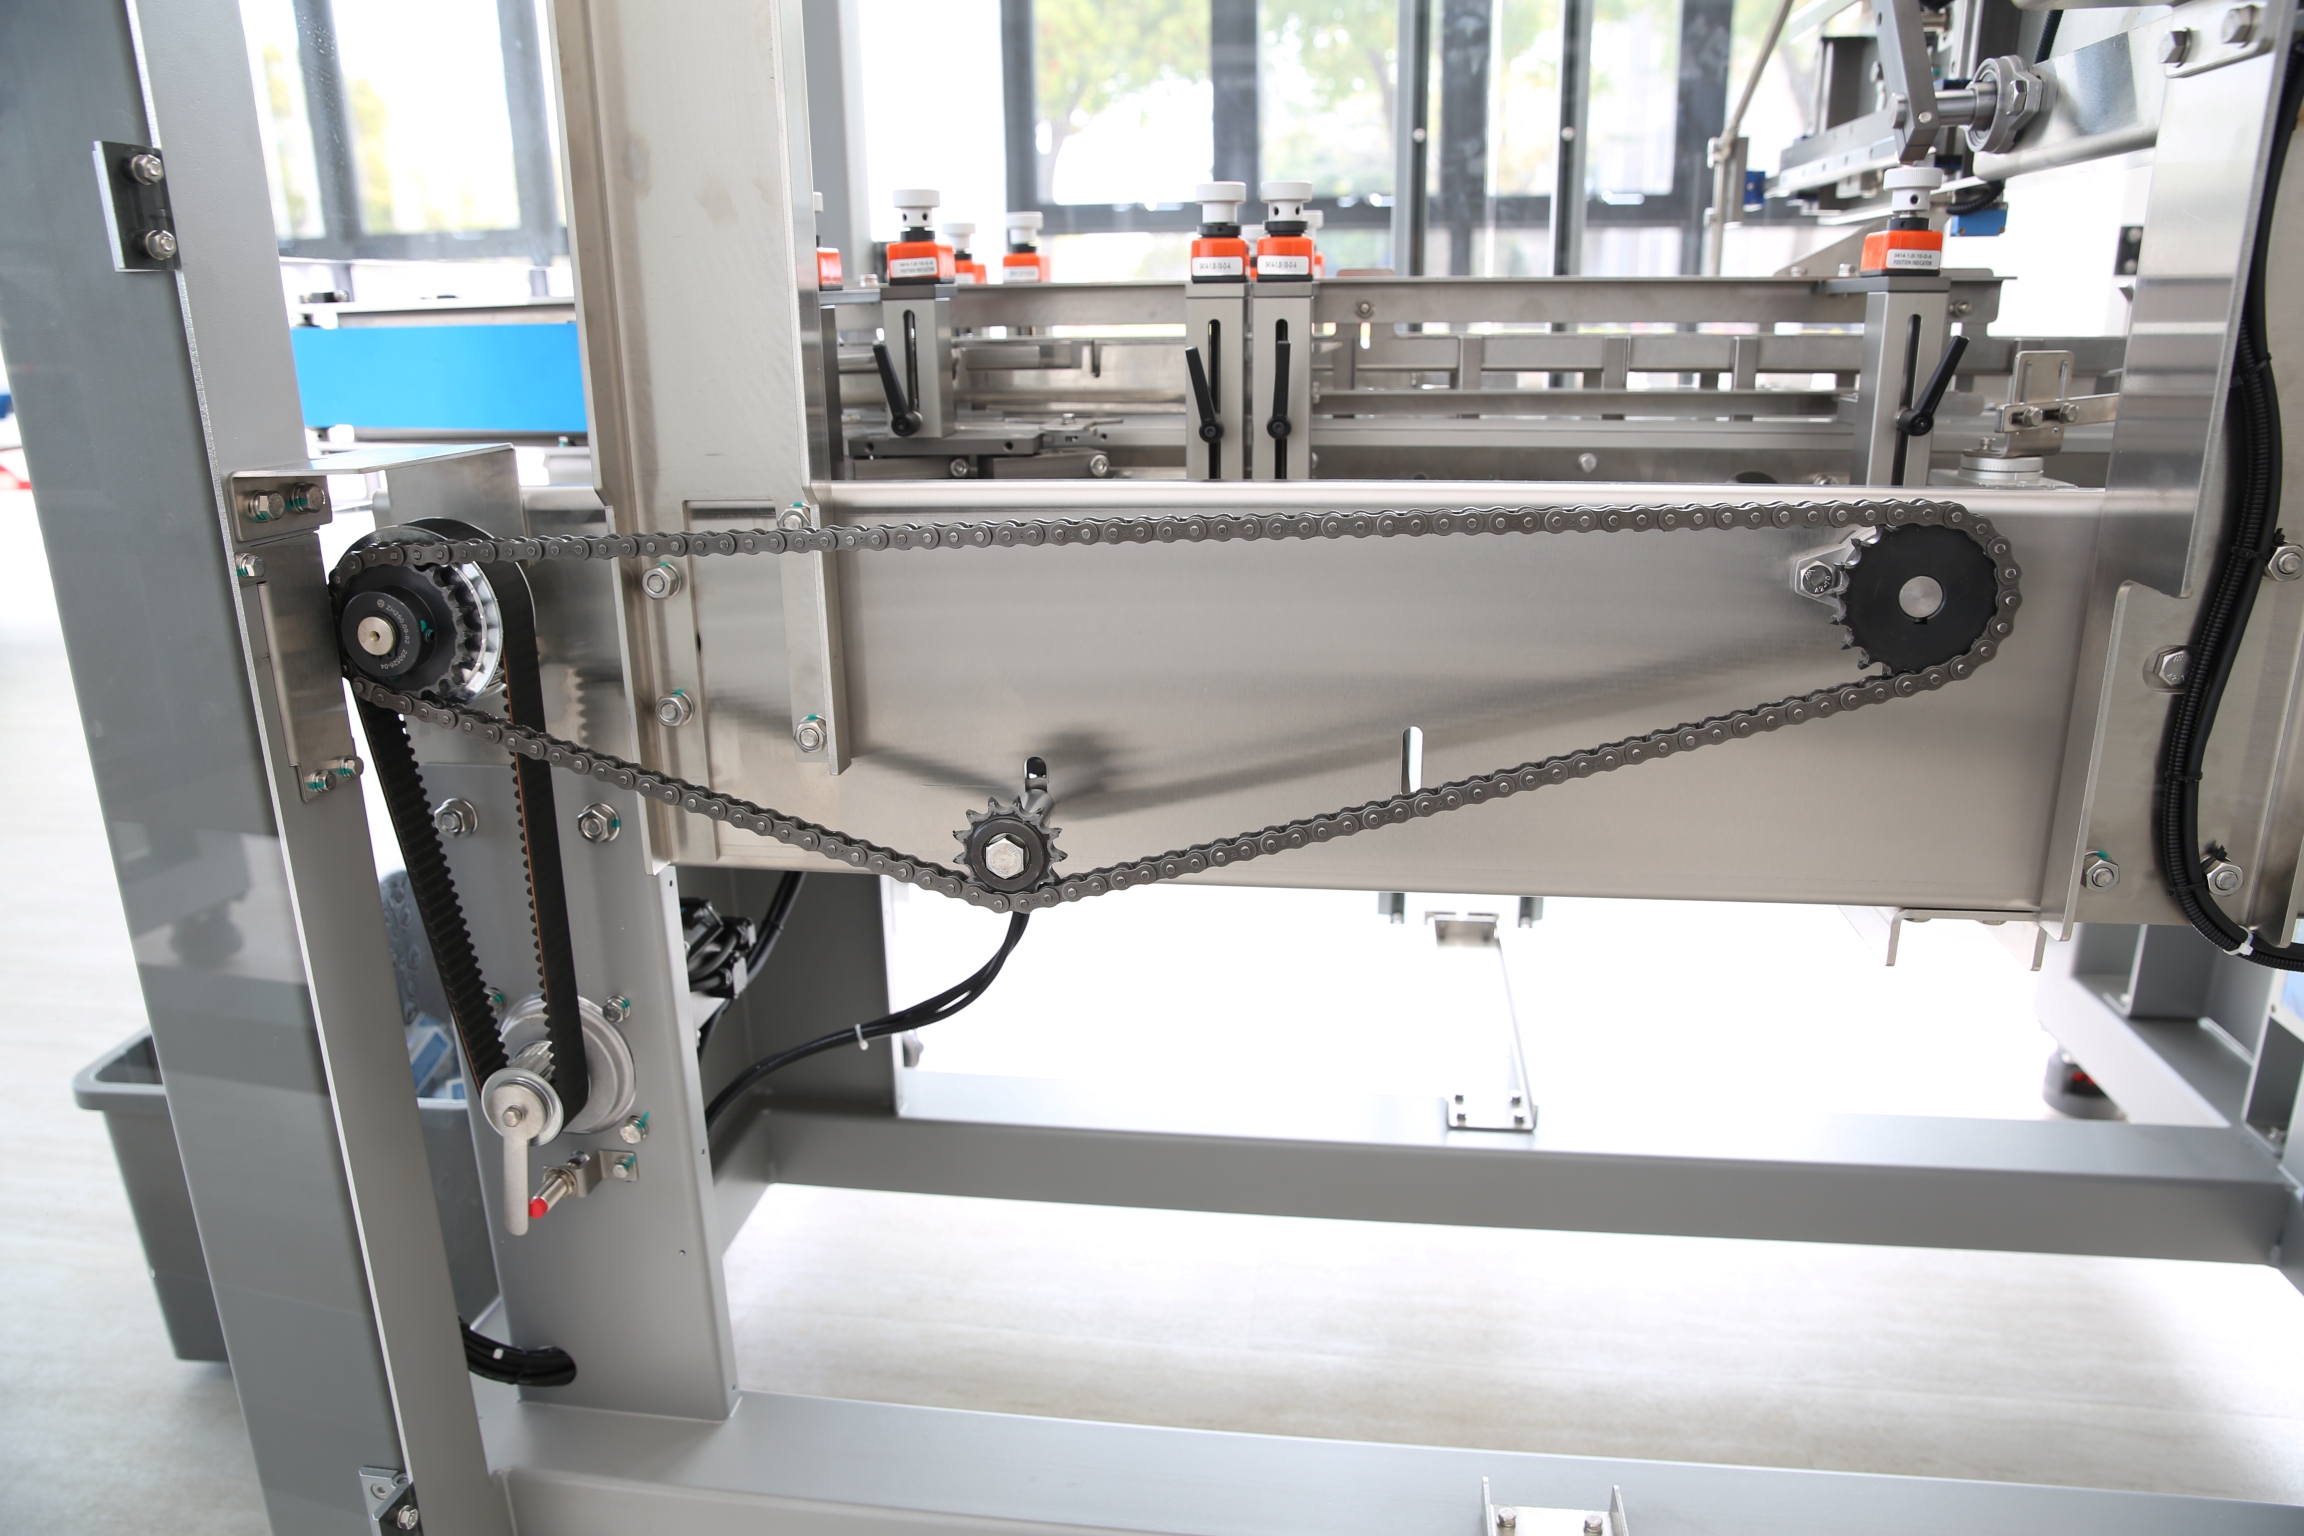
Rodamientos desgastados en el carro del film. En las selladoras en L recíprocas, el carro se desliza sobre rodamientos lineales. Cuando se desgastan, el cabezal de sellado se balancea y corta de forma inconsistente. Lubrique según el intervalo del fabricante y sustituya los rodamientos con juego notable.
Tiempo del empujador desviado. El empujador de producto debe disparar exactamente cuando las mordazas están abiertas. Si el tiempo del encoder se desvía, el empujador golpea una mordaza cerrada. Re-sincronice la leva del empujador en el HMI y compruebe que no hay un acoplamiento flojo.
Avería 5: Desajuste de velocidad del transportador y pérdida de producción
Una línea que funciona bien con un tamaño de haz pero se ralentiza a paso de tortuga con otro es casi siempre un desajuste velocidad-calor. Los haces más grandes llevan más masa térmica; la misma velocidad de túnel que funciona para un six-pack deja un pack de 12 con encogido insuficiente.
Mantenga una receta de cambio de tamaño en el HMI: registre las temperaturas de zona del túnel, la velocidad del transportador, el tiempo de sellado y el ancho del film para cada SKU. Al cambiar de formato, cargue la receta en lugar de empezar desde la memoria. En los sistemas de retráctil de SunAura Packaging Machines, la recuperación de receta por SKU es estándar, y los operadores que la utilizan reportan drásticamente menos defectos post-cambio. Si está especificando un nuevo flejado, compare una selladora en L totalmente automática como la enfardadora retráctil con selladora en L totalmente automática frente a un modelo manual en capacidad de gestión de recetas; esa sola característica se amortiza durante el primer año de producción multi-SKU.
Avería 6: Averías del controlador de temperatura y el termopar
El lazo de control es el sistema nervioso del túnel. Cuando falla, cada síntoma térmico anterior se vuelve impredecible.
Causas raíz y pasos de reparación
Deriva o fallo del termopar. Un termopar tipo K degrada con el tiempo y marca progresivamente menos, lo que engaña al controlador sobrecalentándose. Calibre trimestralmente contra una sonda de referencia; sustituya el termopar si la lectura discrepa más de 5 °C.
Ajuste del PID tras un cambio de film. Cambiar a un producto de mayor masa o un film más pesado cambia la respuesta térmica de la zona. Si la temperatura oscila salvajemente, reajuste el lazo PID en lugar de simplemente subir el punto de consigna.
Relé de estado sólido pegado cerrado. Un SSR fallido que permanece cerrado alimenta continuamente un banco de calefacción. Este es un problema de seguridad genuino. Verifique que cada SSR conmuta con un polímetro durante el ciclo, y sustituya cualquiera que no abra. Nunca puentee el termostato de límite alto.
Avería 7: Desenrollado del film, tensión del danzarino y manejo de la banda
Las averías de manejo del film aparecen como film abolsado, bordes rizados, o un sellado que se descentra.
Compruebe primero la tensión del freno de desenrollado: demasiado tensa y el film se estira y contrae tras el sellado, causando arrugas; demasiado suelta y la banda aletea. El danzarino debe flotar suavemente en el centro de su recorrido. Inspeccione los rodillos de arrastre de goma por superficies glazed — los rodillos de arrastre resbaladizos no pueden alimentar una longitud de film consistente. Límpielos o sustitúyalos como parte del cuidado rutinario. Los sensores de seguimiento de borde deben estar limpios y calibrados para que el film permanezca centrado a través de las mordazas de sellado.
De la reparación reactiva al control preventivo
La mayoría de las averías anteriores comparten una raíz común: falta de una rutina de mantenimiento programado. Una máquina que se limpia, lubrica e inspecciona con una cadencia fija no desarrolla deriva silenciosa del termopar, rodillos glazed ni Teflones agrietados de la noche a la mañana. Construir un calendario de mantenimiento preventivo formal para equipos de envasado de alta velocidad —que cubra inspección de mordazas de sellado, calibración de termopares, tensión de correas y estado de la correa del ventilador— convierte las averías de emergencia en trabajo de fin de semana planificado.
Igualmente importante es la preparación de repuestos. Las dos horas más caras de cualquier turno son las horas pasadas esperando un hilo de sellado, una tira de Teflón o un termopar. Un enfoque estructurado y programado del mantenimiento mantiene las piezas de desgaste que realmente fallan en el estante, no en pedido pendiente; SunAura Packaging Machines envía los consumibles comunes de su gama de retráctil como parte de su soporte de servicio posventa. Si su línea maneja múltiples patrones de turno, modele el stock de repuestos contra las tasas de fallo reales y no contra la recomendación del proveedor.
Elegir equipo que se auto-diagnostica
Algunas averías de campo se evitan en el momento de la compra. Las máquinas de retráctil servoasistidas y dirigidas por receta, con diagnóstico en tiempo real y mensajes de avería, muestran la causa probable en el HMI antes de que el operador tenga que adivinar. Al evaluar opciones, compruebe si la máquina registra códigos de avería, analiza la tendencia de la temperatura del túnel y alerta sobre el desgaste de las mordazas. Una enfardadora retráctil semiautomática como una máquina de sellado y enfardado retráctil es perfectamente adecuada para líneas de menor volumen, pero las plantas de alta mezcla y multi-turno ganan de forma medible con un sistema automatizado con diagnóstico integrado. Para el flejado por manga de packs múltiples de botellas, compare una enfardadora retráctil de manga automática frente a una selladora en L en precisión de colación y tiempo de cambio antes de comprometerse.
Los ingenieros de planta que integran un nuevo flejado en una línea existente también deben leer nuestra guía sobre integración de nueva maquinaria de envasado en líneas de producción de fábrica existentes, porque muchos defectos de «máquina de retráctil» son en realidad problemas de transferencia con el equipo aguas arriba o abajo.
Cuándo escalar al servicio de SunAura Packaging Machines
Algunas averías están más allá de un equipo interno. Si ha seguido la rutina de aislamiento y el defecto persiste —especialmente si está implicado un fallo de relé de estado sólido, un fallo de placa de control, o un error de servodrive— deténgase y llame al servicio. Intentar puentear un enclavamientos de seguridad o recablear un armario de control anula las garantías y crea un peligro genuino. El equipo posventa de SunAura Packaging Machines apoya el diagnóstico de campo por videollamada, envía repuestos de desgaste a nivel internacional, y puede poner en marcha la monitorización por acceso remoto donde la política de red del cliente lo permite. Los detalles de cobertura están en la página de servicio posventa.
Para una visión más amplia de lo que debe incluir un sistema de retráctil o final de línea totalmente especificado, la visión general de soluciones de envasado y el catálogo de productos completo muestran las familias de máquinas cubiertas por esta guía de resolución de averías. Si está preparando una compra de capital, nuestro análisis separado de coste total de propiedad para líneas de envasado automáticas muestra cómo la carga de mantenimiento y la tasa de defectos influyen en el precio de vida, no solo en la factura.
Lista de verificación rápida de resolución de averías
- Encogido arrugado / suelto → suba la temperatura medida del túnel, alargue el tiempo de contacto, limpie las boquillas de aire caliente, afloje el danzarino del film.
- Sellado débil / abierto → aumente el tiempo de sellado, inspeccione el Teflón y la planitud de las mordazas, compruebe la corriente del hilo de sellado, seque el producto.
- Film quemado / agujereado → baje la temperatura de sellado, acorte el tiempo de contacto, sospeche de un termopar fallado o un SSR pegado.
- Atascos y haces sesgados → escadre las guías de colación, re-centre el rollo de film, compruebe los rodamientos del carro y el tiempo del empujador.
- Pérdidas por cambio de tamaño → cargue la receta almacenada; re-caracterice ante cualquier cambio de film o grosor.
- Temperatura impredecible → calibre los termopares trimestralmente; verifique que cada SSR abre; reajuste el PID.
La resolución de averías de la máquina de termoencogido premia el método sobre la adivinanza. Aísle el subsistema, cambie una variable cada vez, y construya recetas y rutinas de mantenimiento para que las mismas averías no recurran. Con un proceso de suelo disciplinado y el soporte adecuado de SunAura Packaging Machines, lo que antes era una parada de varias horas se convierte en un ajuste medido y planificado.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
Ver biografía completa ›