

Ein Karton, der die Linie verschlossen verlässt, aber im Laderaum eines Containers aufgeht, ist einer der teuersten Kleinfehler in der Verpackung. Ein einziger aufgesprungener Karton beschädigt nicht nur seinen eigenen Inhalt – er kann eine Rückbelastung des Einzelhändlers, eine abgelehnte Sendung oder eine Kundenbeschwerde auslösen, die jedes gute Produkt im Inneren überschattet. Wenn Ingenieure jedoch nach „Kartonverschließmaschine”, „Kartonverschlussmaschine kaufen” oder „Klebeband vs. Heißleim” suchen, hört der Vergleich meist bei Preis und Geschwindigkeit auf, und die Fragen, die tatsächlich entscheiden, ob ein Karton verschlossen bleibt – Verschließmethode, Kartongleichmäßigkeit, Klappengeometrie und Klebebandqualität – werden nicht gestellt.
Dieser Artikel erklärt, warum Kartons nicht verschließen, wie Klebeband- und Heißleimverschluss im Vergleich abschneiden und wie Sie zwischen einer gleichförmigen (fixgrößen) und einer random (automatisch anpassenden) Kartonverschließmaschine wählen. SunAura Packaging Machines fertigt halbautomatische, vollautomatische, Kreuz-(H-Typ)- und Eckkanten-Kartonverschließmaschinen, und die relevanten Maschinen sind durchgehend verlinkt.
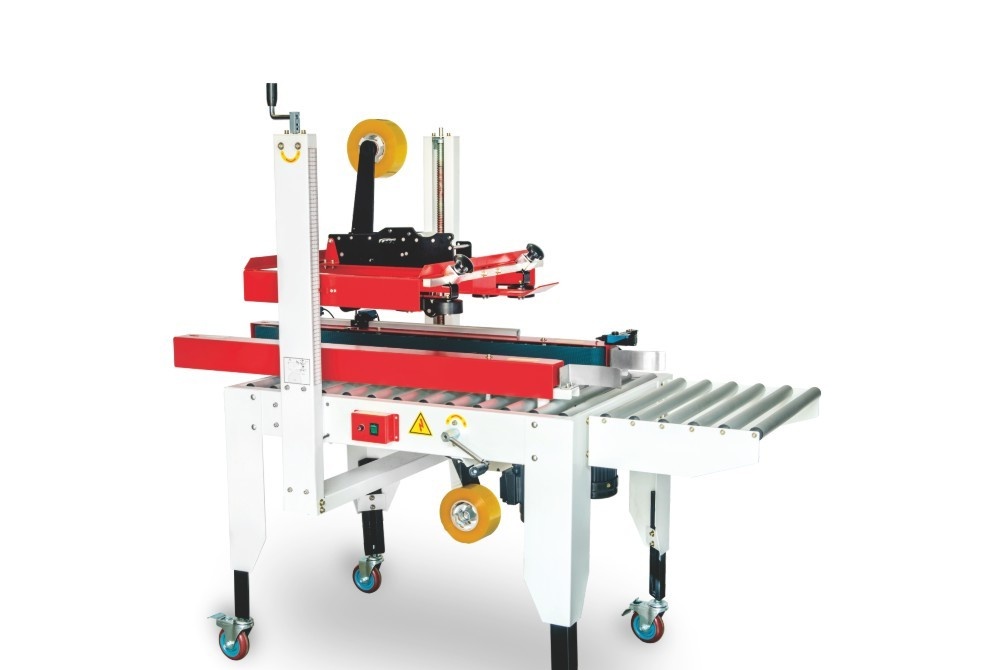
Wie eine Kartonverschließmaschine einen Karton tatsächlich schließt
Die meisten Kartonverschließmaschinen erledigen zwei Aufgaben nacheinander. Zuerst werden die vier oberen Klappen umgeklappt – entweder vom Bediener bei einem halbautomatischen Gerät oder mechanisch durch Klappenumschienungen und einen Räumer bei einer automatischen Maschine – und dann wird der Karton durch eine Verschlussstation gefahren, wo Klebeband (oder Heißleim) entlang der Mittelnasch oben und meist auch unten aufgebracht wird. Seitenbänder greifen den Karton und transportieren ihn mit konstanter Geschwindigkeit; das Klebeband wird abgelegt, wenn der Karton an einem Klebebandkopf vorbeifährt, wobei eine Rolle es flach drückt und eine Klinge es an der Hinterkante abschneidet.
Diese einfache Beschreibung verbirgt den Punkt, an dem die meisten Fehler beginnen: Die Versiegelung hängt davon ab, dass die Klappen sauber aufeinandertreffen, der Karton quadratisch fährt und das Klebeband entlang der Naht vollen Kontakt herstellt. Wenn eines davon nicht stimmt – verzogene Klappen, ein gekippter Karton, Klebeband auf Staub – sieht die Verbindung an der Linie akzeptabel aus, löst sich aber unter Last ab. Deshalb wird die Zuverlässigkeit eines Verschlusschritts vorgeschaltet entschieden, beim Kartonaufrichter und beim Klappenumklappen, ebenso wie am Klebebandkopf. Für das vollständige Bild der beiden Maschinen zusammen siehe unseren Ratgeber zum Aufbau eines zuverlässigen Kartonaufrichters und Verschließers.
Die häufigsten Verschlussfehler und ihre wahren Ursachen
Wenn ein Karton versagt, ist der Instinkt, das Klebeband oder die Maschine zu beschuldigen. Die Ursache ist meist eines der folgenden, und jeder hat eine spezifische Lösung.
1. Klebeband hebt sich an oder löst sich an den Enden
Wenn sich die Klebebandenden nach oben kräuseln statt flach zu liegen, wird der Karton oft freigegeben, bevor die vorderen und hinteren Klebebandlaschen vollständig angedrückt sind, oder die Klebebandqualität ist zu leicht für das Gewicht des Kartons. Schwere, überfüllte Kartons ziehen in dem Moment an der Naht, in dem sie gestapelt werden, und ein dünnes Klebeband löst sich von der Kante. Die Lösung ist meist ein breiteres oder höherfestes Klebeband und korrekter Rollendruck, keine neue Maschine.
2. Die Mittelnasch öffnet sich beim Stapeln
Eine offene Mittelnasch bedeutet fast immer, dass die Klappen nicht aufeinandertrafen – der Karton ist überfüllt, die Klappen sind durch feuchte Lagerung verzogen, oder die Klappenumschienungen sind falsch eingestellt, sodass die Klappen mit Lücke überlappen. Klebeband, das über eine Lücke gelegt wird, hat nichts zum Verbinden. Die Reduzierung der Überfüllung, die Konditionierung des Kartons und die Neueinstellung der Klappenumschienungen lösen dies; wenn Kartons durchgehend überfüllt sind, ist das eigentliche Problem, dass die Kartongröße für das Produkt falsch ist.
3. Klebeband schief aufgebracht oder gesplittet
Schiefes Klebeband deutet darauf hin, dass ein Karton schief in die Verschlussmaschine einfährt oder ein Klebebandkopf ausgerichtet ist. Gesplittetes oder gerissenes Klebeband bedeutet meist, dass die Spannung auf der Rolle zu hoch ist oder die Klinge stumpf ist und schleift. Dies sind Einstell- und Verschleißteilthemen; eine stumpfe Klinge und abgenutzte Einzugsrollen sind preiswerte Teile, die nach Plan gewechselt werden sollten, statt nachdem sie Fehler verursachen.
4. Kartons stauen oder stocken in der Maschine
Staus an einer fixgrößen Maschine bedeuten meist, dass der Maschine eine Kartongröße zugeführt wird, für die sie nicht eingestellt wurde – ein häufiges Problem, wenn mehrere Kartongrößen eine Linie teilen. Bei einer Random-Maschine ist die Ursache häufiger ein Sensor- oder Seitenbandproblem. So oder so ist wiederholtes Stauen ein Zeichen dafür, dass die Maschinenarchitektur nicht zur Vielfalt der laufenden Kartons passt.
5. Versiegelungen, die in kalten oder feuchten Umgebungen versagen
Druckempfindliches Klebeband verlässt sich darauf, dass der Kleber engen Kontakt herstellt; bei sehr kalten Bedingungen benetzt ein kalter Kleber schlecht, und in staubigen oder feuchten Umgebungen ist die Oberfläche, die er verbinden soll, kontaminiert. Die Spezifikation einer Klebersorte, die auf die Anwendungstemperatur abgestimmt ist, und das Sauberhalten der Klappenoberflächen sind in diesen Bedingungen wichtiger als die Marke der Maschine.
Klebeband vs. Heißleimverschluss
Die beiden dominierenden Verschließmethoden sind druckempfindliches (selbstklebendes) Klebeband und maschinenaufgebrachtes Heißleim. Jeder hat ein anderes Kosten- und Zuverlässigkeitsprofil.
| Faktor | Druckempfindliches Klebeband | Heißleim |
|---|---|---|
| Maschinenkomplexität | Einfacher Klebebandkopf, geringer Wartungsaufwand | Leimbehälter, Pumpen und Düsen, mehr Wartung |
| Verbrauchsmaterial | Klebebandrollen, leicht zu wechseln | Leim-Pellets; sehr niedrige Kosten pro Karton bei Volumen |
| Aussehen | Sichtbarer Klebebandstreifen | Kein sichtbares Klebeband, sauberer Retail-Look |
| Beste Eignung | Allgemeiner Versand, gemischte Linien, einfachere Bedienung | Hochvolumige gleichförmige Produktion, retail-fähige Kartons |
| Start-up / Wechsel | Schnell, minimaler Kenntnisstand | Erfordert Aufheizung und Düsenwartung |
Die praktische Empfehlung ist einfach: Für die meisten allgemeinen Versandlinien, besonders solche, die mehrere Kartongrößen fahren oder die einfachste Bedienung wollen, ist Klebeband die risikoärmere, wartungsärmere Wahl. Für eine hochvolumige Linie, die ein oder zwei Kartongrößen fährt, bei der ein sauberes, klebebandfreies Aussehen oder die niedrigsten Verbrauchskosten wichtig sind, amortisiert sich Heißleim – aber nur, wenn die Wartungsdisziplin vorhanden ist, um die Düsen sauber und den Leim auf Temperatur zu halten. Eine Heißleim-Maschine, die vernachlässigt wird, produziert Fäden, fehlende Punkte und schwache Nähte weit schneller, als eine Klebebandmaschine jemals Fehler produziert.
Gleichförmig (fix) vs. random (automatisch anpassend) Kartonverschließmaschinen
Dies ist die Entscheidung, die Staus und Fehler am direktesten verhindert, und sie hängt davon ab, wie viele Kartongrößen Sie fahren.
Gleichförmige Kartonverschließmaschinen
Eine gleichförmige oder fixgrößen Verschlussmaschine wird manuell eingestellt – Seitenbänder und Oberkopfhöhe – auf eine Kartongröße und läuft dann diese Größe, bis ein Bediener sie ändert. Sie ist mechanisch einfach, kostengünstig und sehr zuverlässig, wenn eine Linie wirklich einen Karton für lange Produktionsläufe fährt. Die halbautomatische Kartonverschließmaschine und die vollautomatische Kartonverschließmaschine sind typisch. Sie sind nur dann die falsche Wahl, wenn Bediener die Größe mehrmals pro Schicht wechseln müssen, weil jede Einstellung Stillstand bedeutet und jede unvollkommene Einstellung ein Stau oder eine schiefe Versiegelung ist.
Random-Kartonverschließmaschinen
Eine random (oder automatische, selbst anpassende) Verschlussmaschine erkennt Höhe und Breite jedes Kartons und passt Bänder und Verschlusskopf im laufenden Betrieb an, sodass gemischte Kartongrößen nacheinander ohne manuellen Wechsel laufen können. Dies ist die richtige Architektur für Fulfilment- und E-Commerce-Linien, die viele Kartongrößen in derselben Stunde versenden. Für hochvolumige Mischlinien fügt die Hochgeschwindigkeits-vollautomatische Kartonverschließmaschine die Rate hinzu, um mit vorgeschalteter Ausrüstung mitzuhalten.
Sonderbilder: Kreuz-(H-Typ)- und Eckkanten-Versiegelung
Manche Ladungen brauchen mehr als eine einzelne Mittelnasch. Ein Kreuzverschließer bringt das mittlere Klebeband und dann einen zweiten senkrechten Streifen auf, was ein H-Bild erzeugt, das schwere oder überfüllte Kartons verstärkt und die Klappen beim Stapeln am Öffnen hindert. Die Kreuz-Kartonverschließmaschine FA500L ist für diese schwereren Aufgaben gebaut. Eckkanten-(L-Typ)-Verschließer kleben entlang der Kanten statt nur der Mitte, was für schmale oder hohe Kartons und E-Commerce-Packungen geeignet ist, bei denen die Kantenstärke wichtig ist; der L-Typ-Eckkanten-Verschließer FG500L ist typisch. Für Mailer- und Stanzkarton, die gefaltet statt mittig beklebt werden, bewältigt eine dedizierte Einheit wie die E-Commerce-Faltkarton-Verschließmaschine FC500DS die Geometrie, die ein Standard-Klebebandkopf nicht kann.
Dimensionierung des Verschließers für die echte Linengeschwindigkeit
Wie bei jeder Verpackungsmaschine beschreiben Nenn-Kartons-pro-Minute einen idealen Karton unter idealen Bedingungen. Der echte Durchsatz wird bestimmt durch die Geschwindigkeit, mit der Kartons aufgerichtet und vorgeschaltet befüllt werden, wie quadratisch sie ankommen und die Zeit, die für jeden Größenwechsel benötigt wird. Dimensionieren Sie den Verschließer so, dass er bequem schneller ist als der langsamste vorgeschaltete Schritt, und denken Sie daran, dass bei einer fixen Maschine die effektive Rate über eine gemischte Charge den Wechselstillstand einschließt – genau dort kann eine Random-Maschine trotz ähnlicher Peak-Geschwindigkeit schneller sein. Unsere Methode zur Berechnung des echten Durchsatzes gilt hier direkt.
Spezifikation des Klebebands selbst: Breite, Qualität und Zugfestigkeit
Die Maschine ist nur die Hälfte eines Klebebandverschlusses; die Klebebandqualität ist die andere Hälfte, und der Kauf eines leistungsfähigen Verschließers und dann das Betreiben des billigsten leichten Klebebands schlagen ihn fehl. Drei Variablen sind wichtig: Breite, Folienträger und Kleber. Die Breite ist der einfachste Hebel – schwerere Kartons rechtfertigen im Allgemeinen breiteres Klebeband, weil die Verbindungsfläche über die Naht größer ist. Die Zugfestigkeit des Trägers bestimmt, wie sehr der Streifen dem Splitten widersteht, wenn eine gestapelte Ladung daran zieht, während der Kleber bestimmt, wie zuverlässig er benetzt und auf der Kartonsorte und bei der Anwendungstemperatur hält.
Für den allgemeinen Versand ist ein Standard-Heißleim- oder Acryl-Verpackungsklebeband auf einem normalen Wellpappkarton ausreichend. Für schwere, überfüllte oder feucht-kühle Kartons verhindert eine hochfeste oder verstärkte Qualität in einer breiteren Größe, dass sich die Naht und die Endlaschen lösen. Es lohnt sich, die spezifische Kombination zu testen statt anzunehmen: Versiegeln Sie einen repräsentativen Karton, stapeln Sie ihn so, wie er tatsächlich gestapelt wird, und inspizieren Sie die Naht, nachdem sie eine Zeit unter Last war. Der Kostenunterschied zwischen einem leichten und einem leistungsfähigen Klebeband ist pro Karton gering; die Kosten einer fehlgeschlagenen Sendung sind es nicht. Einkäufer sollten auch bestätigen, dass der Klebebandkopf auf der Maschine die Breite aufnimmt, die sie fahren wollen, weil die Köpfe um eine Rolle und einen Kern herum dimensioniert sind.
Was der Bediener an jedem Maschinentyp tatsächlich tut
Das Verständnis des Bediener-Workflows klärt den tatsächlichen Arbeitsbedarf und ändert oft die Wahl des Einkäufers. Bei einem halbautomatischen Verschließer klappt ein Bediener die vier oberen Klappen von Hand, schiebt den Karton in die Maschine, und die Seitenbänder führen ihn durch die Klebebandstation. Das ist eine echte Ersparnis gegenüber dem Handkleben, aber eine Person ist immer noch dem Falten und Einlegen gewidmet. Bei einem vollautomatischen Gerät werden die Klappen mechanisch umgeklappt und der Karton versiegelt, während er vorbeifährt, sodass sich die Rolle des Bedieners auf Beladung und Überwachung verlagert statt auf die Handhabung jedes Kartons. Bei einem unbemannten Random-Verschließer in einer integrierten Linie kommen gemischte Kartons an, werden erkannt, angepasst, versiegelt und freigegeben ohne jeglichen manuellen Eingriff.
Die praktische Implikation ist, dass die Arbeitsersparnis auf jeder Ebene steigt, aber auch die Kapitalkosten und die Wichtigkeit, die vorgeschaltete Ausrüstung am Laufen zu halten. Eine vollautomatische Maschine ist nur in dem Maße unbemannt, wie Kartonaufrichter und Befüllung ebenfalls automatisch sind; das Paaren eines automatischen Verschließers mit einem manuellen Verpackungsschritt verschiebt den Engpass nur, statt ihn zu beseitigen.
Ein kurzes Rechenbeispiel
Stellen Sie sich einen Fulfilment-Betrieb vor, der etwa 300 gemischte Kartons pro Tag über acht Kartongrößen versendet. Ein fixgrößen Verschließer würde eine Einstellung für jede neue Größe erfordern – mehrere Wechsel pro Stunde, jeder ein kurzer Stopp und eine Gelegenheit für einen falsch eingestellten Stau. Ein Random-Verschließer beseitigt diese Wechsel und lässt gemischte Kartons nacheinander laufen; trotz ähnlicher Peak-Geschwindigkeit ist sein effektiver Durchsatz über die gemischte Charge höher und die Arbeitskraft niedriger. Im Gegensatz dazu bekommt ein Produzent, der eine Kartongröße bei 2.000 Kartons pro Tag fährt, keinen Nutzen von der Random-Anpassung und ist besser mit einer einfacheren, schnelleren fixen Maschine zu niedrigeren Kosten bedient. Der entscheidende Faktor ist nie die Peak-Geschwindigkeit, sondern die Vielfalt der Größen und die Häufigkeit des Wechsels.
Wartung, die Verschlussfehler verhindert
Die Mehrheit der Kartonverschlussfehler wird durch eine kurze, disziplinierte Routine verhindert: Reinigen Sie den Klebebandkopf und die Rollen, prüfen Sie die Klinge und wechseln Sie sie nach Plan, bestätigen Sie die Bandspannung und Führung und bestätigen Sie, dass die Klappenumschienungen ausgerichtet bleiben. Halten Sie die Verschleißteile – Klingen, Einzugsrollen, Bänder und Klebebandkopf-Federn – auf Lager, weil eine einzige stumpfe Klinge Stunden fehlerhafter Kartons erzeugen kann. Befolgen Sie den vorbeugenden Wartungsplan und die Leitfäden zum Ersatzteilmanagement; für Heißleim-Maschinen fügen Sie die Düsenreinigung und Leim-Temperaturprüfungen zur täglichen Routine hinzu.
Empfohlene Kartonverschließmaschinen von SunAura Packaging Machines
- Niedriges Volumen, bedienergeführt: halbautomatische Kartonverschließmaschine
- Eine Größe bei Volumen: vollautomatische Kartonverschließmaschine
- Gemischte Größen, hohe Rate: Hochgeschwindigkeits-vollautomatische Kartonverschließmaschine
- Schwere H-Pattern-Verstärkung: Kreuz-Kartonverschließmaschine FA500L
- Kantenverstärkung für schmale/E-Commerce-Packungen: L-Typ-Eckkanten-Verschließer FG500L
- Mailer / Faltkartons: Faltkarton-Verschließmaschine FC500DS
Wenn Ihre Kartons oder Linie nicht standardmäßig sind
Wenn Sie ungewöhnliche Kartonabmessungen, sehr schwere Ladungen fahren oder die Versiegelung in eine maßgeschneiderte End-of-Life integriert werden muss, ist ein Standard-Kataloggerät möglicherweise nicht die richtige Antwort. SunAura Packaging Machines wird eine bewährte Plattform modifizieren – den Verschlusskopf, Förderer und Faltgeometrie anpassen – statt von Grund auf neu zu beginnen, wie auf der Seite zur Sonderverpackungsmaschine beschrieben, und echte Projekte werden in den Fallstudien gezeigt. Um eine präzise Empfehlung zu erhalten, senden Sie Ihre Kartonabmessungen und wie viele Größen Sie fahren, Ihre Verschluss-Präferenz (Klebeband oder Heißleim), Ihre Ziel-Kartons-pro-Minute und einen Hinweis auf das Ladungsgewicht; das Team ist über das Hilfe- und Supportzentrum erreichbar.

Kevin works on machine development for shrink bundling, shrink hoods and vacuum packaging. He tests film shrink ratios, tunnel heat zones, seal bar performance and chamber cycle times, and feeds that back into machine frame and conveyor design. He writes technical articles on shrink film selection, tunnel temperature balancing and vacuum packaging for industrial and food-adjacent secondary packs.
Vollständiges Profil ›